金屬專用熱硫化底塗劑
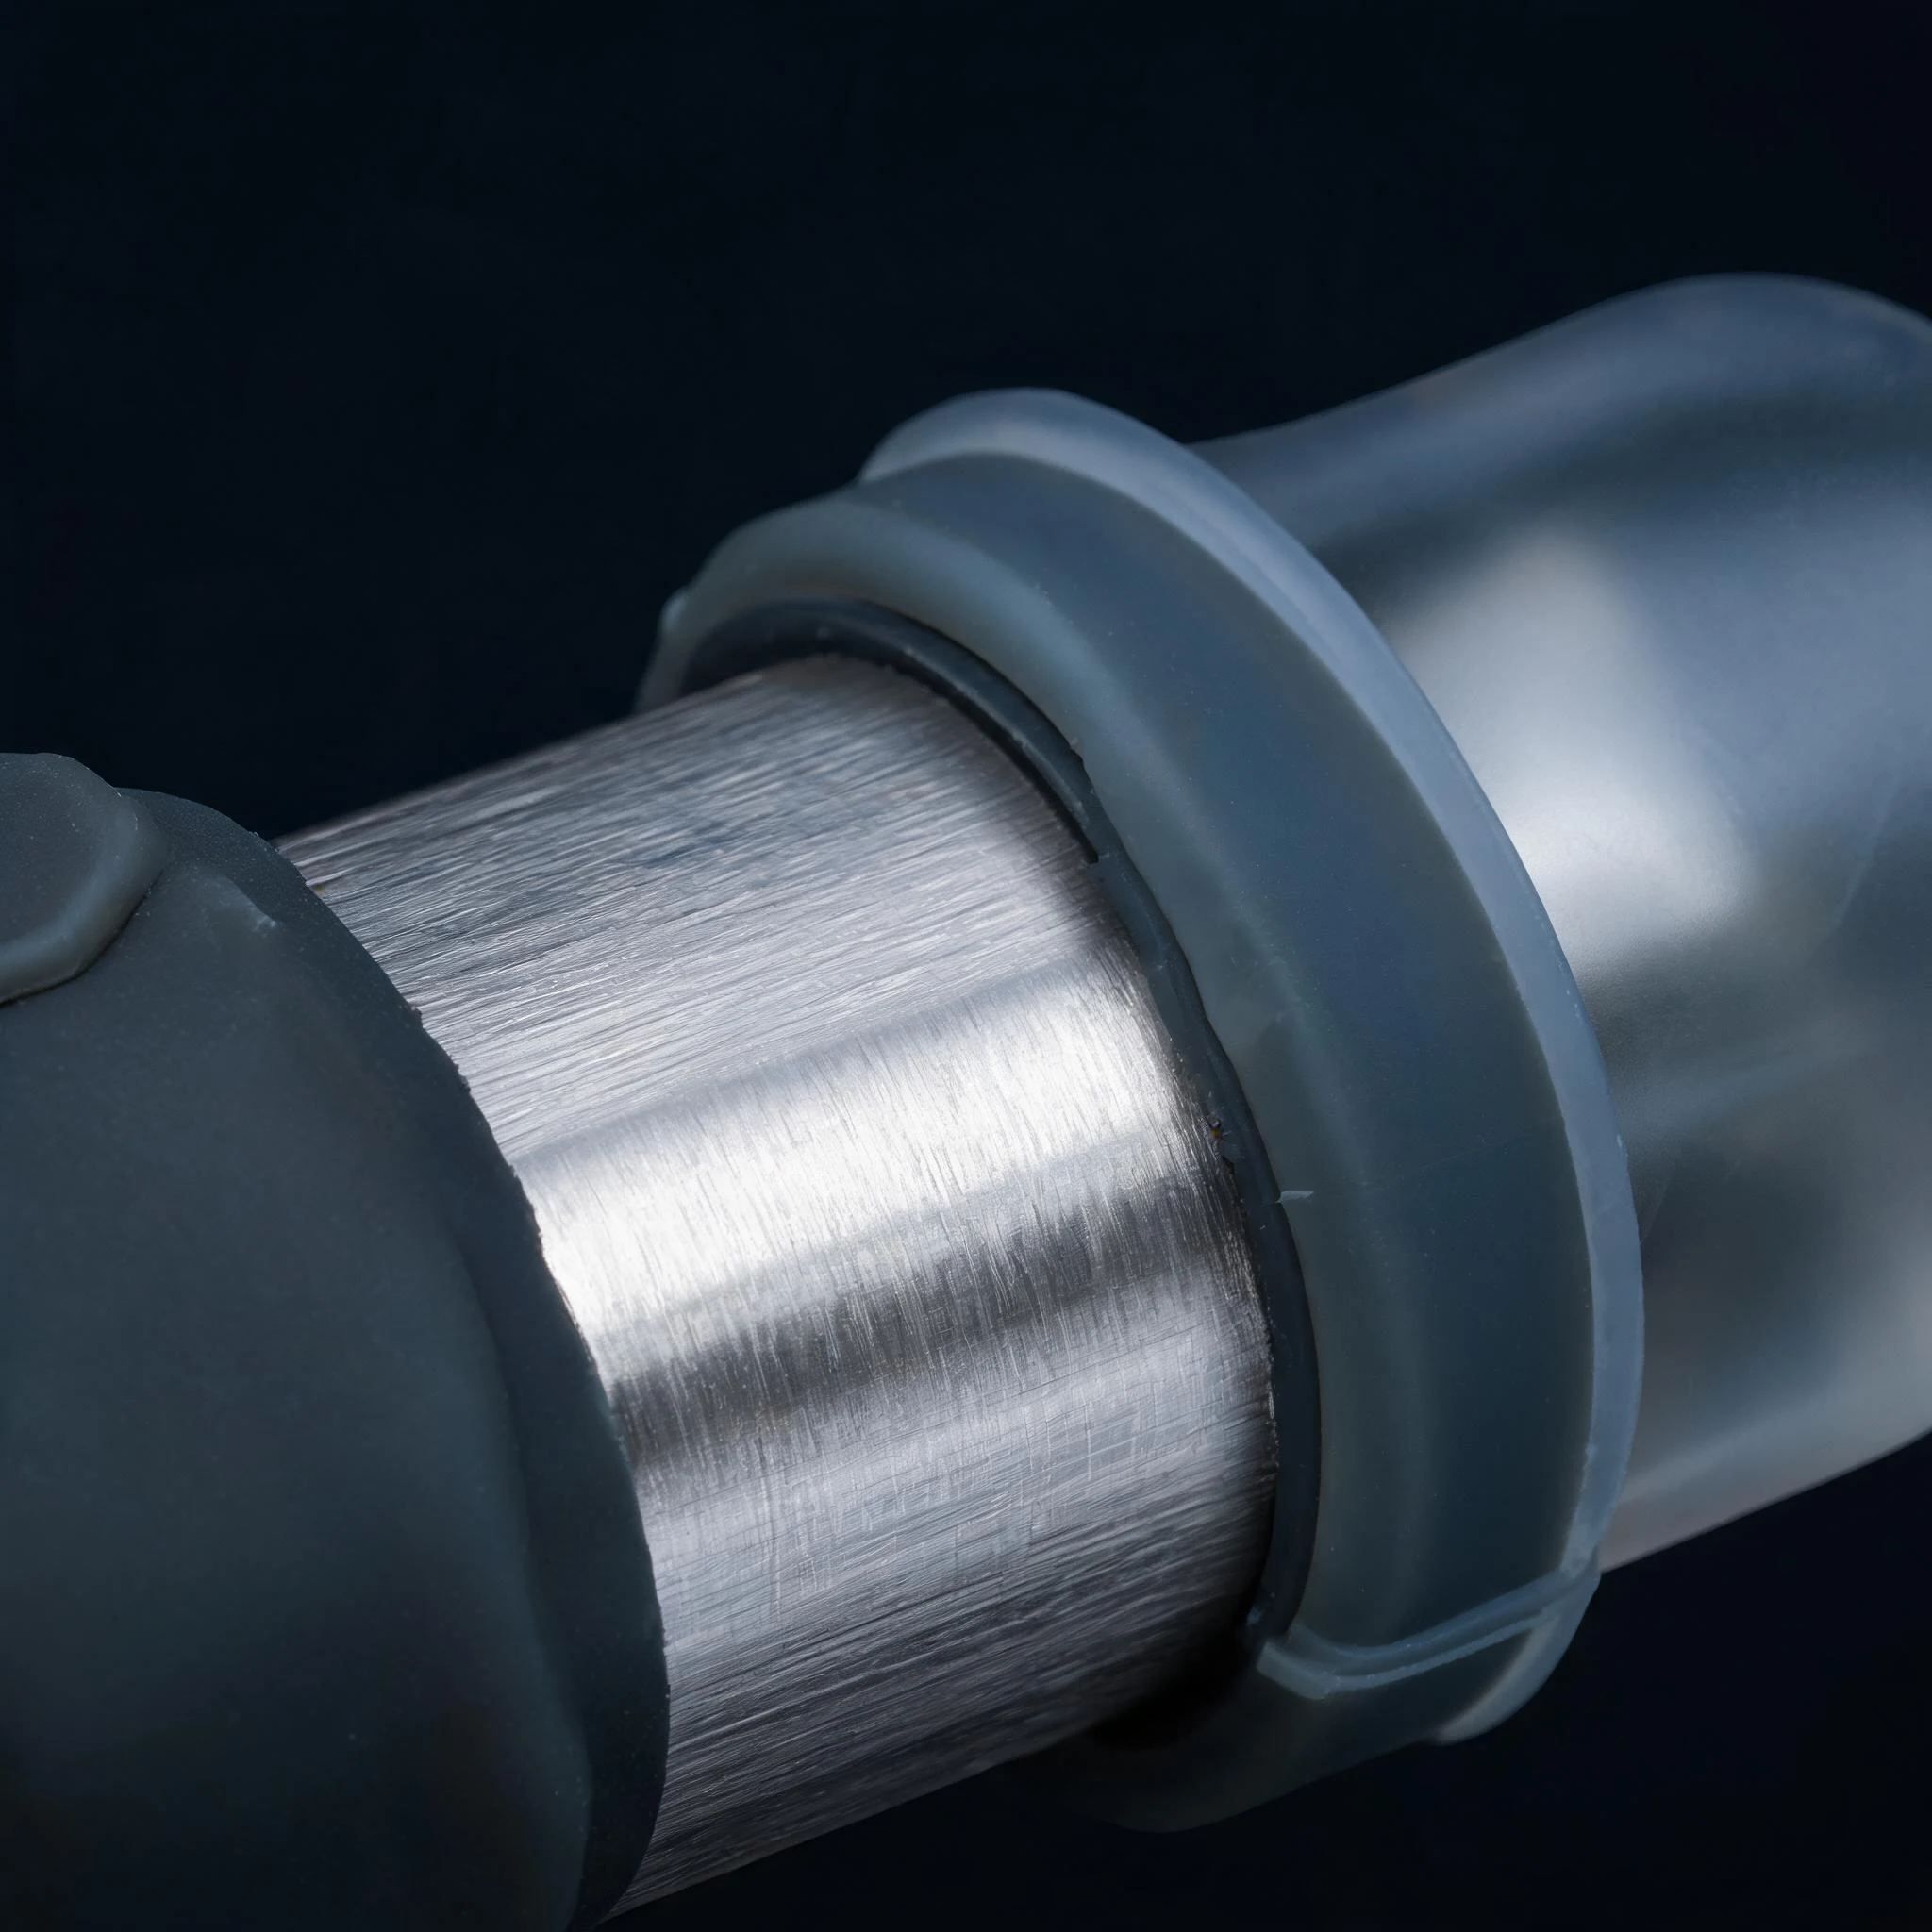
適配不鏽鋼、鋁合金、鐵、銅等五金嵌件包膠,助劑含金屬親和活性成分,耐高溫、耐溼熱、抗老化,適配高溫模壓硫化工藝。
- 成型後黏接強度高
- 可耐受高低溫循環、防水浸泡與長期彎折不開膠
- 多用於工業密封件、五金包膠結構件與戶外耐磨配件
矽膠是低表面能惰性材質,原生狀態下與五金、塑膠、PCBA 電路板難以實現高強度融合。我們用潔淨預處理、專用底塗處理劑匹配與精準溫控壓合硫化,解決異材黏接的脫層與開裂問題。
包膠件脫層、開裂、耐候性差,表面看是成型問題,根源往往在成型前的基材狀態:表面殘留的油污、粉塵與氧化層,或者沒有做表面活化、底塗處理劑與基材不匹配,都會讓界面結合力先天不足,等到彎折、溫差或溼熱環境下才暴露出來。
我們的做法是把這段流程標準化:潔淨預處理 → 訂製化底塗處理劑匹配 → 精準溫控壓合成型,按不同基材、使用工況與耐候要求匹配專屬處理方案,從界面入手解決異材黏接失效。
第一步
所有嵌件基材(五金、塑膠、PCBA)在成型前完成標準化潔淨活化處理,杜絕油污、粉塵與氧化層帶來的黏接隱患,整套流程閉環可控。
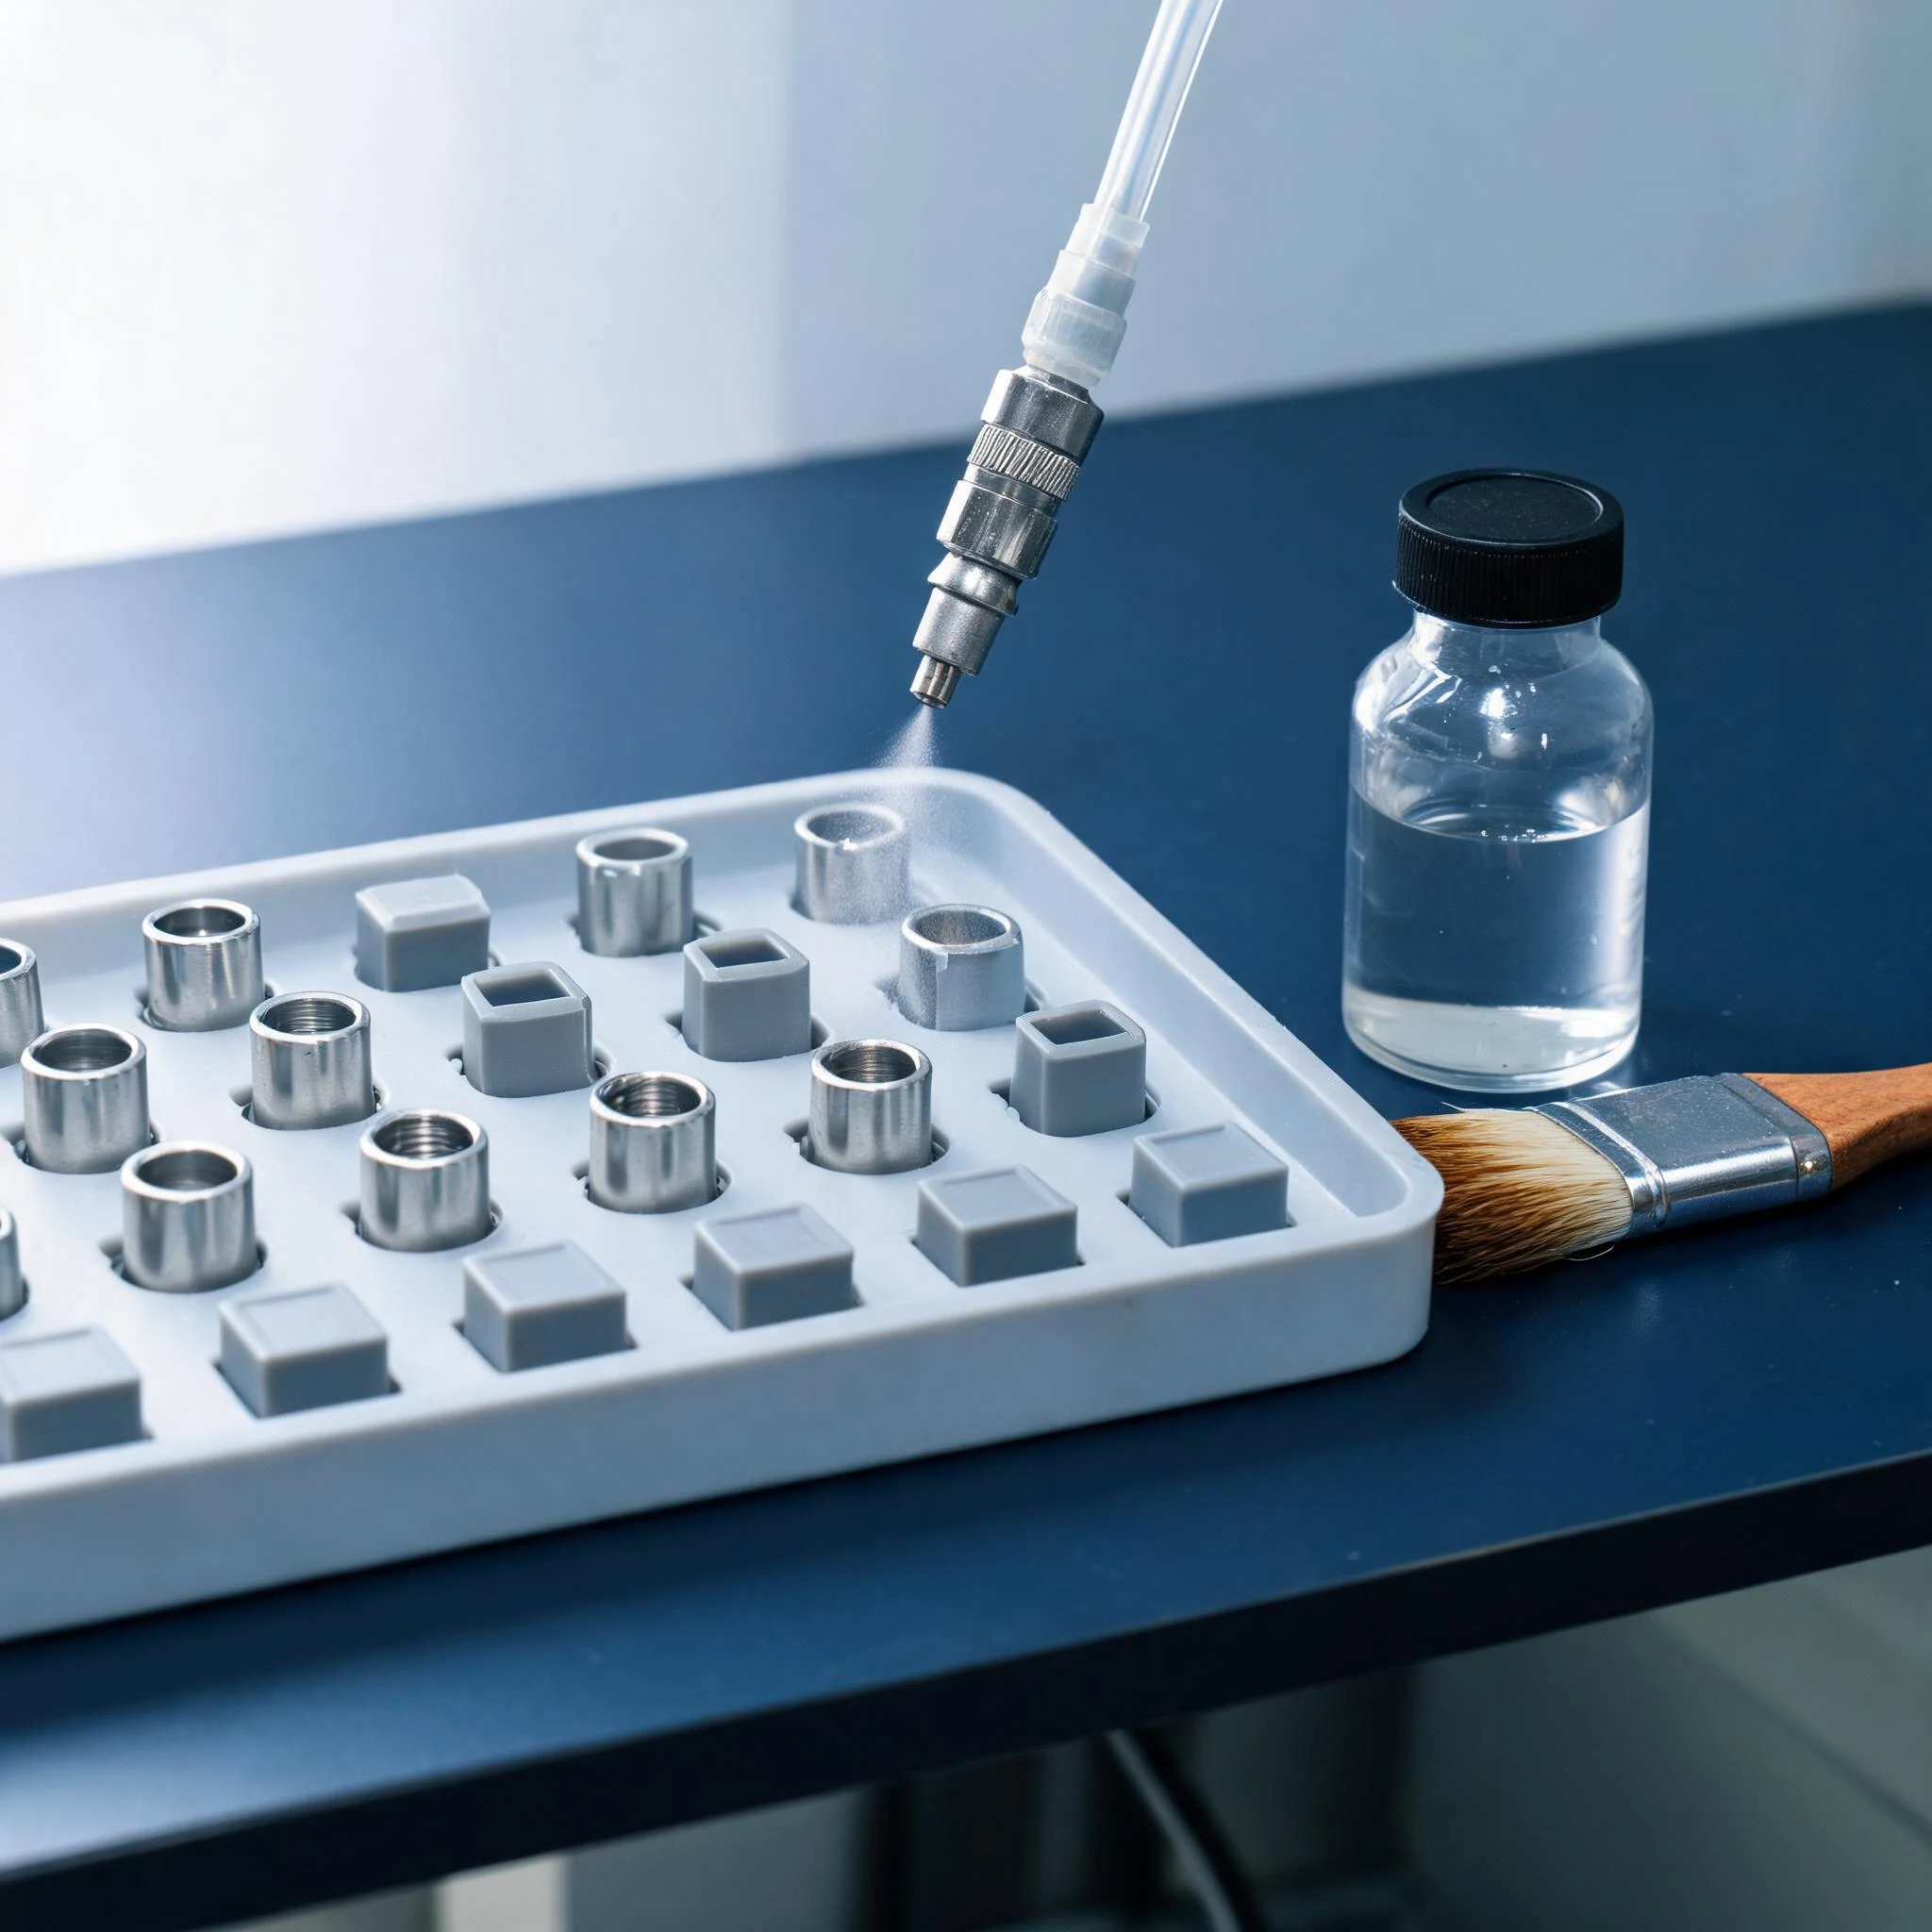
徹底清除基材表面的油污、雜質、粉塵與氧化殘留物,爲後續活化提供潔淨界面。
通過物理改性提升基材與矽膠的表面能,大幅增強界面結合力,爲底塗與硫化做準備。
按基材材質類型塗刷對應的專用底塗處理劑,而不是用一種助劑覆蓋所有材料。
精準恆溫烘烤去除助劑揮發物、固化活性塗層,爲熱壓硫化成型奠定高強度黏接基礎。
全程乾式環保作業,無殘留、不腐蝕精密電子元器件,適配高端電子、醫療與戶外產品的生產要求。相關說明見表面處理工藝。
第二步
不用通用型處理劑一刀切:按黏接基材、成型工藝與應用環境分類匹配專用底塗處理劑,不同配方成分對應不同性能與適用場景。
適配不鏽鋼、鋁合金、鐵、銅等五金嵌件包膠,助劑含金屬親和活性成分,耐高溫、耐溼熱、抗老化,適配高溫模壓硫化工藝。
適配 ABS、PC、尼龍、PBT 等塑膠基材,針對塑膠不耐高溫、易脆裂的特性優化配方。
低腐蝕、低揮發、絕緣型配方,不含損傷線路、焊點與貼片元器件的化學成分,兼顧黏接性能與電子絕緣穩定性。
單組份常溫固化配方,無需高溫烘烤,適配矽膠貼雙面膠、標籤與貼合黏接等二次加工場景。
環保無毒配方,無析出、無異味、生物相容性佳,符合醫療與食品接觸安全標準。
選擇依據是三件事:基材是什麼、用什麼成型工藝、產品在什麼環境裡用。
第三步
完成潔淨預處理與底塗活化後,按矽膠材質(固態 / 液態)、基材特性與產品結構,設定專屬的成型溫度與壓力參數,在標準工況下完成一體化硫化複合。
通過精準控溫與穩壓成型,讓矽膠分子與基材活性層深度交聯咬合,形成分子級複合結構,區別於普通物理貼合。
成型後結合面緻密,具備防水、防震、耐拉扯與耐高低溫表現,減少水汽從界面侵入的風險。
溫度與壓力不套用固定值,隨矽膠材質、基材耐受條件與結構形式調整,參數確認後作爲批量依據。
把預處理、底塗與硫化作爲一個整體控制,減少分層、脫粘與開裂這類常見的複合件品質問題。
常見問題
矽膠是低表面能惰性材質,原生狀態下與五金、塑膠、PCBA 等基材難以實現高強度融合。基材表面的油污、粉塵與氧化層,以及未做表面活化與底塗匹配,都會讓界面結合力不足,在彎折、溫差或溼熱環境下出現脫層與開裂。
依次爲超聲波深度清洗、等離子表面活化、按材質塗刷對應底塗處理劑,再經恆溫烘烤固化。整套流程乾式環保作業、無殘留,不腐蝕精密電子元器件。
不建議通用。不同基材的表面特性、耐溫條件與使用工況不同,金屬、塑膠、PCBA、常溫背膠與醫療食品級場景分別對應不同的專用處理劑配方,需要按基材與工況匹配。
普通貼合屬於物理接觸,靠膠層粘附;熱硫化成型是在設定溫度與壓力下完成一體化硫化複合,讓矽膠分子與基材活性層深度交聯咬合,形成分子級複合結構,界面無縫隙,防水、防震、耐拉扯與耐高低溫表現更穩定。
整套預處理爲乾式環保作業,等離子活化與恆溫烘烤按元器件耐受條件設定;PCBA 使用的是低腐蝕、低揮發、絕緣型配方底塗劑,兼顧黏接性能與電子絕緣穩定性。
把基材類型、使用環境與失效現象發給我們,先判斷是界面處理問題還是工藝參數問題,再給處理方案。