材料選型
按結構、包膠工藝與使用環境選配原料:回彈、抗撕裂、耐高低溫、阻燃、防靜電、食品接觸級與醫療級;邵氏 A 0~90度可調。逐項特性對照見材料特性庫。
承接五金嵌件、塑膠件與 PCBA 電子組件的包膠訂製。從結構評估到打樣驗證,按零件實際使用條件匹配材料與成型方式,並按批量與成本要求配套模具、治具與機型。
能力體系
本頁講結構判斷、項目流程與產能配套;具體到材料、表面、模具、界面與驗證,各有獨立頁面,可按需要直接進入。
按結構、包膠工藝與使用環境選配原料:回彈、抗撕裂、耐高低溫、阻燃、防靜電、食品接觸級與醫療級;邵氏 A 0~90度可調。逐項特性對照見材料特性庫。
模內紋理、噴塗與等離子活化、絲印移印與模內轉印、雷射鐳雕、植絨、二次硫化等工藝按需組合。
模壓、液態射出、灌封、吹塑、絲印、噴塗、滴膠、擠出與壓延九類成型方式;配套固態 / 液態 / 灌封 / 鑄造模具體系與單色、多色、組合黏接方案。
超聲波清洗 + 等離子活化 + 按基材匹配底塗處理劑 + 溫控壓合硫化,從界面解決脫層與開裂。
成分與配方分析、物理力學與黏接強度、環境耐候、電氣絕緣、耐磨壽命、精密尺寸六類檢測能力。
除常規成型機外,按產品改造或訂製專用機型,配合模具與治具提升節拍與一致性;也可對客戶現有設備做改造,適合結構定型的大批量訂單。
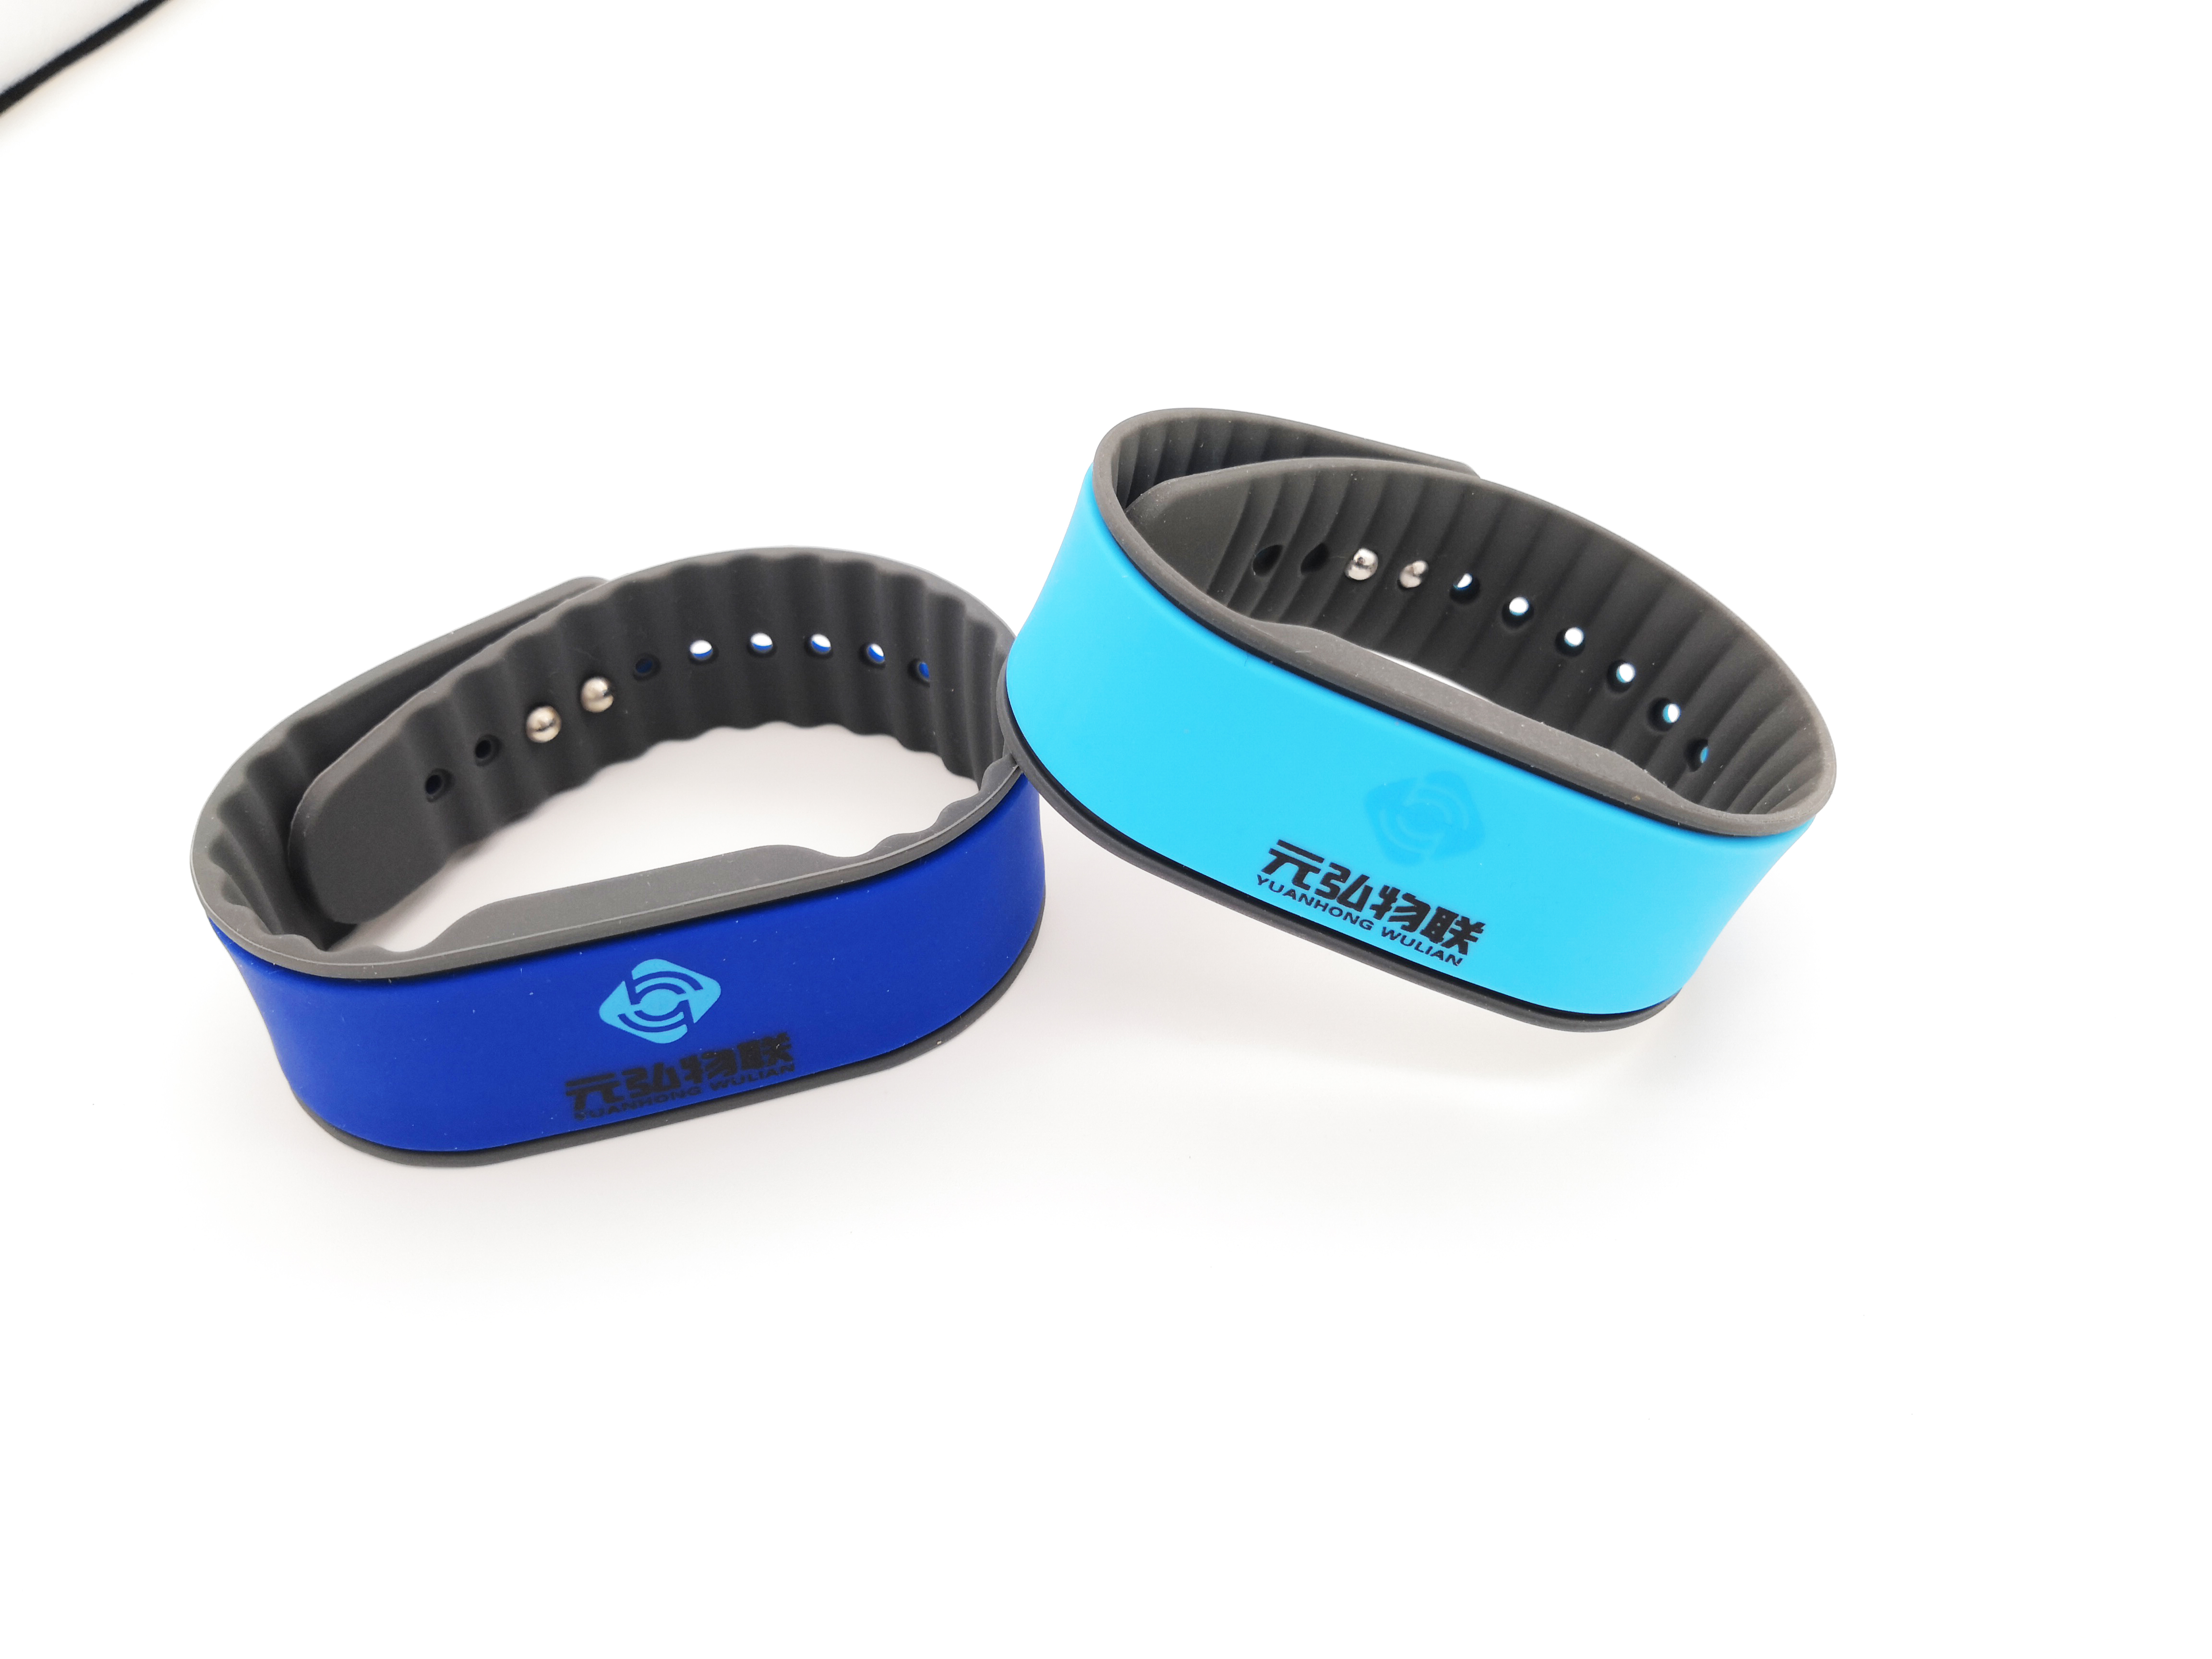
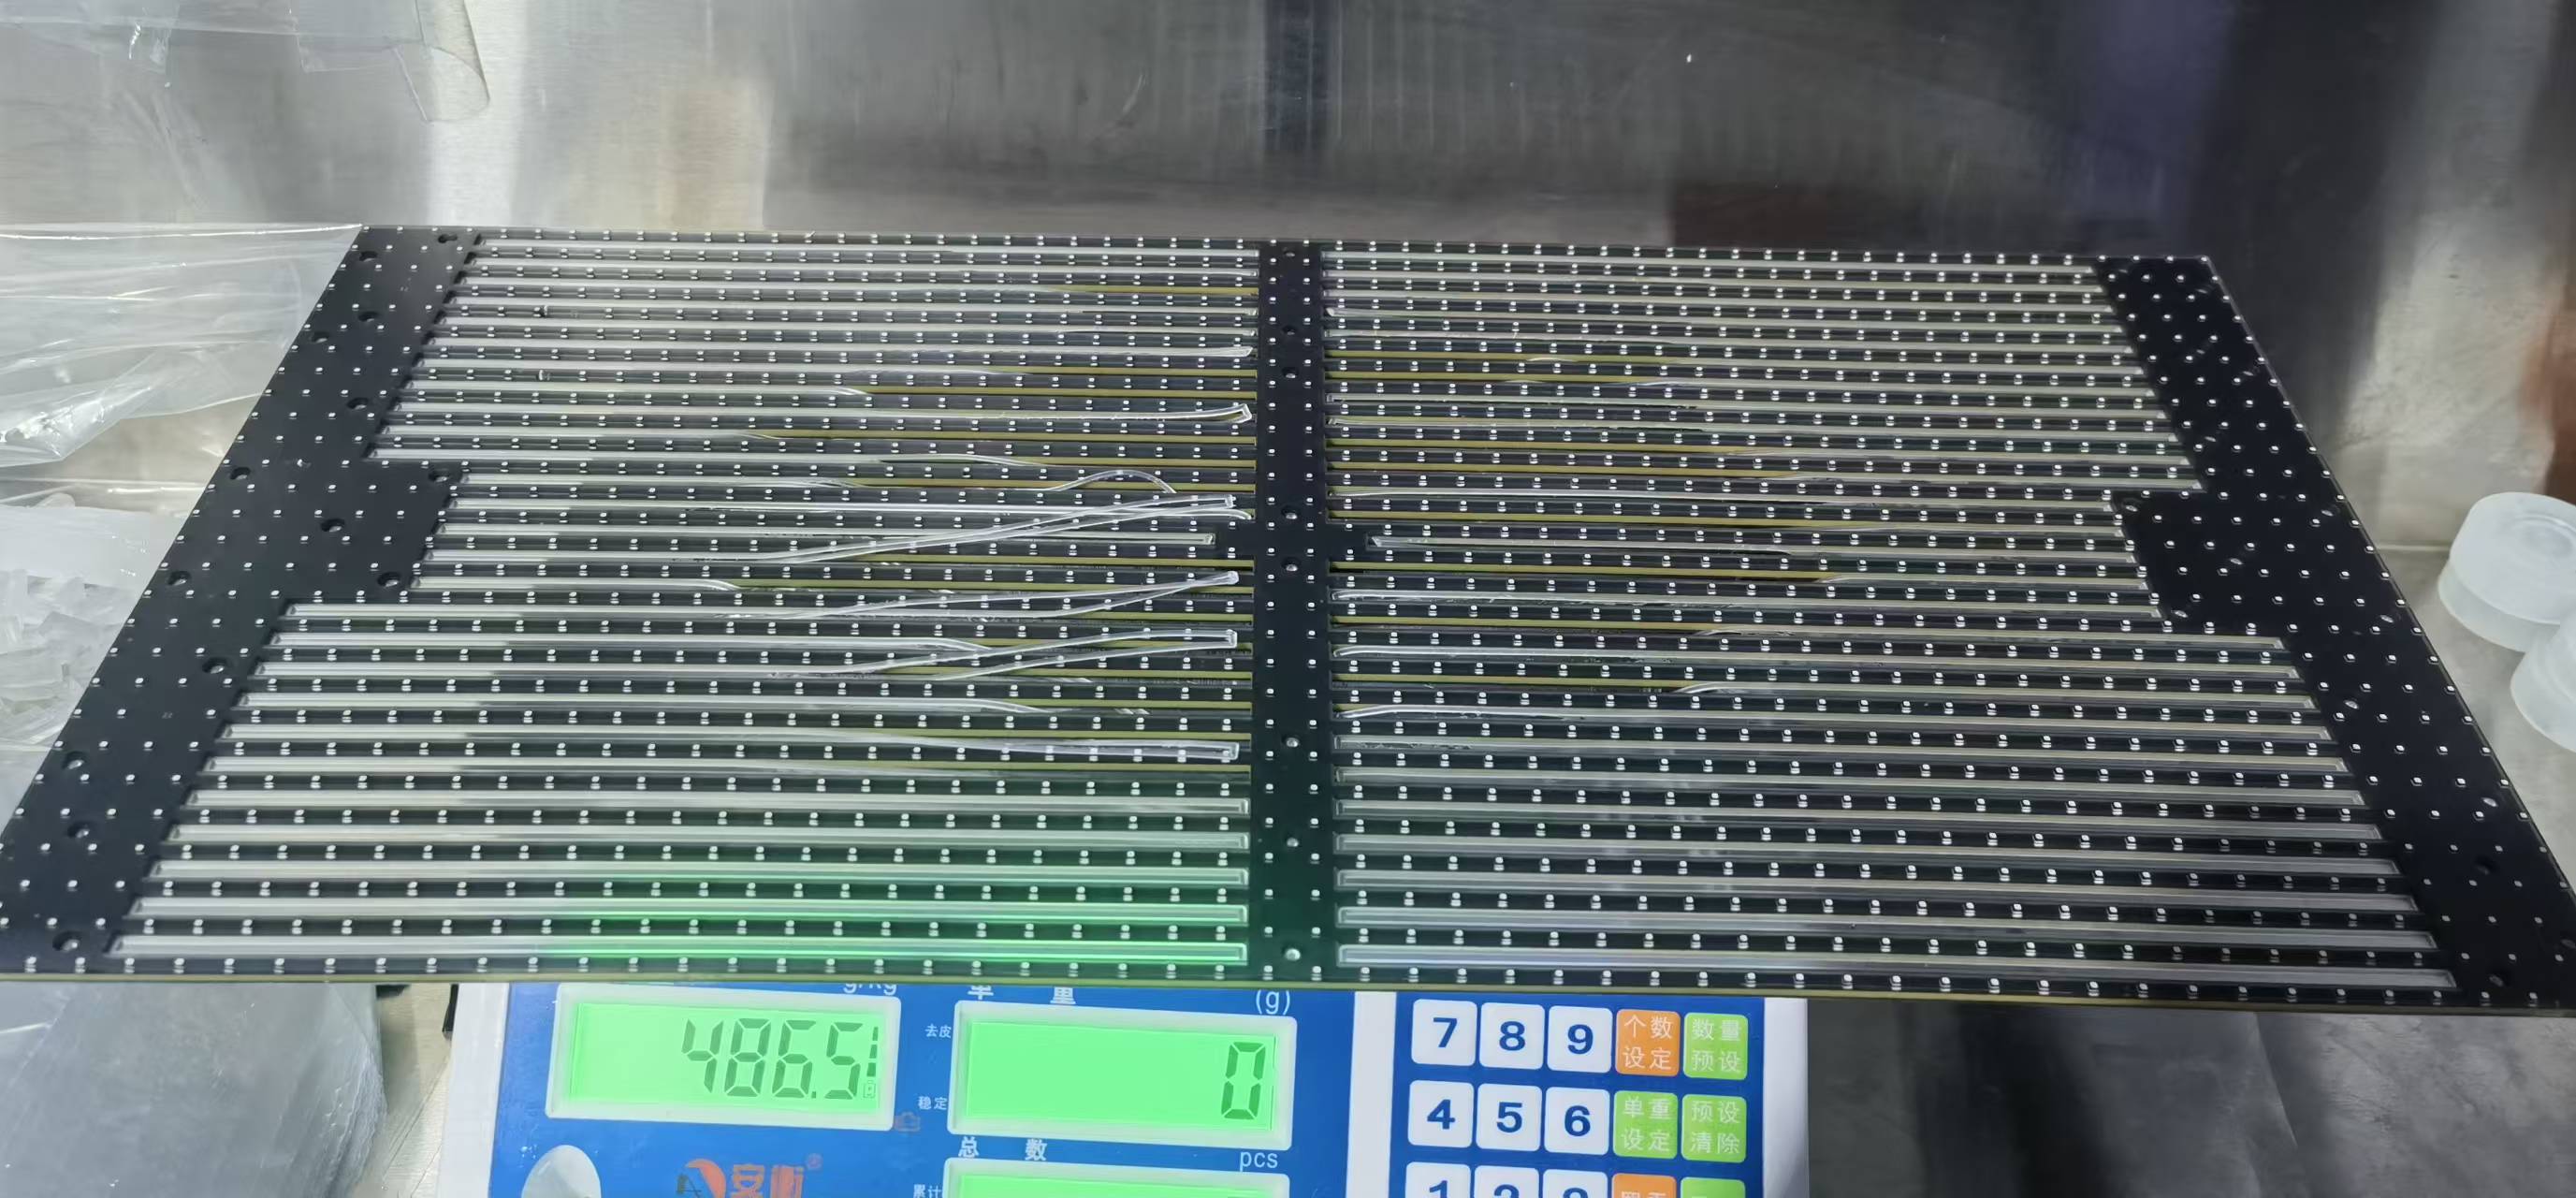
包覆結構與核對要點的成品案例(矽膠包 RFID 晶片、LED 顯示器液態包膠)整理在應用案例。
成型工藝
模壓、液態射出、灌封與吹塑是常用的模具成型方式,絲印與噴塗負責表層功能成型;滴膠、擠出與壓延針對局部功能層、等截面型材與片材卷材。各工藝的做法、適用產品與核對要點,見模具成型頁。
固態矽膠主流工藝,高溫高壓硫化定型,穩定性強、量產成本可控,適配常規矽膠件與嵌入式包膠。
液態矽膠高壓注射入密閉模具快速硫化,速度快、一致性好,適合精密薄壁結構與醫療級、食品級產品。
液態矽膠灌注填充,完整包裹 PCBA、模組與精密小件,實現防水、防潮、絕緣與防震保護。
氣壓讓熔融矽膠貼合模具內壁固化,做中空製品,壁厚均勻、韌性好、無接縫。
絲網印刷矽膠油墨並烘烤固化,形成薄層結構,做圖案、局部加厚、防滑紋與絕緣塗層。
自動化噴塗形成均勻緻密的矽膠功能層,做防滑、耐磨、絕緣、防水與防粘表層。
點膠設備按軌跡把液態矽膠滴塗在基材上固化成形,免開模、打樣快。適合薄層功能層、局部加厚緩衝、防滑與密封膠線,以及結構尚未定型的小批量項目。
固態矽膠經擠出機連續通過口模成形後連續硫化,得到等截面的條、管、繩類型材,長度不受限。適合密封條、異型條、矽膠管與發泡矽膠條。
多輥壓延機把矽膠料連續壓成厚度均勻的片材或卷材,再硫化定型,後續以模切、衝切或裁切成形。適合矽膠片材、墊片基材、絕緣緩衝墊片與發泡矽膠片。
各工藝的做法、適用產品與要確認的項目,見模具成型頁的成型工藝一節。
矽膠本身容易成型,難的是讓它牢牢固定並密封在另一種材料上。嵌件怎麼固定、包覆量留多少、分型面走向如何、澆口位置會不會衝偏或沖斷結構——這些在開模之前就要判斷清楚,否則問題要到打樣甚至批量階段才暴露。
我們評估一個包膠件時,先看結構與受力,再看材料與成型方式,最後才落到模具與工藝參數。評估結論會說明哪些條件成立、哪些需要客戶確認,以及打樣階段要重點驗證的項目。
承接結構
同一類結構在不同項目裡的關注點並不相同,以下是我們通常最先確認的內容。
金屬件承擔強度與連接,矽膠負責包覆與密封,兩者需要在模內一次結合。
硬質塑膠提供結構與裝配面,矽膠提供密封、緩衝與手感,適用於按鍵、護套、卡扣類組件。
圍繞電路板做一體化複合成型,用於防水、防塵或緩衝保護結構。
密封圈、墊片與異形結構件的成型,尺寸與壓縮量直接決定密封效果。
矽膠的硬度、顏色、表面質感與耐溫要求,需要在結構確定前後同步確認。硬度影響裝配手感與密封壓縮量,顏色與表面質感則關係到外觀驗收標準,通常需要在打樣階段提供實物樣件確認。
固態矽膠模壓成型適合批量不大、結構相對簡單或需要較厚膠層的零件;液態矽膠在流動性、自動化成型與批次一致性上有優勢,更適合結構精細或批量較大的項目。兩者並非替代關係,而是按項目條件選擇。
當包膠基體是塑膠件時,還需同時考慮基體材料的耐溫與收縮特性,避免成型過程中基體變形影響裝配。
除硬度與顏色外,原料本身還有一批可選特性:高回彈與慢回彈、高抗撕裂、耐臭氧與抗老化、阻燃防火、防靜電、食品接觸級與醫療級等,需要按使用條件組合,而不是逐項疊加。材料選型說明列出了可選範圍,以及從使用條件倒推特性的對照方式。
包膠件的模具結構直接決定飛邊位置、排氣效果與嵌件定位精度。評估時會先確認分型面走向與進膠位置,再判斷是否需要滑塊、鑲件或額外的嵌件固定結構。
排氣不足會造成缺膠與燒焦,排氣過量則容易出現明顯飛邊;對於外觀要求高的零件,飛邊的預留位置與後續修邊方式需要提前與客戶約定,避免批量階段因外觀標準理解不一致產生返工。
打樣階段的目標不只是做出樣品,而是把工藝窗口固定下來——包括模溫、壓力、時間與材料批號,作爲批量生產的依據。
成型之後的表面處理同樣會反過來影響模具與工藝:模內紋理要直接做在模具上,噴塗與印刷前需要表面活化,鐳雕還要考慮按鍵透光。表面處理工藝建議在開模前一起確認,避免模具做好後再返工。
模具類型與成型方式的完整對照(模壓、液態射出、灌封、吹塑、絲印、噴塗、滴膠、擠出與壓延,配套固態 / 液態 / 灌封 / 鑄造模具體系)整理在模具與成型工藝頁,可按結構複雜度與批量需求往下看。
異材複合的界面處理(超聲波清洗、等離子活化、按基材匹配底塗處理劑與溫控硫化)與成品的檢測驗證,分別整理在異材複合黏接和研發檢測體系兩頁。
設備與產能
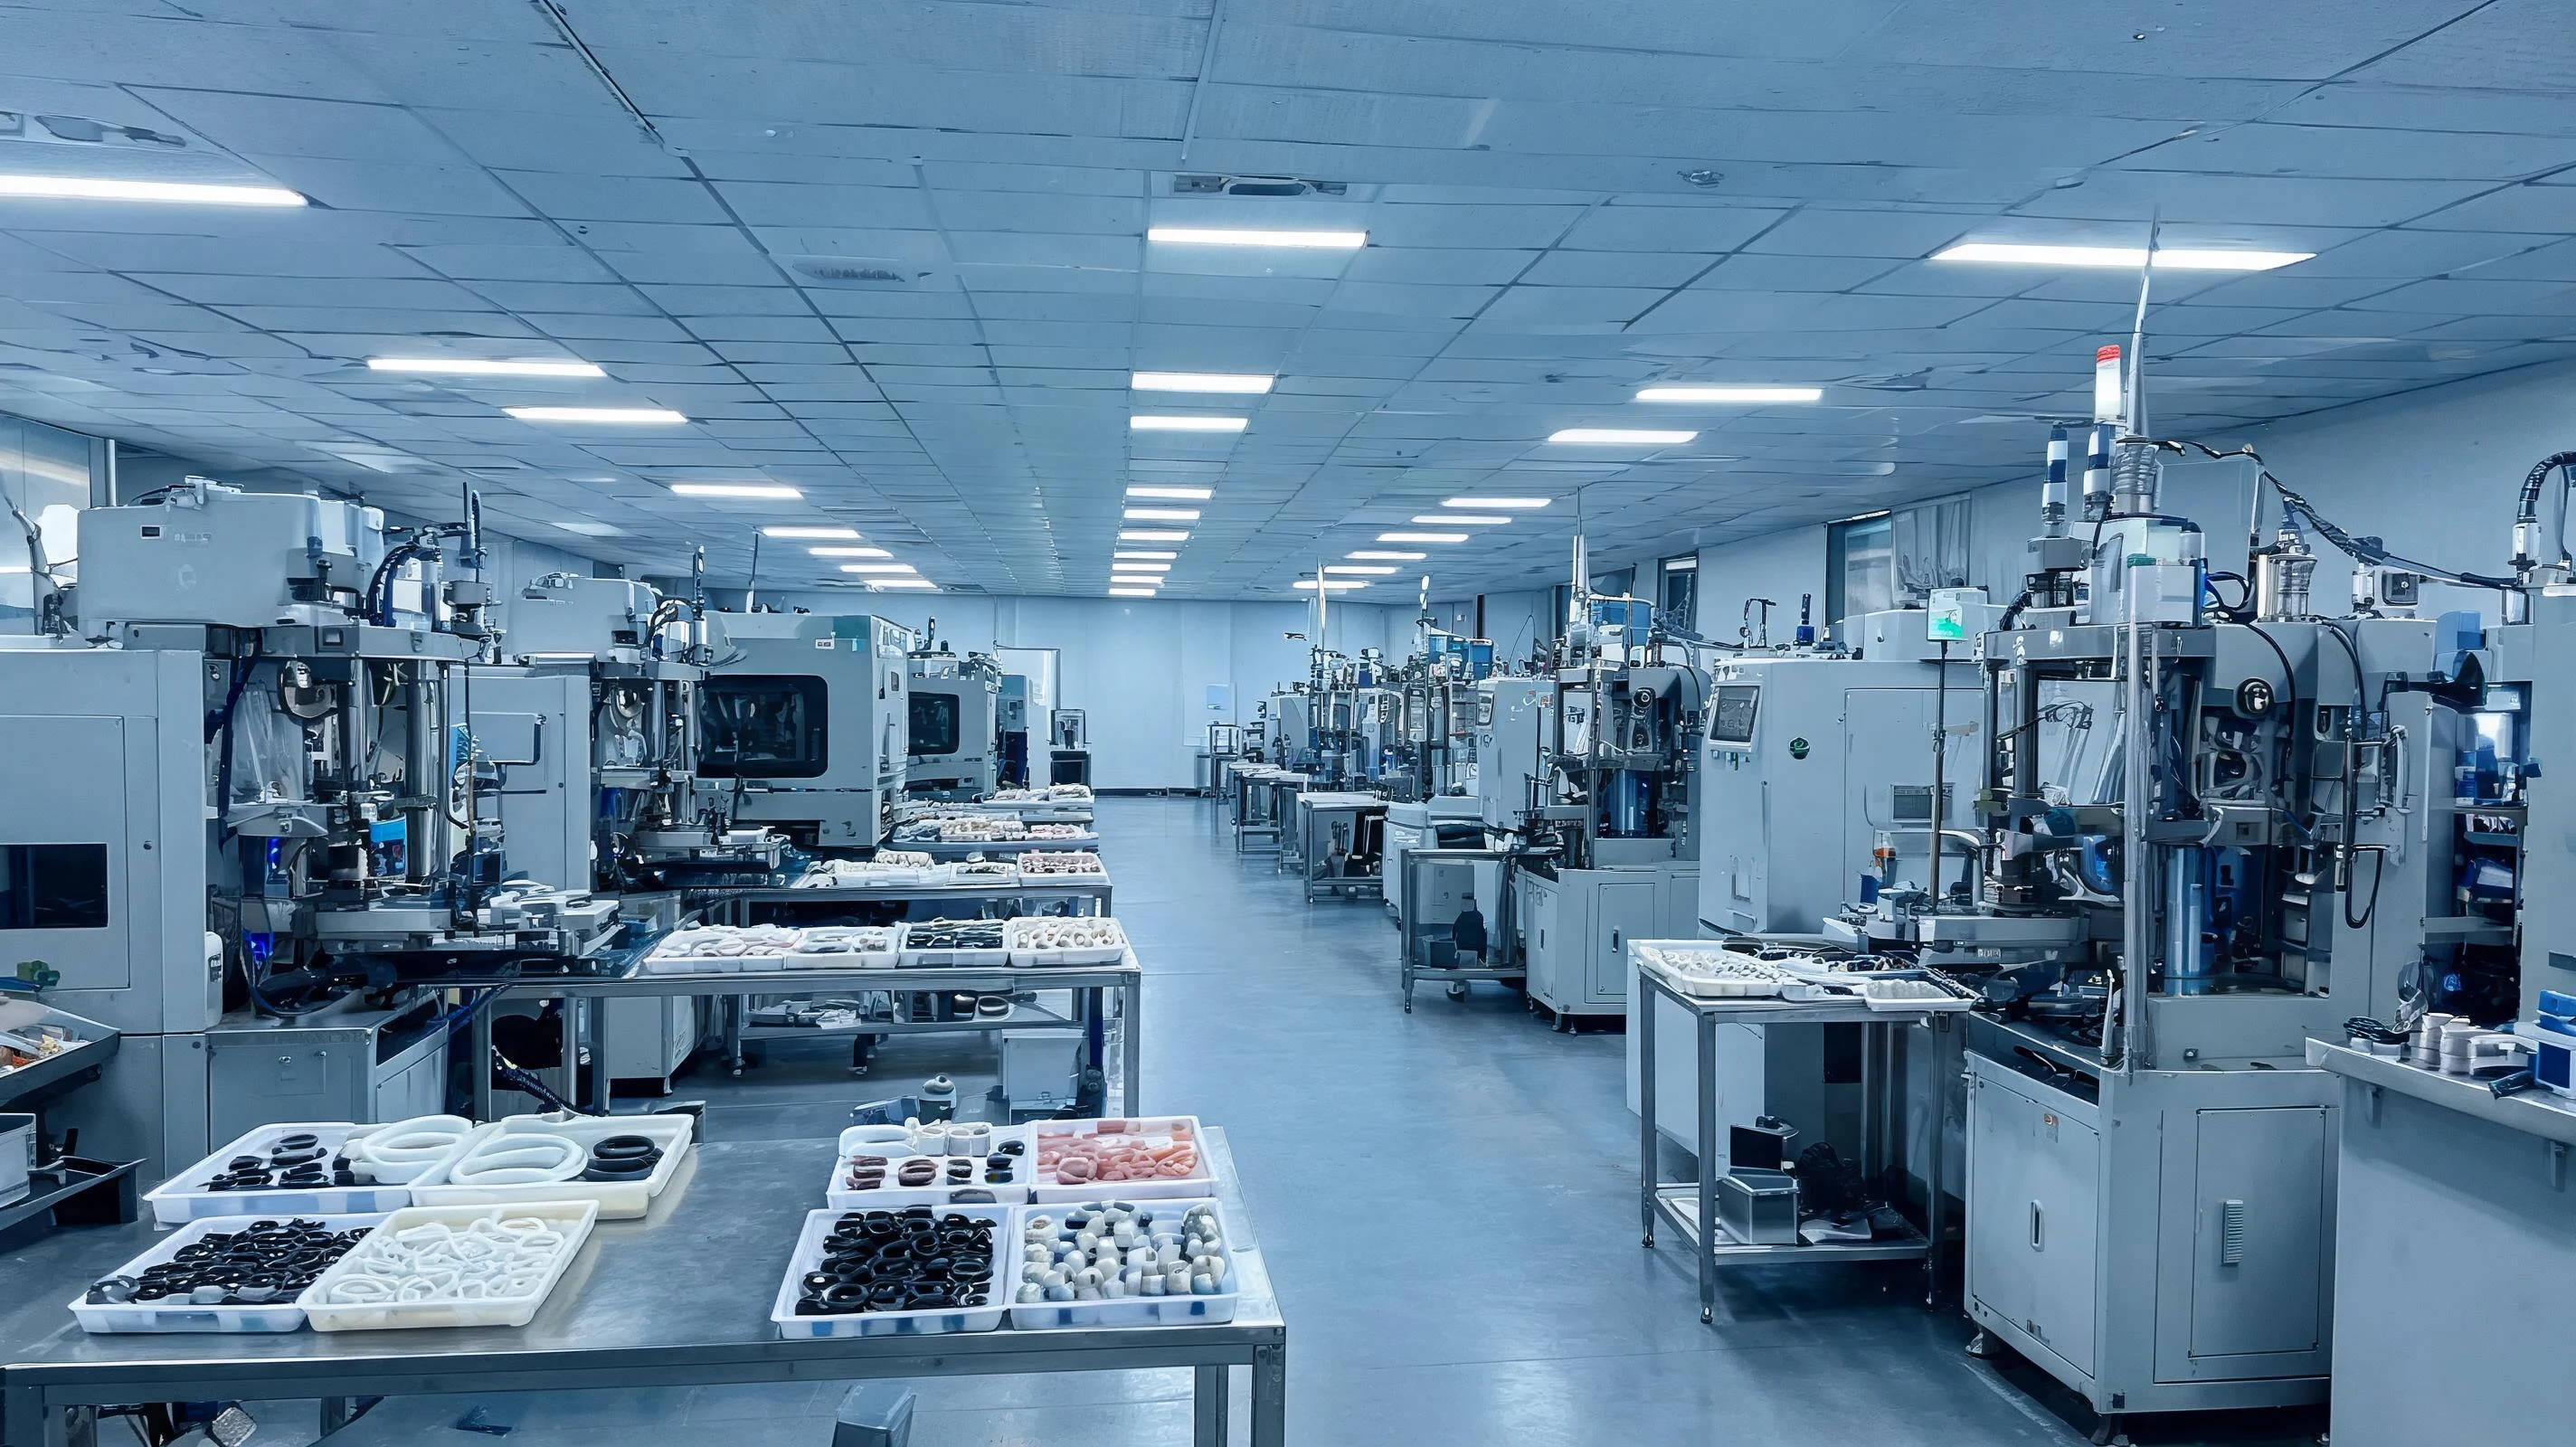
通用成型機解決的是通用需求。產品結構定型、批量上來之後,節拍、人工用量與單件成本往往就卡在設備上;除常規機型外,我們按產品改造或訂製專用機型,並與模具、治具配套使用。改造對象可以是我們的產線,也可以是客戶或合作工廠的現有設備——這類改造作爲一項技術服務單獨承接,不必連帶其他工序。
在通用壓機基礎上改造合模、進膠、脫模與取件動作,或直接訂製專用機型,讓設備貼合產品的實際成型節拍。結構定型的產品,單機產出與一致性通常明顯優於沿用通用機型。
機型改造要和模具、治具一起做:一模多腔的排布、自動取件的夾持位置、嵌件放置的定位與防呆結構,都要在開模前定下來,否則設備改了也跑不出節拍。
從設備的節拍與不良分佈入手,判斷是改機、改模還是改工藝流程,給出改造方案;改造可在客戶現有車間完成,並配套上門調機與駐場跟進。這項內容包含在服務體系的量產工藝優化板塊裡。
| 對比項 | 通用成型機 | 改造 / 訂製專用機型 |
|---|---|---|
| 適配產品 | 品類多、結構常改、批量分散 | 結構定型、品類集中、批量大 |
| 節拍與人工 | 放料、取件、修邊多依賴人工 | 可做自動取件與放料,人工干預少,班產高 |
| 批次一致性 | 受操作經驗與設備狀態影響 | 動作與參數固定,批次波動小 |
| 前期投入 | 投入低,換款靈活 | 改造與開模投入需由批量攤薄 |
| 適合的訂單 | 打樣、小批量與多款並行 | 大批量訂單與單價敏感的量產訂單 |
泳帽是典型的傳統矽膠件:結構簡單、批量大、單價不高,過去受機型與人工取件限制,單班產出上不來。這是我們對客戶現有產線做的一次改造——把常規壓機改造成全自動泳帽專用成型機之後,一模四腔,一個班次可以跑到 1000 模以上。
同一套做法也能用在其他產品上:產品結構穩定、訂單批量大、單價敏感的品類,都是機型改造收益最直接的場景——自動化程度上來之後,班產與一致性同時改善,單件人工成本隨之下降。
反過來看,改款頻繁、單款量小或結構仍在調整的產品,通用機型與通用模具的靈活性更重要,不必過早爲專用機型投入。
腔數、硫化時間與人工環節的判斷順序,以及哪些產品適合做改造、動手前要確認什麼,整理在工藝筆記傳統矽膠件機型改造:一模四腔的產能從哪來。
項目流程
每個環節都有明確的確認內容,確認後再進入下一步。
收集圖紙或樣品,明確使用環境、裝配方式與數量區間。
判斷包膠可行性與風險點,列出待確認項與建議方案。
確認材料、硬度、包覆範圍、外觀標準與模具結構方向。
小批量打樣,做裝配試配與關鍵尺寸核對,固定工藝窗口。
按確認的工藝窗口批量成型,批量大的項目同步安排機型改造與自動化治具,按約定標準檢驗並交付。
缺陷與成因
出現問題時先定位成因再改模改參數,比直接調整參數更有效。
| 常見現象 | 可能成因 | 處理方向 |
|---|---|---|
| 包膠分層、脫開 | 嵌件表面有油污或脫模劑殘留;包覆量不足 | 確認清潔與表面處理方式,調整包覆範圍與結合面走向 |
| 溢膠、飛邊偏大 | 分型面配合精度不足,或排氣槽尺寸偏大 | 修正分型面與排氣結構,確認合模壓力與膠料用量 |
| 尺寸批次波動 | 收縮不均、模溫與成型參數漂移 | 在小批量階段固定工藝窗口,明確尺寸測量基準 |
| 表面流痕、氣泡 | 進膠位置不當、排氣不足、膠料存放受潮 | 調整進膠與排氣位置,按材料要求控制存放與預熱 |
| 硬度或顏色批次差異 | 材料批號不同,混煉或配比存在波動 | 固定材料批號,確認來料檢驗與混煉記錄 |
| 晶片位移、讀取距離變化 | 合模與充填時晶片受到六向力,定位結構與流道不足以約束 | 按晶片位置設計定位結構與流道,把位移控制在單邊 0.5mm 以內,並在打樣階段驗證讀取表現 |
常見問題
取決於結構、批量與外觀要求。結構複雜、批量較大時,液態矽膠在自動化與一致性上更有優勢;批量較小或結構相對簡單時,固態矽膠模壓成型更靈活。具體按項目評估後建議。
常見做法是先清潔除油,必要時增加表面處理,或在結構上做機械咬合來提升結合力。具體方式按嵌件材料、受力要求與使用環境確認。
包膠件一般需要通過模具成型。樣品階段會先確認結構方案,再決定模具結構;是否先用簡易模具做結構驗證,按項目情況評估。
公差能力與零件結構、硬度、尺寸方向等條件相關。圖紙上的關鍵尺寸我們會逐項確認可達成範圍,並在打樣階段驗證。
主要多出兩重約束:一是元件與焊點對壓力、溫度敏感。晶片類產品要同時控制三件事——合模與充填時的晶片位移(我們的晶片定位技術可控制在單邊 0.5mm 以內)、成型溫度不破壞晶片內部結構使其仍可反覆使用,以及流道與進膠位置的設計讓晶片不承受強力擠壓。二是包覆層還要滿足功能要求,例如 RFID 的讀取表現、顯示器的透光與視角。這類項目通常需要在打樣階段做功能驗證,而不只是尺寸與外觀確認。相關說明見工藝筆記:位移、溫度與流道怎麼控。
先看瓶頸落在哪一段:如果卡在硫化時間與模具腔數,一般先動模具(增加腔數、優化排布與流道);如果時間主要耗在放料、取件、修邊等人工環節,設備改造(自動取件、自動放料與配套治具)的收益更直接。多數項目兩者一起做,並把治具與防呆結構在開模前確認,避免設備改完再返工模具。改造投入能否攤薄取決於訂單批量,需要一併評估。機器改造與專用機型一節列出了機型改造的適用場景與核對方式。
模具費用的承擔方式與模具歸屬在報價與合同中明確約定,項目開始前會書面說明,避免後續產生歧義。
越早確認結構與材料,越少在模具和批量階段付出代價。可以先提交圖紙做一次可行性評估。