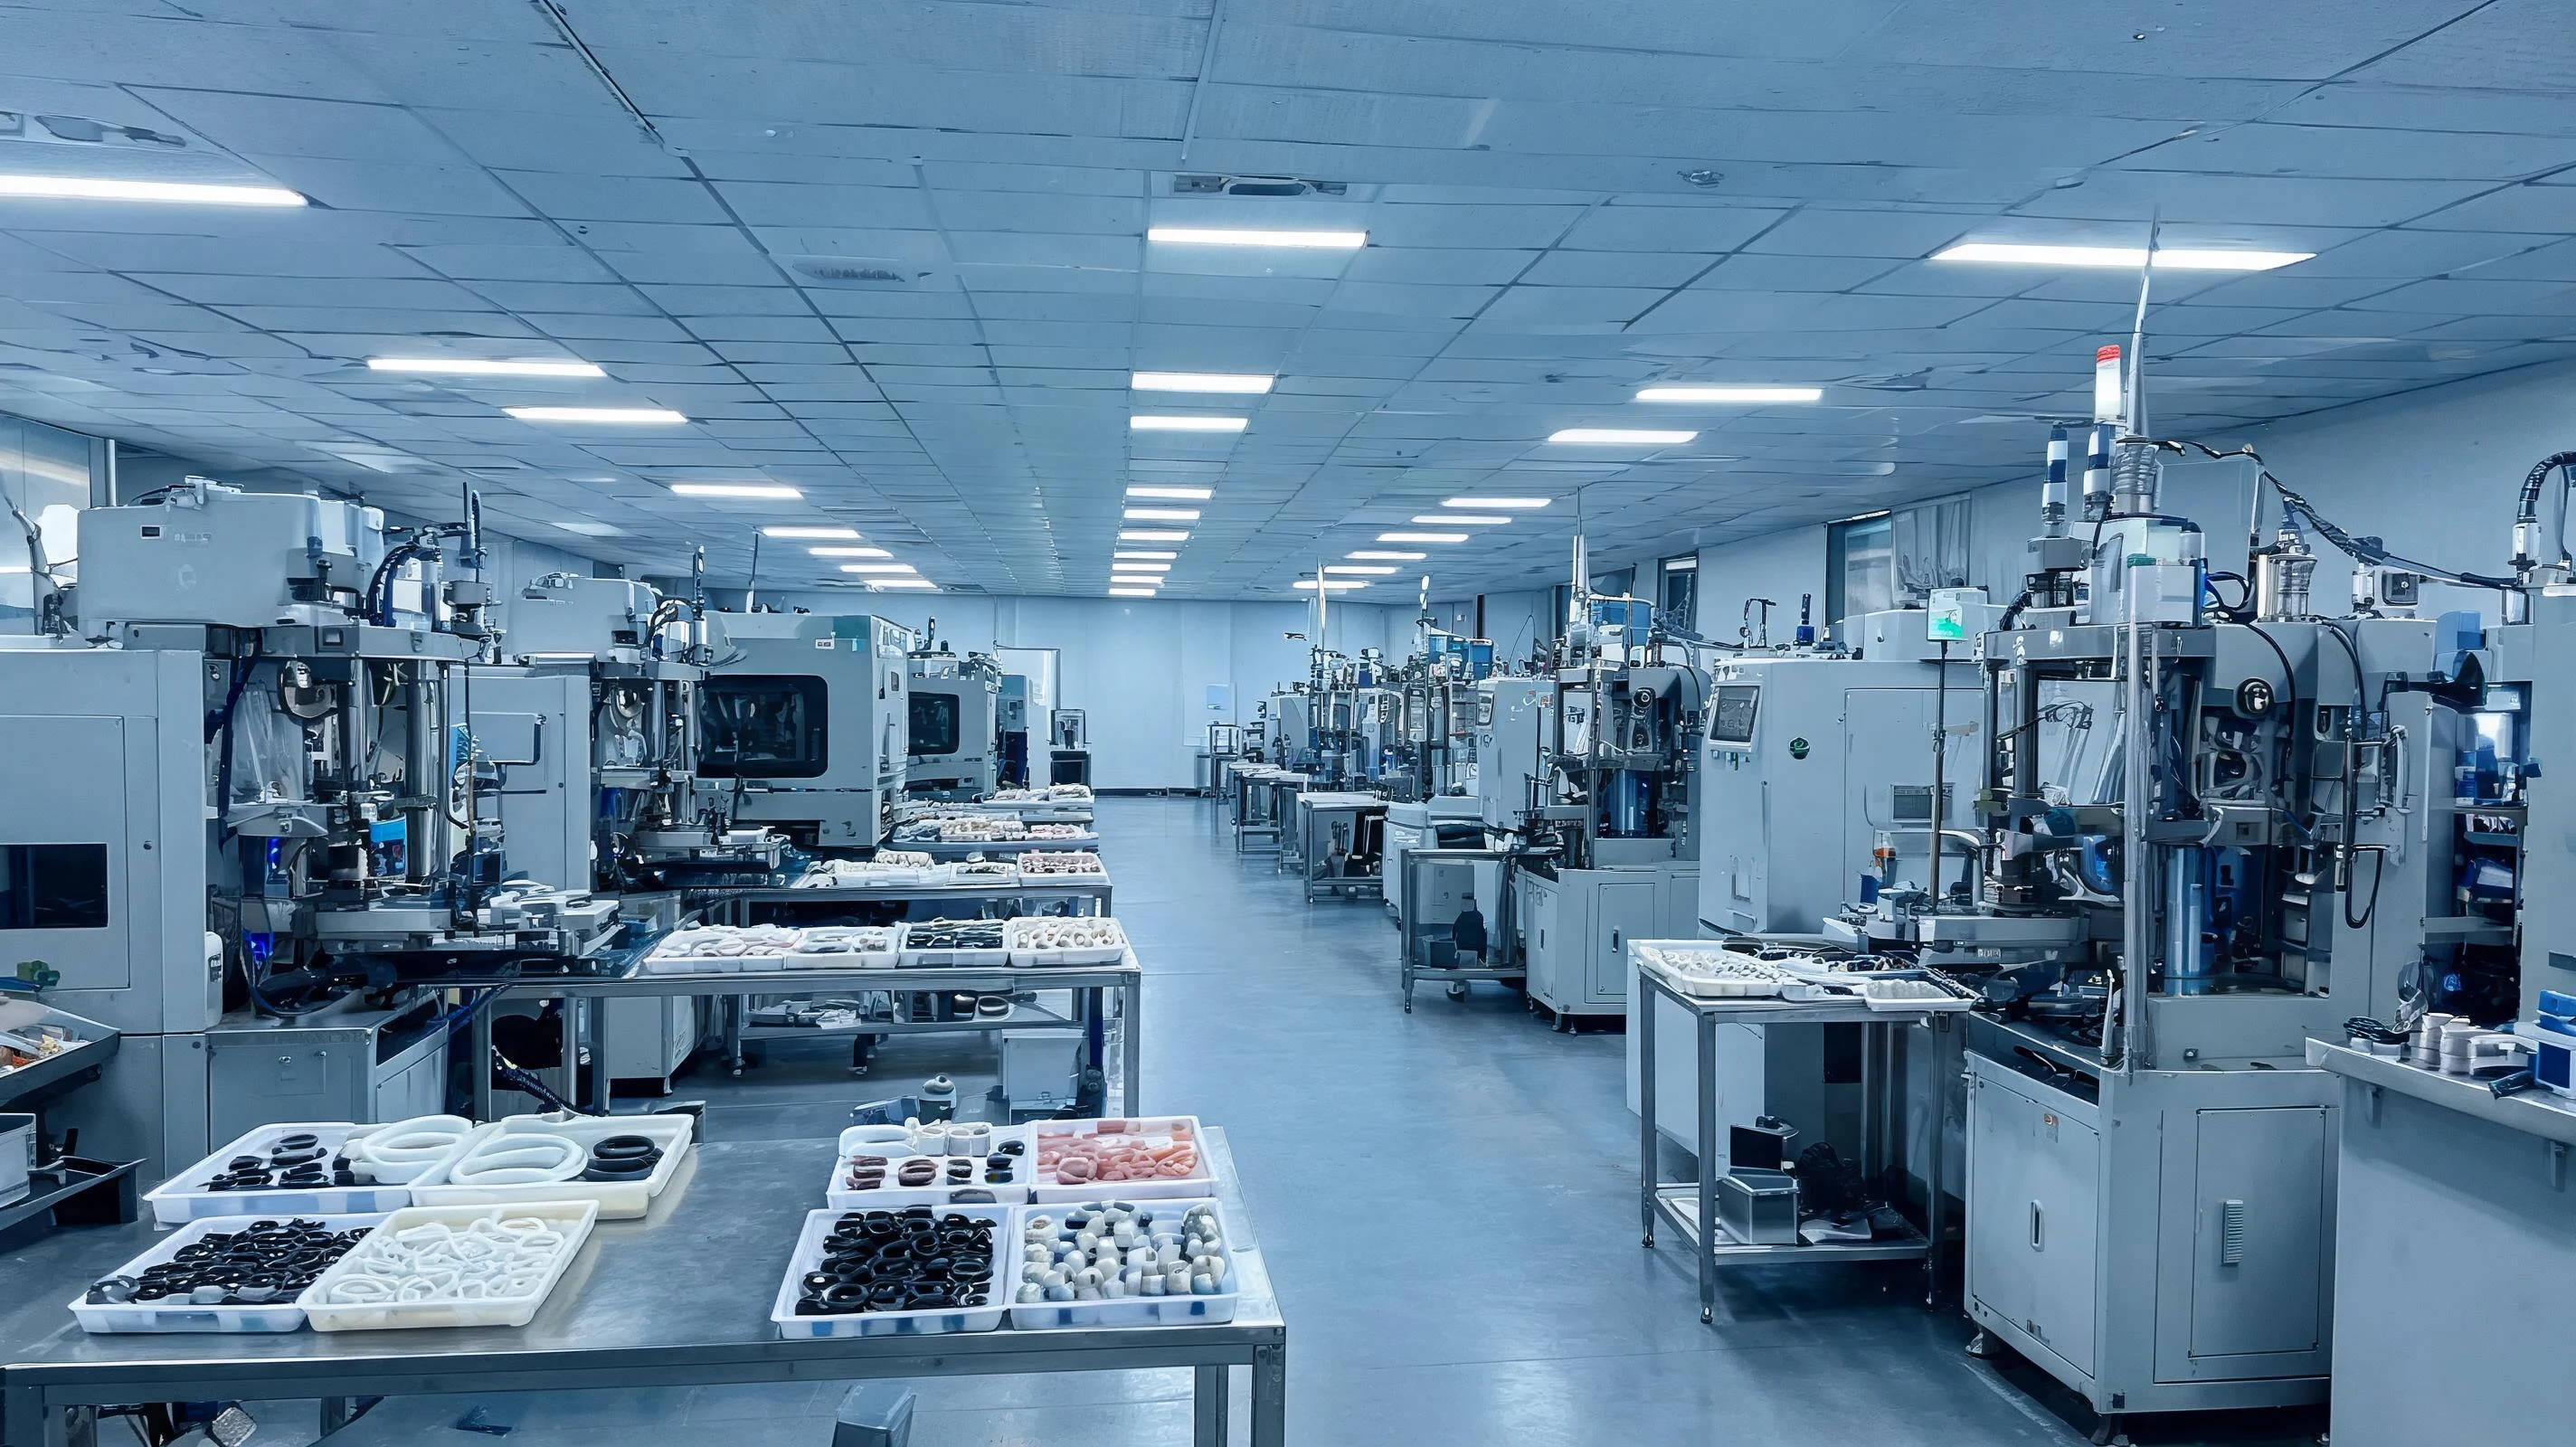
泳帽、密封圈、腳墊、日用矽膠雜件這類傳統品類有個共同點:結構簡單、批量大、單價不高。它們的產能瓶頸通常不在配方,也不在模具精度,而在設備——通用壓機一天的產出,被人工放料、取件與硫化時間框住。我們爲客戶的現有產線做過這樣一次改造:把常規壓機改造成全自動泳帽專用成型機,一模四腔,一個班次可以跑到 1000 模以上。這篇筆記把這類改造的判斷邏輯拆開講。
一、產能來自三個地方,先看清瓶頸在哪一段
- 模具腔數:一模幾腔,直接決定一個硫化週期出多少件。通用模具常見單腔或雙腔,配專用機型後按多腔排布,單週期產出成倍變化。
- 硫化時間與節拍是否匹配:腔數增加後,型腔受熱與排氣是否均勻、硫化時間要不要延長,決定了“腔數上來了、節拍卻慢下來”會不會把收益抵消掉。這一步要在改機之前算清楚。
- 人工環節:放料、取件、修邊、擺放嵌件,往往是被忽略的最大一塊時間。自動取件與自動上料的價值就在於把這塊時間從節拍裡拿掉——產能翻倍常來自這裡,而不是單純增加腔數。
二、案例:一次受託改造,泳帽是怎麼跑出班產的
泳帽是典型的傳統矽膠件:結構簡單、批量大、單價不高,過去受機型與人工取件限制,單班產出有限。我們按客戶現有設備的情況做了改造:把常規壓機改成全自動泳帽專用成型機,一模四腔,一個班次可以跑到 1000 模以上。改造在客戶車間完成,我們出方案、配模具與治具,並跟進調機。
值得注意的是,這個結果不是“換臺更貴的機器”換來的:模具按腔數重新排布、治具負責取件夾持與定位、設備動作按產品節拍重排,三件事一起做才成立。只改其中一環,設備改了也跑不出節拍。
三、改造要配套的四個環節
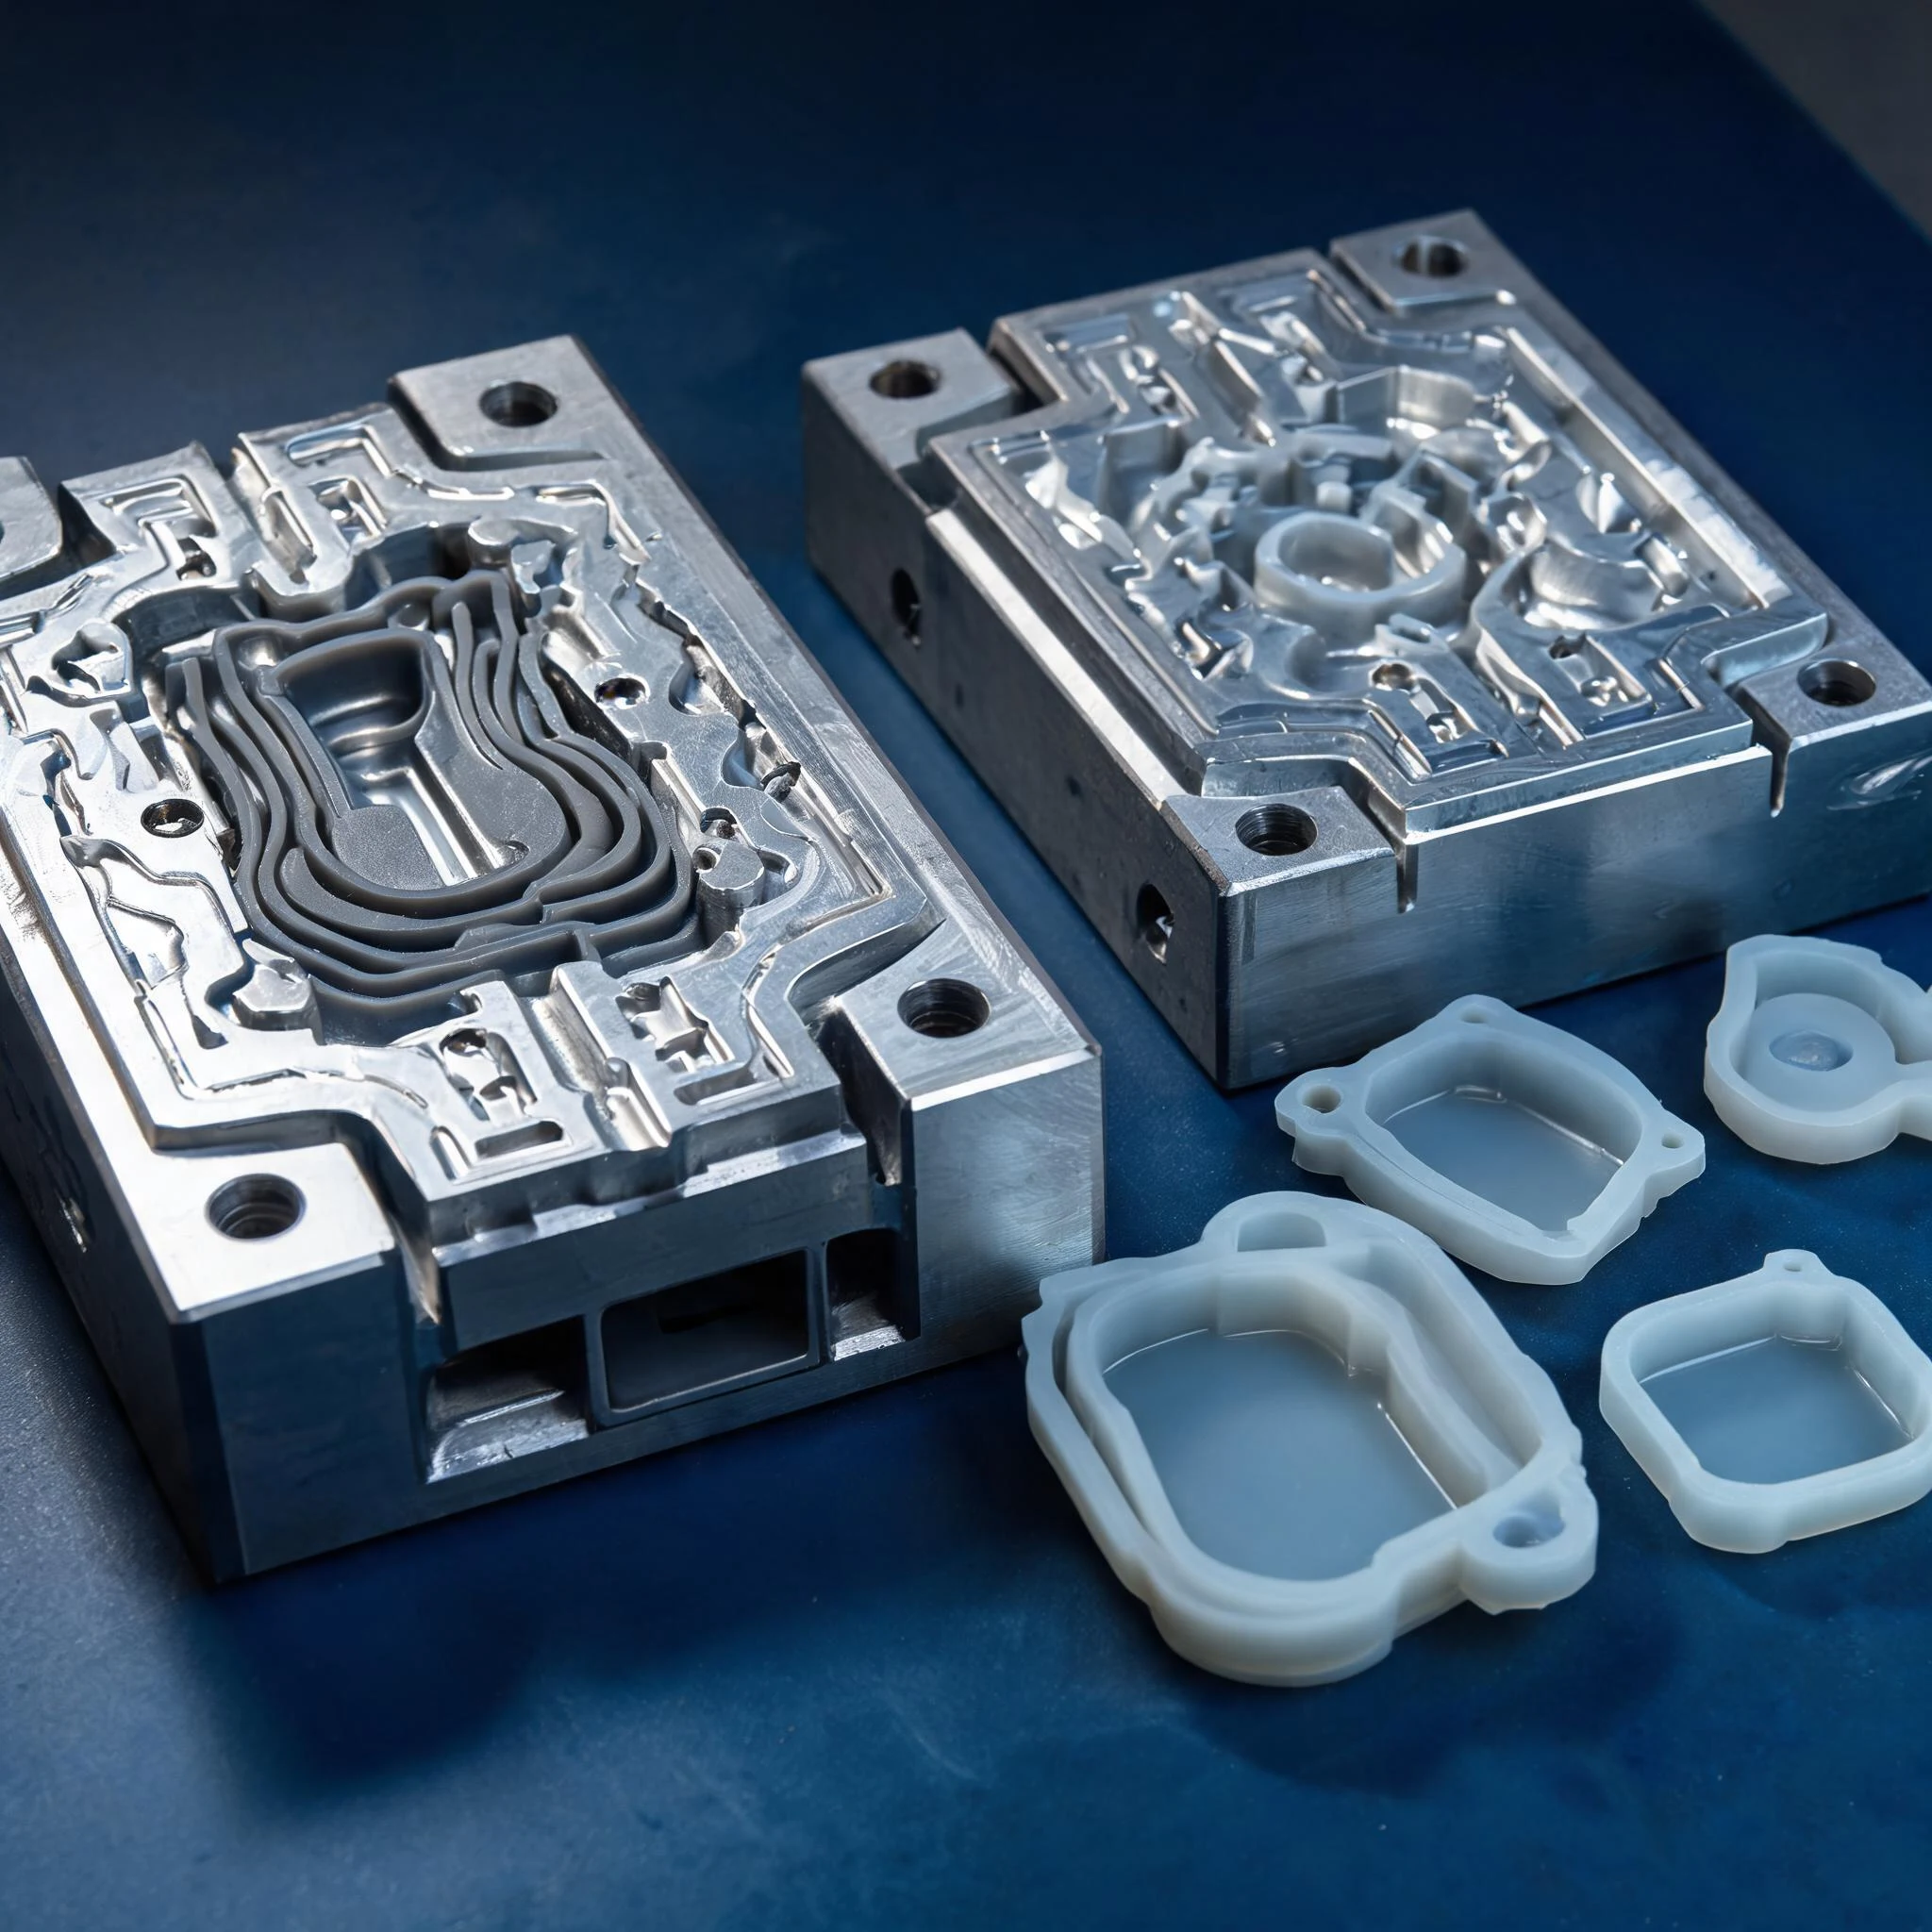
- 模具:按目標腔數重算排布、流道與排氣;分型面與飛邊位置決定後段要不要修邊,直接影響人工量。
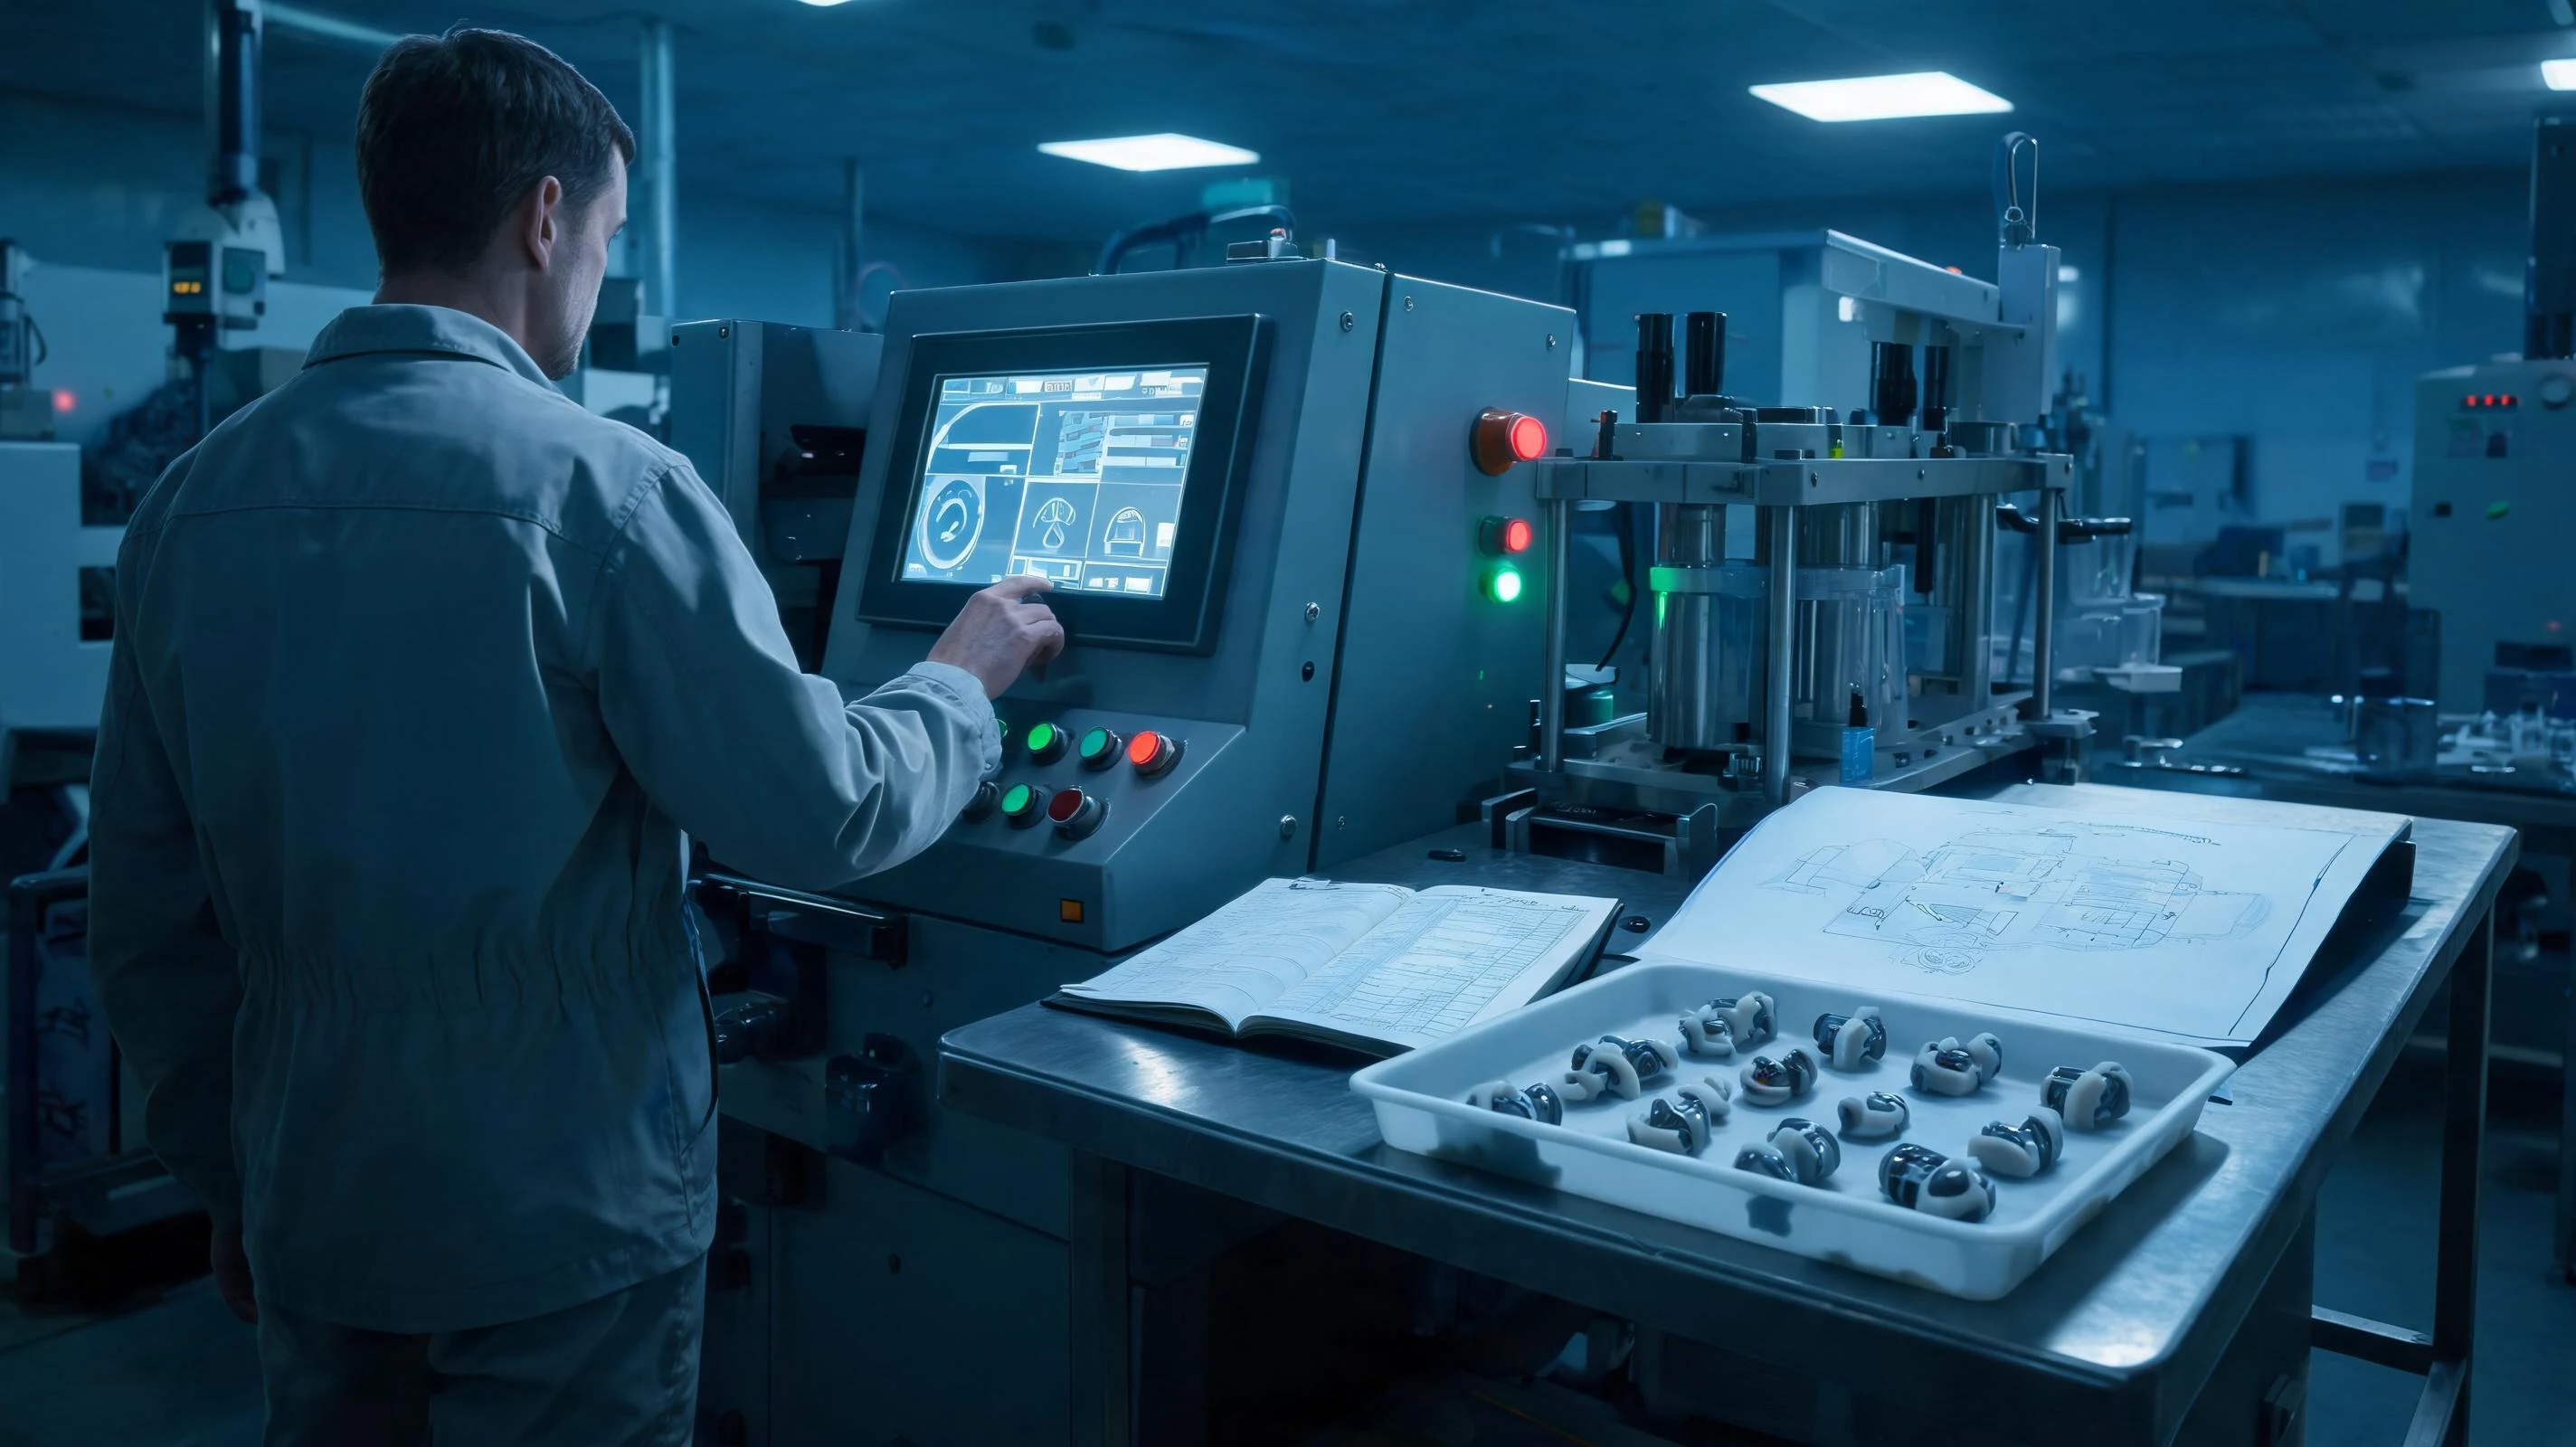
- 治具與夾持:自動取件的夾持位置、嵌件放置的定位與防呆結構,都要在開模前定下來,否則上了自動取件也抓不穩。
- 設備動作:合模、進膠、脫模、取件動作按產品節拍重排,必要時加裝自動上料與取件結構,把人工從成型循環裡移出去。
- 參數固定:改造後要把模溫、壓力、時間與材料批號固定成工藝窗口,否則班產上去了,批次波動也跟著上去。
四、什麼產品適合做,什麼產品不必做
機型改造是投入行爲,前提是訂單量能把改造與開模的投入攤薄。判斷維度並不複雜:
| 判斷維度 | 適合做專用機型改造 | 保持通用機型更合適 |
|---|---|---|
| 訂單形態 | 單一品類、批量大、訂單持續 | 打樣、小批量、多款並行 |
| 結構狀態 | 結構定型,短期不改款 | 結構仍在調整,改款頻繁 |
| 人工佔比 | 放料、取件、修邊佔用大量工時 | 人工環節本來就少 |
| 成本結構 | 單價不高,靠節拍與一致性取勝 | 單件價值高,產量要求不急迫 |
反過來說,改款頻繁、單款量小、結構還在調整的產品,通用機型與通用模具的靈活性更重要——過早爲專用機型投入,會把自己的換款能力鎖死。
五、動手前先確認四件事
- 批量與持續週期:改造與開模的投入有沒有足夠訂單來攤薄,這是前提而不是細節。
- 腔數與硫化時間的組合:同樣的腔數,硫化時間與排氣條件不同,單班產出差別很大,要先算再改。
- 定位與取件的穩定性:自動取件、嵌件放置的治具與防呆結構能不能穩定復現,決定改造後要不要繼續靠人盯。
- 工藝窗口能否複製:參數能不能固化並沿用到後續產品,決定這筆投入是一次性成本還是長期產能。
結論
機型改造解決的不是“設備新舊”,而是設備與產品節拍是否匹配。傳統品類想靠產能與一致性取勝,通常要同時動三處:模具腔數、治具夾持與設備動作,再把參數固定下來。判斷順序也簡單——先看批量夠不夠攤薄,再看腔數與硫化時間的組合劃不劃算,最後才決定改哪臺機。