前兩篇寫的是成型與表面:一篇講冷流道、模內傳感與在線檢測,一篇講塗層、活化與雷射紋理。這一篇往前挪半步,落在成型之後、檢驗之前的那道工序——去毛刺。
這道工序在很多車間裡還停留在“用手撕一下”。矽膠軟、飛邊薄,看起來確實一撕就掉;但真做外觀件與密封件就會發現,撕得好不好全看飛邊怎麼設計、撕的方向怎麼走。等產量上來想上設備,又常聽到一種方案:買台冷凍修邊機,跟橡膠廠一樣處理。這裡有個容易被忽略的前提——矽膠凍不脆。
所以本文的重點不是推薦哪台機器,而是把這條工序拆清楚:為什麼矽膠的去毛刺邏輯與普通橡膠不同,四條路線各能做到什麼程度,以及哪些件根本不該指望後處理,應該回到模具裡解決。
一、先講那個前提:矽膠的玻璃化溫度很低
冷凍修邊的原理是把膠件降到玻璃化溫度以下,讓飛邊變脆,再用介質衝擊把它崩掉。這個方法對丁腈橡膠(NBR)、三元乙丙(EPDM)這類材料很成熟,因為它們的玻璃化轉變溫度大致落在 -40℃ 到 -60℃ 這個區間,常規低溫腔體就能讓飛邊失去彈性。
矽橡膠不一樣。聚二甲基矽氧烷主鏈的玻璃化轉變溫度大約在 -125℃ 附近,也就是說腔體做到 -80℃ 時,矽膠件仍然是彈性的——介質打上去,飛邊是“彈回來”,而不是“崩掉”。這不是設備調不好,是材料本性。
行業裡對這個問題的應對,一般是三條並行走:溫度再往下壓、循環拉長並與介質揉搓配合、把飛邊設計成能從根部斷開的結構。第三條往往最有效,也最省錢,因為它發生在模具設計階段。
二、矽膠飛邊的三個特殊性
- 玻璃化溫度低:凍不脆,純靠衝擊去除的效率有限,低溫更多是“降低彈性、讓飛邊硬一點”,而不是“讓飛邊變脆”。
- 抗撕裂強度低:這既是優點也是風險。飛邊可以從根部斷得很乾淨,但同一個特性意味著一旦起口,裂口會順著邊口延伸,出現鋸齒、缺口,甚至從密封唇口裂進去。
- 飛邊薄且貼面:常見厚度在 0.05–0.15 毫米這個量級,緊貼分型面生長。撕的方向、夾持點、撕的速度都會改變斷口形態,這也是為什麼同一副模具、同一批料,兩個人修出來的邊不一樣。
結論是:矽膠去毛刺的主流邏輯不是“削掉”,而是設計好斷口 + 控制撕的方向與餘量 + 局部的機械或介質處理 + 明確的判定口徑。四件事缺一件,就會出現“看似修乾淨、裝上去滲漏”的情況。
三、最省錢的一步:把飛邊消滅在模具裡
後處理做得再好,也只是補救。真正決定去毛刺成本的是模具與工藝,順序大致是這樣:
- 分型面精度與模具剛性:分型面平面度不夠、模板剛性不足、支撐柱佈置不合理,鎖模力一壓就張口,飛邊自然厚。厚飛邊不僅難撕,還會帶著零件本體的圓角一起變形。
- 撕邊槽(tear-trim 結構):在飛邊與零件的交界處做一道銳邊台階或極薄的頸部,讓應力集中在這一圈,撕的時候從根部整齊斷開。這一處設計做得好,人工修邊的效率與一致性都會明顯改善,也更容易過渡到自動化。
- 排氣與真空:排氣不暢,型腔裡的氣會把分型面頂開,形成局部厚飛邊;真空輔助成型可以明顯減少這類問題。
- 計量與注射量:注射量過衝會直接把多餘膠擠進分型面,飛邊變厚。液態矽膠的精密計量與冷流道在這裡的作用不只是省料,詳見上一篇關於冷流道與精密計量的說明。
- 模具保養與清潔:殘留的脫模劑、膠垢、鏽跡會讓飛邊變厚且黏在型腔裡,撕的時候帶肉。清理週期與鍍層狀態要固定下來。
這幾項做扎實以後,飛邊會變成“薄、連續、貼著分型面”的狀態,這才是所有後處理路線能穩定工作的前提。結構設計與模具方案的整體關係,可參考模具成型。
四、四條後處理路線,各自能做到什麼程度
1. 人工修邊(手撕、剪刀、刀片)
最靈活,也最依賴人。適合小批量、異形、外觀要求高的件,或者飛邊本身已經很薄的情況。問題是:一致性靠手感,劃傷與撕缺難以避免,而且人工成本逐年上升。它的價值在於“能處理別人處理不了的件”,而不是“便宜”。
2. 冷凍修邊(液氮脆化 + 介質衝擊)
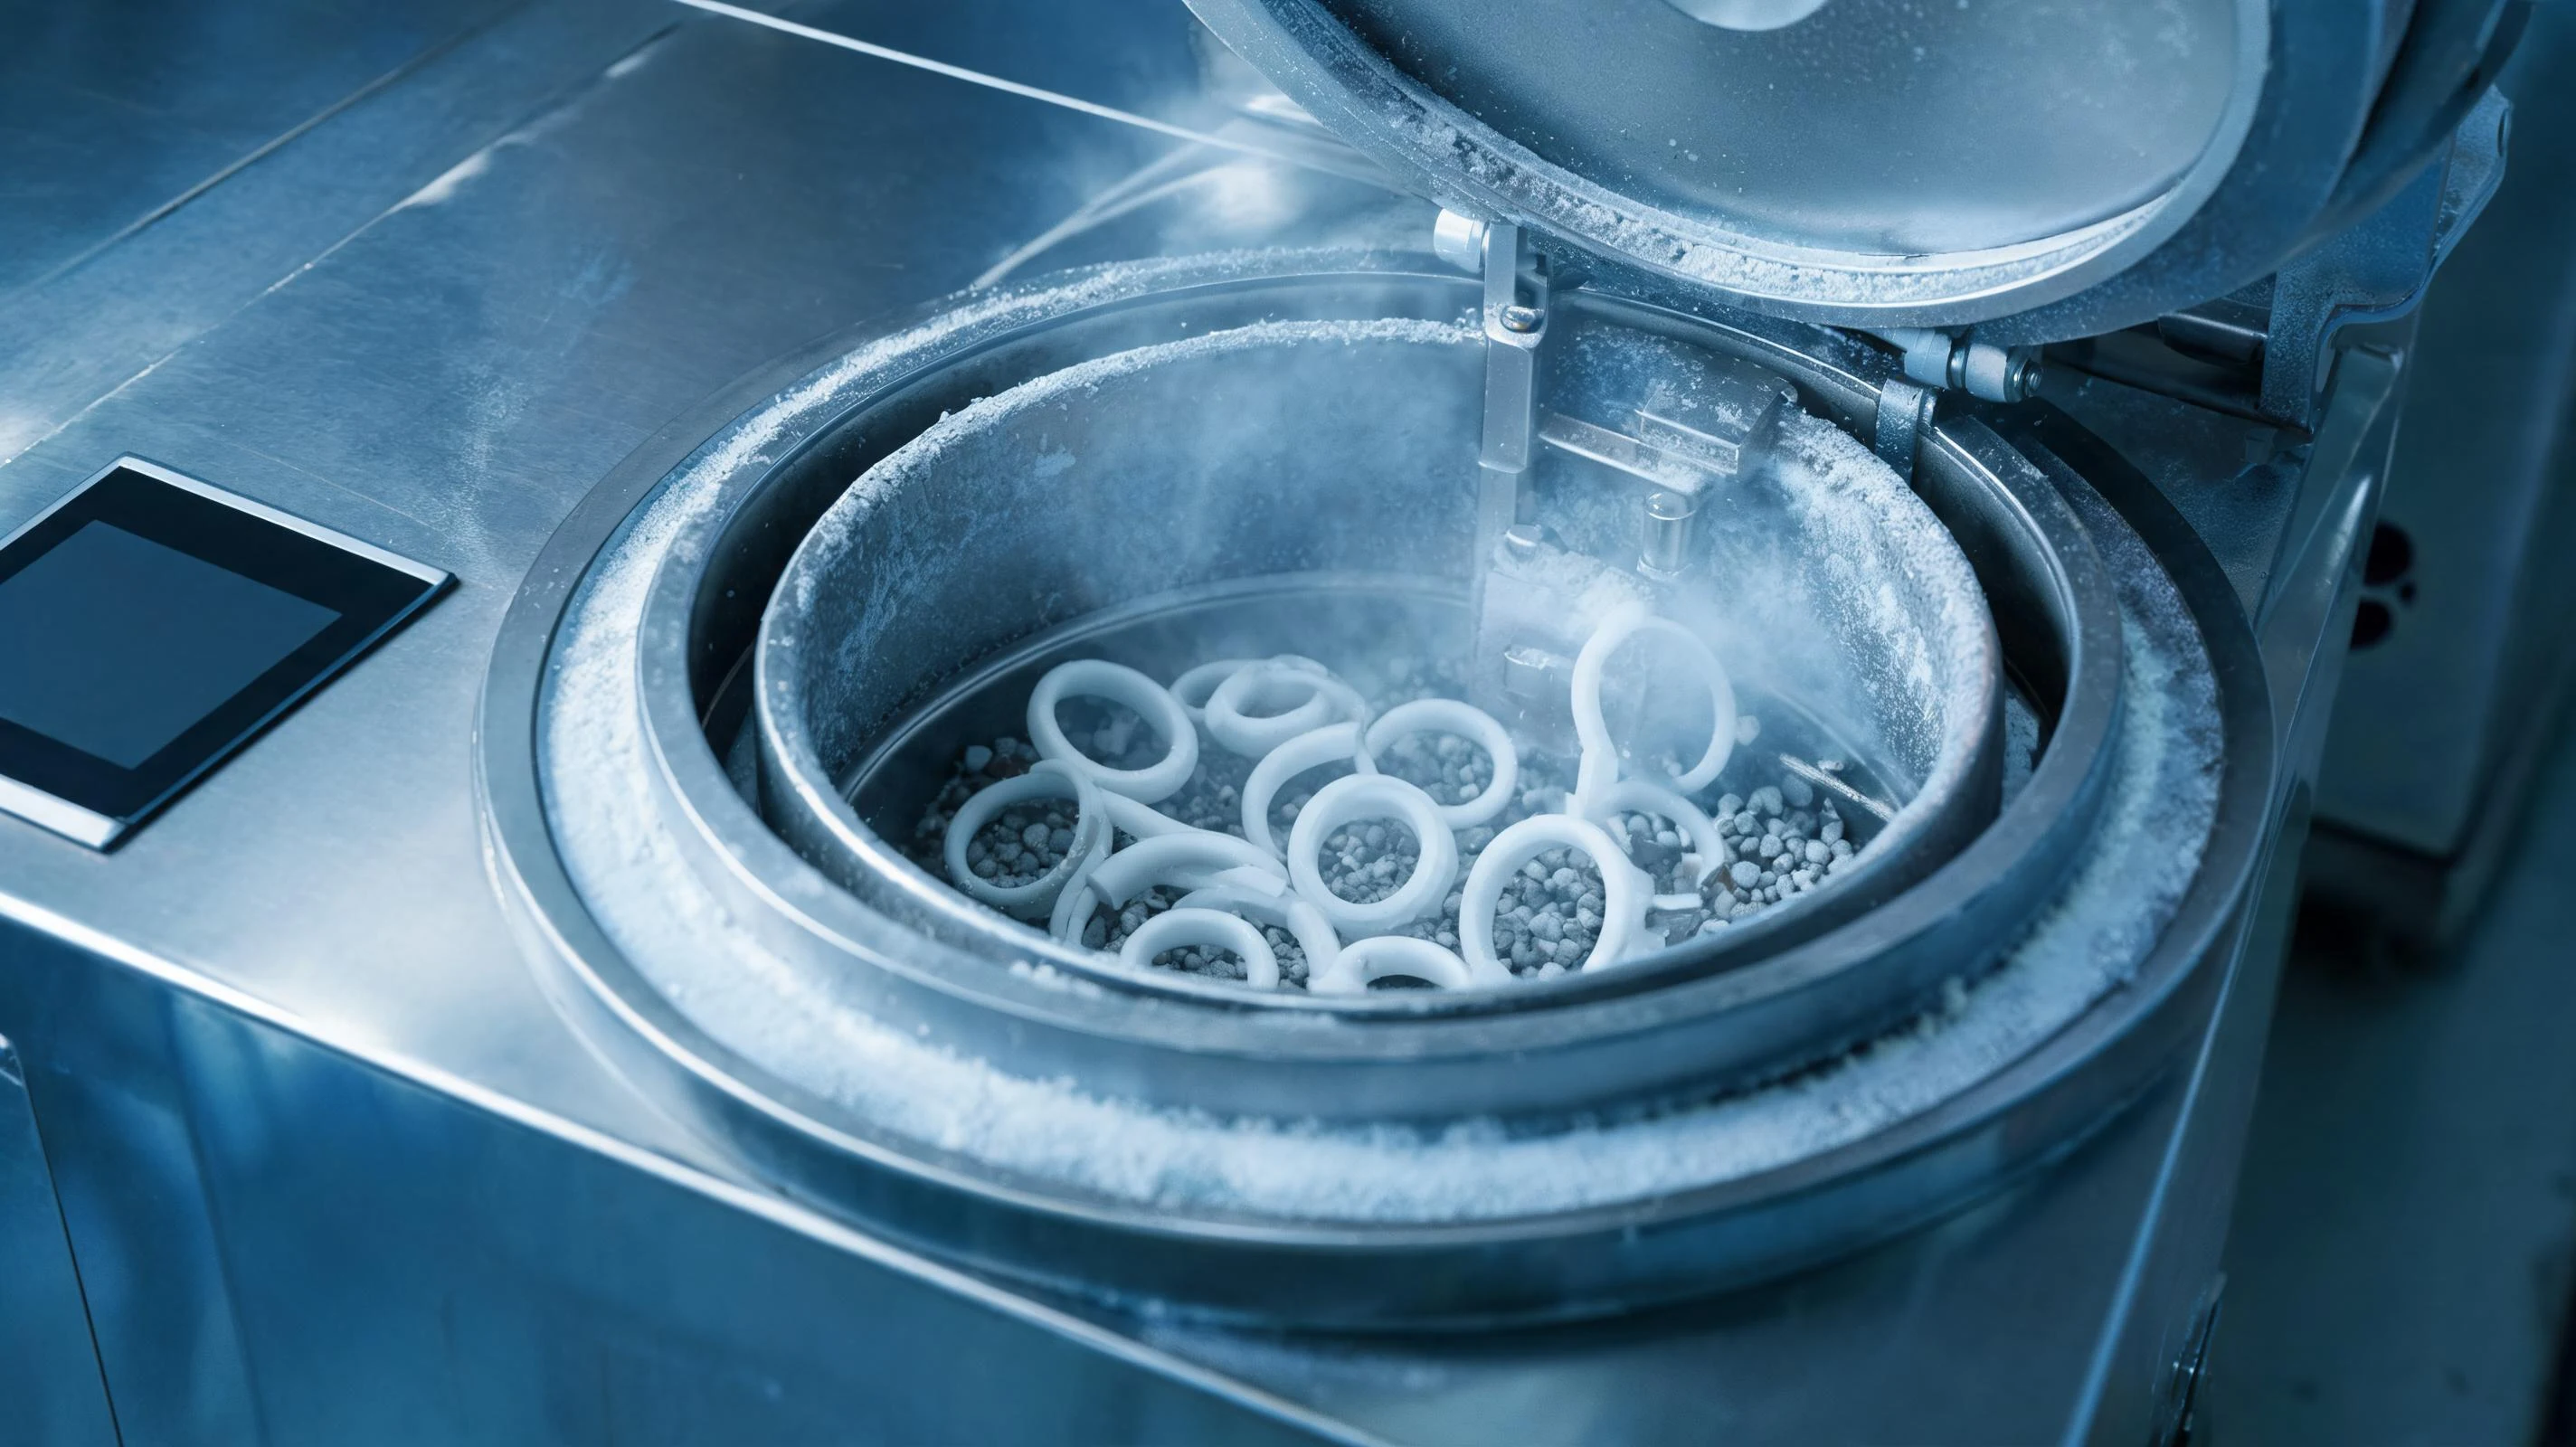
設備形態多為滾筒式或轉盤式,介質常見聚碳酸酯粒、尿素粒、核桃殼,粒徑從零點幾毫米到一點五毫米不等。對 NBR、EPDM 效果成熟;對矽膠則需要更長循環、更低溫度與更硬的介質配合,本質更接近“低溫下反覆揉搓與衝擊”,而不是“凍脆後崩掉”。
3. 干冰噴射與高壓水射流
兩者都是非接觸、可定位的方式。高壓水射流常見工作壓力在 1000–3000 bar 量級,對交叉孔、盲孔、內腔的飛邊有優勢,缺點是濕件要乾燥、噴嘴路徑要對;干冰噴射靠干冰顆粒的低溫與衝擊,處理完直接升華,不用清介質,但要防冷凝水痕與靜電吸附粉塵。
4. 機器人力控打磨與毛刷去毛刺
配合視覺定位,機器人帶力控工具沿邊口走,適合局部飛邊、異形件與高外觀要求件。矽膠很軟,壓力稍大就壓陷、磨出斜面,所以力控精度與軌跡補償是成敗關鍵;節拍則取決於治具與上下料方式,往往不是機器人的速度。
| 路線 | 更適合的件 | 一致性 | 對矽膠件的風險 | 批量門檻 | 成本口徑 |
|---|---|---|---|---|---|
| 人工修邊 | 小批量、異形、外觀件、超薄飛邊 | 低,依賴人 | 劃傷、撕缺、邊口不齊 | 無門檻 | 單件工時為主 |
| 冷凍修邊 | 結構複雜、帶盲孔、批量穩定的中小件 | 中高(參數固定後) | 過冷致薄壁變形、邊口微裂、表面輕微發白 | 較高,適合連續生產 | 液氮耗量 + 介質 + 設備折舊 |
| 干冰 / 高壓水射流 | 交叉孔、內腔、局部飛邊、不可受力件 | 高(路徑固定) | 水痕與冷凝、噴嘴誤傷薄邊 | 中等 | 介質與能耗 + 乾燥工序 |
| 機器人力控打磨 | 局部飛邊、高外觀要求、異形輪廓 | 高(視覺 + 力控) | 壓力失控壓陷、磨出斜面 | 中等偏高 | 治具 + 編程 + 維護 |
表中是路線層面的量級判斷。同一條路線在不同硬度、不同結構上的表現差別很大,最終要看樣件試做與判定口徑,不能只看設備參數表。
五、冷凍修邊用在矽膠上,五個真正要調的參數
- 溫度:腔體與介質溫度常見在 -60℃ 到 -120℃ 之間。矽膠不必盲目追更低溫度——溫度再低,彈性下降有限,液氮成本卻明顯上升,還更容易讓薄壁件變形。
- 循環時間:短循環多次,通常優於一次長時間冷凍。整體過冷的代價是回彈下降,密封件尤其敏感。
- 介質:粒徑、硬度、形狀都影響去除效率。介質磨損後效率會下降,需要按批檢查與補充,而不是一直往裡加。
- 裝料量:裝太滿,件與件互相擠壓劃傷,飛邊也衝不到;裝太少,效率低、循環空轉。裝料量與件型要一起定。
- 取出與回溫:結露會在外觀件上留水痕;靜電會把介質粉塵吸在表面。離子風與回溫區往往比想象中重要。
還有一條不屬於參數的邊界:薄壁(1 毫米以下)與低硬度(A40 以下)的件、邊口要求極銳利的外觀件,慎用冷凍。過冷的典型症狀不是“飛邊沒去乾淨”,而是“邊口崩了”——放大鏡下才看得出來,裝到整機上卻是滲漏或手感差異。
六、判定:什麼叫“去乾淨了”
去毛刺最容易出問題的地方不是設備,而是標準含糊。可執行的判定至少要寫清四件事:
- 飛邊殘留的上限:給出長度與厚度的允許值,而不是一句“無飛邊”。
- 過修的邊界:邊口缺口、圓角被磨平、尺寸超差,尤其是密封唇口與配合面,一旦過修就報廢。
- 表面狀態:劃痕、霧面、發白、水痕的接受程度,外觀件與結構件要分開寫。
- 抽樣與全檢的分界:一般特性按抽樣,關鍵特性(密封面、配合尺寸)全檢或全數視覺複判。
視覺檢測能承擔一部分判定,但矽膠件裡最難判的恰恰是透明、黑色與柔軟件:飛邊與本體顏色接近、反光弱、還可能被夾具壓變形。可靠的方案通常是背光 + 多角度 + 限規輔判,檢測能力與判定口徑的配合方式,可參考研發檢測。
七、要不要上自動化:先把帳算對
自動化的帳不能只算“省了幾個人”。合理的口徑是把三塊放在一起:
- 直接成本:設備折舊 + 液氮或水的耗量 + 介質消耗 + 治具 + 維護。
- 品質成本:過修報廢、返工、客訴。去毛刺造成密封失效的代價,通常遠高於省下的人工。
- 節拍與柔性:換型時間、治具通用性、能否相容下一個項目。換型慢的設備在“多品種小批量”的場景裡很難跑起來。
經驗上,穩定的大批量、結構複雜(帶盲孔、交叉孔)、且判定口徑已經寫清楚的項目,最容易從自動化裡拿到收益;而品種多、批量小、外觀要求又高的件,人工加好模具,往往仍是更穩的選擇。
八、給模具與工藝的核對清單
- 分型面平面度、模板剛性與支撐柱佈置是否核算過,鎖模後會不會張口。
- 飛邊厚度目標是多少?現有模具能不能穩定做到?
- 撕邊槽的位置、銳邊尺寸與飛邊餘量是否定過,斷口能不能落在零件的圓角之外。
- 排氣方式與真空輔助是否需要,排氣槽會不會堵。
- 注射量與計量精度是否過衝,冷流道與針閥狀態是否穩定。
- 脫模劑使用與模具清潔週期是否固定,是否有黏模與積垢。
- 硬度、壁厚與外觀要求是否落在“不適合冷凍”的區間裡。
- 飛邊殘留與過修的判定值寫清了沒有,誰判、用什麼工具判。
- 抽樣方案與關鍵特性全檢項是否明確。
- 換型時間與治具通用性能否支撐現有訂單結構。
結論
把去毛刺當成一道“手工收尾”,成本會一直藏在返工與客訴裡;把它當成一道設計結果,很多問題在開模階段就能消掉一大半。矽膠凍不脆這件事,恰好提醒了這一點:與其在腔體裡追更低的溫度,不如把撕邊槽、分型面與排氣做對,再讓後處理去做它真正擅長的事——把已經設計好的斷口,穩定地斷開。
如果你手上有飛邊難處理、修邊一致性差、或正在評估去毛刺自動化的項目,可以把零件結構、硬度、飛邊厚度與批量發給我們,先判斷該回到模具解決,還是該上後處理工序。提交項目需求,或直接電話溝通。