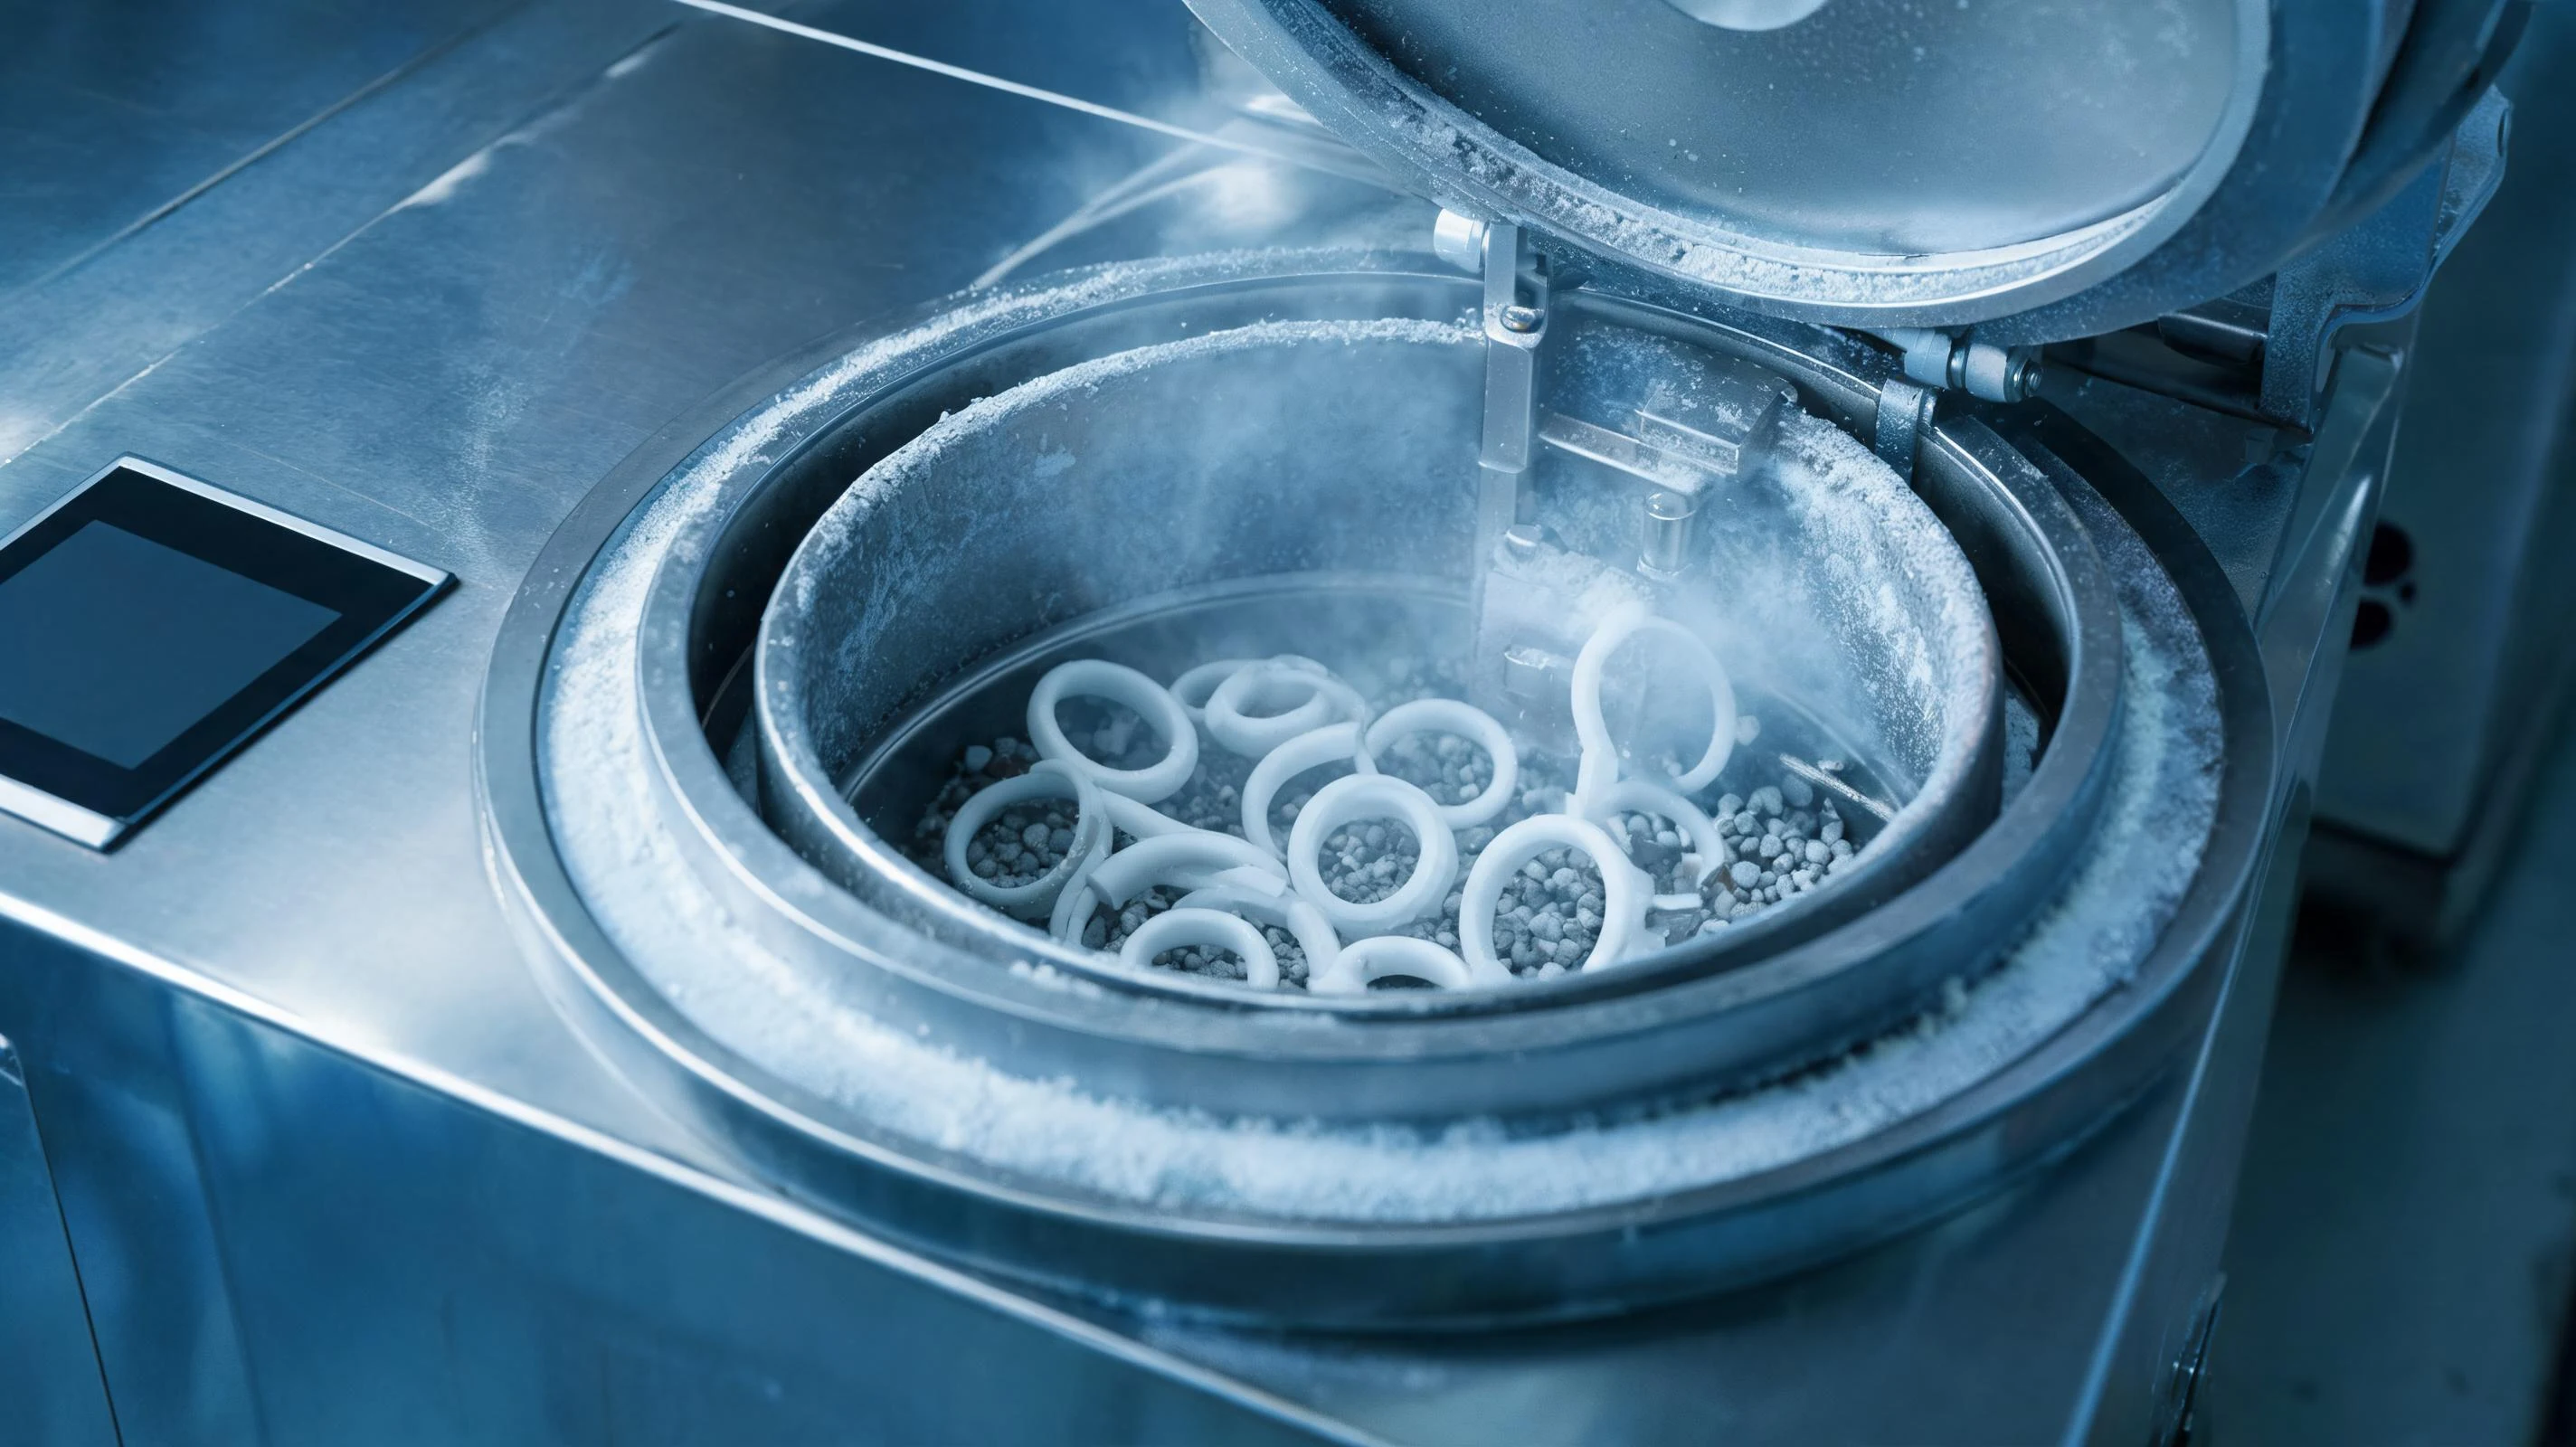
前两篇写的是成型与表面:一篇讲冷流道、模内传感与在线检测,一篇讲涂层、活化与激光纹理。这一篇往前挪半步,落在成型之后、检验之前的那道工序——去毛刺。
这道工序在很多车间里还停留在“用手撕一下”。硅胶软、飞边薄,看起来确实一撕就掉;但真做外观件与密封件就会发现,撕得好不好全看飞边怎么设计、撕的方向怎么走。等产量上来想上设备,又常听到一种方案:买台冷冻修边机,跟橡胶厂一样处理。这里有个容易被忽略的前提——硅胶冻不脆。
所以本文的重点不是推荐哪台机器,而是把这条工序拆清楚:为什么硅胶的去毛刺逻辑与普通橡胶不同,四条路线各能做到什么程度,以及哪些件根本不该指望后处理,应该回到模具里解决。
一、先讲那个前提:硅胶的玻璃化温度很低
冷冻修边的原理是把胶件降到玻璃化温度以下,让飞边变脆,再用介质冲击把它崩掉。这个方法对丁腈橡胶(NBR)、三元乙丙(EPDM)这类材料很成熟,因为它们的玻璃化转变温度大致落在 -40℃ 到 -60℃ 这个区间,常规低温腔体就能让飞边失去弹性。
硅橡胶不一样。聚二甲基硅氧烷主链的玻璃化转变温度大约在 -125℃ 附近,也就是说腔体做到 -80℃ 时,硅胶件仍然是弹性的——介质打上去,飞边是“弹回来”,而不是“崩掉”。这不是设备调不好,是材料本性。
行业里对这个问题的应对,一般是三条并行走:温度再往下压、循环拉长并与介质揉搓配合、把飞边设计成能从根部断开的结构。第三条往往最有效,也最省钱,因为它发生在模具设计阶段。
二、硅胶飞边的三个特殊性
- 玻璃化温度低:冻不脆,纯靠冲击去除的效率有限,低温更多是“降低弹性、让飞边硬一点”,而不是“让飞边变脆”。
- 抗撕裂强度低:这既是优点也是风险。飞边可以从根部断得很干净,但同一个特性意味着一旦起口,裂口会顺着边口延伸,出现锯齿、缺口,甚至从密封唇口裂进去。
- 飞边薄且贴面:常见厚度在 0.05–0.15 毫米这个量级,紧贴分型面生长。撕的方向、夹持点、撕的速度都会改变断口形态,这也是为什么同一副模具、同一批料,两个人修出来的边不一样。
结论是:硅胶去毛刺的主流逻辑不是“削掉”,而是设计好断口 + 控制撕的方向与余量 + 局部的机械或介质处理 + 明确的判定口径。四件事缺一件,就会出现“看似修干净、装上去渗漏”的情况。
三、最省钱的一步:把飞边消灭在模具里
后处理做得再好,也只是补救。真正决定去毛刺成本的是模具与工艺,顺序大致是这样:
- 分型面精度与模具刚性:分型面平面度不够、模板刚性不足、支撑柱布置不合理,锁模力一压就张口,飞边自然厚。厚飞边不仅难撕,还会带着零件本体的圆角一起变形。
- 撕边槽(tear-trim 结构):在飞边与零件的交界处做一道锐边台阶或极薄的颈部,让应力集中在这一圈,撕的时候从根部整齐断开。这一处设计做得好,人工修边的效率与一致性都会明显改善,也更容易过渡到自动化。
- 排气与真空:排气不畅,型腔里的气会把分型面顶开,形成局部厚飞边;真空辅助成型可以明显减少这类问题。
- 计量与注射量:注射量过冲会直接把多余胶挤进分型面,飞边变厚。液态硅胶的精密计量与冷流道在这里的作用不只是省料,详见上一篇关于冷流道与精密计量的说明。
- 模具保养与清洁:残留的脱模剂、胶垢、锈迹会让飞边变厚且粘在型腔里,撕的时候带肉。清理周期与镀层状态要固定下来。
这几项做扎实以后,飞边会变成“薄、连续、贴着分型面”的状态,这才是所有后处理路线能稳定工作的前提。结构设计与模具方案的整体关系,可参考模具成型。
四、四条后处理路线,各自能做到什么程度
1. 人工修边(手撕、剪刀、刀片)
最灵活,也最依赖人。适合小批量、异形、外观要求高的件,或者飞边本身已经很薄的情况。问题是:一致性靠手感,划伤与撕缺难以避免,而且人工成本逐年上升。它的价值在于“能处理别人处理不了的件”,而不是“便宜”。
2. 冷冻修边(液氮脆化 + 介质冲击)
设备形态多为滚筒式或转盘式,介质常见聚碳酸酯粒、尿素粒、核桃壳,粒径从零点几毫米到一点五毫米不等。对 NBR、EPDM 效果成熟;对硅胶则需要更长循环、更低温度与更硬的介质配合,本质更接近“低温下反复揉搓与冲击”,而不是“冻脆后崩掉”。
3. 干冰喷射与高压水射流
两者都是非接触、可定位的方式。高压水射流常见工作压力在 1000–3000 bar 量级,对交叉孔、盲孔、内腔的飞边有优势,缺点是湿件要干燥、喷嘴路径要对;干冰喷射靠干冰颗粒的低温与冲击,处理完直接升华,不用清介质,但要防冷凝水痕与静电吸附粉尘。
4. 机器人力控打磨与毛刷去毛刺
配合视觉定位,机器人带力控工具沿边口走,适合局部飞边、异形件与高外观要求件。硅胶很软,压力稍大就压陷、磨出斜面,所以力控精度与轨迹补偿是成败关键;节拍则取决于治具与上下料方式,往往不是机器人的速度。
| 路线 | 更适合的件 | 一致性 | 对硅胶件的风险 | 批量门槛 | 成本口径 |
|---|---|---|---|---|---|
| 人工修边 | 小批量、异形、外观件、超薄飞边 | 低,依赖人 | 划伤、撕缺、边口不齐 | 无门槛 | 单件工时为主 |
| 冷冻修边 | 结构复杂、带盲孔、批量稳定的中小件 | 中高(参数固定后) | 过冷致薄壁变形、边口微裂、表面轻微发白 | 较高,适合连续生产 | 液氮耗量 + 介质 + 设备折旧 |
| 干冰 / 高压水射流 | 交叉孔、内腔、局部飞边、不可受力件 | 高(路径固定) | 水痕与冷凝、喷嘴误伤薄边 | 中等 | 介质与能耗 + 干燥工序 |
| 机器人力控打磨 | 局部飞边、高外观要求、异形轮廓 | 高(视觉 + 力控) | 压力失控压陷、磨出斜面 | 中等偏高 | 治具 + 编程 + 维护 |
表中是路线层面的量级判断。同一条路线在不同硬度、不同结构上的表现差别很大,最终要看样件试做与判定口径,不能只看设备参数表。
五、冷冻修边用在硅胶上,五个真正要调的参数
- 温度:腔体与介质温度常见在 -60℃ 到 -120℃ 之间。硅胶不必盲目追更低温度——温度再低,弹性下降有限,液氮成本却明显上升,还更容易让薄壁件变形。
- 循环时间:短循环多次,通常优于一次长时间冷冻。整体过冷的代价是回弹下降,密封件尤其敏感。
- 介质:粒径、硬度、形状都影响去除效率。介质磨损后效率会下降,需要按批检查与补充,而不是一直往里加。
- 装料量:装太满,件与件互相挤压划伤,飞边也冲不到;装太少,效率低、循环空转。装料量与件型要一起定。
- 取出与回温:结露会在外观件上留水痕;静电会把介质粉尘吸在表面。离子风与回温区往往比想象中重要。
还有一条不属于参数的边界:薄壁(1 毫米以下)与低硬度(A40 以下)的件、边口要求极锐利的外观件,慎用冷冻。过冷的典型症状不是“飞边没去干净”,而是“边口崩了”——放大镜下才看得出来,装到整机上却是渗漏或手感差异。
六、判定:什么叫“去干净了”
去毛刺最容易出问题的地方不是设备,而是标准含糊。可执行的判定至少要写清四件事:
- 飞边残留的上限:给出长度与厚度的允许值,而不是一句“无飞边”。
- 过修的边界:边口缺口、圆角被磨平、尺寸超差,尤其是密封唇口与配合面,一旦过修就报废。
- 表面状态:划痕、雾面、发白、水痕的接受程度,外观件与结构件要分开写。
- 抽样与全检的分界:一般特性按抽样,关键特性(密封面、配合尺寸)全检或全数视觉复判。
视觉检测能承担一部分判定,但硅胶件里最难判的恰恰是透明、黑色与柔软件:飞边与本体颜色接近、反光弱、还可能被夹具压变形。可靠的方案通常是背光 + 多角度 + 限规辅判,检测能力与判定口径的配合方式,可参考研发检测。
七、要不要上自动化:先把账算对
自动化的账不能只算“省了几个人”。合理的口径是把三块放在一起:
- 直接成本:设备折旧 + 液氮或水的耗量 + 介质消耗 + 治具 + 维护。
- 质量成本:过修报废、返工、客诉。去毛刺造成密封失效的代价,通常远高于省下的人工。
- 节拍与柔性:换型时间、治具通用性、能否兼容下一个项目。换型慢的设备在“多品种小批量”的场景里很难跑起来。
经验上,稳定的大批量、结构复杂(带盲孔、交叉孔)、且判定口径已经写清楚的项目,最容易从自动化里拿到收益;而品种多、批量小、外观要求又高的件,人工加好模具,往往仍是更稳的选择。
八、给模具与工艺的核对清单
- 分型面平面度、模板刚性与支撑柱布置是否核算过,锁模后会不会张口。
- 飞边厚度目标是多少?现有模具能不能稳定做到?
- 撕边槽的位置、锐边尺寸与飞边余量是否定过,断口能不能落在零件的圆角之外。
- 排气方式与真空辅助是否需要,排气槽会不会堵。
- 注射量与计量精度是否过冲,冷流道与针阀状态是否稳定。
- 脱模剂使用与模具清洁周期是否固定,是否有粘模与积垢。
- 硬度、壁厚与外观要求是否落在“不适合冷冻”的区间里。
- 飞边残留与过修的判定值写清了没有,谁判、用什么工具判。
- 抽样方案与关键特性全检项是否明确。
- 换型时间与治具通用性能否支撑现有订单结构。
结论
把去毛刺当成一道“手工收尾”,成本会一直藏在返工与客诉里;把它当成一道设计结果,很多问题在开模阶段就能消掉一大半。硅胶冻不脆这件事,恰好提醒了这一点:与其在腔体里追更低的温度,不如把撕边槽、分型面与排气做对,再让后处理去做它真正擅长的事——把已经设计好的断口,稳定地断开。
如果你手上有飞边难处理、修边一致性差、或正在评估去毛刺自动化的项目,可以把零件结构、硬度、飞边厚度与批量发给我们,先判断该回到模具解决,还是该上后处理工序。提交项目需求,或直接电话沟通。