行业里谈"新技术",最容易谈成配方:新填料、新助剂、新的功能方向。这些当然重要,但过去两年真正改变交付的,很多发生在车间里——胶怎么进模、硫化到底到没到、缺陷什么时候被发现。
这三件事过去靠师傅的经验和出货前的抽检兜底。现在,冷流道与精密计量、模内传感、在线检测把它们逐步变成可测量、可记录的过程。对做产品的人来说,这带来的不是"设备更先进",而是良率、报价结构和交期都跟着变。
这篇不追概念,按三条已经能落地的技术线讲清楚:它解决什么问题、适合什么产品、什么时候还不值得上。
一、冷流道与精密计量:把"每次称重"变成"每次一样"
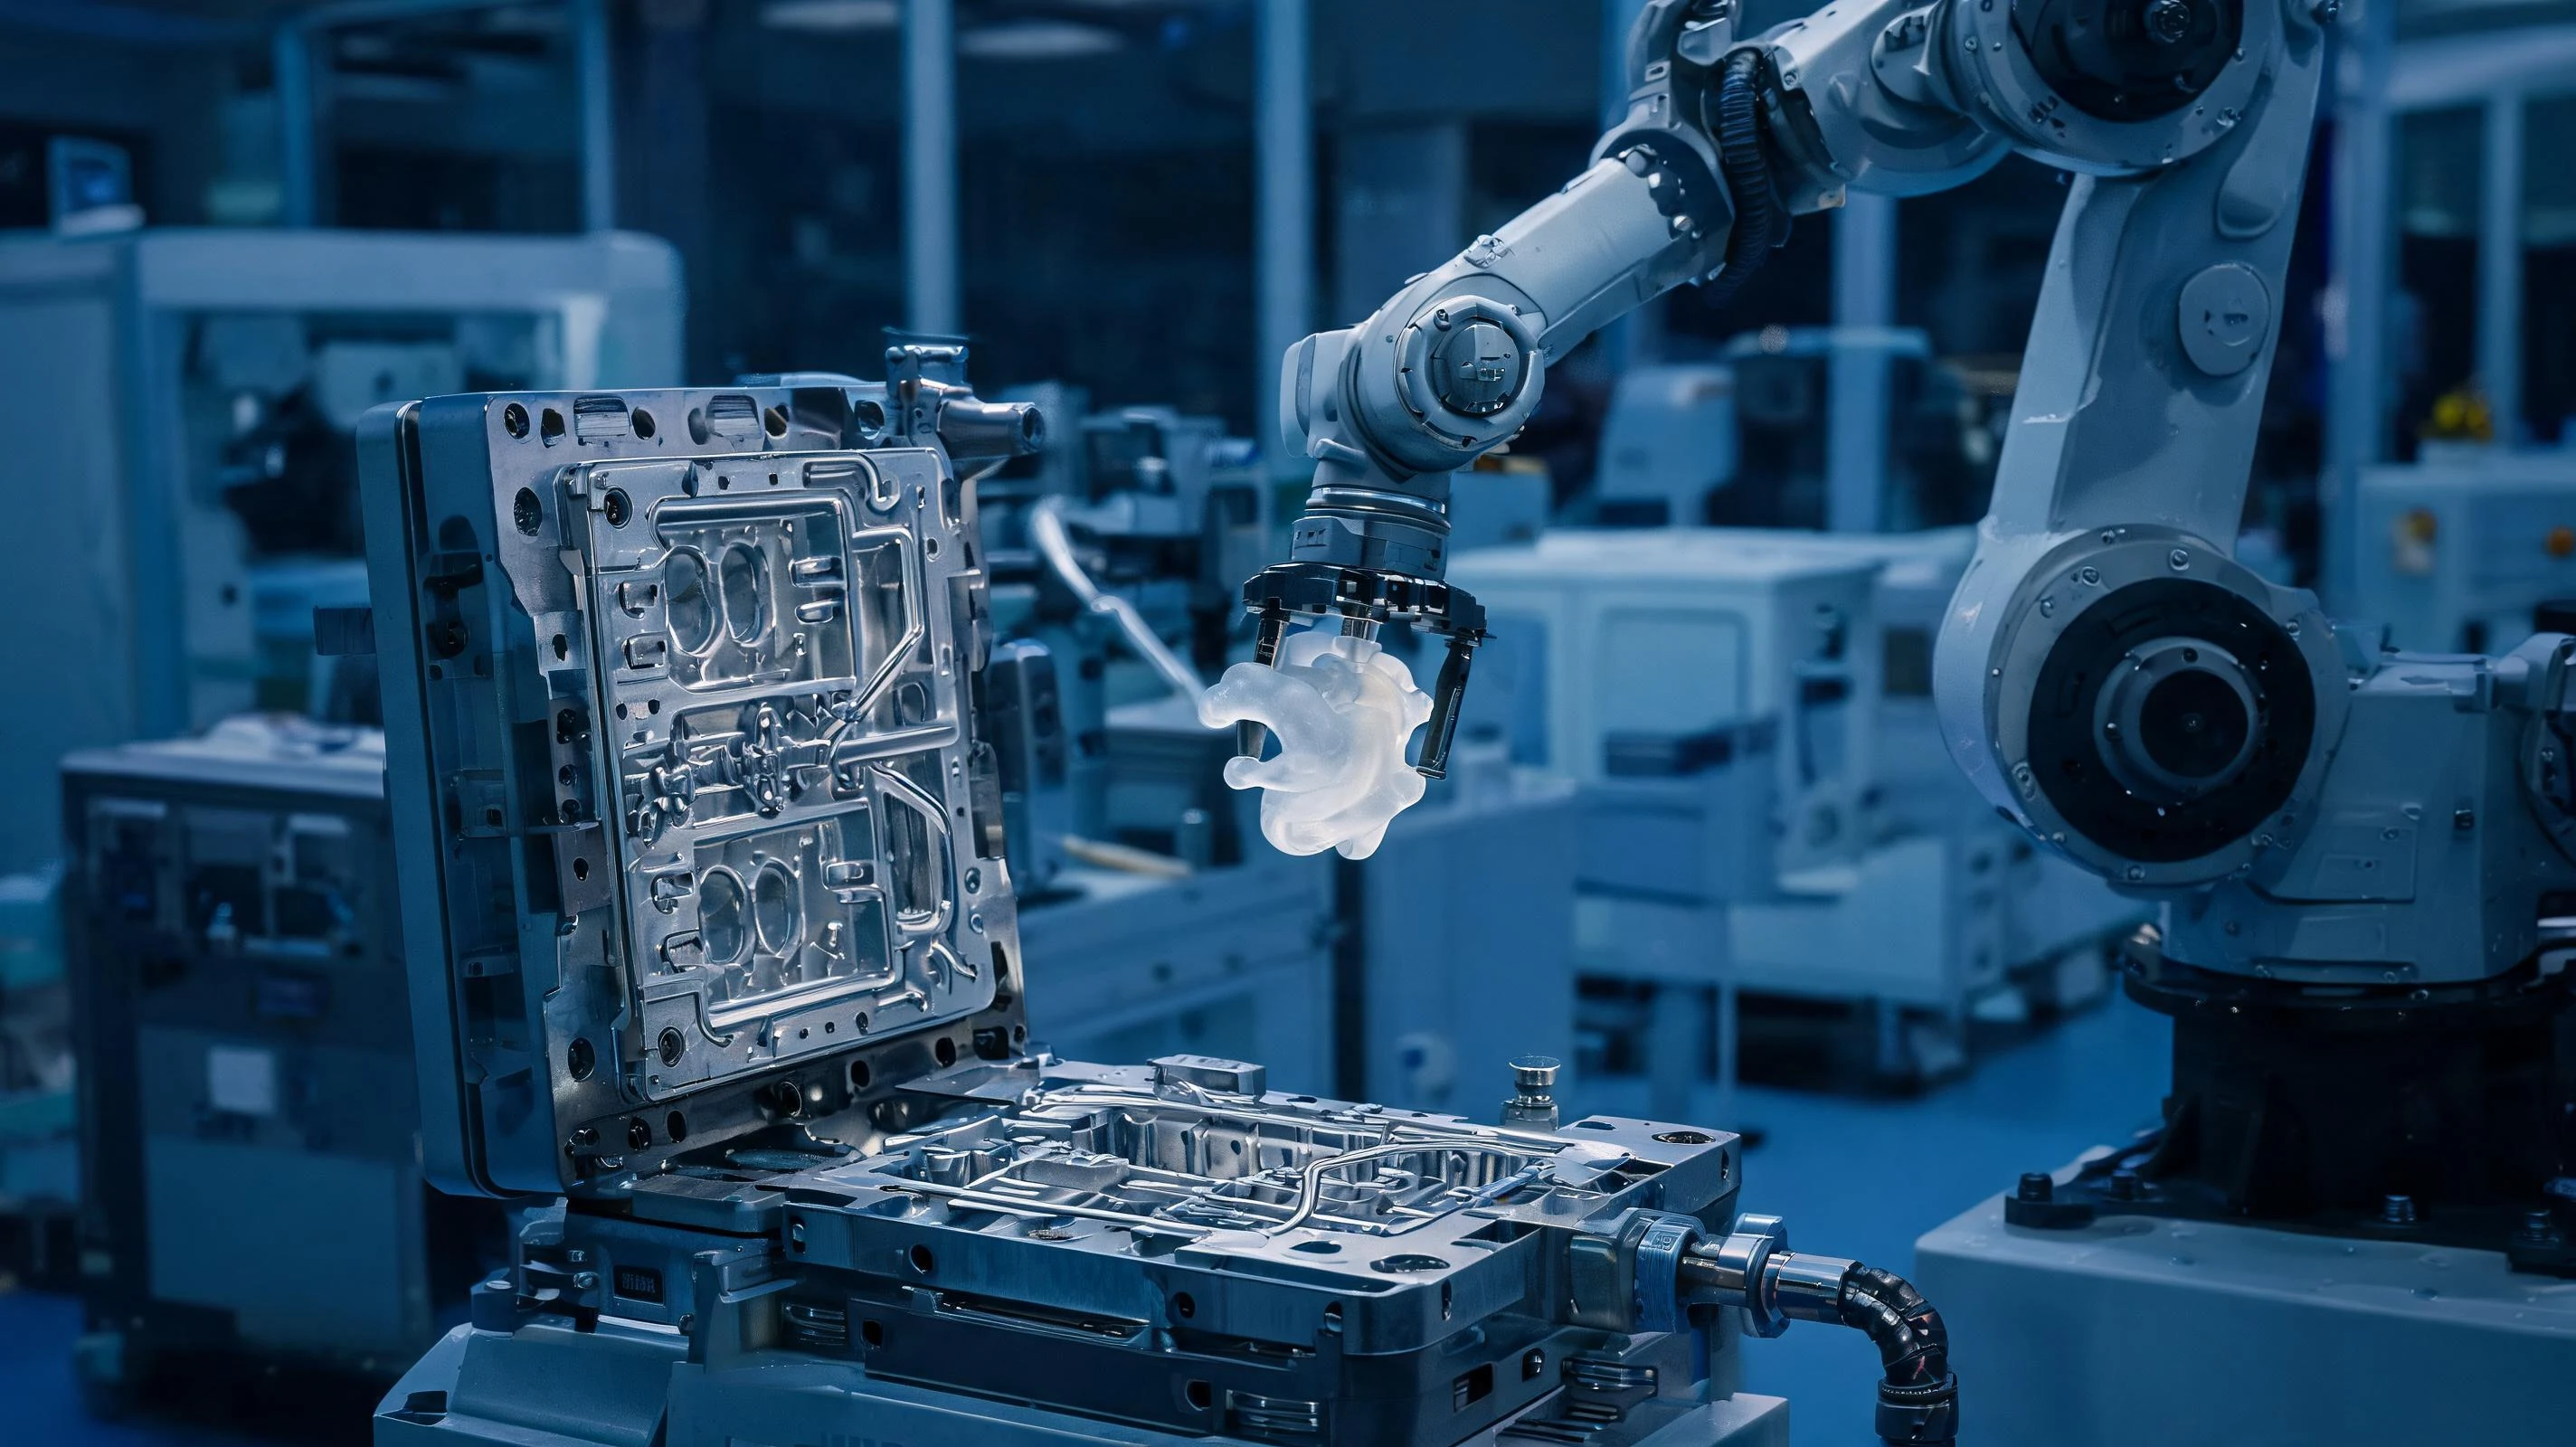
液态硅胶(LSR)是双组分材料,A、B 两组分按比例计量、混合后打进模腔。传统做法里,流道中的胶同样会被加热硫化,开模后作为废料去掉;冷流道则让胶在流道内保持低温未硫化,由针阀控制每个型腔的进胶时刻与剂量。
它带来的变化很具体:
- 多腔一致性:每个腔的进胶量与时间由设备控制,减少"靠人看、靠经验补"的波动。
- 材料利用率:流道废料减少,对单价高、用量大的胶料更明显。
- 外观与飞边:进胶点位置稳定,飞边与缺胶的分布更容易收敛。
- 周期:省去流道硫化与取废料的动作,节拍有下降空间。
但它不是"装上就变好":模具要按冷流道重做,阀针、流道板与温控需要维护;换色与换料要清洗;填料多、粘度高的胶料未必适配。对多腔、微小件、外观件、胶料成本占比高的产品,投入更容易摊薄;单腔、小批量、换款频繁的订单,通用模压或普通注射更实际。设备与工艺的匹配逻辑,可参考模具成型与设备与产能配套。
二、模内传感:硫化从"猜"变成"看曲线"
硅胶的硫化程度决定回弹、强度与尺寸稳定。过去判断靠试模、靠经验、靠剖切与抽检;模内传感把型腔压力与温度记录下来,形成一条可对比的曲线。
- 缩短试模:不同温度、时间与压力下曲线怎么变,能直接比较,不必每次等一批样品。
- 减少欠硫与过硫:把良品区间固化下来,换模、换料、换班时有了参照。
- 留痕:客户审核或异常追溯时,过程数据比"我们经验很足"更有说服力。
限制也很现实:传感器要进模具,位置要有代表性;数据需要人解读,曲线好看不等于零件合格;不同材料、不同结构的曲线不能直接套用。它更适合结构定型、批量稳定、对一致性敏感的产品,比如医疗护套、穿戴件、密封件与光学件。
三、在线检测:从抽检走向全检
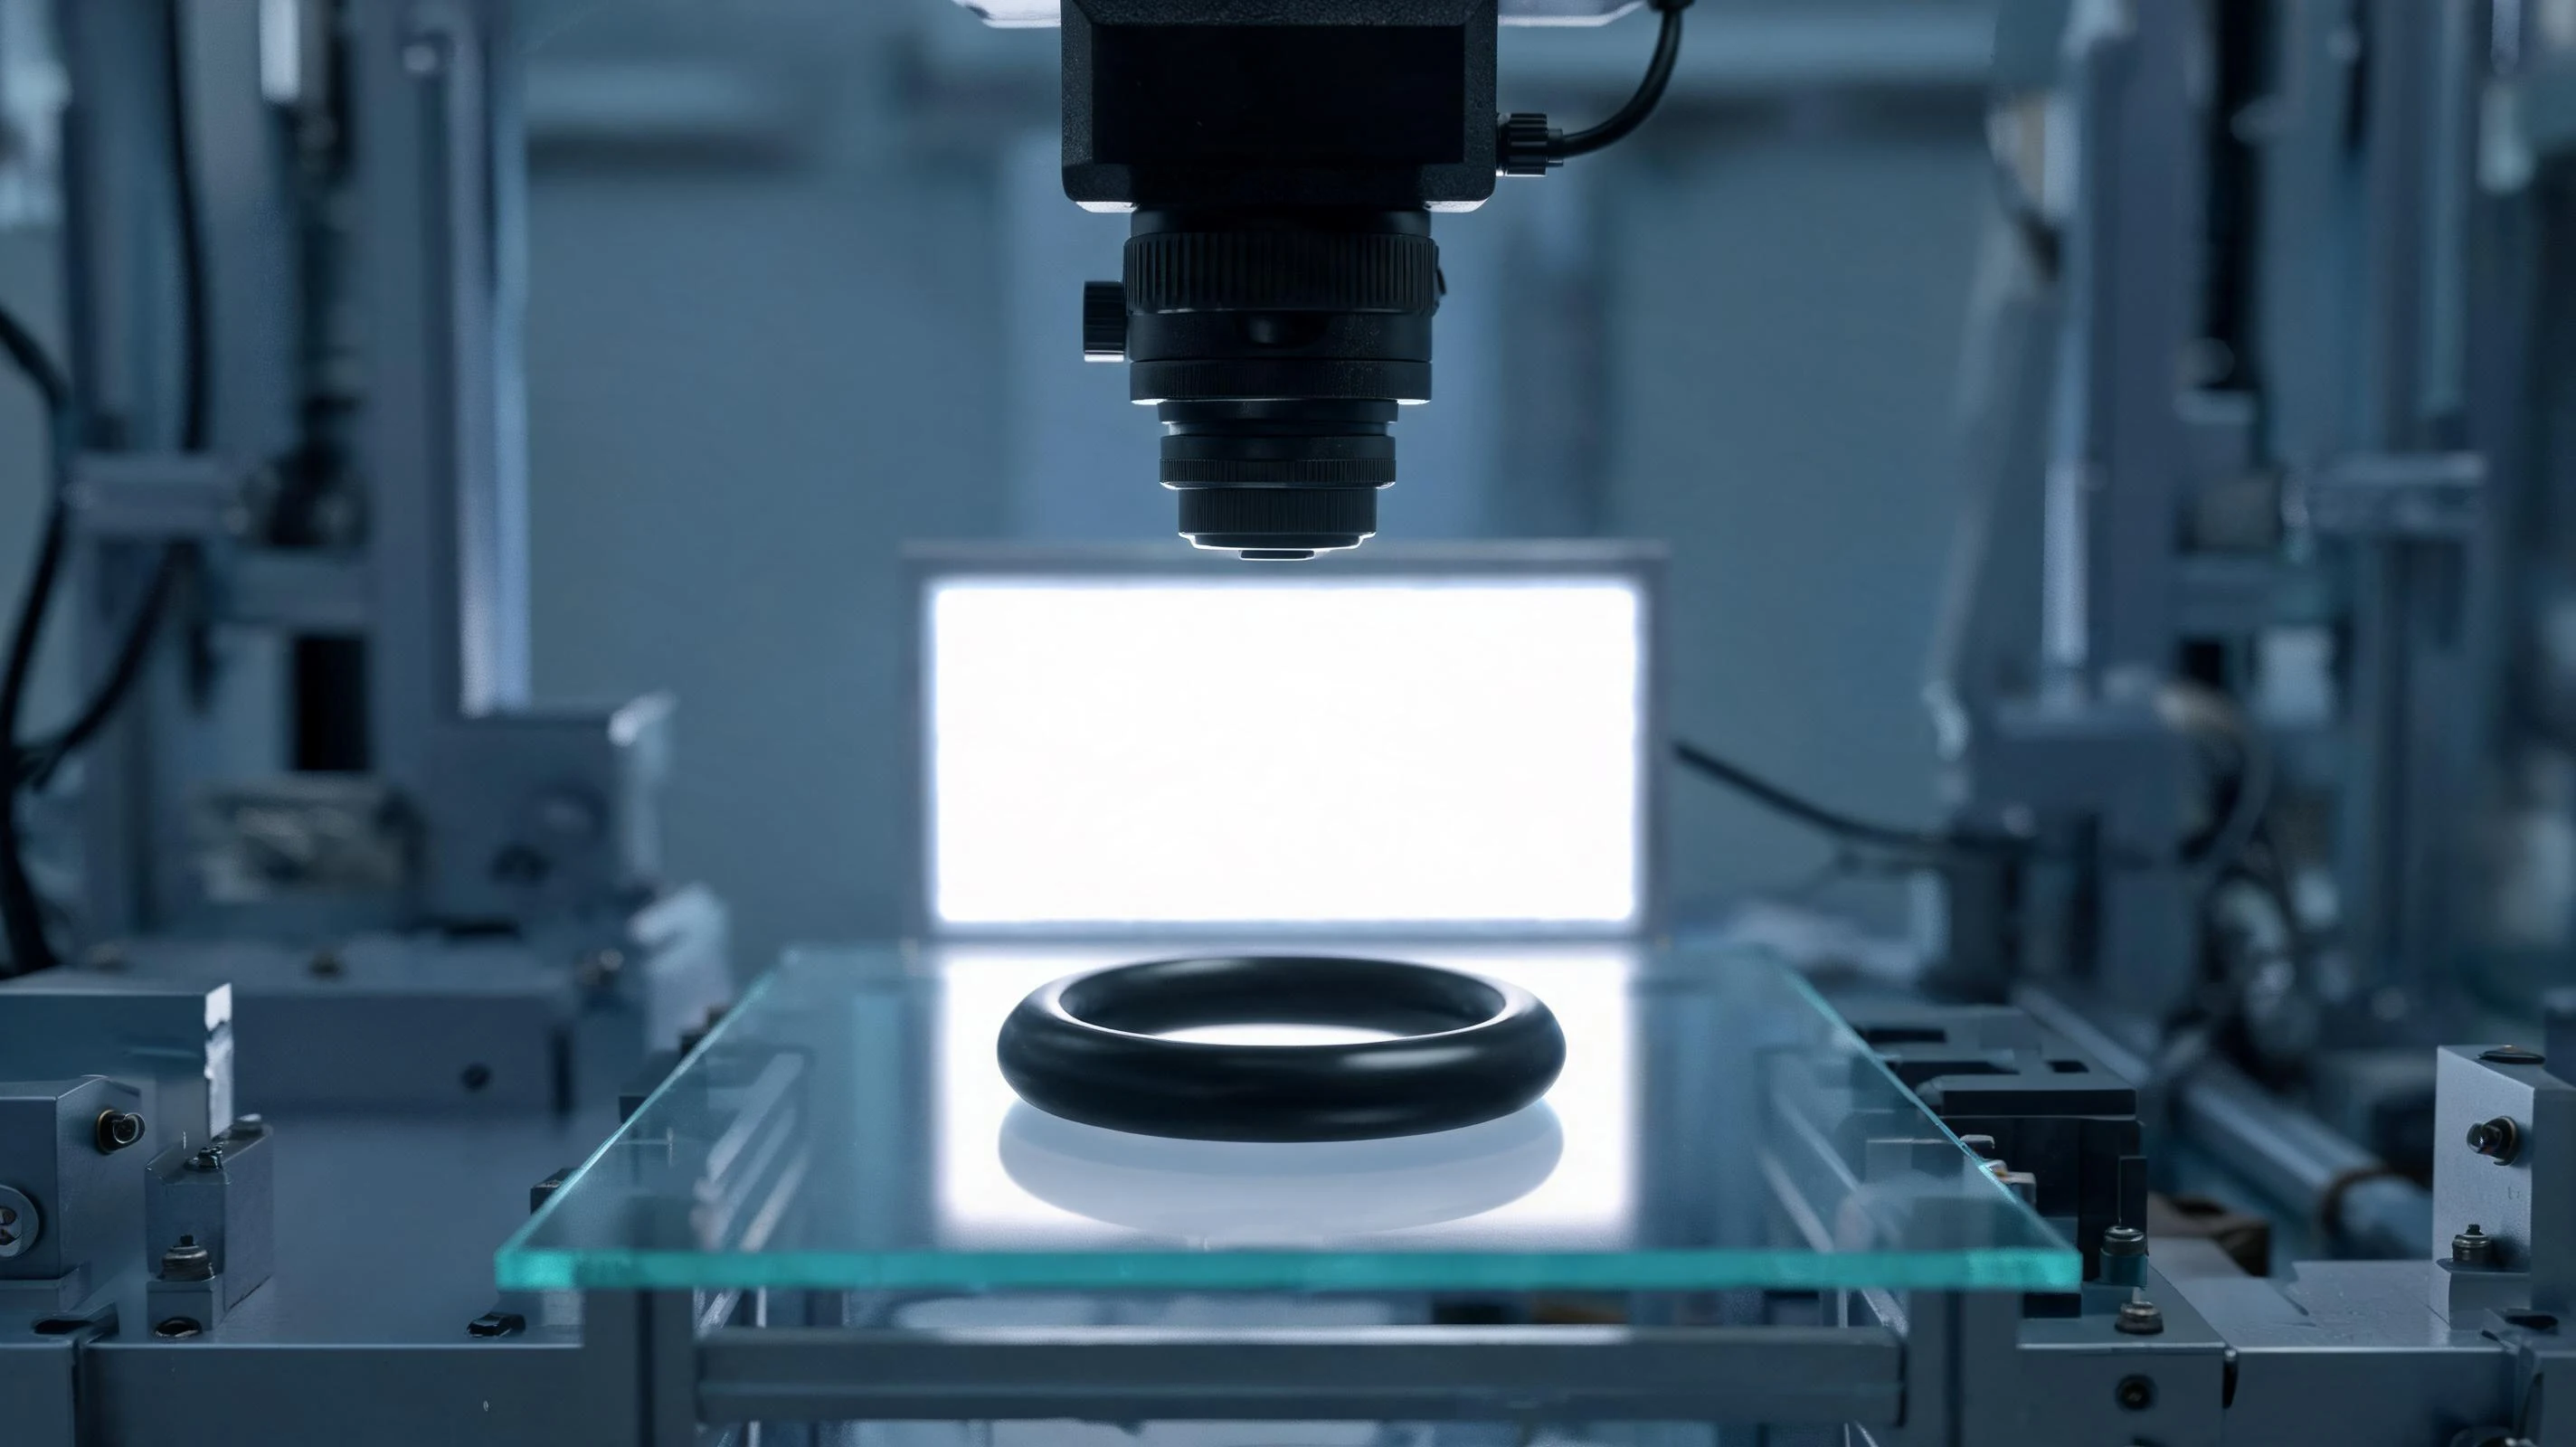
硅胶件的缺陷很"碎":飞边、缺胶、气泡、切边、尺寸偏差、颜色差异。人工抽检能发现问题,但很难保证每一模都看到。在线检测把相机、光源、激光或自动取件机构放到产线节拍里,逐件或逐模判断。
- 外观类:飞边、缺胶、异物、明显色差,用视觉与背光/侧光组合判断。
- 尺寸类:关键配合尺寸用激光或视觉测量,替代部分卡尺与投影仪工序。
- 数据回流:不良分布能反馈到模具与工艺,而不是只停留在"这批挑出来"。
难点在于硅胶本身:黑色件吸光、透明件透光、柔软件易变形、表面哑光与细砂会干扰判断;误判率高时反而增加人工复核。通常的做法是先做关键缺陷,再做全尺寸,把检测标准与限度样先定清楚,再谈设备。
四、仿真与材料卡:把试错前移
充填与硫化仿真、超弹性装配仿真这几年从"研究项目"变成开发流程的一部分:先在电脑里判断能不能充满、哪里会困气、装配后接触压力够不够,再决定开模与试模次数。它不能替代试模,但能减少明显走不通的方案。从试模到仿真一文里有更完整的边界与输入条件。
五、材料端的两条线:低挥发与可持续
材料侧的新技术更慢,但方向清楚:一是低挥发、低雾化,在车内、穿戴与医疗场景里从"加分项"变成准入项;二是可回收与生物基,行业在推进,但性能、成本与供应链仍在验证,不能只看标签。
对采购方来说,材料宣称要落到检测口径与批次数据上;对产品方来说,低挥发往往需要配方与二次硫化一起调整,不是换一个牌号就结束。相关控制路线见低气味与低挥发,材料体系见材料选型。
六、什么条件下值得上:一张判断表
| 条件 | 要看什么 | 判断倾向 |
|---|---|---|
| 批量与生命周期 | 单款年用量、预计生产年限 | 量大且稳定,设备和模具投入更容易摊薄 |
| 腔数与结构 | 型腔数量、件重、壁厚、进胶点 | 多腔、微小件、薄壁件更受益于冷流道与精密计量 |
| 良率损失 | 报废、返工、客诉的实际成本 | 损失长期高于投入摊薄,才值得上检测与传感 |
| 外观与合规 | 客户审核、医疗/汽车/母婴要求 | 需要过程留痕与全检的,优先考虑在线检测 |
| 换款频率 | 一年换多少个款、每款批量 | 换款频繁、单款量小,通用设备与快速模更灵活 |
七、对采购与产品团队的实际影响
- 报价结构变了:模具、冷流道、传感与检测的投入会摊进单价,只比单价容易误判,应该比"总拥有成本"。
- 交期结构变了:试模次数可能减少,但前期工程与检测方案确认的时间增加,前期不要压得太死。
- 验证方式变了:从"看样品"转向"看过程数据 + 样品",供应商能不能提供曲线与检测记录,本身就是能力差异。
- 问法变了:与其问"你们设备先不先进",不如问"哪一段是设备保证的、哪一段还靠人"。
可以把这几个问题直接带去供应商现场:冷流道是自制还是外协?模内传感用在哪些产品上、数据保存多久?在线检测覆盖哪些缺陷、误判怎么处理?换色与换料的清洗流程是什么?关键备件与维护周期怎么安排?
结论
硅胶行业的新技术,正在从"配方故事"变成"过程能力":冷流道让每次进胶更接近一样,模内传感让硫化有据可查,在线检测把不良挡在出货前,仿真把试错前移。它们不会替代材料与结构判断,但会让"稳定"这件事变得可验证。
对做产品的人,判断一家供应商是否真的用上了这些技术,不看展台,看三件事:有没有过程数据、数据能不能随货、异常时能不能说清原因。这三点,比设备清单更能说明问题。