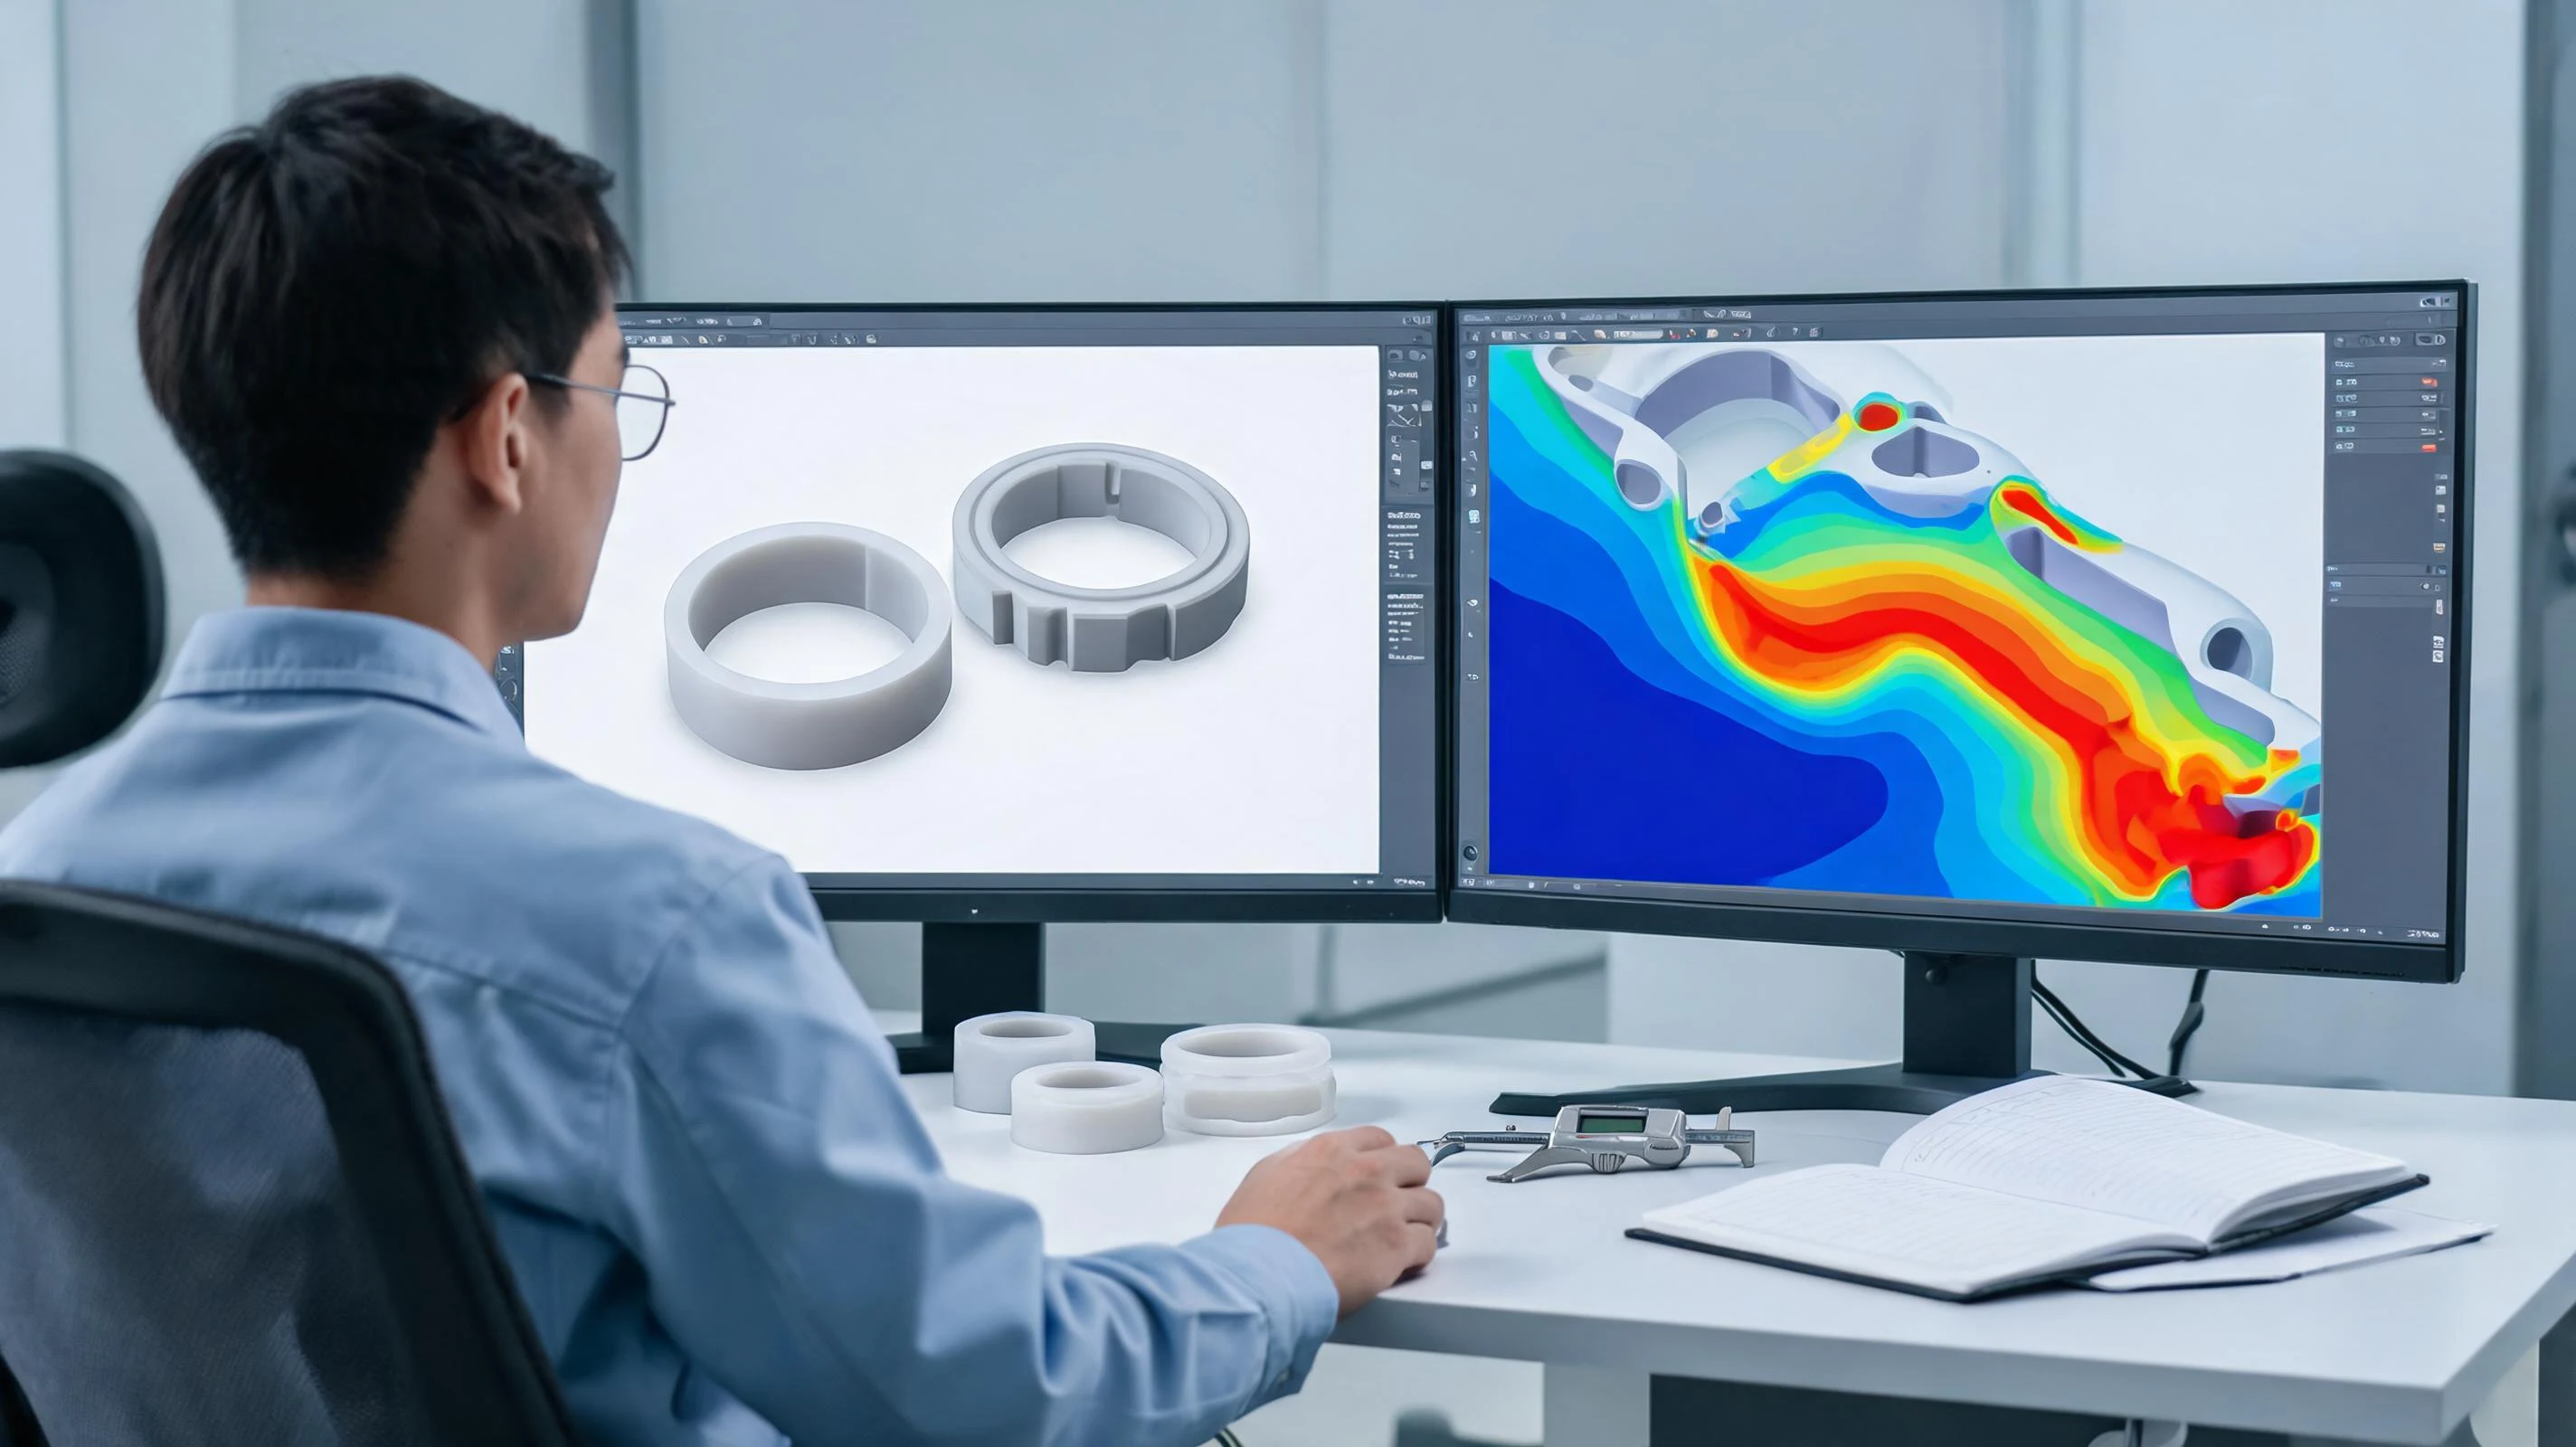
硅胶件的开发流程,很多年没怎么变过:画图、开模、试模、看缺陷、改模、再试。周期长短几乎取决于一个变量——要试几次才能试对。原因也不神秘:硅胶是超弹性材料,应力与应变不成直线;液态硅胶剪切变稀,充填过程对温度与速度都敏感;再加上硫化放热、排气与脱模,这些因素叠加在一起,让"算准"比"试出来"难得多。
这两年行业里的变化,是把一部分"试"往前挪到了电脑里:充填与硫化仿真、超弹性装配仿真,以及建立在历史数据上的参数推荐与视觉检测。它们没有让试模消失,但正在改变试模的性质——从"探索"变成"验证"。
一、三件已经能落地的能力
先把"新技术"具体化。行业里真正在用的,主要是下面三类,各自解决的问题不一样。
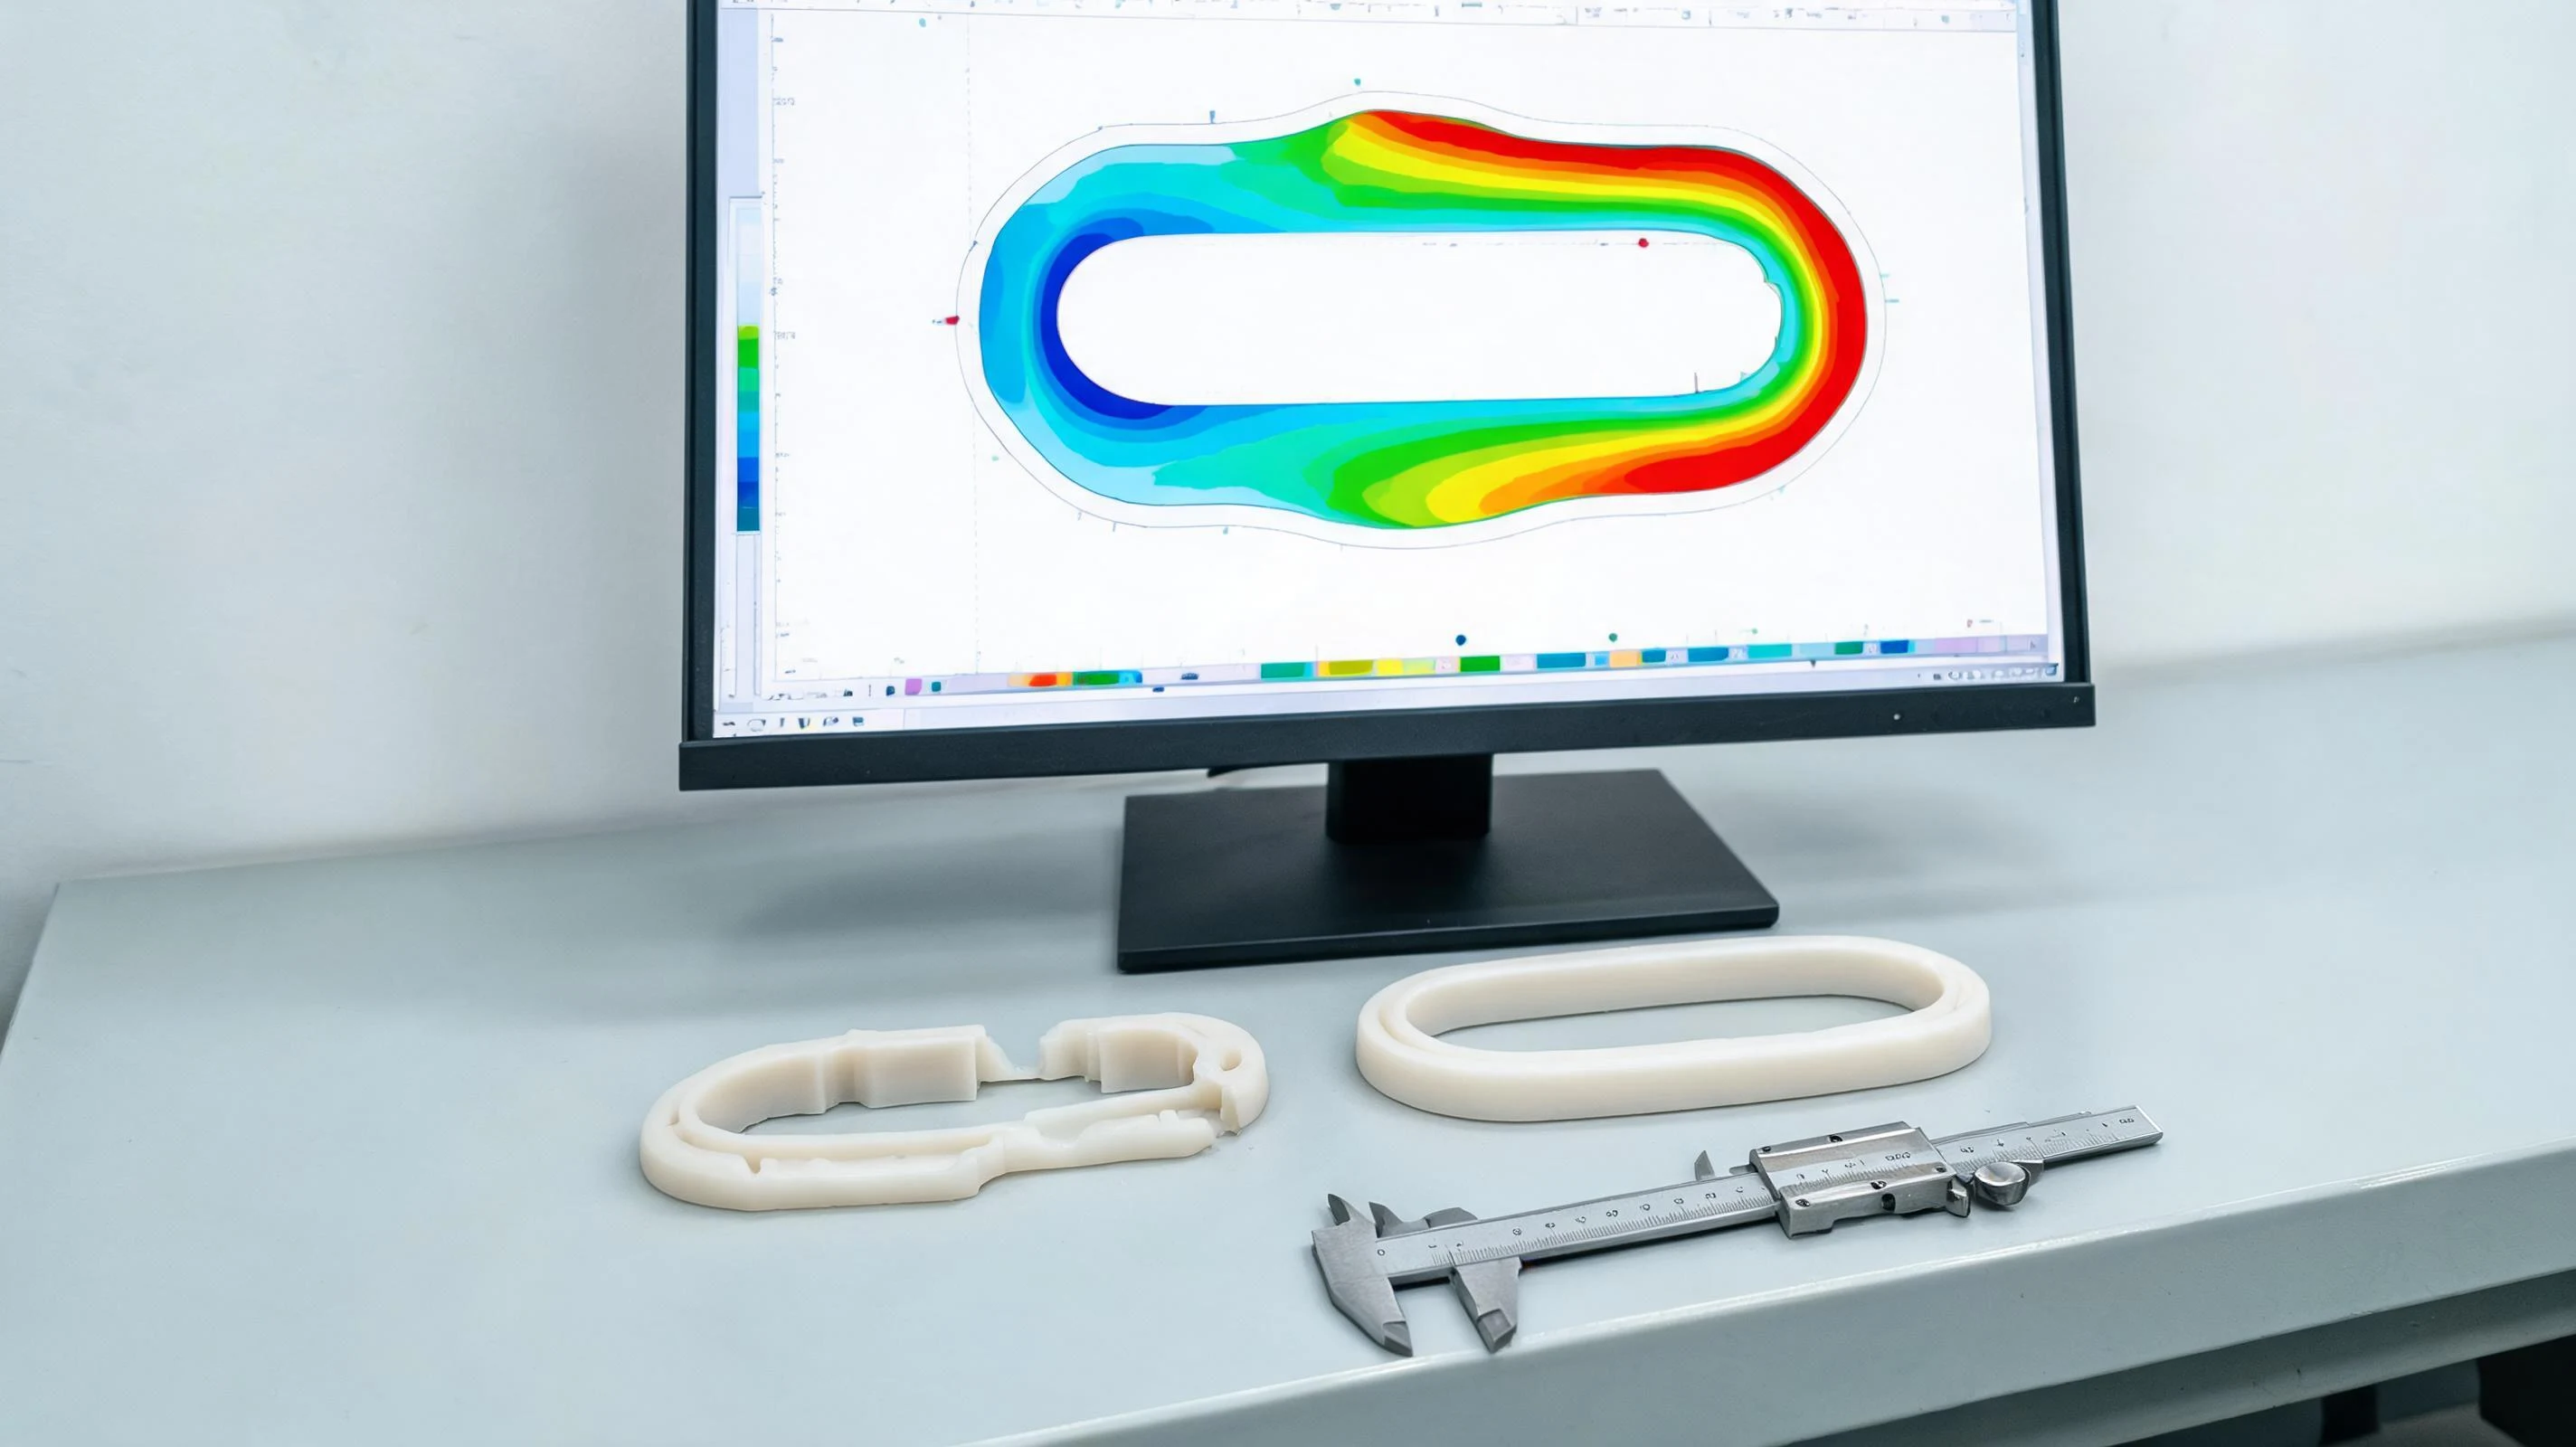
- 充填与硫化仿真(模流):输入产品三维、浇口与流道、材料粘度曲线、模温与注射参数,输出充填顺序、困气位置、熔接痕走向与硫化度分布。它能提前回答几个很贵的问题:这套浇口够不够、气会困在哪、薄壁末端会不会欠硫、冷流道各路是否平衡。对液态硅胶注射件收益最明显,固态模压件则更依赖模具结构与排气经验。
- 超弹性结构与装配仿真:用 Mooney-Rivlin、Ogden 或 Yeoh 等本构,把单轴拉伸数据拟合出材料参数,再算压缩反力、密封接触压力、按键行程与卡扣插入力。过去这些靠"手感"和反复打样,现在可以先出一条曲线,再拿样件实测去对。
- 数据与 AI:把历史试模记录、检测数据与缺陷图片积累起来,做参数推荐、缺陷分类与批次追溯。这一类的价值取决于数据质量与标注规范,落地节奏比前两类慢,但在重复件号多的工厂里已经开始有用。
二、仿真能回答什么,不能回答什么
把边界说清楚,比夸大能力更有用。下表是行业里比较一致的共识。
| 能算得比较准 | 算不准或算不了 |
|---|---|
| 充填顺序、熔接痕位置、困气区域 | 模具温度场的真实分布(边界条件往往估不准) |
| 硫化时间与硫化度分布的相对趋势 | 排气是否顺畅、飞边大小(取决于模具加工与磨损) |
| 压缩反力、密封接触压力、插入力的量级 | 包胶界面的实际粘接强度(与表面处理、底涂、老化相关) |
| 方案 A/B 的相对优劣(改壁厚、改浇口、改排气) | 材料批次差异、气味与析出、长期老化后的性能 |
一句话总结:仿真擅长比较方案,不擅长给出绝对值。它能把"这套方案大概率不行"提前筛掉,但最终数值仍要靠试模与检测确认。
三、仿真要成立,先有三样输入
很多"仿真报告"看起来漂亮却没法用,问题不在软件,而在输入。三样东西缺一不可:
- 材料卡:剪切速率—温度—粘度曲线、硫化曲线(含诱导期与 t90)、单轴甚至双轴拉伸数据、热性能。用通用材料库的参数套自己的胶,结果只能当示意。
- 边界条件:模温、料温、注射速度与压力、保压、排气位置。这些要和实际机台与模具方案一致,否则算的是另一套工艺。
- 验证对照:短射样件、硫化度实测、装配力测试。没有对照,报告里的云图无法判断可信度。

四、一个新项目该怎么用
- 先定目标:这次要解决的是打不满、困气烧焦、装配太紧,还是变形超差?目标不同,用的模型与输入也不同。
- 建材料卡:按实际牌号测粘度、硫化与力学数据,硬度与批次一起记录。
- 做方案对比:至少两个方案(浇口位置、壁厚、排气),用同一套输入跑,比较相对差异。
- 试模验证:用短射确认充填终点,用实测装配力校准模型,把偏差回填。
- 固化参数与口径:把验证过的工艺窗口写进作业文件,后续换机台或换批次时才有对照基准。
五、三个常见误区
- 拿通用材料库直接套:硬度相同不等于流动相同,填料体系与硫化体系都会改变结果。
- 只看充填云图:充填漂亮但排气没设计,照样烧焦;硫化度不看,薄壁末端照样欠硫。
- 报告没有对照:没有短射或实测数据支撑的仿真,只能算"可视化",不能作为开模依据。
这一点与包胶件尺寸一致性的常见影响因素里的判断是一致的:影响结果的从来不只是软件,而是材料、模具、机台与人的组合。
六、采购与项目方可以问的三个问题
- 材料卡从哪来:是自测数据,还是软件自带库?前者才对应你手上的胶。
- 结论有没有对照:短射、硫化度或装配力的实测数据在哪里?
- 不确定项写了没有:一份诚实的报告会标明哪些边界条件是假设,哪些结论只能看趋势。
这三个问题也能用来判断供应商是真在用仿真,还是把仿真当报价单上的一个名词。
七、我们这边怎么做
我们的定位比较务实:把仿真需要的输入做扎实,把试模验证做清楚。材料侧可以提供流变与硫化曲线、力学与老化数据;模具与工艺侧提供浇口、排气与机台参数;试模后用短射、装配力与尺寸检测去对照。若客户自带 CAE 团队,我们把材料卡与验证数据交出去配合;若客户没有,我们按经验、试模与检测推进,必要时与仿真方联合。
相关能力见研发检测、模具与成型与服务体系;不同成型方式对仿真的依赖程度,可对照液态硅胶与固态硅胶成型方式怎么选。
结论
仿真真正的价值,不是"少开一次模",而是把决策提前:在花钱开模之前,先把明显不成立的方案筛掉;在试模时,知道要验证哪几个点,而不是把所有变量一起试。对硅胶这种超弹性材料,这已经是不小的进步——它不会让经验失效,但会让经验用得更准。
如果你手上有一个反复试不顺的件,可以把结构、材料牌号与试模记录发给我们,先判断问题出在充填、硫化还是装配,再决定要不要上仿真。