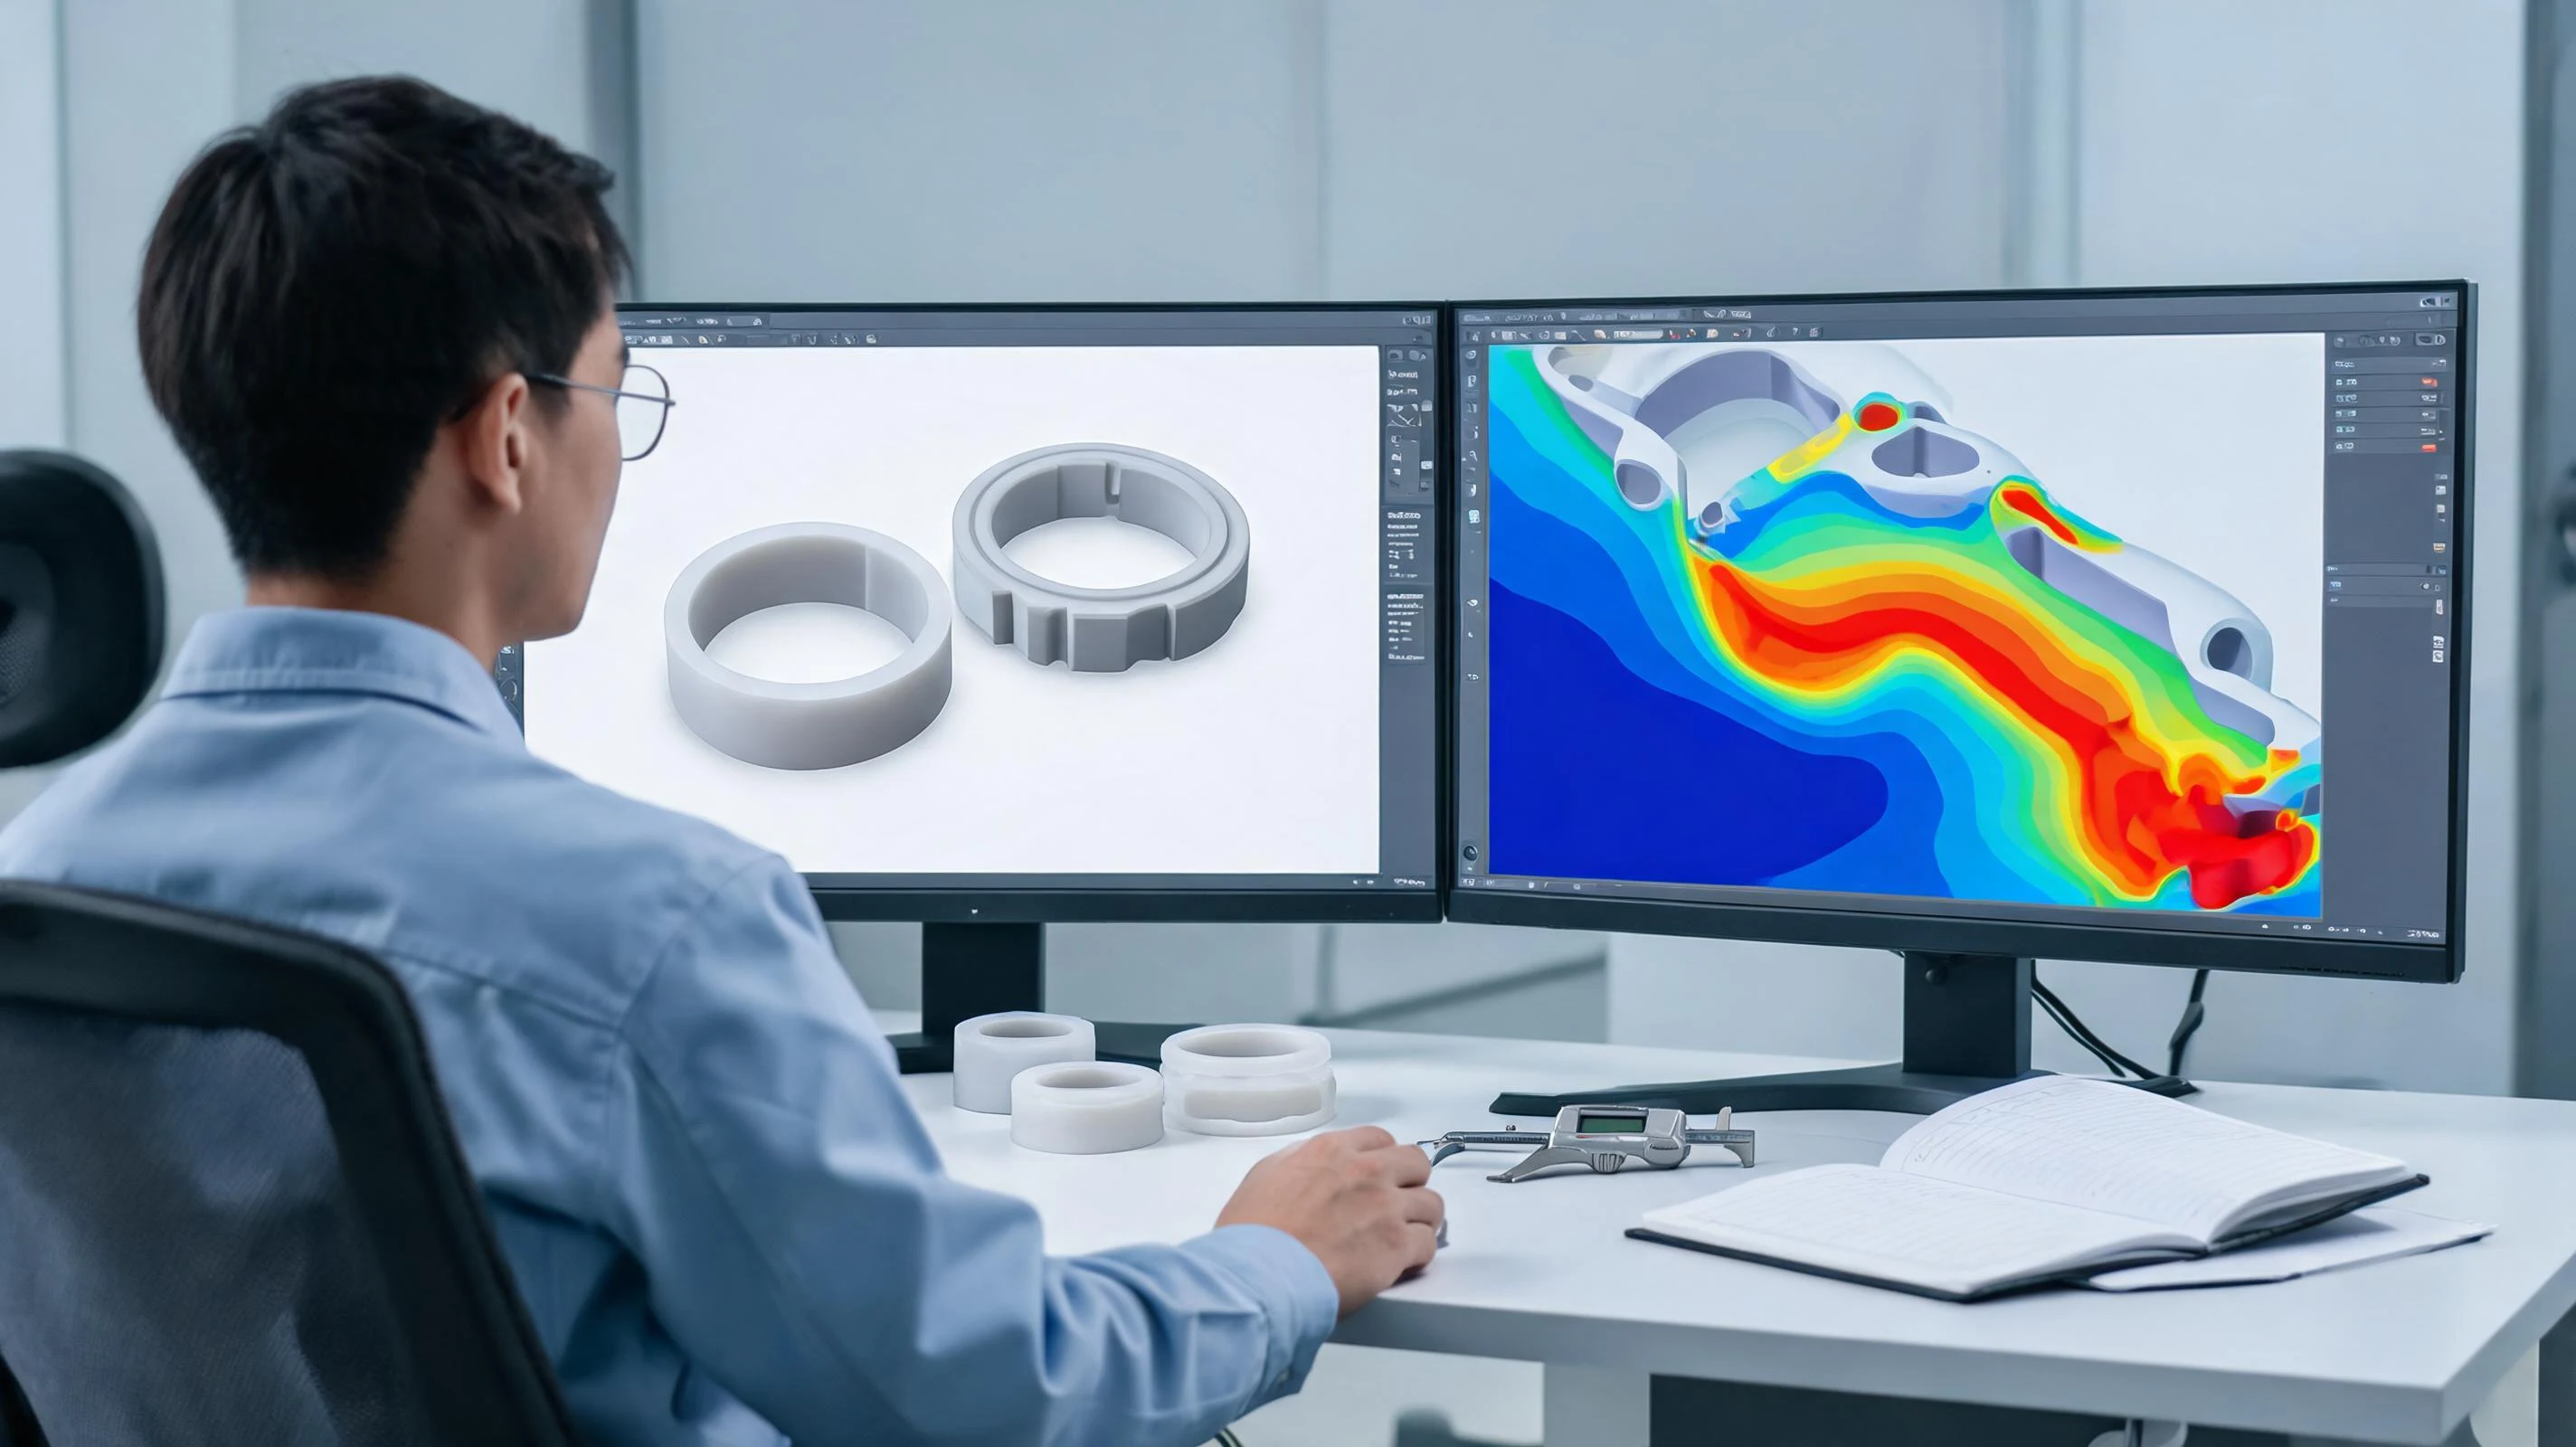
矽膠件的開發流程,很多年沒怎麼變過:畫圖、開模、試模、看缺陷、改模、再試。週期長短幾乎取決於一個變數——要試幾次才能試對。原因也不神祕:矽膠是超彈性材料,應力與應變不成直線;液態矽膠剪切變稀,充填過程對溫度與速度都敏感;再加上硫化放熱、排氣與脫模,這些因素疊加在一起,讓「算準」比「試出來」難得多。
這兩年行業裡的變化,是把一部分「試」往前挪到了電腦裡:充填與硫化仿真、超彈性裝配仿真,以及建立在歷史數據上的參數推薦與視覺檢測。它們沒有讓試模消失,但正在改變試模的性質——從「探索」變成「驗證」。
一、三件已經能落地的能力
先把「新技術」具體化。行業裡真正在用的,主要是下面三類,各自解決的問題不一樣。
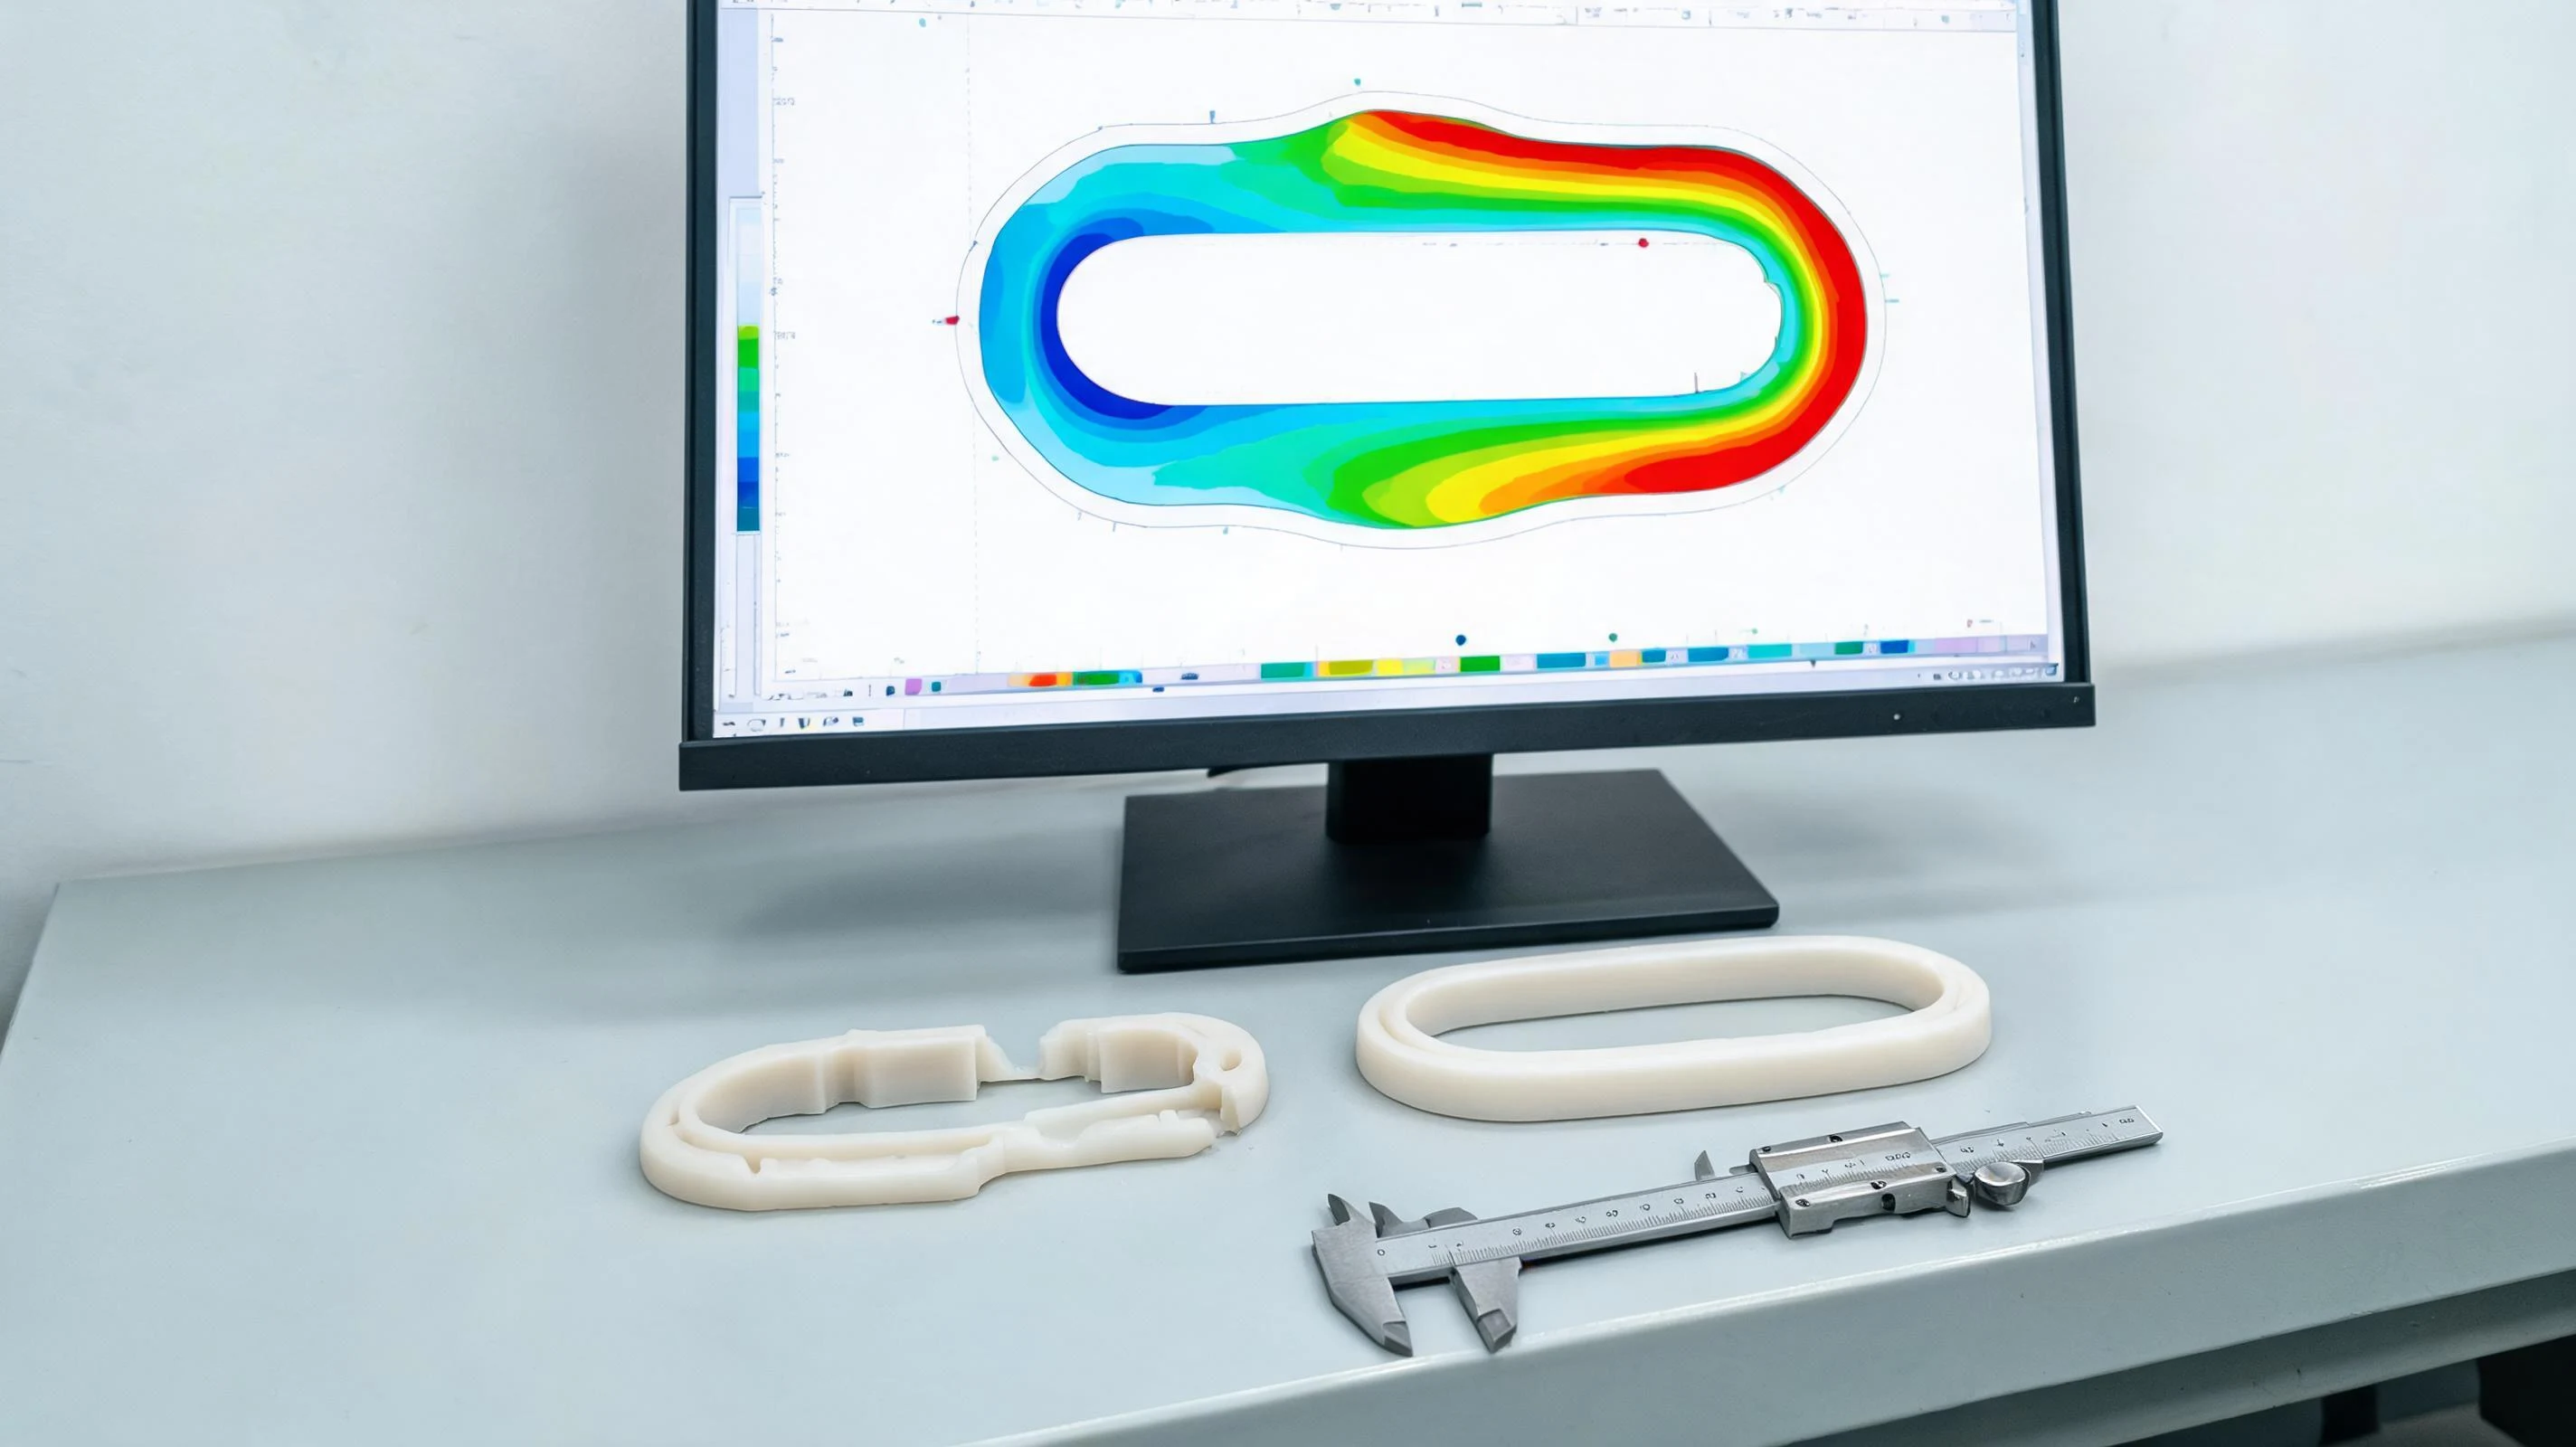
- 充填與硫化仿真(模流):輸入產品三維、澆口與流道、材料黏度曲線、模溫與射出參數,輸出充填順序、困氣位置、熔接痕走向與硫化度分布。它能提前回答幾個很貴的問題:這套澆口夠不夠、氣會困在哪、薄壁末端會不會欠硫、冷流道各路是否平衡。對液態矽膠射出件收益最明顯,固態壓模件則更依賴模具結構與排氣經驗。
- 超彈性結構與裝配仿真:用 Mooney-Rivlin、Ogden 或 Yeoh 等本構,把單軸拉伸數據擬合出材料參數,再算壓縮反力、密封接觸壓力、按鍵行程與卡扣插入力。過去這些靠「手感」與反覆打樣,現在可以先出一條曲線,再拿樣件實測去對。
- 數據與 AI:把歷史試模記錄、檢測數據與缺陷圖片累積起來,做參數推薦、缺陷分類與批次追溯。這一類的價值取決於數據質量與標註規範,落地節奏比前兩類慢,但在重複件號多的工廠裡已經開始有用。
二、仿真能回答什麼,不能回答什麼
把邊界說清楚,比誇大能力更有用。下表是行業裡比較一致的共識。
| 能算得比較準 | 算不準或算不了 |
|---|---|
| 充填順序、熔接痕位置、困氣區域 | 模具溫度場的真實分布(邊界條件往往估不準) |
| 硫化時間與硫化度分布的相對趨勢 | 排氣是否順暢、飛邊大小(取決於模具加工與磨損) |
| 壓縮反力、密封接觸壓力、插入力的量級 | 包膠界面的實際黏接強度(與表面處理、底塗、老化相關) |
| 方案 A/B 的相對優劣(改壁厚、改澆口、改排氣) | 材料批次差異、氣味與析出、長期老化後的性能 |
一句話總結:仿真擅長比較方案,不擅長給出絕對值。它能把「這套方案大概率不行」提前篩掉,但最終數值仍要靠試模與檢測確認。
三、仿真要成立,先有三樣輸入
很多「仿真報告」看起來漂亮卻沒法用,問題不在軟體,而在輸入。三樣東西缺一不可:
- 材料卡:剪切速率—溫度—黏度曲線、硫化曲線(含誘導期與 t90)、單軸甚至雙軸拉伸數據、熱性能。用通用材料庫的參數套自己的膠,結果只能當示意。
- 邊界條件:模溫、料溫、射出速度與壓力、保壓、排氣位置。這些要和實際機台與模具方案一致,否則算的是另一套工藝。
- 驗證對照:短射樣件、硫化度實測、裝配力測試。沒有對照,報告裡的雲圖無法判斷可信度。

四、一個新專案該怎麼用
- 先定目標:這次要解決的是打不滿、困氣燒焦、裝配太緊,還是變形超差?目標不同,用的模型與輸入也不同。
- 建材料卡:按實際牌號測黏度、硫化與力學數據,硬度與批次一起記錄。
- 做方案對比:至少兩個方案(澆口位置、壁厚、排氣),用同一套輸入跑,比較相對差異。
- 試模驗證:用短射確認充填終點,用實測裝配力校準模型,把偏差回填。
- 固化參數與口徑:把驗證過的工藝窗口寫進作業文件,後續換機台或換批次時才有對照基準。
五、三個常見誤區
- 拿通用材料庫直接套:硬度相同不等於流動相同,填料體系與硫化體系都會改變結果。
- 只看充填雲圖:充填漂亮但排氣沒設計,照樣燒焦;硫化度不看,薄壁末端照樣欠硫。
- 報告沒有對照:沒有短射或實測數據支撐的仿真,只能算「視覺化」,不能作為開模依據。
這一點與包膠件尺寸一致性的常見影響因素裡的判斷是一致的:影響結果的從來不只是軟體,而是材料、模具、機台與人的組合。
六、採購與專案方可以問的三個問題
- 材料卡從哪來:是自測數據,還是軟體自帶庫?前者才對應你手上的膠。
- 結論有沒有對照:短射、硫化度或裝配力的實測數據在哪裡?
- 不確定項寫了沒有:一份誠實的報告會標明哪些邊界條件是假設,哪些結論只能看趨勢。
這三個問題也能用來判斷供應商是真在用仿真,還是把仿真當報價單上的一個名詞。
七、我們這邊怎麼做
我們的定位比較務實:把仿真需要的輸入做扎實,把試模驗證做清楚。材料側可以提供流變與硫化曲線、力學與老化數據;模具與工藝側提供澆口、排氣與機台參數;試模後用短射、裝配力與尺寸檢測去對照。若客戶自帶 CAE 團隊,我們把材料卡與驗證數據交出去配合;若客戶沒有,我們按經驗、試模與檢測推進,必要時與仿真方聯合。
相關能力見研發檢測、模具與成型與服務體系;不同成型方式對仿真的依賴程度,可對照液態矽膠與固態矽膠成型方式怎麼選。
結論
仿真真正的價值,不是「少開一次模」,而是把決策提前:在花錢開模之前,先把明顯不成立的方案篩掉;在試模時,知道要驗證哪幾個點,而不是把所有變數一起試。對矽膠這種超彈性材料,這已經是不小的進步——它不會讓經驗失效,但會讓經驗用得更準。
如果你手上有一個反覆試不順的件,可以把結構、材料牌號與試模記錄發給我們,先判斷問題出在充填、硫化還是裝配,再決定要不要上仿真。