金屬 + 矽膠成品
不鏽鋼、鋁合金、銅與鍍鋅鋼:噴砂與鈍化打底,再用機械鎖定與底塗對付熱膨脹差。(5 款成品)
精密矽膠包膠定製 · 圖紙評估 → 打樣驗證 → 量產交付
依「矽膠貼在什麼基材上」歸檔的六類異材複合成品:金屬、工程塑料、玻璃陶瓷、PCBA 模組、布料薄膜與雙色矽膠。每一類都寫明黏接界面、結構做法、失效形態與驗證項目。
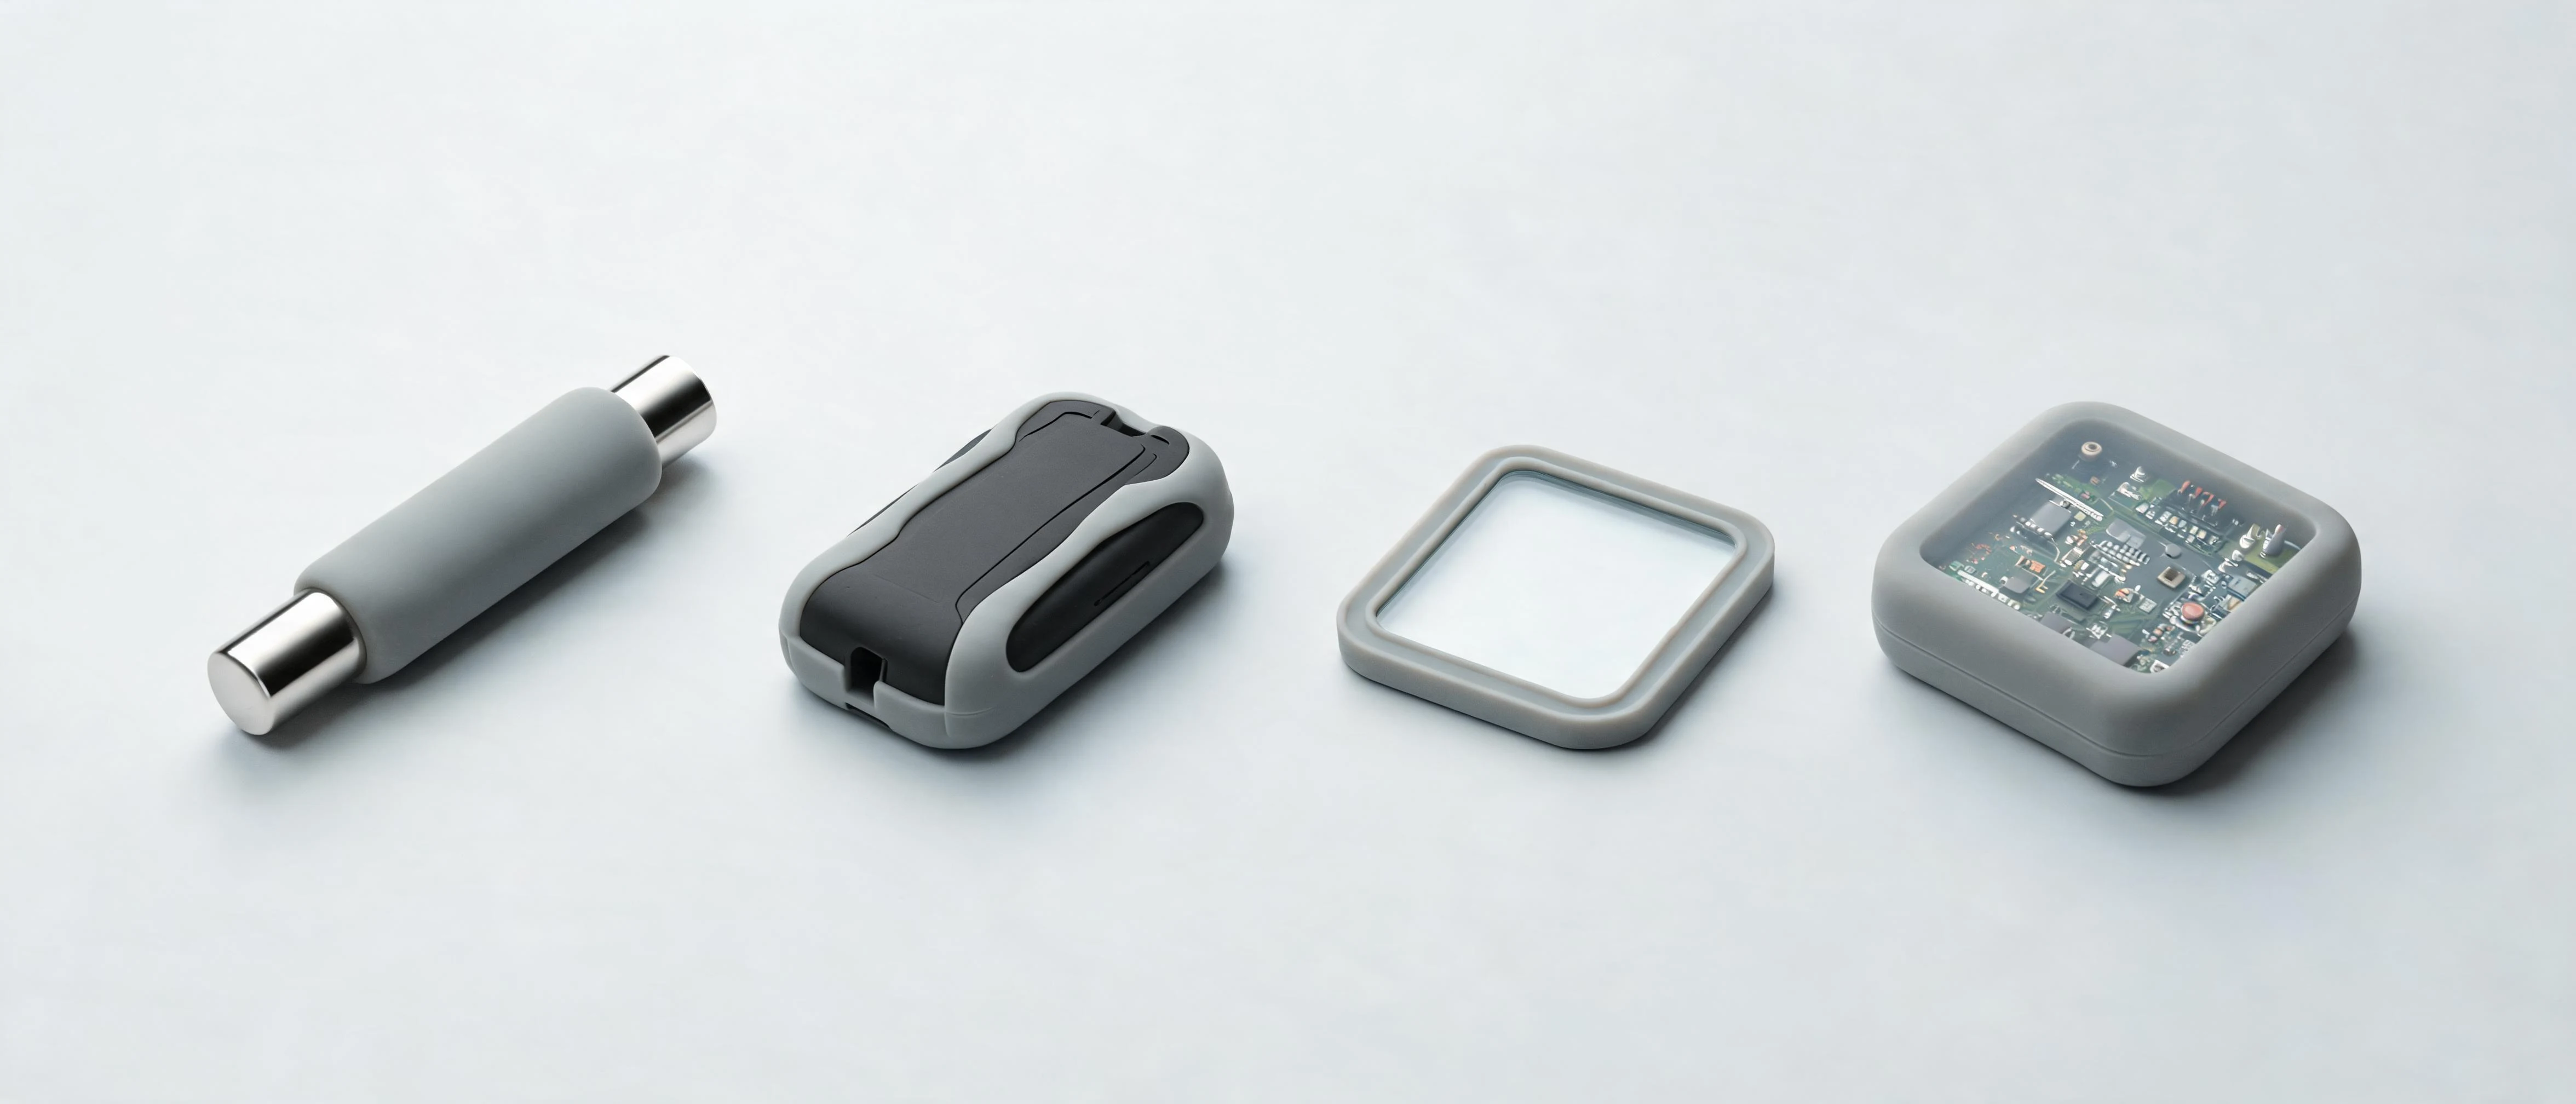
同一個行業裡的兩件異材複合成品,黏接難度可能差得很遠;反過來,醫療鉗的握把套與電動工具的手柄,基材都是不鏽鋼,界面問題幾乎一樣。依基材把異材複合成品歸檔,是為了讓工藝經驗能複用,而不是依客戶行業各說一套。
每一類都依同一個順序寫:基材特性、表面處理、結構做法、失效形態、驗證項目。看上兩三頁,就能判斷自己的產品落在哪一類、要提前確認哪些條件。
材料組合
每一類下面都是已經量產過的成品,點進去可看該類的界面做法、失效形態與核對要點;第七組是直接印在面料與膠膜上的矽膠防滑點。
不鏽鋼、鋁合金、銅與鍍鋅鋼:噴砂與鈍化打底,再用機械鎖定與底塗對付熱膨脹差。(5 款成品)
PC、ABS、PBT 與玻纖尼龍:基材耐溫常低於矽膠成型溫度,先解決變形與析出。(5 款成品)
鋼化玻璃與氧化鋁陶瓷:表面緻密幾乎無孔隙,界面靠矽烷底塗與包邊結構。(3 款成品)
電路板、電池與開關一起包封:低壓低溫成型,護住焊點、按鍵與電池。(4 款成品)
萊卡布、尼龍織帶與 PET 薄膜:柔性基材,黏接要跟著拉伸一起走。(3 款成品)
軟硬兩種矽膠一次成型:分界線位置與串色控制才是良率關鍵。(2 款成品)
布面、鬆緊帶、魔術貼與 TPU/尼龍熱熔膠膜上的防滑點:捲材幅寬 1440 mm、連續長度 10000 mm,3 天出樣。(3 種交付形態)
已上線成品
依日上線,每款都含結構說明、可選配置與開模前要確認的項目。
矽膠包鑄鐵或不鏽鋼手柄:隔熱防滑,濕手油手握得住,洗碗機反覆水洗不脫膠。
矽膠包銅導電端子與鋁殼體:雨天與戴手套握持不打滑,唇邊與止口擋水,低溫不硬化。
矽膠包不鏽鋼鉗身,防滑、絕緣、耐消毒液浸泡,反覆消毒不開膠。
矽膠包鋁合金骨架:減震防滑,長期手握彎折不脫層。
矽膠包鍍鋅鋼支撐片:高回彈、抗拉扯,撞擊下黏接不分離。
其餘 17 款成品會陸續上線;若其中某款正是你在評估的結構,可以直接聯絡我們,不必等頁面寫好。
驗證口徑
具體項目依整機要求取捨,測試方法與判據在方案階段一起確認,避免打樣做完才發現口徑不一致。
| 類別 | 典型項目 | 說明 |
|---|---|---|
| 界面結合 | 剝離強度、拉拔、剪切 | 冷熱循環與消毒循環後複測,看強度衰減幅度而非只看初始值 |
| 密封 | 氣密、水壓、防護等級 | 依整機防護要求確認測試方法與保壓時間 |
| 電氣 | 絕緣耐壓、導通 | 金屬件與電路同體時必做,包覆完整性直接影響結果 |
| 耐久 | 反覆彎折、按壓、裝拆 | 依使用次數折算到試驗次數,注意夾持方式 |
| 環境 | 高低溫、濕熱、UV、鹽霧 | 依實際使用環境取三到四項,不必全做 |
常見問題
不建議。界面處理包含噴砂、鈍化、底塗與機械鎖定,直接決定模具的定位與包覆結構。先開模再補處理,多數情況要改模,改模成本通常高於多花一週把方案確認清楚。
有這個風險,長條形金屬件最明顯。常見做法是縮短連續包覆長度、中間加緩衝段,或在金屬上開通孔讓矽膠穿過鎖定,比單純加厚膠層有效。
可以。寄一件實物樣品,再說明使用環境與數量區間,我們依基材、介質、溫度與清潔方式給出結構方向與打樣建議;有三維圖會更快。
如果這批成品都不在你要找的結構裡,可以依應用方向看其他分類。
說明基材牌號、表面狀態、使用環境與數量區間,我們依材料組合給出界面處理與結構建議。