电动螺丝刀防滑手柄
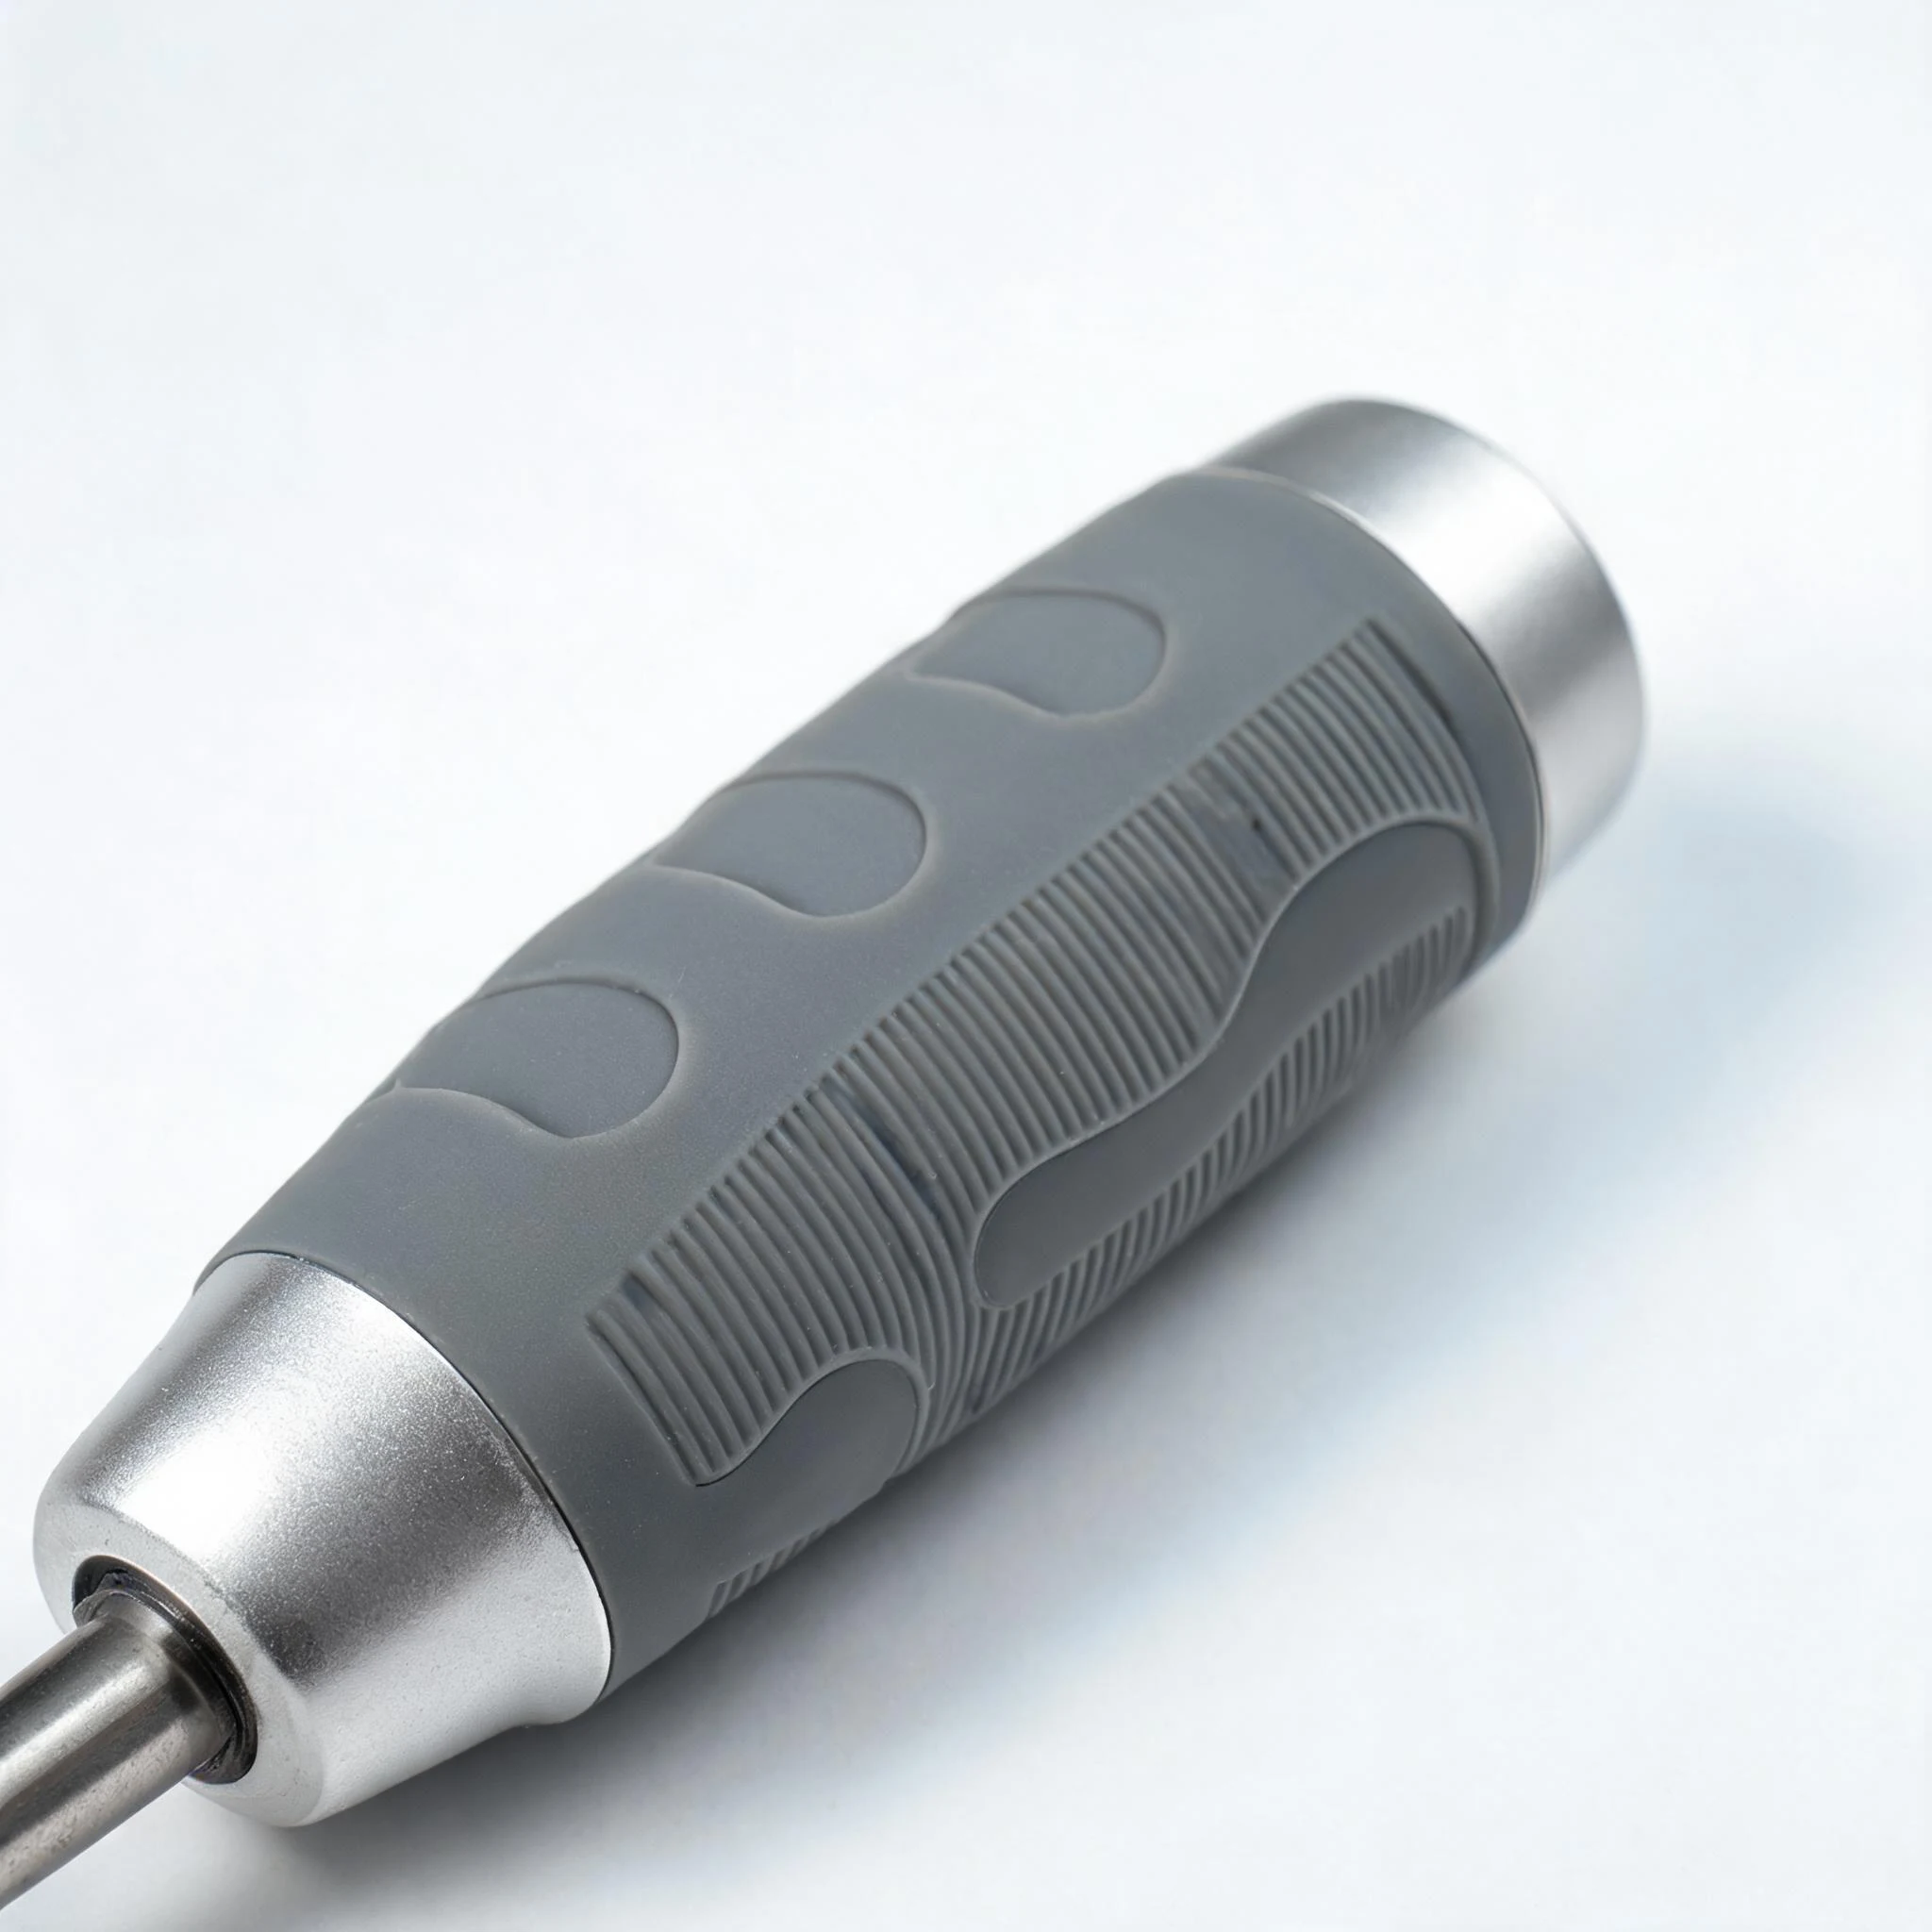
硅胶包铝合金骨架的电动螺丝刀手柄:减震防滑,长期手握、反复弯折不脱层。失效通常不在硅胶本身,而在铝件表面处理与结构锁定。
产品说明
电动螺丝刀手柄看起来只是一段软胶套,实际要同时承担三件事:传递扭力时的防滑、长时间握持的减震、以及反复握压弯折后的界面稳定。铝骨架轻、刚性好、散热快,但阳极氧化层致密,硅胶直接贴上去初始强度尚可,做几百次握压后就开始从边缘起翘。
结构上通常两条腿走路:一是机械锁定,在铝骨架上开通孔、做燕尾槽或翻边,让硅胶成型时穿过去扣住;二是底涂粘接,用与铝合金氧化层匹配的底涂,在清洁、喷砂后的表面形成化学桥接。手柄是受力件,量产方案一般以机械锁定为主、底涂为辅。
硬度直接影响手感与寿命:邵氏 A 35~50 的电动螺丝刀手柄握持回弹好、减震明显;硬度再往上,长时间握持会硌手。壁厚落在 1.2~2.5 mm 之间,指槽区局部加厚可以提升止滑,但过厚会让按压力反馈变钝。
结构与材料要点
- 铝件先处理:去油、喷砂或碱蚀后再上底涂,阳极氧化膜的厚度与封孔状态要先确认。
- 机械锁定保底:电动螺丝刀手柄的通孔、燕尾槽与翻边包住骨架边缘,抵抗反复握压与装配扭力。
- 减震靠硬度:邵氏 A 35~50 兼顾减震与支撑,具体以握持实测手感封样。
- 弯折疲劳:手柄中段是弯折应力最大处,局部减薄反而比整体加厚更耐疲劳。
- 介质耐受:机油、切削液与汗液会加速底涂老化,按真实工况选材并做擦拭验证。
可选配置
电动螺丝刀手柄的可选范围与工艺口径
下表是电动螺丝刀手柄的常见可选范围。尺寸、公差与验收标准按项目图纸确认,颜色与手感以打样实物封样为准。
| 项目 | 可选范围 | 确认方式 |
|---|---|---|
| 适配机型 | 按机身接口与电池包规格定制,覆盖直柄与手枪柄 | 提供整机三维图或实物 |
| 握持长度 | 80~140 mm 常见,指槽区可按手型分档 | 按目标用户手型与握姿确认 |
| 壁厚 | 1.2~2.5 mm,指槽与尾端可局部加厚 | 打样后以手感与回弹确认 |
| 硬度 | 邵氏 A 35~50 常用,需要更强支撑时上调 | 握持实测封样 |
| 表面 | 细密防滑纹、磨砂、局部凸点、双色软硬分区 | 按油污环境评估藏污与清洁难度 |
| 颜色 | 实色或双色,可按色稿配色 | 色板与样件封样 |
| 包覆工艺 | 底涂粘接、机械锁定,或两者叠加 | 按骨架结构与装配方式确定 |
| 耐久验证 | 握压疲劳、跌落、扭力传递、介质擦拭 | 提供使用频次与接触介质后做循环验证 |
开模前确认
评估时要对清的三件事
以下内容确认后,模具结构与工艺方案才能定稿;尺寸与公差按项目图纸执行。
- 整机接口、电池包与开关位置的三维图(决定包覆避让与开孔位置)
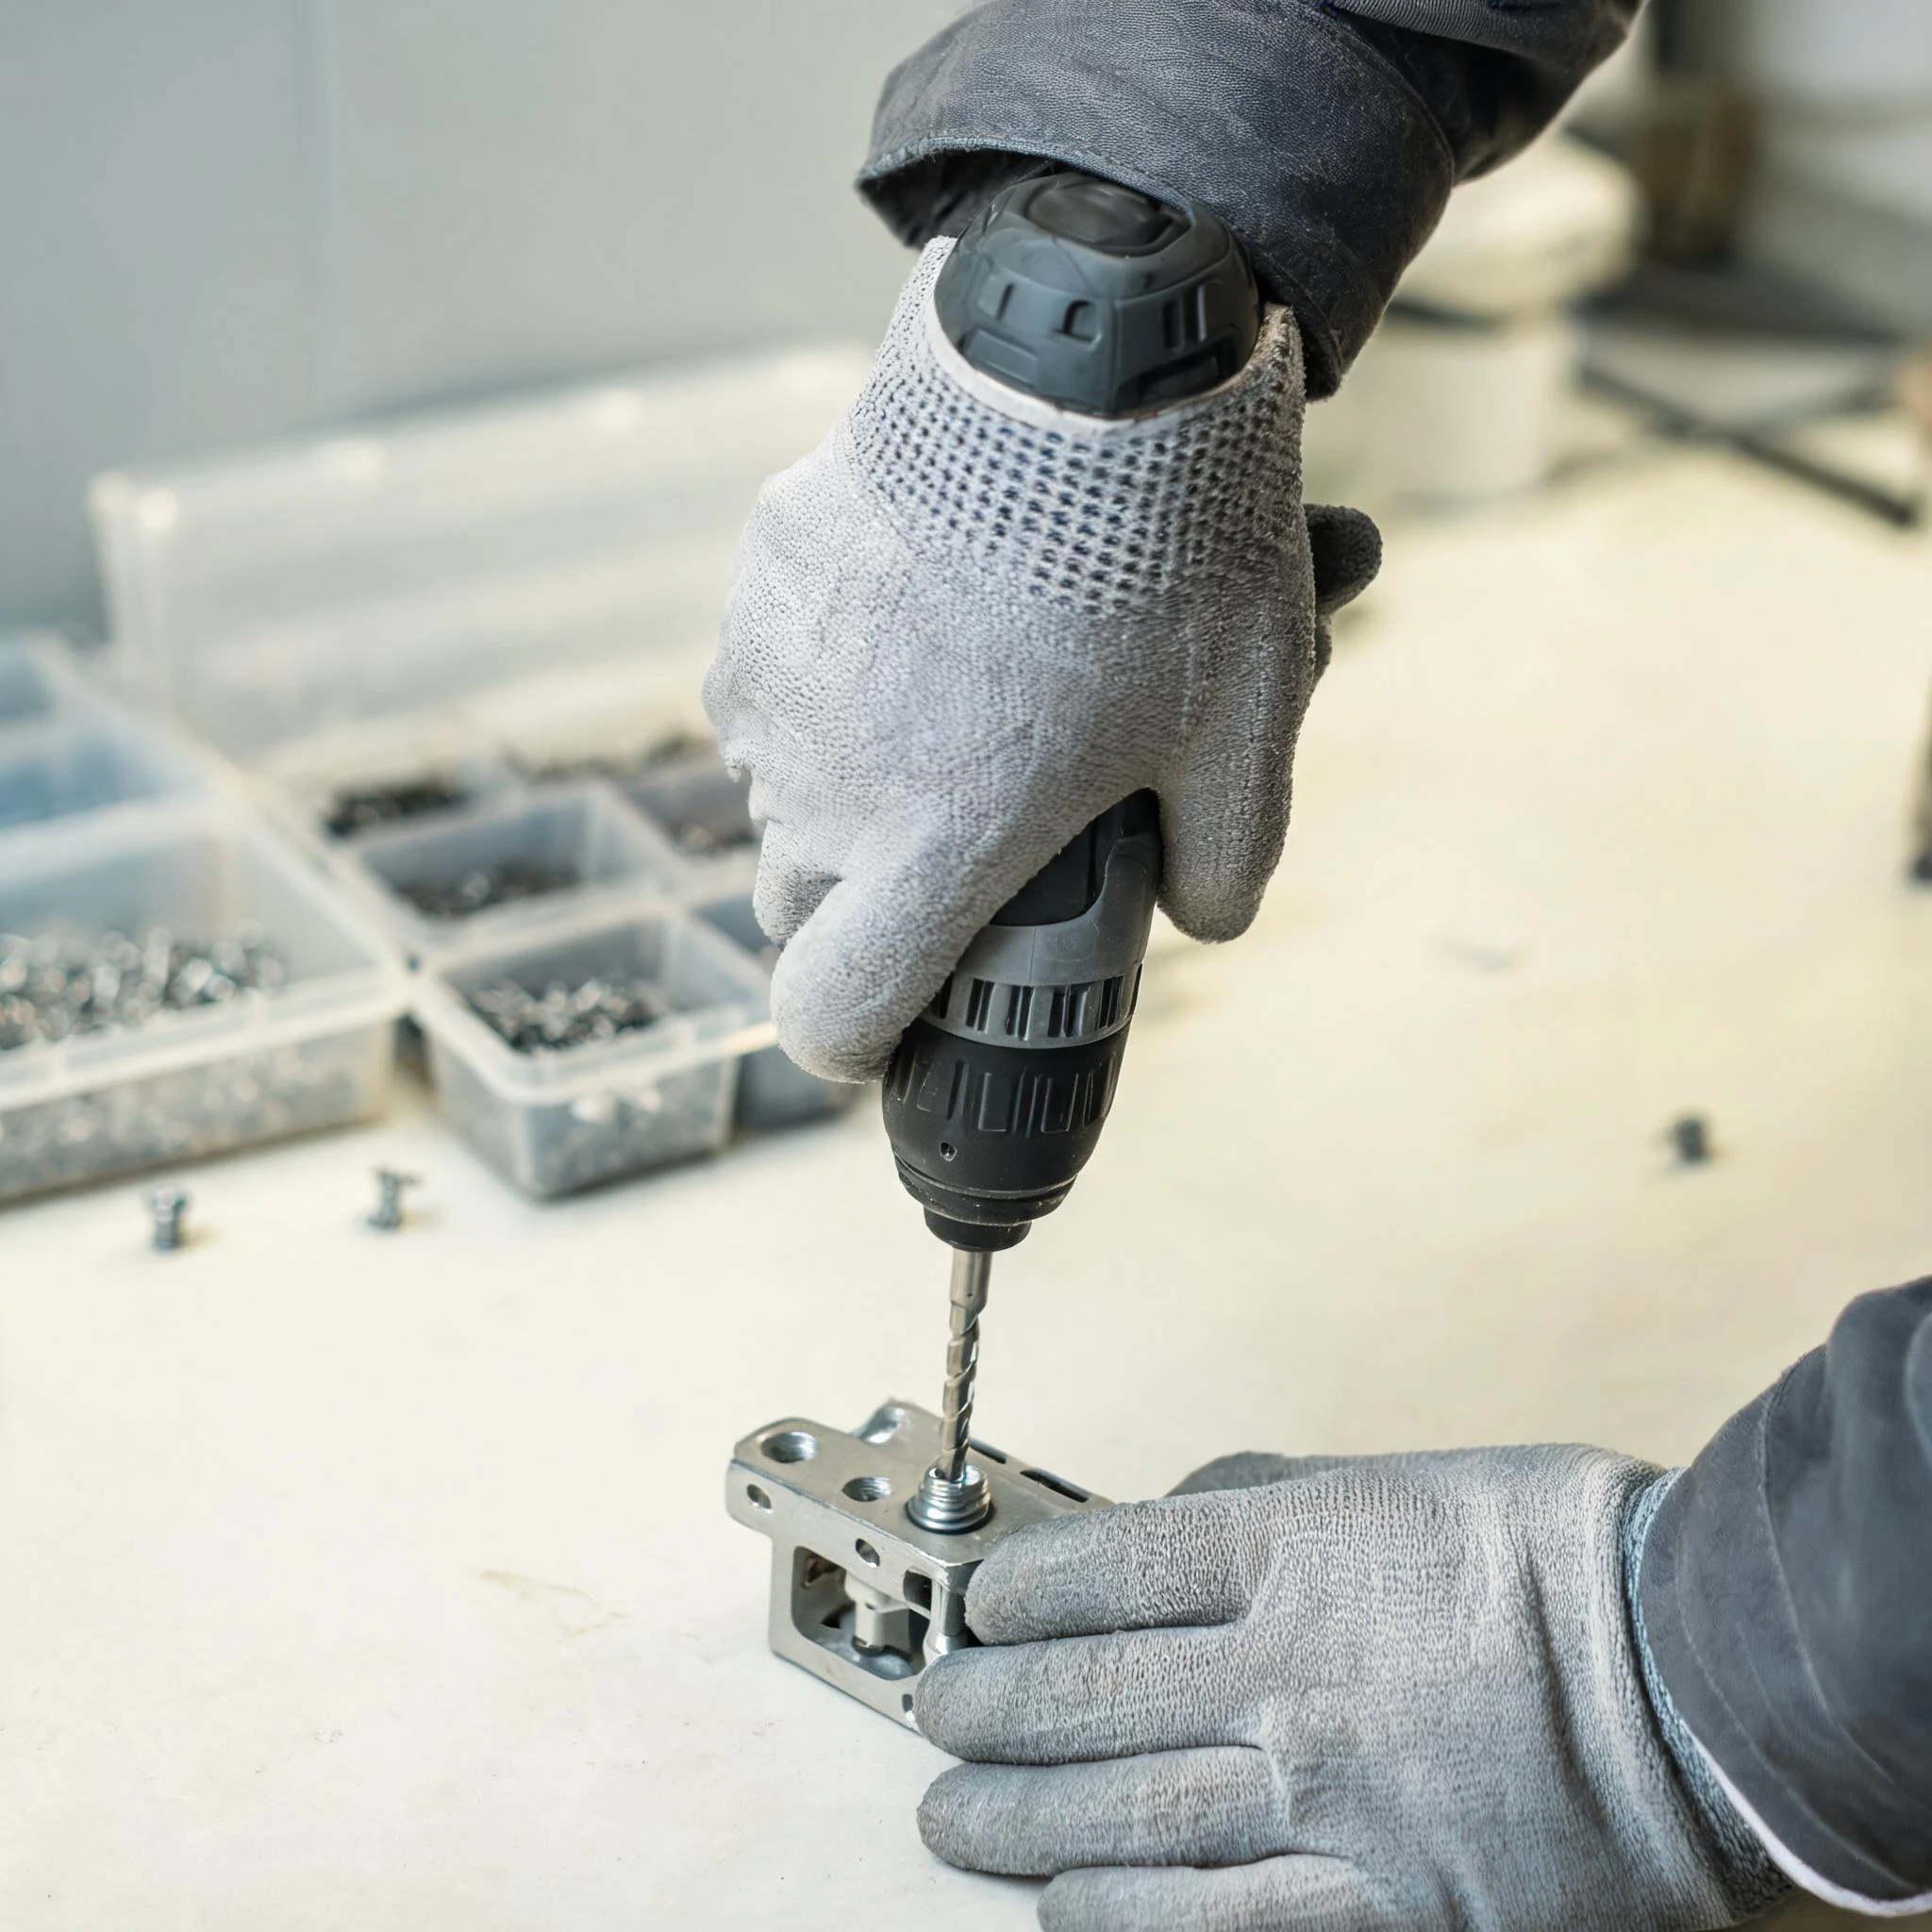
- 握持手型、使用频次、是否戴手套作业(决定纹路走向与硬度分档)
- 接触介质(机油、切削液、汗液)与清洁方式,以及跌落与扭力的验收口径
常见问题
电动螺丝刀手柄的常见问题
长期握压后手柄会不会脱层?
取决于铝件表面处理、底涂匹配与结构锁定三者是否到位。只靠底涂的平面粘接,在反复握压后最容易从边缘起翘;加了通孔或燕尾槽的机械锁定,寿命通常明显更长。建议在打样阶段做握压疲劳验证,按实际使用频次折算循环次数。
硅胶手柄会不会让机身散热变差?
会局部影响,但电动螺丝刀的热源主要在电机与电池包,不在握持段。做法是在电机对应位置留出散热区或减薄胶层,而不是整段加厚。
能不能做双色软硬分区?
可以。常见做法是掌心区用较软的一档提高减震,指槽与尾端用较硬的一档保证支撑,分界线避开虎口。双色件的良率关键在分型面位置与串色控制,需要在试模阶段确认。
把整机结构与使用工况发给我们评估
提供机身三维图或实物、握持手型、接触介质与数量区间,我们先给电动螺丝刀手柄的界面处理与结构建议,再谈打样。