電動螺絲刀防滑手柄
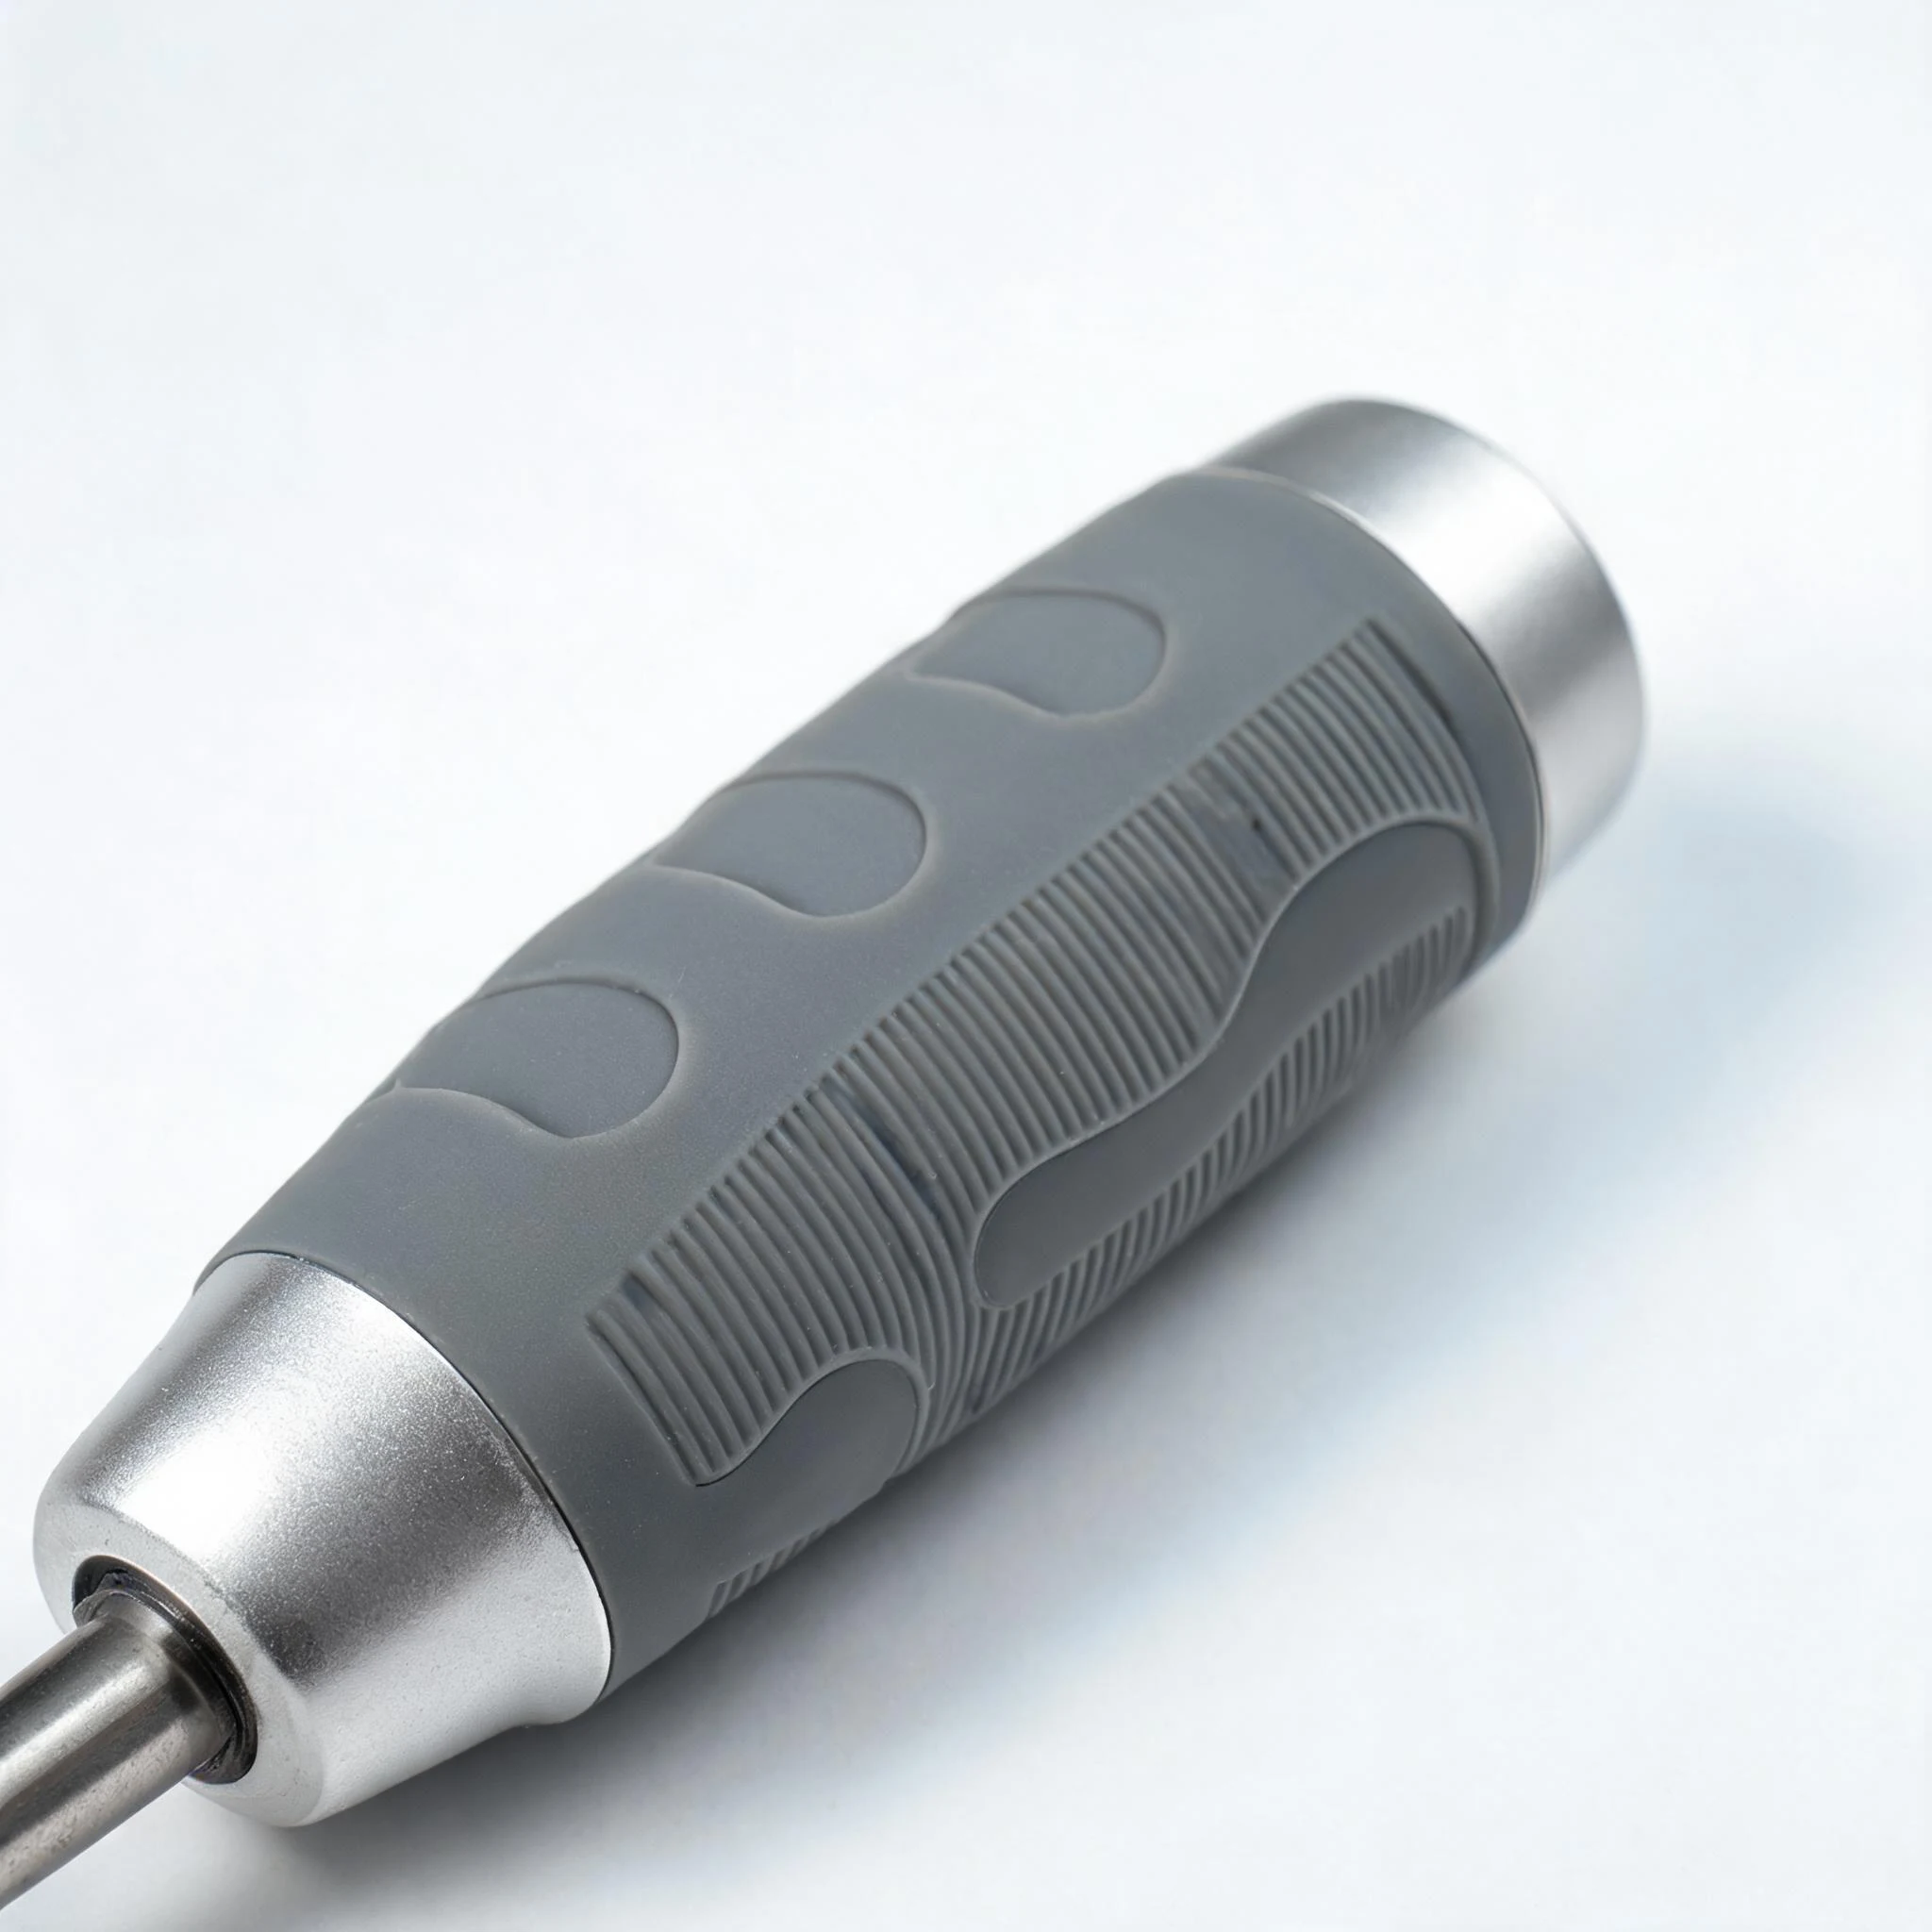
矽膠包鋁合金骨架的電動螺絲刀手柄:減震防滑,長期手握、反覆彎折不脫層。失效通常不在矽膠本身,而在鋁件表面處理與結構鎖定。
產品說明
電動螺絲刀手柄看起來只是一段軟膠套,實際要同時承擔三件事:傳遞扭力時的防滑、長時間握持的減震,以及反覆握壓彎折後的界面穩定。鋁骨架輕、剛性好、散熱快,但陽極氧化層緻密,矽膠直接貼上去初期強度尚可,做幾百次握壓後就開始從邊緣起翹。
結構上通常兩條路並行:一是機械鎖定,在鋁骨架上開通孔、做燕尾槽或翻邊,讓矽膠成型時穿過去扣住;二是底塗黏接,用與鋁合金氧化層匹配的底塗,在清潔、噴砂後的表面形成化學橋接。手柄是受力件,量產方案一般以機械鎖定為主、底塗為輔。
硬度直接影響手感與壽命:邵氏 A 35~50 的電動螺絲刀手柄握持回彈好、減震明顯;硬度再往上,長時間握持會硌手。壁厚落在 1.2~2.5 mm 之間,指槽區局部加厚可以提升止滑,但過厚會讓按壓力回饋變鈍。
結構與材料要點
- 鋁件先處理:去油、噴砂或鹼蝕後再上底塗,陽極氧化膜的厚度與封孔狀態要先確認。
- 機械鎖定保底:通孔、燕尾槽、翻邊包住骨架邊緣,抵抗反覆握壓與裝配扭力。
- 減震靠硬度:邵氏 A 35~50 兼顧減震與支撐,具體以握持實測手感封樣。
- 彎折疲勞:手柄中段是彎折應力最大處,局部減薄反而比整體加厚更耐疲勞。
- 介質耐受:機油、切削液與汗液會加速底塗老化,依真實工況選材並做擦拭驗證。
可選配置
電動螺絲刀手柄的可選範圍與工藝口徑
下表是本類產品的常見可選範圍。尺寸、公差與驗收標準依專案圖面確認,顏色與手感以打樣實物封樣為準。
| 項目 | 可選範圍 | 確認方式 |
|---|---|---|
| 適配機型 | 依機身接口與電池包規格訂製,涵蓋直柄與手槍柄 | 提供整機三維圖或實物 |
| 握持長度 | 80~140 mm 常見,指槽區可依手型分檔 | 依目標用戶手型與握姿確認 |
| 壁厚 | 1.2~2.5 mm,指槽與尾端可局部加厚 | 打樣後以手感與回彈確認 |
| 硬度 | 邵氏 A 35~50 常用,需要更強支撐時上調 | 握持實測封樣 |
| 表面 | 細密防滑紋、霧面、局部凸點、雙色軟硬分區 | 依油污環境評估藏污與清潔難度 |
| 顏色 | 實色或雙色,可依色稿配色 | 色板與樣件封樣 |
| 包覆工藝 | 底塗黏接、機械鎖定,或兩者疊加 | 依骨架結構與裝配方式確定 |
| 耐久驗證 | 握壓疲勞、跌落、扭力傳遞、介質擦拭 | 提供使用頻次與接觸介質後做循環驗證 |
開模前確認
評估時要對清的三件事
以下內容確認後,模具結構與工藝方案才能定稿;尺寸與公差依專案圖面執行。
- 整機接口、電池包與開關位置的三維圖(決定包覆避讓與開孔位置)
- 握持手型、使用頻次、是否戴手套作業(決定紋路走向與硬度分檔)
- 接觸介質(機油、切削液、汗液)與清潔方式,以及跌落與扭力的驗收口徑
常見問題
電動螺絲刀手柄的常見問題
長期握壓後手柄會不會脫層?
取決於鋁件表面處理、底塗匹配與結構鎖定三者是否到位。只靠底塗的平面黏接,在反覆握壓後最容易從邊緣起翹;加了通孔或燕尾槽的機械鎖定,壽命通常明顯更長。建議在打樣階段做握壓疲勞驗證,依實際使用頻次折算循環次數。
矽膠手柄會不會讓機身散熱變差?
會局部影響,但電動螺絲刀的熱源主要在馬達與電池包,不在握持段。做法是在馬達對應位置留出散熱區或減薄膠層,而不是整段加厚。
能不能做雙色軟硬分區?
可以。常見做法是掌心區用較軟的一檔提高減震,指槽與尾端用較硬的一檔保證支撐,分界線避開虎口。雙色件的良率關鍵在分型面位置與串色控制,需要在試模階段確認。
把整機結構與使用工況發給我們評估
提供機身三維圖或實物、握持手型、接觸介質與數量區間,我們先給界面處理與結構建議,再談打樣。