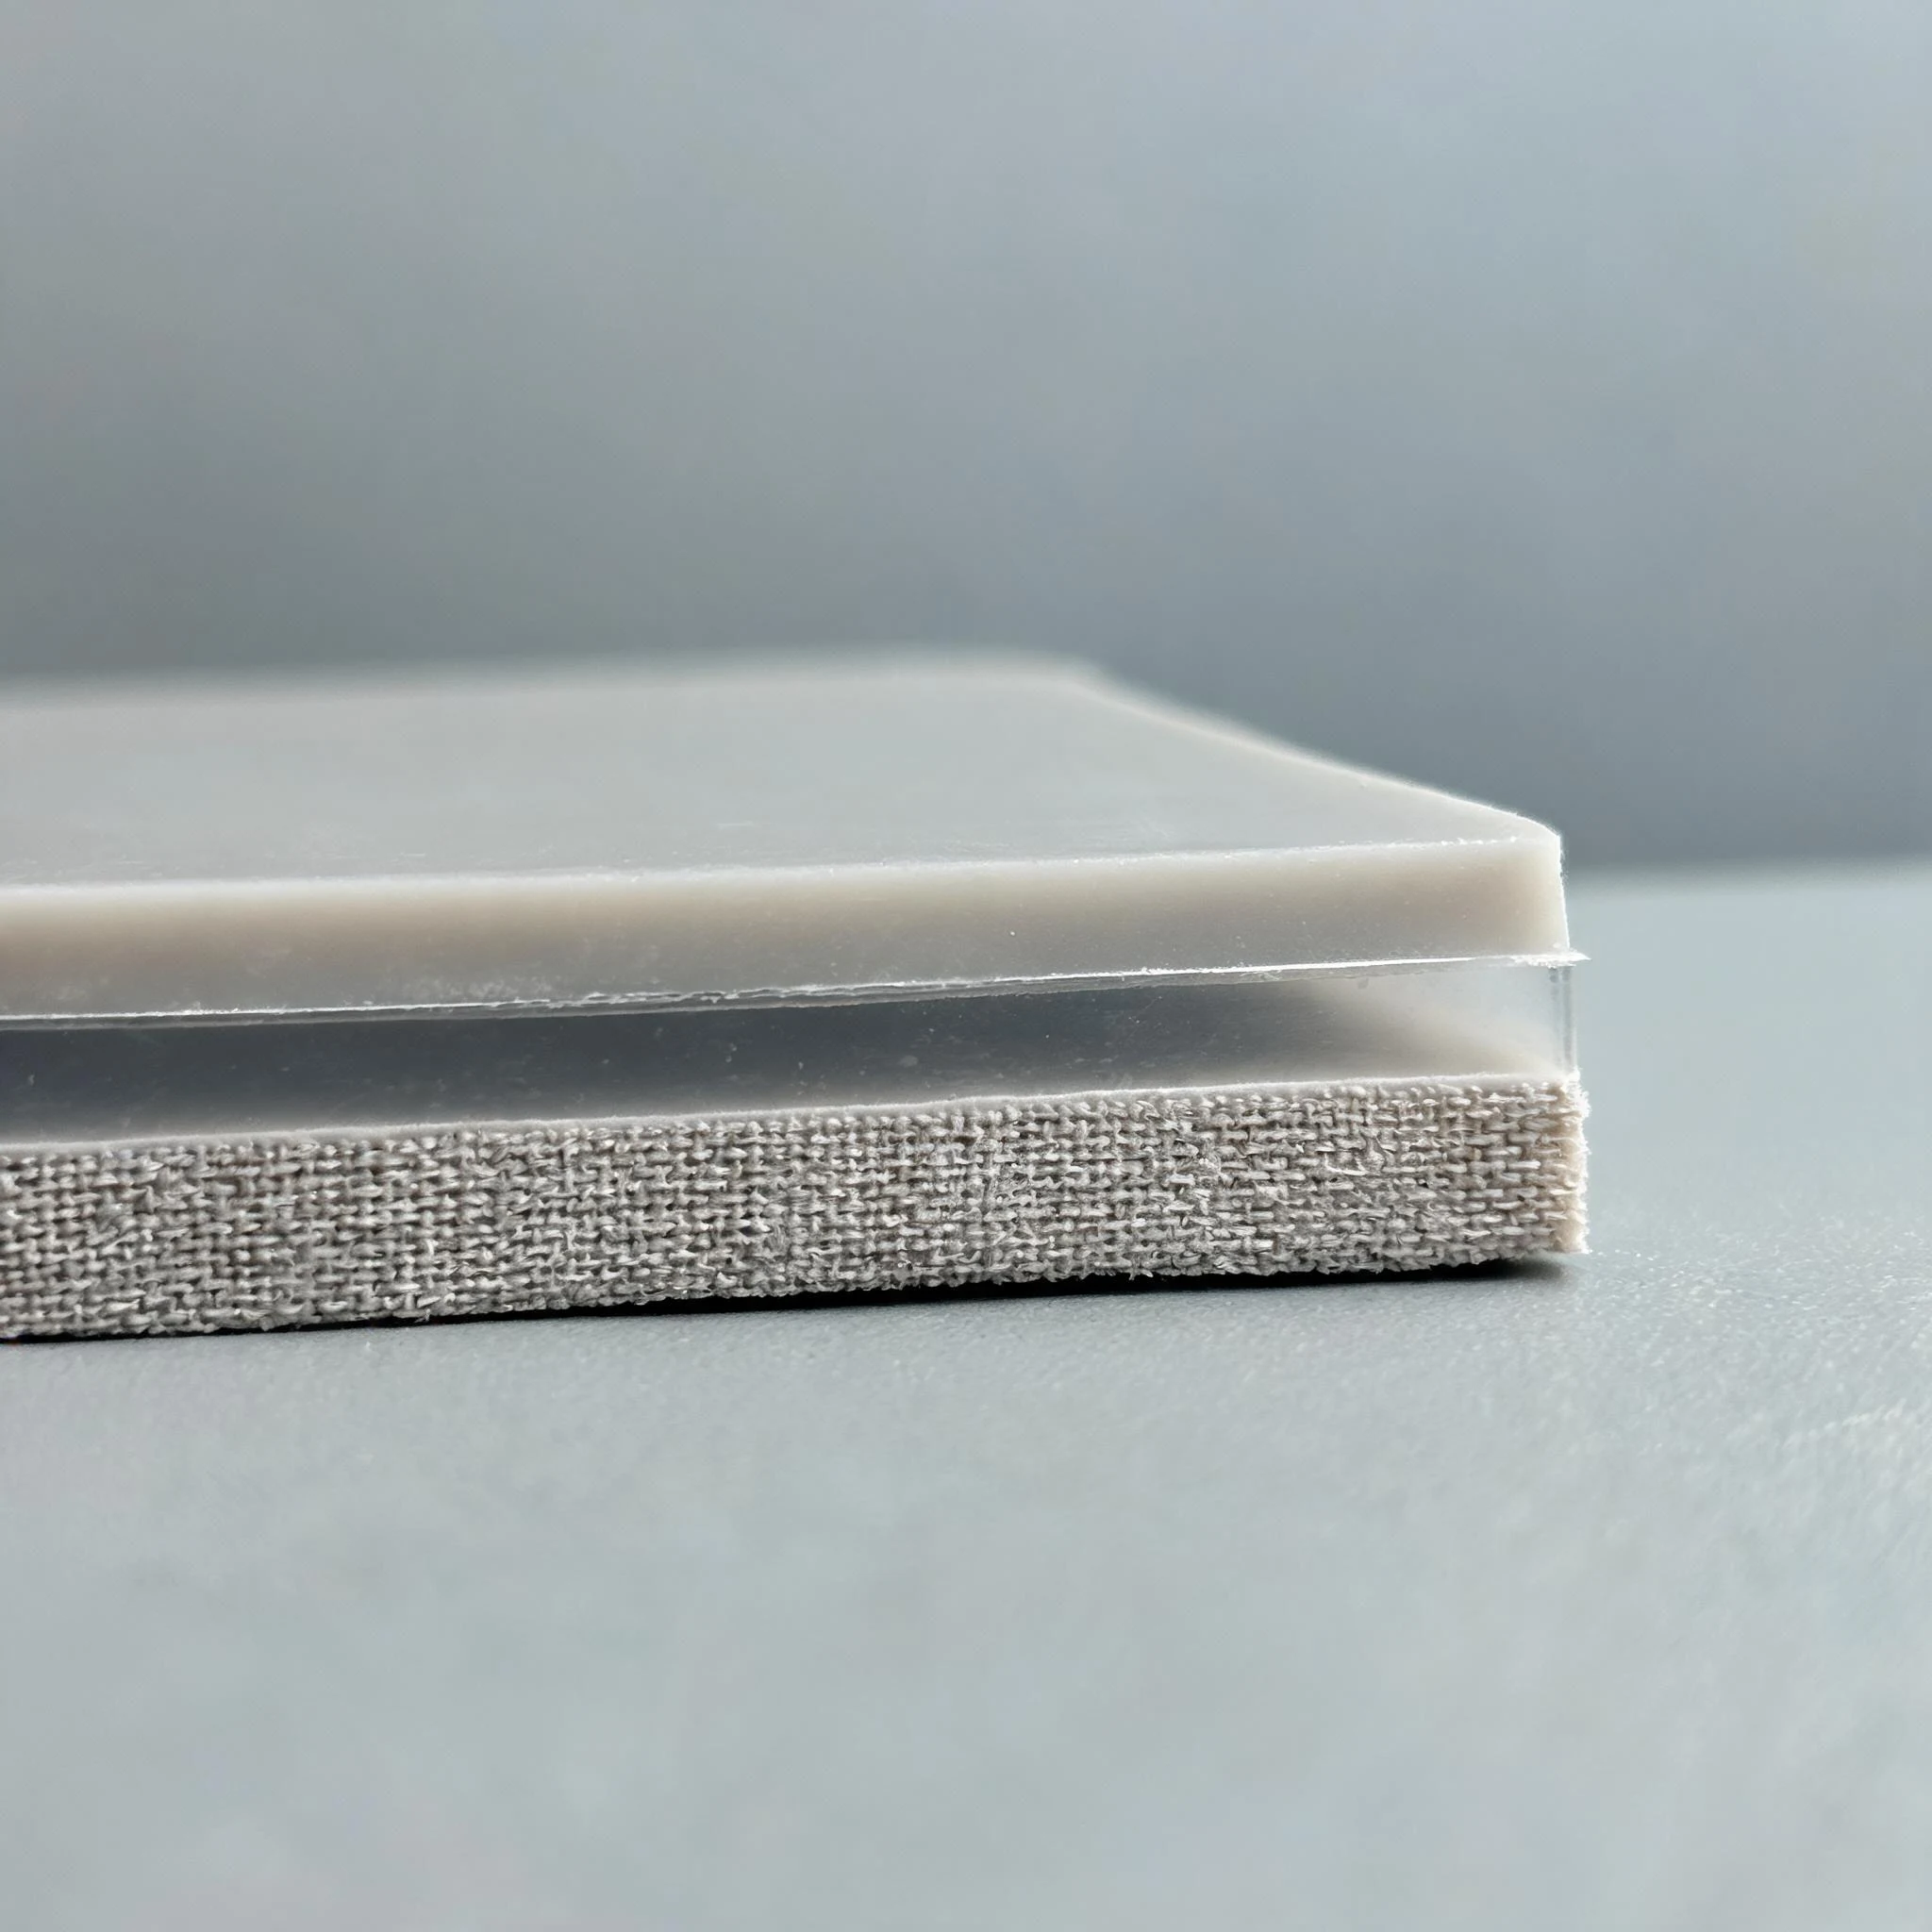
矽膠與熱熔膠膜的結合,卡在兩個物理條件上:矽膠是低表面能的惰性材料,不易被別人浸潤;熱熔膠膜則必須升到軟化點以上、並在壓力下才能貼合。而固態矽膠的硫化溫度往往高於常見膜材的耐受上限——溫度給低了膜材不流動、界面黏不住,給高了膜材變形甚至分解。所以這類結構過去多靠二次貼合、縫合或鉚合輔助,界面在濕熱與水洗後最先出問題。
我們把這條路走通了:固態矽膠與熱熔膠膜在模內一次成型(一體化成型),並已在多個專案中進入驗證。實測口徑如下——雙 85(85℃、85%RH)濕熱老化後界面保持完好;耐水洗按 60℃ 水洗 72 小時的條件測試後,可挑戰 100N 平推力不分層、不開裂。這篇文章講清做法與驗證方式,工藝進展與承接範圍的說明見公司工藝進展。
一、難在哪:三件事必須同時成立
- 溫度窗口要重疊:熱熔膠膜需要在硫化溫度區間內保持可流動而不分解,矽膠也需要在這個區間內完成硫化。窗口窄,是所有參數都要一起控的根源。
- 界面要真正浸潤:低表面能的矽膠不易被膠膜浸潤。只靠物理壓合的界面,在濕熱與水洗條件下最先失效,表現為邊緣翹起與局部空鼓。
- 定位與排氣要穩:熱熔膠膜薄、受熱後易位移。合模時的定位精度決定邊緣是否溢膠、膜材是否起皺,也決定界面裡有沒有殘存氣體。
二、一體化成型的四個控制點
- 膜材選型與匹配:按使用環境(水洗溫度、濕熱條件、是否接觸洗滌劑或汗液)選膜材體系,並與矽膠的硬度、厚度一起匹配,而不是先定矽膠再找膜。
- 模具與定位:採用鑲件組合結構與自製定位治具,讓膜材在合模前就被約束在位,避免受壓後位移、起皺;配合分區排氣減少界面氣體滯留。
- 分段溫度與壓力曲線:讓膜材先軟化浸潤、再與矽膠同步定型;壓力按膜材厚度與受力面積設定,避免壓穿薄壁或壓不實界面。
- 硫化速率匹配:優化膠料硫化速率與流動性的匹配,使界面黏接正好發生在膜材仍可流動的窗口內——這一步決定界面強度是「黏住」還是「長在一起」。
三、實測數據與驗證口徑
數據先把口徑說清楚:下表是我們驗證過的測試條件與結果,具體專案的測試時長、樣品狀態與判定標準按客戶驗收條件約定。
| 驗證項 | 測試條件 | 結果 |
|---|---|---|
| 濕熱老化 | 雙 85(85℃、85%RH) | 界面保持完好,無分層、不開裂(測試時長按專案驗收條件約定) |
| 耐水洗 | 60℃ 水洗 72 小時 | 水洗後可挑戰 100N 平推力不分層、不開裂 |
| 界面強度 | 平推力測試(按界面實際受力方向) | 100N 平推力下界面保持完整,失效不發生在結合面 |
驗證順序同樣重要:我們按「先水洗、後平推力」與「先濕熱、後平推力」的組合來排,這樣能區分失效出現在界面還是本體,而不是只看一個單項數據。相關檢測能力見研發檢測。
四、常見失效與排查順序
- 水洗後邊緣翹起:先看膜材邊緣與矽膠的搭接寬度與定位是否偏移,再看邊緣是否做過壓邊結構。
- 濕熱後界面發白、局部空鼓:多為界面氣體滯留或浸潤不足,回到排氣設計與壓力曲線排查。
- 平推力合格但剝離偏低:兩種受力方向對界面與結構的要求不同,說明搭接方式或受力路徑需要重排。
- 本體撕裂、界面完好:說明界面強度已高於矽膠本體,方向應轉到矽膠硬度、厚度與結構強度上。
五、適用的產品方向
這類結構適合「矽膠 + 柔性基材」的複合件,典型場景包括:需要反覆水洗的穿戴類複合件、矽膠與織物的包覆結構、護具與貼身件的表層複合,以及與電子組件結合後的外層織物包覆。是否適用,取決於使用環境、水洗條件與受力方向,需要在評估階段一起確認,對接方式見服務體系;矽膠與其他基材的界面處理見異材黏接,成型路線見模具與成型。
結論
一體化成型的關鍵不是「把膠膜貼上去」,而是把溫度窗口、界面浸潤與定位排氣放在同一個工藝窗口裡控制。窗口對上之後,雙 85 濕熱老化與 60℃ 水洗 72 小時後的 100N 平推力才有意義——數據是結果,窗口才是原因。