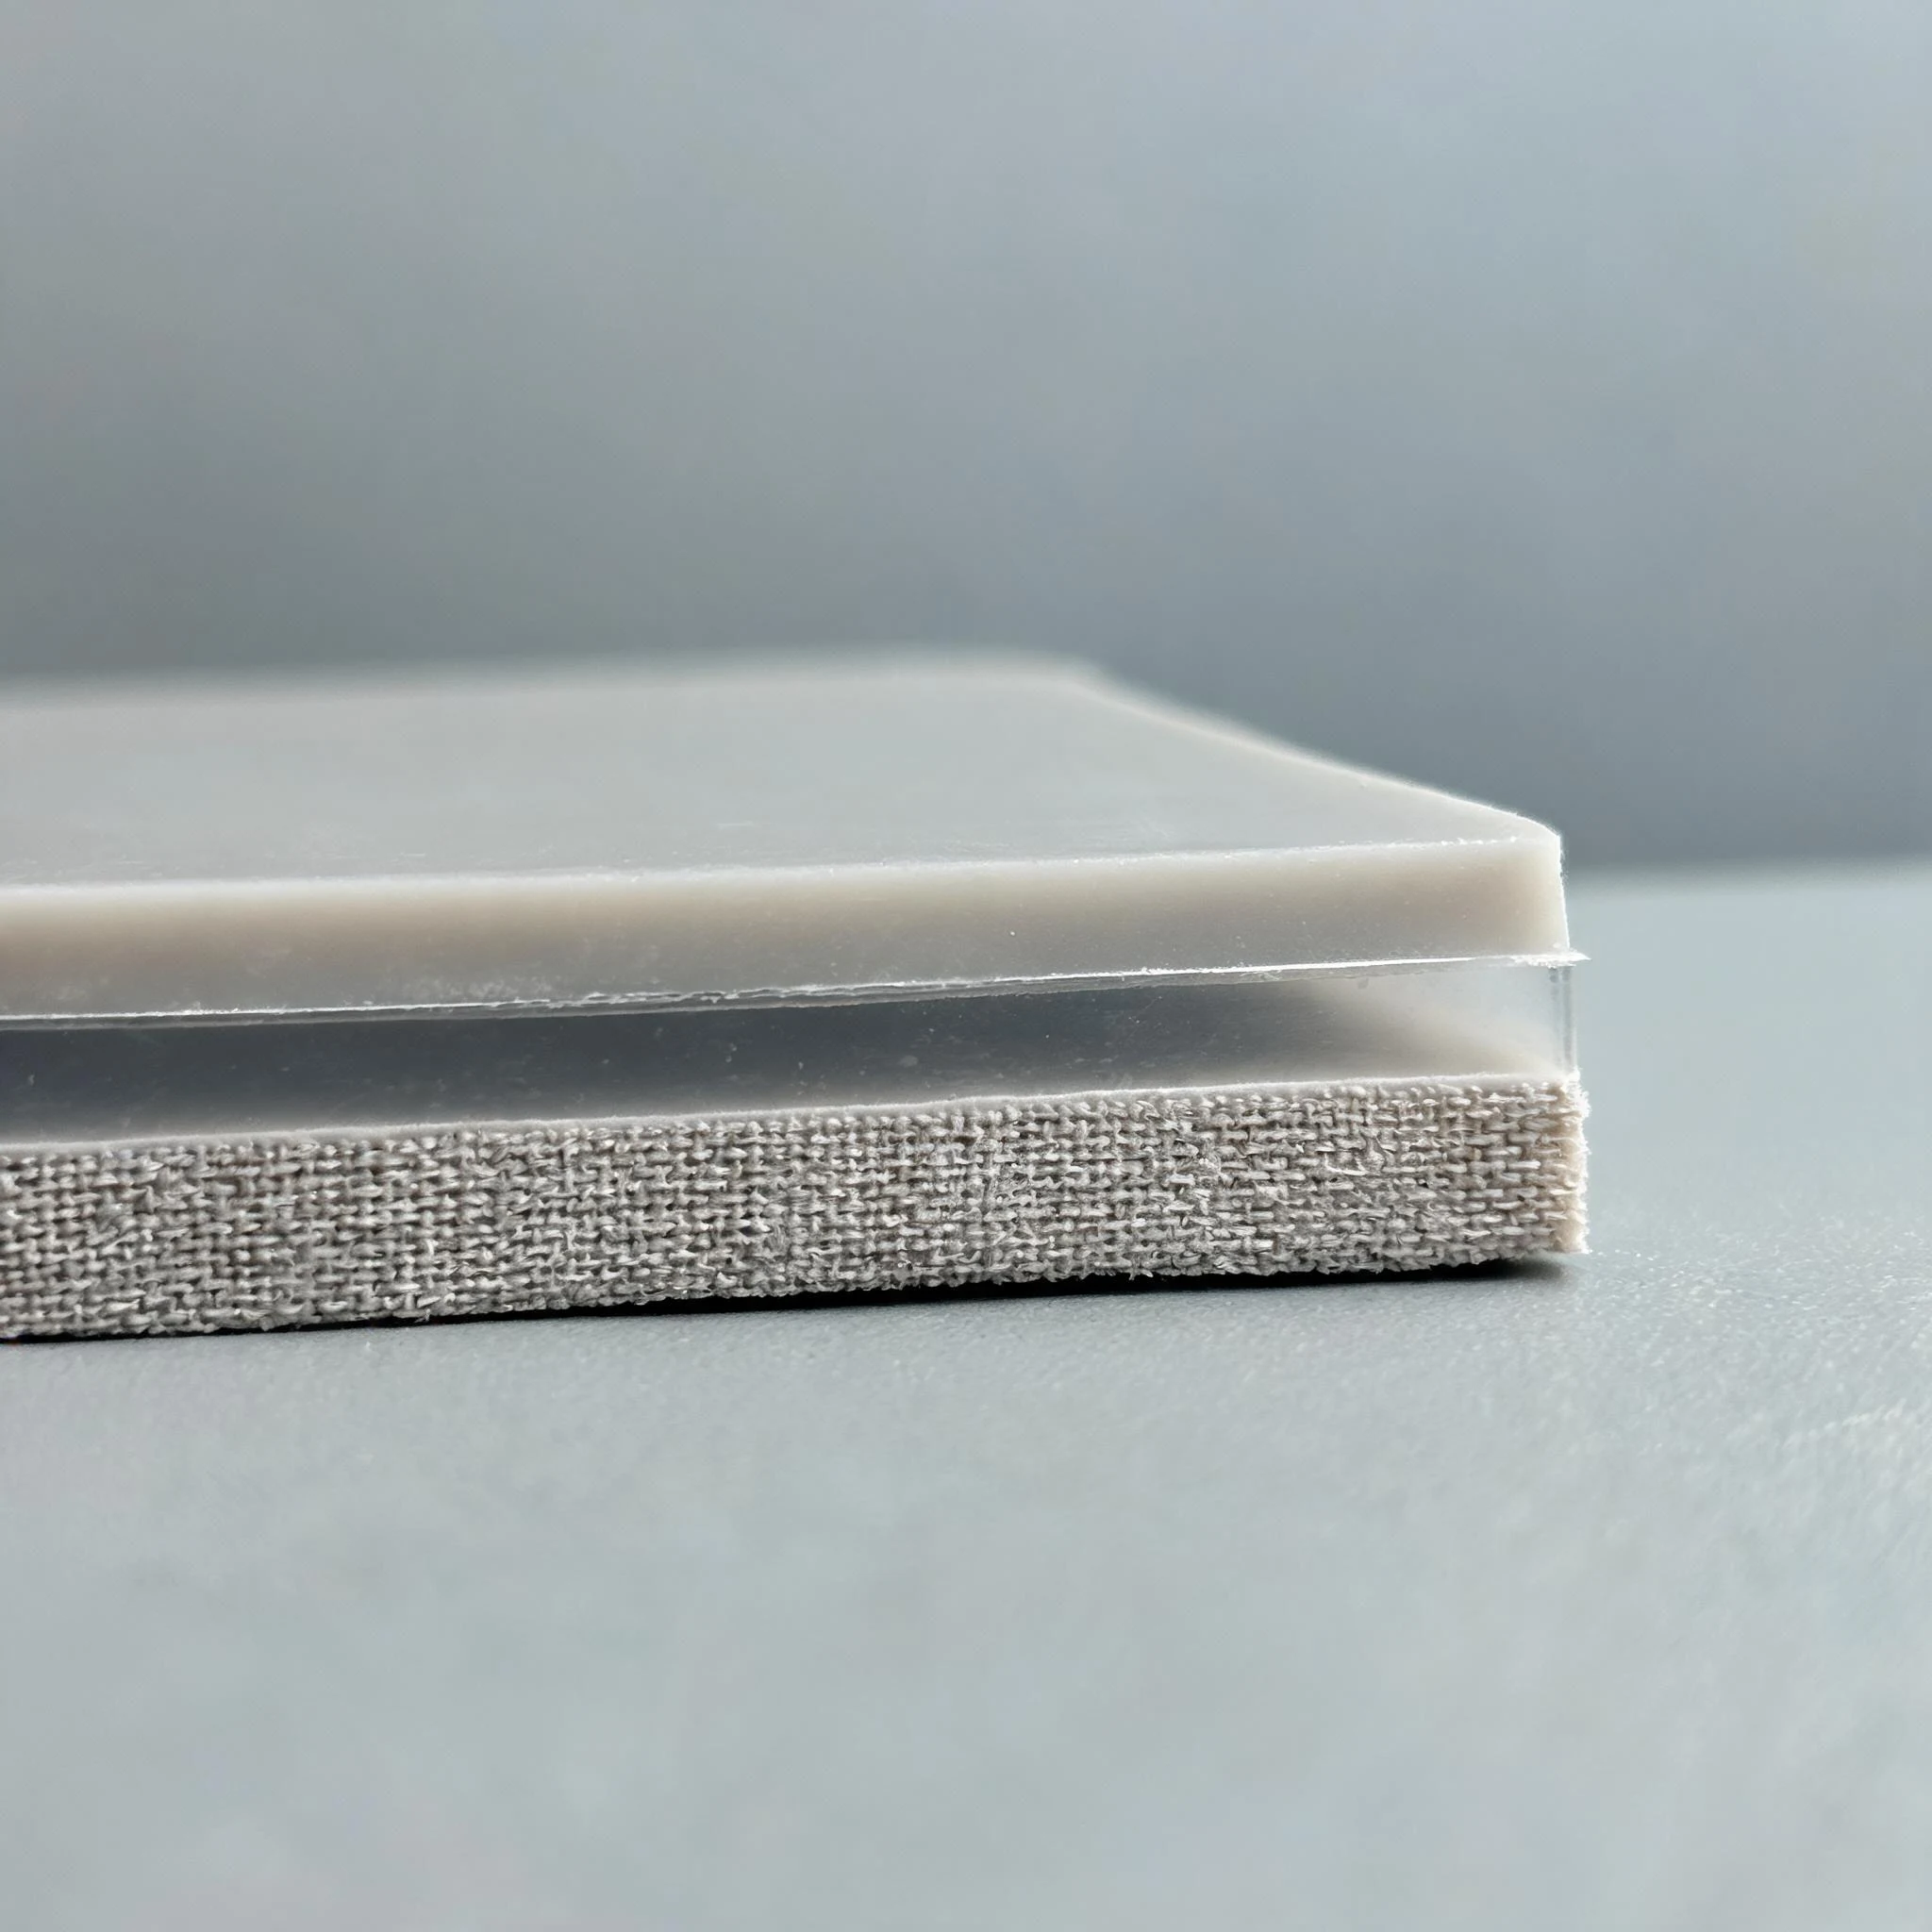
硅胶与热熔胶膜的结合,卡在两个物理条件上:硅胶是低表面能的惰性材料,不易被别人浸润;热熔胶膜则必须升到软化点以上、并在压力下才能贴合。而固态硅胶的硫化温度往往高于常见膜材的耐受上限——温度给低了膜材不流动、界面粘不住,给高了膜材变形甚至分解。所以这类结构过去多靠二次贴合、缝合或铆合辅助,界面在湿热与水洗后最先出问题。
我们把这条路走通了:固态硅胶与热熔胶膜在模内一次成型(一体化成型),并已在多个项目中进入验证。实测口径如下——双 85(85℃、85%RH)湿热老化后界面保持完好;耐水洗按 60℃ 水洗 72 小时的条件测试后,可挑战 100N 平推力不分层、不开裂。这篇文章讲清做法与验证方式,工艺进展与承接范围的说明见公司工艺进展。
一、难在哪:三件事必须同时成立
- 温度窗口要重叠:热熔胶膜需要在硫化温度区间内保持可流动而不分解,硅胶也需要在这个区间内完成硫化。窗口窄,是所有参数都要一起控的根源。
- 界面要真正浸润:低表面能的硅胶不易被胶膜浸润。只靠物理压合的界面,在湿热与水洗条件下最先失效,表现为边缘翘起与局部空鼓。
- 定位与排气要稳:热熔胶膜薄、受热后易位移。合模时的定位精度决定边缘是否溢胶、膜材是否起皱,也决定界面里有没有残存气体。
二、一体化成型的四个控制点
- 膜材选型与匹配:按使用环境(水洗温度、湿热条件、是否接触洗涤剂或汗液)选膜材体系,并与硅胶的硬度、厚度一起匹配,而不是先定硅胶再找膜。
- 模具与定位:采用镶件组合结构与自制定位治具,让膜材在合模前就被约束在位,避免受压后位移、起皱;配合分区排气减少界面气体滞留。
- 分段温度与压力曲线:让膜材先软化浸润、再与硅胶同步定型;压力按膜材厚度与受力面积设定,避免压穿薄壁或压不实界面。
- 硫化速率匹配:优化胶料硫化速率与流动性的匹配,使界面粘接正好发生在膜材仍可流动的窗口内——这一步决定界面强度是"粘住"还是"长在一起"。
三、实测数据与验证口径
数据先把口径说清楚:下表是我们验证过的测试条件与结果,具体项目的测试时长、样品状态与判定标准按客户验收条件约定。
| 验证项 | 测试条件 | 结果 |
|---|---|---|
| 湿热老化 | 双 85(85℃、85%RH) | 界面保持完好,无分层、无开裂(测试时长按项目验收条件约定) |
| 耐水洗 | 60℃ 水洗 72 小时 | 水洗后可挑战 100N 平推力不分层、不开裂 |
| 界面强度 | 平推力测试(按界面实际受力方向) | 100N 平推力下界面保持完整,失效不发生在结合面 |
验证顺序同样重要:我们按"先水洗、后平推力"与"先湿热、后平推力"的组合来排,这样能区分失效出现在界面还是本体,而不是只看一个单项数据。相关检测能力见研发与检测。
四、常见失效与排查顺序
- 水洗后边缘翘起:先看膜材边缘与硅胶的搭接宽度与定位是否偏移,再看边缘是否做过压边结构。
- 湿热后界面发白、局部空鼓:多为界面气体滞留或浸润不足,回到排气设计与压力曲线排查。
- 平推力合格但剥离偏低:两种受力方向对界面与结构的要求不同,说明搭接方式或受力路径需要重排。
- 本体撕裂、界面完好:说明界面强度已高于硅胶本体,方向应转到硅胶硬度、厚度与结构强度上。
五、适用的产品方向
这类结构适合"硅胶 + 柔性基材"的复合件,典型场景包括:需要反复水洗的穿戴类复合件、硅胶与织物的包覆结构、护具与贴身件的表层复合,以及与电子组件结合后的外层织物包覆。是否适用,取决于使用环境、水洗条件与受力方向,需要在评估阶段一起确认,接入方式见服务体系;硅胶与其他基材的界面处理见异材粘接,成型路线见模具与成型。
结论
一体化成型的关键不是"把胶膜贴上去",而是把温度窗口、界面浸润与定位排气放在同一个工艺窗口里控制。窗口对上之后,双 85 湿热老化与 60℃ 水洗 72 小时后的 100N 平推力才有意义——数据是结果,窗口才是原因。