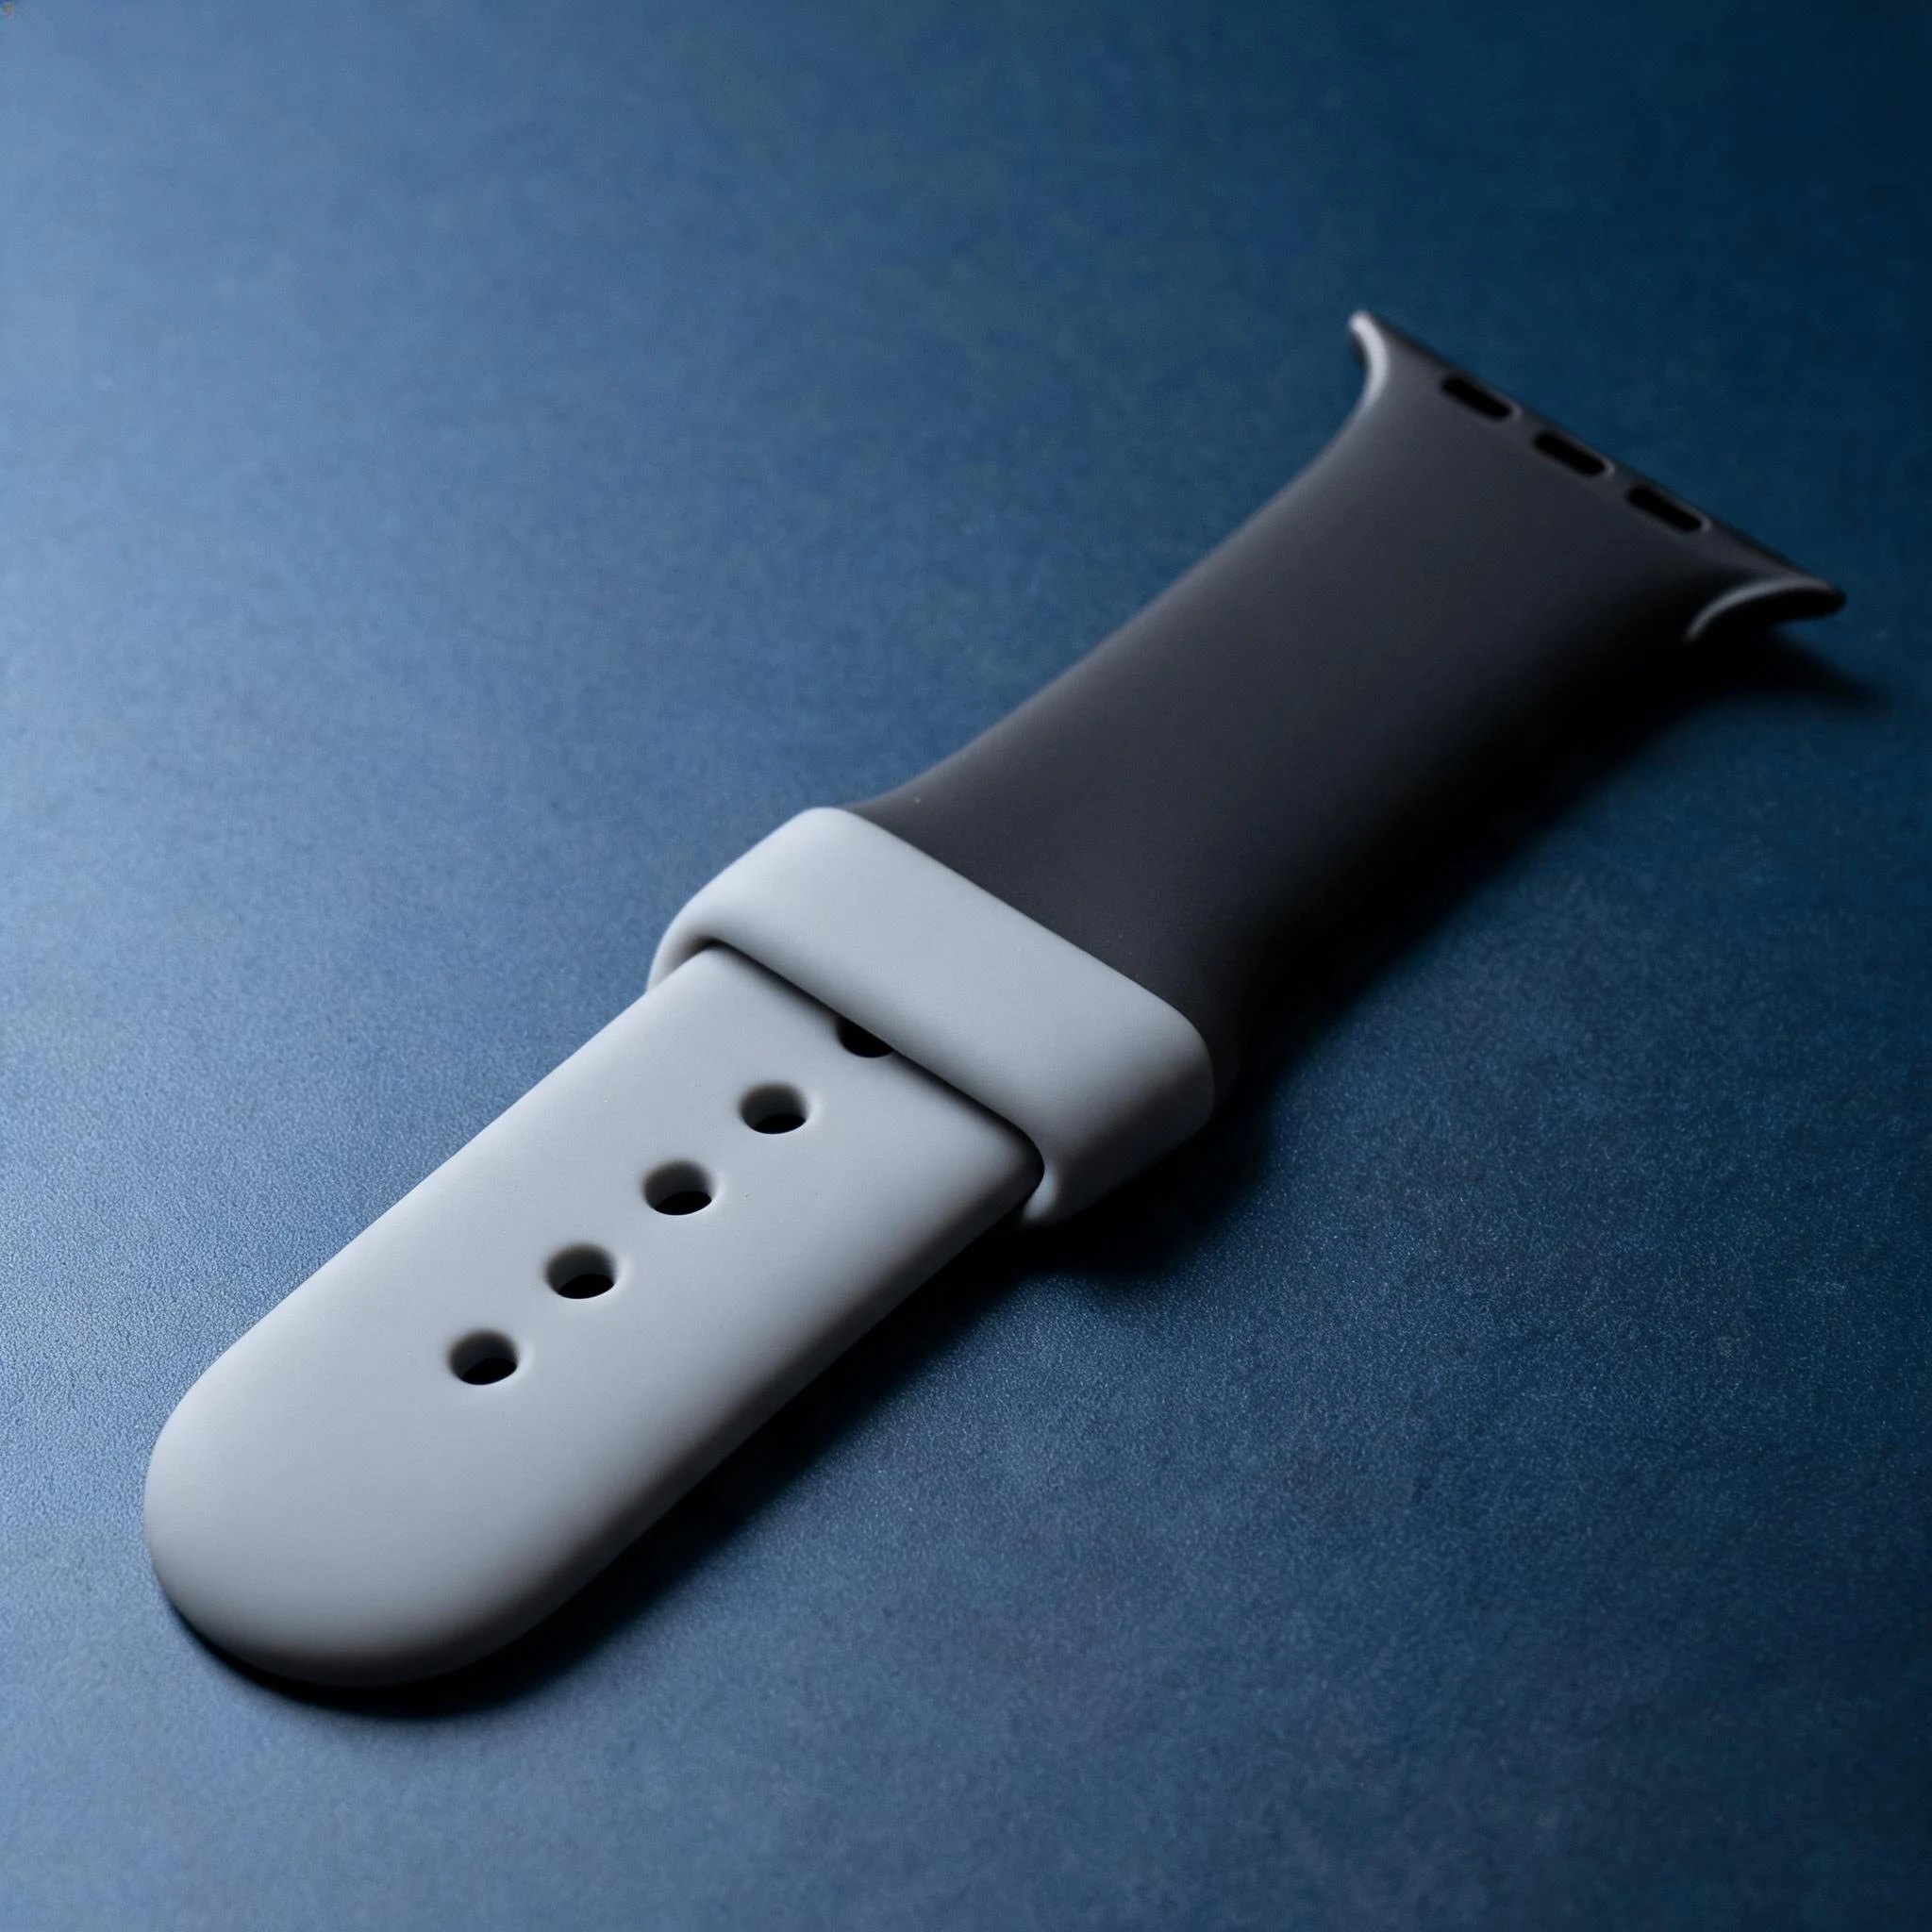
双色硅胶表带看起来只是“两种颜色拼在一起”,实际是包胶成型里对模具精度与工艺控制要求最高的一类结构:分界线细、外观面外露、还要经得起长期弯折与汗液接触。行业里常用的两种传统做法,都带着绕不开的先天问题。
一、传统双色成型的两种做法与它们的局限
二次成型:先做一色,再定位做第二色
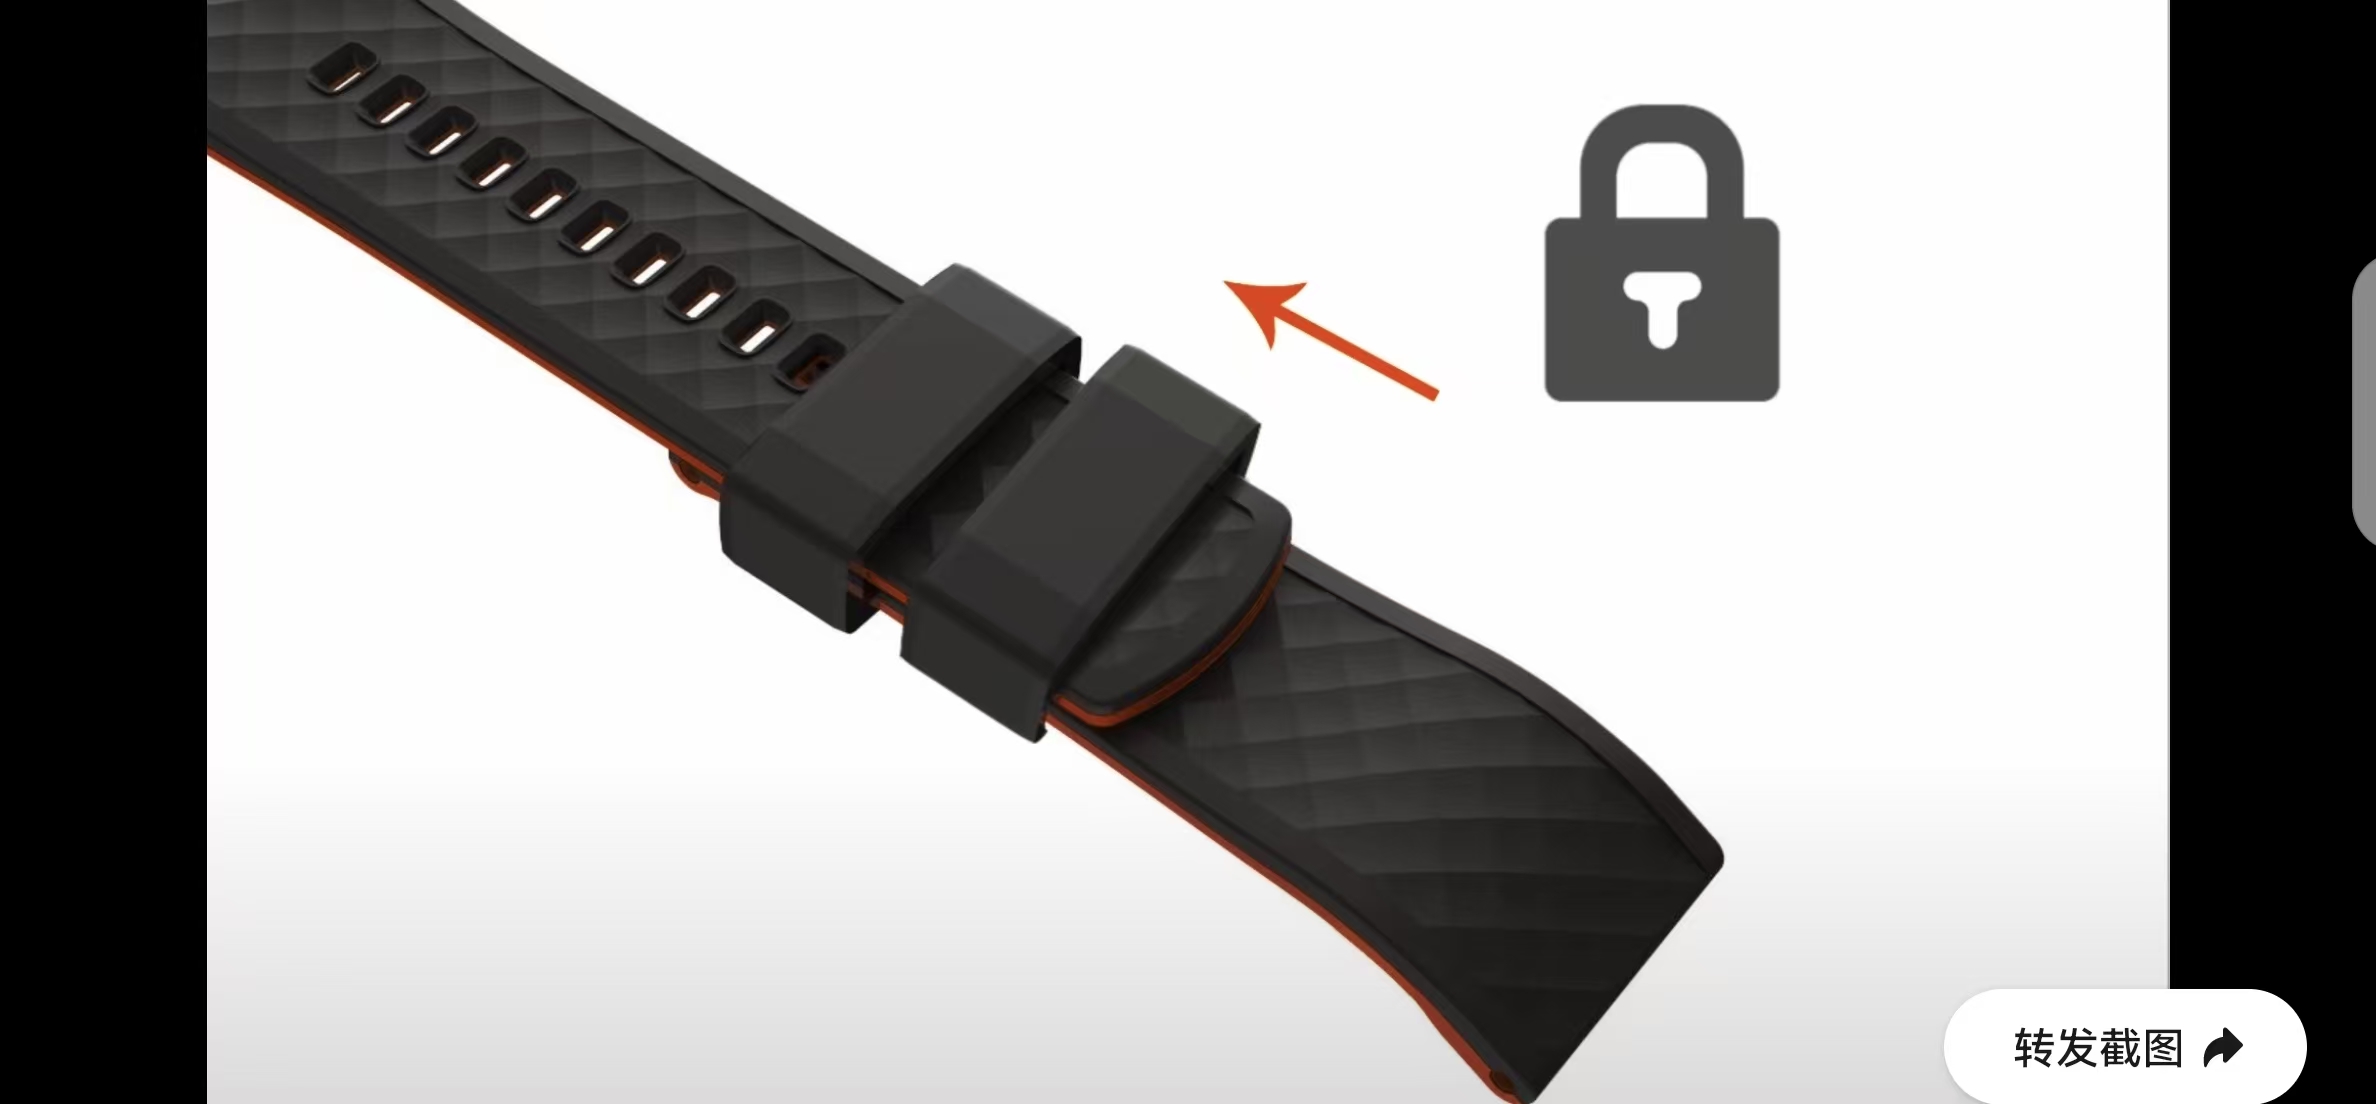
先成型第一种颜色的硅胶基材,冷却取出后再放入模具,二次注射或模压第二种颜色。全程依赖人工二次定位贴合,定位误差直接影响成品,且结合界面本质上是物理贴合,长期使用后容易出现分层、翘边与脱落;加上工序多、周期长、人工成本高,良品率也不稳定。
中板隔离成型:靠中隔板分区
依靠模具中隔板实现双色分区。问题出在合模缝隙:密封性不足时,成型过程中容易出现串色、毛边、分界线锯齿与溢胶,后期修边工作量大,很难满足高端智能穿戴产品的精细外观要求;同时中隔板结构本身损耗快,量产稳定性也受影响。
两类传统工艺的共同短板可以归纳为:易分层、易串色、分界线不平整、工序多、产能低、不良率高、耐用性差。对于高端智能手表与运动穿戴设备这类既看外观、又看耐久的产品,这些短板很难靠后期修补解决。
二、无中板一体成型方案
我们的做法是跳出“先分区、再拼接”的思路,通过专属模具结构改良、成型工艺参数重构与流道排气系统优化,让两种色号的硅胶原料在一次高温硫化中同步成型:无需中板隔离、无需二次复模、无需人工中转定位。两个关键点如下。
定制化无中板精密封胶模具结构
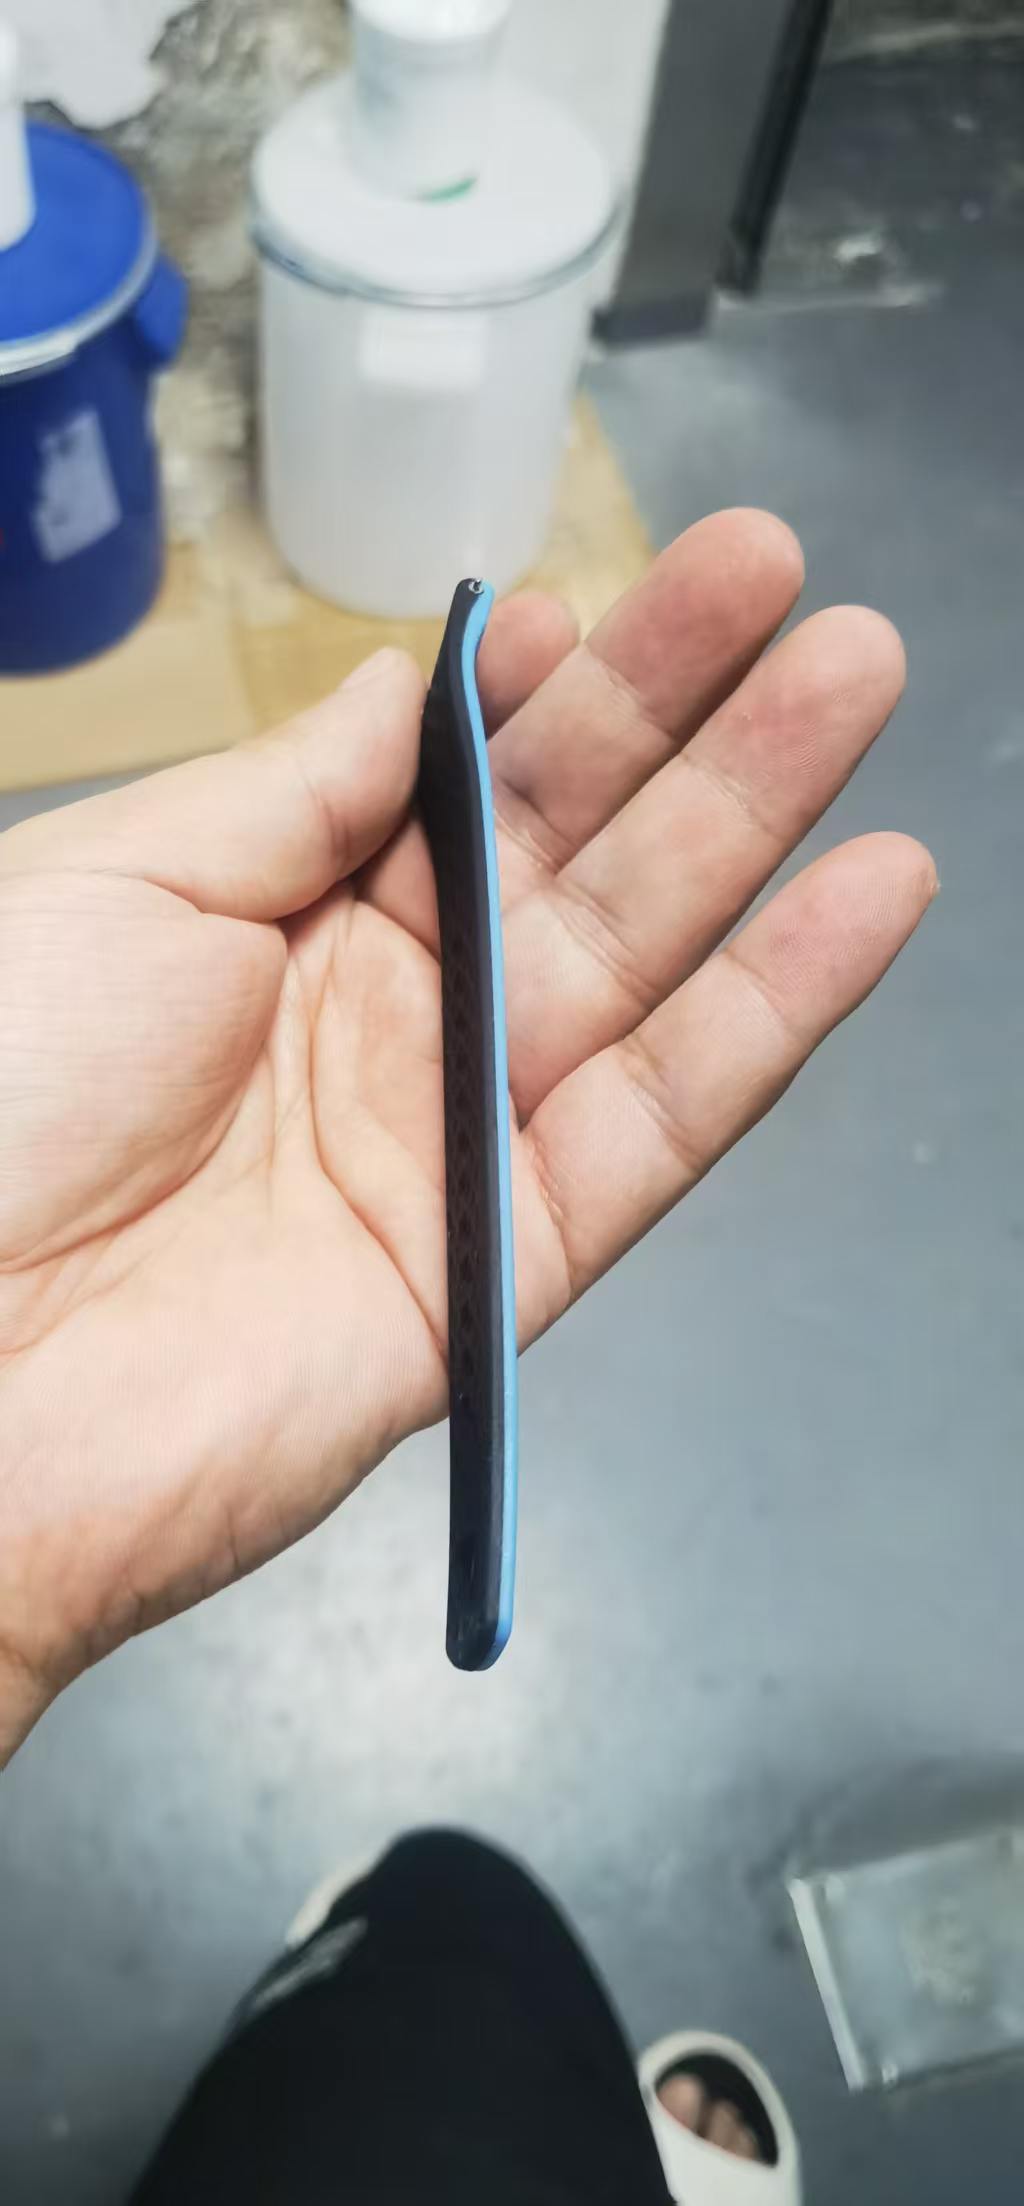
摒弃传统中板隔离结构,重新优化模腔分区、独立密闭流道与精准排气结构:双色模腔分区边界精度可达 ±0.05mm,合模密封性强,成型过程不出现串色、渗色与溢胶,双色分界线笔直平整,无锯齿、无晕边。
一次性闭环成型流程
全程单次合模、单次硫化、一次出模,省去二次定位、二次加温与二次修模环节。工序链缩短之后,因人工中转带来的定位误差与工序损耗也一并被消除。
模具结构与成型方式的对应关系,可参考模具与成型工艺中液态注塑与模压成型的差异说明。
三、成型结果与量产表现
外观品质:没有中板缝隙渗胶的路径,双色分割线条清晰笔直、过渡均匀,无串色、无晕色、无毛刺,满足高端穿戴产品的高精度外观标准,也因此不需要后期二次修边处理。
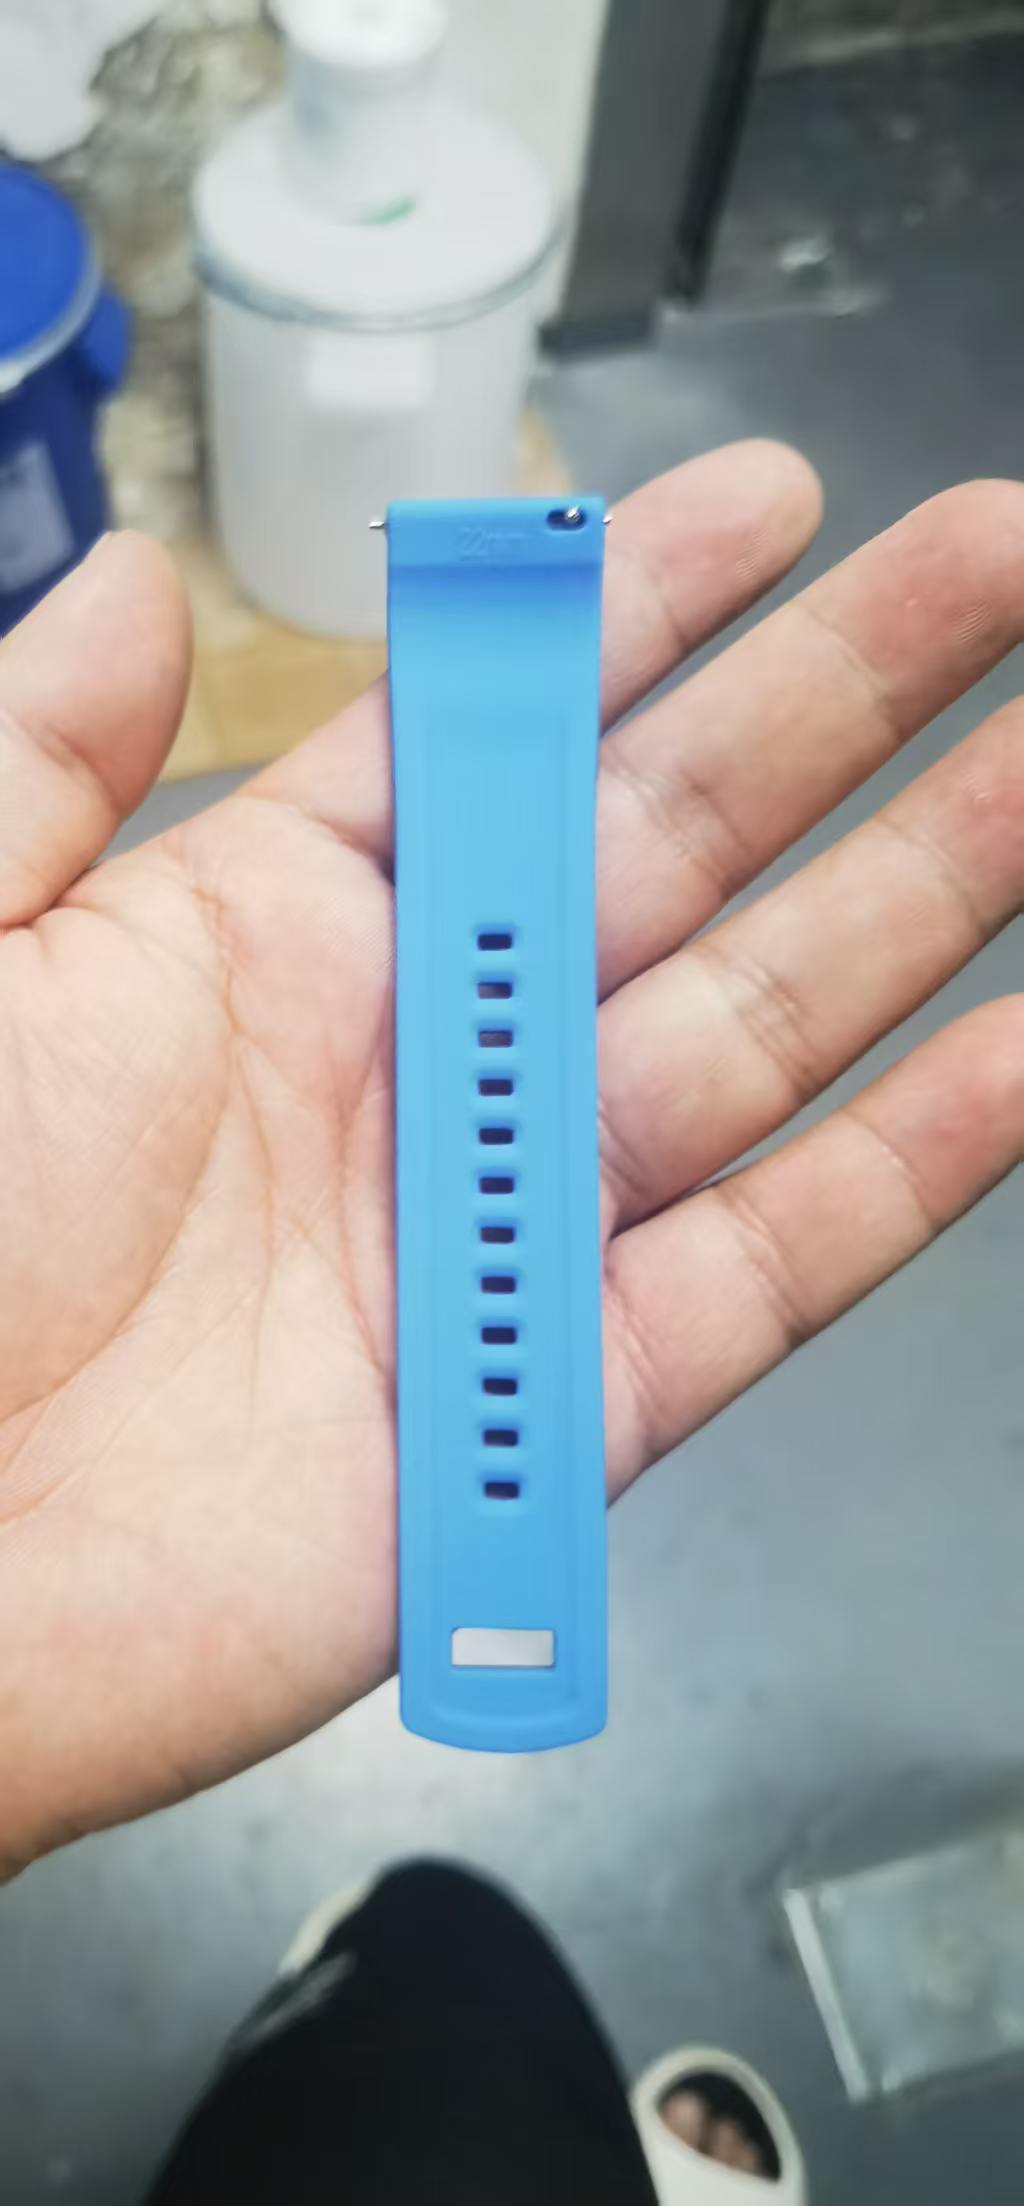
产能与良率:一次性成型简化了生产链路,成型周期明显缩短,同时规避了二次成型的人工误差与工序损耗,量产效率提升 40% 以上,良品率稳定在 99% 以上,可以承接大批量高端订单的交付要求。
四、应用场景与技术价值
这套方案的价值不止在表带本身。双色、多色、高外观要求的产品,难点往往集中在分界精度与界面可靠性上——把这两点用模具结构与成型参数解决掉,同类结构就有了可复用的判断逻辑,例如彩色按键、标识类硅胶件与外观装饰型电子配件。
它体现的是不依赖通用工艺、按产品自行迭代模具结构与成型方式的能力:针对硅胶异形结构、双色与多色一体成型、高外观与高可靠性要求的产品,可以先做结构与工艺评估,再确定模具方案与量产安排,而不是照搬现成的成型套路。
结论
双色表带的质量差异,本质上由“分界怎么做”决定:靠中隔板分区,就要承担缝隙带来的串色与修边成本;靠二次定位贴合,就要承担分层与脱落的长期风险。把分界精度放进模具结构与成型参数里一次解决,外观、良率与耐久表现才能同时成立。有类似双色或多色结构的产品,可以先做一次模具与工艺评估。