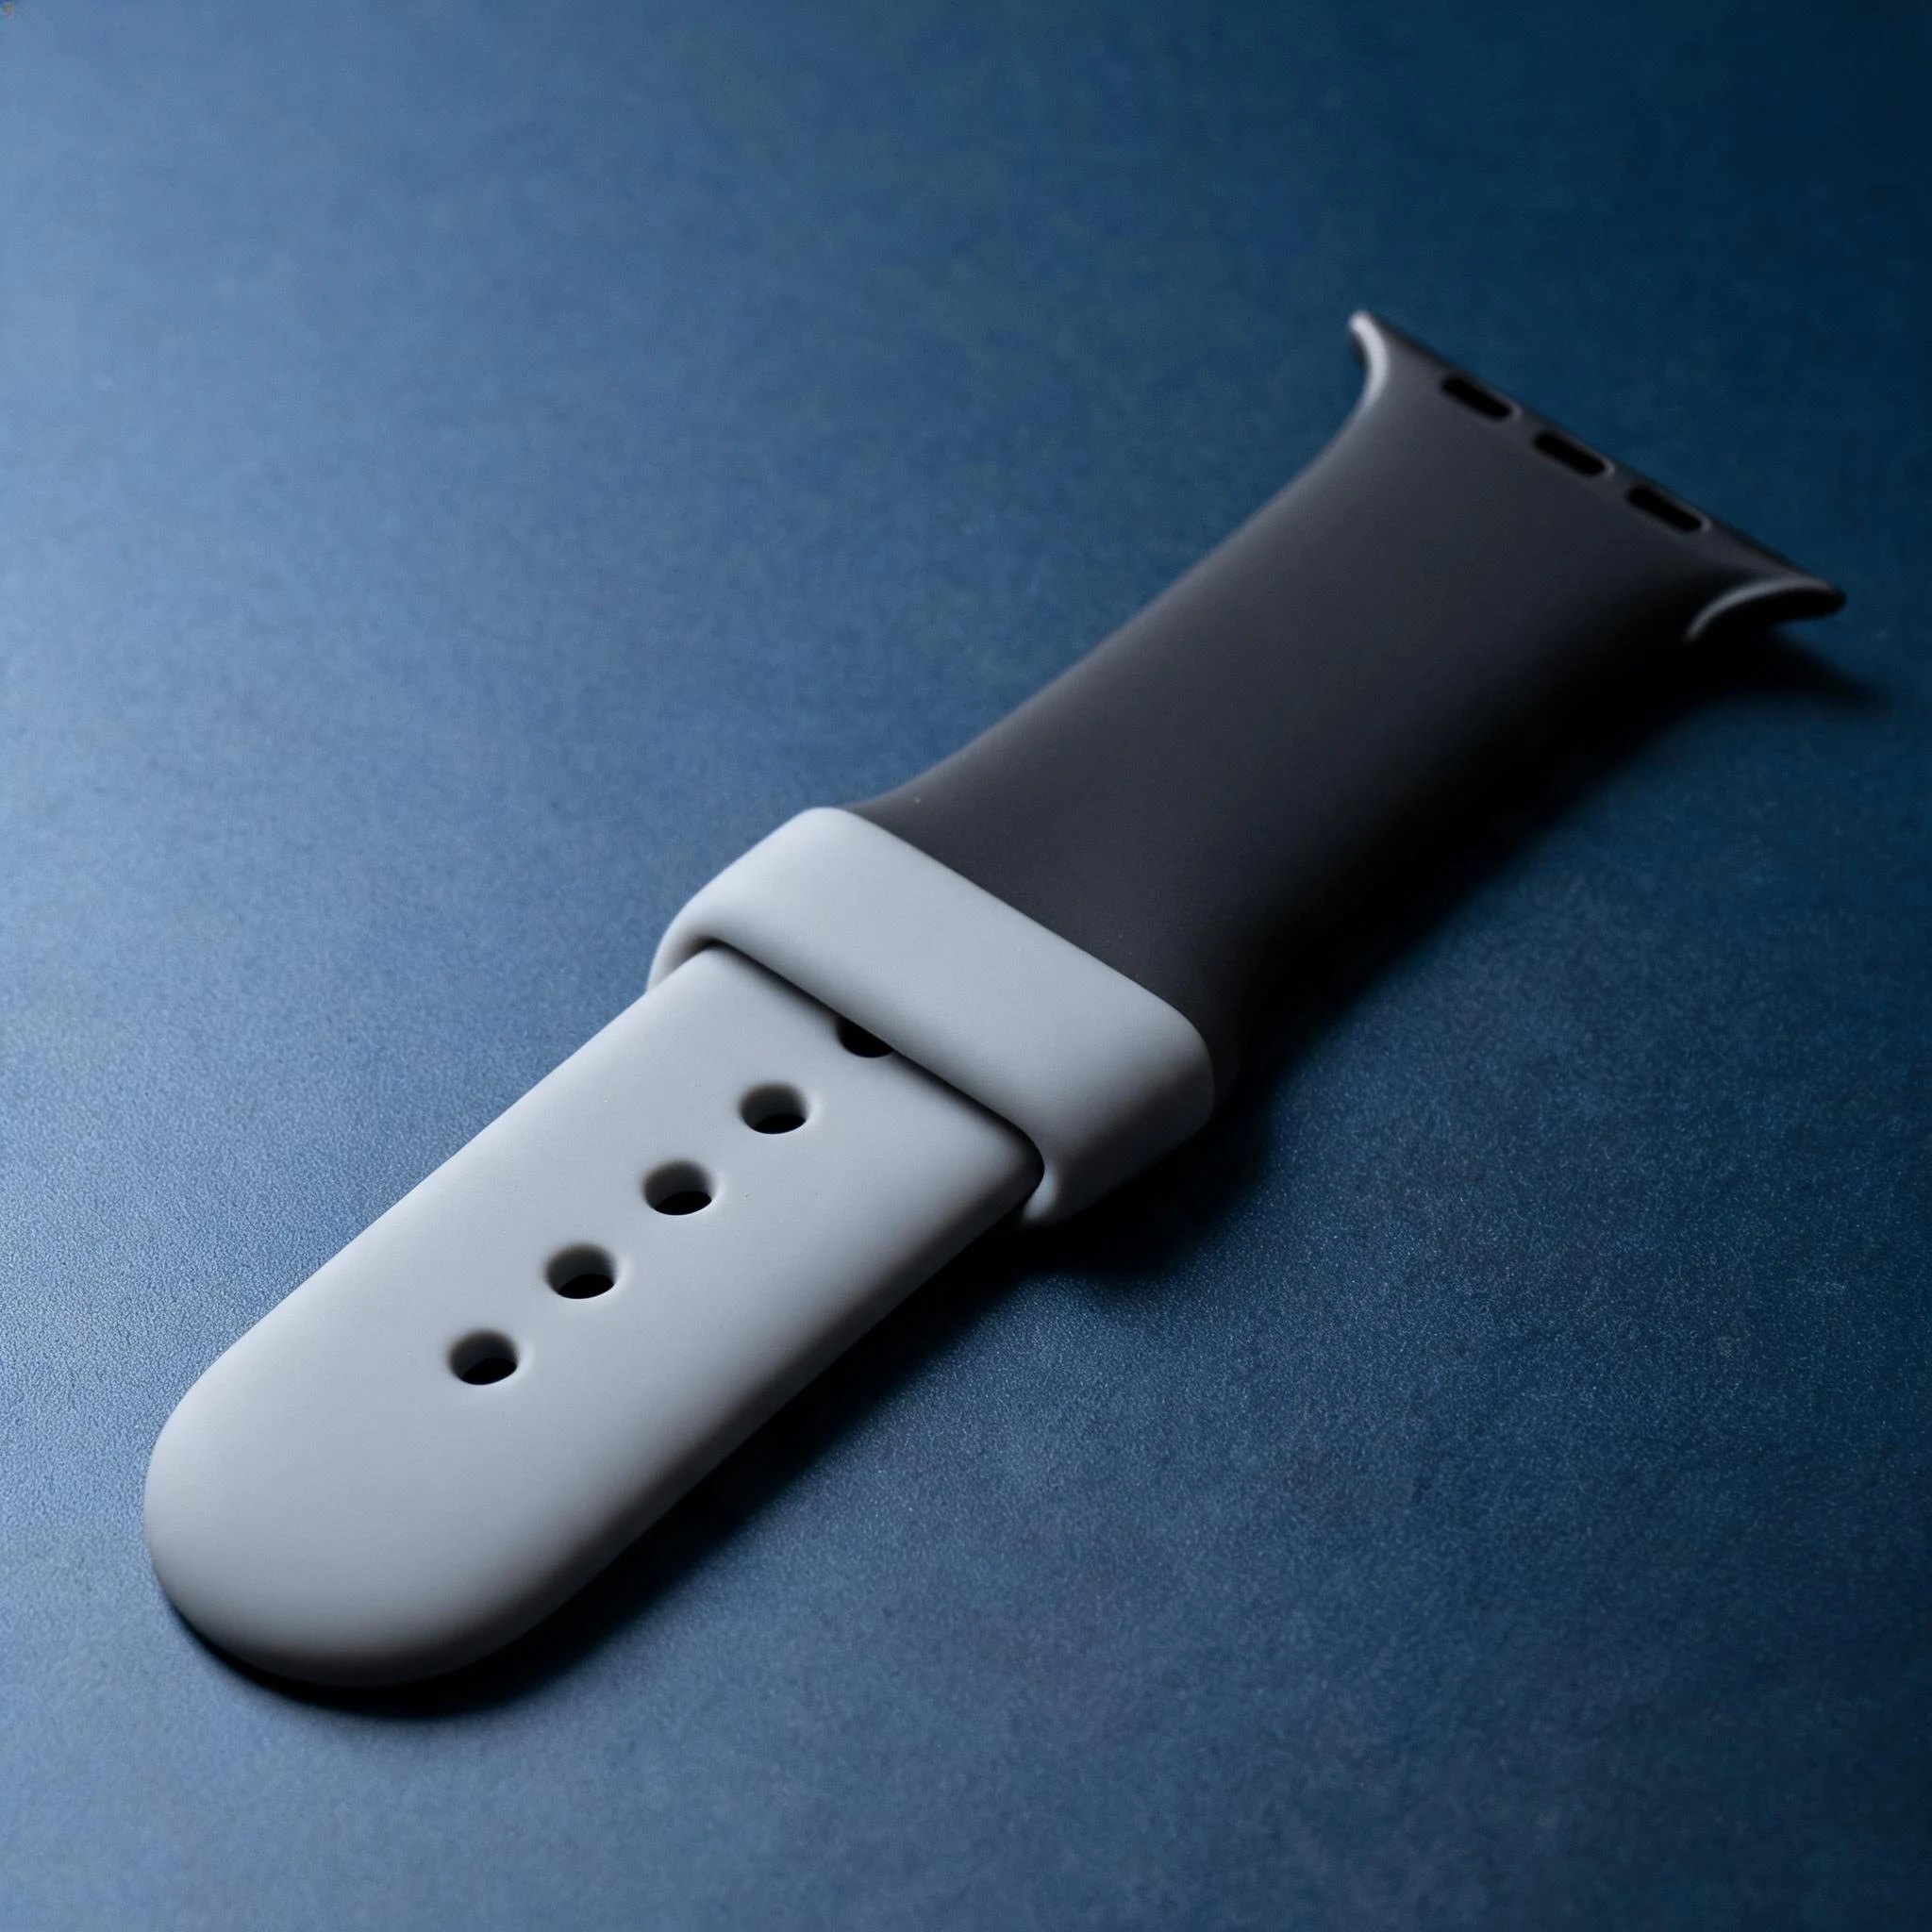
雙色矽膠錶帶看起來只是“兩種顏色拼在一起”,實際是包膠成型裡對模具精度與工藝控制要求最高的一類結構:分界線細、外觀面外露、還要經得起長期彎折與汗液接觸。行業裡常用的兩種傳統做法,都帶著繞不開的先天問題。
一、傳統雙色成型的兩種做法與它們的侷限
二次成型:先做一色,再定位做第二色
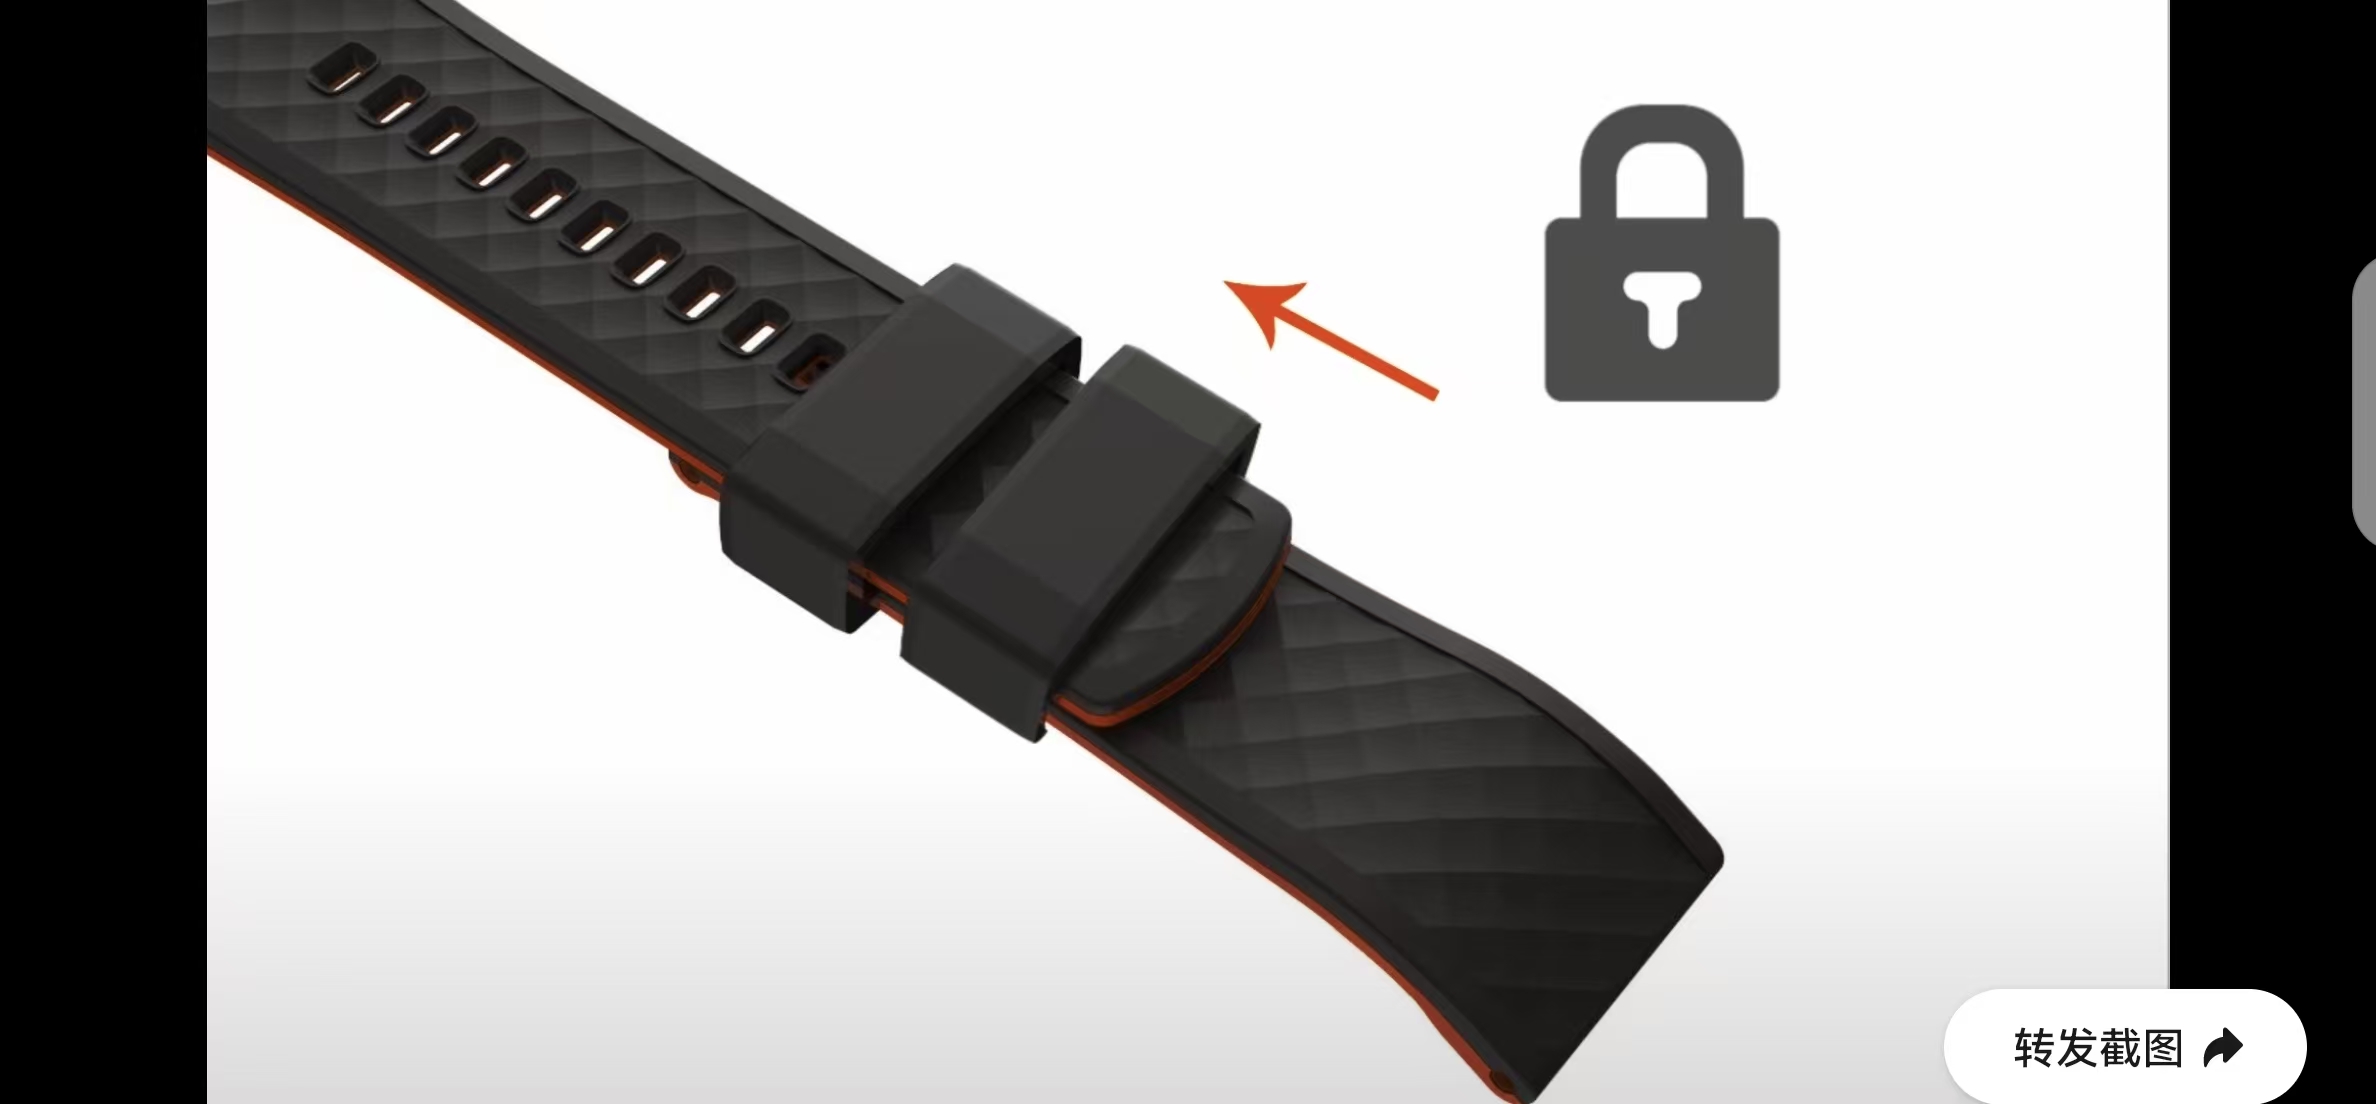
先成型第一種顏色的矽膠基材,冷卻取出後再放入模具,二次注射或模壓第二種顏色。全程依賴人工二次定位貼合,定位誤差直接影響成品,且結合界面本質上是物理貼合,長期使用後容易出現分層、翹邊與脫落;加上工序多、週期長、人工成本高,良品率也不穩定。
中板隔離成型:靠中隔板分區
依靠模具中隔板實現雙色分區。問題出在合模縫隙:密封性不足時,成型過程中容易出現串色、毛邊、分界線鋸齒與溢膠,後期修邊工作量大,很難滿足高端智慧穿戴產品的精細外觀要求;同時中隔板結構本身損耗快,量產穩定性也受影響。
兩類傳統工藝的共同短板可以歸納爲:易分層、易串色、分界線不平整、工序多、產能低、不良率高、耐用性差。對於高端智慧手錶與運動穿戴設備這類既看外觀、又看耐久的產品,這些短板很難靠後期修補解決。
二、無中板一體成型方案
我們的做法是跳出“先分區、再拼接”的思路,通過專屬模具結構改良、成型工藝參數重構與流道排氣系統優化,讓兩種色號的矽膠原料在一次高溫硫化中同步成型:無需中板隔離、無需二次復模、無需人工中轉定位。兩個關鍵點如下。
訂製化無中板精密封膠模具結構
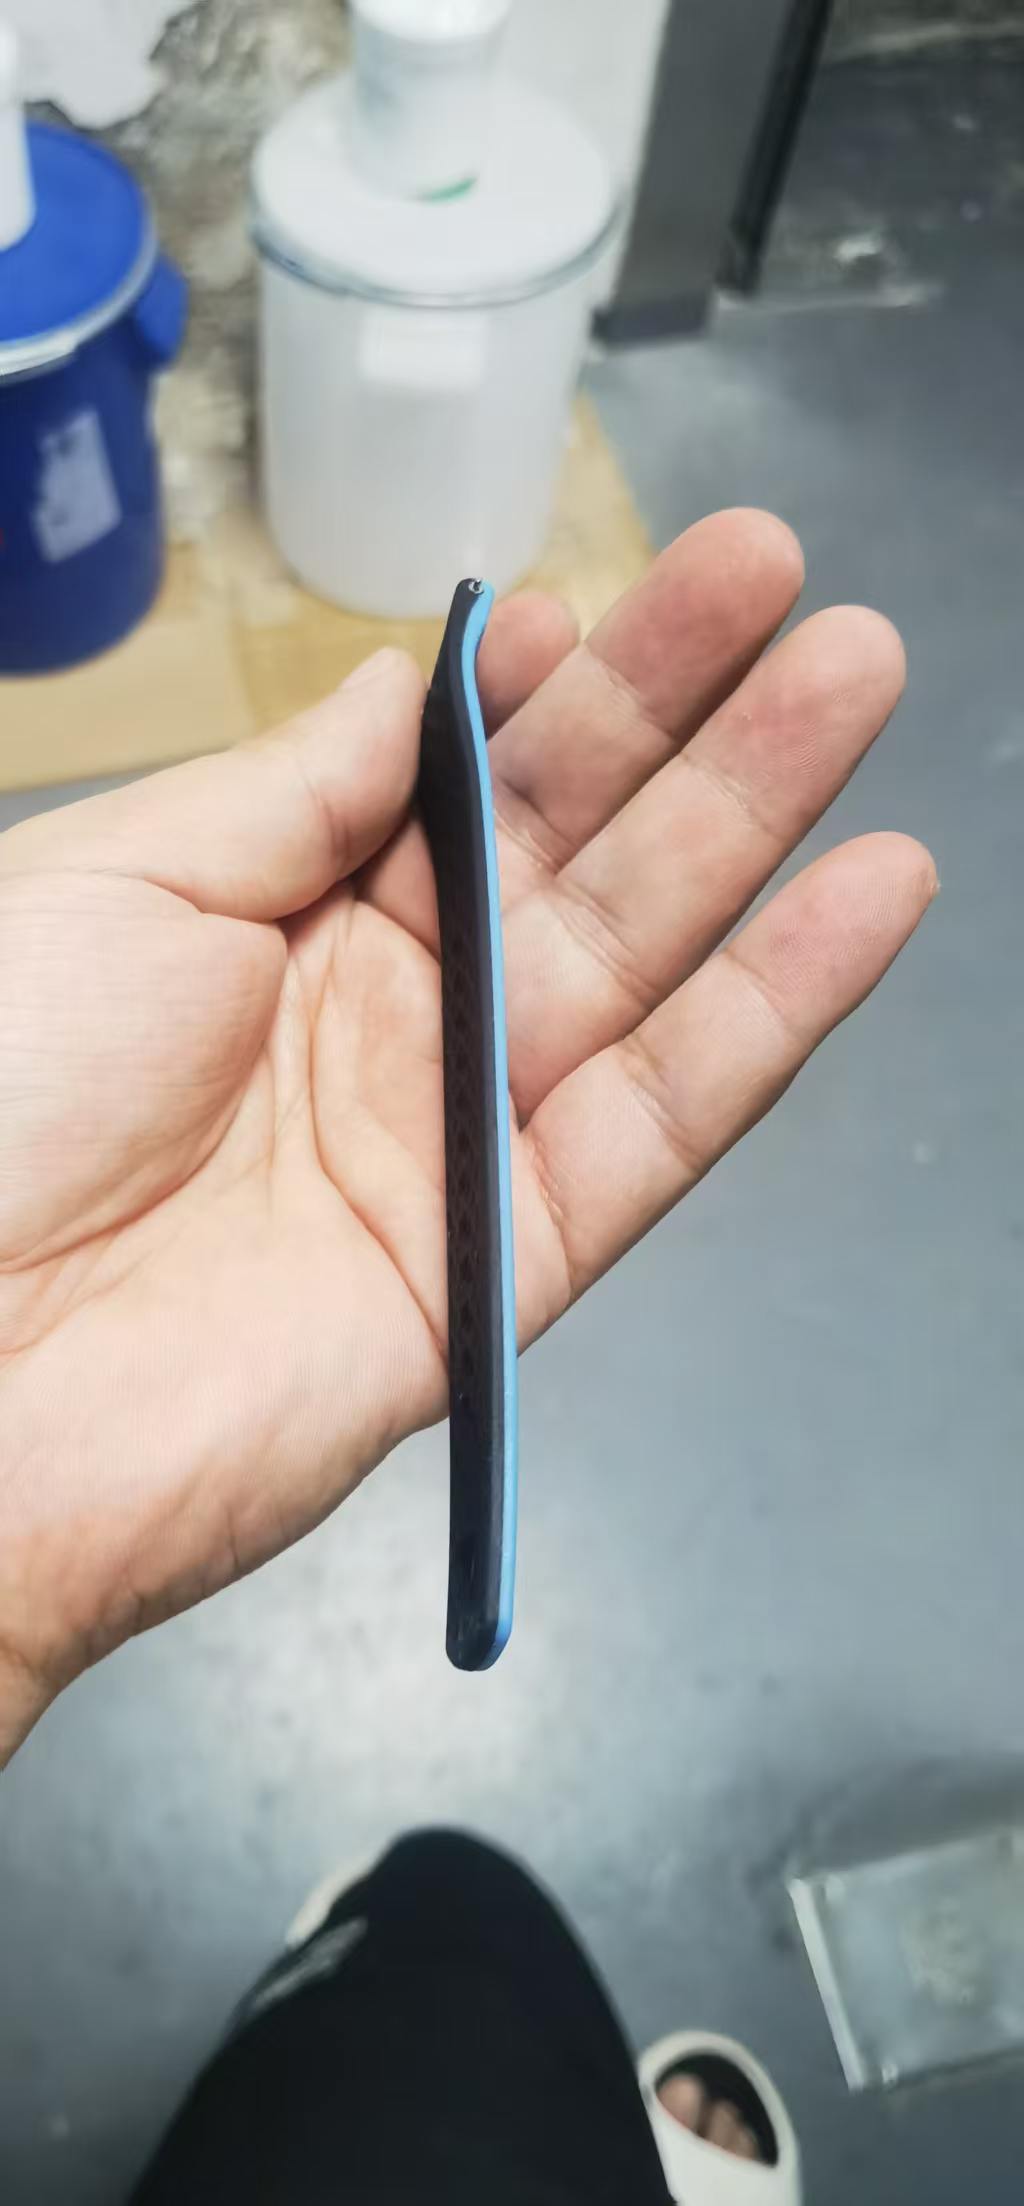
摒棄傳統中板隔離結構,重新優化模腔分區、獨立密閉流道與精準排氣結構:雙色模腔分區邊界精度可達 ±0.05mm,合模密封性強,成型過程不出現串色、滲色與溢膠,雙色分界線筆直平整,無鋸齒、無暈邊。
一次性閉環成型流程
全程單次合模、單次硫化、一次出模,省去二次定位、二次加溫與二次修模環節。工序鏈縮短之後,因人工中轉帶來的定位誤差與工序損耗也一併被消除。
模具結構與成型方式的對應關係,可參考模具與成型工藝中液態射出與模壓成型的差異說明。
三、成型結果與量產表現
外觀品質:沒有中板縫隙滲膠的路徑,雙色分割線條清晰筆直、過渡均勻,無串色、無暈色、無毛刺,滿足高端穿戴產品的高精度外觀標準,也因此不需要後期二次修邊處理。
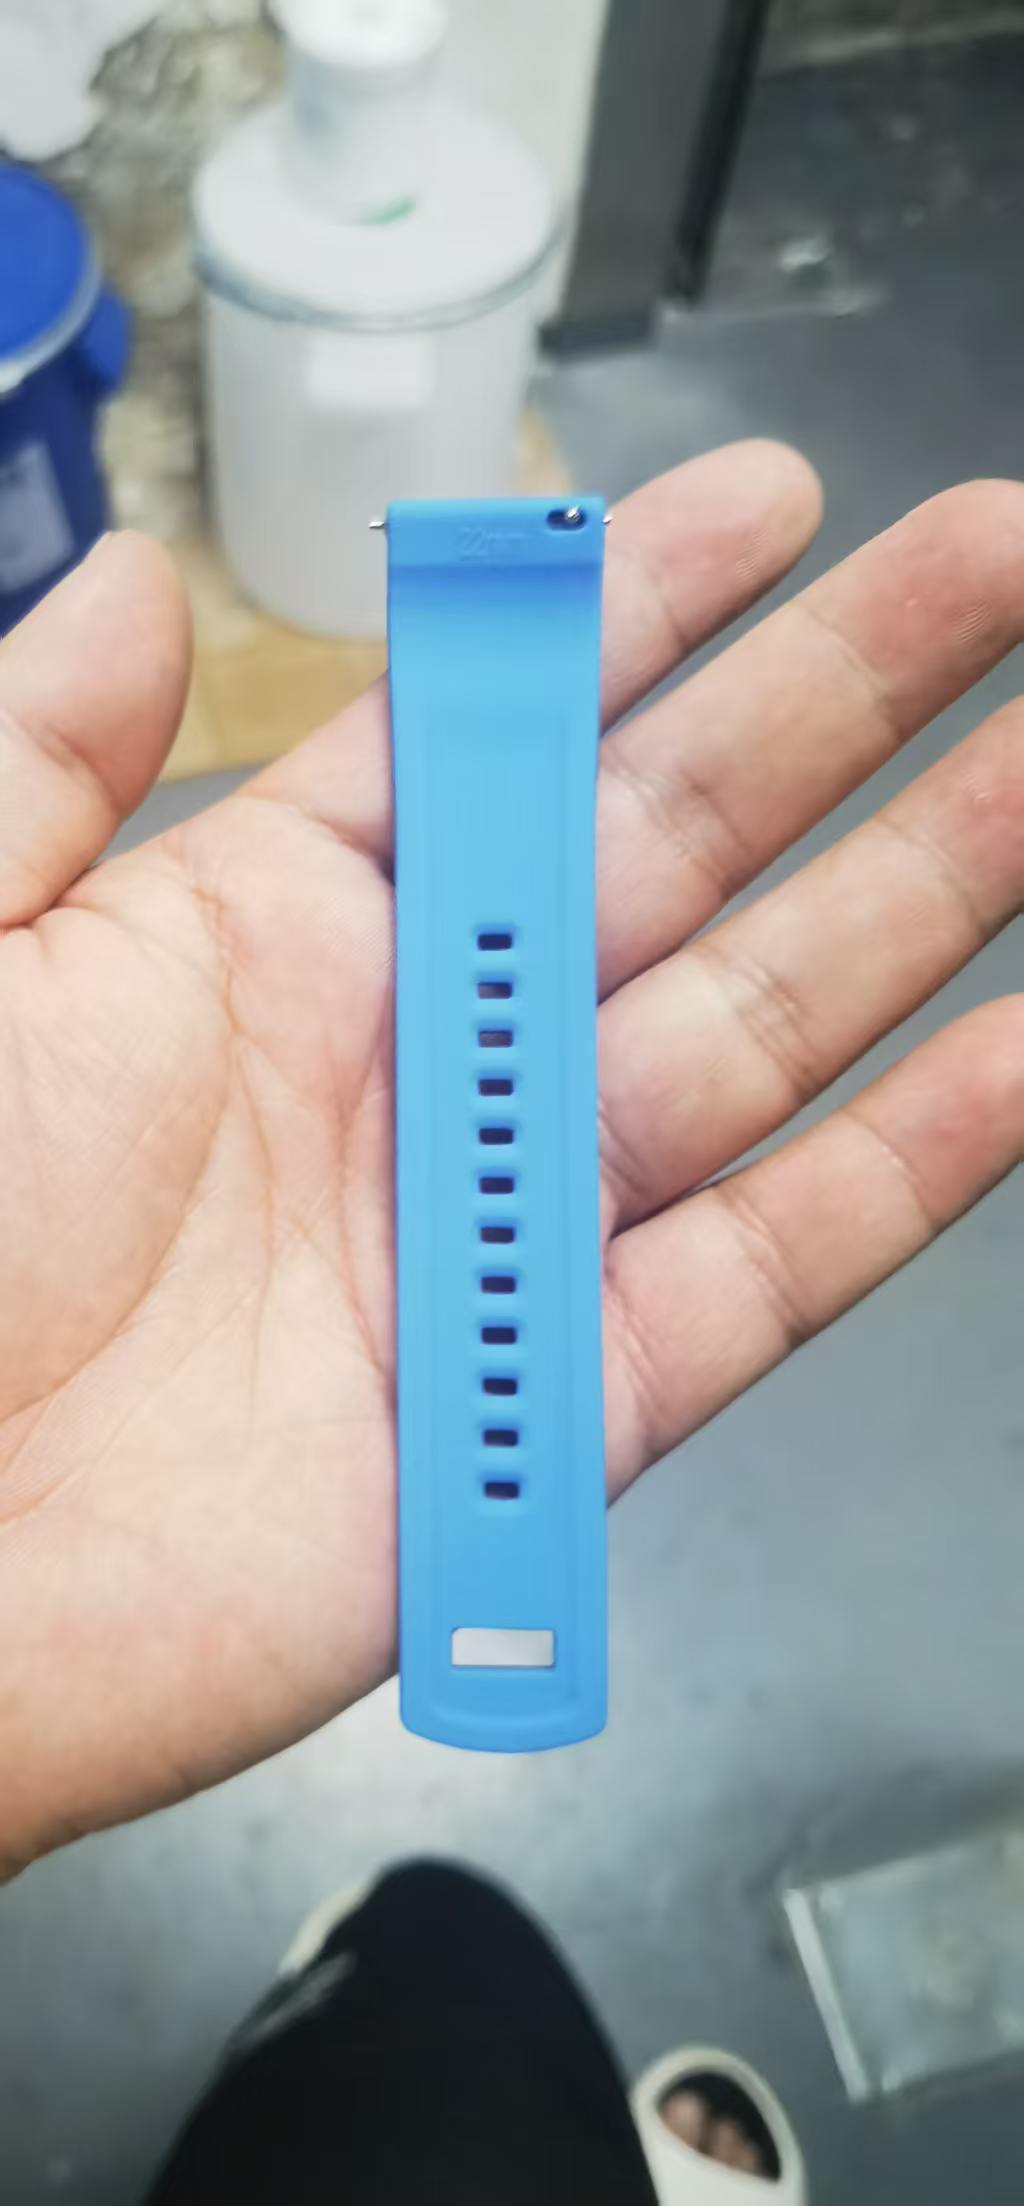
產能與良率:一次性成型簡化了生產鏈路,成型週期明顯縮短,同時規避了二次成型的人工誤差與工序損耗,量產效率提升 40% 以上,良品率穩定在 99% 以上,可以承接大批量高端訂單的交付要求。
四、應用場景與技術價值
這套方案的價值不止在錶帶本身。雙色、多色、高外觀要求的產品,難點往往集中在分界精度與界面可靠性上——把這兩點用模具結構與成型參數解決掉,同類結構就有了可複用的判斷邏輯,例如彩色按鍵、標識類矽膠件與外觀裝飾型電子配件。
它體現的是不依賴通用工藝、按產品自行迭代模具結構與成型方式的能力:針對矽膠異形結構、雙色與多色一體成型、高外觀與高可靠性要求的產品,可以先做結構與工藝評估,再確定模具方案與量產安排,而不是照搬現成的成型套路。
結論
雙色錶帶的品質差異,本質上由“分界怎麼做”決定:靠中隔板分區,就要承擔縫隙帶來的串色與修邊成本;靠二次定位貼合,就要承擔分層與脫落的長期風險。把分界精度放進模具結構與成型參數裡一次解決,外觀、良率與耐久表現才能同時成立。有類似雙色或多色結構的產品,可以先做一次模具與工藝評估。