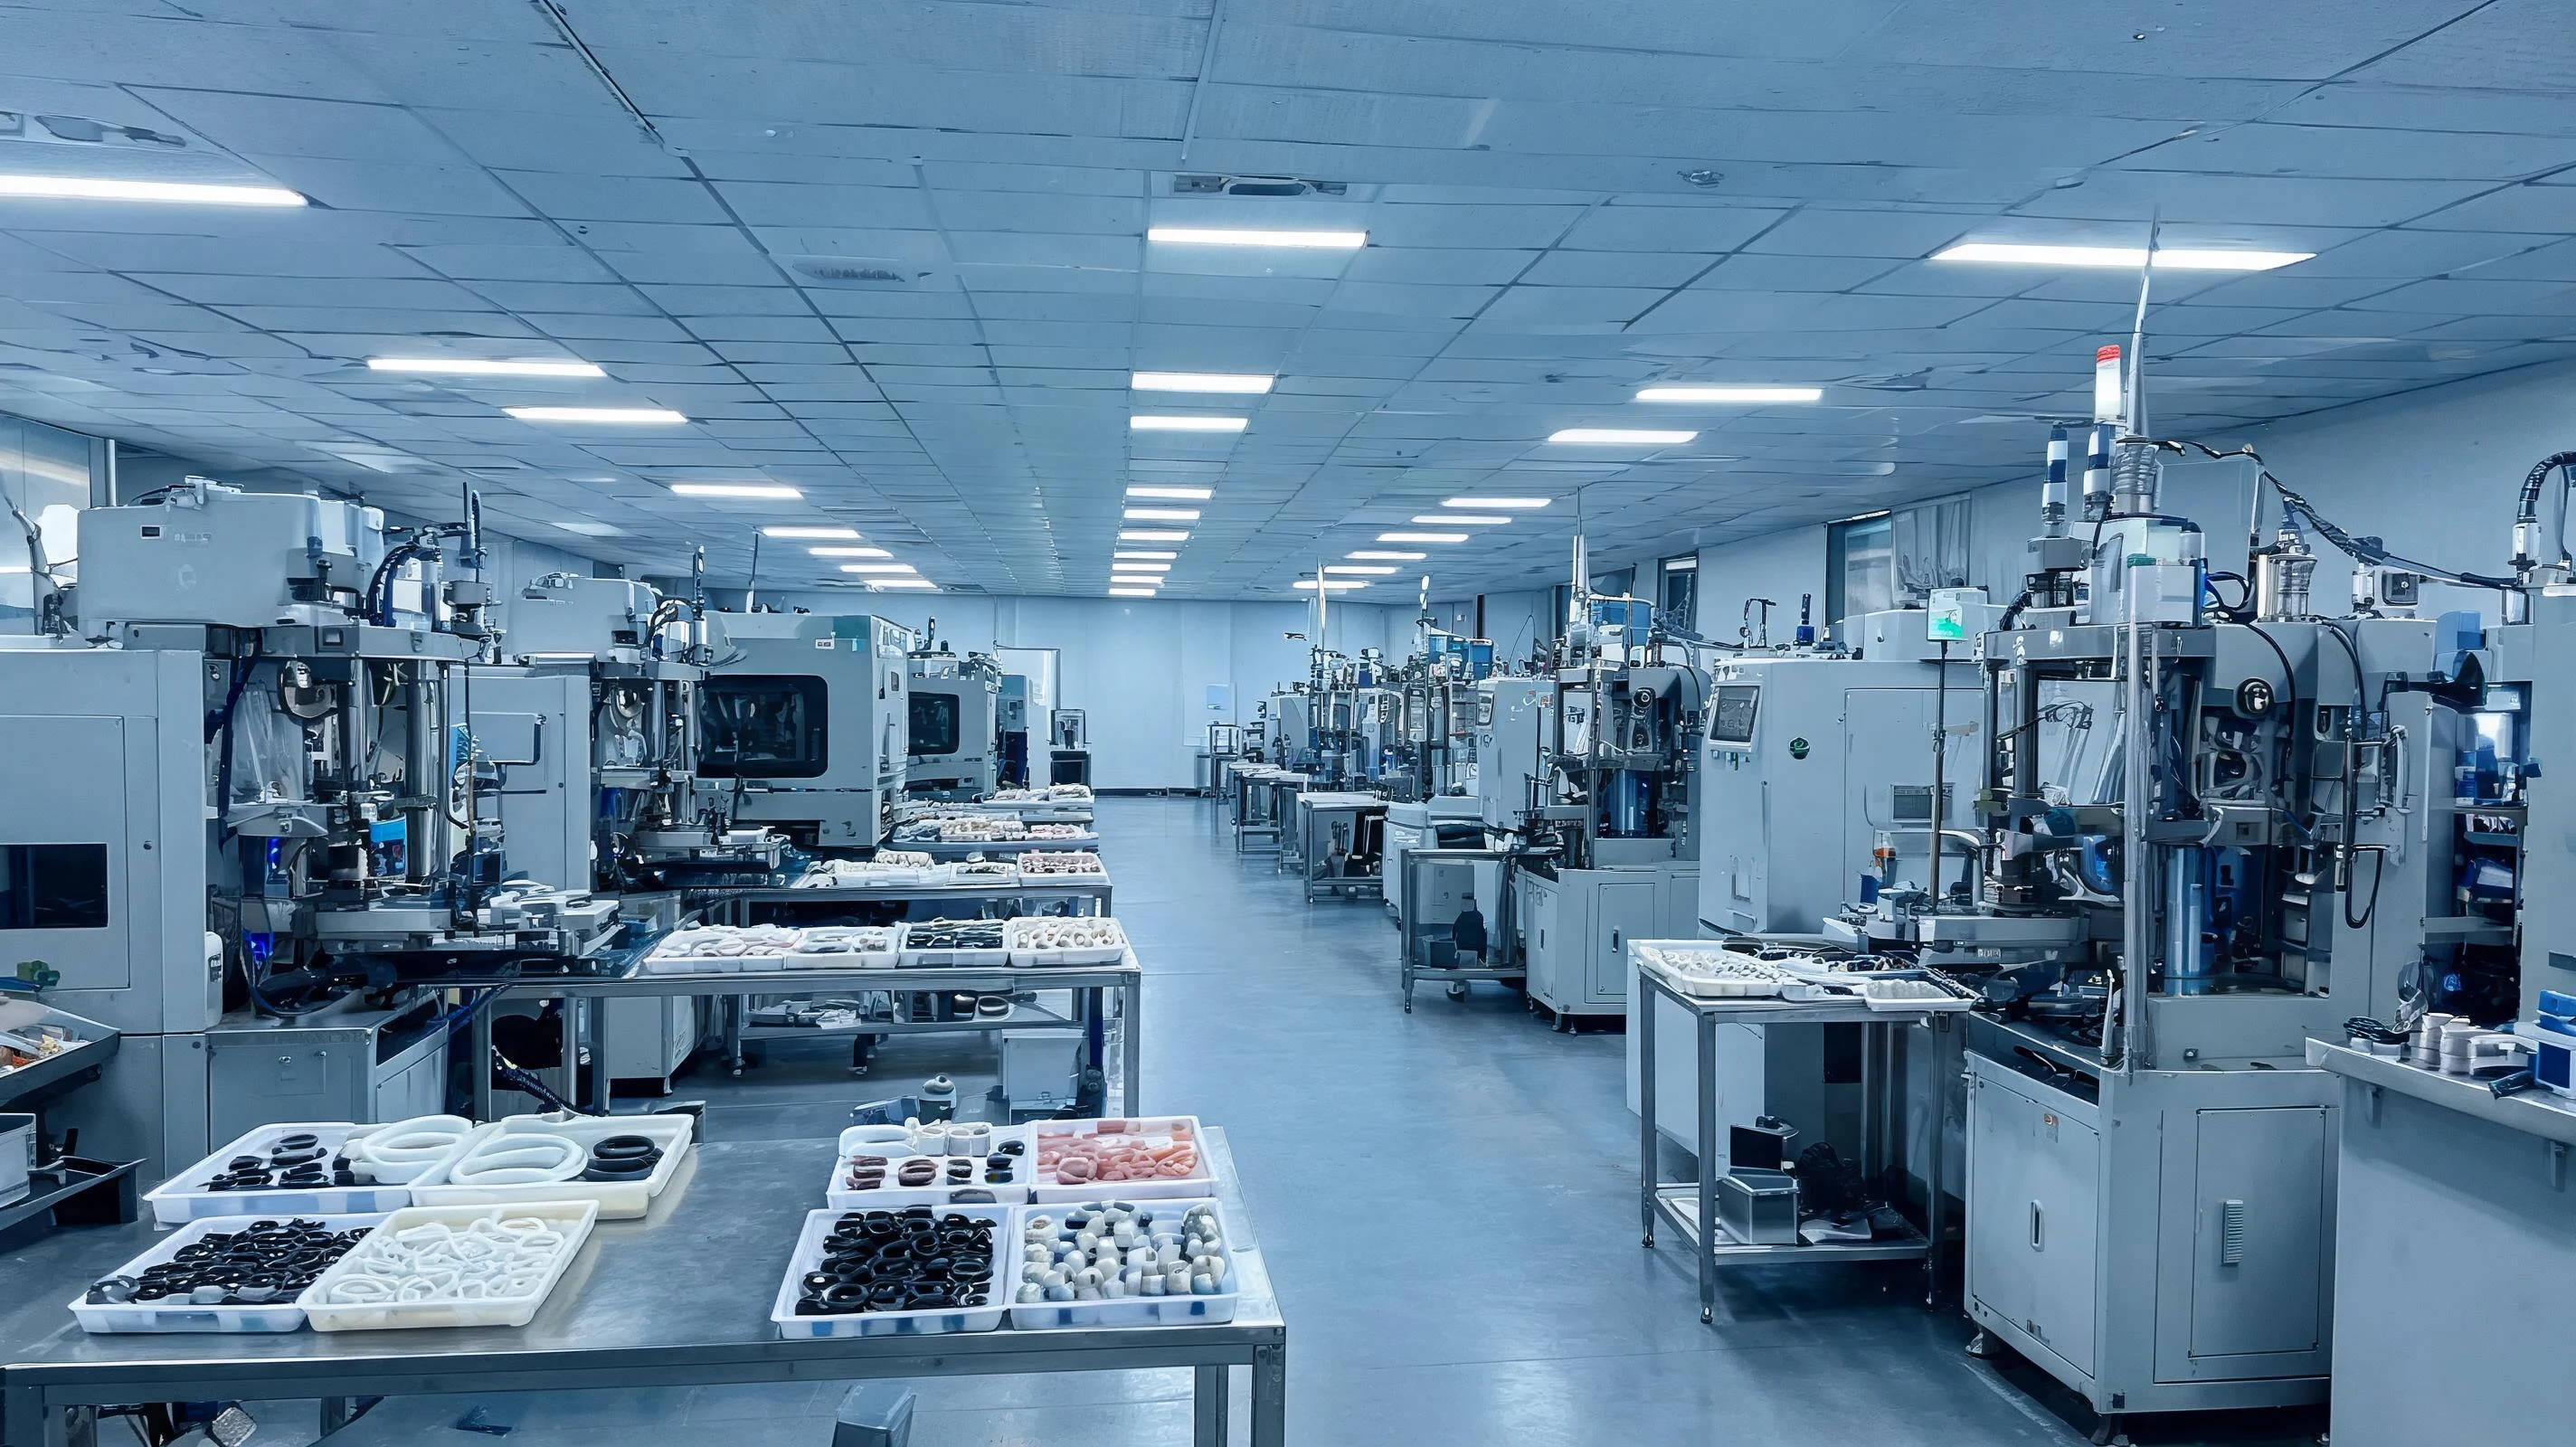
泳帽、密封圈、脚垫、日用硅胶杂件这类传统品类有个共同点:结构简单、批量大、单价不高。它们的产能瓶颈通常不在配方,也不在模具精度,而在设备——通用压机一天的产出,被人工放料、取件与硫化时间框住。我们为客户的现有产线做过这样一次改造:把常规压机改造成全自动泳帽专用成型机,一模四腔,一个班次可以跑到 1000 模以上。这篇笔记把这类改造的判断逻辑拆开讲。
一、产能来自三个地方,先看清瓶颈在哪一段
- 模具腔数:一模几腔,直接决定一个硫化周期出多少件。通用模具常见单腔或双腔,配专用机型后按多腔排布,单周期产出成倍变化。
- 硫化时间与节拍是否匹配:腔数增加后,型腔受热与排气是否均匀、硫化时间要不要延长,决定了“腔数上来了、节拍却慢下来”会不会把收益抵消掉。这一步要在改机之前算清楚。
- 人工环节:放料、取件、修边、摆放嵌件,往往是被忽略的最大一块时间。自动取件与自动上料的价值就在于把这块时间从节拍里拿掉——产能翻倍常来自这里,而不是单纯增加腔数。
二、案例:一次受托改造,泳帽是怎么跑出班产的
泳帽是典型的传统硅胶件:结构简单、批量大、单价不高,过去受机型与人工取件限制,单班产出有限。我们按客户现有设备的情况做了改造:把常规压机改成全自动泳帽专用成型机,一模四腔,一个班次可以跑到 1000 模以上。改造在客户车间完成,我们出方案、配模具与治具,并跟进调机。
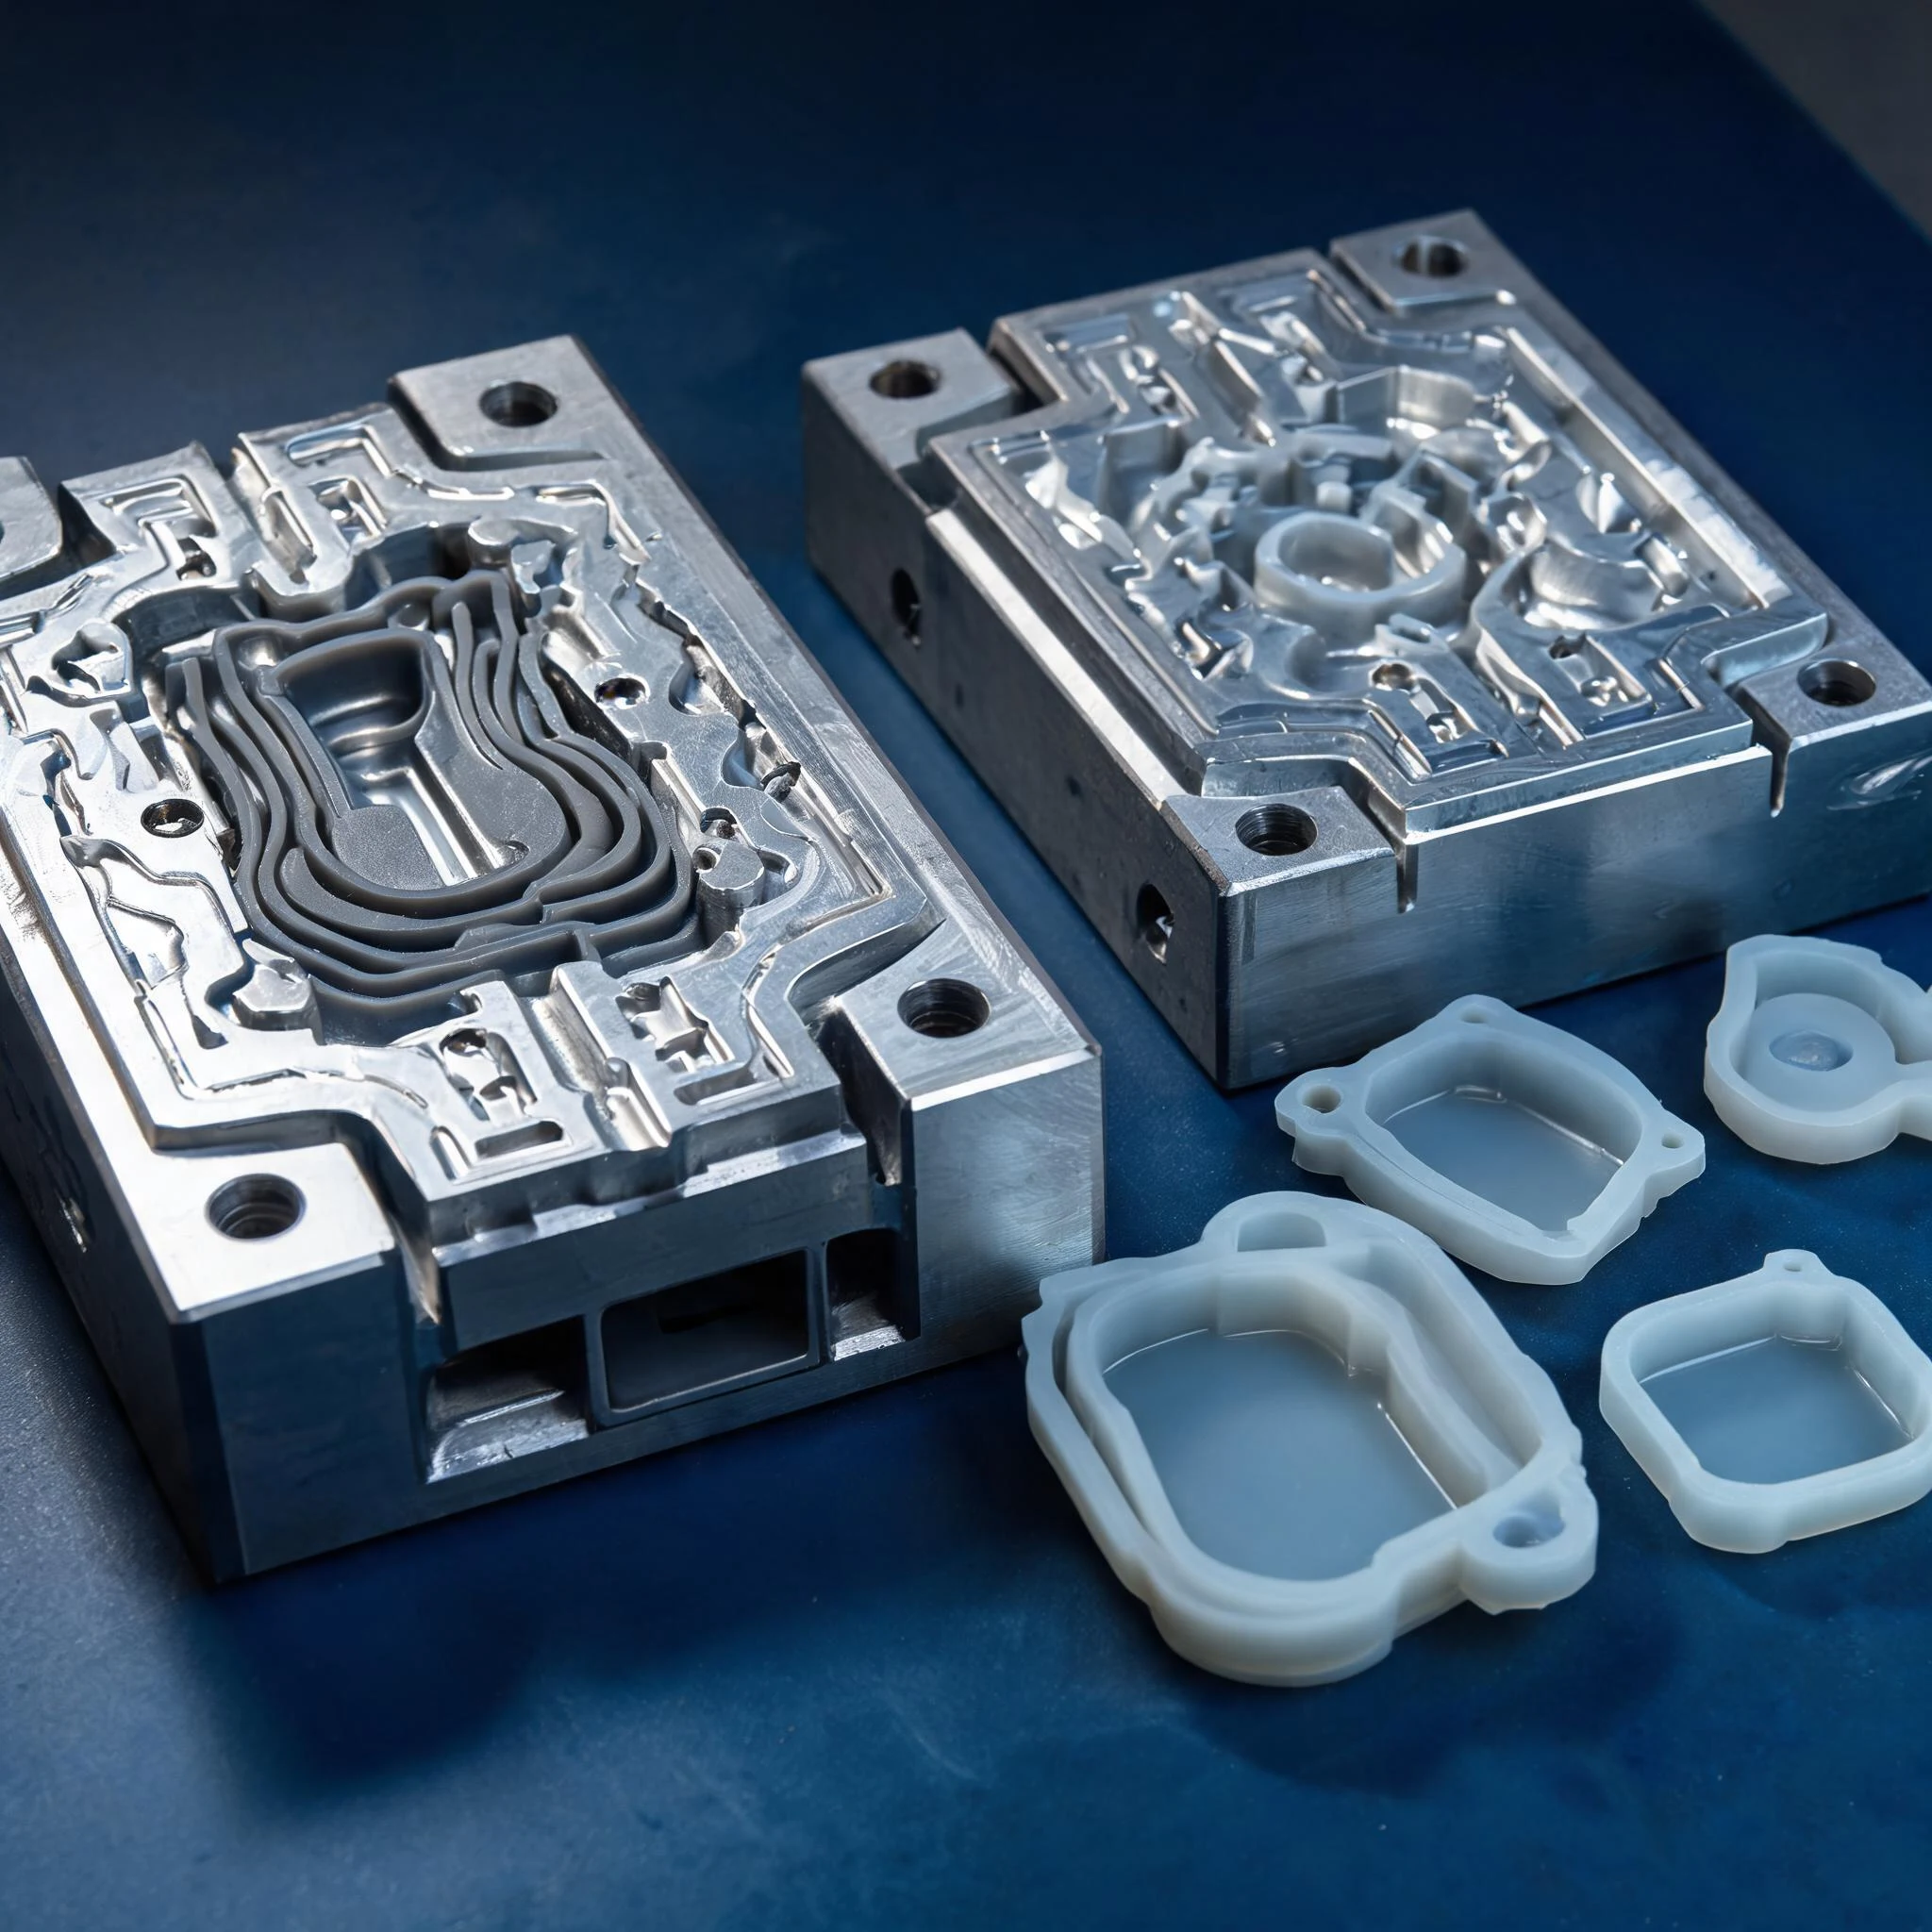
值得注意的是,这个结果不是“换台更贵的机器”换来的:模具按腔数重新排布、治具负责取件夹持与定位、设备动作按产品节拍重排,三件事一起做才成立。只改其中一环,设备改了也跑不出节拍。
三、改造要配套的四个环节
- 模具:按目标腔数重算排布、流道与排气;分型面与飞边位置决定后段要不要修边,直接影响人工量。
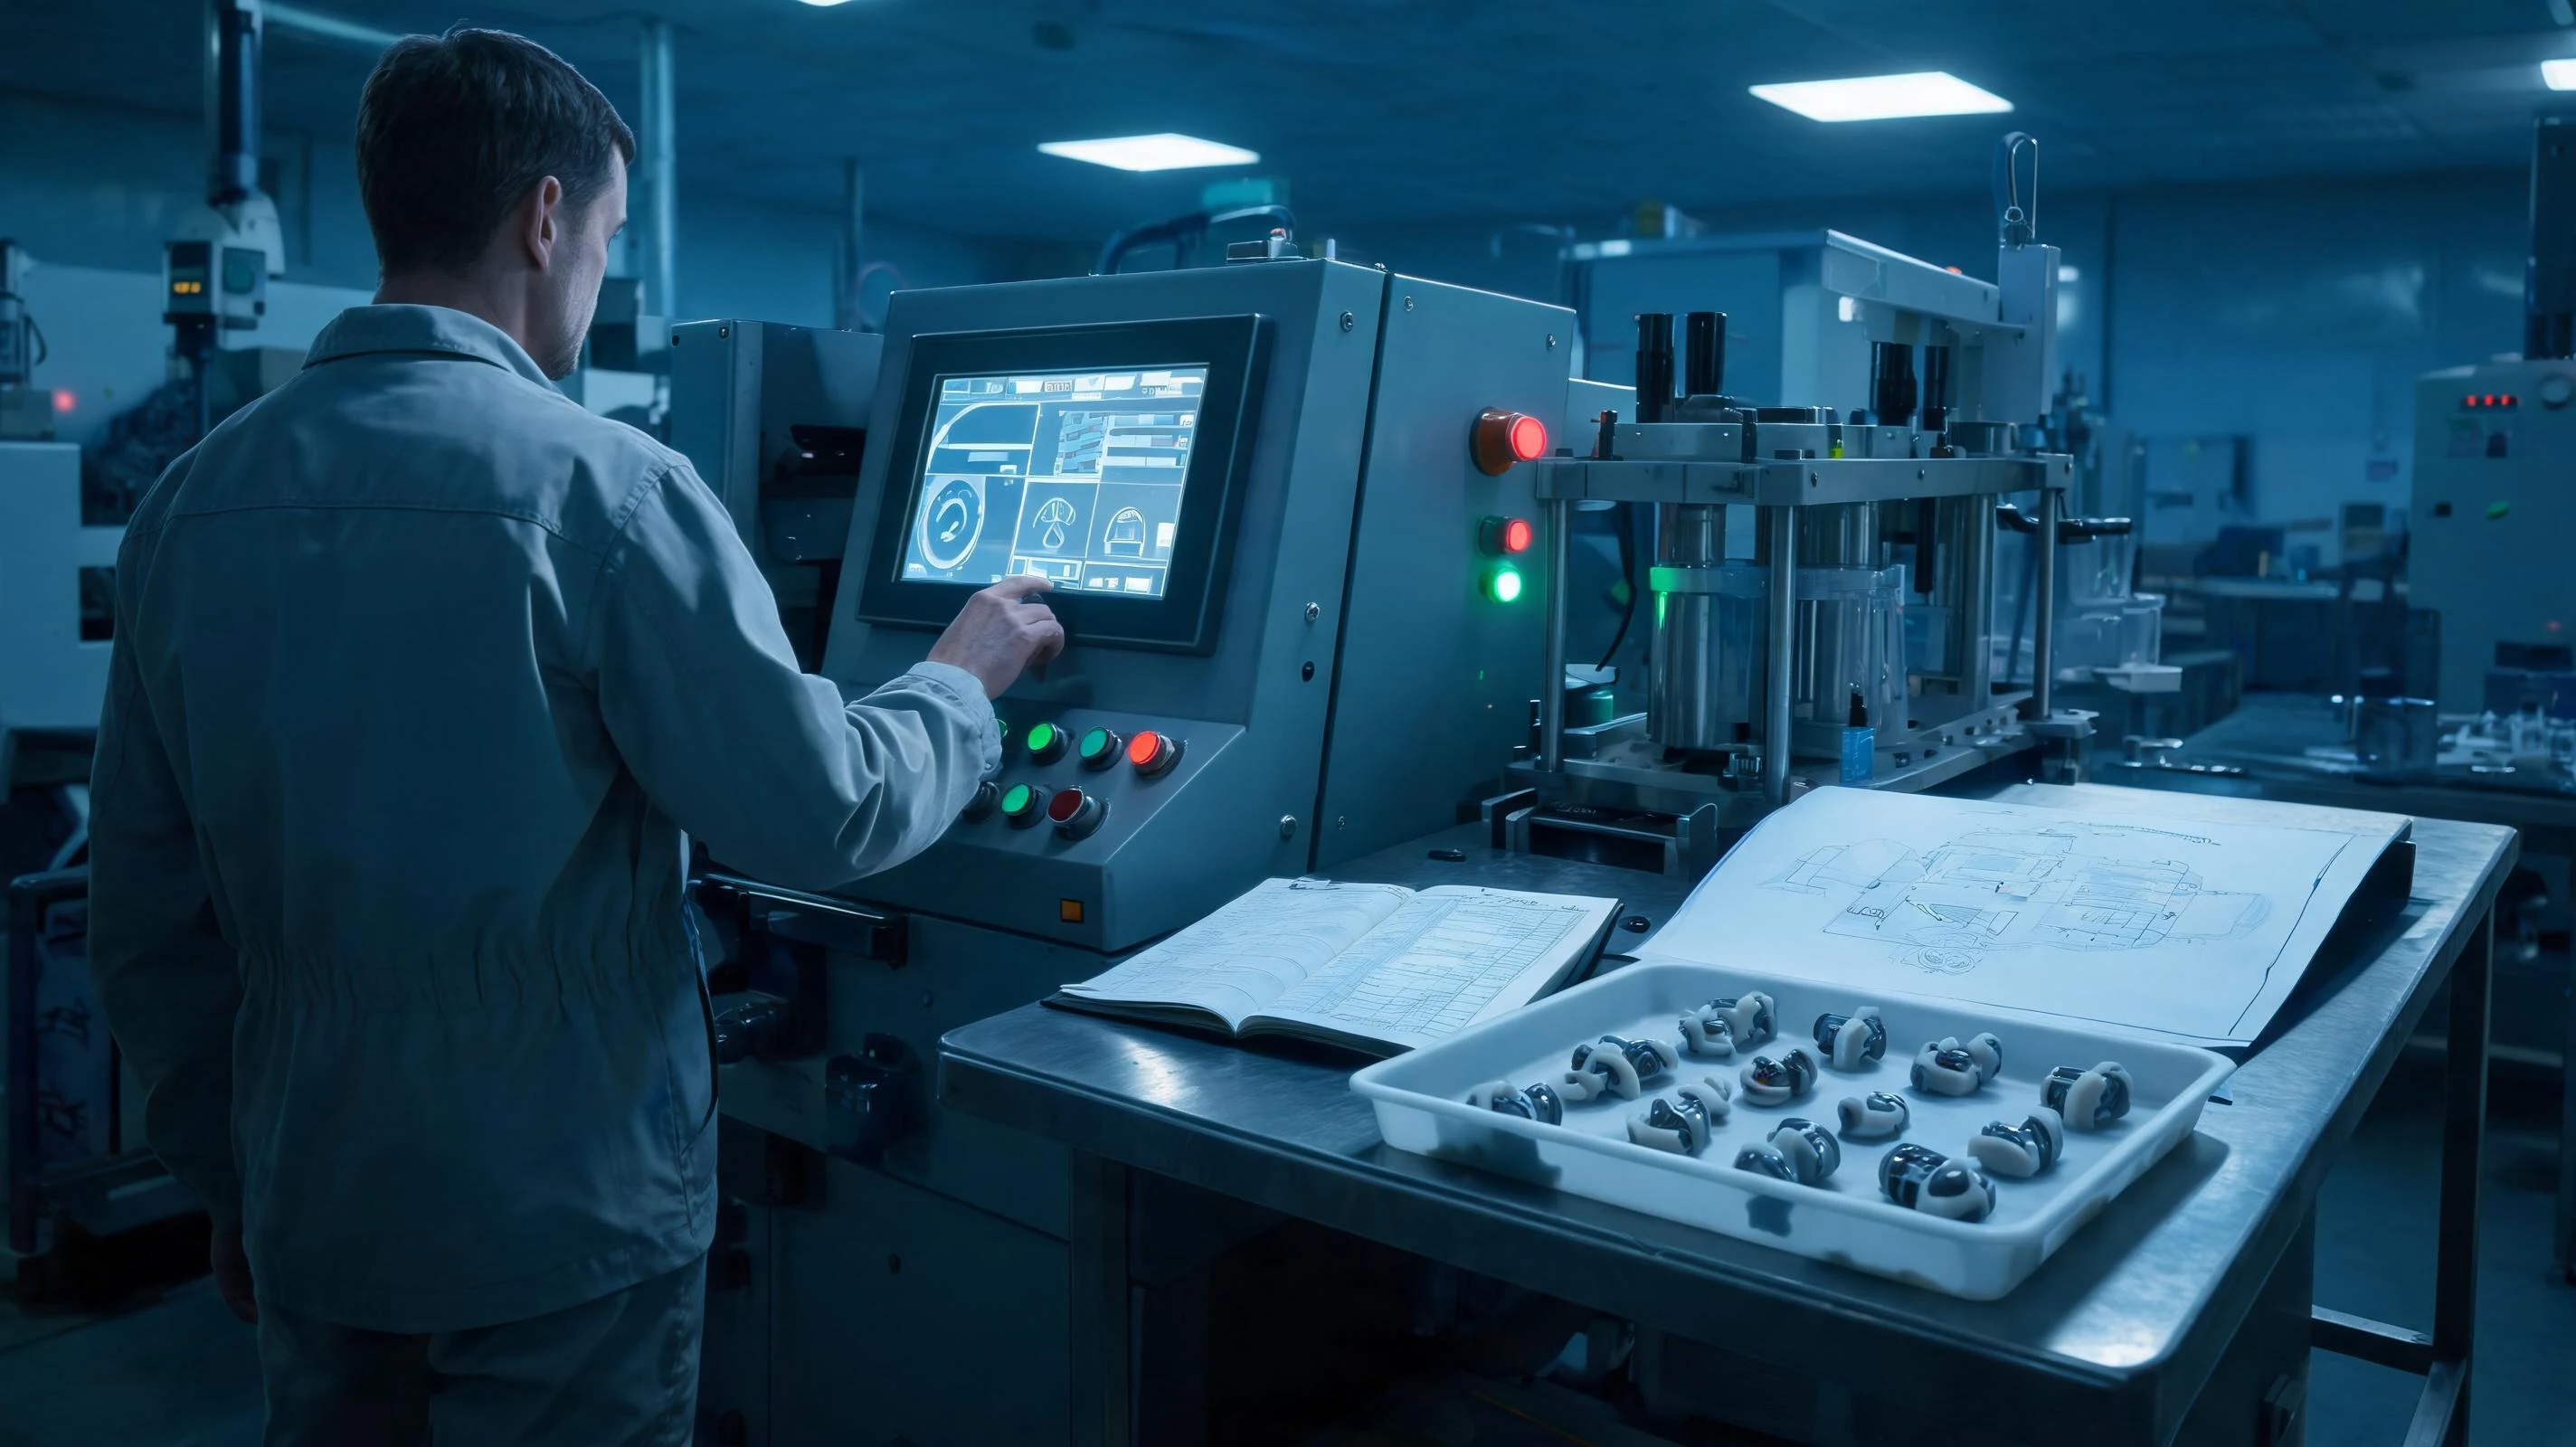
- 治具与夹持:自动取件的夹持位置、嵌件放置的定位与防呆结构,都要在开模前定下来,否则上了自动取件也抓不稳。
- 设备动作:合模、进胶、脱模、取件动作按产品节拍重排,必要时加装自动上料与取件结构,把人工从成型循环里移出去。
- 参数固定:改造后要把模温、压力、时间与材料批号固定成工艺窗口,否则班产上去了,批次波动也跟着上去。
四、什么产品适合做,什么产品不必做
机型改造是投入行为,前提是订单量能把改造与开模的投入摊薄。判断维度并不复杂:
| 判断维度 | 适合做专用机型改造 | 保持通用机型更合适 |
|---|---|---|
| 订单形态 | 单一品类、批量大、订单持续 | 打样、小批量、多款并行 |
| 结构状态 | 结构定型,短期不改款 | 结构仍在调整,改款频繁 |
| 人工占比 | 放料、取件、修边占用大量工时 | 人工环节本来就少 |
| 成本结构 | 单价不高,靠节拍与一致性取胜 | 单件价值高,产量要求不急迫 |
反过来说,改款频繁、单款量小、结构还在调整的产品,通用机型与通用模具的灵活性更重要——过早为专用机型投入,会把自己的换款能力锁死。
五、动手前先确认四件事
- 批量与持续周期:改造与开模的投入有没有足够订单来摊薄,这是前提而不是细节。
- 腔数与硫化时间的组合:同样的腔数,硫化时间与排气条件不同,单班产出差别很大,要先算再改。
- 定位与取件的稳定性:自动取件、嵌件放置的治具与防呆结构能不能稳定复现,决定改造后要不要继续靠人盯。
- 工艺窗口能否复制:参数能不能固化并沿用到后续产品,决定这笔投入是一次性成本还是长期产能。
结论
机型改造解决的不是“设备新旧”,而是设备与产品节拍是否匹配。传统品类想靠产能与一致性取胜,通常要同时动三处:模具腔数、治具夹持与设备动作,再把参数固定下来。判断顺序也简单——先看批量够不够摊薄,再看腔数与硫化时间的组合划不划算,最后才决定改哪台机。