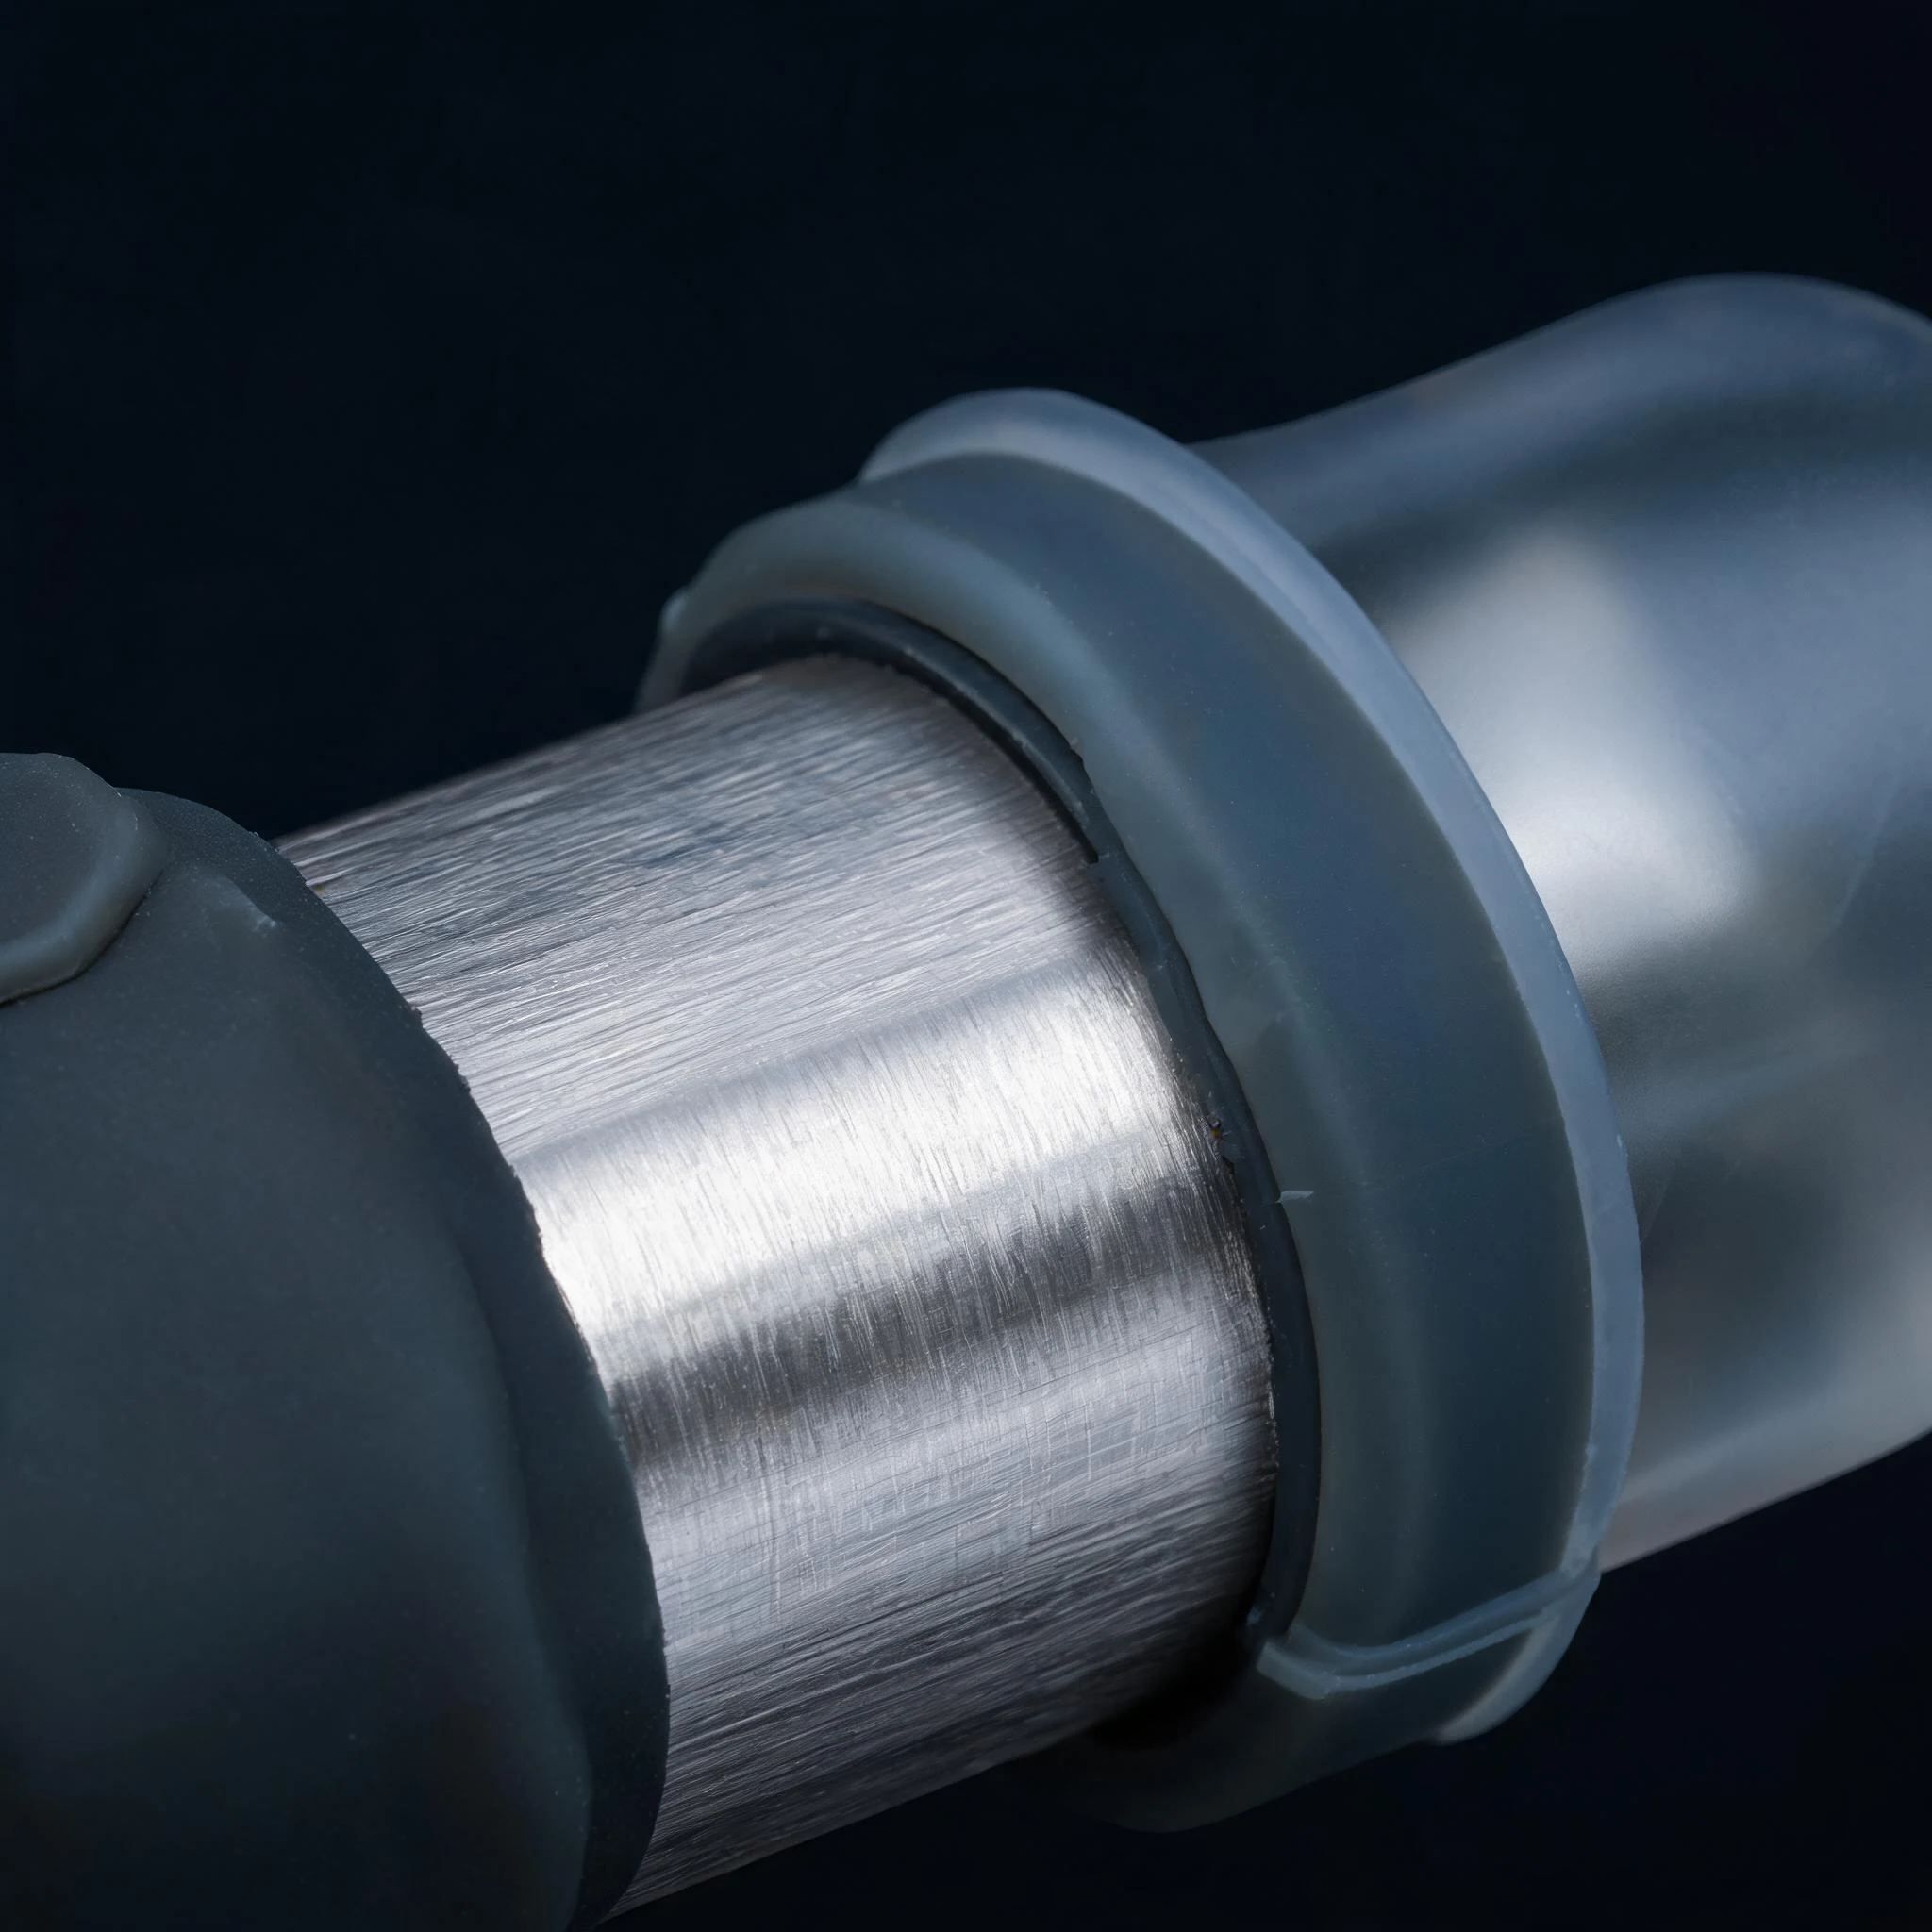
五金嵌件包胶的结构设计,决定了这个零件是用两年还是两个月。同一个零件,胶层厚度改一毫米、结合面挪一个方向,成型难度和可靠性就可能完全不同。以下是我们评估嵌件包胶件时最先看的内容。
嵌件靠什么固定在模具里
嵌件在模具中的定位是包胶的第一道关卡。液态硅胶注射时压力会推动嵌件,固态硅胶模压时合模力同样会挤压嵌件,如果定位不可靠,轻则包覆不均,重则嵌件偏位、胶层穿透。
常见的固定方式有:靠嵌件本身的结构面与模具贴合定位、利用凸台或圆柱面做支撑、在模具上设计定位销配合嵌件上的孔位。设计阶段需要明确嵌件上哪些面可以被模具压住——这些面在成型后通常不会被硅胶覆盖。
包覆量与胶层厚度
硅胶包到哪里、包多少,需要同时满足三个条件:装配不干涉、包覆不脱落、成型不缺胶。
- 胶层过薄:流动性受限,容易缺胶,包覆强度不足,局部还可能出现流痕;
- 胶层过厚:收缩量与尺寸波动更难控制,外观也更容易出现缩水痕迹;
- 包覆边界:需要与装配面、螺纹孔、焊接位等部位保持明确距离,避免成型后影响装配或后续加工。
结合界面决定结合力
包胶分层几乎都发生在结合界面附近。除了清洁与除油这类基础要求,结构上还可以做几件事来提升结合可靠性:在嵌件上布置环形沟槽形成机械咬合、利用滚花或翻边增加接触面积与拉脱阻力、把结合面设计成有转角或台阶的形状,避免整段平直界面。
结合界面还应当避开零件承受最大剥离力的位置。如果无法避开,需要在评估阶段明确受力方向,再用结构或材料的方式补偿。
几何上容易被忽略的几点
- 过渡处避免尖锐内角,硅胶不易填满,也容易在使用中撕裂;
- 尽量给嵌件留出明确且易于测量的定位基准,方便打样与批量阶段核对尺寸;
- 分型面位置要在设计阶段一并考虑,它决定了飞边出现在哪里、是否影响外观或装配;
- 嵌件与硅胶的热膨胀差异会影响高温环境下的密封效果,需要在使用条件中说明。
几个常见的设计误区
- 把公差直接压到成型无法稳定实现的程度,忽略材料本身的一致性范围;
- 只给成品三维模型,没有说明零件如何装配、哪里需要密封;
- 在没有定位面的情况下要求整体包胶,模具结构被迫复杂化;
- 忽略脱模方向,导致局部结构无法脱模或需要额外滑块,抬高模具成本。
结论
嵌件包胶的设计重点,是把“怎么固定、包到哪里、飞边在哪”三件事在图纸阶段说清楚。越早确认这些内容,模具与打样的反复就越少。评估时不妨把装配关系与受力方向一并提供,判断会更准确。