车载摄像头镜片缓冲密封圈
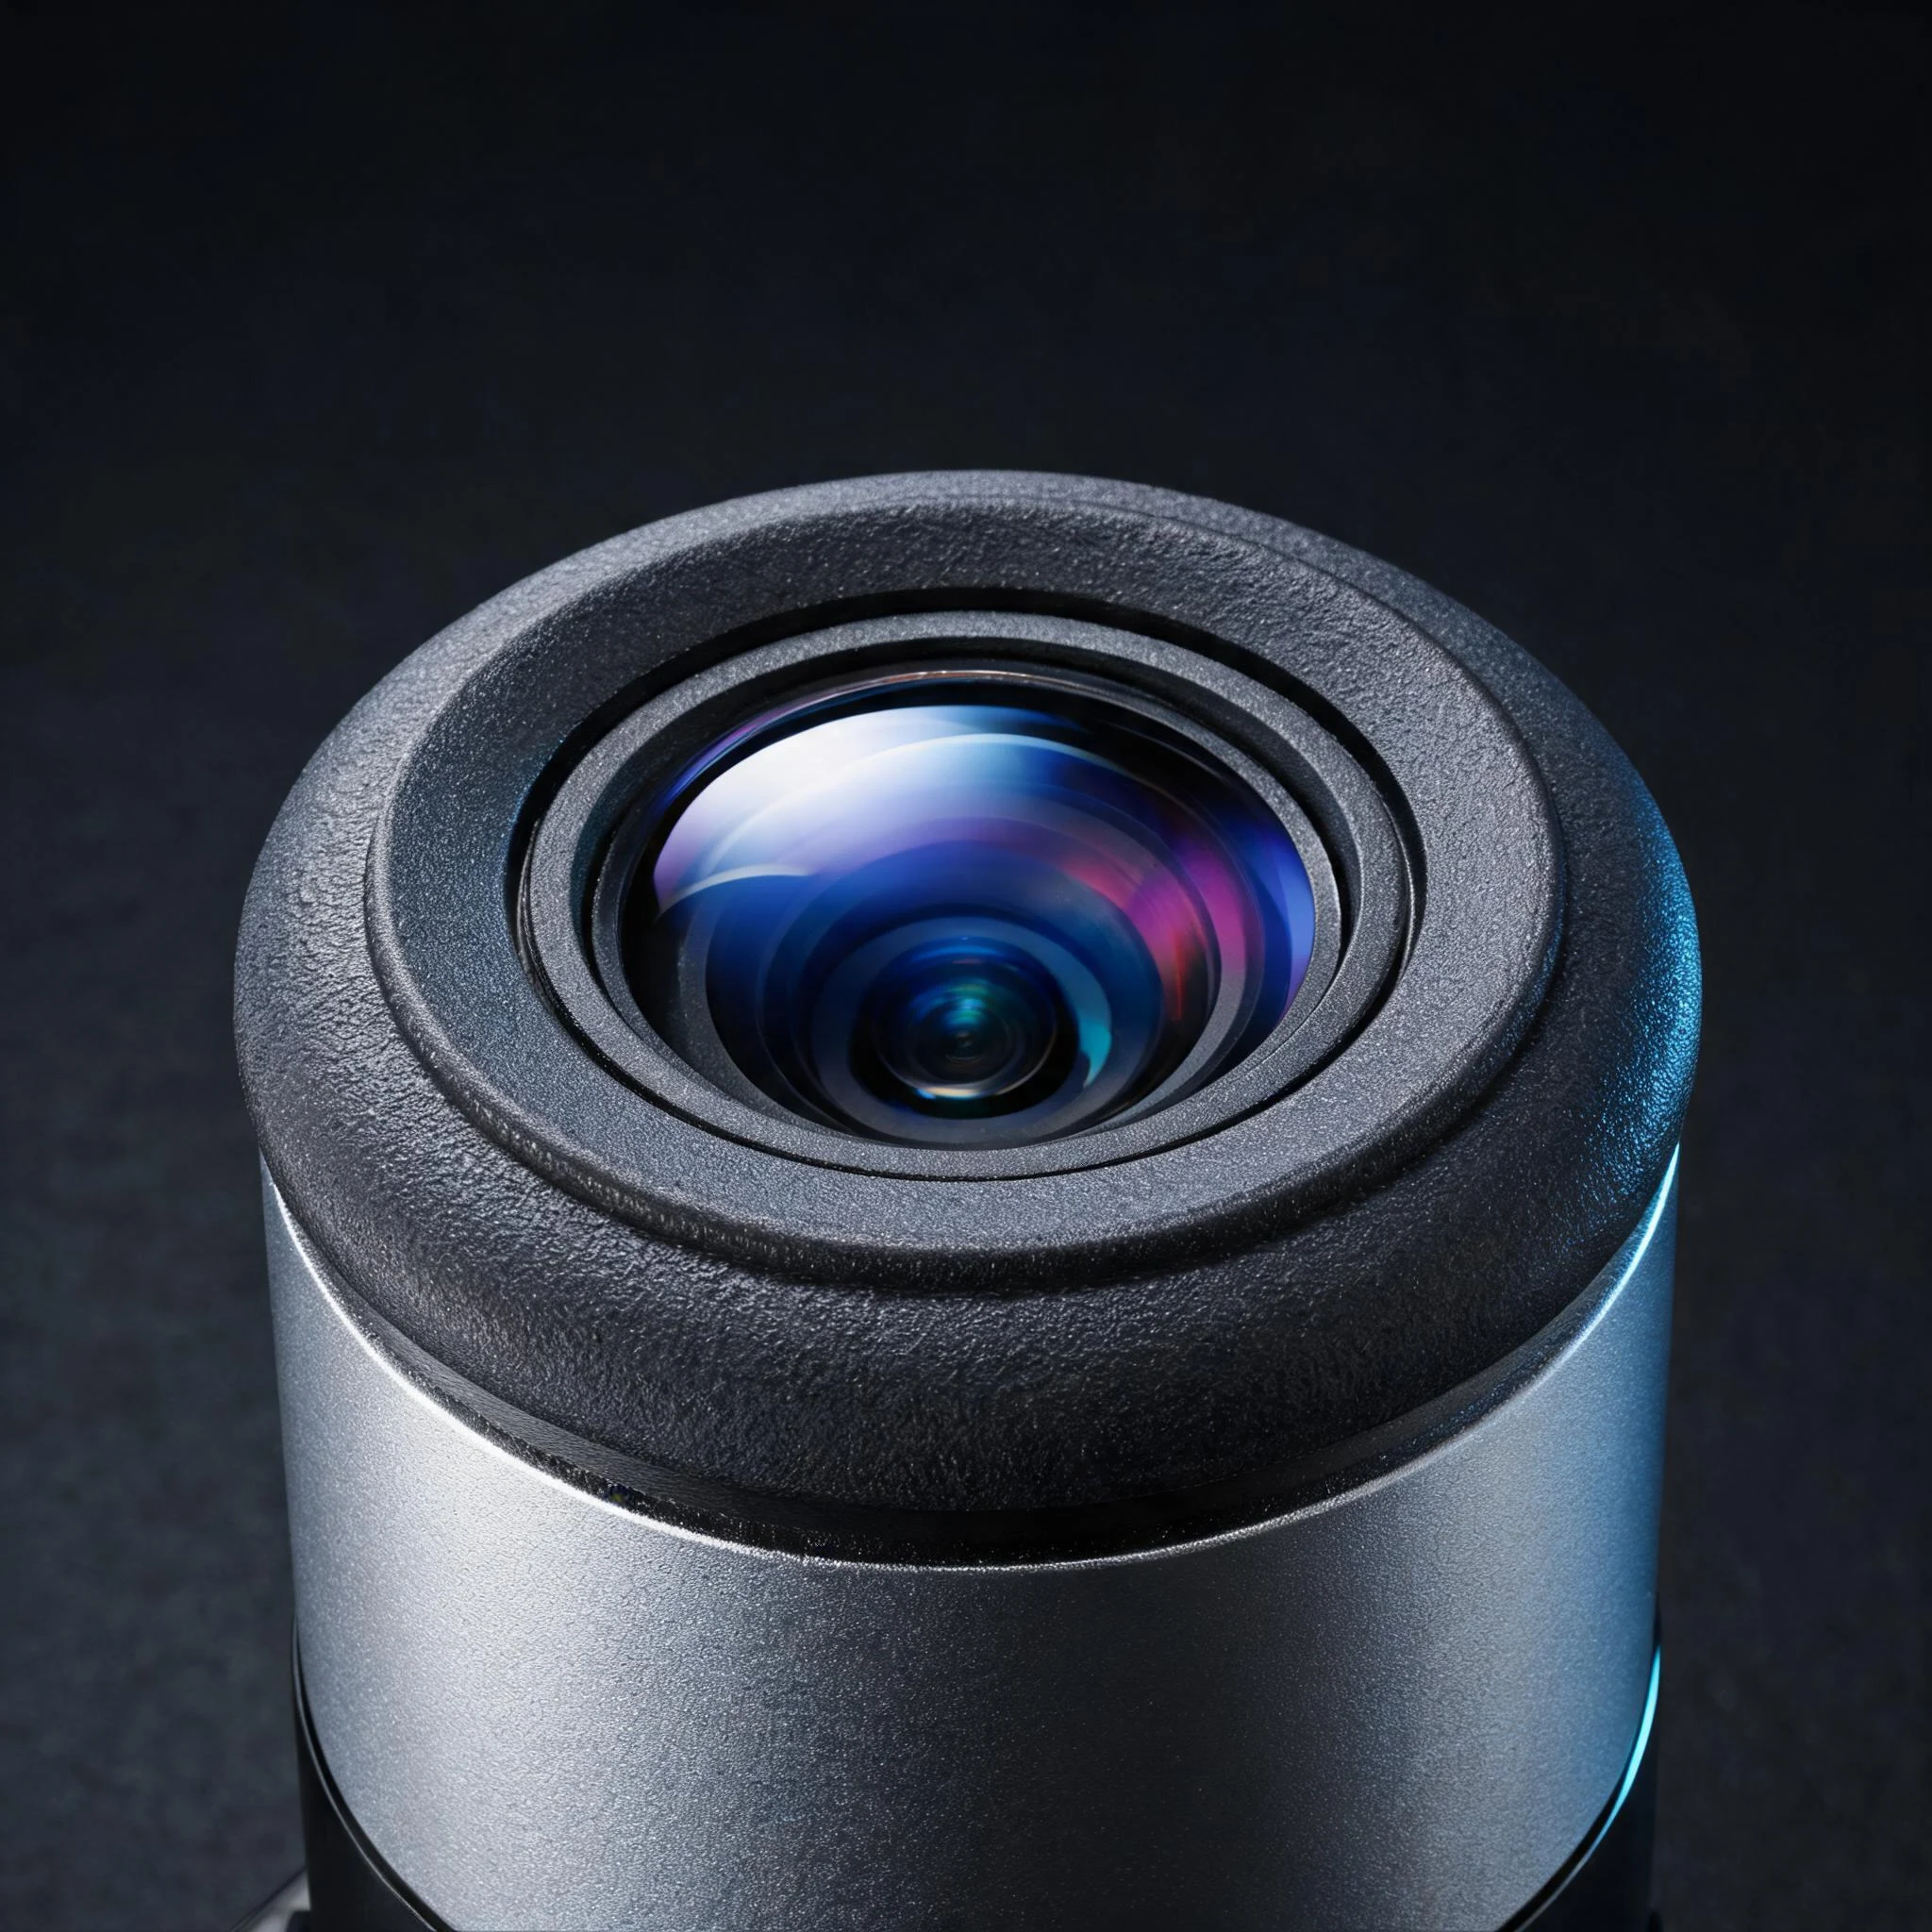
一颗摄像头装上车,要在 −40 ℃ 的清晨和 85 ℃ 的暴晒之间来回,被高压水枪冲、被除冰盐糊住、被碎石打一下;而它的镜片只有几毫米,光轴偏一点点,整车标定就得重做。镜片外圈这圈软胶看着像密封圈,实际在做缓冲、预紧、防水与遮光四件事。
产品说明
前视摄像头躲在挡风玻璃后方或车标后面,环视的挂在后视镜底座、前后保险杠与尾门上,倒车的装在牌照灯附近。它们的处境差不多:一年被高压水枪冲几十次,冬天被除冰盐糊住,夏天在深色保险杠里被晒到 80 ℃ 以上,起步、过坎、路面接缝时一直在振,偶尔还被碎石正面打一下。镜片外圈那圈软胶,就在这几件事之间做平衡。
先把职责说清楚。它做缓冲(碎石、振动与装配应力)、做预紧(让镜片在镜筒里有确定的轴向位置)、做防水(唇边与前盖内壁贴合)、做遮光(挡住从侧缝进入的杂散光)。它不做最终固定——镜片的最终位置由压环扭矩、点胶或前盖激光焊锁定,光轴由主动对准(AA)标定。把这四件事都塞进「密封圈」一个词里,结构和验证一定会走偏:把软胶当固定件,几个月后蠕变、光轴漂移;只当密封件,碎石一打、镜片就崩边。
温度这一关,难的不是硅胶本身(−40~200 ℃ 的牌号很常见),而是热膨胀差。镜筒多是 PBT 或 PA+GF,前盖是 PC/ABS 或铝,线膨胀系数比硅胶小一个数量级:冷了压得更紧,热了回弹不足,压缩量在整个温度循环里一直在变。所以这类件不看「耐温多少度」,看压缩永久变形——ASTM D395 B(100 ℃×70 h)常见要求 ≤25~30%,再看 −40↔85 ℃ 冷热冲击若干循环后唇边还有没有贴合。压缩率一般取 15~25%:低于 15%,贴合面稍微有点波浪就封不住;高于 25%,过压缩之后回不来,反而更早渗水。
车上的防水口径比 IP67 更狠。IP67 是短时浸泡,真正难的是高压洗车:80~100 bar、80 ℃ 的热水近距离冲,有的主机厂直接按 IP69K 提。硅胶唇边要「有预压缩、也有退路」——前盖或镜筒上要有硬限位台,让硅胶压到设定量就停住。没有限位、靠装配手感压,件与件之间就不一样;过压的那批过几个月会永久变形,从贴合面最薄的一侧开始渗。贴合面的平面度与压紧扭矩的一致性,比硬度更能决定结果。
最容易被忽略的是挥发物。硅氧烷环体会在镜片与镀膜上沉积,形成一层雾膜,图像对比度下降,ADAS 的误检率跟着上去;拆开看,镜片上什么都没有,只有一层擦不掉的雾。做法是选低挥发牌号、做二次硫化(常见 200 ℃×2~4 h)、模内不用含硅脱模剂,成型后不清洗就直接装配的工序也要改。验证口径按 ASTM E595 或客户自己的 TGA 方法;「低气味」不等于「低挥发」,这两件事经常被当成一件。相关口径见低气味与低挥发硅胶。
再说光轴。缓冲圈的压缩不均会直接变成镜片倾斜:三处支撑不均、单侧过压、压环扭矩不一致,标定合格的车跑几千公里后图像开始偏,返修时很难想到是这圈软胶。AA 主动对准之后、胶还没完全固化时的位移也要算进去。做法是三处均布支撑、压缩量一致,硬度按缓冲需求选(邵 A 30~50,不是越软越好),优先选蠕变小的牌号。
界面在玻璃这一侧。玻璃边缘是微裂纹集中区,包边走线要避让倒角,别把装配应力压到边缘上;粘接靠硅烷偶联剂底涂(按钢化玻璃、蓝宝石、光学树脂分别选)或自粘型 LSR,配合等离子活化,活化后要在时间窗内完成成型。这两条在玻璃边缘包胶与光学级液态硅胶里展开讲过,本页只讲这颗镜头外圈的结构。
结构与工艺要点
- 材料:铂金硫化 LSR 优先,薄壁与复杂唇边成型稳定;固态模压适合大一些的护圈。
- 硬度:邵 A 30~50;缓冲段取 30~40,密封段取 40~50,同一件里分段设计要留过渡区。
- 压缩率:15~25%,并配硬限位台把压缩量限死,不靠装配手感。
- 唇边:单唇或双唇,唇口圆角 R0.2~0.4,唇根做薄,装配时不容易翻边。
- 壁厚:0.8~2.5 mm,厚薄之间做渐变,避免突变处缩水与回弹不一致。
- 支撑:三处均布支撑面,压缩量一致;单侧过压是光轴漂移的头号来源。
- 遮光:内圈做遮光唇并避让最大视场角,外圈挡侧向杂散光。
- 界面:玻璃侧硅烷偶联剂底涂加等离子,或自粘型 LSR;金属侧可加卡槽做机械锁定。
- 洁净:模内不用含硅脱模剂,成型后不用含硅清洗剂,装配前做洁净度控制。
- 固化:二次硫化降低挥发物;有镜片起雾投诉的项目,这一项必须写进工艺卡。
可选配置
车载摄像头镜片缓冲密封圈的可选范围
下表是本类产品的常见范围。尺寸、公差与验收标准按项目图纸确认;防水等级、温度循环次数与挥发物口径以主机厂或一级供应商的技术要求为准。
| 项目 | 可选范围 | 确认方式 |
|---|---|---|
| 适配位置 | 前视(挡风玻璃后、车标内)、环视(后视镜底座、保险杠、尾门)、倒车与车内监控 | 提供模组 3D 与装配图 |
| 镜片与窗口 | 钢化玻璃、蓝宝石窗口、光学树脂;边缘倒角或磨边 | 按镀膜区与倒角尺寸避让 |
| 壳体材料 | PBT、PA+GF、PC/ABS、铝合金、锌合金压铸 | 按膨胀系数与压紧方式选 |
| 结构形式 | 整圈缓冲密封圈、带唇边密封圈、包边式(硅胶包玻璃边缘)、圈+双面胶复合 | 按防水等级与装配工艺选 |
| 硬度 | 邵 A 30~50(缓冲段 30~40,密封段 40~50) | 按压缩量与回弹打样封样 |
| 压缩率 | 15~25%,配硬限位台 | 按图纸压缩量与压紧力核算 |
| 壁厚与唇边 | 壁厚 0.8~2.5 mm;单唇或双唇,唇口 R0.2~0.4 | 剖切样件确认 |
| 防水 | IP67、IP69K;高压洗车 80~100 bar、80 ℃ 热水 | 按整车标准做喷淋与短时浸泡 |
| 温度 | −40~105 ℃ 长期;冷热冲击 −40↔85 ℃ 或按客户循环数 | 按整机温区与安装位置确认 |
| 低挥发 | 低挥发牌号+二次硫化;ASTM E595 或客户 TGA 口径 | 按镜片起雾要求约定 |
| 耐化学 | 洗车液、异丙醇、玻璃水、除冰盐(氯化钙/氯化钠)、制动液飞溅 | 按现场化学清单做浸泡与擦拭 |
| 光轴 | AA 标定后位移控制在客户允许值内;支撑三处均布 | 标定前后实测对比 |
| 验证 | 压缩永久变形、冷热冲击、喷淋与浸泡、碎石冲击、随机振动、挥发物、附着力 | 按项目图纸与目标市场清单约定 |
结构细节
四个容易做错的地方
这几处样机阶段看不出来,装车跑了半年、或者第一次高压洗车之后才暴露。
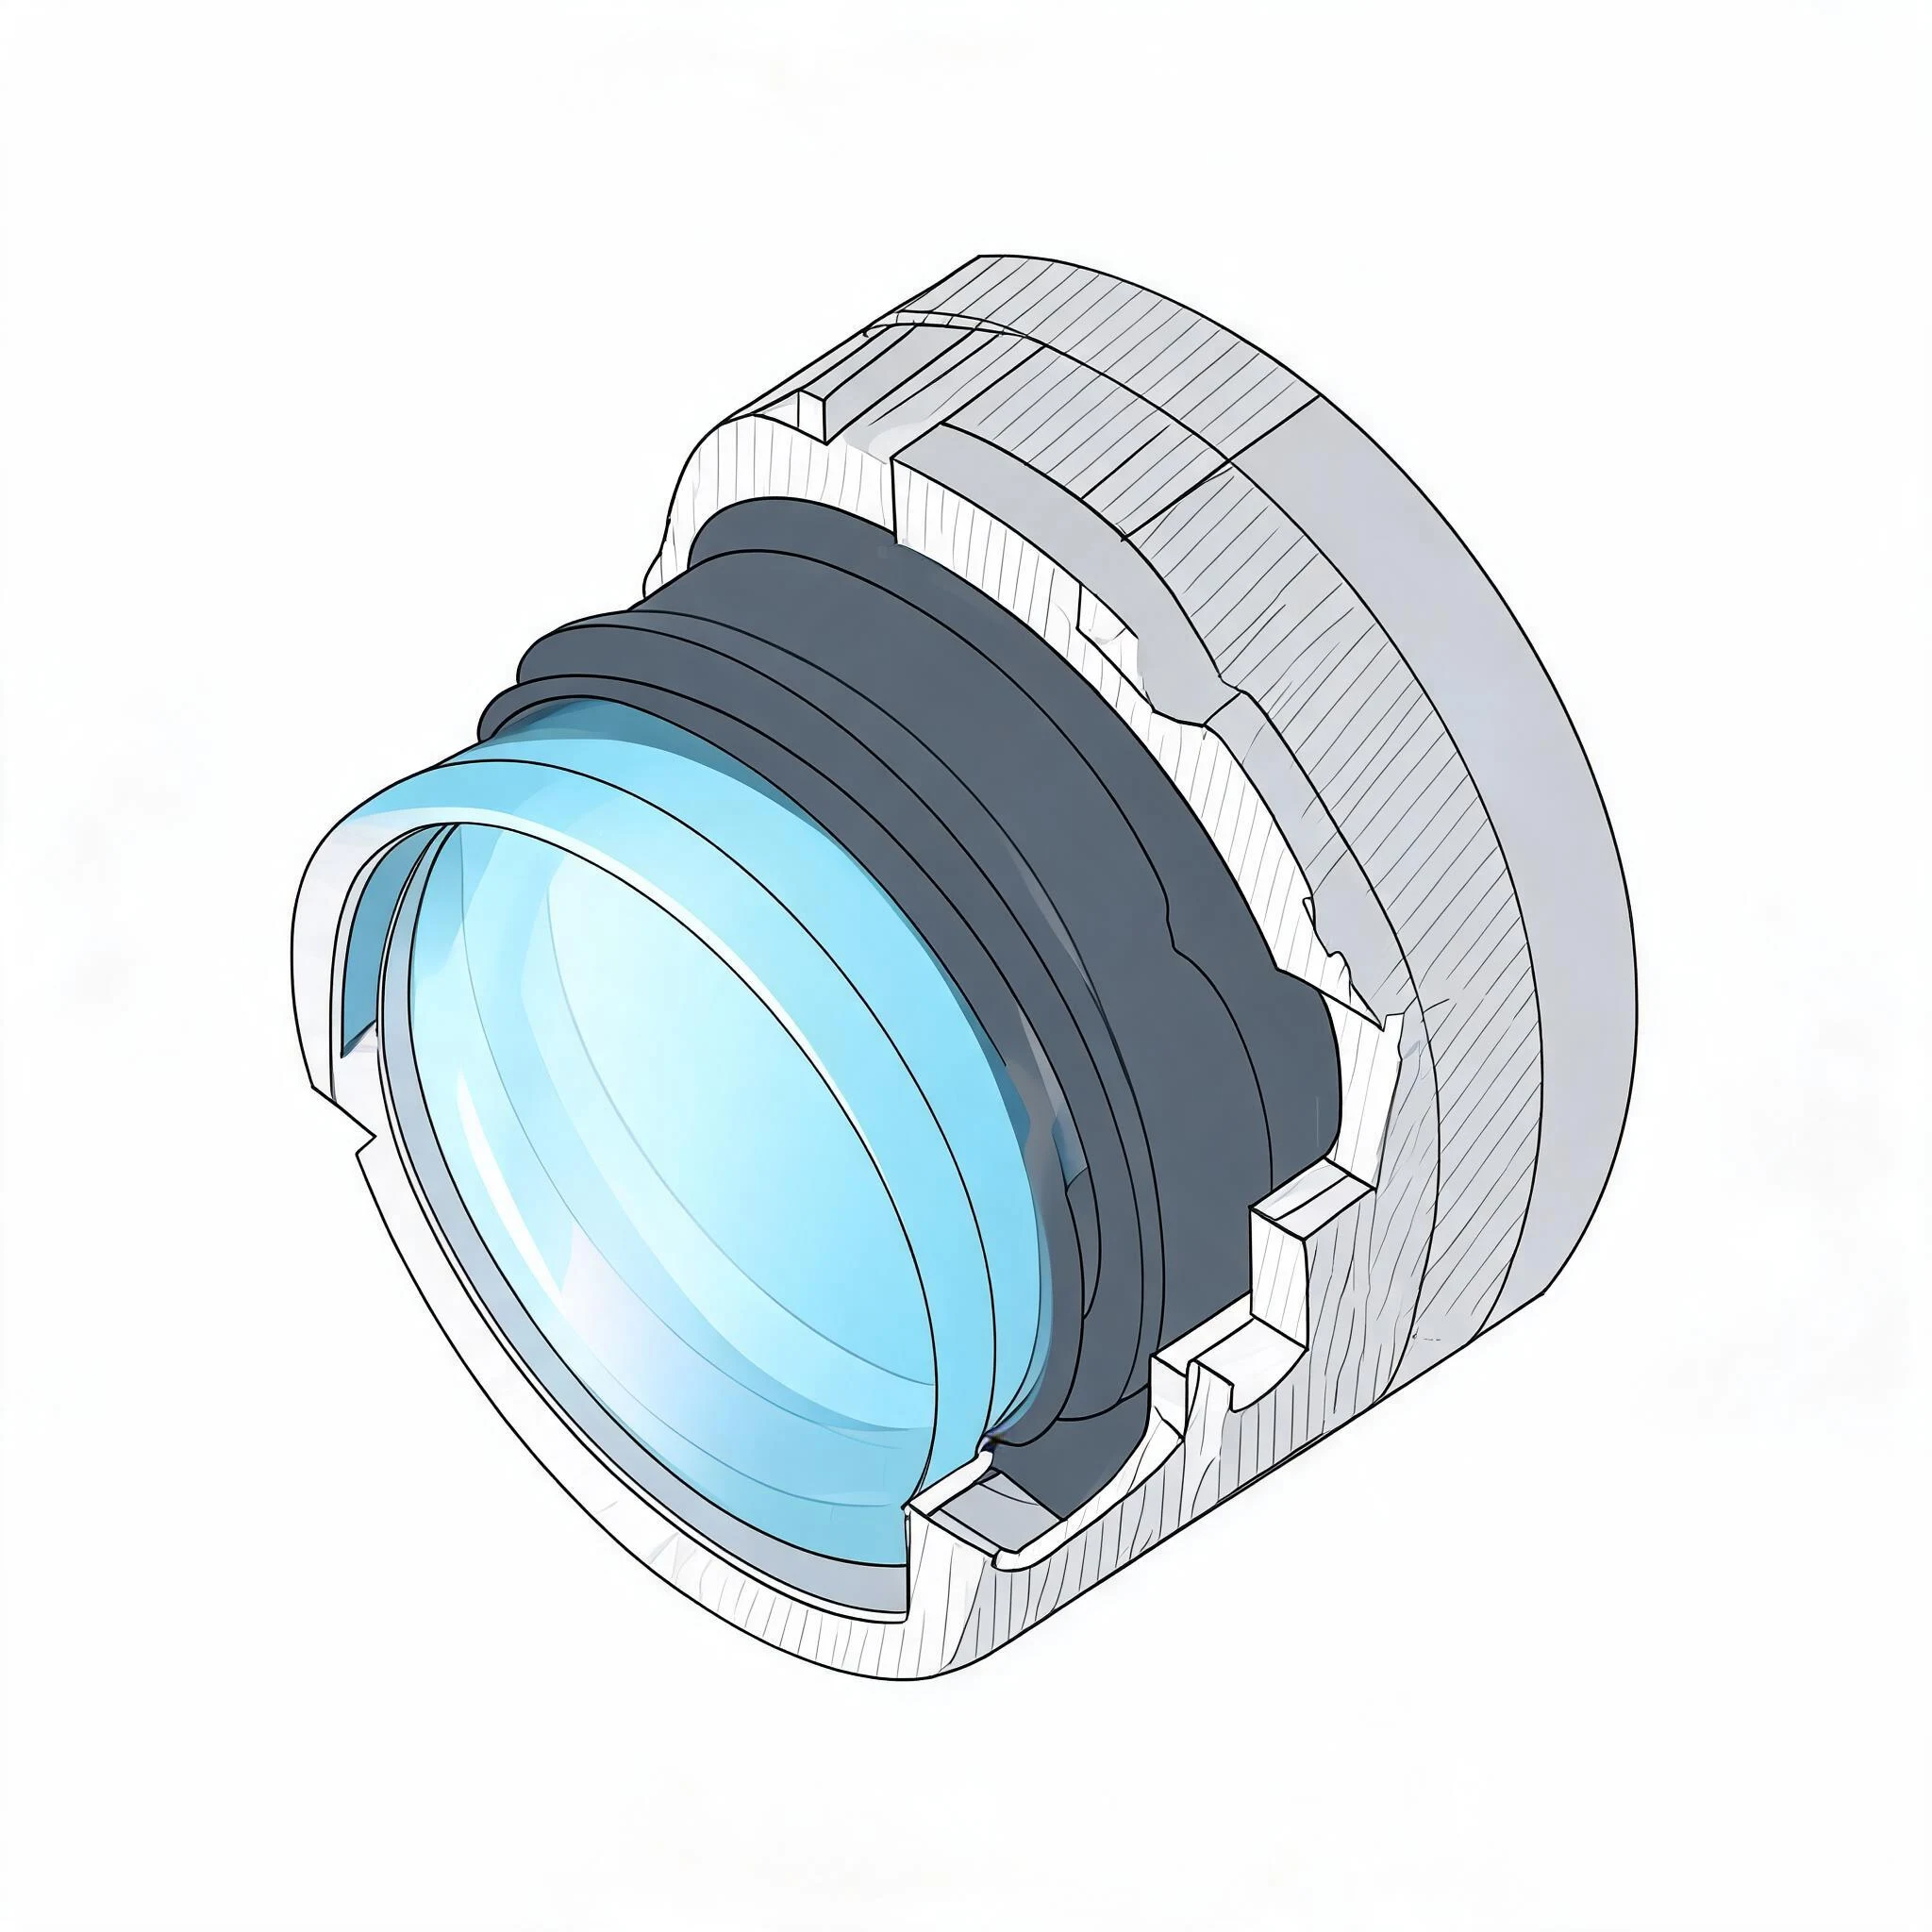
- 用硅胶圈固定镜片:短期看不出问题,长期蠕变后镜片在镜筒里微动,光轴漂移、图像边缘发虚。固定交给压环、点胶或激光焊,软胶只做预紧。
- 唇边没有限位台:靠装配手感压紧,压缩量件件不同;过压的那批几个月后永久变形,从最薄的一侧开始渗水。
- 忽略挥发物与脱模剂:镜片起雾后拆开找不到水,只能整颗换。低挥发牌号、二次硫化与无硅脱模剂要一起上,缺一项都可能前功尽弃。
- 包边走线压到玻璃倒角:装配应力集中到边缘的微裂纹上,冷热冲击几次就崩边,而且崩在密封面内侧,看不出来。
使用场景
洗车、除冰盐与暴晒:验收按整车条件做
高压水枪近距离冲、冬天除冰盐糊满、夏天深色保险杠里 80 ℃ 以上;这几件事叠在一起,才是这圈软胶的真实工龄。
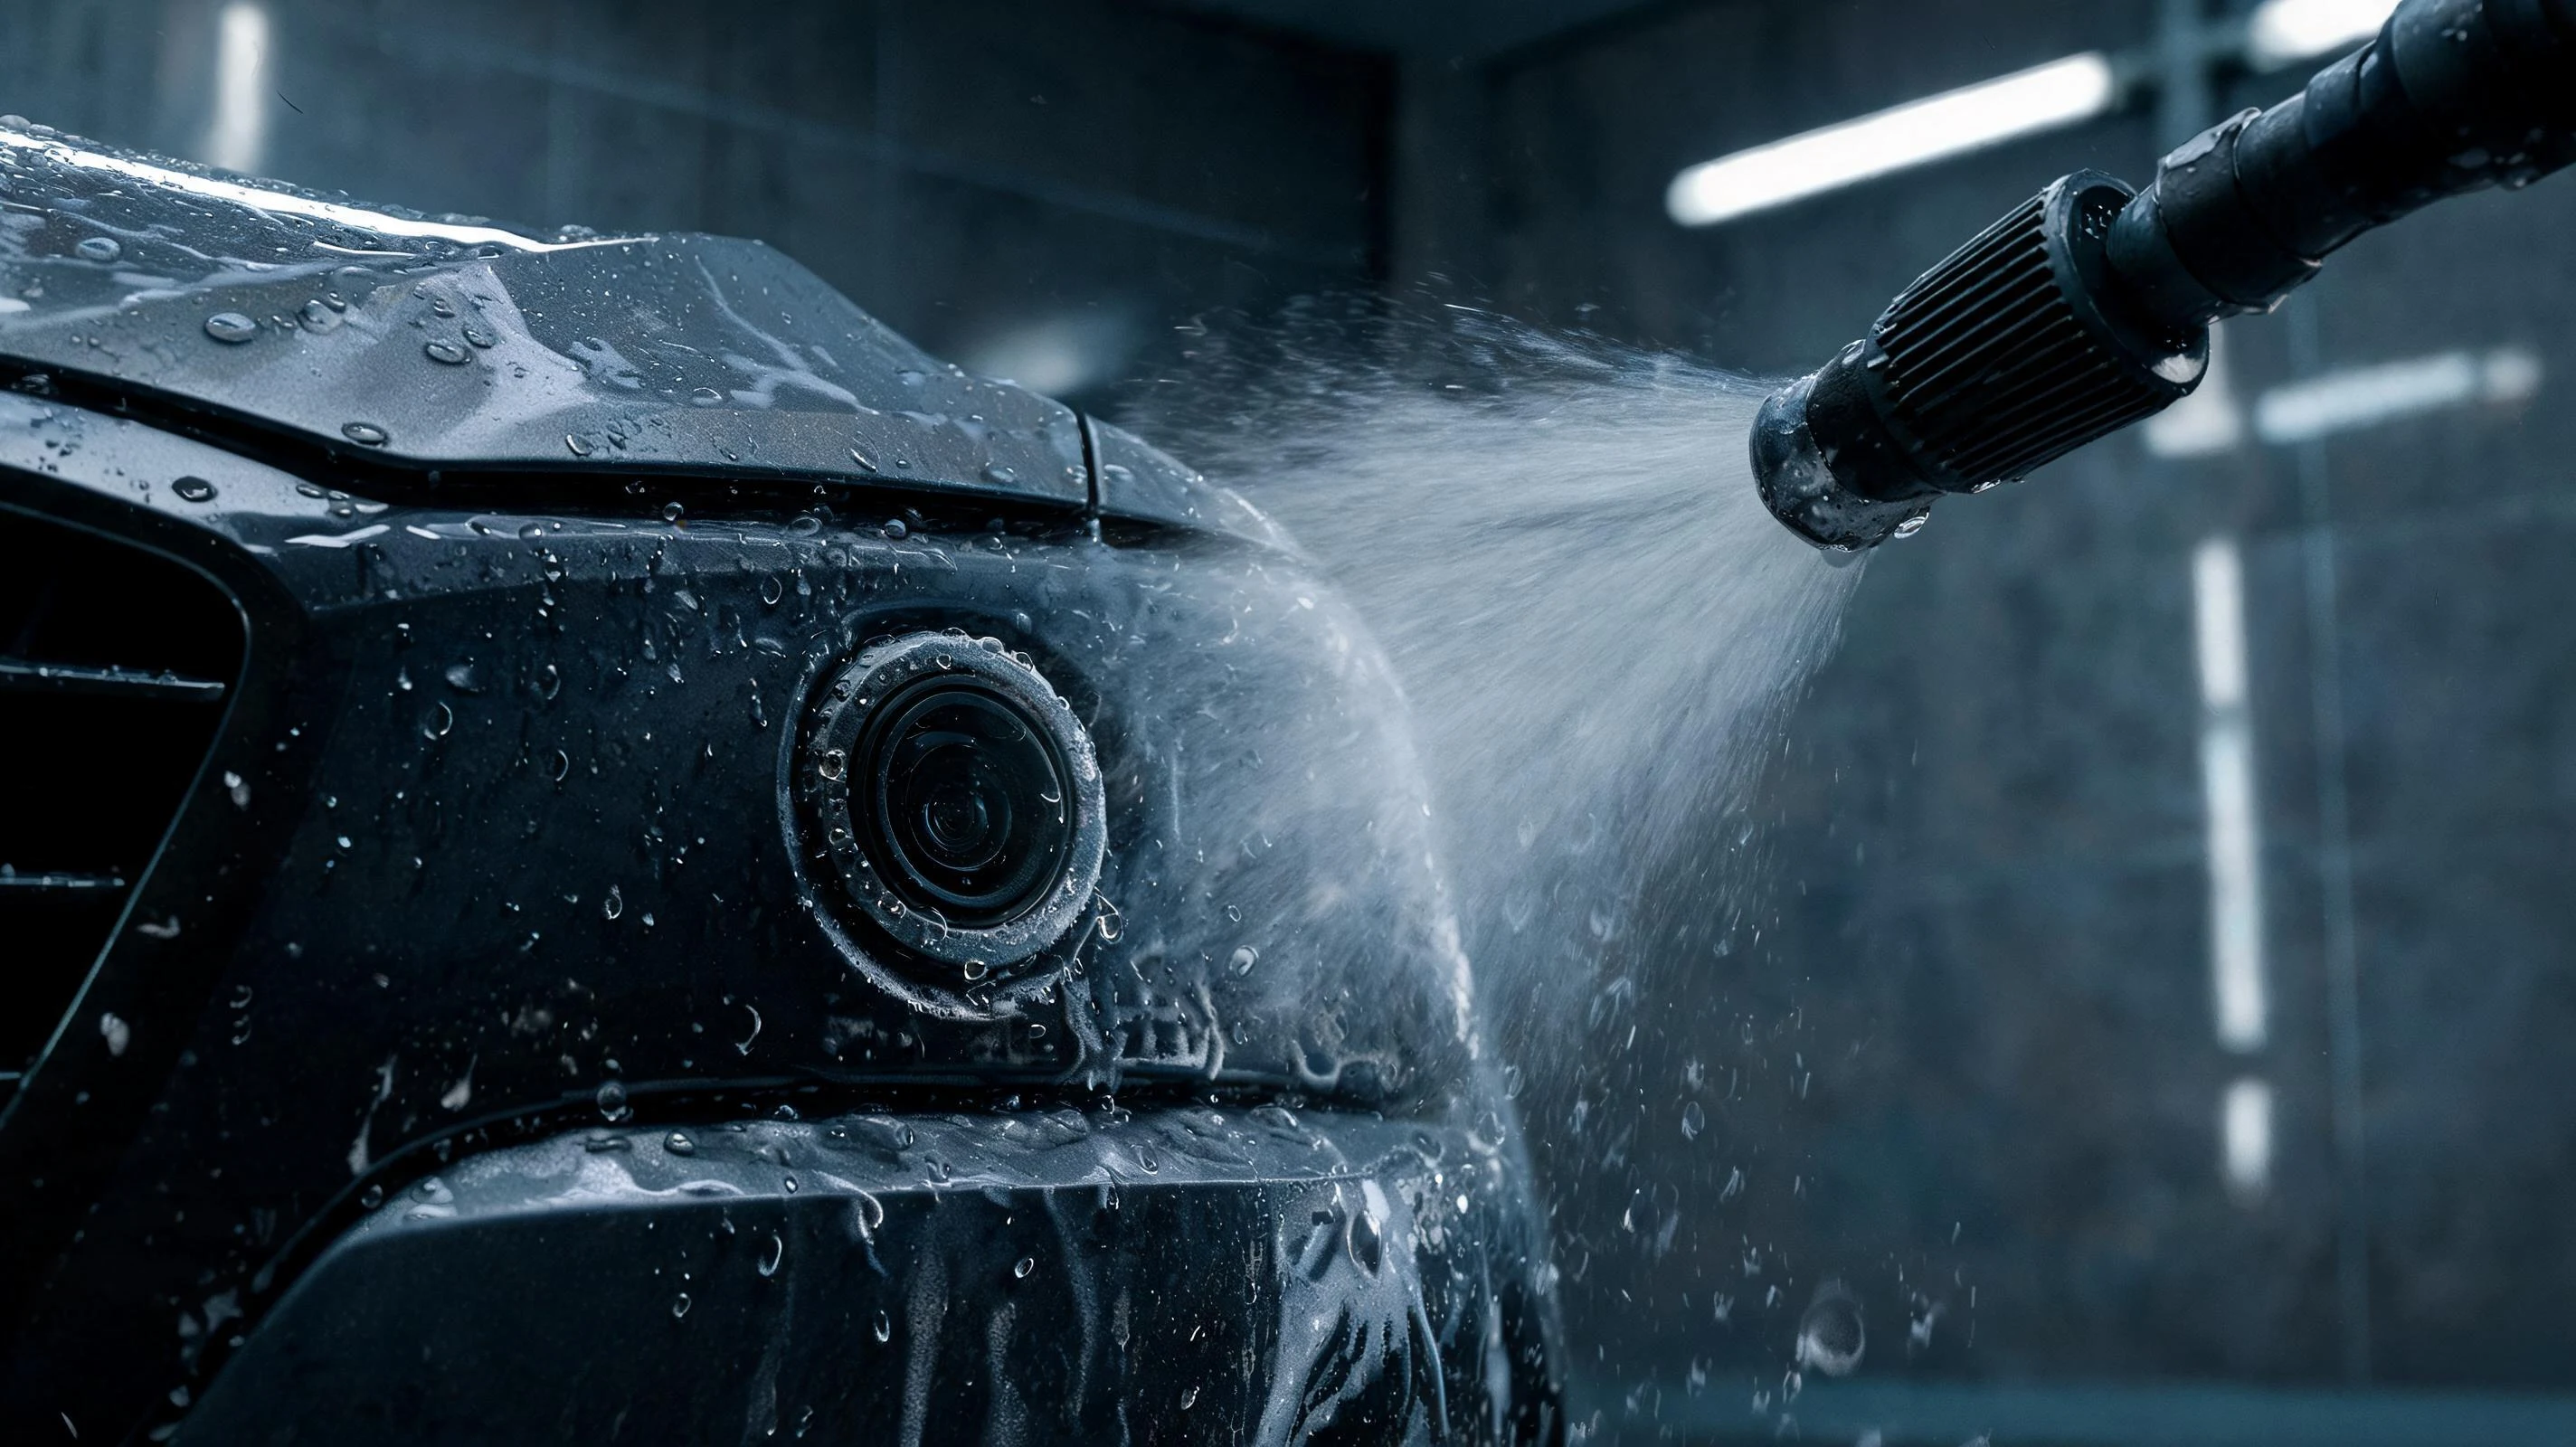
所以这款件的验收建议按三个条件做,而不是装到样车上冲一次水:一是整机状态下 80~100 bar、80 ℃ 的近距离冲洗,冲洗角度按实车最容易进水的方向;二是 −40↔85 ℃ 冷热冲击后立刻做喷淋,看贴合面回弹还够不够;三是碎石冲击与随机振动之后再看防水与图像,因为冲击往往先把包边与唇根打出微裂纹,渗水是后面才发生的。光轴要在标定后跑一段振动再复测,只看装配时的静态数据没有意义。
开模前确认
评估时要对清的三件事
这三项确认后,结构形式、牌号与模具方案才能定稿;尺寸与公差按项目图纸执行。
- 模组 3D、镜片倒角与镀膜区、镜筒肩部台阶与压环扭矩:决定压缩量、限位方式与包边走线
- 整车防水口径与化学清单(洗车压力水温、除冰盐、玻璃水)、镜片起雾要求:决定唇边形式、牌号与二次硫化工艺
- AA 工艺与允许位移、平台数与年产量:决定支撑布置、模具套数与是否预留双唇备选结构
常见问题
车载摄像头镜片缓冲密封圈的常见问题
硅胶圈能替代压环固定镜片吗?
不能。硅胶长期受压会蠕变,缓冲圈给的是确定的预紧与缓冲,镜片的最终位置要靠压环扭矩、点胶或前盖激光焊锁定。用软胶固定镜片,跑几千公里后光轴就会漂。
镜片起雾是进水了吗?
多数不是。硅氧烷环体会在镜片与镀膜上沉积成雾膜,擦不掉、拆开也看不到水。常见来源是未二次硫化的牌号、含硅脱模剂与成型后的污染,验证按 ASTM E595 或客户 TGA 口径,不能只看低气味。
这圈硅胶会挡住画面吗?
按视场角避让就不会。内圈做遮光唇、避让最大视场角,外圈挡侧向杂散光;要按镜头光学参数与 AA 后的实际位置核算,不能只按结构图估算。
高压洗车会不会渗水?
取决于唇边有没有预压缩、压缩量有没有被硬限位台限住。80~100 bar、80 ℃ 热水近距离冲洗靠的是贴合面平面度、压紧扭矩一致性与合适的压缩率;只靠手感压紧,件与件之间的差异会在几个月后变成渗水。
同一组的其他成品与相关阅读
玻璃陶瓷 + 硅胶这一组共三款成品,本页这款是唯一带光学界面的;底涂匹配与边缘应力的处理方式与另外两款相通。
把模组 3D 与整车防水要求发给我们评估
说明镜筒材料、镜片倒角与镀膜区、压缩量与限位方式、洗车与化学清单、镜片起雾口径与预计数量,我们先算压缩量与牌号方向,再安排打样。