車載鏡頭緩衝密封圈
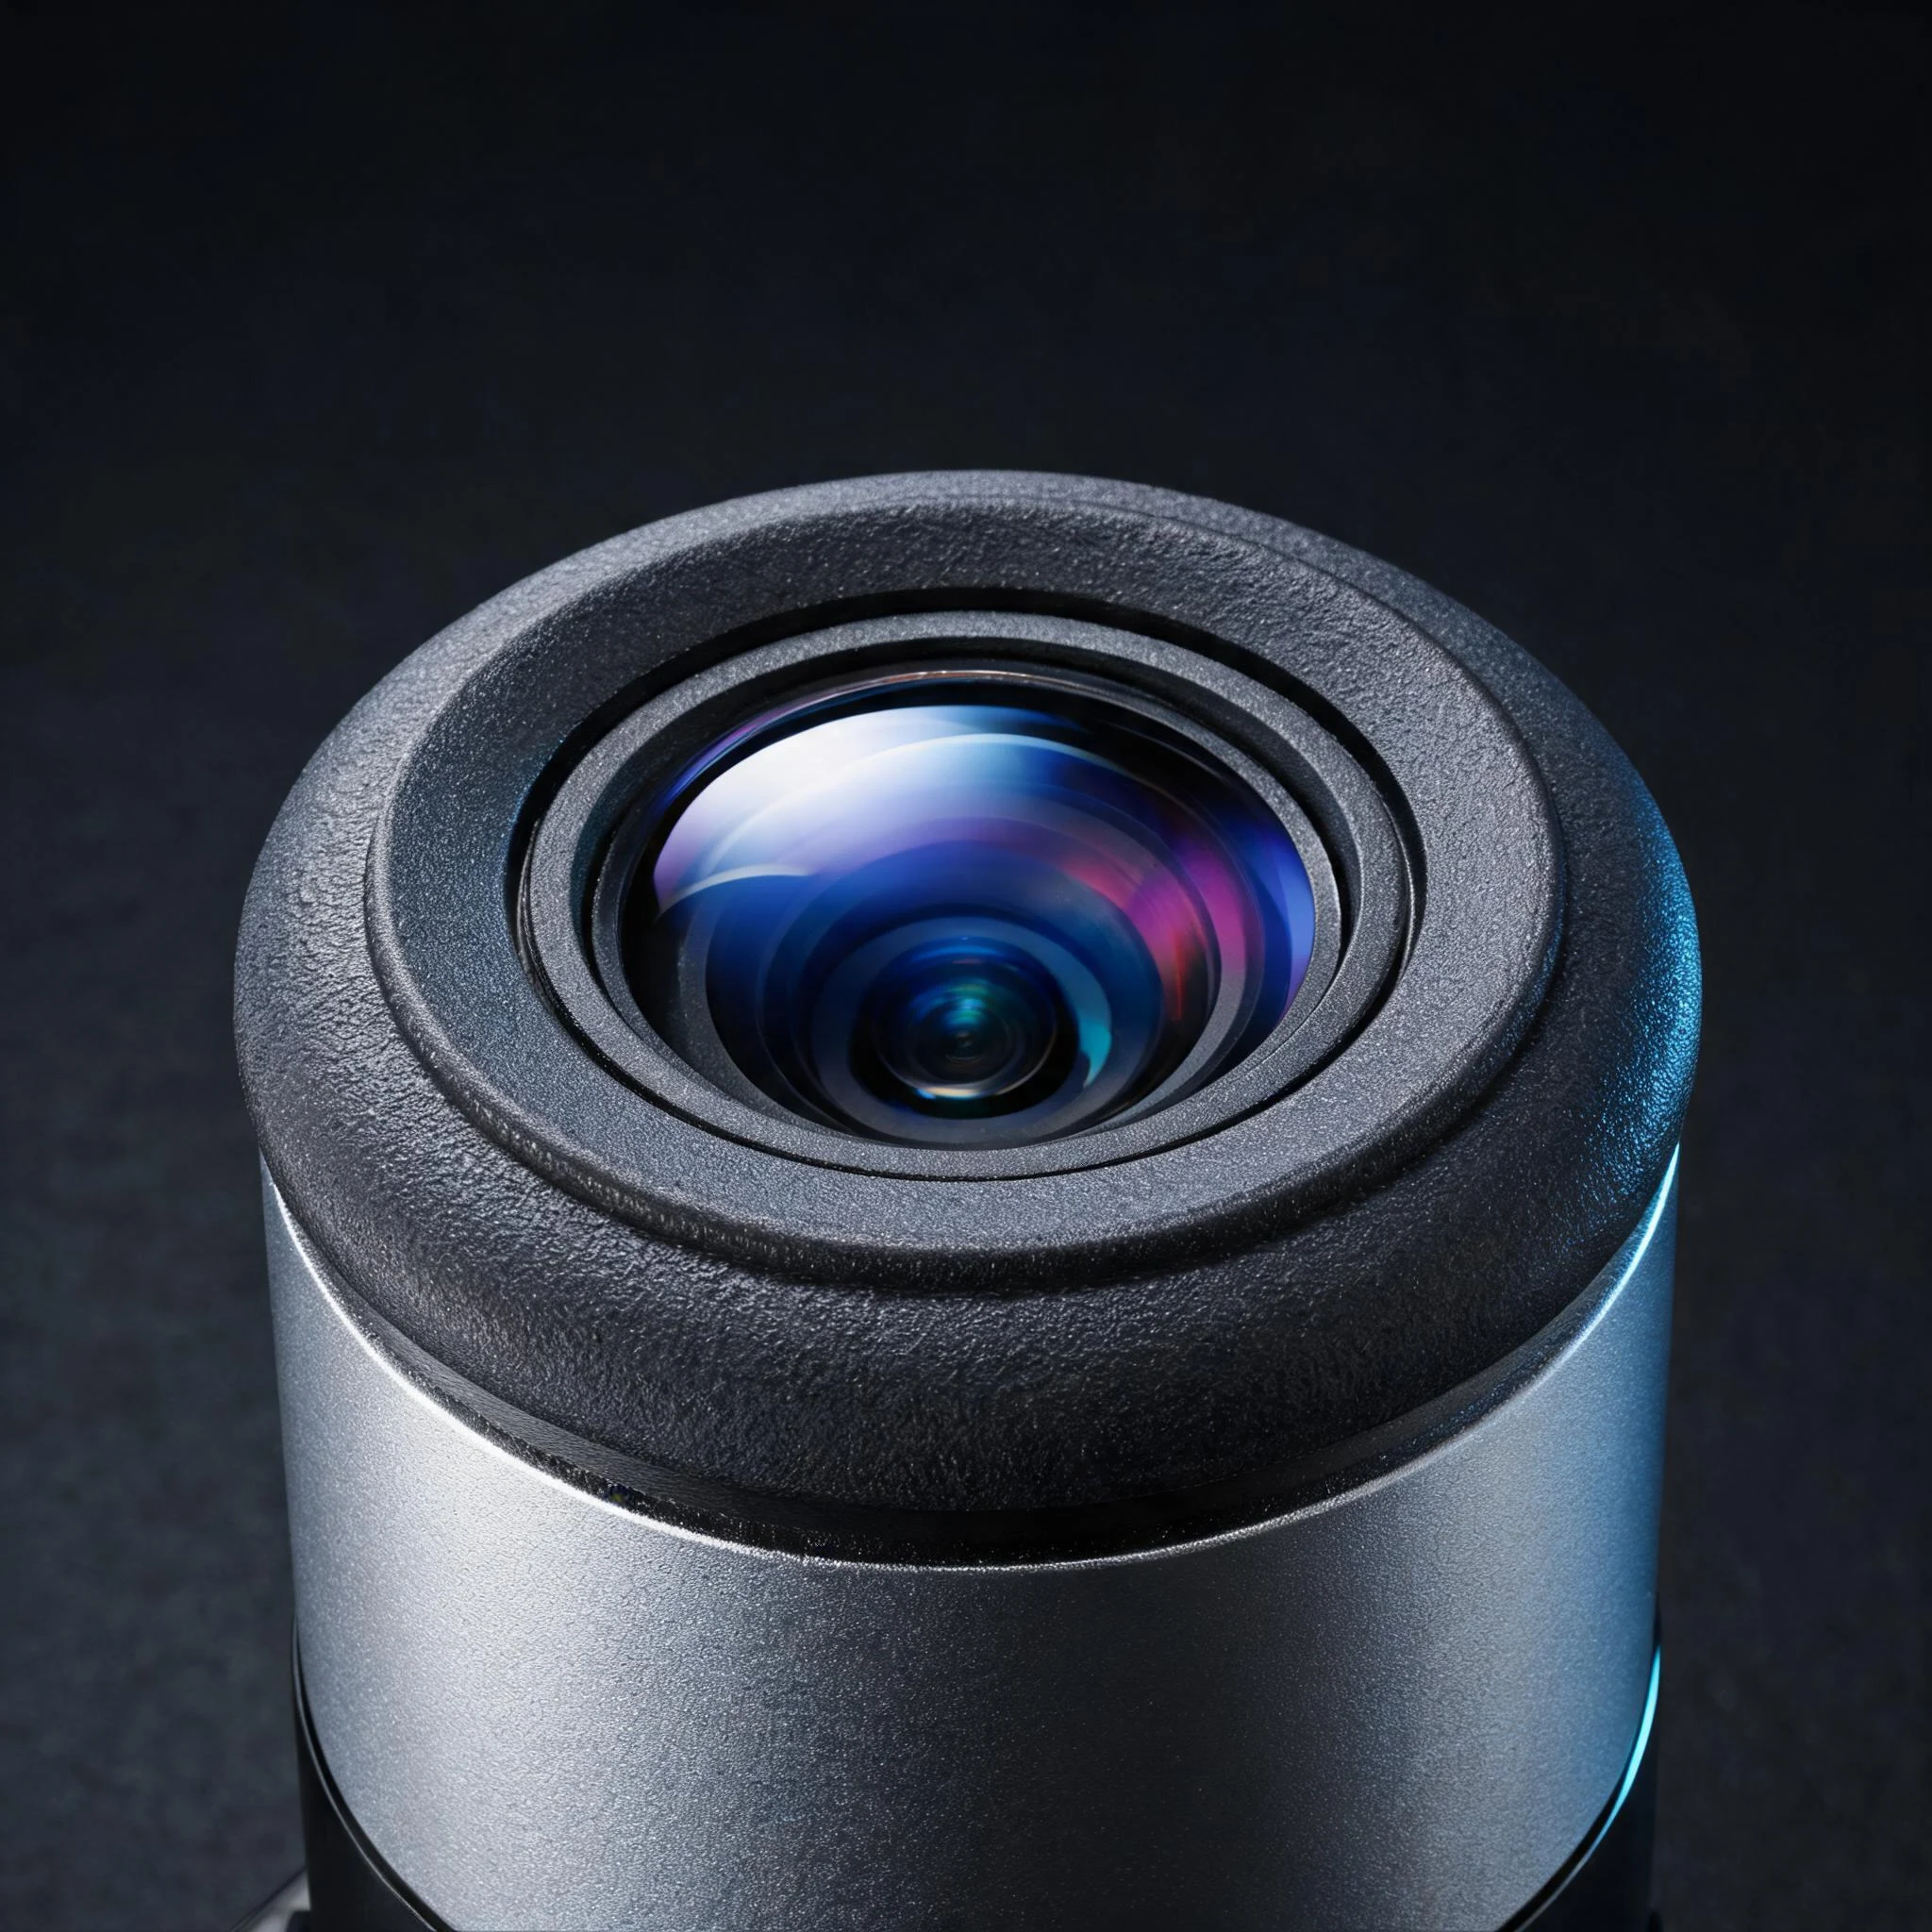
一顆鏡頭裝上車,要在 −40 ℃ 的清晨與 85 ℃ 的曝曬之間來回,被高壓水槍沖、被除冰鹽糊住、被碎石打一下;而它的鏡片只有幾毫米,光軸偏一點點,整車標定就得重做。鏡片外圈這圈軟膠看著像密封圈,實際在做緩衝、預緊、防水與遮光四件事。
產品說明
前視鏡頭躲在擋風玻璃後方或車標後面,環視的掛在後視鏡底座、前後保險桿與尾門上,倒車的裝在牌照燈附近。它們的處境差不多:一年被高壓水槍沖幾十次,冬天被除冰鹽糊住,夏天在深色保險桿裡被曬到 80 ℃ 以上,起步、過坎、路面接縫時一直在振,偶爾還被碎石正面打一下。鏡片外圈那圈軟膠,就在這幾件事之間做平衡。
先把職責說清楚。它做緩衝(碎石、振動與裝配應力)、做預緊(讓鏡片在鏡筒裡有確定的軸向位置)、做防水(唇邊與前蓋內壁貼合)、做遮光(擋住從側縫進入的雜散光)。它不做最終固定——鏡片的最終位置由壓環扭矩、點膠或前蓋雷射焊鎖定,光軸由主動對準(AA)標定。把這四件事都塞進「密封圈」一個詞裡,結構與驗證一定會走偏:把軟膠當固定件,幾個月後蠕變、光軸漂移;只當密封件,碎石一打、鏡片就崩邊。
溫度這一關,難的不是矽膠本身(−40~200 ℃ 的牌號很常見),而是熱膨脹差。鏡筒多是 PBT 或 PA+GF,前蓋是 PC/ABS 或鋁,線膨脹係數比矽膠小一個數量級:冷了壓得更緊,熱了回彈不足,壓縮量在整個溫度循環裡一直在變。所以這類件不看「耐溫多少度」,看壓縮永久變形——ASTM D395 B(100 ℃×70 h)常見要求 ≤25~30%,再看 −40↔85 ℃ 冷熱衝擊若干循環後唇邊還有沒有貼合。壓縮率一般取 15~25%:低於 15%,貼合面稍微有點波浪就封不住;高於 25%,過壓縮之後回不來,反而更早滲水。
車上的防水口徑比 IP67 更狠。IP67 是短時浸泡,真正難的是高壓洗車:80~100 bar、80 ℃ 的熱水近距離沖,有的車廠直接按 IP69K 提。矽膠唇邊要「有預壓縮、也有退路」——前蓋或鏡筒上要有硬限位台,讓矽膠壓到設定量就停住。沒有定位、靠裝配手感壓,件與件之間就不一樣;過壓的那批過幾個月會永久變形,從貼合面最薄的一側開始滲。貼合面的平面度與壓緊扭矩的一致性,比硬度更能決定結果。
最容易被忽略的是揮發物。矽氧烷環體會在鏡片與鍍膜上沉積,形成一層霧膜,影像對比度下降,ADAS 的誤檢率跟著上去;拆開看,鏡片上什麼都沒有,只有一層擦不掉的霧。做法是選低揮發牌號、做二次硫化(常見 200 ℃×2~4 h)、模內不用含矽脫模劑,成型後不清洗就直接裝配的工序也要改。驗證口徑按 ASTM E595 或客戶自己的 TGA 方法;「低氣味」不等於「低揮發」,這兩件事經常被當成一件。相關口徑見低氣味與低揮發矽膠。
再說光軸。緩衝圈的壓縮不均會直接變成鏡片傾斜:三處支撐不均、單側過壓、壓環扭矩不一致,標定合格的車跑幾千公里後影像開始偏,返修時很難想到是這圈軟膠。AA 主動對準之後、膠還沒完全固化時的位移也要算進去。做法是三處均布支撐、壓縮量一致,硬度按緩衝需求選(邵 A 30~50,不是越軟越好),優先選蠕變小的牌號。
介面在玻璃這一側。玻璃邊緣是微裂紋集中區,包邊走線要避讓倒角,別把裝配應力壓到邊緣上;黏接靠矽烷偶聯劑底塗(按鋼化玻璃、藍寶石、光學樹脂分別選)或自黏型 LSR,配合電漿活化,活化後要在時間窗內完成成型。這兩條在玻璃邊緣包膠與光學級液態矽膠裡展開講過,本頁只講這顆鏡頭外圈的結構。
結構與工藝要點
- 材料:鉑金硫化 LSR 優先,薄壁與複雜唇邊成型穩定;固態模壓適合大一些的護圈。
- 硬度:邵 A 30~50;緩衝段取 30~40,密封段取 40~50,同一件裡分段設計要留過渡區。
- 壓縮率:15~25%,並配硬限位台把壓縮量限死,不靠裝配手感。
- 唇邊:單唇或雙唇,唇口圓角 R0.2~0.4,唇根做薄,裝配時不容易翻邊。
- 壁厚:0.8~2.5 mm,厚薄之間做漸變,避免突變處縮水與回彈不一致。
- 支撐:三處均布支撐面,壓縮量一致;單側過壓是光軸漂移的頭號來源。
- 遮光:內圈做遮光唇並避讓最大視場角,外圈擋側向雜散光。
- 介面:玻璃側矽烷偶聯劑底塗加電漿,或自黏型 LSR;金屬側可加卡槽做機械鎖定。
- 潔淨:模內不用含矽脫模劑,成型後不用含矽清洗劑,裝配前做潔淨度控制。
- 固化:二次硫化降低揮發物;有鏡片起霧客訴的專案,這一項必須寫進工藝卡。
可選配置
車載鏡頭緩衝密封圈的可選範圍
下表是本類產品的常見範圍。尺寸、公差與驗收標準按專案圖紙確認;防水等級、溫度循環次數與揮發物口徑以車廠或一階供應商的技術要求為準。
| 項目 | 可選範圍 | 確認方式 |
|---|---|---|
| 適配位置 | 前視(擋風玻璃後、車標內)、環視(後視鏡底座、保險桿、尾門)、倒車與車內監控 | 提供模組 3D 與裝配圖 |
| 鏡片與窗口 | 鋼化玻璃、藍寶石窗口、光學樹脂;邊緣倒角或磨邊 | 按鍍膜區與倒角尺寸避讓 |
| 殼體材料 | PBT、PA+GF、PC/ABS、鋁合金、鋅合金壓鑄 | 按膨脹係數與壓緊方式選 |
| 結構形式 | 整圈緩衝密封圈、帶唇邊密封圈、包邊式(矽膠包玻璃邊緣)、圈+雙面膠複合 | 按防水等級與裝配工藝選 |
| 硬度 | 邵 A 30~50(緩衝段 30~40,密封段 40~50) | 按壓縮量與回彈打樣封樣 |
| 壓縮率 | 15~25%,配硬限位台 | 按圖紙壓縮量與壓緊力核算 |
| 壁厚與唇邊 | 壁厚 0.8~2.5 mm;單唇或雙唇,唇口 R0.2~0.4 | 剖切樣件確認 |
| 防水 | IP67、IP69K;高壓洗車 80~100 bar、80 ℃ 熱水 | 按整車標準做噴淋與短時浸泡 |
| 溫度 | −40~105 ℃ 長期;冷熱衝擊 −40↔85 ℃ 或按客戶循環數 | 按整機溫區與安裝位置確認 |
| 低揮發 | 低揮發牌號+二次硫化;ASTM E595 或客戶 TGA 口徑 | 按鏡片起霧要求約定 |
| 耐化學 | 洗車液、異丙醇、玻璃水、除冰鹽(氯化鈣/氯化鈉)、煞車油飛濺 | 按現場化學清單做浸泡與擦拭 |
| 光軸 | AA 標定後位移控制在客戶允許值內;支撐三處均布 | 標定前後實測對比 |
| 驗證 | 壓縮永久變形、冷熱衝擊、噴淋與浸泡、碎石衝擊、隨機振動、揮發物、附著力 | 按專案圖紙與目標市場清單約定 |
結構細節
四個容易做錯的地方
這幾處樣機階段看不出來,裝車跑了半年、或者第一次高壓洗車之後才暴露。
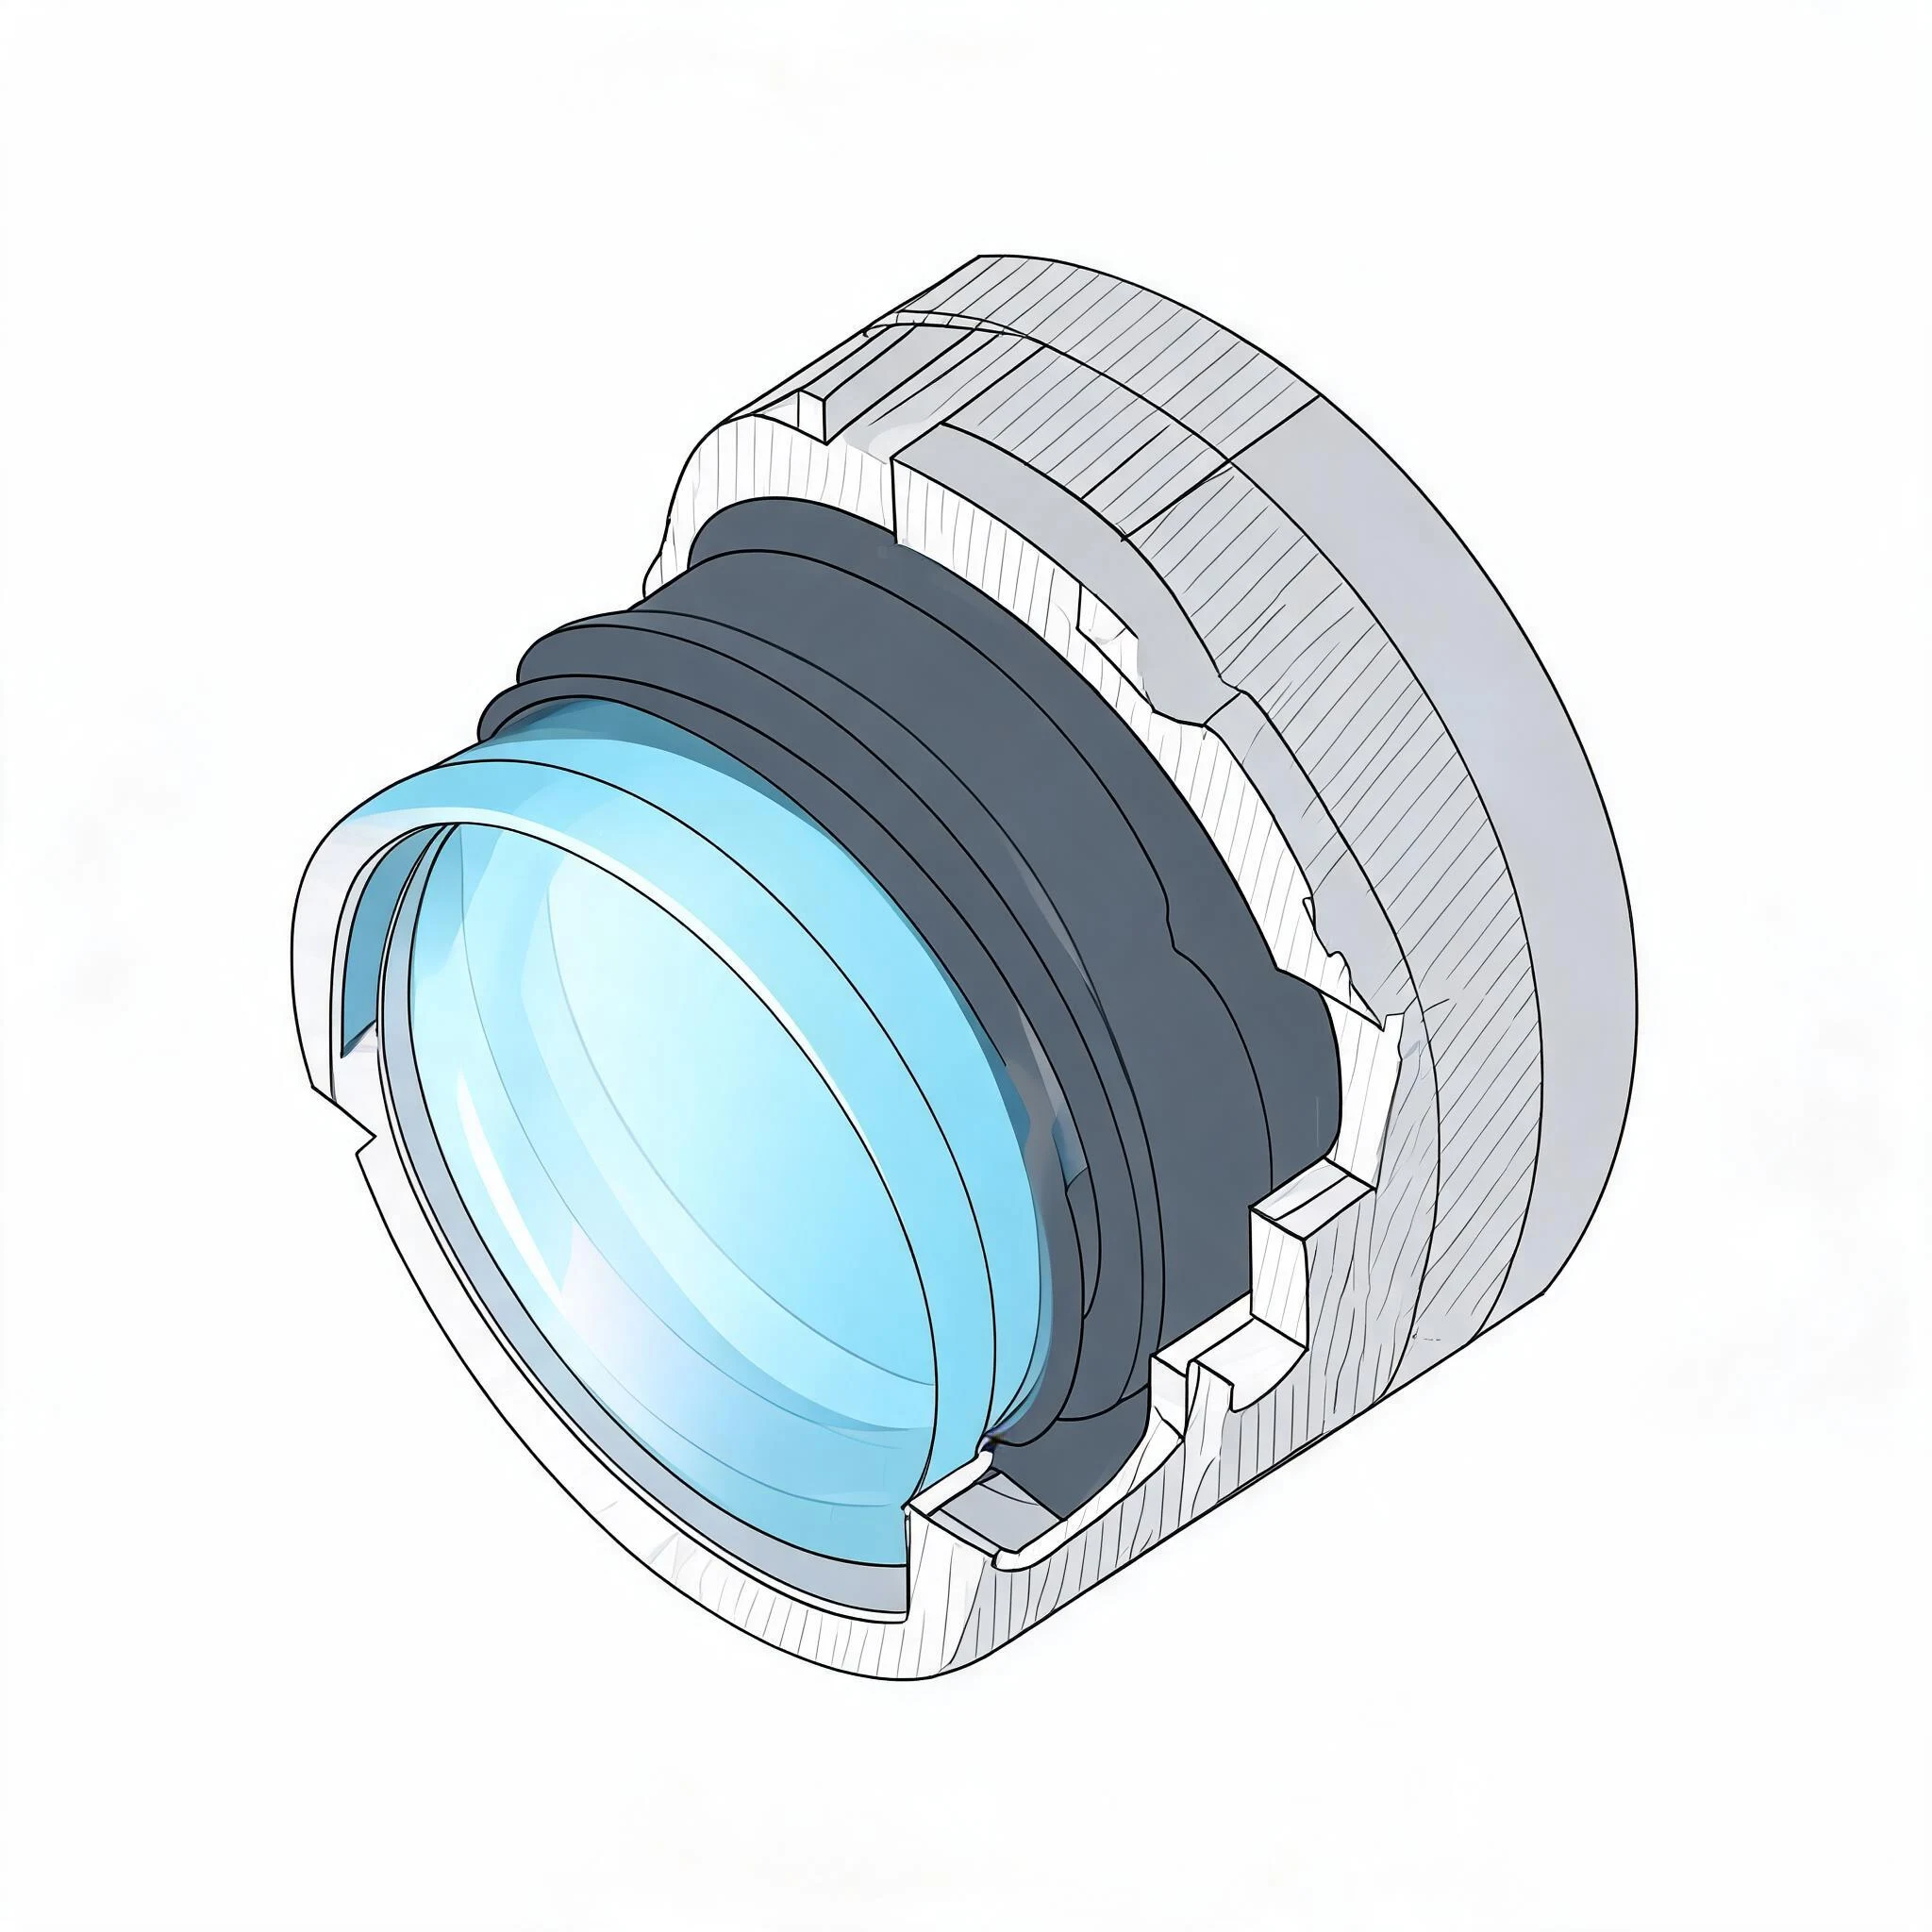
- 用矽膠圈固定鏡片:短期看不出問題,長期蠕變後鏡片在鏡筒裡微動,光軸漂移、影像邊緣發虛。固定交給壓環、點膠或雷射焊,軟膠只做預緊。
- 唇邊沒有硬限位台:靠裝配手感壓緊,壓縮量件件不同;過壓的那批幾個月後永久變形,從最薄的一側開始滲水。
- 忽略揮發物與脫模劑:鏡片起霧後拆開找不到水,只能整顆換。低揮發牌號、二次硫化與無矽脫模劑要一起上,缺一項都可能前功盡棄。
- 包邊走線壓到玻璃倒角:裝配應力集中到邊緣的微裂紋上,冷熱衝擊幾次就崩邊,而且崩在密封面內側,看不出來。
使用場景
洗車、除冰鹽與曝曬:驗收按整車條件做
高壓水槍近距離沖、冬天除冰鹽糊滿、夏天深色保險桿裡 80 ℃ 以上;這幾件事疊在一起,才是這圈軟膠的真實工齡。
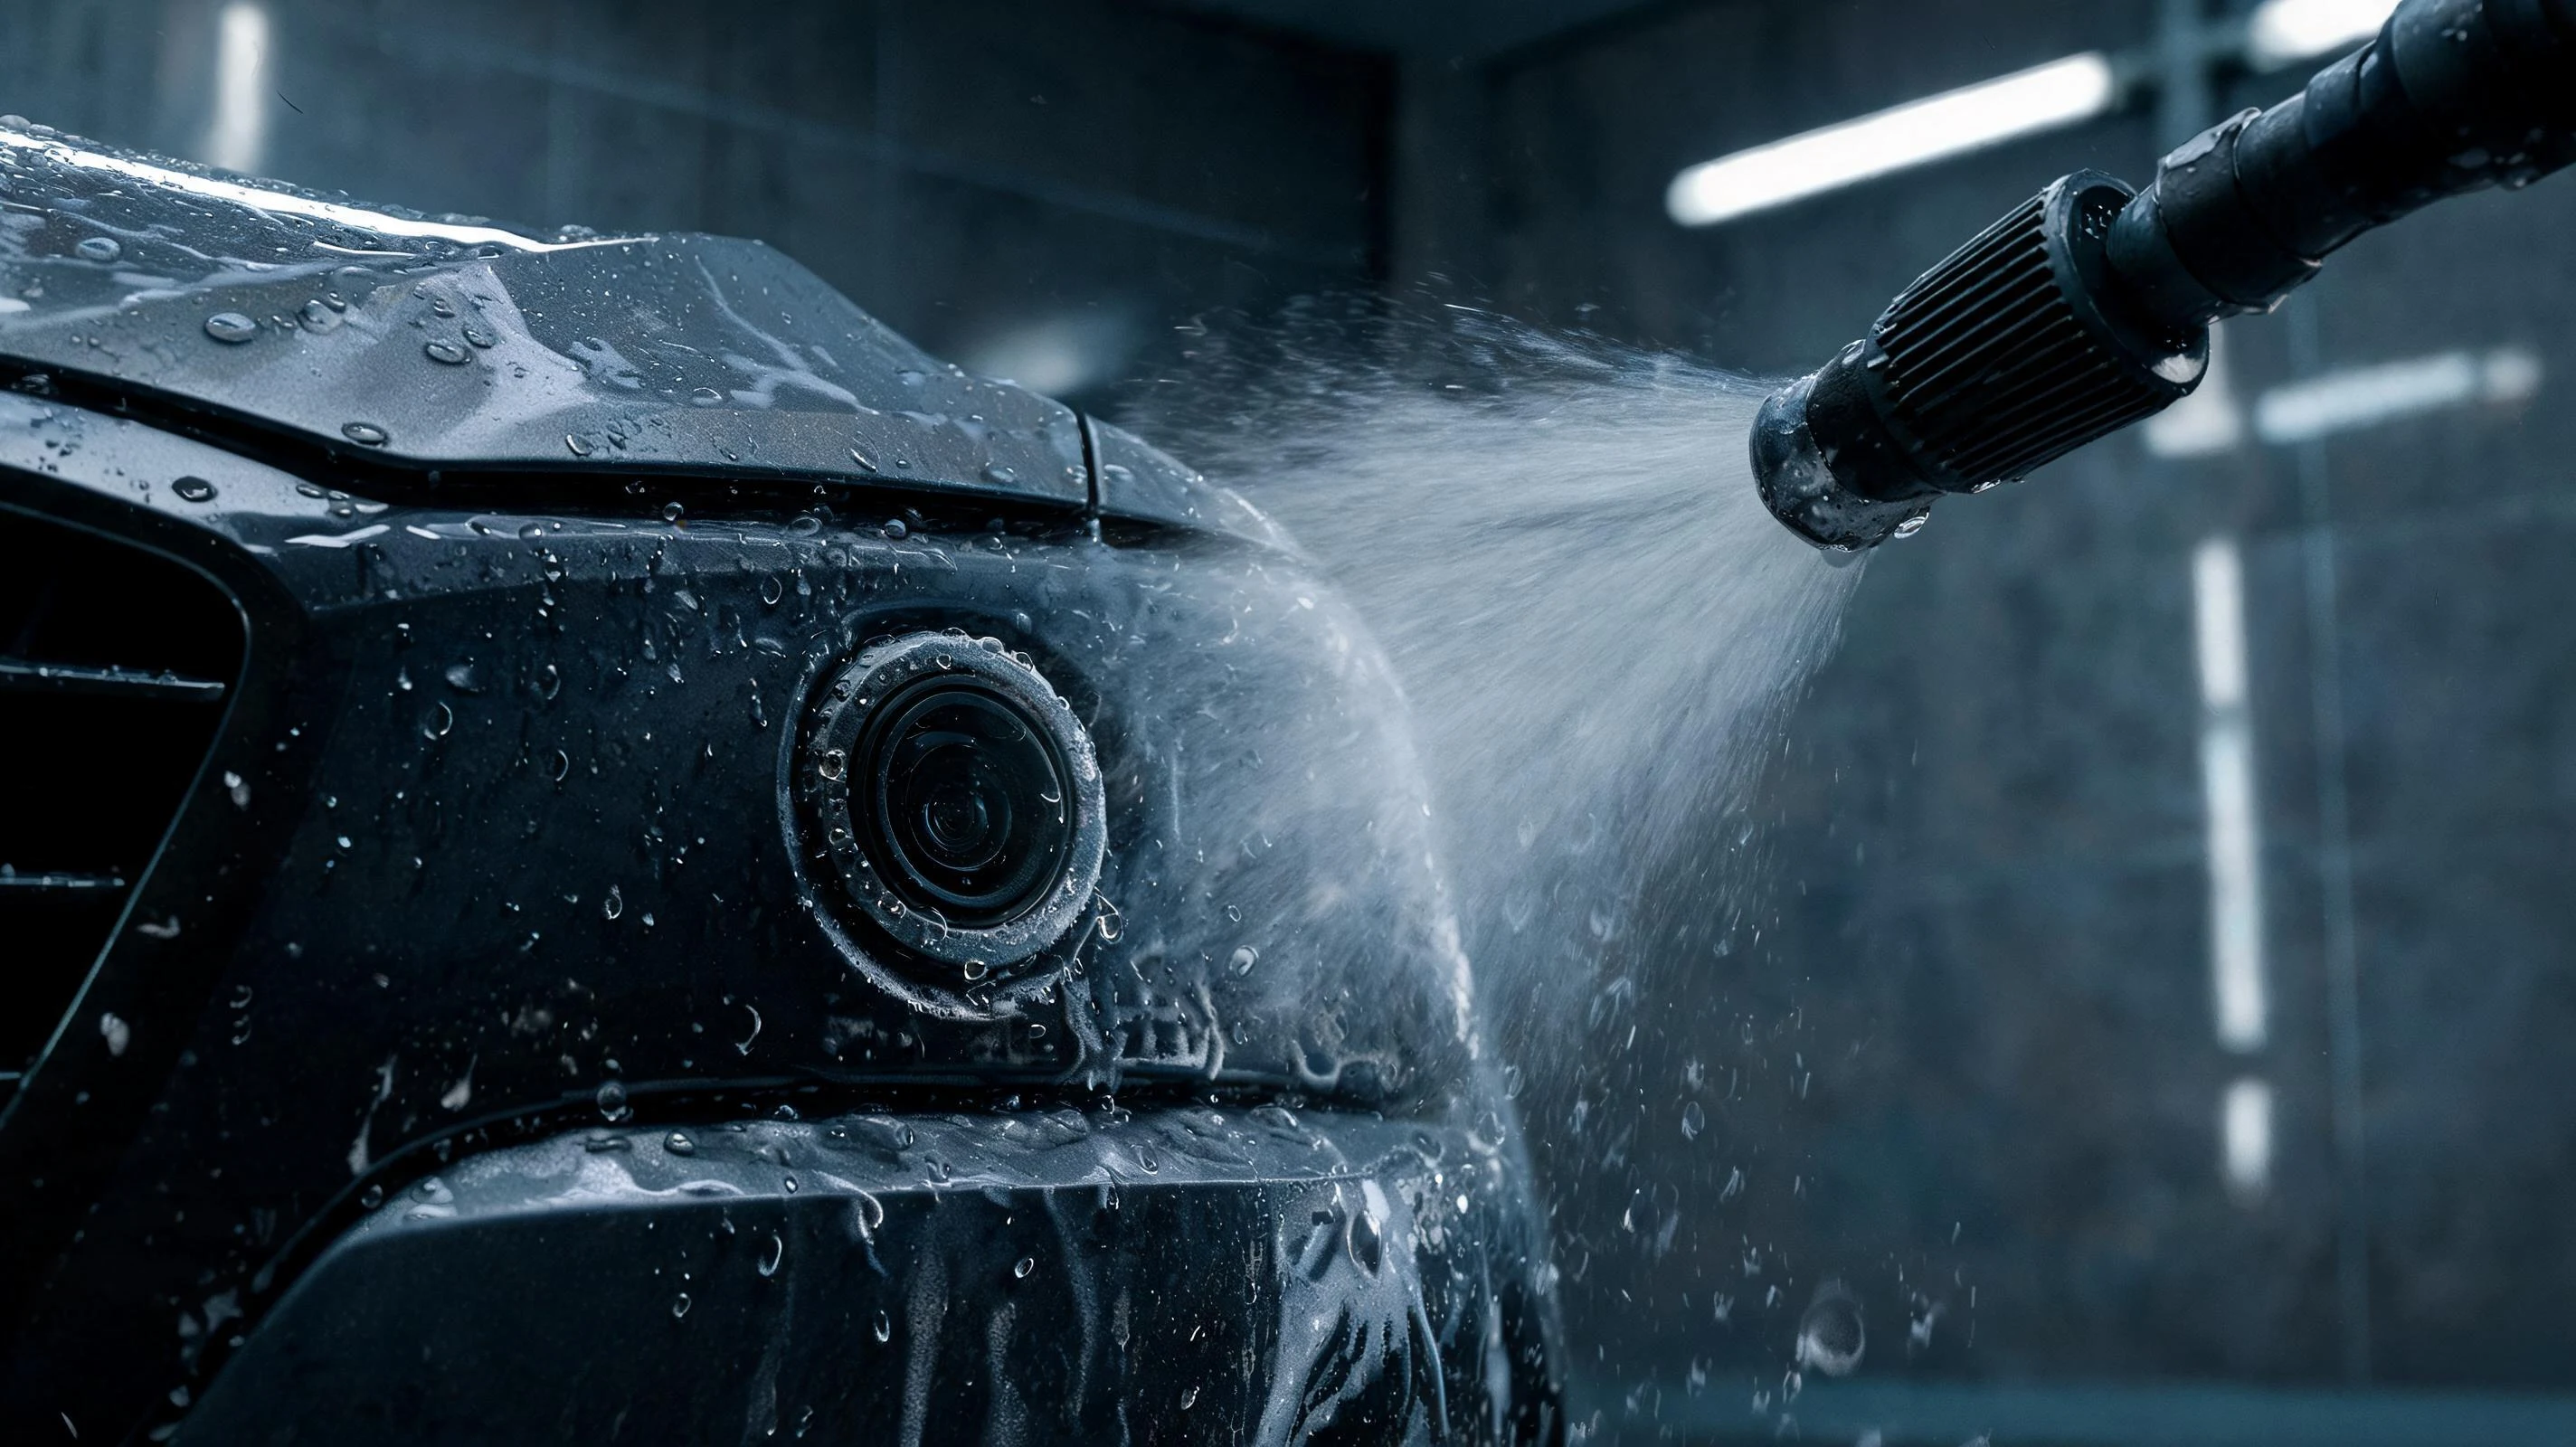
所以這款件的驗收建議按三個條件做,而不是裝到樣車上沖一次水:一是整機狀態下 80~100 bar、80 ℃ 的近距離沖洗,沖洗角度按實車最容易進水的方向;二是 −40↔85 ℃ 冷熱衝擊後立刻做噴淋,看貼合面回彈還夠不夠;三是碎石衝擊與隨機振動之後再看防水與影像,因為衝擊往往先把包邊與唇根打出微裂紋,滲水是後面才發生的。光軸要在標定後跑一段振動再複測,只看裝配時的靜態數據沒有意義。
開模前確認
評估時要對清的三件事
這三項確認後,結構形式、牌號與模具方案才能定稿;尺寸與公差按專案圖紙執行。
- 模組 3D、鏡片倒角與鍍膜區、鏡筒肩部台階與壓環扭矩:決定壓縮量、限位方式與包邊走線
- 整車防水口徑與化學清單(洗車壓力水溫、除冰鹽、玻璃水)、鏡片起霧要求:決定唇邊形式、牌號與二次硫化製程
- AA 工藝與允許位移、平台數與年產量:決定支撐佈置、模具套數與是否預留雙唇備選結構
常見問題
車載鏡頭緩衝密封圈的常見問題
矽膠圈能替代壓環固定鏡片嗎?
不能。矽膠長期受壓會蠕變,緩衝圈給的是確定的預緊與緩衝,鏡片的最終位置要靠壓環扭矩、點膠或前蓋雷射焊鎖定。用軟膠固定鏡片,跑幾千公里後光軸就會漂。
鏡片起霧是進水了嗎?
多數不是。矽氧烷環體會在鏡片與鍍膜上沉積成霧膜,擦不掉、拆開也看不到水。常見來源是未二次硫化的牌號、含矽脫模劑與成型後的污染,驗證按 ASTM E595 或客戶 TGA 口徑,不能只看低氣味。
這圈矽膠會擋住畫面嗎?
按視場角避讓就不會。內圈做遮光唇、避讓最大視場角,外圈擋側向雜散光;要按鏡頭光學參數與 AA 後的實際位置核算,不能只按結構圖估算。
高壓洗車會不會滲水?
取決於唇邊有沒有預壓縮、壓縮量有沒有被硬限位台限住。80~100 bar、80 ℃ 熱水近距離沖洗靠的是貼合面平面度、壓緊扭矩一致性與合適的壓縮率;只靠手感壓緊,件與件之間的差異會在幾個月後變成滲水。
同一組的其他成品與相關閱讀
玻璃陶瓷 + 矽膠這一組共三款成品,本頁這款是唯一帶光學介面的;底塗匹配與邊緣應力的處理方式與另外兩款相通。
把模組 3D 與整車防水要求發給我們評估
說明鏡筒材料、鏡片倒角與鍍膜區、壓縮量與限位方式、洗車與化學清單、鏡片起霧口徑與預計數量,我們先算壓縮量與牌號方向,再安排打樣。