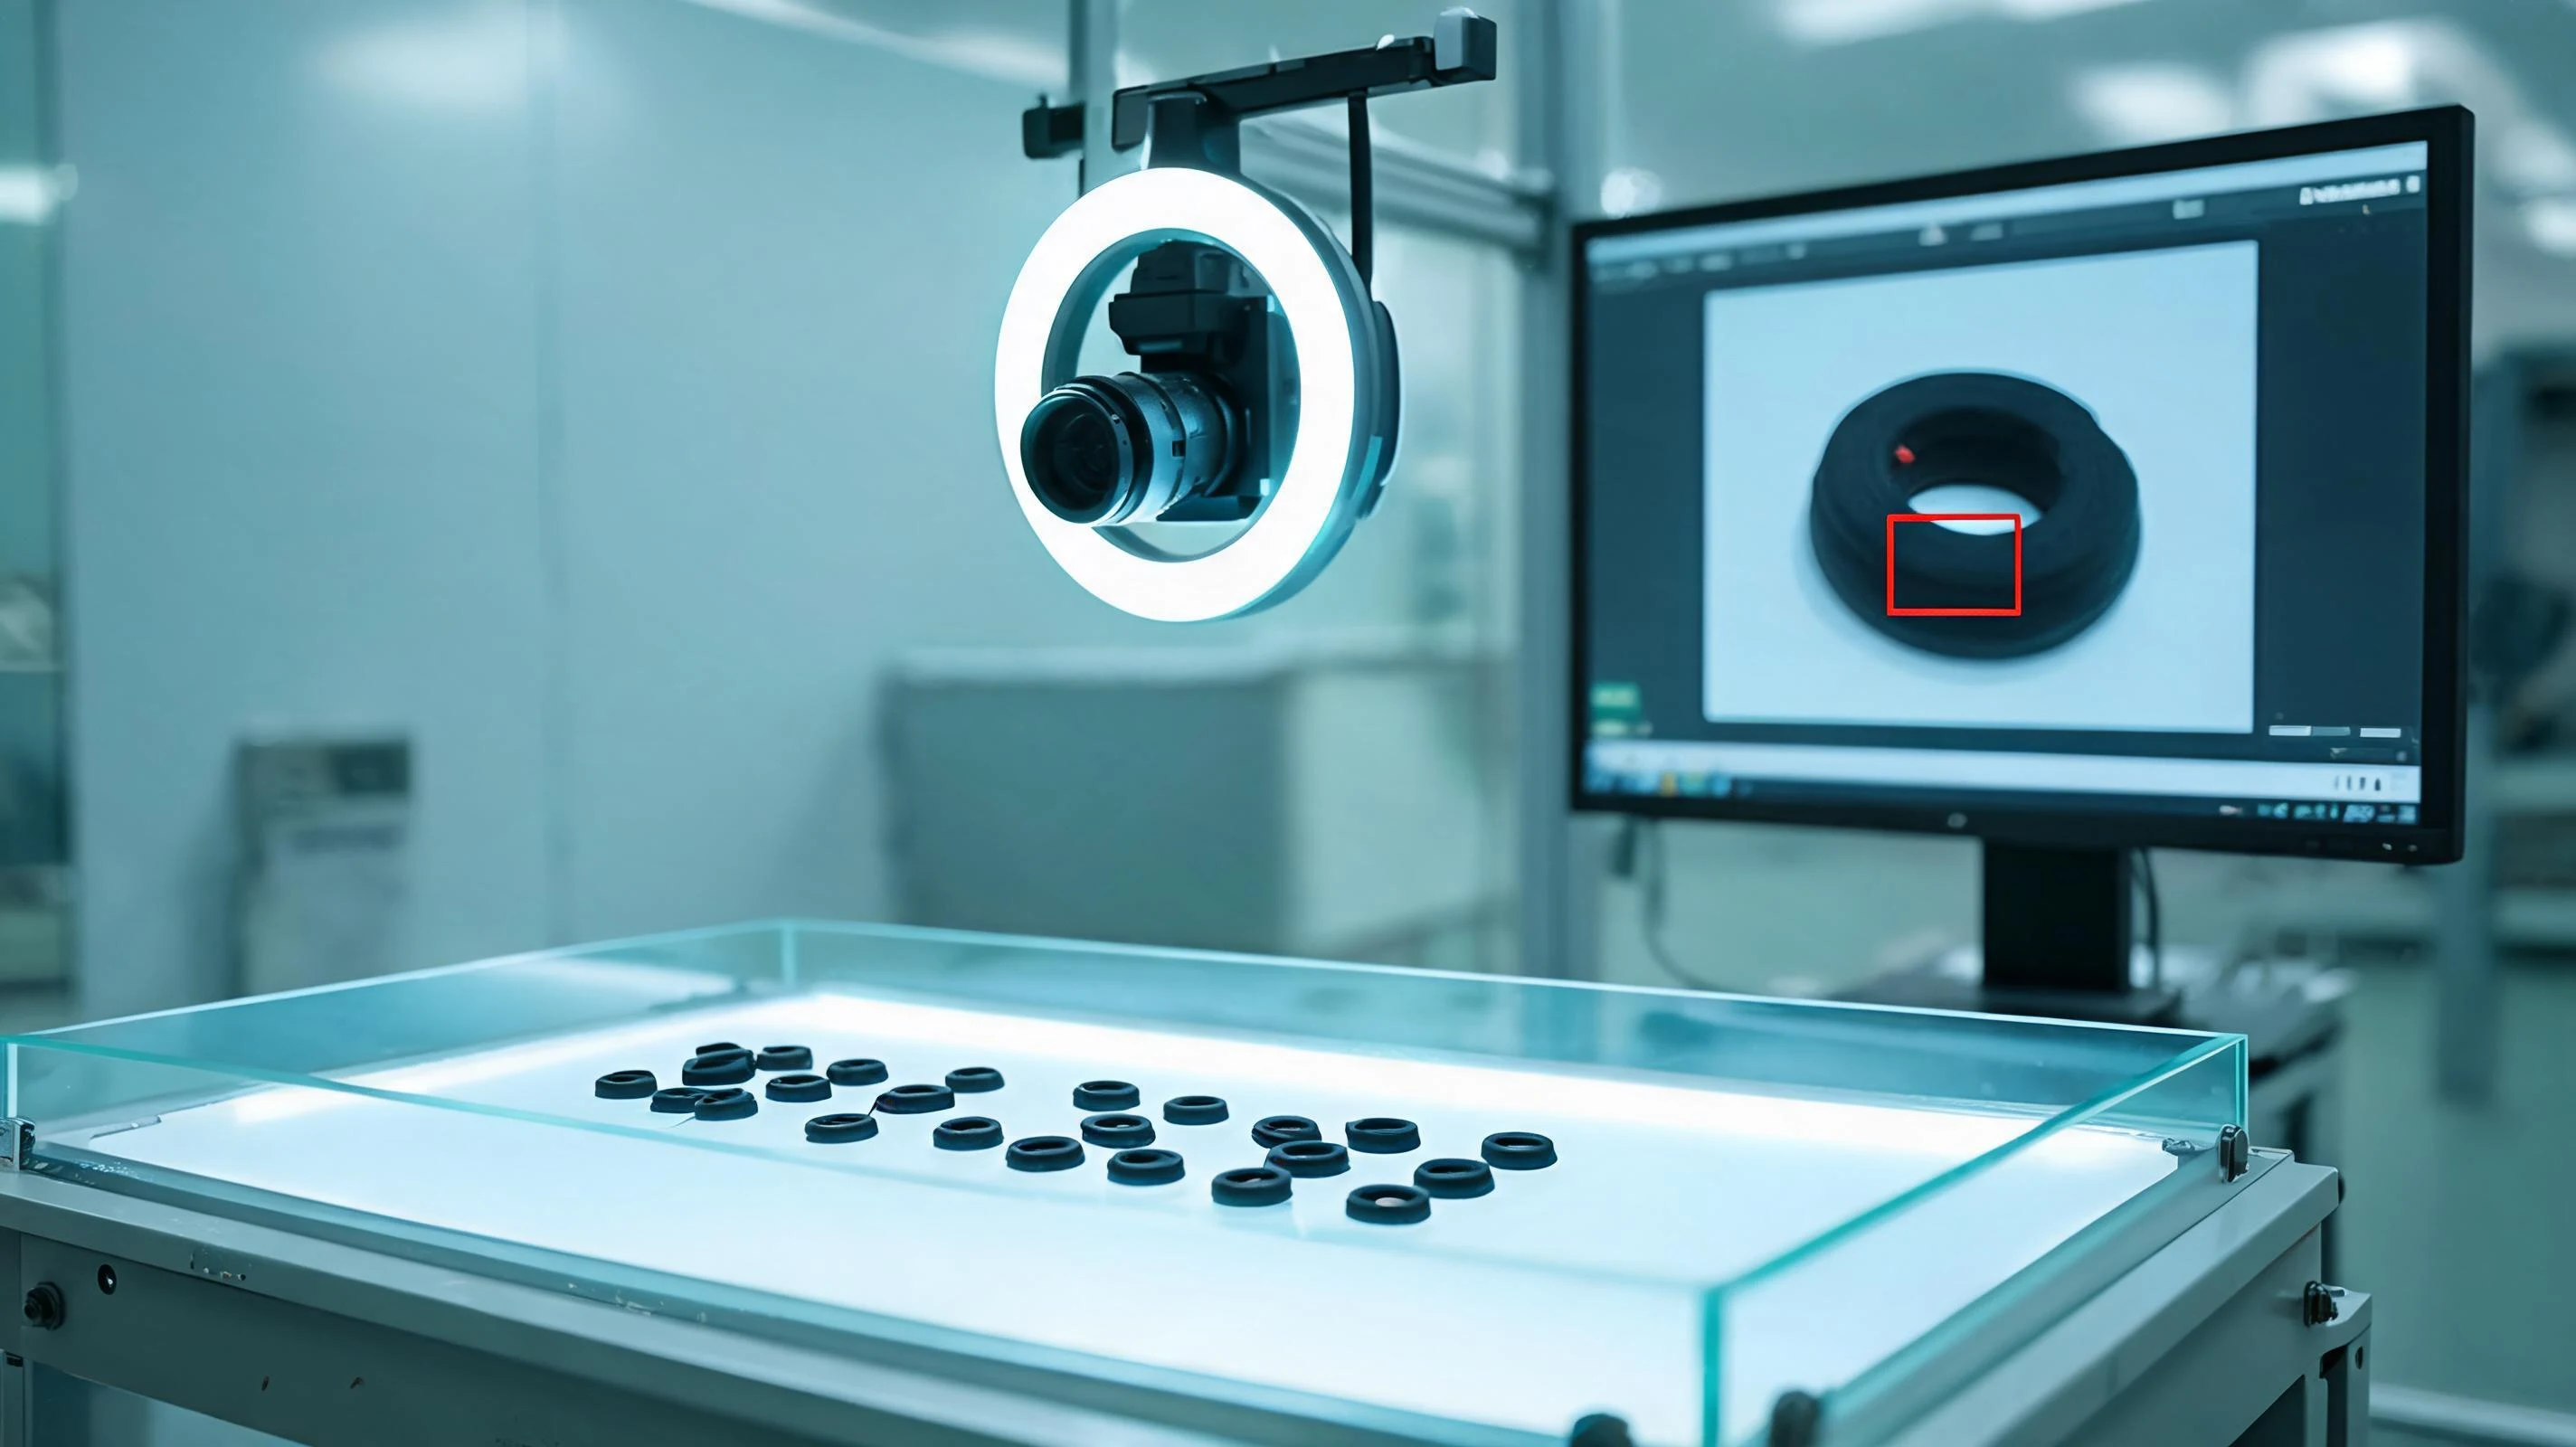
矽膠包膠件的外觀檢測長期靠人:燈下轉一圈,看缺膠、看溢膠、看氣泡。問題不是工人不認真,而是這類件軟、半透明、啞光面又容易反光,同一件在不同角度下樣子都不一樣;再加上二十幾秒一件的節拍,判定標準會隨疲勞漂移。
AI 視覺檢測這兩年在矽膠件上真正落地的部分,不是"萬能檢測",而是把缺陷拆開:哪些能用成像解決,哪些只能靠結構設計與工藝去防。這篇講矽膠視覺檢測繞不開的三件事——缺陷怎麼分檔、打光怎麼定、判據與樣本怎麼建,最後給一條能照著走的落地順序。
一、先把缺陷分成三檔
相機不解決定義問題。做矽膠視覺檢測前先把缺陷列清楚,按"能不能被看見"分成三檔,比先挑算法有用得多。
| 缺陷 | 成像方式 | 能否自動判 | 判據怎麼寫 |
|---|---|---|---|
| 缺膠、少膠 | 背光看輪廓 | 可自動判 | 輪廓缺口的位置與面積超差 |
| 溢膠、飛邊 | 背光加低角度暗場 | 可自動判 | 邊緣外擴量與圖紙公差比對 |
| 明顯氣泡、異物 | 同軸光或暗場 | 可自動判 | 單個尺寸與數量閾值 |
| 淺刮痕、微氣泡 | 同軸光、多角度 | 半可判 | 先定"多淺算不合格",再談識別 |
| 分型線錯位、色差 | 低角度光、分光測色 | 半可判 | 與封樣比對,定錯位量與色差閾值 |
| 界面脫層、硬度、氣味 | 剖切、拉拔、手感 | 判不了 | 留在抽檢與型式驗證裡 |
這張表最大的用處是砍需求:把第三檔從"視覺專案"裡劃掉,驗收指標才不會寫成"零缺陷"。而第二檔要先有判據文件,否則同一批件兩個人能標出兩個結果。
二、打光決定上限
矽膠件難拍在三點:半透明會讓光透過去,啞光面在斜射下會發亮,軟材質在治具上會被壓變形。算法再好,打光不對也救不回來。矽膠視覺檢測的成像方案,八成在打光這一步就定了。
- 背光:輪廓類缺陷的首選,缺膠、通孔堵、毛邊外擴都看得清,順帶解決定位。
- 低角度暗場:凸起、凹坑與分型線錯位,表面紋理的輕微起伏在這裡最明顯。
- 同軸光:平面細刮痕與淺壓痕,只有正反射才看得見。
- 偏振片加漫射穹頂:壓掉表面高光,半透明件配背光時尤其必要。
做法上別急著買設備:先在產線取三五十件(含良品與已知不良),用手機或工業相機在幾種光位下各拍一輪,選出能穩定複現缺陷的那一種,再談相機分辨率與鏡頭。這一步花的是一天時間,省的是後面三個月的返工。
三、樣本與標注:良品永遠比缺陷多
矽膠視覺檢測的缺陷樣本不足,是專案最現實的約束。三條路可以並行:從歷史客訴與返修品裡找、按缺陷機理做人工缺陷樣件、用良品圖做合成。合成樣本只能擴充訓練集,驗證集必須是真實件——否則模型在真件上的表現沒有參考價值。
標注一致性比數量更關鍵。同一條刮痕,兩個人標出來的邊界可能差一倍。先寫一份判據文件(多長、多深、在哪個面算不合格),讓標注與終檢用同一份;邊界樣本單獨留一組,專門驗證模型在"差一點就超差"時的判斷。截圖時要把穴號、班次與材料批號一起記下來,否則後面分不清是模具問題還是來料問題。
四、節拍、定位與追溯
矽膠件是軟的,上料時容易被壓扁或翻轉,矽膠視覺檢測的定位不能只靠模板匹配。常見做法是治具定型加背光取輪廓,讓每個件的姿態一致;多穴模具還要按穴號分區,出問題能回到具體型腔。
節拍上,一件多工位比一臺相機拍全部更穩:頂面、側面、端子面分開拍,單工位曝光時間短,運動模糊少。剔除機構要與產線節拍對齊,否則判了不良也來不及吹掉。檢測結果寫進批次記錄,和模號、穴號、班次、材料批號放在一起,追溯才成立。
五、誤判經濟學:漏檢與過殺
矽膠視覺檢測沒有"零誤判"。閾值收緊,漏檢少、過殺多;放鬆則相反。過殺的代價是複檢人力與產線停頓,漏檢的代價是客訴與返工,兩者不在一個量級,但要一起算。
可操作的做法是:用一批已知結果的真件跑出漏檢率與過殺率曲線,再按驗收口徑(AQL 或雙方約定的缺陷率)選工作點,把過殺率控制到複檢工位吃得下。上線後每月回溯一次誤判樣本,把新的邊界樣本補進驗證集;模型漂移不是故障,而是常態。
六、落地順序
- 列缺陷清單並分三檔,明確哪些不進視覺專案;
- 用真實件做打光試驗,定成像方案與工位數量;
- 採三百到五百件,覆蓋各穴號與班次,標注出邊界樣本;
- 離線跑漏檢與過殺曲線,與品質部門一起定閾值;
- 小批量上線,保留人工複檢通道,按月回溯。
結論
矽膠視覺檢測的成敗,多數不在算法,而在缺陷定義、打光與判據這三步。把"看得見的缺陷"交給設備,把"看不見的"交給結構設計與抽檢,檢測才真的省錢。反過來,一上來就追"全缺陷自動判",最後往往得到一個過殺率高到沒人願意用的系統。
站內延伸:拉拔、剖切與老化驗證見研發檢測,分型面與排氣結構見模具成型,缺陷與工藝參數的對應關係可對照液態矽膠冷流道與計量混合;技術方向的全景見矽膠橡膠行業最新技術。