儿童电动牙刷一体软胶机身
孩子会啃、会摔、会把牙刷泡在漱口杯里;而硅胶的成型温度比 PC/ABS 的耐受温度高。这款机身的难点从来不在"包得漂亮",而在温度余量与界面锁定。
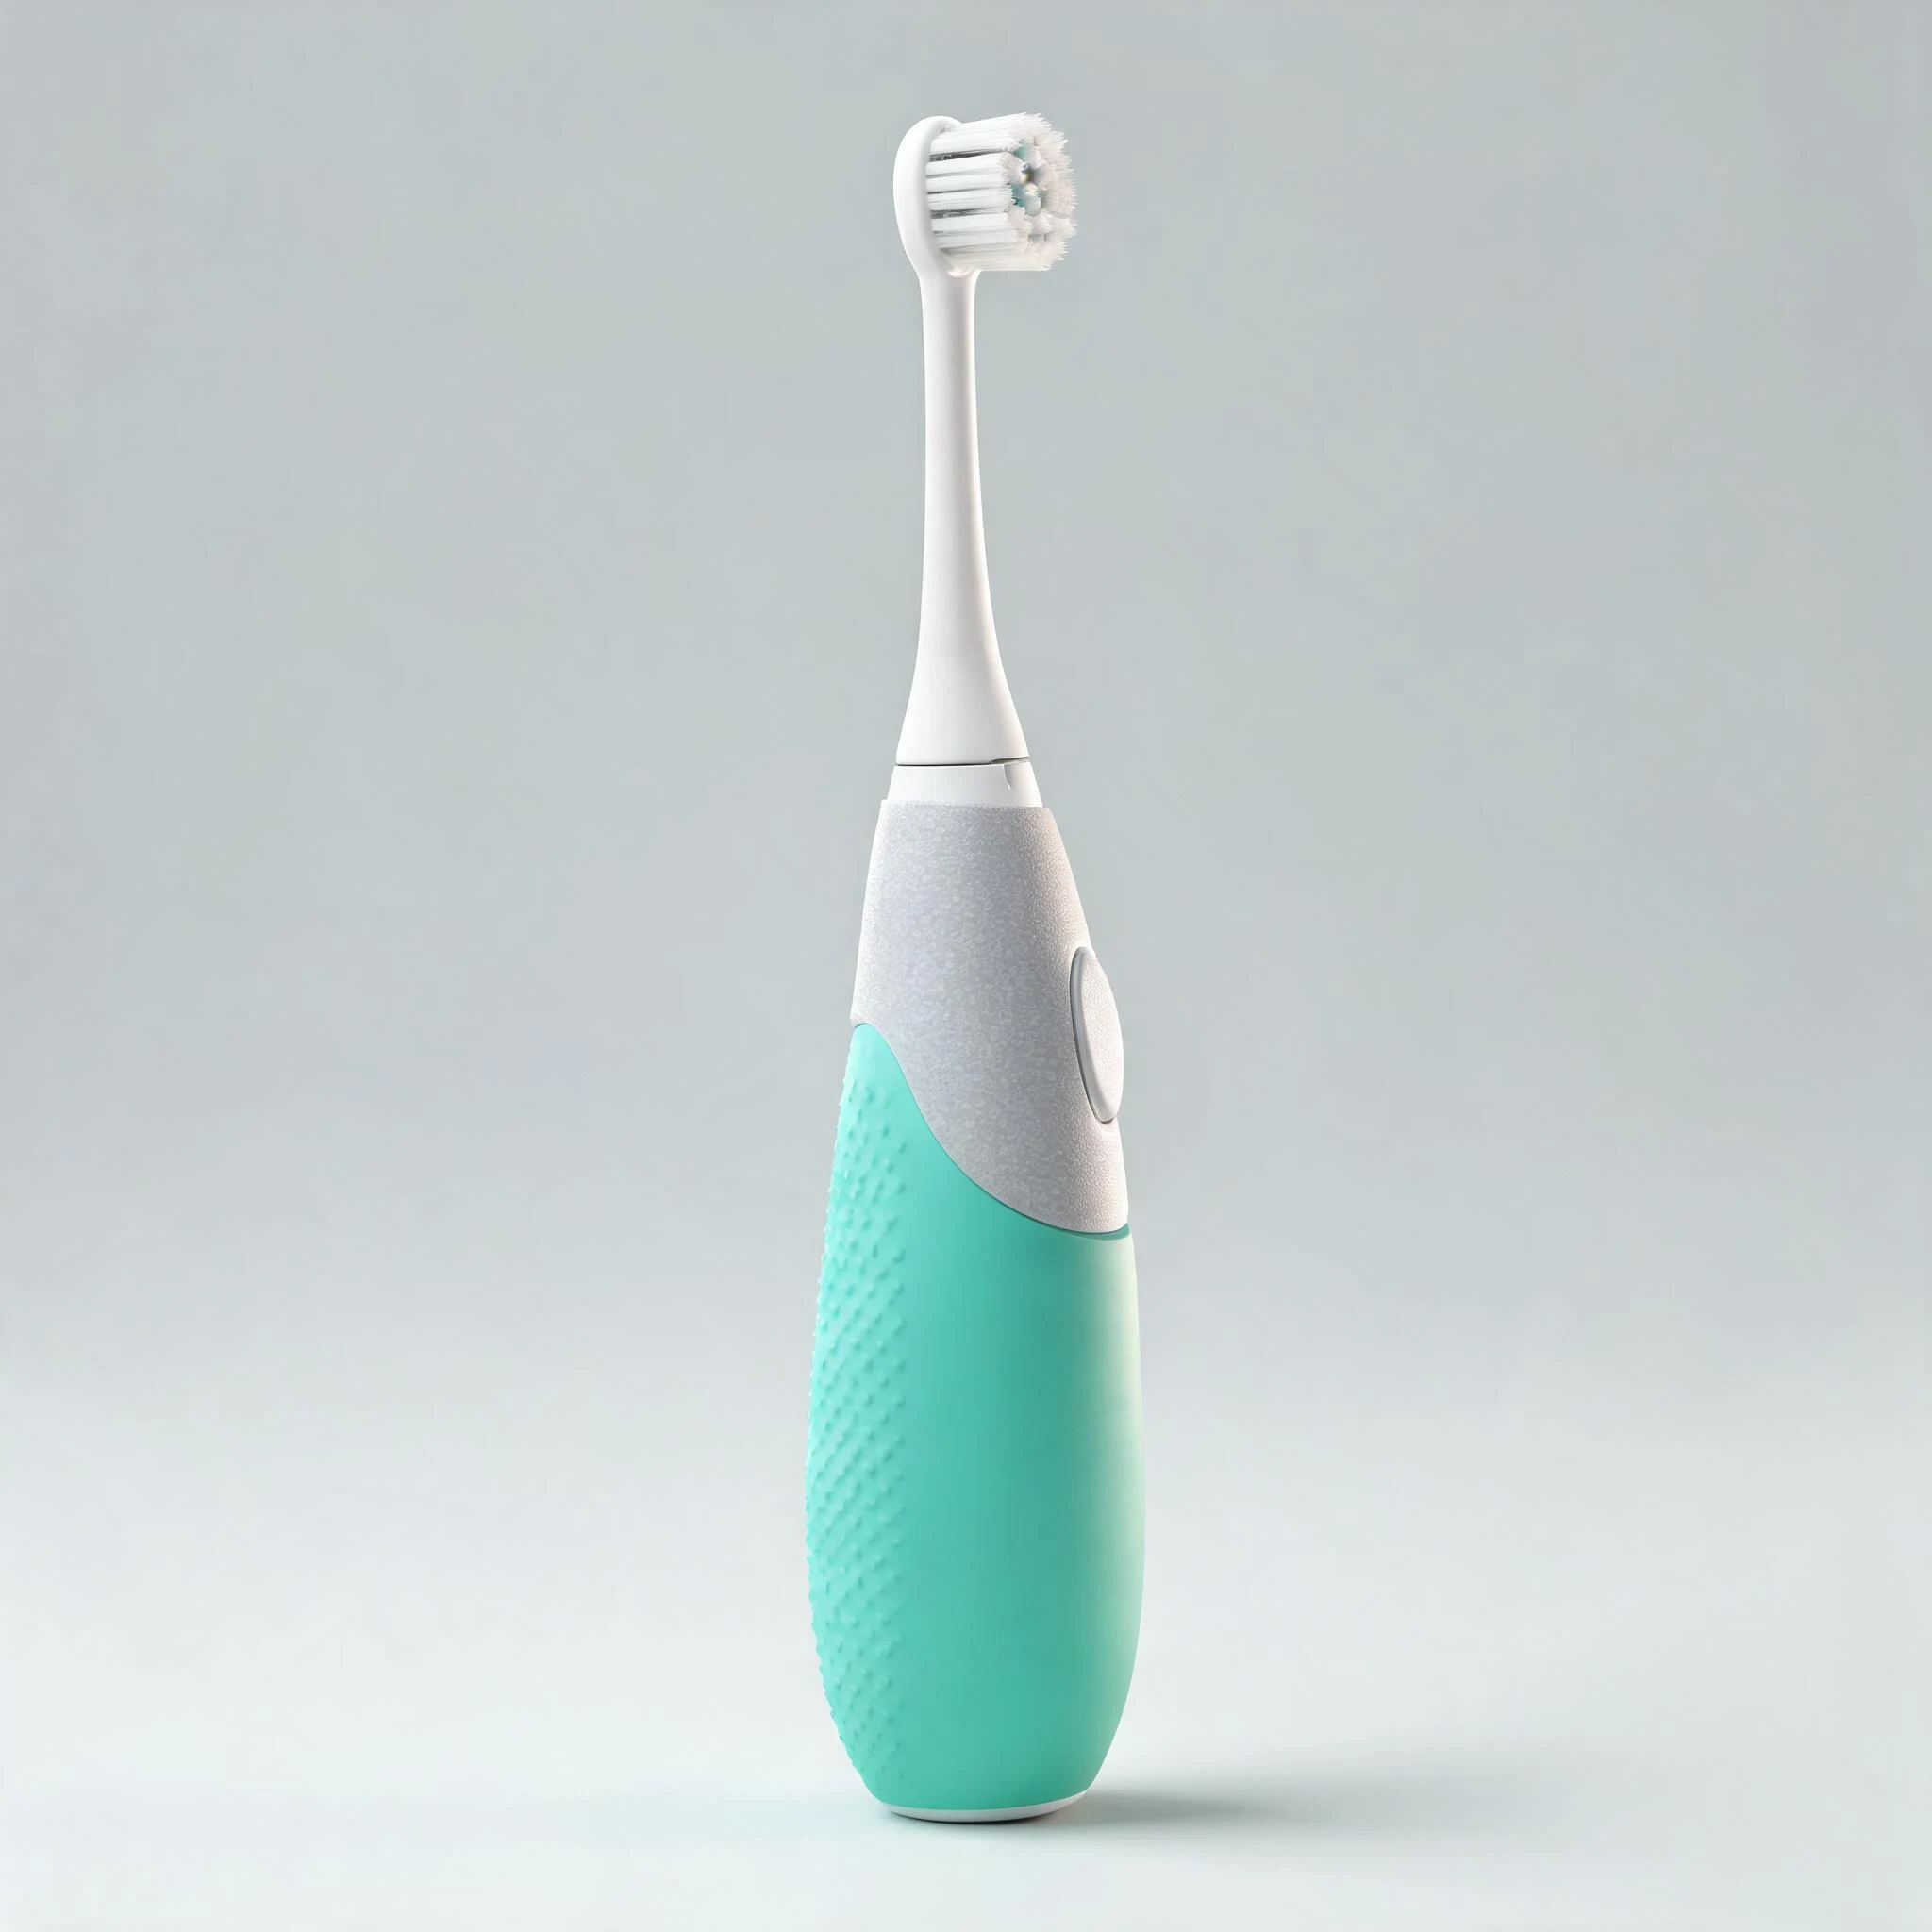
产品说明
儿童电动牙刷的工况比成人机更粗暴:一天两次,每次两分钟含在嘴里,被乳牙咬住、被小手攥紧;刷完直接拿到水龙头下冲,常常连机身一起泡进漱口杯;湿手加上牙膏泡沫,握持面几乎没有干燥的时候;一年里总要从洗手台掉到瓷砖上几次。所以这类机身要同时满足四件事:湿手握得住、机身不进水、被啃咬后软胶不脱层不掉小件、接缝少好擦洗。
一体软胶机身解决的是前两件事里最容易被忽略的一段:传统做法是硬塑机身外加一只独立硅胶套,套与机身之间那条缝会积牙膏和皂垢,孩子还会把套子撸下来玩、玩丢了;一体包胶把防滑区做成机身的一部分,没有可拆的缝,也没有可丢的件。
但要先把材料分工说清楚:个护小家电的大面积软胶握把,行业里多数用的是 TPE/TPU,因为它与 ABS、PC 的二次注塑能形成较好的结合,手感区间宽、耐磨耐刮、成本也低。硅胶做整机软胶机身,是在产品有这几条硬要求时才值得:口含与啃咬(需要更惰性、不加增塑剂、气味低)、热水冲洗或蒸汽消毒、需要长期回弹不塌陷、目标市场对软胶的气味与挥发物有明确要求。这个判断顺序,我们在牙刷柄里那圈胶里也写过,那篇讲密封,这篇讲机身。
核心矛盾在温度。铂金硫化液态硅胶(LSR)的模温常见 110~140 ℃,固态硅胶更高,模压常在 160~175 ℃;而 PC/ABS 的热变形温度大约 100~115 ℃(0.45 MPa 下),普通 ABS 更低。把 160 ℃ 的模具压在 PC/ABS 骨架上,骨架先软化、注塑内应力一释放就翘,冷却后分型面走位,溢胶和飞边就是这么来的。所以路线其实只有几条:走低温 LSR(110~120 ℃ 模温、延长固化时间)配退火过的骨架;把骨架换成更耐温的牌号;或者干脆退回两件式结构,让硅胶只做套,不做包胶。这条路线的选择,比调多少模温更早决定成败。
界面不能靠"粘"。硅胶表面能低,与 PC/ABS 很难形成稳定的化学结合,真正靠得住的是机械锁定:骨架上开通孔、做燕尾槽、翻边包住端面,让硅胶穿过去形成填充柱,再配底涂或自粘型 LSR,附着力才有余量。孔的位置要避开分型面与按键行程区——这两处是后面返修最多的地方。
防水只解决一半。一体包胶能封住壳体分型面那条缝,但真正进水的是顶部轴封、按键膜与充电口:热胀冷缩造成的负压会把水从这三处吸进去,按键膜本身还是个泵。IPX7 要这几处一起成立,测法不能只做一次静态浸泡。
结构与工艺要点
- 骨架材料:优先 PC/ABS 合金,兼顾外观与抗冲;温度余量不够时换 PC 或耐热牌号。
- 成型路线:LSR 低温包胶(模温 110~120 ℃、延长固化)优先;固态硅胶的模温会烫坏骨架。
- 骨架预处理:注塑后退火去内应力、清洁去脱模剂,避免包胶时受热翘曲。
- 界面锁定:通孔、燕尾槽、翻边包端面,孔边做圆角,不让撕裂从孔边起。
- 按键让位:按键区做硬胶浮动或整片硅胶薄膜,硅胶压到行程区会把按键包死。
- 分型线:放在侧面或背部,避开握持正面与唇边接触区,否则用久了起毛边藏污。
- 壁厚:软胶 1.5~3 mm,握持区可局部加厚,厚薄过渡做渐变,避免正面缩水痕。
- 底部:充电口做翻边包覆加塞盖,形成二级挡水,比单纯加厚密封圈有效。
可选配置
儿童电动牙刷一体软胶机身的可选范围
下表是本类产品的常见可选范围。尺寸、公差与验收标准按项目图纸确认;握持手感、按压力与装配力以打样实物封样为准。
| 项目 | 可选范围 | 确认方式 |
|---|---|---|
| 适配机型 | 3~6 岁与 6~12 岁儿童电动牙刷;圆棒形、扁柄形、短胖型 | 提供 3D 图或手板 |
| 骨架材料 | PC/ABS、PC、耐热 ABS;外观件可做硬胶双色 | 按耐温余量与外观要求选 |
| 包胶形式 | LSR 一体包胶(整机软胶)、局部包胶(握持区)、两件式硅胶套硬壳 | 按温度余量、卫生要求与可维护性选 |
| 软胶壁厚 | 1.5~3 mm,握持区局部加厚至 4 mm | 打样后以握持与回弹手感封样 |
| 硬度 | 邵氏 A 30~60,握持区常用 40~50 | 样件握持封样 |
| 表面 | 细砂、颗粒、条纹、光面;可做哑光与亮面分区 | 湿手与泡沫状态实测摩擦 |
| 颜色 | 单色、双色、色块拼接;按客户色稿配色 | 色板与样件封样 |
| 按键 | 硬胶按键加硅胶围边、整片硅胶薄膜按键 | 按按压力与行程确认 |
| 密封 | 顶部轴封、按键膜、充电口翻边加塞盖 | 按整机防水等级(如 IPX7)验证 |
| 验证 | 附着力(剥离与拉拔)、啃咬模拟、跌落、热水浸泡、防水等级、色差与外观 | 按项目图纸与客户目标市场清单约定 |
结构细节
四个容易做错的地方
这几处出问题,样机阶段不明显,量产或用了几个月才暴露。
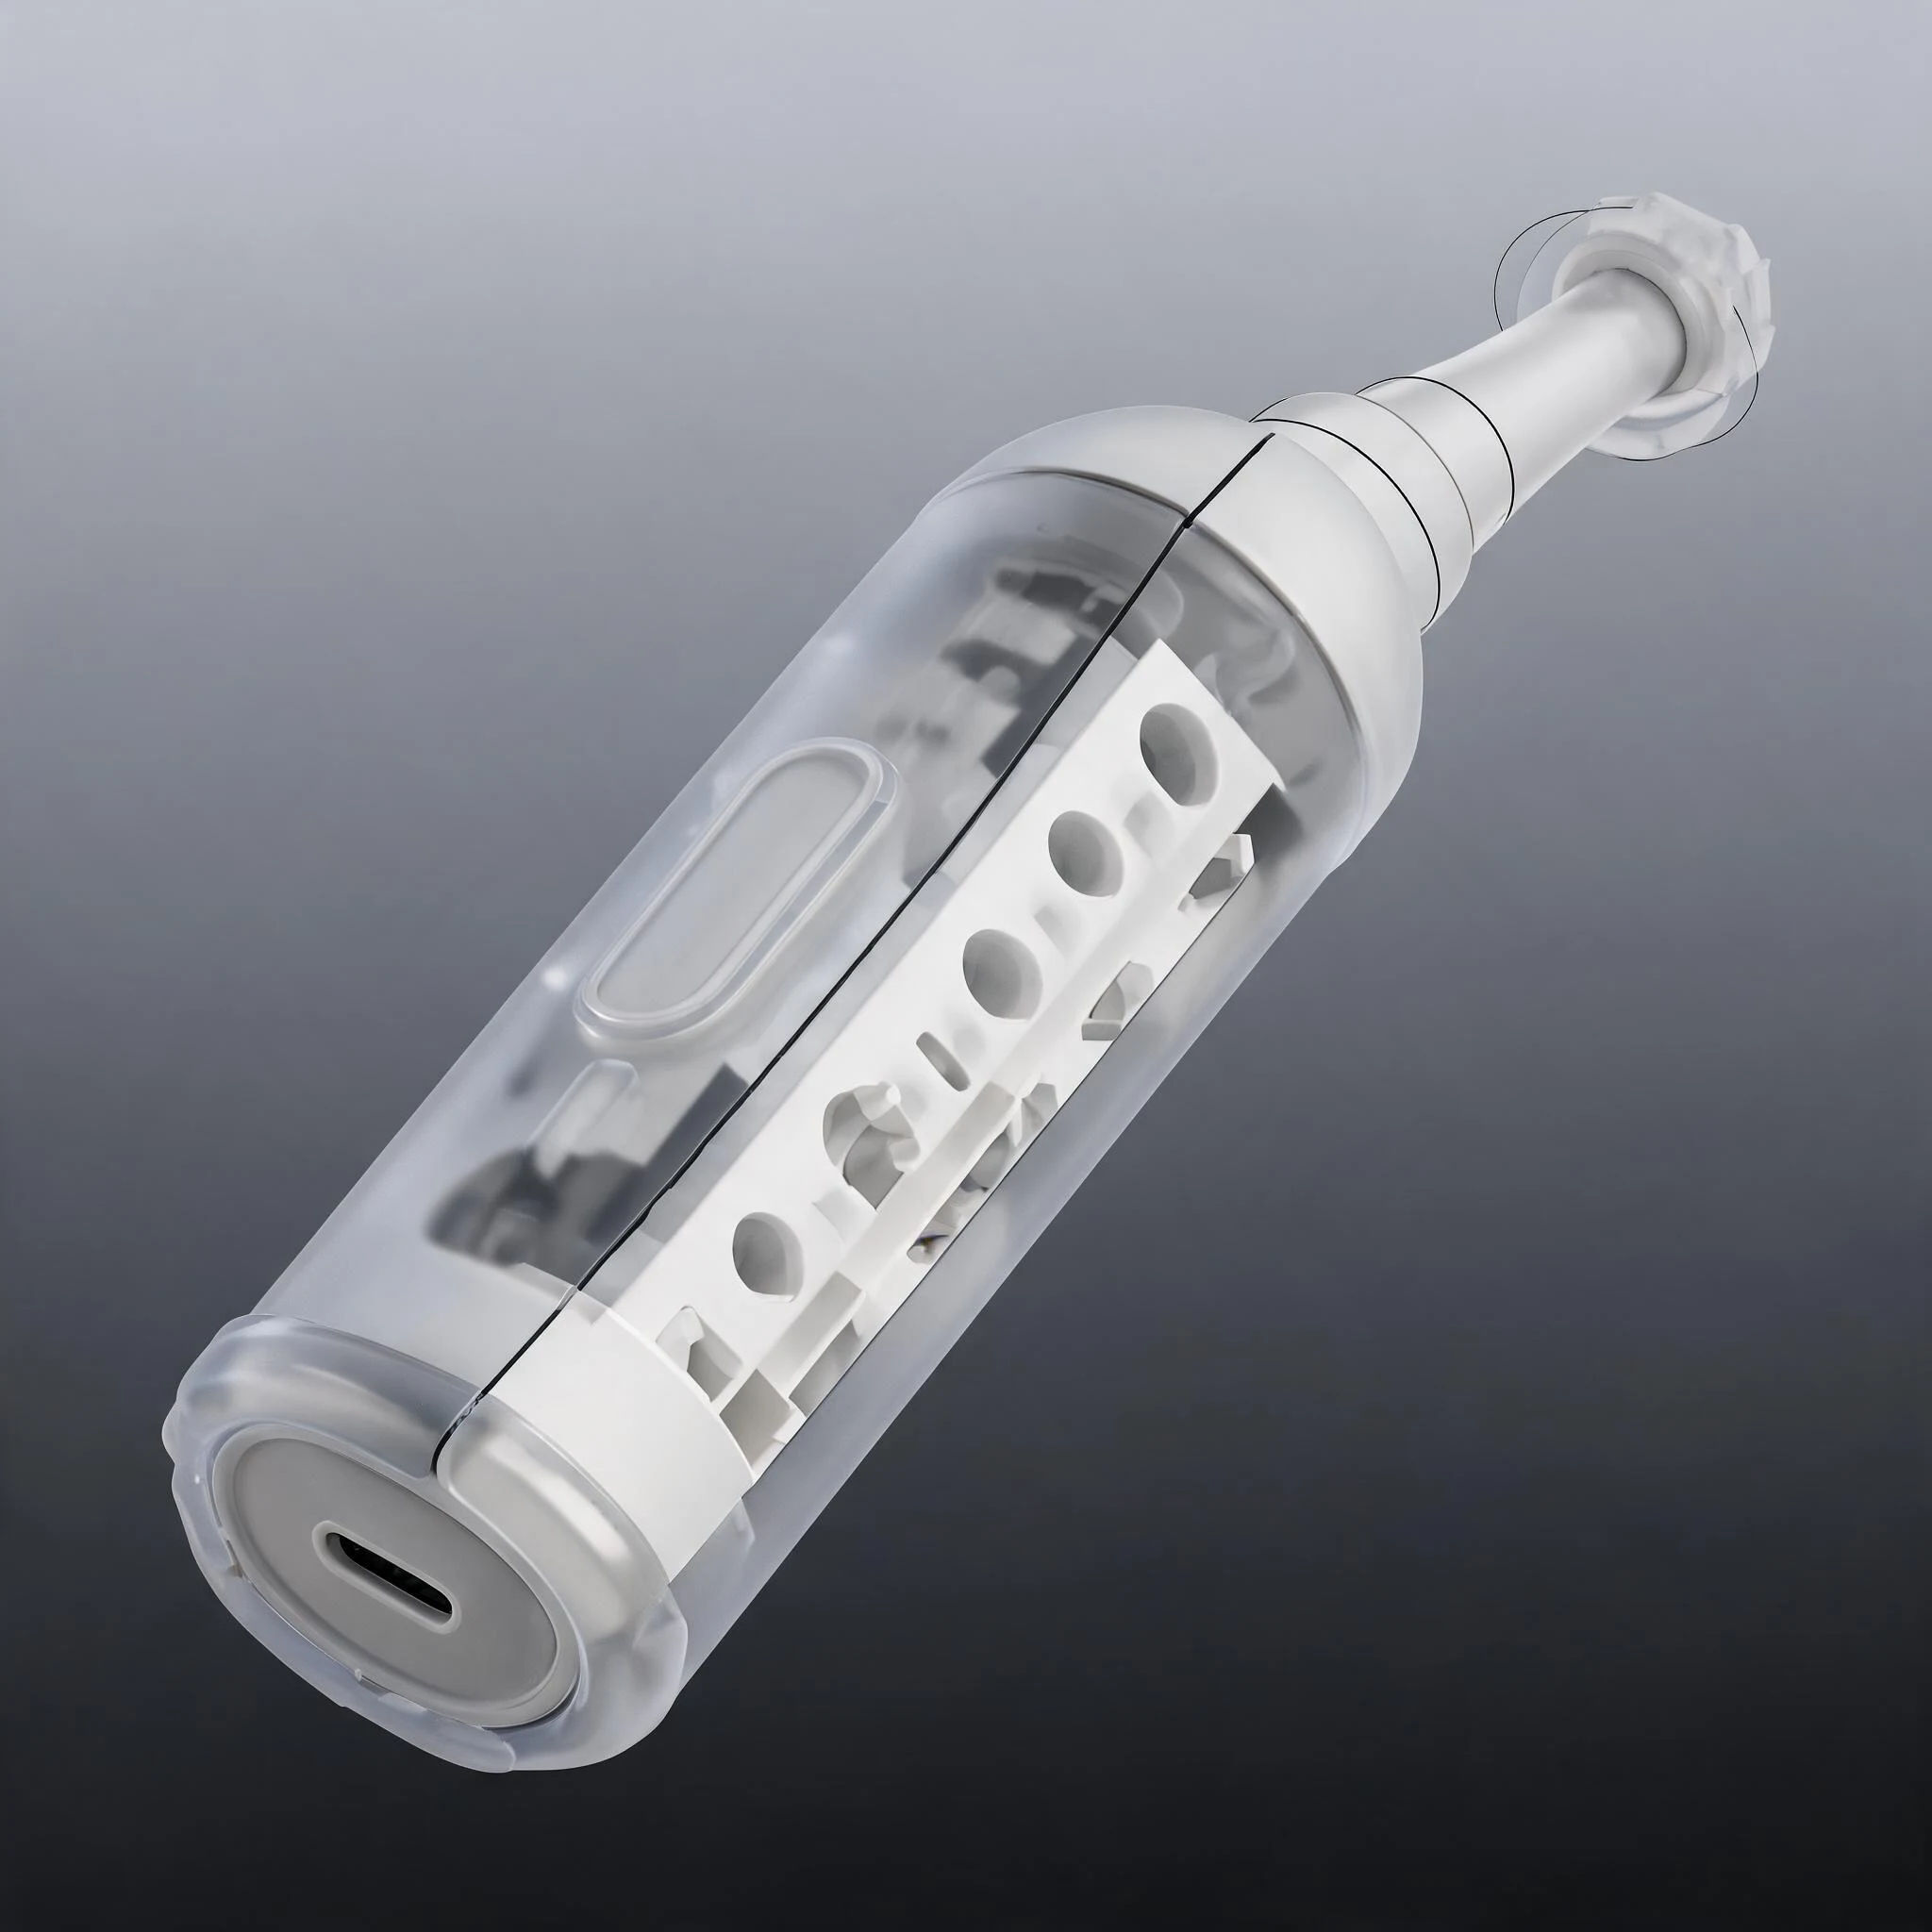
- 硅胶包进按键行程区:按键发死、行程变短,孩子按下去没反应,家长以为没电。按键区要么做硬胶浮动、硅胶只围边,要么做整片硅胶薄膜。
- 分型线压在握持正面:模具分型线正好落在虎口与指腹的位置,用久了起毛边、藏污,手感也割手。分型线放侧面或背部。
- 骨架不退火直接上模:PC/ABS 的注塑内应力没释放,包胶模温一烤就翘,分型面走位、溢胶。先退火再包胶,比反复调模温有效。
- 壁厚突然从 1.5 mm 跳到 4 mm:厚处缩水、薄处包不严,正背面留下凹痕。厚薄之间做渐变过渡,加厚区提前在骨架上做让位。
使用场景
湿手、泡沫、漱口杯:机身每天被泡三次
孩子刷牙的真实状态是:手上全是水和泡沫,牙刷被咬着,刷完连刷头一起泡进杯子。
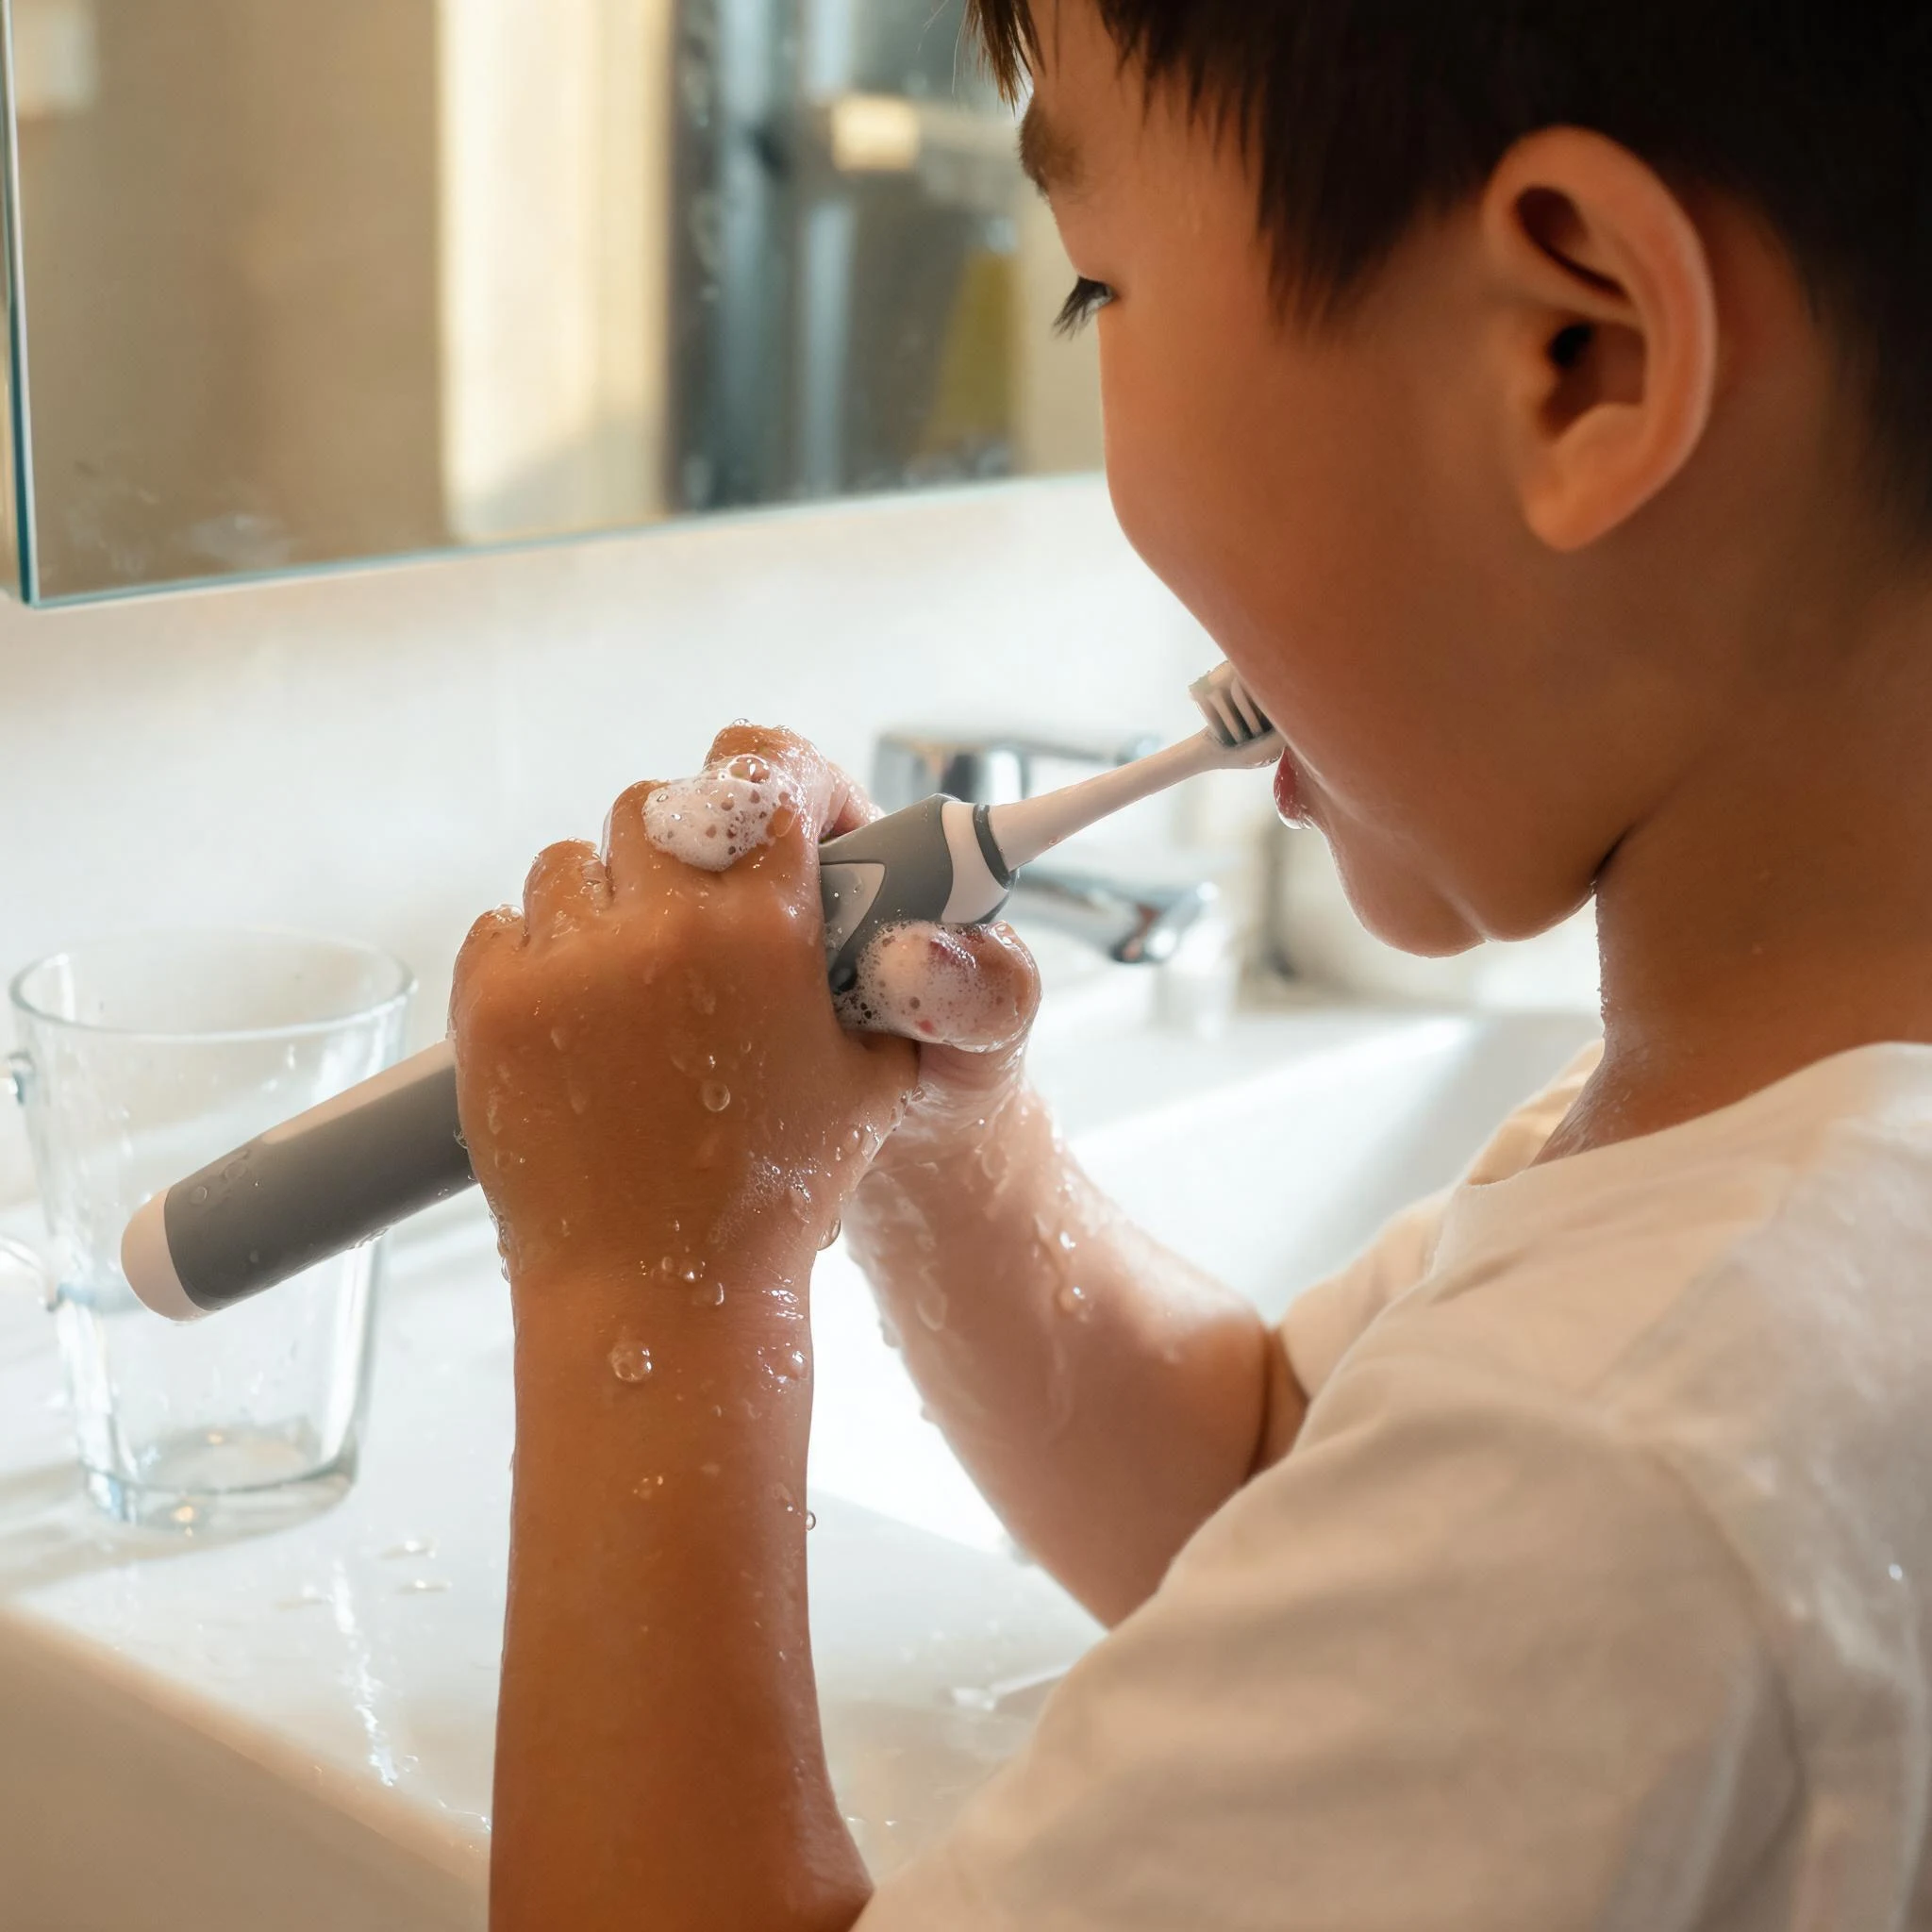
所以这款机身的验收要在三个条件下做,而不是干手握一握:湿手加牙膏泡沫状态下的握持摩擦;从洗手台高度掉到瓷砖后的外观与包胶完整性;以及整机在热水冲洗、漱口杯浸泡后的防水等级。啃咬则用模拟夹具做反复咬合,观察软胶与骨架的界面有没有起层——孩子咬的力道集中在机头下方那一段,那正是握持区与硬胶骨架的分界处。
开模前确认
评估时要对清的三件事
这三项确认后,包胶形式、骨架材料与模具方案才能定稿;尺寸与公差按项目图纸执行。
- 骨架 3D 与壁厚、按键、轴孔与充电口位置:决定包胶分区、锁定柱位置与分型线走向
- 目标市场的口含与小零件要求、消毒方式(热水、蒸汽、紫外)与频次:决定材料牌号与验证项目
- 机型平台数与预计年产量:决定开几套模、骨架是否共用、要不要预留双色硬胶的空间
常见问题
儿童电动牙刷一体软胶机身的常见问题
大面积软胶握把为什么常见 TPE 而不是硅胶?
TPE 与 ABS、PC 的二次注塑结合更容易,手感区间宽、耐磨耐刮、成本也低,所以大面积握把多数用它。硅胶的价值在另一头:口含与啃咬、热水或蒸汽消毒、气味与挥发物要求高的产品,硅胶更合适,但要接受底涂加机械锁定的工艺代价。
硅胶机身能进沸水或蒸汽消毒吗?
硅胶本身耐得住,但整机能不能消毒取决于骨架耐温、电池与密封结构。要按整机的消毒方式与次数做验证,不能只用材料耐温表下结论。
一体包胶就一定过 IPX7 吗?
不是。一体包胶封住的是壳体分型面那条缝,真正进水的是顶部轴封、按键膜与充电口三处。这三处不成立,包得再完整也过不了。
同一组的其他成品与相关阅读
硅胶包塑胶这一组还有四款成品在排队上线,界面与温度余量的做法可以互相参照。
把骨架 3D 与消毒方式发给我们评估
说明骨架材料、按键与轴孔位置、消毒方式与频次、目标市场要求,我们先算温度余量再定包胶形式,之后安排打样。