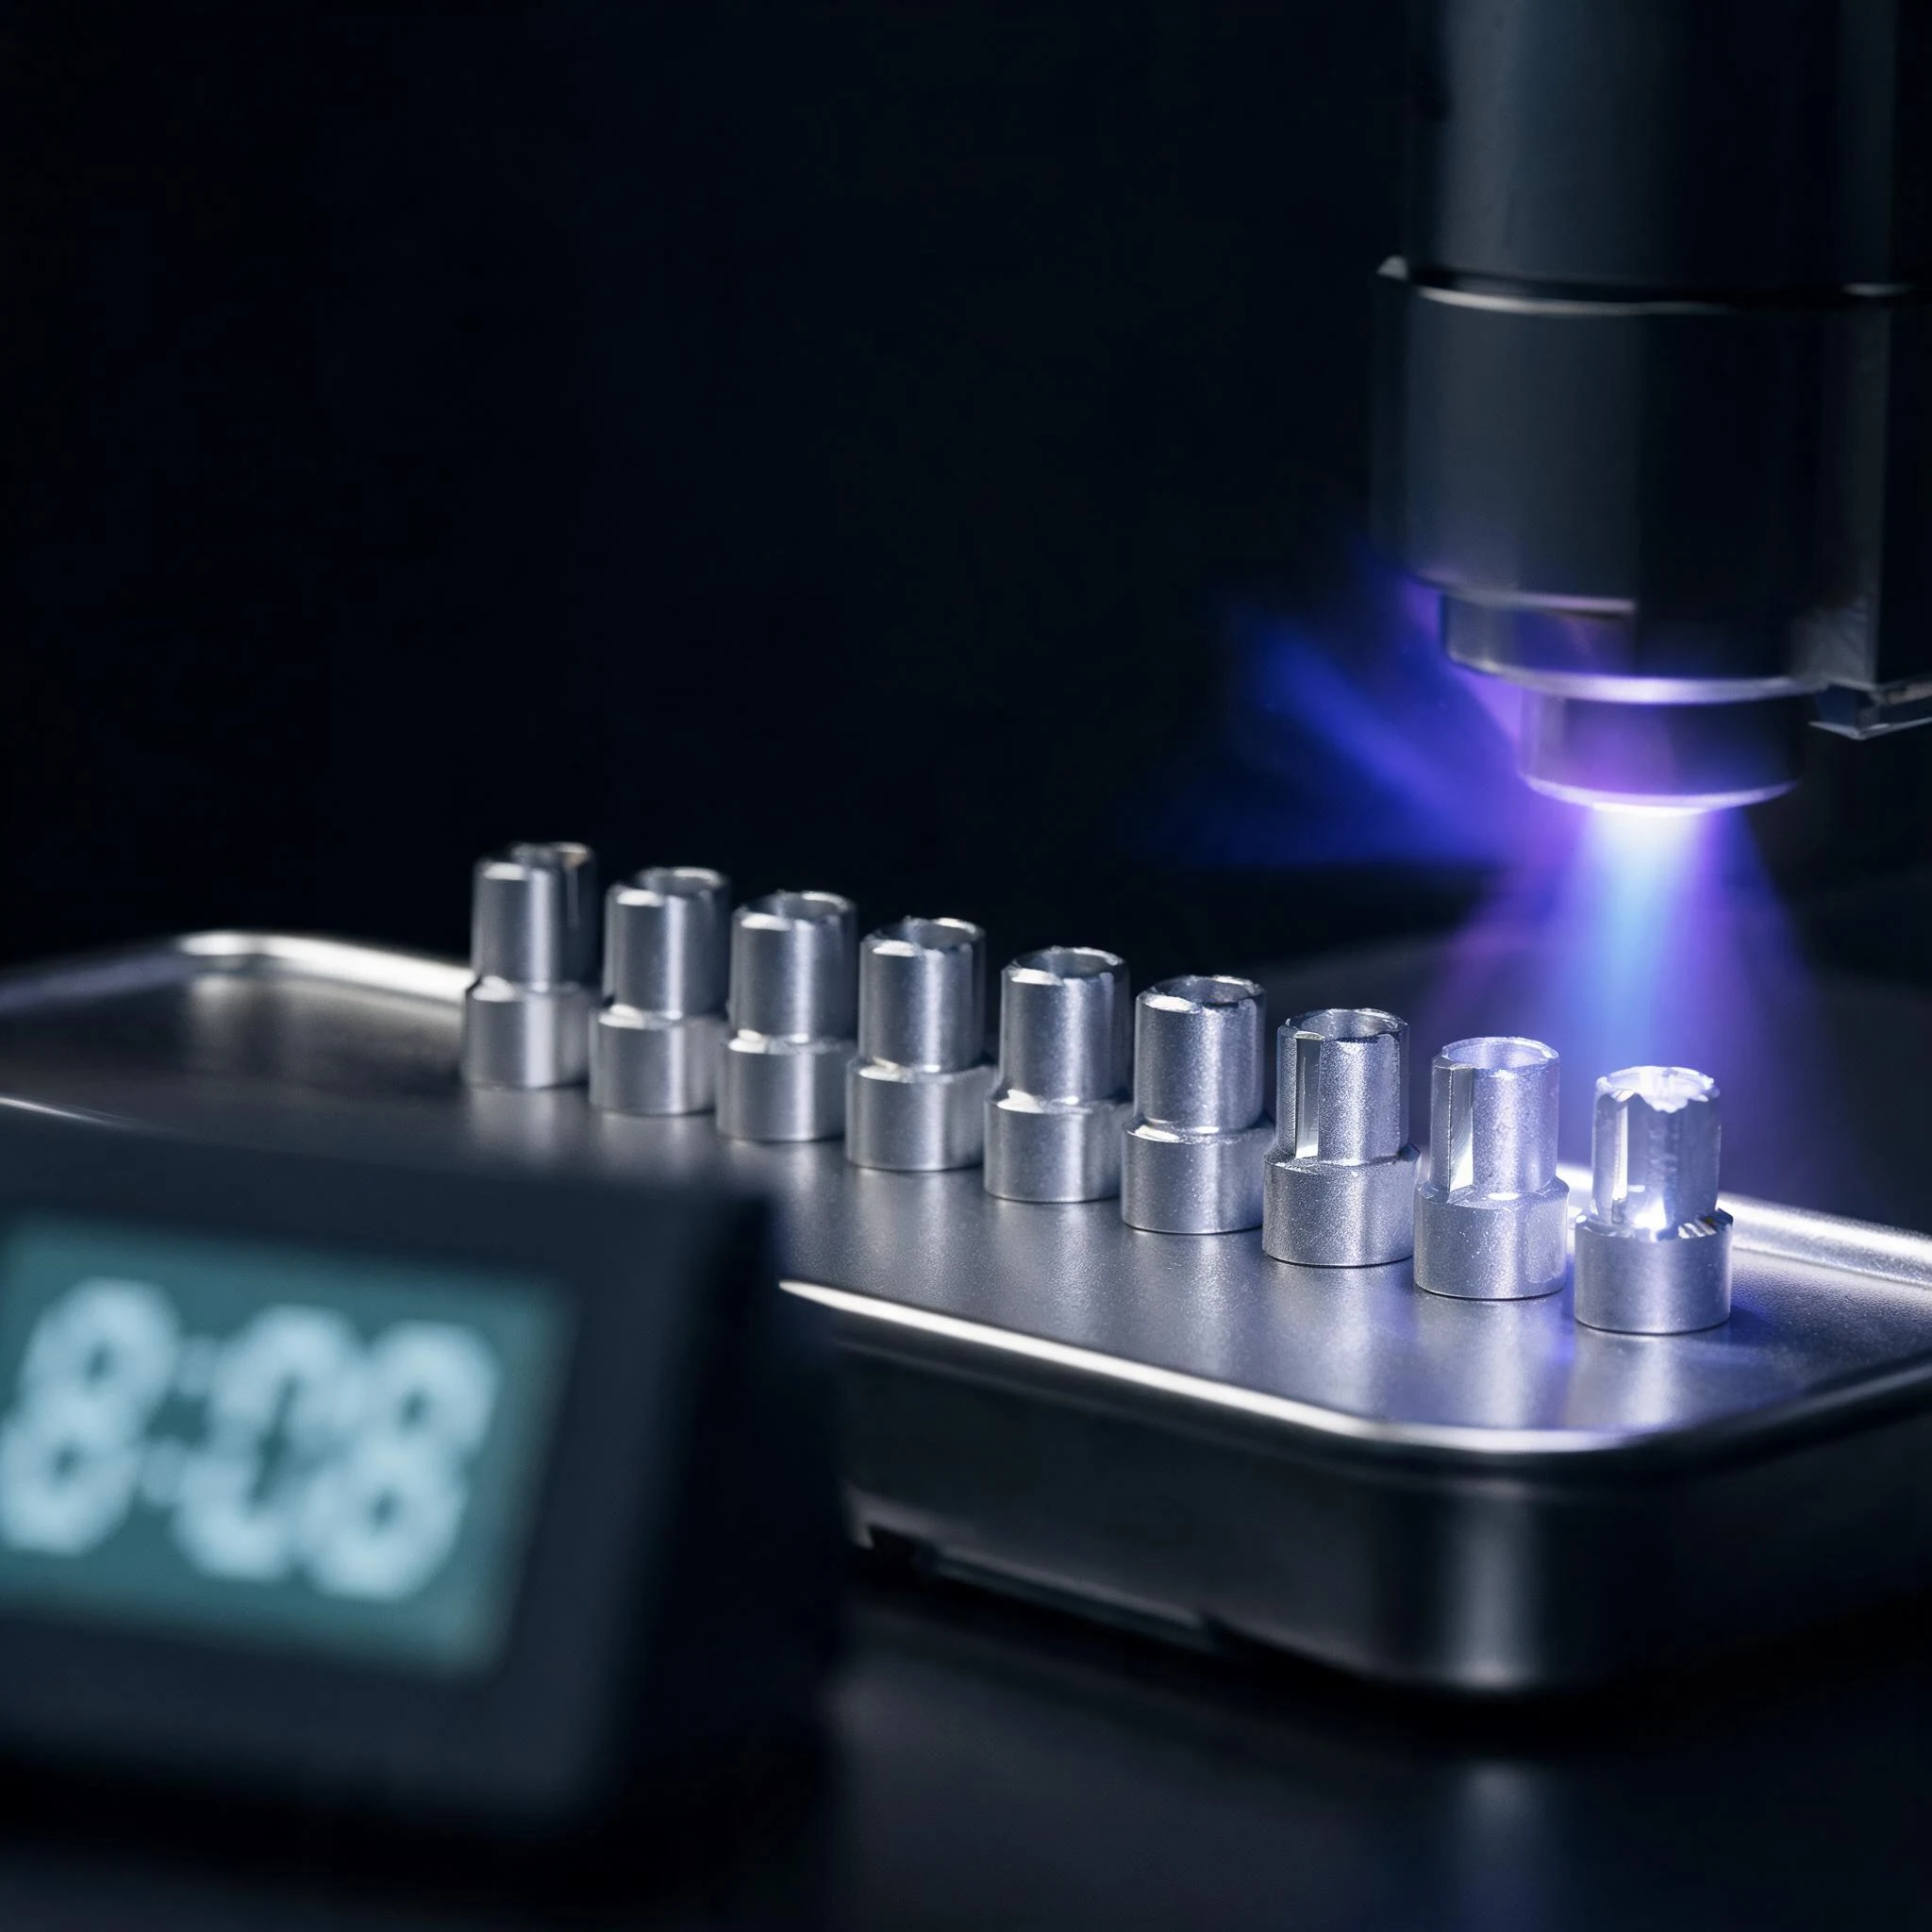
「打样的时候好好的,量产就批量脱层」——这句话在包胶项目里出现的频率,比任何一条工艺参数问题都高。它最常见的真身不是压力不够、不是模温偏低,而是等离子活化之后,零件在空气里待得太久。
等离子处理能把硅胶基材的表面能推到 55–60 mN/m,接触角从 80° 降到 30° 以下,效果立竿见影:原本粘不住的 PC、PEEK、不锈钢,处理后能拉住硅胶。但这个状态不是永久的——活化效果会在 30 分钟内开始衰减,超过 30 分钟还没上模,就必须重新处理。
这篇文章只讲一件事:这 30 分钟是怎么被现场的日常流程一点点吃掉的,以及怎么把它管住。概念与失效清单在包胶脱层的八种失效模式里已经展开,这里讲落地。
一、30 分钟不是经验值,是表面物理的结果
等离子处理的作用,是把惰性的硅胶、塑料或金属表面「打开」:用高能粒子轰击,在有机分子链上引入羟基、羧基这类极性基团。极性基团一多,表面能就上去了,硅胶熔体才铺得开。
但极性基团在空气里并不稳定,会同时走三条路往回退:
- 重新取向:极性基团为了降低体系能量,会转向材料内部,把非极性的链段翻到表面;
- 吸附污染:空气中的水汽、油雾、粉尘、包装膜释放的小分子会附着上去,等于在界面铺了一层隔离层;
- 迁移与老化:基材内部的小分子助剂持续向外迁移,把刚处理好的表面盖掉。
三条路叠加的结果,就是表面能随存放时间缓慢回落。所以「活化窗口」不是规定出来的纪律,而是物理上真实存在的保质期。把它写进作业指导书,是因为产线不会自动遵守物理规律。
二、四个把窗口吃掉的日常场景
没有哪家工厂会故意违反工艺纪律,窗口通常是被下面这些「合理」的安排吃掉的:
- 处理站和注塑机不在同一区域。处理完装框、上货梯、等转运车、跨车间,中间两小时很正常。零件在周转箱里互相摩擦,还额外收获一批划伤与碎屑。
- 赶上午休或交接班。上午最后一批处理完,下午第一班才上模;夜班交接时前一批已经在架上放了几个小时。
- 为了「提高效率」一次性处理一整天的量。这是最常见的一条:把等离子当成一道可以批量前置的工序,结果当天上午处理的零件,下午和第二天仍在用。
- 没有复活化规则。过期了怎么办?现场默认「看起来处理过了」,继续上模——因为没人能凭肉眼判断表面能掉了多少。
这四种情况有一个共同点:它们都不体现在工艺参数卡上。模温、压力、硫化时间全部合规,记录也齐全,失效却照常发生。所以靠查参数表是查不出来的。
三、把窗口管住:四件具体的事
| 要做的事 | 怎么落地 | 没做到时的表现 |
|---|---|---|
| 处理工位挪到注塑线边 | 等离子头与上模工位在同一区域,处理完直接进模;周转距离控制在几十米内 | 批次边缘零件先脱层,中间的反而好——因为边缘那几件等得最久 |
| 按节拍处理,不按天处理 | 单次处理量=一到两个模次用量;宁可多启动几次 | 上午好、下午差;换班后第一批最容易挂 |
| 达因值或接触角抽检 | 每批处理后在线上抽测,达到 56 mN/m 以上才放行;记录数值而非打勾 | 放行靠「看起来处理过了」,异常批次无法回溯 |
| 写清复活化规则 | 超时零件标识隔离,重新处理并重新计时;不允许「补一下就上」 | 过期件混进正常批次,失效呈随机分布,最难查 |
其中最容易做、也最常被省略的是第三条:把「处理过了」换成「处理到 56 mN/m 以上」。一支达因笔或一台接触角测量仪,成本远低于一批报废件。数值记录还有一个附加价值:客户审厂时,你能拿出「每批都测了、都达标」的证据,而不是一句「我们一直这么做」。
四、三种「粘不住」怎么分:过期、污染还是底涂
活化过期只是界面失效的一种。现场更常遇到的是三种原因混在一起,处理方向完全相反:
- 活化过期:脱层分布与周转时间强相关——等得久的先坏,靠近处理工位的批次好。重新处理即恢复。
- 表面污染:集中在局部,位置固定(常在同一装夹面、同一包装膜接触面),重处理能改善但不彻底,因为污染源还在。
- 底涂或自粘体系问题:与时间关系不明显,换一批基材或换一个牌号才出现,属于材料对问题,处理救不回来。
区分方法很朴素:先按时间轴排一遍失效件,再看空间位置。和时间强相关就查窗口,和位置强相关就查污染,和材料批次强相关就回去查材料对——这三条分别对应不同的责任人,先分清能省掉大量无效调机。
五、等离子、底涂、自粘 LSR:不是三选一
把活化窗口管好,不等于放弃化学路线。成熟的做法是组合:等离子把表面能拉起来,底涂或自粘牌号在界面上形成化学键,机械结构(倒扣、纹理)负责承担长期剪切。三条路径各自管一段,任何一段掉链子,整条链都表现为「脱层」。
反过来说,如果验证阶段只测了「处理完立刻打」的样品,那份报告证明的是材料对理论上能粘,不能证明量产可行。真正有意义的验证,是按量产的真实周转时间做一组对照:处理后 5 分钟、30 分钟、2 小时各打一组,一起做剥离与老化。哪一组开始掉,窗口就定在哪。
六、询价与验收时该问的三件事
- 等离子处理后到上模的时间窗是多少?怎么保证?有没有数值记录?
- 超时零件怎么处理——重新活化,还是直接报废?谁有权判定?
- 能不能提供「不同存放时间」的剥离与老化对照数据,而不只是当天打样的报告?
三个问题都答得具体的供应商,通常真的在产线上处理过这类问题;答不上来的,多半是把等离子当成一台「开了就算做了」的设备。
结论
包胶的界面强度由化学决定,但界面能不能形成,很大程度由时间决定。等离子活化给了你 30 分钟去完成上模;超过这个窗口,你手上拿的只是一块「看起来处理过」的零件。
延伸阅读:八种失效模式的完整清单见包胶脱层的八种失效模式,基材与底涂的搭配见材料与底涂对照,验证项目见研发检测。手上有具体的基材与周转条件,可以提交图纸与现场描述,我们先判断问题出在界面、材料还是流程。