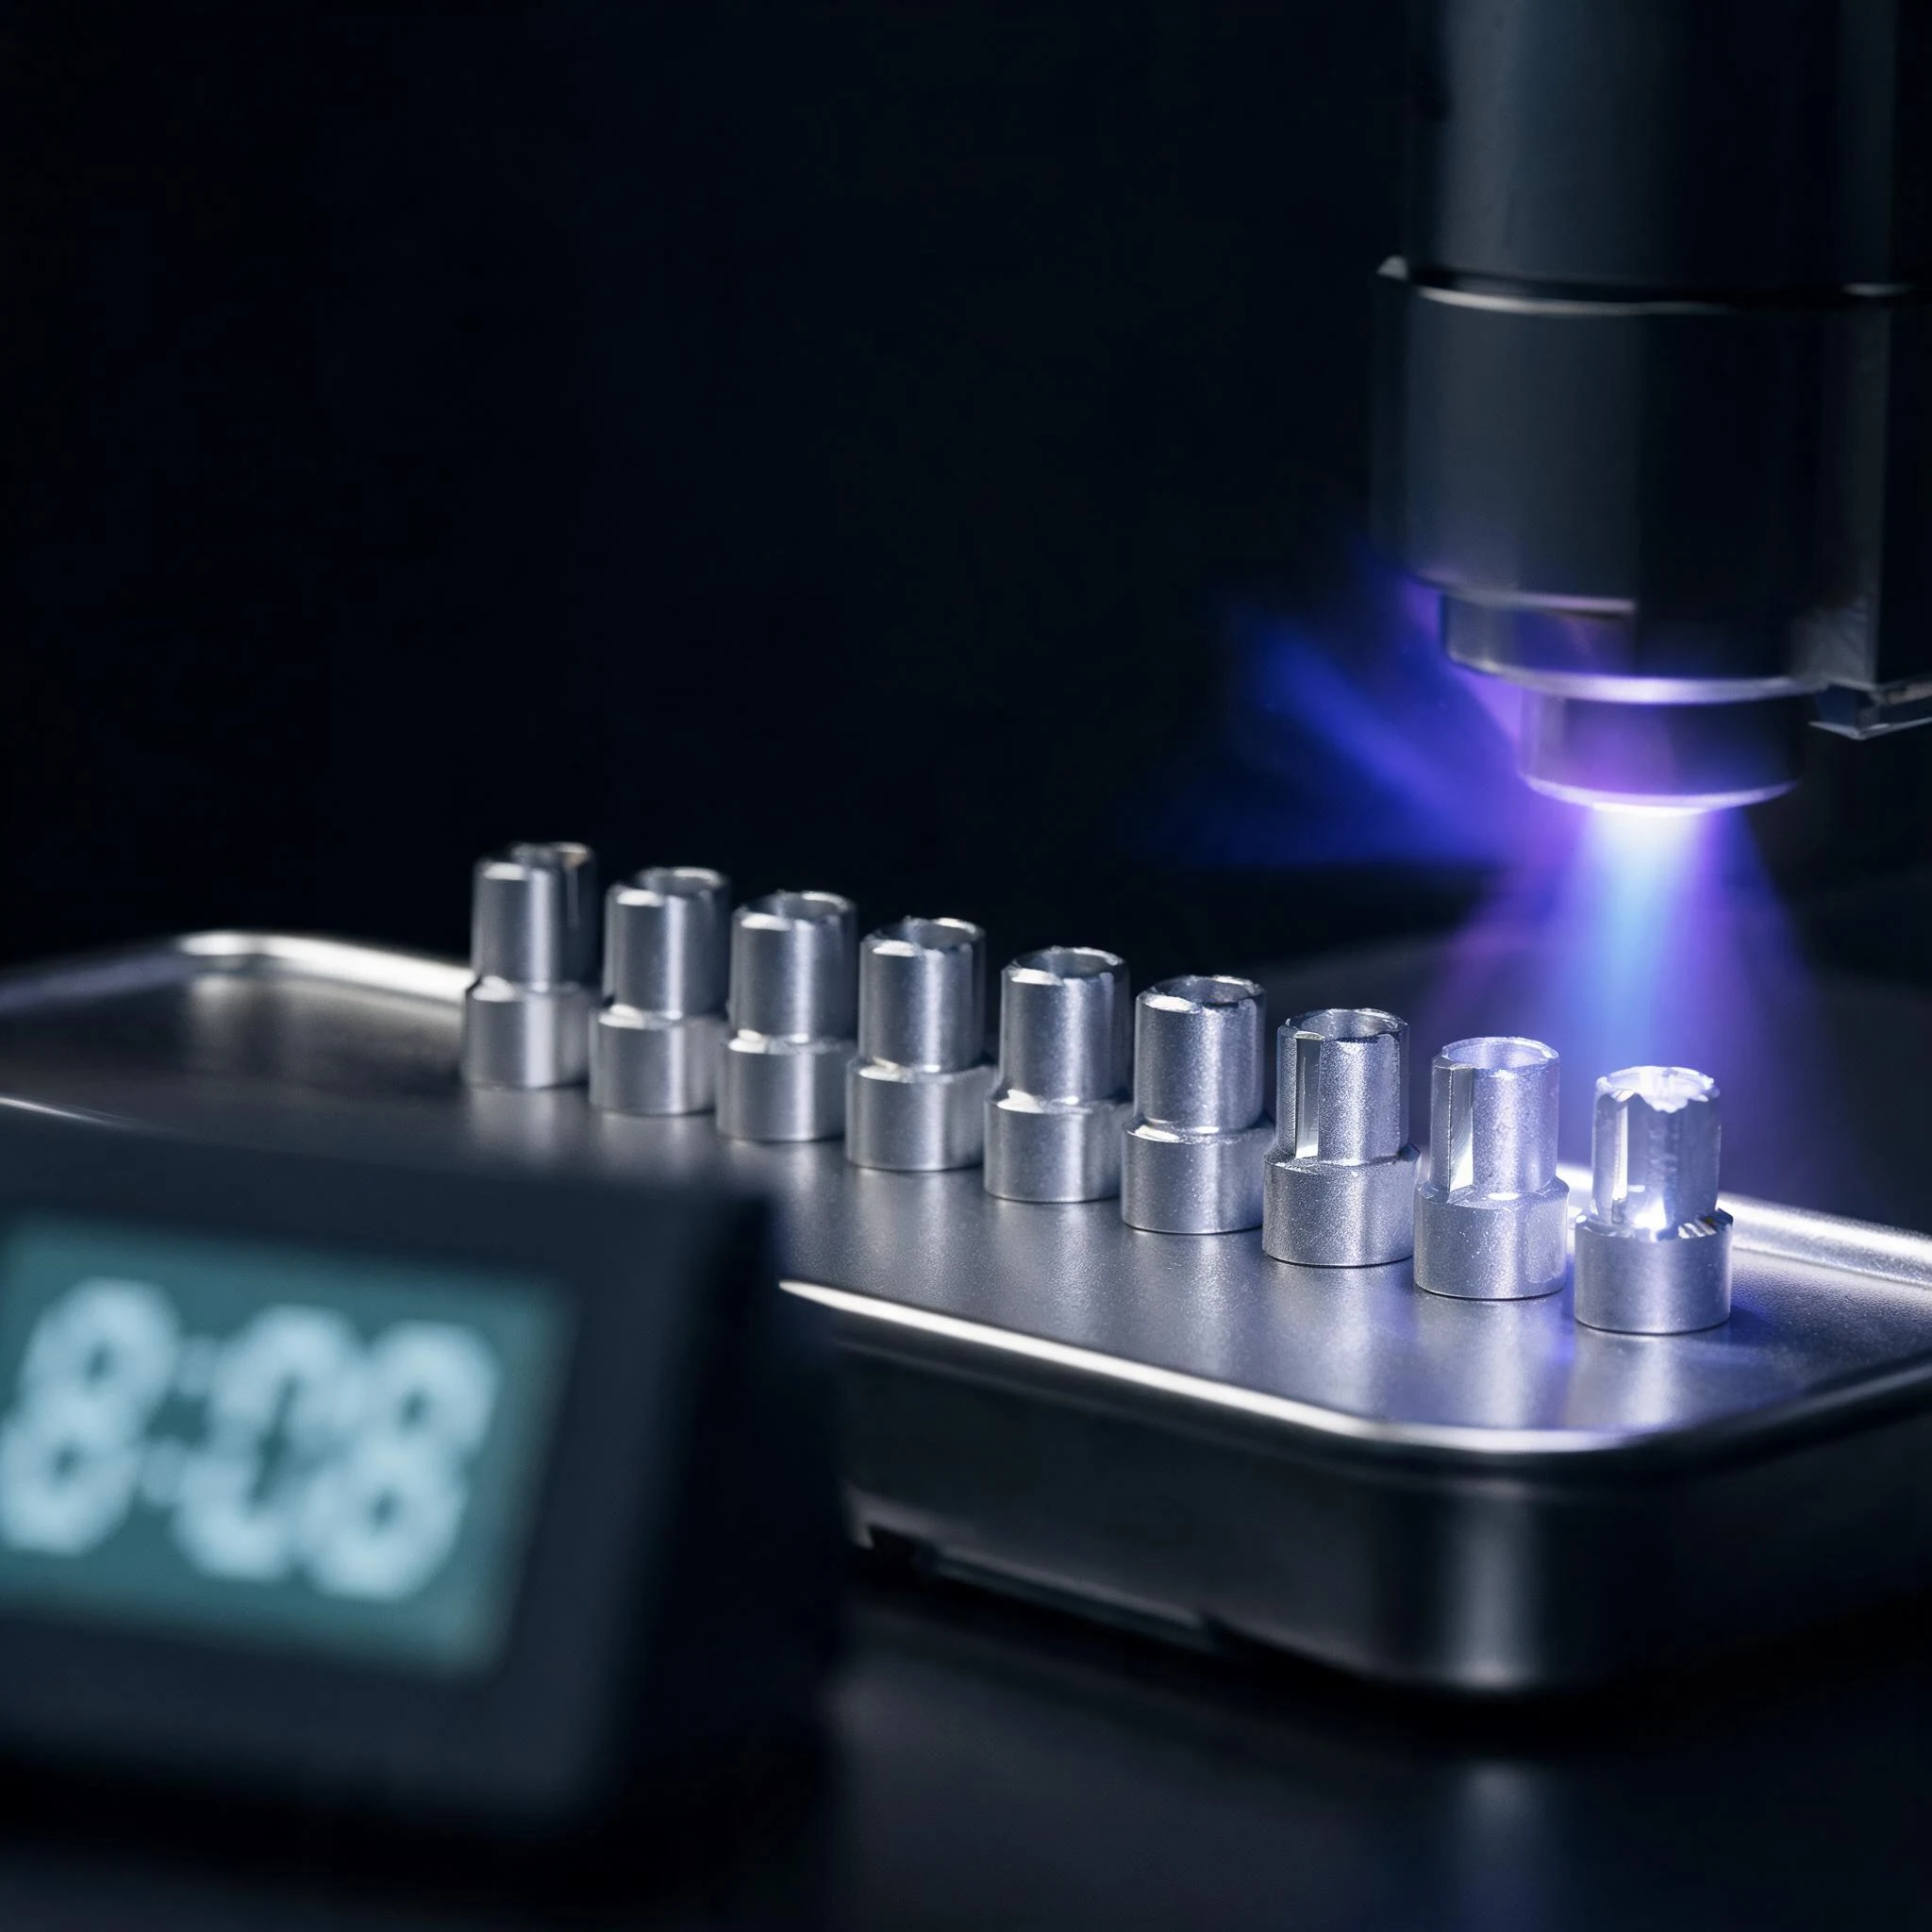
「打樣的時候好好的,量產就批量脫層」——這句話在包膠專案裡出現的頻率,比任何一條工藝參數問題都高。它最常見的真身不是壓力不夠、不是模溫偏低,而是等離子活化之後,零件在空氣裡待得太久。
等離子處理能把矽膠基材的表面能推到 55–60 mN/m,接觸角從 80° 降到 30° 以下,效果立竿見影:原本黏不住的 PC、PEEK、不鏽鋼,處理後能拉住矽膠。但這個狀態不是永久的——活化效果會在 30 分鐘內開始衰減,超過 30 分鐘還沒上模,就必須重新處理。
這篇只講一件事:這 30 分鐘是怎麼被現場的日常流程一點點吃掉的,以及怎麼把它管住。概念與失效清單在包膠脫層的八種失效模式裡已經展開,這裡講落地。
一、30 分鐘不是經驗值,是表面物理的結果
等離子處理的作用,是把惰性的矽膠、塑膠或金屬表面「打開」:用高能粒子轟擊,在有機分子鏈上引入羥基、羧基這類極性基團。極性基團一多,表面能就上去了,矽膠熔體才鋪得開。
但極性基團在空氣裡並不穩定,會同時走三條路往回退:
- 重新取向:極性基團為了降低體系能量,會轉向材料內部,把非極性的鏈段翻到表面;
- 吸附污染:空氣中的水氣、油霧、粉塵、包裝膜釋放的小分子會附著上去,等於在界面鋪了一層隔離層;
- 遷移與老化:基材內部的小分子助劑持續向外遷移,把剛處理好的表面蓋掉。
三條路疊加的結果,就是表面能隨存放時間緩慢回落。所以「活化窗口」不是規定出來的紀律,而是物理上真實存在的保存期限。把它寫進作業指導書,是因為產線不會自動遵守物理規律。
二、四個把窗口吃掉的日常場景
沒有哪家工廠會故意違反工藝紀律,窗口通常是被下面這些「合理」的安排吃掉的:
- 處理站和射出機不在同一區域。處理完裝框、上貨梯、等轉運車、跨車間,中間兩小時很正常。零件在周轉箱裡互相摩擦,還額外收穫一批刮傷與碎屑。
- 趕上午休或交接班。上午最後一批處理完,下午第一班才上模;夜班交接時前一批已經在架上放了幾個小時。
- 為了「提高效率」一次處理一整天的量。這是最常見的一條:把等離子當成一道可以批量前置的工序,結果當天上午處理的零件,下午和第二天仍在用。
- 沒有復活化規則。過期了怎麼辦?現場預設「看起來處理過了」,繼續上模——因為沒人能憑肉眼判斷表面能掉了多少。
這四種情況有一個共同點:它們都不體現在工藝參數卡上。模溫、壓力、硫化時間全部合規,記錄也齊全,失效卻照常發生。所以靠查參數表是查不出來的。
三、把窗口管住:四件具體的事
| 要做的事 | 怎麼落地 | 沒做到時的表現 |
|---|---|---|
| 處理工位挪到射出線邊 | 等離子頭與上模工位在同一區域,處理完直接進模;周轉距離控制在幾十米內 | 批次邊緣零件先脫層,中間的反而好——因為邊緣那幾件等得最久 |
| 按節拍處理,不按天處理 | 單次處理量=一到兩個模次用量;寧可多啟動幾次 | 上午好、下午差;換班後第一批最容易掛 |
| 達因值或接觸角抽檢 | 每批處理後在線上抽測,達到 56 mN/m 以上才放行;記錄數值而非打勾 | 放行靠「看起來處理過了」,異常批次無法回溯 |
| 寫清復活化規則 | 超時零件標識隔離,重新處理並重新計時;不允許「補一下就上」 | 過期件混進正常批次,失效呈隨機分佈,最難查 |
其中最容易做、也最常被省略的是第三條:把「處理過了」換成「處理到 56 mN/m 以上」。一支達因筆或一台接觸角量測儀,成本遠低於一批報廢件。數值記錄還有一個附加價值:客戶審廠時,你能拿出「每批都測了、都達標」的證據,而不是一句「我們一直這麼做」。
四、三種「黏不住」怎麼分:過期、污染還是底塗
活化過期只是界面失效的一種。現場更常遇到的是三種原因混在一起,處理方向完全相反:
- 活化過期:脫層分佈與周轉時間強相關——等得久的先壞,靠近處理工位的批次好。重新處理即恢復。
- 表面污染:集中在局部,位置固定(常在同一裝夾面、同一包裝膜接觸面),重處理能改善但不徹底,因為污染源還在。
- 底塗或自黏體系問題:與時間關係不明顯,換一批基材或換一個牌號才出現,屬於材料對問題,處理救不回來。
區分方法很樸素:先按時間軸排一遍失效件,再看空間位置。和時間強相關就查窗口,和位置強相關就查污染,和材料批次強相關就回去查材料對——這三條分別對應不同的責任人,先分清能省掉大量無效調機。
五、等離子、底塗、自黏 LSR:不是三選一
把活化窗口管好,不等於放棄化學路線。成熟的做法是組合:等離子把表面能拉起來,底塗或自黏牌號在界面上形成化學鍵,機械結構(倒扣、紋理)負責承擔長期剪切。三條路徑各自管一段,任何一段掉鏈子,整條鏈都表現為「脫層」。
反過來說,如果驗證階段只測了「處理完立刻打」的樣品,那份報告證明的是材料對理論上能黏,不能證明量產可行。真正有意義的驗證,是按量產的真實周轉時間做一組對照:處理後 5 分鐘、30 分鐘、2 小時各打一組,一起做剝離與老化。哪一組開始掉,窗口就定在哪。
六、詢價與驗收時該問的三件事
- 等離子處理後到上模的時間窗是多少?怎麼保證?有沒有數值記錄?
- 超時零件怎麼處理——重新活化,還是直接報廢?誰有權判定?
- 能不能提供「不同存放時間」的剝離與老化對照資料,而不只是當天打樣的報告?
三個問題都答得具體的供應商,通常真的在產線上處理過這類問題;答不上來的,多半是把等離子當成一台「開了就算做了」的設備。
結論
包膠的界面強度由化學決定,但界面能不能形成,很大程度由時間決定。等離子活化給了你 30 分鐘去完成上模;超過這個窗口,你手上拿的只是一塊「看起來處理過」的零件。
延伸閱讀:八種失效模式的完整清單見包膠脫層的八種失效模式,基材與底塗的搭配見材料與底塗對照,驗證項目見研發檢測。手上有具體的基材與周轉條件,可以提交圖紙與現場描述,我們先判斷問題出在界面、材料還是流程。