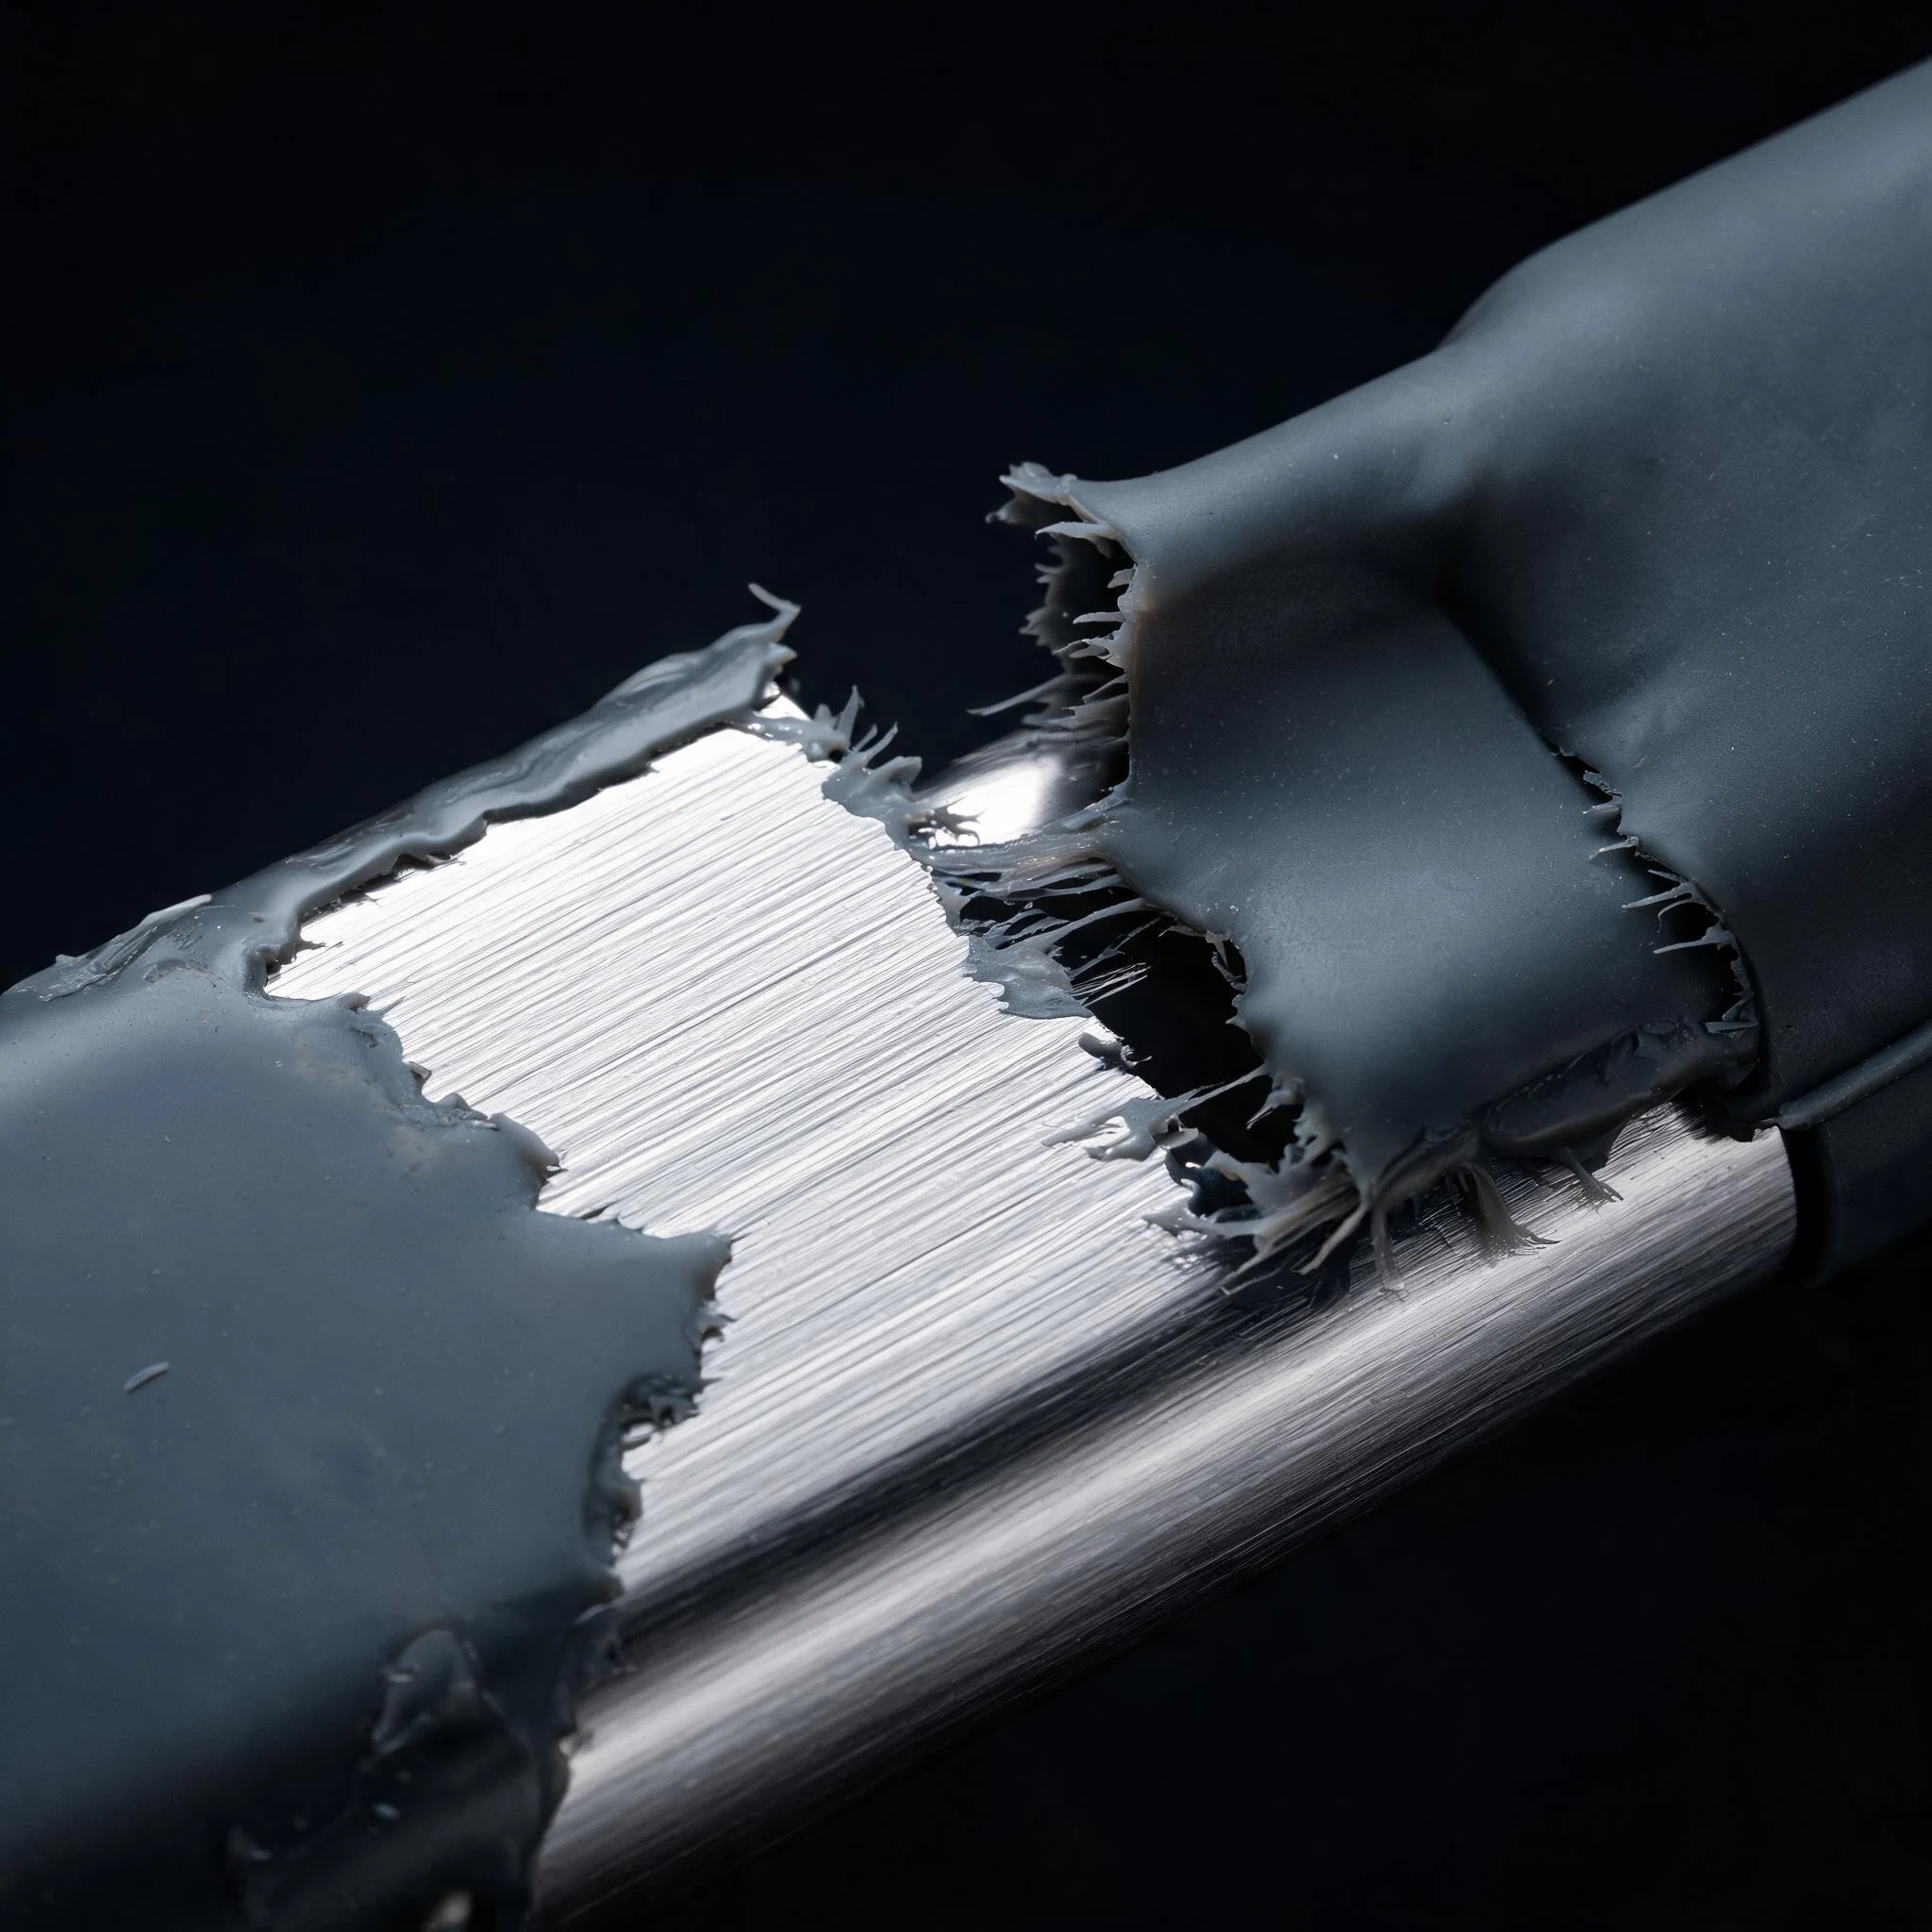
包膠件脫層,多數團隊的第一反應是調機:射出壓力往上加、硫化時間拉長、模溫提高。這三個動作,幾乎從不解決問題。
原因不複雜:黏接強度由界面化學決定,射出壓力只影響熔體怎麼到達界面。一個在化學上已經判定「黏不住」的材料對——未處理的 PP 配普通 LSR——把壓力從 60 MPa 加到 120 MPa,剝離強度不會有本質變化,只會把飛邊做得更嚴重。
這篇按「界面 → 基材 → 路線 → 失效 → 驗證」的順序把包膠失效拆開:矽膠為什麼天生不黏、三條黏接路徑各自的上限、一張能查的基材矩陣、八種失效模式的現象與根因,以及驗收時到底該看什麼。內容來自專案評估裡反覆出現的爭議,以及公開的供應商技術資料。
一、先擺正判斷順序:脫層八成不是工藝問題
見到脫層就調壓力、延硫化、提模溫,是行業裡最普遍的慣性。更準確的做法是從材料選擇、模具、工藝能力三個層面找根本原因。常見的幾類缺陷裡,真正屬於「純參數問題」的只有少數,其餘都指向設計或材料。
所以排查順序建議是:測表面能 → 查污染 → 查活化時效 → 查底塗一致性 → 查硫化度 → 查材料對有沒有被換過 → 最後才動工藝窗口。這個順序的價值在於:前五步都能在產線上當場做;而調參數是唯一一個「看起來在解決問題、實際在掩蓋問題」的動作。
二、矽膠為什麼天生不黏:先記住這組表面能
要潤濕一個表面,液體的表面能必須低於固體表面能。LSR 的表面能只有 20–24 mN/m,比幾乎所有工程塑膠都低——這就是它不黏模、不黏塵、好脫模的原因,也是它不黏基材的原因。
| 材料 | 表面能 | 含義 |
|---|---|---|
| LSR(加成型液態矽膠) | 20–24 mN/m | 極低。不黏模、不黏塵、生物相容性好,也不黏基材 |
| PP / PE | 29–31 mN/m | 比矽膠略高,但仍屬「不可黏」級別 |
| PEEK / PPSU | 低,且隨結晶度上升而下降 | 特種工程塑膠的天然缺陷 |
| PC(未處理) | 30–45 mN/m | 極性較高,但主要靠凡德瓦力 |
| PC(等離子後) | 55–60 mN/m | 達到可靠潤濕的門檻 |
| 鋁合金(清潔、氧化層完整) | 高 | 表面能不是問題,弱邊界層才是問題 |
| 不鏽鋼(未處理) | 高 | 同上,鈍化層惰性 |
未處理的 PC 勉強能被矽膠潤濕,但形成的只是凡德瓦力結合——實測剝離強度通常不到 2 N/mm,而醫療、汽車類專案常把門檻寫在 3.5 N/mm。這 1.5 N/mm 的缺口,就是整個包膠工藝存在的理由。
三、三條把「不黏」變成「黏」的路徑
| 路徑 | 實質 | 強度上限 | 代價 |
|---|---|---|---|
| 化學鍵結(底塗/自黏 LSR) | 矽烷偶聯劑一端接基材官能基,一端參與鉑催化加成,形成分子橋 | 高(3–8 N/mm,優質體系更高) | 工序多、有 VOC、底塗均勻性難控 |
| 物理活化(等離子/電暈/雷射) | 引入羥基、羧基等極性基團,把表面能推到 55–60 mN/m | 中高(配合化學鍵可到內聚破壞) | 有時效,處理後必須儘快包膠 |
| 機械錨固(倒扣/鋸齒/雷射微織構) | 矽膠充模嵌入微結構,靠幾何鉤掛承載剪切 | 中(可把綜合強度再提 30–50%) | 需在基材上預先加工結構 |
關鍵認知:這三條不是三選一,而是要組合。機械錨固不能單獨替代化學黏接——它能把強度再提三到五成,但如果化學黏接是零,三到五成的零還是零。反過來,只靠化學黏接也不夠:矽膠的線膨脹係數約 250–300 ppm/°C,PEEK 約 47 ppm/°C,差五倍以上,熱循環會在界面持續累積剪切應力,最後從邊緣起裂。這就是「打樣合格、可靠性測試後批量剝離」的來源。
四、比數值更要緊的是斷口
剝離測試報告上寫「5.2 N/mm,合格」,這句話的資訊量不夠。真正要看的,是斷口長什麼樣。
| 破壞模式 | 現象 | 含義 | 判定 |
|---|---|---|---|
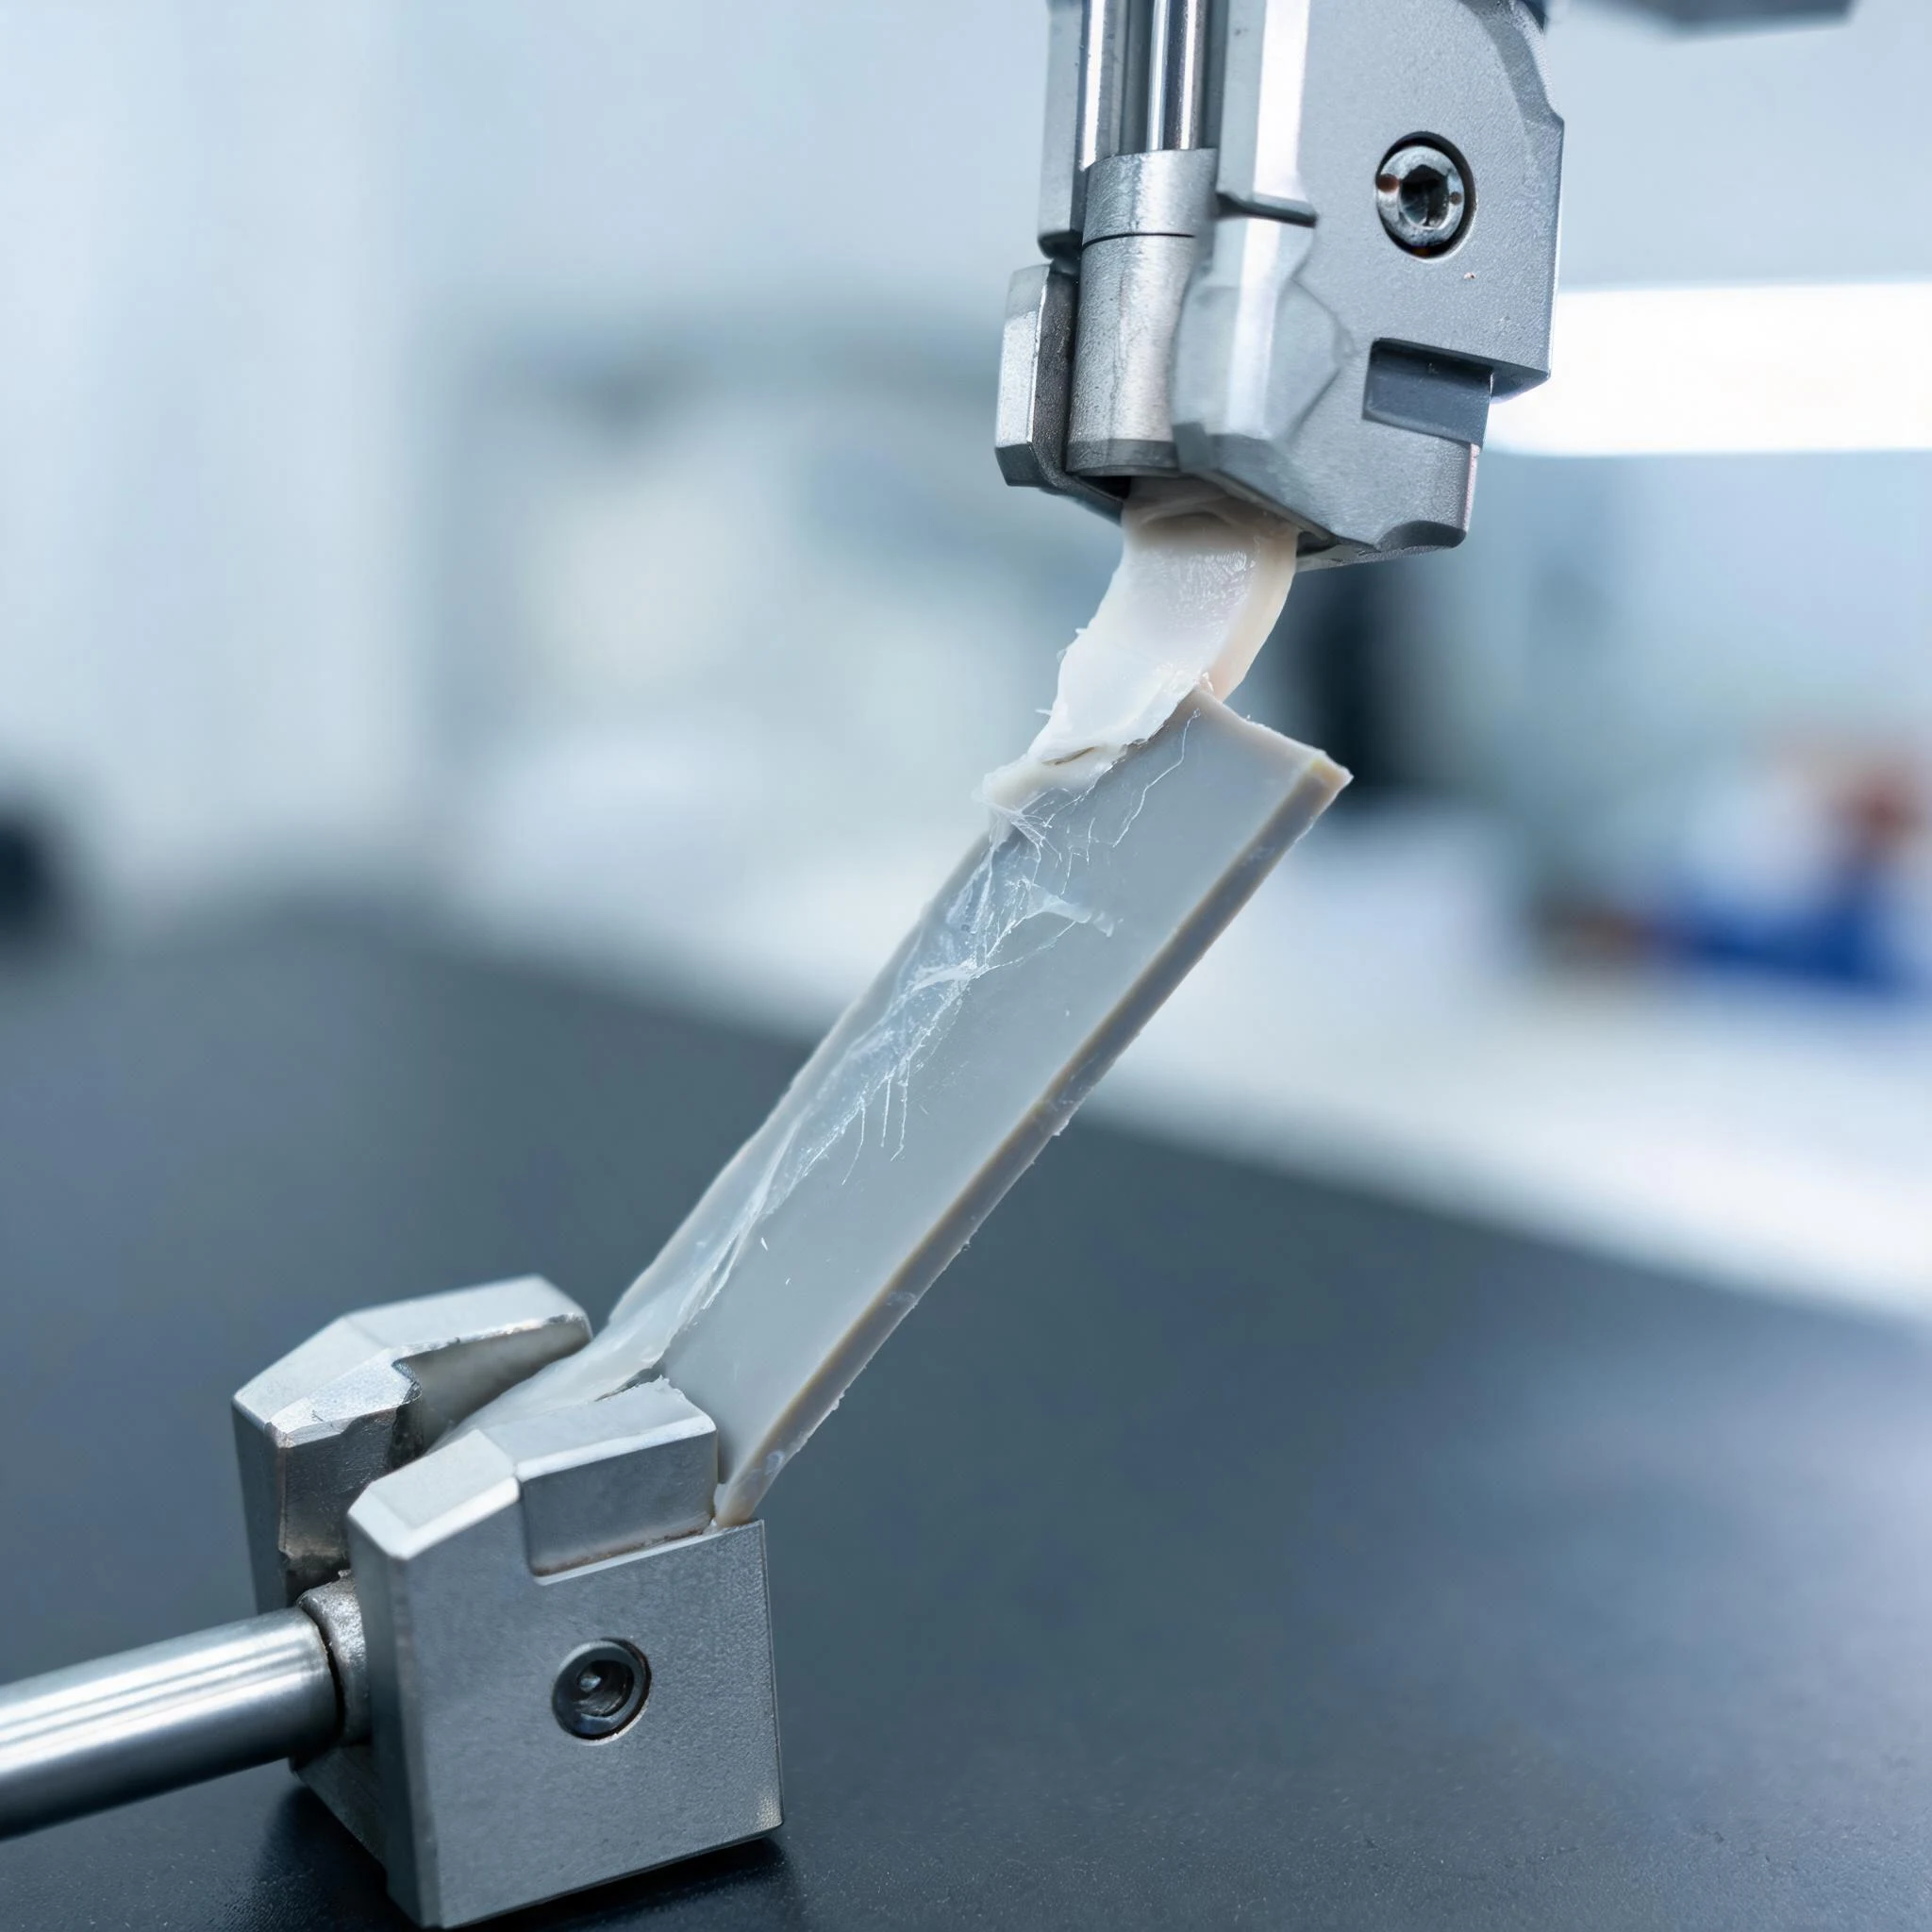
| 界面破壞(Adhesive) | 矽膠整片從基材上乾淨剝離,基材表面光亮 | 黏接其實已經失效,只靠邊緣或局部點撐著 | 不合格,數值再高也不合格 |
| 內聚破壞(Cohesive) | 矽膠本體撕裂,基材上殘留一層矽膠 | 界面強度已超過矽膠本體強度,到了材料極限 | 真正合格 |
| 混合破壞 | 部分殘留、部分乾淨 | 界面接近臨界 | 需結合老化後複測判斷 |
行業裡有些供應商資料會同時給出數值和破壞形式,例如某自黏牌號對 PC 的 90° 剝離 ≥10 N/mm,並註明「破壞形式為矽膠內聚破壞」。這個附註比那個數字重要得多:它說明這個體系已經黏到材料極限,工藝上再優化也不會提升,接下來該關注的是矽膠本體的撕裂強度。
給採購的一句話:要求供應商提供剝離測試報告的斷口照片,不只是數值。只看數值的採購,很容易被「數字好看的假黏」騙過去。
五、基材黏接矩陣:塑膠、金屬與兩個「別答應」
5.1 塑膠基材
| 基材 | 未處理可黏性 | 推薦路線 | 典型剝離強度 | 關鍵風險 |
|---|---|---|---|---|
| PC | 差(僅凡德瓦力) | 自黏 LSR/等離子+底塗/機械互鎖 | 自黏 1.8–5;高端牌號可到 10(內聚破壞);底塗 5–8 | 殘留脫模劑成隔離層;阻燃與玻纖牌號附著力下降;鉑中毒 |
| PC/ABS | 中 | 自黏 LSR | 2–4 | ABS 組分熱穩定性差,模溫上限受限 |
| ABS | 中 | 自黏 LSR | 1.5–3 | 丁二烯相高溫易降解 |
| PBT | 中 | 自黏 LSR/底塗 | 2–4 | 結晶度高、冷卻收縮大;玻纖牌號表面能下降 |
| PA6 / PA66 | 中高 | 自黏 LSR | ≥2.0(部分體系 3 以上) | 玻纖超過 30% 時表面化學能不足,只能靠機械互鎖;吸濕,須乾燥到含水率 0.1% 以下 |
| PPSU | 差 | 等離子/雷射活化+專用底塗+機械互鎖 | 3–5(需驗證) | 表面能極低;線膨脹係數差異大 |
| PEEK | 極差 | 雷射微織構+等離子+退火 | 醫療抓握 ≥2.0;優化後可達 5.2 | 殘餘應力導致後置開裂;須退火 |
| PP / PE | 不可黏 | 僅機械互鎖/熱熔/改基材 | — | 不要在報價階段承諾 |
| TPU / TPE | 中 | 自黏 LSR 或同系材料 | 2–4 | 增塑劑遷移破壞界面;小分子析出導致鉑中毒 |
| POM | 差 | 幾乎不可黏,需特殊底塗 | — | 表面結晶度高、易脫模,本質排斥 |
關於 PP/PE 的硬話:市面上確實有「PP 專用底塗」,也有火焰處理方案,但可靠性達不到醫療、汽車級要求,批次穩定性也差。在報價階段承諾「PP 也能包」,等於給自己埋一顆六個月後引爆的雷。
關於 PA 加玻纖:這是一個很具體的門檻——玻纖含量超過 30% 時,玻纖在表面富集,可用於成鍵的醯胺基團密度下降,同時表面粗糙度上升帶來大量微觀困氣點。這種件只能靠倒扣與紋理做機械錨固,化學路線基本放棄。
5.2 金屬基材:真正的問題不是表面能,是弱邊界層
金屬表面能很高,理論上應該好黏,實際卻常常黏不住。原因在於那層氧化膜、鈍化層或油膜本身就是弱邊界層——受力時斷在氧化層內部,而不是斷在矽膠與金屬之間。
| 基材 | 表面處理 | 推薦偶聯劑 | 典型剝離強度 | 關鍵控制點 |
|---|---|---|---|---|
| 不鏽鋼 | 噴砂 Ra 1.6–3.2 μm+酸洗鈍化 | KH-550(胺基矽烷) | 專用底塗體系可 >7 N/mm | 處理到表面呈均勻灰白色;鈍化層必須破壞 |
| 鋁合金 | 噴砂+陽極氧化 5–8 μm | KH-560(環氧矽烷),噴塗後 120°C 烘 10 min | >6 N/mm;自黏 LSR 直接黏 ≥2.5 | 氧化層太薄是弱邊界層,太厚會脆裂 |
| 銅/黃銅 | 噴砂+防氧化處理 | KH-560 或專用底塗 | 5–7 N/mm | 極易氧化,處理後必須儘快包膠,暴露幾小時即失效 |
| 鎂合金 | 化學轉化膜/陽極氧化+封閉 | 專用體系 | 需按專案驗證 | 包膠層必須完全封閉,不能有針孔 |
| 鍍鎳磁鐵 | 鍍層完整性檢查 | 矽烷底塗 | 需按專案驗證 | 鍍層針孔成為腐蝕起點;磁鐵怕高溫,模溫需協商 |
一線的判斷:五金包膠脫層,九成不是膠水問題,是表面處理沒做到位。採購方能做的三件事——要表面處理流程說明(噴砂粗糙度、底塗類型、處理後到包膠的時間間隔)、要每批次剝離強度檢測報告、要成型參數記錄。
底塗膜厚通常控制在 1–3 μm、80°C 烘乾。塗太厚反而會形成弱界面層:底塗自身內聚強度不足,受力時在底塗內部斷開。所以「多塗一點更保險」是錯的。
六、三個數值陷阱
6.1 單位:N/cm 與 N/mm 差 10 倍
行業裡同時流通三種表述:N/mm(國際主流)、N/cm(國內常見,1 N/mm=10 N/cm)、MPa(拉伸剪切強度,是另一個物理量,不能直接換算)。實例:某供應商寫「剝離強度 ≥8 N/cm」,換算過來是 0.8 N/mm;而醫療、汽車類專案常要求 3.5 N/mm(即 35 N/cm)。看數字「8」比「3.5」大,實際只有要求的 23%。簽規格書時必須寫明單位與測試標準。
6.2 跨來源的數字不可比
同樣叫「PC 包膠剝離強度」,不同來源給出 1.8、3.5、5、10 N/mm,差五倍。不是有人說謊,而是測試角度(90° 還是 180°)、試樣幾何(標準片還是實際零件)、剝離速度、基材牌號(普通 PC/阻燃 PC/玻纖增強 PC)、矽膠牌號都不同。正確做法:只比較「同一測試標準+同一基材牌號+同一矽膠牌號」下的數字;跨來源引用只能作量級參考,不能作驗收依據。
6.3 初始值不等於耐久值
剛下線的剝離強度,和經過 50 次高壓滅菌、500 小時 85/85 濕熱、100 次 -40~125°C 熱衝擊之後的數值,可能相差四成以上。包膠的真實壽命由「老化後殘餘強度」決定,這也是專業買家的詢價文件裡會明確寫「老化後複測」的原因。
七、四條路線怎麼選
決策邏輯可以寫得很短:
- PP/PE/POM:放棄化學黏接,只做機械互鎖,或直接換基材;
- PEEK/PPSU:雷射或等離子活化+機械互鎖+退火,化學底塗只作輔助;
- 常規工程塑膠(PC/PBT/PA/ABS):產量大、要自動化,選自黏 LSR;小批量、已有普通 LSR 庫存,選底塗;
- 金屬(不鏽鋼/鋁/銅):噴砂+匹配的偶聯劑底塗+預熱;
- PCBA:真空+助焊劑洗淨+低壓慢注+選擇性底塗。
7.1 自黏 LSR 不是萬能的
自黏型 LSR 在配方裡引入雙官能增黏助劑,硫化時同步在界面形成共價鍵與機械錨定,優勢很明確:免底塗、不黏模、硫化快、適合自動化雙色射出。但它有三個硬限制:
- 不是所有牌號都黏所有基材。「自黏 LSR」是一個大類,某個牌號對 PC 有效,對 PPSU 可能完全無效。必須做材料對驗證,不能只看技術資料表就下單。
- 基材一換,黏接可能就沒了。換 PC 供應商、換阻燃等級、換玻纖含量,都可能破壞已驗證的界面。材料對一旦驗證通過,必須凍結——包括基材的具體牌號與供應商,這一條要寫進品質協議。
- 它比底塗更怕污染。自黏助劑需要在乾淨表面才能定向排列,一點脫模劑殘留就足以讓整批失效,而且表現為「局部發黏」,很容易被誤判成工藝問題。
7.2 底塗:強,但一致性是軟肋
底塗能拿到更高強度,成熟工藝下 5–8 N/mm 是常見區間,金屬配合專用底塗可以更高。它的致命弱點是人為工序太多:清潔、活化、噴塗、乾燥、時效控制、上模,每個環節都可能引入變差,而變差的結果是「同一批裡八成好、兩成脫層」——這種失效最難查,也最容易被產線用「再塗厚一點」掩蓋。底塗方案的核心不是選對底塗,而是控制塗覆一致性:膜厚 1–3 μm、噴塗均勻性、烘乾溫度與時間,以及底塗後到包膠的時間窗。
7.3 等離子與雷射:最容易被時效坑
等離子處理能把表面能推到 55–60 mN/m,接觸角從 80° 降到 30° 以下,效果非常顯著。但有一個必須寫進作業指導書的數字:處理後的活化效果會在 30 分鐘內開始衰減,超過 30 分鐘未包膠,必須重新活化。
原因很物理:等離子引入的極性基團會隨時間重新取向、與空氣中的污染物結合,或向材料內部遷移,表面能緩慢回落到處理前的水平。所謂「活化窗口失控」,不是參數錯,是時間管理失效——處理站與射出機不在同一車間、中間隔兩小時周轉、處理後趕上午休、為了效率一次處理一整天的量。結果就是:樣品上午處理完立刻打的,當然好;量產是批量處理、隔天使用的,當然掛。
八、八種失效模式
先看速查表,再按需要翻到對應條目。
| # | 失效模式 | 最可能的根因 | 第一優先動作 | 樣品過、量產掛 |
|---|---|---|---|---|
| 1 | 界面脫層 | 表面能不足/污染/活化過期 | 測表面能,查處理到上模的時間 | 高發 |
| 2 | 內聚撕裂 | 撕裂強度不足/應力集中 | 換高撕裂牌號,加 R 角 | 否 |
| 3 | 氣泡空洞 | 排氣不足/捲氣/含濕 | 加深排氣槽,改多級射出 | 中等 |
| 4 | 飛邊 | 分型面精度/排氣槽過深 | 查模具間隙,做鋒邊封膠 | 否 |
| 5 | 缺膠燒焦 | 充填不平衡/末端無排氣 | 模流分析,加密排氣 | 否 |
| 6 | 鉑中毒 | 硫/錫/胺/助焊劑污染 | 專具專用,洗板,換手套 | 最高發 |
| 7 | 基材變形/晶片裂 | 模溫超 Tg/壓力/流動不平衡 | 降模溫,對稱模具,低壓慢注 | 高發 |
| 8 | 尺寸漂移 | 收縮補償不足/模溫不均 | 分區控溫,驗證批次收縮 | 中等 |
失效 1:界面脫層
現象:矽膠層與基材分離,斷口乾淨、基材表面光亮;可能脫模時就出現,也可能在客戶端用兩到六個月後出現。機理:界面沒有形成足夠的化學鍵或機械錨固,僅靠凡德瓦力維持,受力後從界面起裂並擴展。
根因按頻率排:基材表面能不足(未處理或活化過期)、表面污染(脫模劑、油脂、灰塵、指紋、包裝膜殘留)、底塗缺失或塗覆不均、基材助劑遷移(PC 中的脫模劑與阻燃劑持續向表面遷移形成隔離層)、硫化不足、活化窗口過期、線膨脹係數失配累積。
預防:前處理標準化(異丙醇超音波除油 5 分鐘、80°C 熱風烘乾 30 分鐘、等離子處理 30–60 秒、30 分鐘內上模);表面能驗收門檻,處理後在線上測接觸角或達因值,達到 56 mN/m 才放行;基材含水率控制在 0.1% 以下;機械互鎖兜底,倒扣深度不小於 0.5 mm(PEEK 可用 0.6 mm、35° 拔模),紋理面 Ra 1.6–3.2 μm。
失效 2:內聚撕裂——最常被誤判成脫層
現象:矽膠本體被撕裂,基材上留下殘留的矽膠層,外觀和脫層很像,結論卻完全相反。為什麼單列一條:把它當脫層去調工藝會越調越糟——加壓力、加底塗、換牌號,但真實問題是矽膠本體撕裂強度不夠,或者結構讓局部承受了過大的應力集中。
根因:牌號撕裂強度偏低(尤其 20–30 Shore A 的超軟 LSR)、包膠層過薄(不到 0.5 mm)無法分散應力、尖銳內角或突變截面形成應力集中、脫模頂出力過大或頂針位置不當。
預防:換高撕裂強度牌號(往往唯一有效)、包膠層厚度 1.5–2 mm(極限不低於 0.5 mm)、內角加 R 角、頂針佈置在剛性區域。判斷方法就是做剝離並拍照留檔,認斷口:基材側有矽膠殘留即內聚破壞。
失效 3:氣泡與空洞
現象:產品內部或界面出現孔洞,可能肉眼可見,也可能只在工業 CT 或超音波下可見。對密封件與防水件,這是最直接的洩漏源。機理:氣體在矽膠充填前沒排出,或被熔體包覆後無法上浮。
根因:排氣槽深度不足或位置不對、射出速度過快形成湍流捲氣、膠料未真空脫泡、基材含濕(PA、PBT 未充分乾燥,高溫下水汽化)、結構困氣(封閉腔體、深腔底部、元件與板之間的間隙)、元件密集的 PCBA 未做真空輔助。
預防:排氣槽 0.02–0.03 mm(超過 0.03 mm 會溢膠形成飛邊,兩個缺陷是一對矛盾);多級射出,起始低速層流 10–20 mm/s、中速填充 30–50 mm/s、末端降速切保壓 5–10 mm/s;膠料真空脫泡 3 mbar 以下 30–45 分鐘;基材預熱 80–100°C 去濕;PCBA 抽真空至 10 mbar 以下。檢測:外觀、剖面、工業 CT(可檢出 0.01 mm 級微孔)加氣密或水壓測試。
失效 4:飛邊
現象:分型面或包膠邊界出現矽膠薄片,需要人工修邊;嚴重時影響裝配與密封面。機理:LSR 未硫化時黏度極低(接近水),分型面只要有微米級間隙就會鑽進去——這是 LSR 與固態矽膠最本質的差別之一:LSR 的飛邊控制完全依賴模具精度,不依賴材料。
根因:分型面配合精度不足(間隙超過 0.01 mm)、排氣槽過深(超過 0.03 mm)、射出壓力過大或鎖模力不足、模具磨損、嵌件定位偏移導致局部間隙變大。
預防:分型面配合精度 0.01 mm 以內、平面度 0.005 mm 以內;包膠邊界做鋒邊封膠結構,配合間隙 5–20 μm;用分段保壓代替一味加鎖模力;建立模具壽命管理與間隙定期檢測。驗收:飛邊厚度不超過 0.05 mm;關鍵密封面應做到無飛邊——修邊會破壞密封面,不是「修掉就行」。
失效 5:缺膠與困氣燒焦
現象:末端缺膠、局部發黑燒焦,或內部包覆空氣,薄壁件與複雜結構高發。機理是兩個不同問題:缺膠是熔體在到達末端前因冷卻或壓力損失而停滯;燒焦是被困氣體在高壓高溫下絕熱壓縮,溫度驟升導致矽膠降解碳化。
根因:多腔模具充填不平衡(各腔流速偏差超過 5%)、澆口位置不合理、末端無排氣、射出速度曲線與幾何不匹配。預防:設計階段做模流分析,多腔流速偏差控制在 5% 以內,末端、深腔底部與熔接痕位置加密排氣,分段射出並在末端降速。
失效 6:鉑催化劑中毒——最隱蔽的一種
現象分兩檔:輕度是內部已固化,但接觸面(尤其貼模面)呈油狀發黏;重度是混合後的膠料加熱或久置仍是液體,完全沒有黏度變化。
機理:加成型 LSR 靠鉑錯合物催化矽氫加成反應。鉑極其嬌貴,雜質分子中的孤對電子會與鉑形成比乙烯基更穩定的配位鍵,佔據活性中心,鏈式反應直接中斷。
毒物清單:含硫化合物(含硫脫模劑、硫化橡膠、乳膠手套、硫磺皂,危害最強,微量即中毒)、有機錫(縮合型室溫硫化矽膠的催化劑殘留、共用器具)、含氮化合物(胺類環氧固化劑、某些清洗劑、胺基矽烷過量)、含磷化合物(阻燃劑、穩定劑)、重金屬、助焊劑殘留(PCBA 未洗淨,界面不固化與黏接失效雙重打擊)、多元醇與溶劑、人體汗液與護膚品。
為什麼隱蔽:它不表現為「黏不住」,而是「局部發黏」或「這批怪怪的」,產線很容易歸因為膠料過期或模溫不穩,反覆調機換料卻找不到真因。更麻煩的是,同一車間只要有一台設備做過縮合型矽膠,殘留的錫就足以讓新批次加成型 LSR 整批報廢。
預防是管理制度而不是工藝參數:專具專用,容器、刮刀、注膠設備嚴禁與縮合型混用(這一條比其他所有措施加起來都重要);戴丁腈手套,嚴禁乳膠手套裸手接觸;模具禁用含硫含錫脫模劑;PCBA 即使使用免清洗助焊劑也要洗板;未知基材或新批次材料先做小片固化試驗;A/B 配比精度靠計量泵定期校準與靜態混合器按期更換——配比偏差會產出「局部過硬、局部發黏」的大理石紋膠料。
一個擴充知識:矽氫基與乙烯基的莫耳比通常控制在 1.2–2.0。偏低會導致固化不完全發黏,偏高則殘留矽氫過多,在潮濕環境中可能產生氫氣氣泡。所以「多加點交聯劑更保險」也是錯的。
失效 7:基材變形與晶片開裂
現象:基材翹曲、嵌件偏移、焊點開裂。這是 PCBA 包膠裡最嚴重的失效,因為不可維修。機理是三條獨立路徑:熱——模溫超過基材玻璃轉化溫度,基材變軟,在射出壓力下變形;力——射出壓力推動嵌件位移,或在電路板上產生彎曲;流——模具上下兩側厚度不一致,熔體流動不平衡產生壓力差,把電路板頂彎。板子彎曲會帶動引線框架彎曲,進而對晶片施加應力,在焊點或晶片內部產生裂紋——這種裂紋可能出廠測試完全測不出,到客戶端才爆。
根因:模溫超過基材玻璃轉化溫度、上下模厚度不對稱、嵌件定位精度不足、澆口正對敏感元件或金屬邊緣、射出壓力過高。預防:模溫必須低於基材玻璃轉化溫度,並實測模腔表面溫度而不是只看模溫機設定值;PCBA 上下模儘量對稱並做模流驗證;高精密定位,嵌件預熱至接近模溫;澆口避開元件與金屬邊緣;大元件先點膠固定;低壓慢注。檢測:包膠後必須全功能複測,配合 X-ray 查焊點,必要時切片。
失效 8:尺寸漂移與翹曲
LSR 從 150°C 模溫冷卻到室溫,線性收縮約 2–3%,不同批次之間還能差 0.3%。根因:模具設計未做收縮補償、模溫分佈不均、保壓不足、脫模過早、批次收縮率波動未追蹤。預防:設計階段做收縮補償(補償值需按批次驗證,不是一勞永逸)、分區控溫且溫差控制在 ±1°C、按壁厚調整保壓壓力與時間、延長模內冷卻或脫模後用夾具定型、換料批先打樣驗證。精度參考:LSR 射出常規公差 ±0.08–0.13 mm;關鍵特徵可做到 ±0.02–0.03 mm,需要微型往復螺桿與閉環計量。
一個共同點值得單獨說:八種裡第 1、6、7 項的失效機制都涉及「時間」或「環境」,而不是「設定值」。這類問題的特點是——打樣階段的條件是理想的(當天處理、當天打、潔淨環境),量產條件是真實的(隔天、有塵、交接班)。所以樣品合格從來不能證明量產可行,只能證明這個材料對在理論上能黏。
九、兩個案例複盤
以下案例來自公開的供應商技術資料,用於說明失效邏輯;具體參數請以自身驗證為準。
案例 A:PEEK 內視鏡手柄,35 次滅菌後脫層
PEEK 手柄加 1.2 mm 軟膠包覆(機理與 LSR 相同)。初步驗證已經通過,但 134°C 高壓蒸汽滅菌 35 次後出現 0.45 mm 脫層,工業 CT 顯示內部有 0.3 mm 空洞,直接卡住滅菌驗證。
根因兩條同時存在:一是澆口設計錯誤,0.5 mm 針點澆口的剪切速率超過 75000 s⁻¹,產生噴射與捲氣,形成持續的內部空洞;二是界面沒有機械錨固,PEEK 表面能極低,只靠化學黏接,熱循環下界面剪切應力不斷累積。
處理:把 0.5 mm 針點改為 0.8 mm 扇形側澆口,剪切速率降四成半;周邊增設 0.02 mm 排氣槽消除捲氣;PEEK 基材做 0.6 mm 深倒扣、35° 拔模,讓機械互鎖承載剪切;模溫改為動態控制,PEEK 表面 145±1.5°C,實現微米級表面重熔,反而取消了等離子前處理。
結果:首批 500 件經工業 CT 驗證全部無空洞;黏接強度 5.2 N/mm;通過 150 次 134°C 蒸汽滅菌與 50 kGy gamma 老化,零缺陷;取消等離子工序後單件成本還降了 0.35 美元。
三點教學價值:第一,「滅菌後脫層」的根因可能在澆口,不在黏接,因為空洞本身就是水分通道;第二,機械錨固在特定條件下可以替代表面處理;第三,DFM 介入的時機決定成本,同樣的問題開模前發現成本是零,開模後發現是量級差異。
案例 B:胰島素泵儲液器,洩漏率 8%
醫療級矽膠密封件包覆 PEEK 基材,產線驗證階段洩漏測試失敗率 8%。根因兩條:澆口位置導致流動不均,在黏接界面形成弱區;基材表面等離子處理不一致——有處理站,但沒有過程監控,批次波動一直沒被發現。
處理:重新設計澆口位置;建立帶即時過程監控的自動化等離子處理站;優化模溫曲線。結果:洩漏失敗率從 8% 降到 0.5% 以下,通過 200 次連續高壓滅菌零脫層(要求是 50 次),並順利取得 510(k)。
教學價值一句話:「有等離子設備」和「等離子處理有效」是兩件事。沒有過程監控的表面處理,等於沒有表面處理,因為你無法知道它什麼時候失效。
十、驗收:怎麼證明真的黏住了
| 測試 | 標準 | 目的 | 合格參考 |
|---|---|---|---|
| 90°/180° 剝離 | ASTM D1876/D429 | 界面強度 | ≥3.5 N/mm 且斷口為內聚破壞 |
| 拉伸剪切 | ASTM D1002 | 平面黏接的剪切承載 | 按應用定義 |
| 冷熱循環 | -40°C 至 85/125/150°C | 線膨脹失配導致的界面疲勞 | 界面無開裂,強度保持率 >70% |
| 高溫高濕 | 85°C/85%RH × 500–1000 h | 水解老化 | 無脫層 |
| 水煮 | 100°C × 30 min | 快速篩選弱界面 | 無起翹、無分層 |
| 高壓蒸汽滅菌 | 134°C × 50–200 次 | 醫療專項 | 零脫層,強度保持率 >70% |
| 化學浸泡 | 酒精、碘伏、冷卻液等 | 實際介質相容性 | 無溶脹、無脫層 |
| 工業 CT | — | 內部空洞 | 無 0.01 mm 級以上缺陷 |
三條必須寫進詢價文件的要求:
- 要斷口照片,不只要數值。數值可以「測得很漂亮」而實際是界面破壞。
- 要老化後資料,不只要初始值。初始強度是入場券,老化後殘餘強度才是壽命。
- 寫明單位與測試標準。N/mm 還是 N/cm,90° 還是 180°,標準試樣還是實件——這一條能擋掉大部分扯皮。
最後一個反直覺的提醒:不要用「提高射出壓力」作為解決黏接問題的手段。壓力改善的是充填,不是化學鍵。黏接不足時,正確的動作順序是:測表面能、查污染、查活化時效、查底塗一致性、查硫化度、查材料對是否凍結,最後才動工藝窗口。
十一、給採購與工程的十個問題
這十個問題可以直接拿去評供應商。能逐條答上來的,和答不上來的,是兩個層級。
- 剝離強度測試用的是什麼標準、什麼角度、什麼單位?能提供斷口照片嗎?
- 等離子或底塗處理後到包膠的時間窗是多少?怎麼監控?
- 怎麼驗證基材來料的表面能?有沒有線上檢測?
- 自黏 LSR 的材料對(基材牌號加矽膠牌號)是否已凍結?換料怎麼管?
- 模具分型面配合精度是多少?鋒邊封膠間隙是多少?
- 加成型矽膠的器具是否與縮合型完全隔離?脫模劑是什麼體系?
- PCBA 包膠的真空度能到多少?助焊劑殘留怎麼處理?
- 失效分析時怎麼區分界面破壞與內聚破壞?
- 能提供老化後(熱循環、滅菌、高溫高濕)的複測資料嗎?
- 上一個專案裡,量產階段最常見的前三個缺陷是什麼?怎麼解決的?
第十題最有效——願意具體回答這個問題的供應商,通常是真的在產線上解決問題的人。
結論
包膠失效看起來像工藝問題,大多數其實是選型與界面設計問題。把它當成一場界面工程來做:先確認材料對能不能黏,再決定用什麼路徑把黏接做出來,最後用斷口與老化資料證明它真的黏住了。調機放在最後一步,而不是第一步。
站內延伸:基材與底塗的對照見材料與底塗對照,黏接路線的整體說明見異材黏接,驗證項目見研發檢測,成型與模具口徑見模具成型。手上有具體的基材與工況,也可以直接提交圖紙,我們先給一輪可行性與風險判斷。