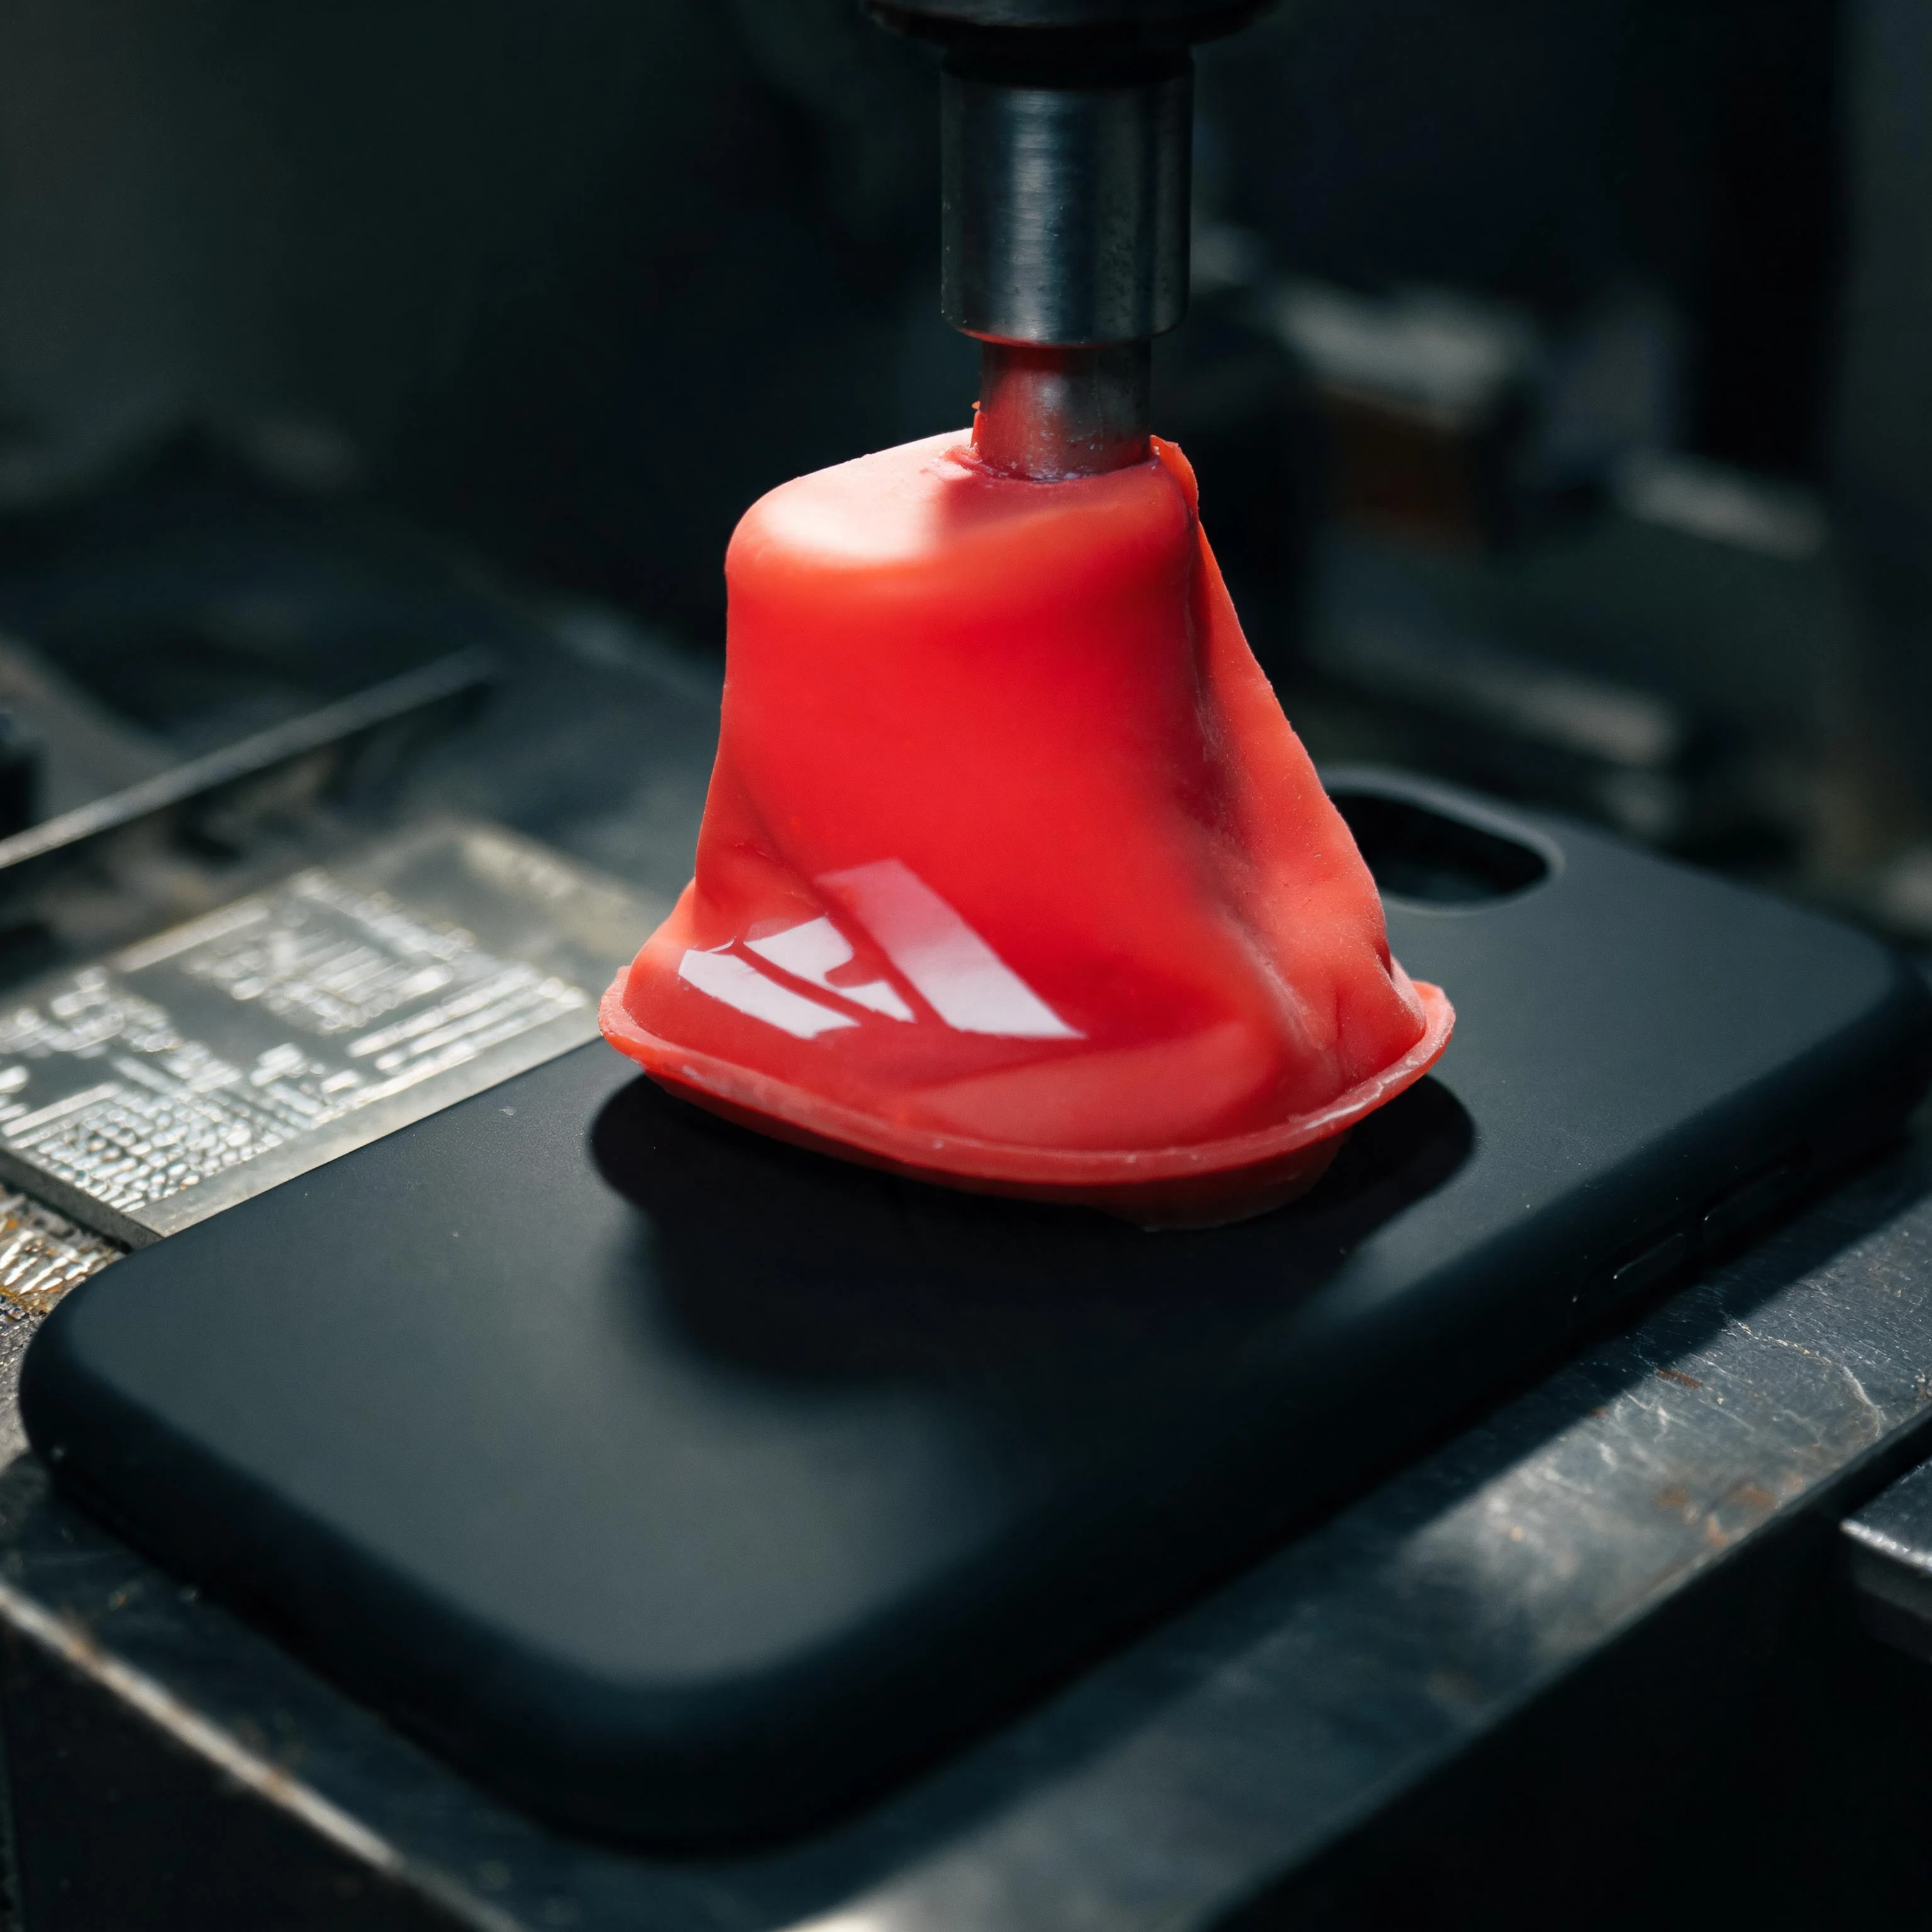
「奇怪的知識」這個系列一直在做同一件事:一個行業,拆一件矽膠件。前面幾篇拆的都是留在產品裡的零件——密封圈、護套、防水膜;這一次反過來,拆一件不留在產品上的矽膠:移印車間工作台上那塊軟膠頭。
它每天幹的活,是把別人畫好的圖案從一塊鋼板上搬到曲面上:手機殼的弧邊、筆桿的圓柱面、開關面板的台階、玩具車燈的內凹、化妝瓶蓋的頂弧。一塊軟到能用手指捏變形的膠,憑什麼能把零點幾毫米寬的筆畫完整搬過去,而且一天搬幾千次?
一、先把工藝拆成五個動作
移印(pad printing)能印絲印、噴墨都不好下手的地方,靠的不是精度,而是中間那塊「會變形的中介」。把一次印刷拆開看,只有五個動作:
- 做版:圖案以凹槽形式刻在鋼板上,凹槽深度按圖案粗細定,線越細槽越淺。刻好的鋼板是一塊「墨的模具」,不是一塊平整的印版。
- 刮墨:刮刀把鋼板表面刮乾淨,墨只留在凹槽裡。這一步決定了圖案邊緣乾不乾淨。
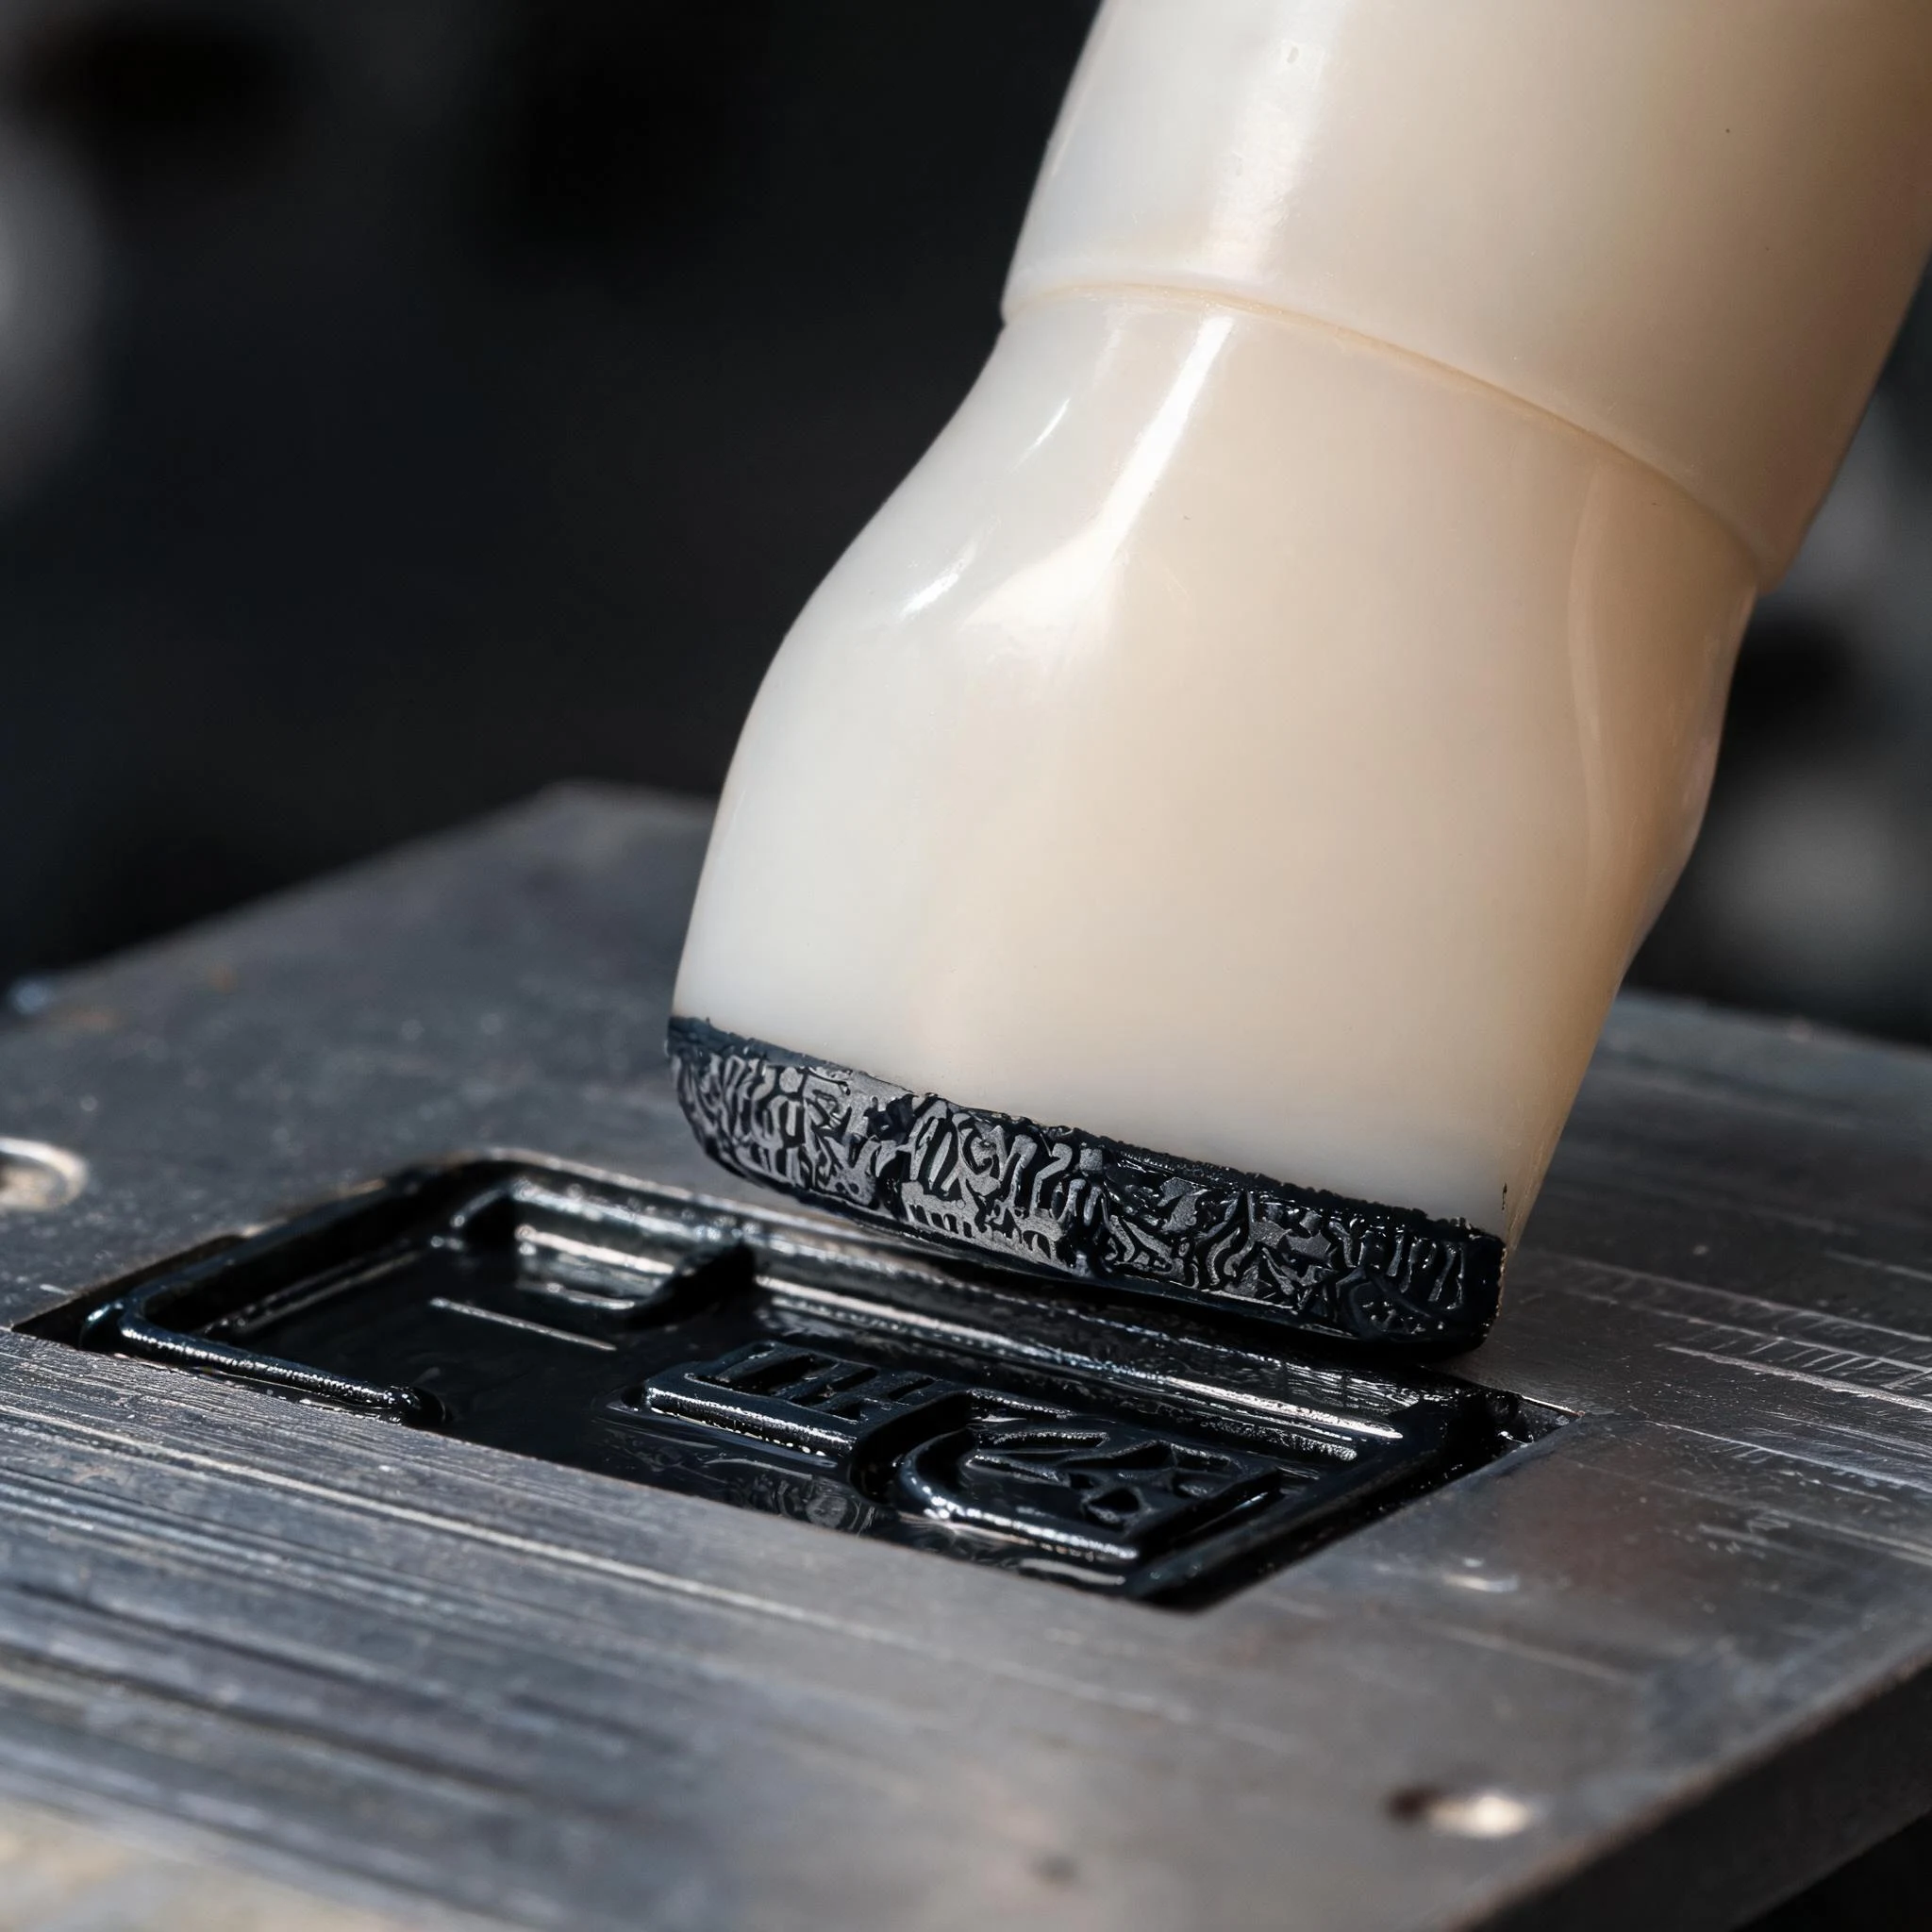
- 蘸墨:膠頭壓下去,靠自身的形變擠進凹槽,把凹槽裡的墨整片帶起來。
- 抬起:墨掛在膠頭表面,圖案是反的;膠頭回彈,圖案跟著恢復原尺寸。
- 轉印:膠頭壓到工件上,墨離開膠頭,落到曲面、台階或者深腔裡。
因為中間多了一塊軟膠,工件形狀的容錯空間被拉開了:不需要工件是平的,也不需要印頭對準每一個面。代價同樣明確——圖案精度受膠頭形變限制,顏色只能一層一層來,而且這塊膠頭會老化、會溶脹,是車間裡被當作耗材在管的東西。
二、一塊膠頭同時被三件事拉扯
看起來「越軟越好」的膠頭,其實是在三個互相打架的要求之間找一個點:
- 要軟到貼合:只有足夠軟,膠頭才能壓進凹槽、包住弧面和台階,讓接觸面接近鋪滿。移印膠頭的硬度通常落在邵氏 A5–A20 這一檔,比大多數人手邊的橡皮還軟。
- 要硬到保形:太軟,壓縮時圖案會被壓粗、細筆畫糊在一起;抬起時回彈跟不上,圖案尺寸也會漂。所以同一台機上,印細字和印大面積色塊,用的往往不是同一隻膠頭。
- 要「放得乾淨」:矽膠表面能低,墨不容易死死抓住它——這在密封件上是缺點,在移印膠頭上恰恰是核心能力。
還有一條常被忽略:膠頭體積要夠。膠頭受壓縮時,變形會向四周傳遞;體積太小,壓力會被鋼板邊緣和工件稜角「吃掉」,圖案邊角就印不實。所以同樣的圖案,印平面可以選扁一點的膠頭,印深腔就得換成高一點的。
三、奇怪的知識點之一:油墨為什麼肯「跳槽」兩次
移印最反直覺的地方在這裡:同一團油墨,要在幾秒鐘內完成兩次方向相反的轉移——先離開鋼板,貼上膠頭;再離開膠頭,貼上工件。任何一次「捨不得」,印刷就失敗了。
- 從鋼板到膠頭,靠接觸面積:膠頭是軟的,壓下去時能填進凹槽,墨與膠面的實際接觸接近全部;鋼板凹槽又做得淺,墨層薄,只要接觸到位就能被整片拉起。所以鋼板凹槽太深、膠頭太硬,都會出現「蘸不起來、圖案缺筆畫」。
- 從膠頭到工件,靠表面能差:矽膠的表面能通常只有 20 mN/m 左右,而多數塑膠、玻璃、金屬在 30 mN/m 以上。油墨更願意潤濕表面能高的那一面,於是從膠頭「搬家」到工件。低表面能是膠頭能乾淨釋墨的物理基礎。
- 所以污染是頭號敵人:工件上只要有一層脫模劑、矽油、手汗、油污,表面能就被拉低,油墨寧可留在膠頭上——表現就是局部不上墨、縮孔、圖案發花。這時候換膠頭、換油墨都沒用。
車間裡另一個經典怪現象是「白點漏印」:膠頭表面帶了灰塵或靜電吸附的碎屑,那一小塊就永遠印不上。矽膠本身容易起靜電,這也是為什麼移印工位會配除塵輥、離子風,並要求膠頭用專用清洗劑而不是隨手拿布擦。
四、材料:膠頭是澆出來的,不是壓出來的
移印膠頭絕大多數是雙組分室溫硫化(RTV-2)矽橡膠澆注成型的:A、B 兩組分按比例混合,真空脫泡後澆進模具,室溫或加溫固化。這件工藝裡有幾個點會直接反映到印刷效果上:
- 固化方式:縮合型體系固化時會放出小分子,收縮比加成型大,模具要放縮水;加成型收縮小、尺寸更穩,但模具與工藝要求更高。關於兩類體系的差別,可參考硫化體系科普。
- 脫泡:膠頭內部只要留一個小氣泡,印刷時那一點就是「軟點」,壓力傳不到位,圖案上會出現固定的缺印位置。這類缺陷靠調機解決不了,只能重澆。
- 硬度與撕裂:這類超軟配方抗撕裂並不強,拆模、清洗、裝夾時被指甲或鑷子劃一下,就可能從劃口開始裂。車間裡膠頭的實際壽命,常常不是磨壞的,是撕壞的。
- 表面狀態:啞光面與亮光面對蘸墨、釋墨的表現不一樣,同一批膠頭如果表面狀態不一致,印刷效果就會「時好時壞」。這也是為什麼膠頭要按批次管理,而不是混著用。
材料側的其他選擇(比如耐溶劑、低揮發、食品接觸)可參照材料選型與材料特性庫;硬度對性能的影響,見矽膠硬度科普。
五、奇怪的知識點之二:顏色不代表硬度
移印車間的膠頭有紅、藍、綠、白、半透明好幾種顏色,很多老師傅會按顏色判斷軟硬。這個經驗只在同一家供應商內部成立:顏色是各家自己的配方標記或習慣色,行業內沒有統一對應關係。同樣是紅色,A 廠可能是 A10,B 廠可能是 A18。
所以採購清單上真正要寫清楚的是這四項:硬度(邵氏 A)、尺寸與形狀、耐溶劑要求、表面狀態。更進一步的做法是要求供應商在膠頭底部打上硬度與批次標記——換批時不至於全車間重新調機。
六、壽命:油墨體系決定膠頭能撐多久
膠頭不是「用壞了才換」,而是「用脹了就該換」。矽膠對非極性溶劑、酮類、芳烴類比較敏感,油墨裡的稀釋劑會慢慢滲進膠體:體積變大、硬度下降、圖案邊緣開始發虛,這就是溶脹。表現往往不是突然印不出來,而是越印越糊。
| 膠頭類型 | 貼合曲面 | 耐溶劑 | 圖案精度 | 典型適用 |
|---|---|---|---|---|
| RTV 矽膠膠頭 | 好,可做到極軟 | 一般,酮/芳烴體系易溶脹 | 中上,細字表現好 | 大部分溶劑型油墨、曲面與不規則工件 |
| 聚氨酯膠頭 | 一般,硬度偏高 | 較好 | 中,大面積色塊穩定 | 強溶劑油墨、耐磨要求高的長單 |
| 氟矽膠膠頭 | 較好 | 好 | 中上 | 特殊油墨體系、對耐介質要求高的場合 |
這張表的意思不是「誰更高級」,而是匹配:貼不住曲面的膠頭再耐溶劑也沒用;反過來,用矽膠膠頭去扛強溶劑油墨,只會把膠頭當耗材天天換。對成本敏感的長單,通常兩隻膠頭輪換使用、控制單次蘸墨停留時間,比換材料更划算。
七、形狀怎麼選:按圖案和曲面走,不按習慣走
膠頭的形狀幾乎是「為這一個圖案定做」的。常見的幾類:
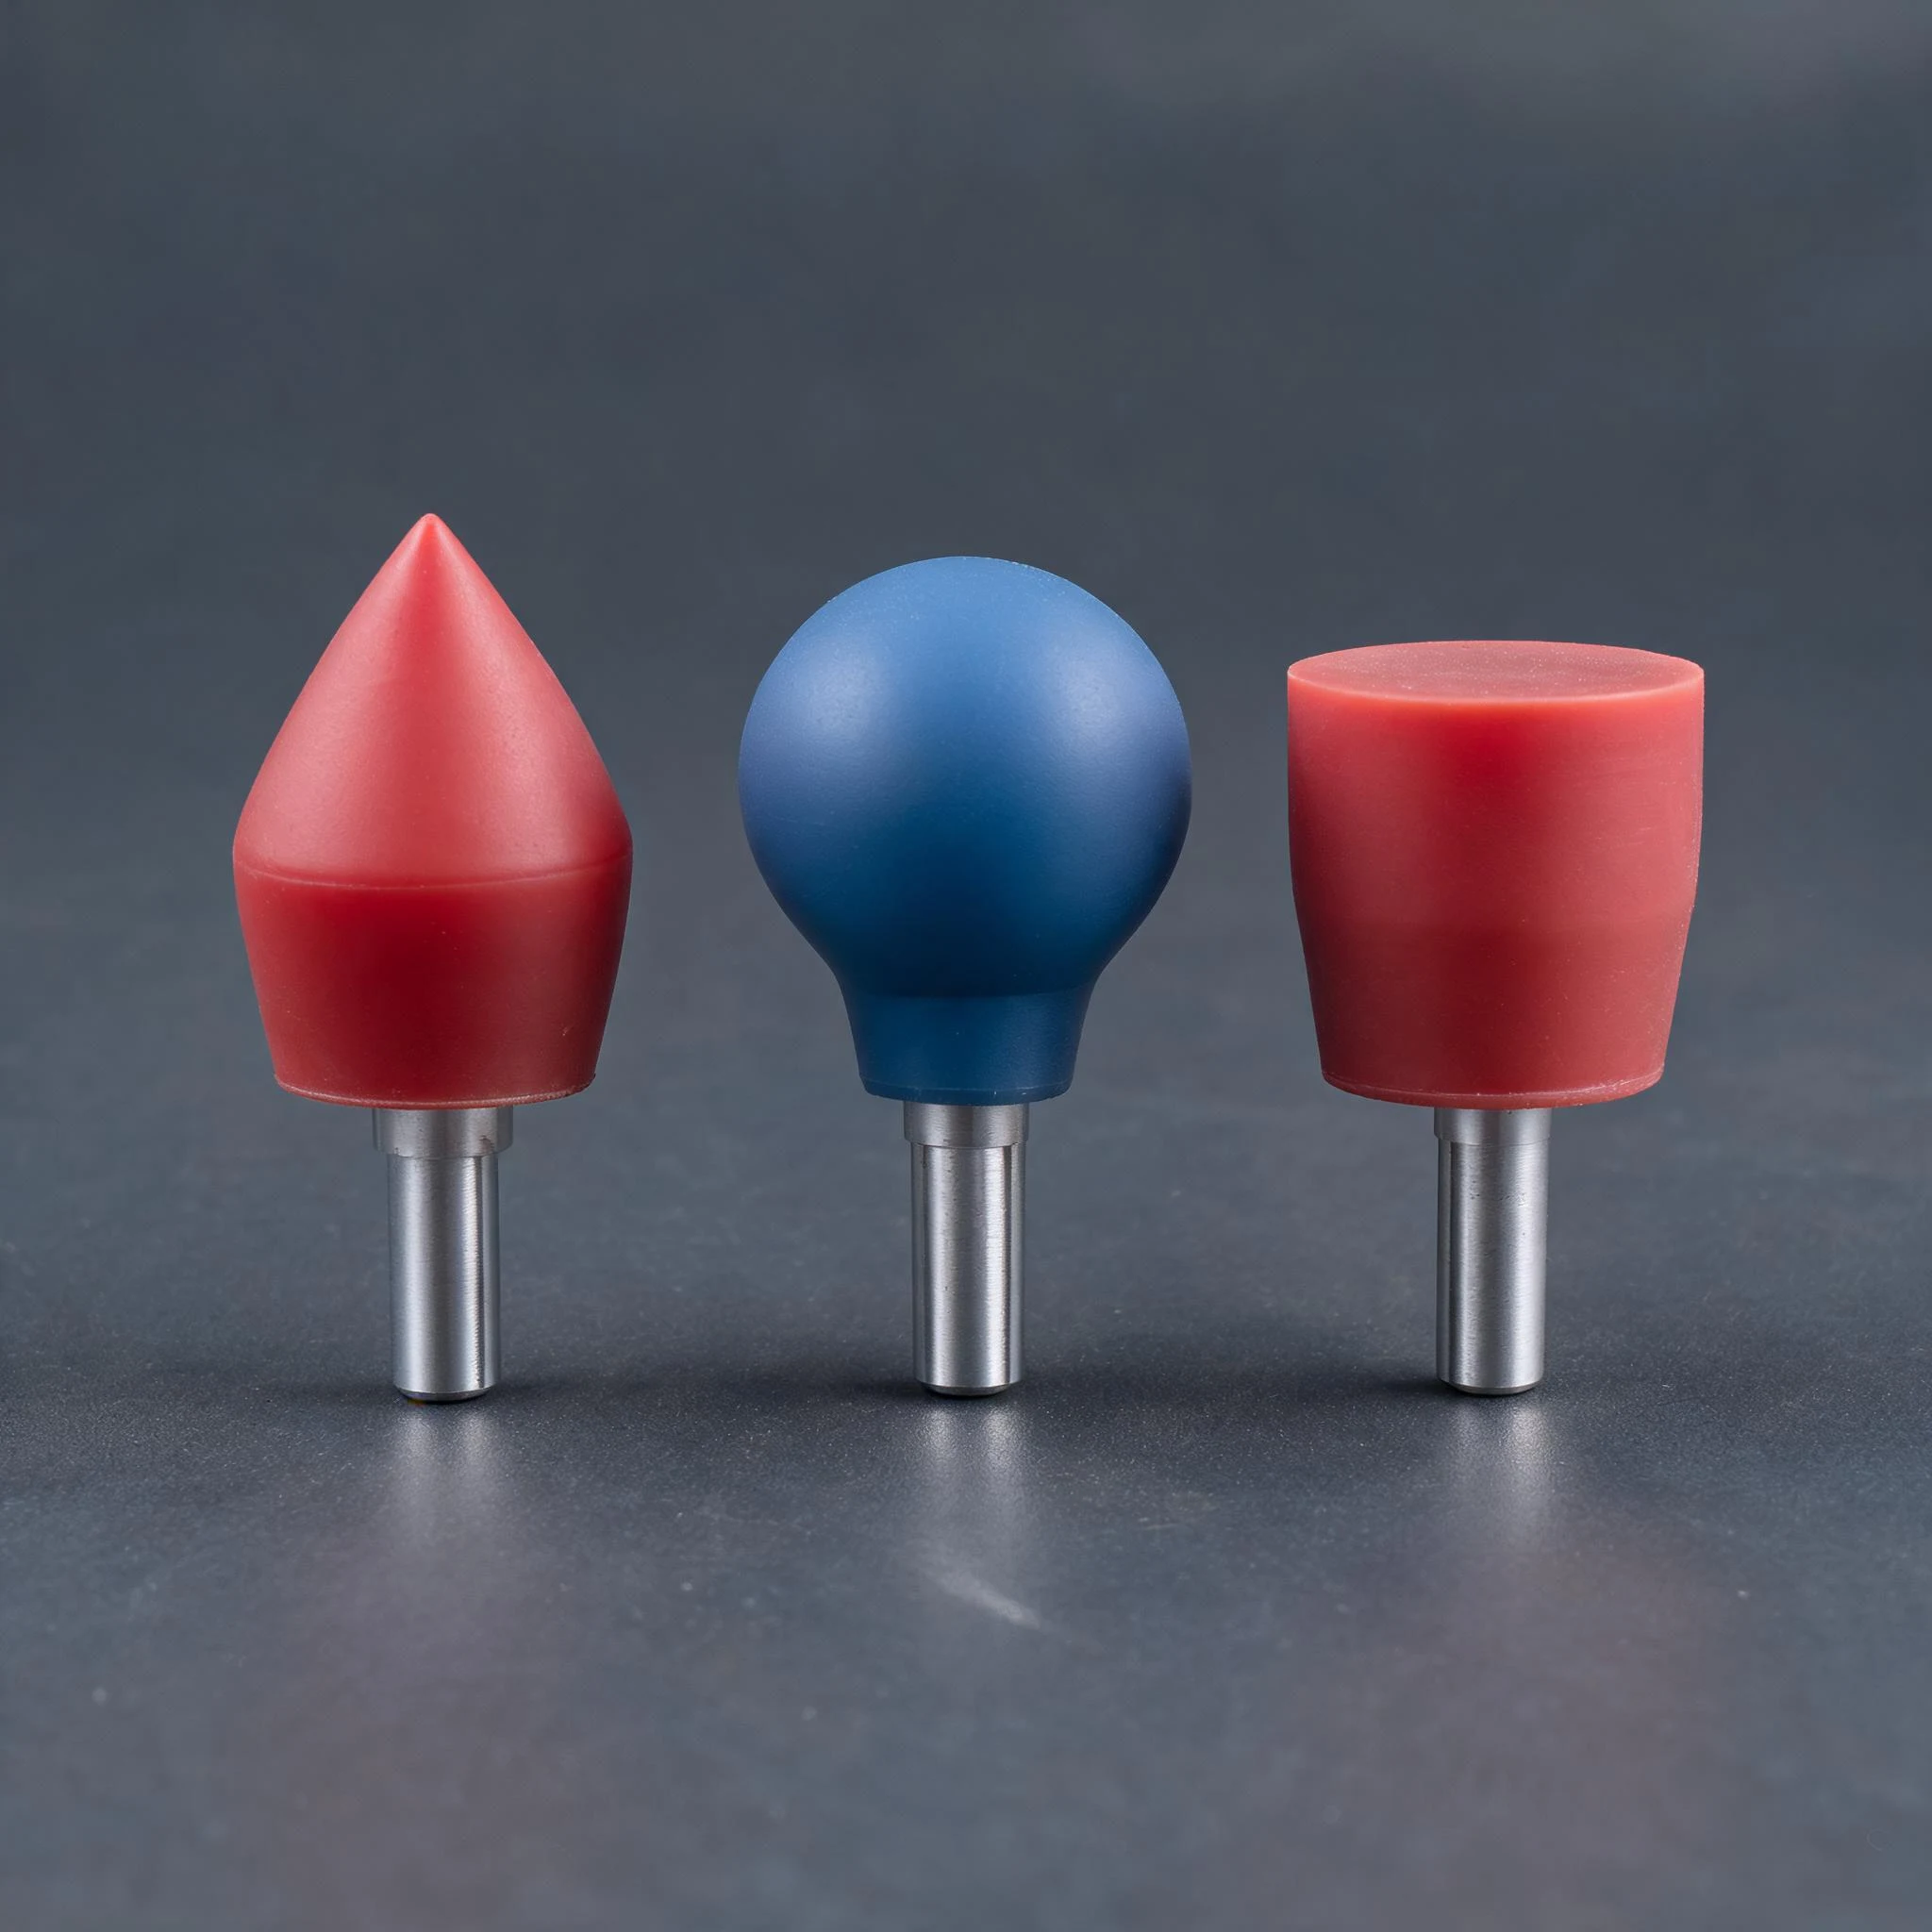
| 形狀 | 適合的圖案與工件 | 要留意的點 |
|---|---|---|
| 尖頭(錐形) | 細字、小圖標、深腔與窄位 | 接觸面積小,精細但效率低;尖端易磨損 |
| 球頭(圓頂) | 大面積圖案、微弧面、平面兼弧面 | 壓縮時圖案會被輕微放大,需做預補償 |
| 平頭(柱狀) | 平面工件、線條與色塊、需要壓力均勻的場合 | 對工件平行度敏感,台階處容易壓不實 |
| 斜切/異形 | 側壁、內凹、帶遮擋的結構 | 模具複雜、單價高,通常與工件結構一起評估 |
八、圖案要預補償:膠頭會「放大」你的稿子
膠頭壓下去時是被壓縮的,圖案會跟著形變放大或拉伸;從平面轉到圓柱面時,圖案還要按直徑做縮放。所以移印的圖形檔案不能直接拿去刻鋼板,常規做法是:
- 先按工件曲率與膠頭壓縮量做縮放補償,把「印出來會變大」提前抵掉;
- 多色套印時留套準標記,並確認每一色的膠頭形變方向一致,否則套不齊;
- 先澆一隻膠頭試印,量實際尺寸再定版——這一步省不掉,尤其是細字與滿版色塊同時存在的圖案。
壓縮量沒有統一一組數字,跟膠頭高度、圖案面積、工件硬度都有關:太淺蘸不到凹槽裡的墨,太深圖案被壓粗。現場一般從很小的一段位移開始試,找到「蘸得滿、壓不糊」的那一檔,再固化到作業指導書裡。
九、失效對照:先分清是膠頭的問題,還是別處的問題
| 現象 | 常見根因 | 處理方向 |
|---|---|---|
| 局部不上墨、縮孔 | 工件有脫模劑/矽油/手汗,表面能被拉低 | 先查工件與車間污染源,必要時做表面處理或換清洗方式 |
| 固定位置白點、漏印 | 膠頭表面黏塵、靜電吸屑,或膠頭內部氣泡 | 除塵、加離子風、換膠頭;同一位置反覆出現多為氣泡 |
| 越印越糊、圖案變粗 | 膠頭溶脹、油墨黏度變化、壓力過大 | 換膠頭輪換、核對稀釋比例、下調壓縮量 |
| 細筆畫缺畫、字口不清 | 膠頭過硬、鋼板槽過淺、圖案未補償 | 換軟一檔膠頭、核對凹槽深度、重做補償 |
| 圖案整體偏移或重影 | 定位鬆動、膠頭回彈慢、機器重複精度不足 | 查夾具與回彈,必要時降低節拍 |
| 膠頭黏工件、抬起帶起油墨 | 工件表面能過低、油墨過黏、膠頭太硬 | 處理工件表面、調油墨、換軟膠頭 |
| 膠頭表面發亮發黏、開裂 | 老化、溶劑長期侵蝕、清洗劑不當、拆裝撕傷 | 規範清洗溶劑與手法;開裂多為抗撕裂不足,需從模具與配方改 |
十、給做產品的人:十項核對
- 圖案最小線寬與最小字號是多少?有沒有反白字?
- 工件是平面、單弧面還是帶台階和深腔?
- 油墨體系與稀釋劑是什麼?膠頭耐溶劑夠不夠?
- 膠頭硬度定在哪個檔?有沒有寫進圖面而不是只報顏色?
- 膠頭體積與高度夠不夠撐住壓力?
- 圖案需不需要預補償?多色怎麼套準?
- 工件是否需要火焰、電暈或底塗處理?與油墨是否匹配?
- 清洗用什麼溶劑、多久一次?會不會把膠頭洗脹?
- 單隻膠頭預期的印數是多少?備件怎麼管理?
- 有沒有先澆一隻試印、量完實際尺寸再定版?
結論
移印膠頭是少見的、把矽膠的「短處」當賣點用的零件:表面能低、容易變形、回彈快,在其他場景裡是要想辦法避免的,在這裡恰好是它能把圖案搬上曲面的原因。它賣的也不是密封或防護,而是可控的變形。
遇到「印不上、印不實、越印越糊」,排查順序建議是:先看工件表面有沒有污染,再看膠頭是不是溶脹了,最後才考慮換材料或換供應商。多數現場問題,出在前兩步。
移印在我們這裡屬於表面工藝的一環:包膠件的外觀圖案、標識與手感,通常和成型一起評估,見表面處理與工藝總覽。下一篇繼續換一個行業拆一個零件。