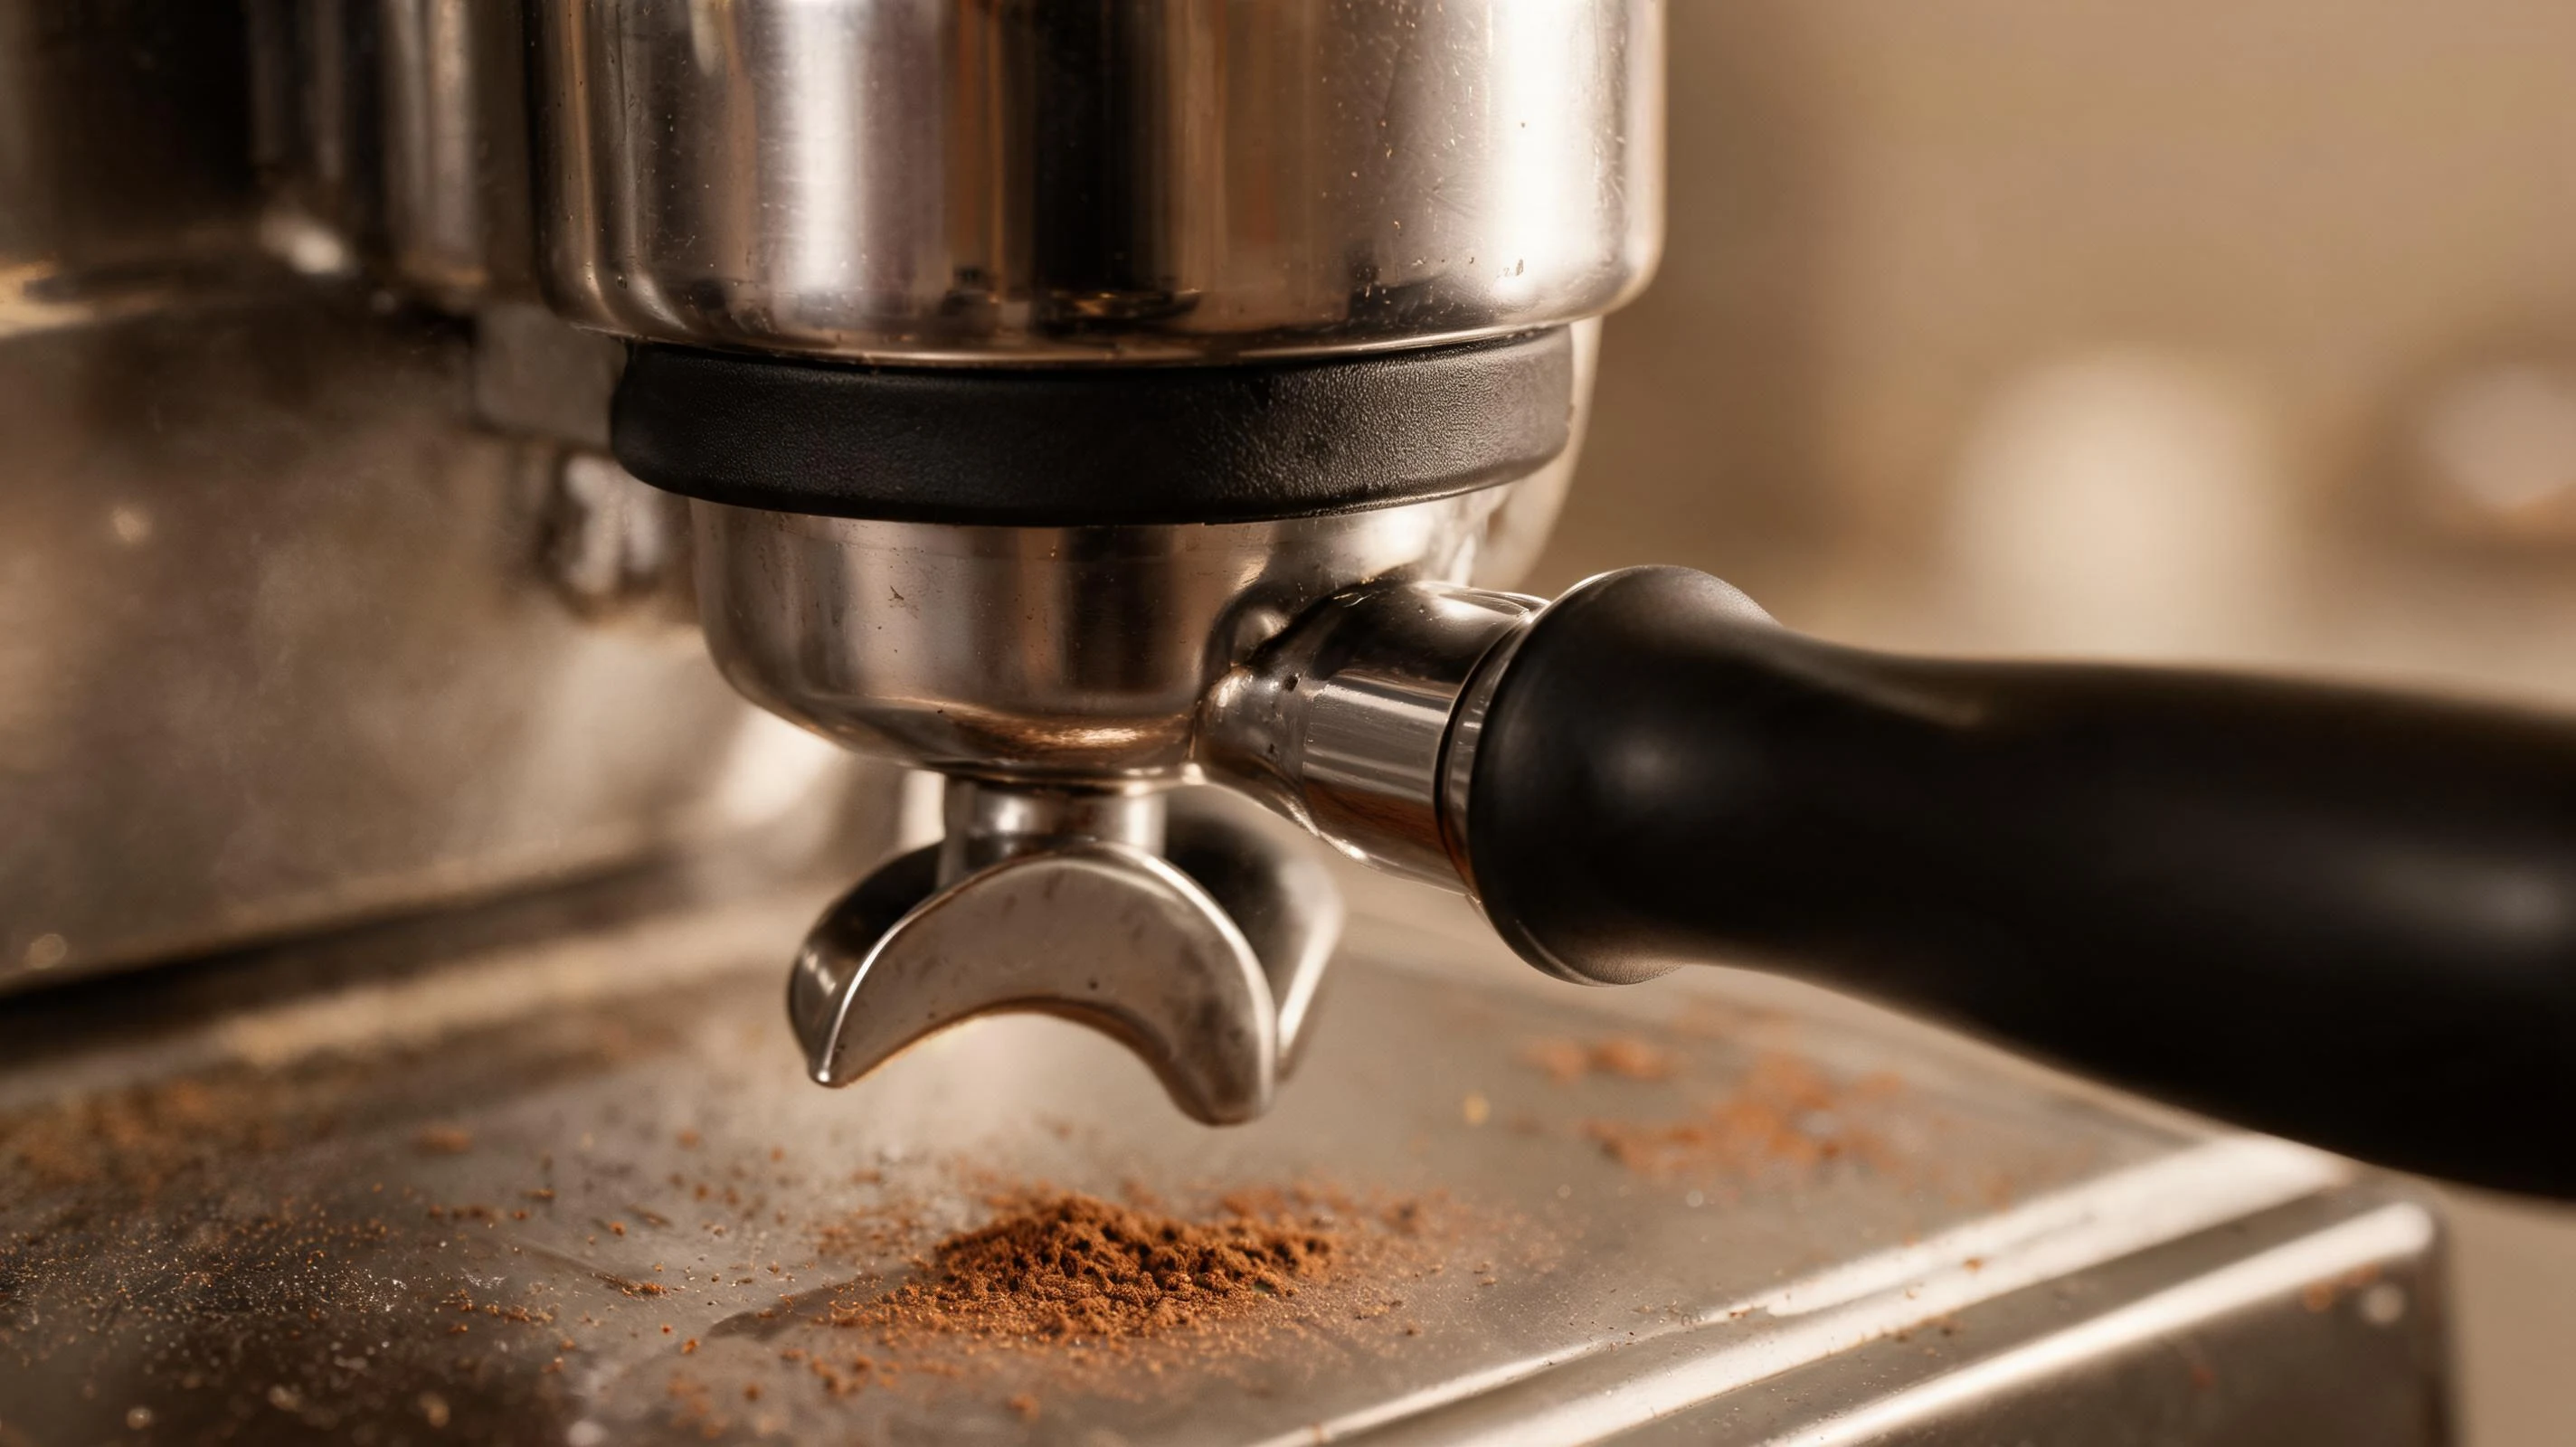
上一篇拆的是車燈密封圈,這一次換到離日常更近的地方:咖啡機。一台半自動意式機,最不起眼、又最影響出品穩定性的一件,是衝煮頭上那圈黑色橡膠——衝煮頭密封圈。它每天被手柄扣壓幾十次,一面頂著 90℃ 以上的熱水和 9 bar 的壓力,另一面泡在咖啡油裡。
這個系列仍然是一個行業拆一個零件。選咖啡機,是因為它把矽膠的長處和短板同時擺在了台面上:耐溫、食品接觸安全、回彈好,這是矽膠的強項;耐油、耐鹼、抗撕裂偏弱,這是它在這個場景裡最容易被忽略的三件事。買家用機的人關心“多久換一次墊圈”,做機器的人關心“為什麼三個月就滲水”,兩邊的問題其實是同一件。
一、先看零件:一杯濃縮經過的四處密封
把機器拆開看,和液體、蒸氣接觸的密封位置大致有四類,工況完全不同:
- 衝煮頭密封圈:裝在衝煮頭下沿的溝槽裡,手柄扣上後壓緊粉碗邊緣。這裡走的是 90–96℃ 的熱水,萃取壓力通常 9 bar 上下,每次扣合都帶一次壓縮與一次剪切。
- 蒸氣閥與蒸氣棒密封:商用機的蒸氣壓力通常 1–1.5 bar,飽和蒸氣溫度在 120℃ 以上。這裡的 O 形圈與閥桿密封長期處在高溫蒸氣裡,還要耐受頻繁轉動帶來的磨耗。
- 水箱、水泵與流量計接口:常溫水、常壓,但常年浸泡,且多為快插或卡扣結構,裝配時容易被銳邊切傷。
- 衝泡單元與廢渣通道(自動機):結構複雜、運動件多,密封件要跟著機構反覆動作,同時接觸咖啡渣與清洗水。
這四處裡,衝煮頭密封圈最值得單獨說。它決定了三件事:會不會從手柄邊緣滲水、手柄扣起來順不順、萃取時壓力能不能穩住。墊圈老化發硬後,很多人第一反應是“手柄扣緊一點”,其實是接觸壓力已經不均勻了。
二、四個工況:熱只是其中一項
- 熱與熱循環:從冷機到 93℃ 的熱水,一天裡反覆幾十次。矽膠的 Si—O 主鏈在寬溫域內保持彈性,這是它被家用機大量採用的根本原因。
- 壓力與壓縮:9 bar 的水壓會把密封圈往溝槽外擠,靠的是溝槽空間與硬度撐住;每次扣手柄又是一次機械壓縮,回彈跟不上就會滲水。
- 咖啡油與奶脂:這是矽膠最不擅長的一項。咖啡油脂、奶泡殘留會附著在膠面並逐漸氧化成黏性膠狀物,一部分滲入膠體表層,讓材料發黏、膨脹、變軟。
- 清洗劑:日常反衝洗用的鹼性清洗粉、定期除垢用的檸檬酸。酸一般問題不大,高濃度鹼性清洗液加長時間浸泡才是密封件的隱形殺手。
所以“矽膠怕油不怕熱”這句行話,在咖啡機上基本成立:溫度不是它的瓶頸,油和清洗方式才是。
三、矽膠的長處:為什麼家用機幾乎都用它
- 食品接觸安全的口徑成熟:食品級矽膠可按 GB 4806.11、FDA 21 CFR 177.2600、歐盟 10/2011 與德國 LFGB 等體系做符合性聲明與遷移測試,鉑金硫化體系副產物少、氣味低,是入口產品的常規選擇。
- 回彈與壓縮永久變形表現好:密封靠接觸壓力,矽膠長期壓縮後仍能回彈,對每天扣壓幾十次的手柄來說,這比拉伸強度更重要。
- 溫度窗口寬:從冷藏牛奶到高溫熱水,一件材料覆蓋多個位置,減少牌號數量,也減少裝配錯料。
- 顏色與外觀可控:食品級矽膠可以做成透明、本色或指定色,方便區分不同位置的密封件,外觀件也容易與機器配色統一。
四、三個短板:油、鹼、撕
- 耐油與耐脂一般:普通 VMQ 對非極性油脂的耐受有限。長期泡在咖啡油與奶脂裡,體積會變化、硬度會下降,表面發黏後更容易掛垢。接觸高油脂、需長期穩定的位置,通常要評估氟橡膠(FKM)或氟矽膠(FVMQ)。
- 耐高濃度鹼與長期蒸氣偏弱:強鹼會侵蝕矽膠的交聯結構;長期高壓蒸氣環境下,矽膠的水解穩定性也不如 EPDM。商用機蒸氣閥的密封,很多設計並不用矽膠,原因就在這裡。
- 抗撕裂強度低:薄唇口、尖角、反覆拆裝的卡扣位置最容易撕開。衝煮頭墊圈邊緣被手柄的金屬邊緣反覆刮擦,一旦出現小缺口,滲水就從這個口子開始。
還有一個常被忽略的點:矽膠表面容易吸附油脂。這不是材料缺陷,而是使用側的現實——同樣的墊圈,定期反衝洗的機器能用一年,從不洗的三個月就開始滲水。
五、材料怎麼定:四個參數比牌號重要
- 硬度:衝煮頭墊圈常見邵氏 A 60–70。偏軟貼合好、扣起來省力,但容易被壓力擠出溝槽;偏硬抗擠出、壽命長,但扣手柄費勁且對溝槽公差更敏感。
- 硫化體系:入口位置優先鉑金加成型,副產物少、氣味與析出低;過氧化物體系成本低,但要做充分的二次硫化,否則容易帶來異味與霧化。
- 壓縮永久變形:按最高使用溫度、壓縮率與保壓時間來評估。薄壁墊圈與長期受壓的位置,這一項比硬度更值得盯。
- 合規與文件:食品接觸符合性聲明、遷移測試報告、RoHS/REACH 等文件是否齊全,往往比多 5 度耐溫更影響項目能不能過審。
顏色也不是隨便定的:不同硬度或不同用途的密封件用不同顏色,是產線與售後最容易執行的防錯手段。
六、結構:失效多數在這裡埋下
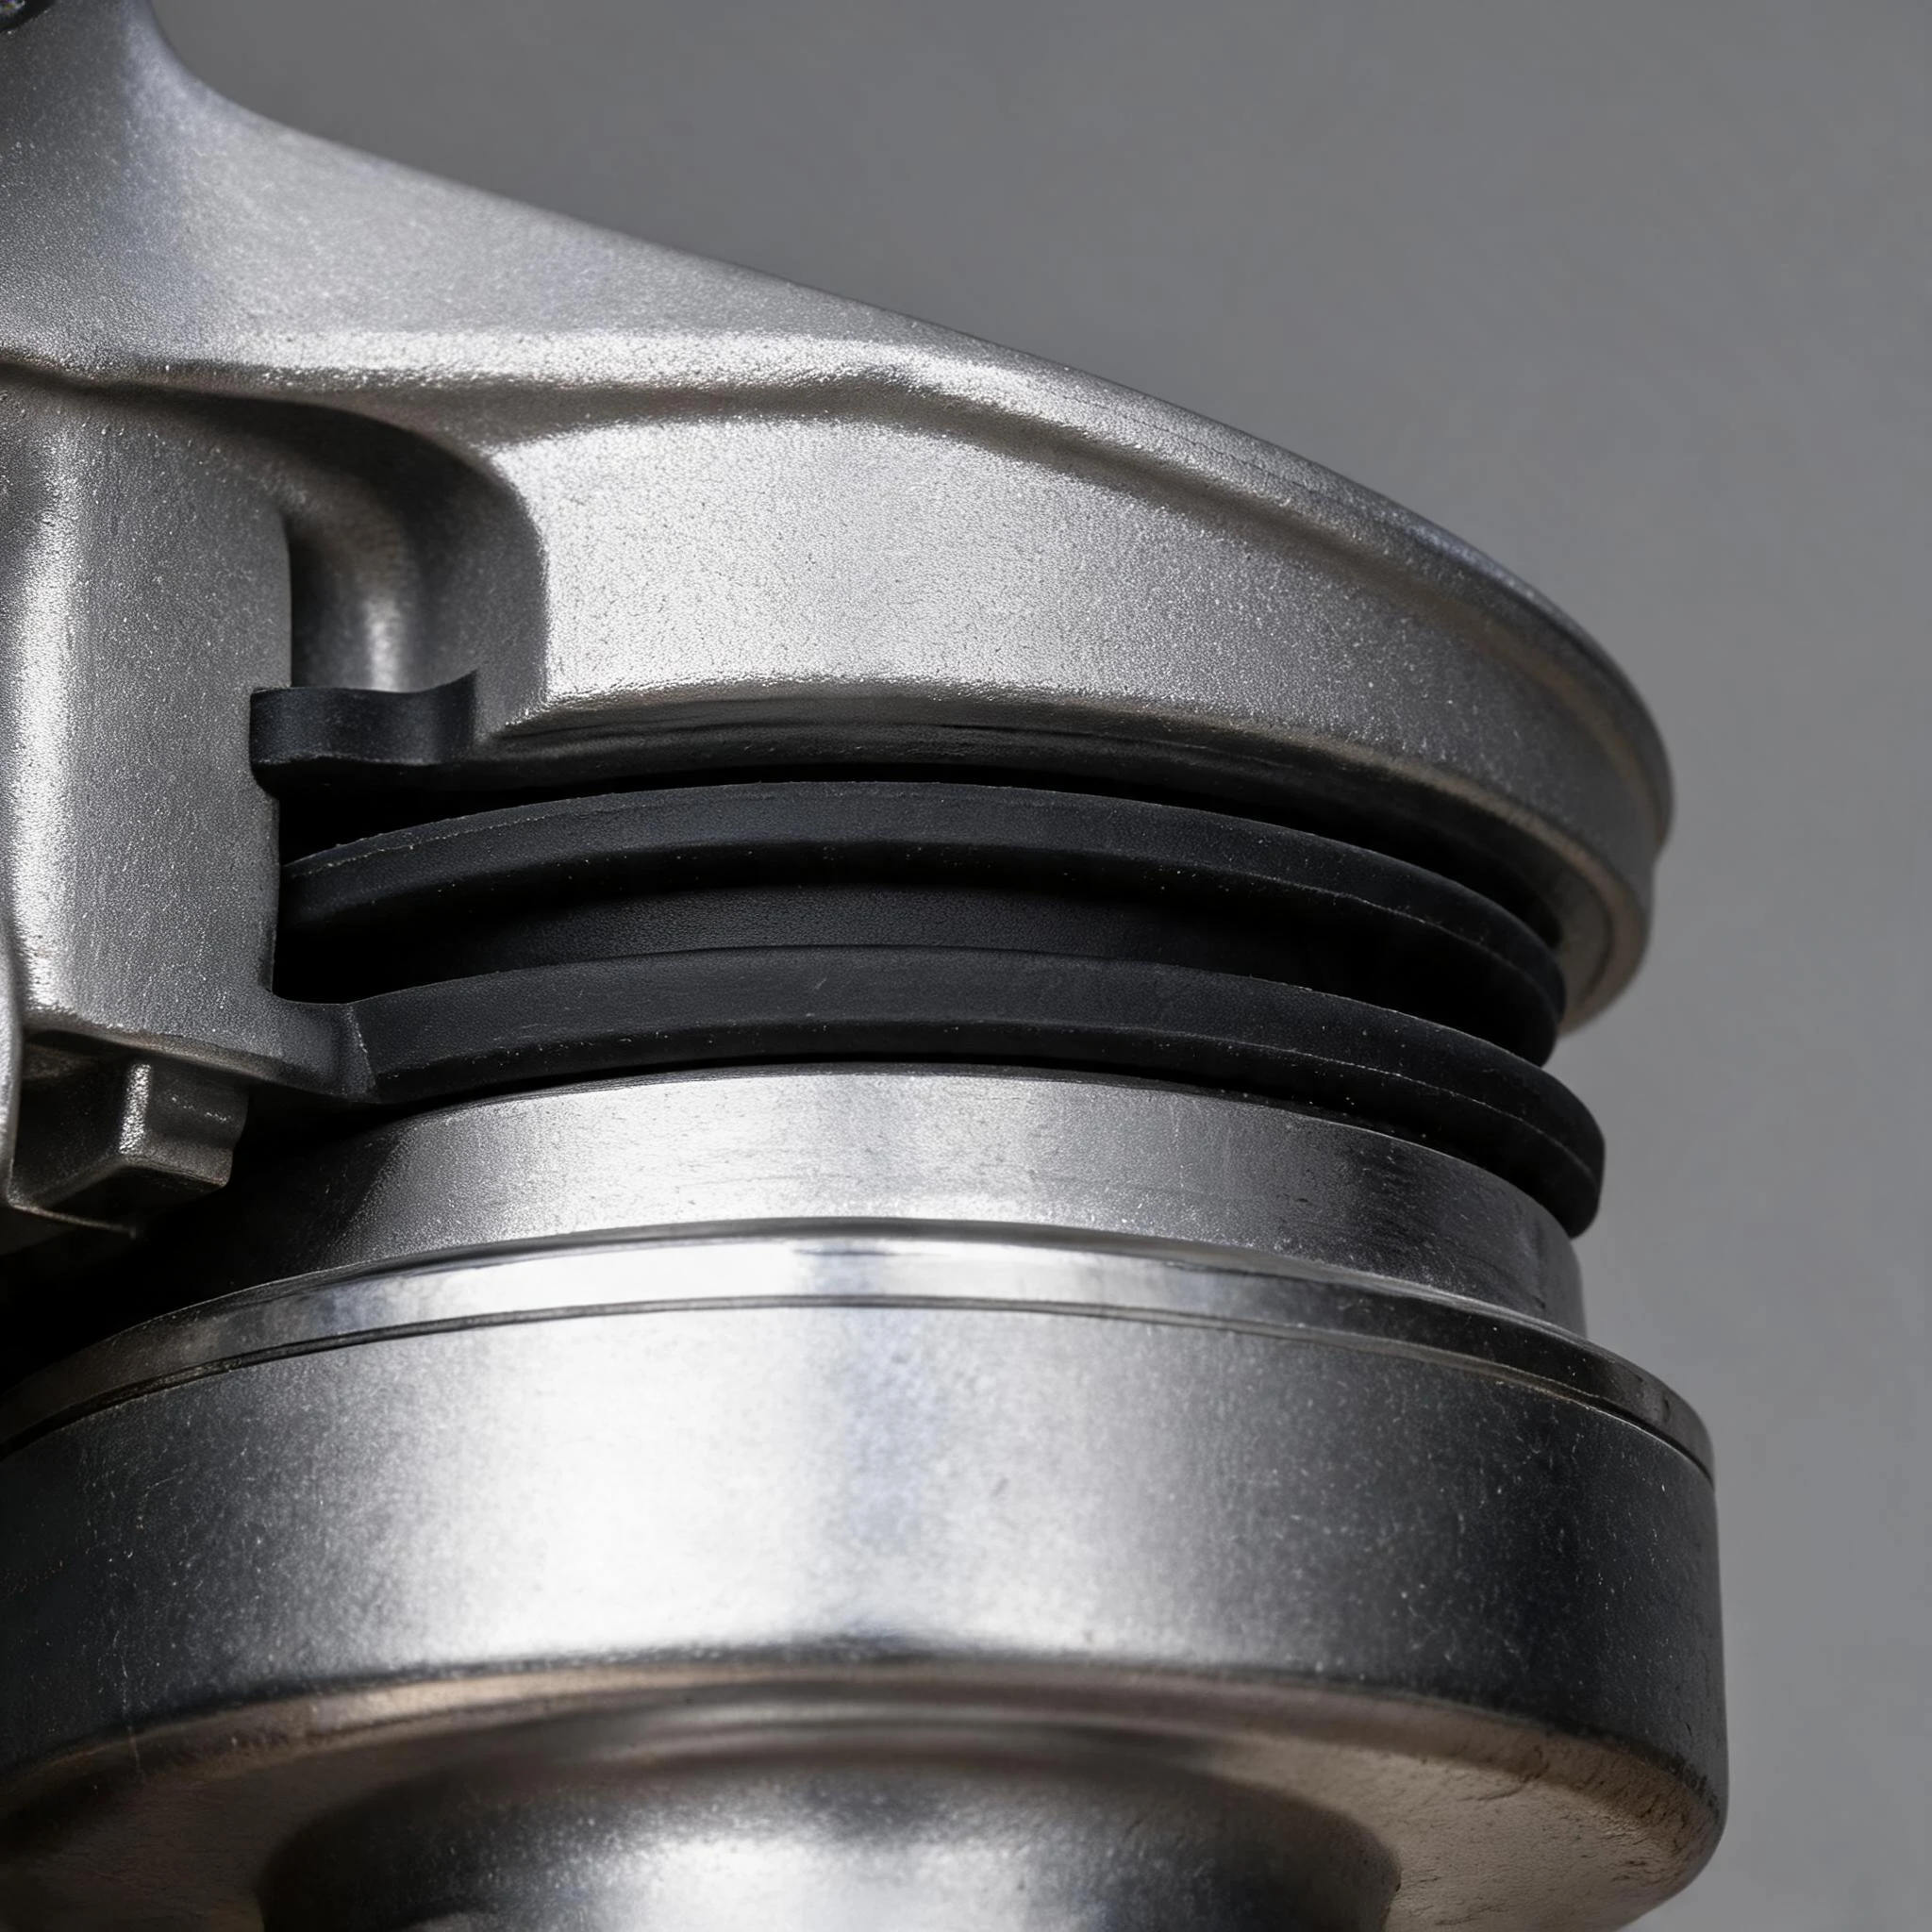
- 壓縮率:靜態密封常見 20%–30%。太小封不住,太大加速永久變形,墊圈很快“壓扁不回彈”。
- 溝槽空間(填充率):橡膠受壓體積不變,溝槽留的空間不夠,材料就被擠到分型面,形成飛邊和裝配阻力。
- 分型線位置:分型線不能落在密封接觸面上,一道幾絲的飛邊就是滲水通道。
- 裝配導向:粉碗邊緣、手柄卡爪與墊圈的接觸處需要倒角或導向,銳邊會在扣合瞬間切傷密封面,這種損傷出廠檢驗很難發現。
- 一體包膠:把密封圈直接包到塑料或金屬件上,可減少裝配工序與錯裝風險,但對界面處理與模具結構要求更高,詳見異材黏接與模具成型。
七、失效對照:先找根因,再換材料
| 現象 | 常見根因 | 處理方向 |
|---|---|---|
| 手柄邊緣滲水、萃取壓力上不去 | 墊圈壓縮永久變形、溝槽尺寸偏差、粉碗邊緣有磕傷 | 核對溝槽與壓縮率,換回彈更好的牌號,檢查粉碗與卡爪 |
| 墊圈發黏、膨脹、掛滿黑色油垢 | 咖啡油長期附著滲入、清洗不足 | 建立反衝洗與清洗週期;油脂重的場景評估 FKM 或包覆結構 |
| 墊圈變硬、表面龜裂 | 長期高溫加清洗劑侵蝕、膠料耐鹼不足 | 降低清洗液濃度與浸泡時間,評估 EPDM 或耐鹼牌號 |
| 扣手柄發澀、發緊 | 硬度偏高、潤滑不足、裝配同軸度差 | 調硬度與表面處理,核對衝煮頭與手柄的同軸 |
| 邊緣出現缺口、撕裂 | 銳邊刮擦、抗撕裂強度不足、拆裝手法不當 | 加倒角與導向,改圓角與唇根厚度,明確拆裝方式 |
| 出品有異味、口感發悶 | 膠料揮發物、二次硫化不足、油垢與霉變 | 改用鉑金硫化並充分二次硫化,落實清洗與乾燥 |
很多“膠不行”的問題,最後查出來是溝槽、分型線或清洗方式。換材料之前,先把結構與使用習慣核對一遍,成本更低。
八、和 EPDM、氟膠怎麼比
| 材料 | 耐溫量級 | 耐咖啡油與奶脂 | 耐蒸氣與鹼性清洗 | 食品接觸適用性 | 相對成本 | 常見位置 |
|---|---|---|---|---|---|---|
| 食品級矽膠 VMQ | 約 -50~200℃ | 一般 | 中 | 成熟,認證齊 | 中 | 衝煮頭墊圈、水箱接口、外觀軟件 |
| EPDM | 約 -40~120℃ | 一般 | 較好(尤其蒸氣) | 可用於食品接觸,需牌號支持 | 低 | 蒸氣閥、管路密封、商用機密封 |
| 氟橡膠 FKM | 約 -20~200℃ | 好 | 好 | 需食品級牌號 | 高 | 高油脂位置、長期穩定性要求高的密封 |
| 氟矽膠 FVMQ | 約 -40~200℃ | 較好 | 中上 | 需食品級牌號 | 高 | 既要耐溫又要耐油的折中位置 |
表中是量級參考,不同牌號、填料與硫化方式會明顯改變結果,最終以供應商數據表與項目驗證為準。氟矽膠的適用範圍另有專文:氟矽膠科普。
九、給用機器的人:三條最省錢的建議
- 把反衝洗當成日常:每天收工做一次清水反衝,每週按說明用清洗粉做一次深度清洗。墊圈的壽命,很大一部分取決於它有多久沒被油泡著。
- 別用高濃度清洗液長時間浸泡:按說明稀釋、控制時間,衝煮頭墊圈不要整夜泡在清洗液裡。
- 發硬、發黏、滲水就換:墊圈是耗材。發現手柄要越扣越緊才能封住,說明接觸壓力已經不夠了,繼續用只會讓粉碗邊緣和卡爪一起磨損。
十、給做機器的人:採購與設計核對清單
- 最高水溫、蒸氣溫度與峰值持續時間,以及每天的動作次數。
- 接觸介質:熱水、咖啡油、奶脂、鹼性清洗液、除垢酸。
- 溝槽尺寸、壓縮率、允許的扣合力度。
- 硬度、顏色與關鍵尺寸公差,是否需要顏色防錯。
- 分型線允許位置、外觀標準與修邊方式。
- 食品接觸與遷移測試要求,需要哪些文件與報告。
- 氣味與口感影響:是否要求鉑金硫化與二次硫化。
- 裝配方式:手工扣合、工裝壓合還是自動化線體。
- 壽命目標與驗證項目:熱老化、壓縮永久變形、反覆拆裝。
- 批量區間與模具方案:現有模具、改模還是新開模。
結論
咖啡機密封圈是一個“材料不難、選型容易錯”的零件。矽膠勝在溫度、回彈與食品接觸的成熟口徑,短板在油、鹼與抗撕裂;真正決定它能不能用滿一年的,往往是油脂清洗、清洗劑濃度與溝槽結構這三件事,而不是牌號上的幾度耐溫。
下一篇換一個行業,繼續拆一個具體的矽膠件。如果你手上有咖啡機、飲品設備或食品接觸類密封件項目,可以把溫度、介質、清洗方式與圖紙發給我們,先做一輪結構與材料評估。