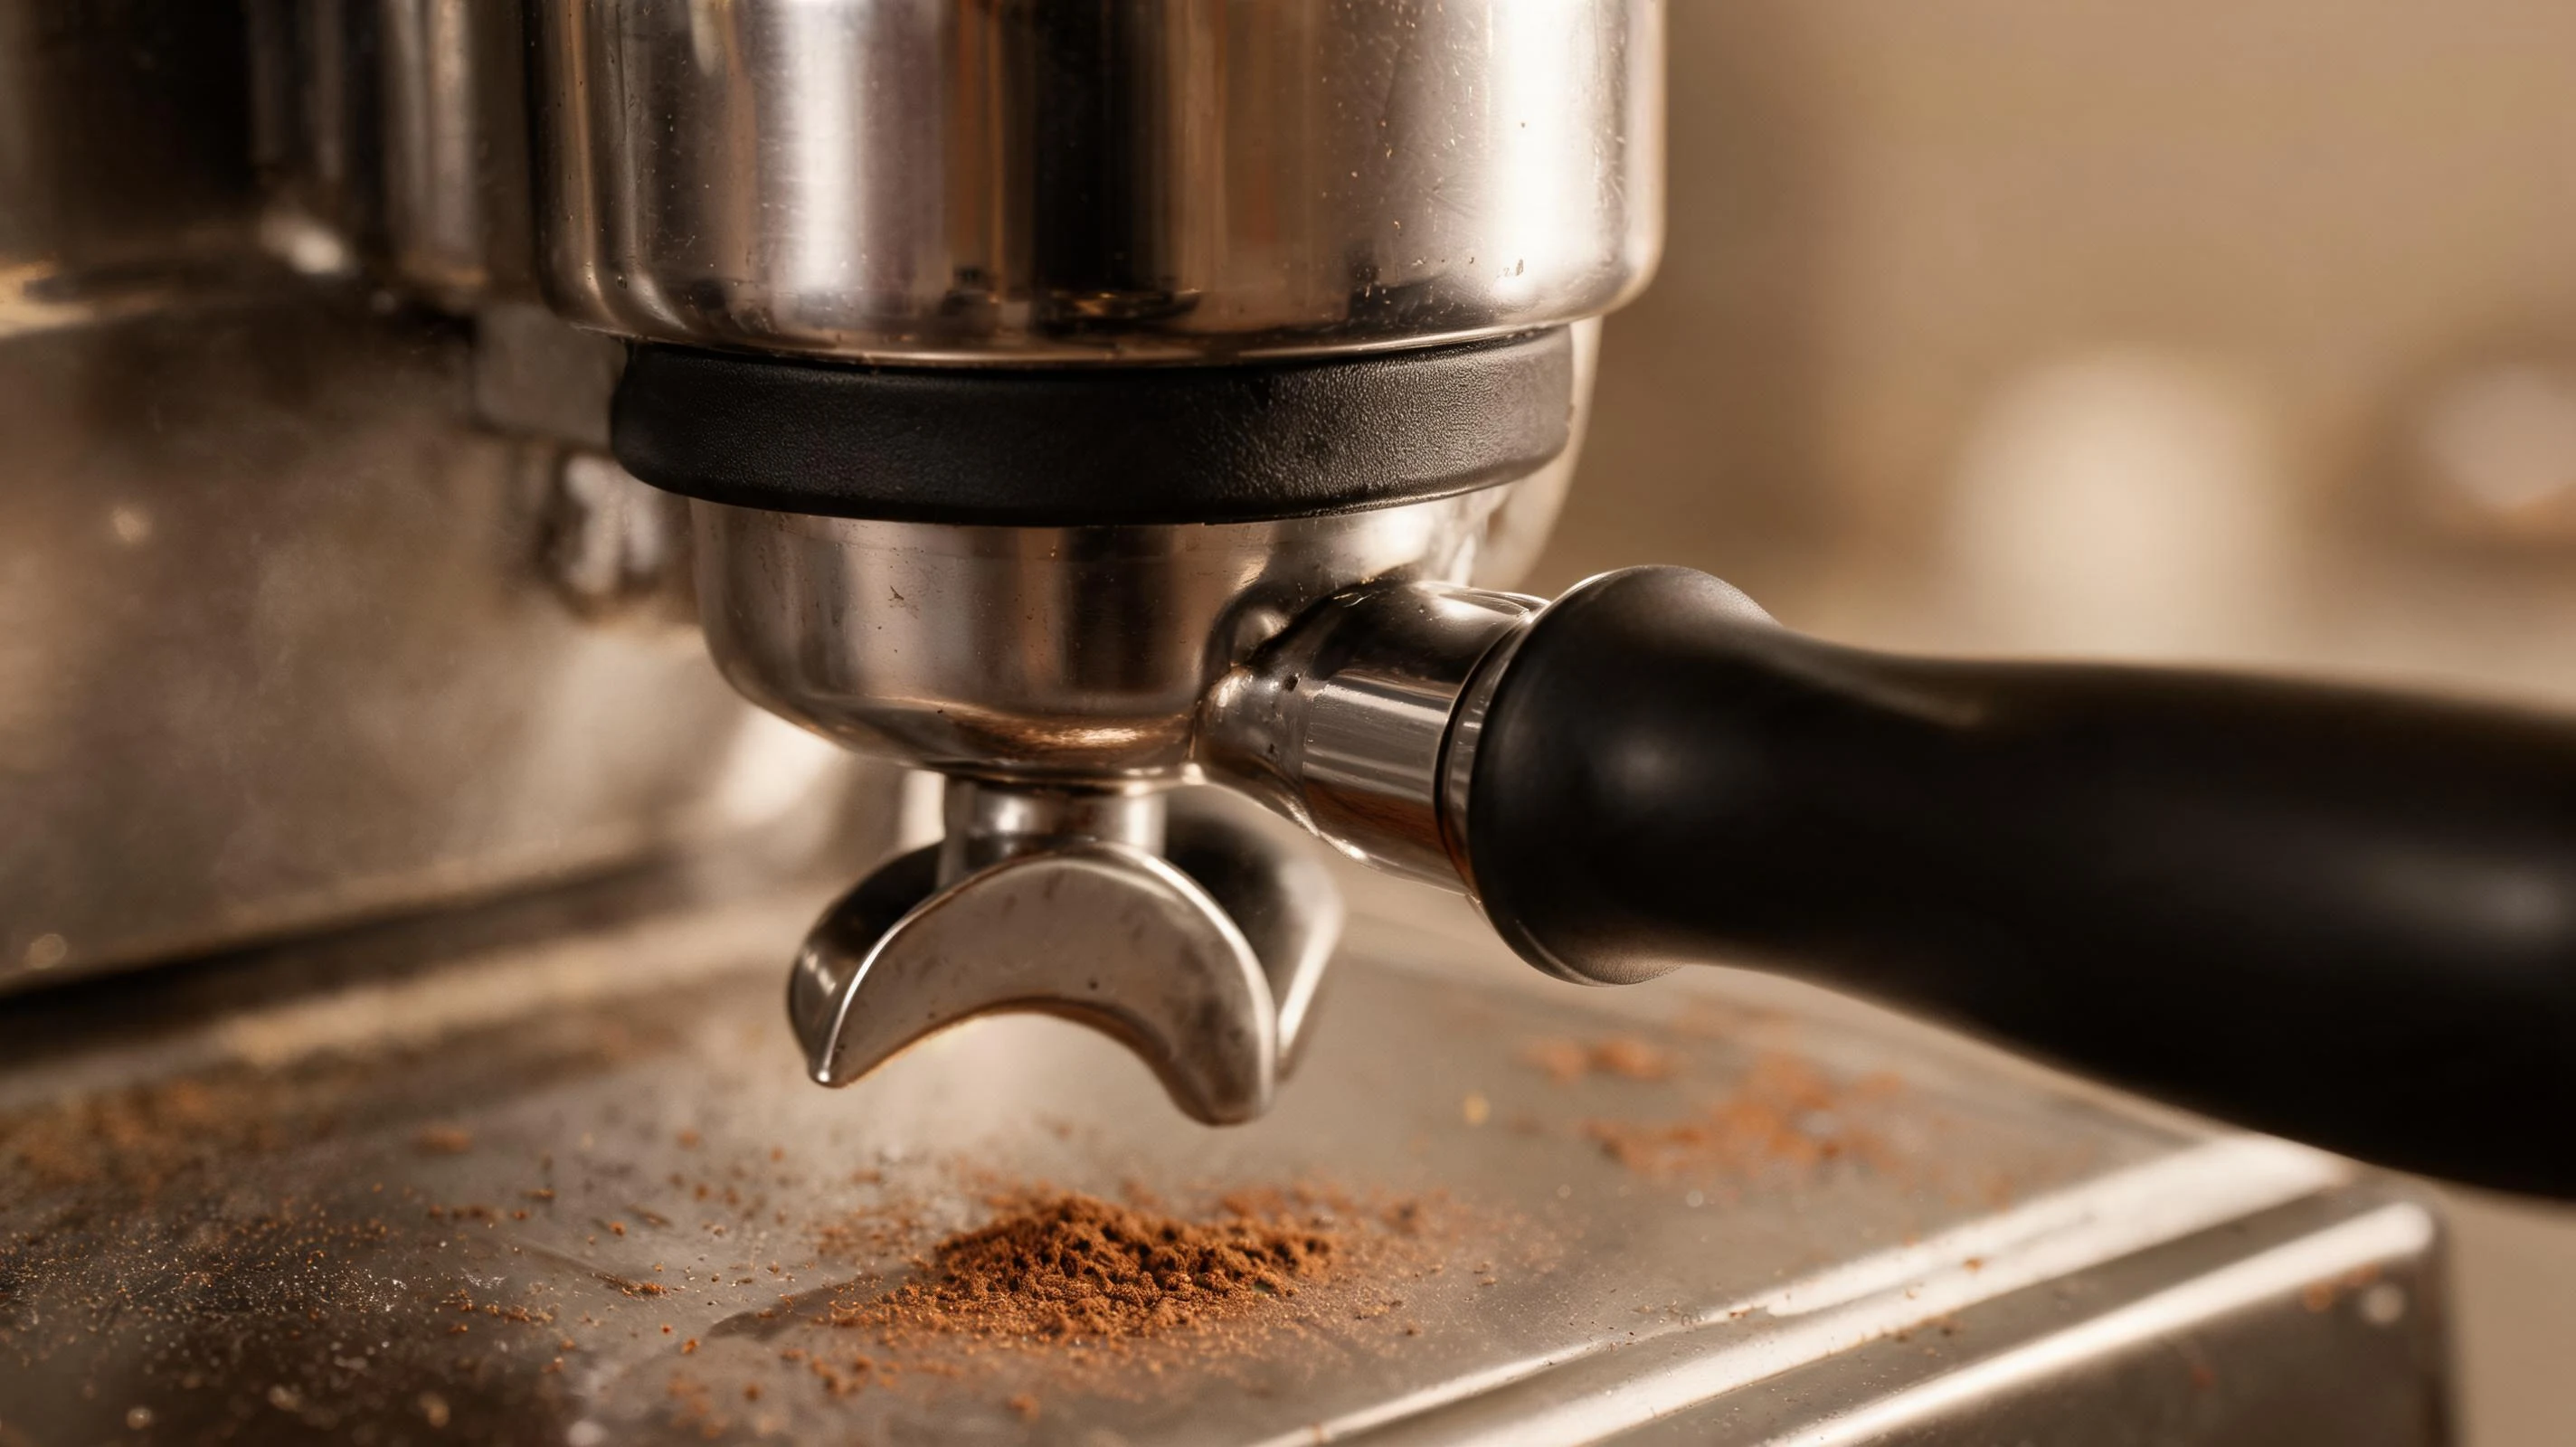
上一篇拆的是车灯密封圈,这一次换到离日常更近的地方:咖啡机。一台半自动意式机,最不起眼、又最影响出品稳定性的一件,是冲煮头上那圈黑色橡胶——冲煮头密封圈。它每天被手柄扣压几十次,一面顶着 90℃ 以上的热水和 9 bar 的压力,另一面泡在咖啡油里。
这个系列仍然是一个行业拆一个零件。选咖啡机,是因为它把硅胶的长处和短板同时摆在了台面上:耐温、食品接触安全、回弹好,这是硅胶的强项;耐油、耐碱、抗撕裂偏弱,这是它在这个场景里最容易被忽略的三件事。买家用机的人关心“多久换一次垫圈”,做机器的人关心“为什么三个月就渗水”,两边的问题其实是同一件。
一、先看零件:一杯浓缩经过的四处密封
把机器拆开看,和液体、蒸汽接触的密封位置大致有四类,工况完全不同:
- 冲煮头密封圈:装在冲煮头下沿的沟槽里,手柄扣上后压紧粉碗边缘。这里走的是 90–96℃ 的热水,萃取压力通常 9 bar 上下,每次扣合都带一次压缩与一次剪切。
- 蒸汽阀与蒸汽棒密封:商用机的蒸汽压力通常 1–1.5 bar,饱和蒸汽温度在 120℃ 以上。这里的 O 形圈与阀杆密封长期处在高温蒸汽里,还要耐受频繁转动带来的磨耗。
- 水箱、水泵与流量计接口:常温水、常压,但常年浸泡,且多为快插或卡扣结构,装配时容易被锐边切伤。
- 冲泡单元与废渣通道(自动机):结构复杂、运动件多,密封件要跟着机构反复动作,同时接触咖啡渣与清洗水。
这四处里,冲煮头密封圈最值得单独说。它决定了三件事:会不会从手柄边缘渗水、手柄扣起来顺不顺、萃取时压力能不能稳住。垫圈老化发硬后,很多人第一反应是“手柄扣紧一点”,其实是接触压力已经不均匀了。
二、四个工况:热只是其中一项
- 热与热循环:从冷机到 93℃ 的热水,一天里反复几十次。硅胶的 Si—O 主链在宽温域内保持弹性,这是它被家用机大量采用的根本原因。
- 压力与压缩:9 bar 的水压会把密封圈往沟槽外挤,靠的是沟槽空间与硬度撑住;每次扣手柄又是一次机械压缩,回弹跟不上就会渗水。
- 咖啡油与奶脂:这是硅胶最不擅长的一项。咖啡油脂、奶泡残留会附着在胶面并逐渐氧化成黏性胶状物,一部分渗入胶体表层,让材料发黏、膨胀、变软。
- 清洗剂:日常反冲洗用的碱性清洗粉、定期除垢用的柠檬酸。酸一般问题不大,高浓度碱性清洗液加长时间浸泡才是密封件的隐形杀手。
所以“硅胶怕油不怕热”这句行话,在咖啡机上基本成立:温度不是它的瓶颈,油和清洗方式才是。
三、硅胶的长处:为什么家用机几乎都用它
- 食品接触安全的口径成熟:食品级硅胶可按 GB 4806.11、FDA 21 CFR 177.2600、欧盟 10/2011 与德国 LFGB 等体系做符合性声明与迁移测试,铂金硫化体系副产物少、气味低,是入口产品的常规选择。
- 回弹与压缩永久变形表现好:密封靠接触压力,硅胶长期压缩后仍能回弹,对每天扣压几十次的手柄来说,这比拉伸强度更重要。
- 温度窗口宽:从冷藏牛奶到高温热水,一件材料覆盖多个位置,减少牌号数量,也减少装配错料。
- 颜色与外观可控:食品级硅胶可以做成透明、本色或指定色,方便区分不同位置的密封件,外观件也容易与机器配色统一。
四、三个短板:油、碱、撕
- 耐油与耐脂一般:普通 VMQ 对非极性油脂的耐受有限。长期泡在咖啡油与奶脂里,体积会变化、硬度会下降,表面发黏后更容易挂垢。接触高油脂、需长期稳定的位置,通常要评估氟橡胶(FKM)或氟硅胶(FVMQ)。
- 耐高浓度碱与长期蒸汽偏弱:强碱会侵蚀硅胶的交联结构;长期高压蒸汽环境下,硅胶的水解稳定性也不如 EPDM。商用机蒸汽阀的密封,很多设计并不用硅胶,原因就在这里。
- 抗撕裂强度低:薄唇口、尖角、反复拆装的卡扣位置最容易撕开。冲煮头垫圈边缘被手柄的金属边缘反复刮擦,一旦出现小缺口,渗水就从这个口子开始。
还有一个常被忽略的点:硅胶表面容易吸附油脂。这不是材料缺陷,而是使用侧的现实——同样的垫圈,定期反冲洗的机器能用一年,从不洗的三个月就开始渗水。
五、材料怎么定:四个参数比牌号重要
- 硬度:冲煮头垫圈常见邵氏 A 60–70。偏软贴合好、扣起来省力,但容易被压力挤出沟槽;偏硬抗挤出、寿命长,但扣手柄费劲且对沟槽公差更敏感。
- 硫化体系:入口位置优先铂金加成型,副产物少、气味与析出低;过氧化物体系成本低,但要做充分的二次硫化,否则容易带来异味与雾化。
- 压缩永久变形:按最高使用温度、压缩率与保压时间来评估。薄壁垫圈与长期受压的位置,这一项比硬度更值得盯。
- 合规与文件:食品接触符合性声明、迁移测试报告、RoHS/REACH 等文件是否齐全,往往比多 5 度耐温更影响项目能不能过审。
颜色也不是随便定的:不同硬度或不同用途的密封件用不同颜色,是产线与售后最容易执行的防错手段。
六、结构:失效多数在这里埋下
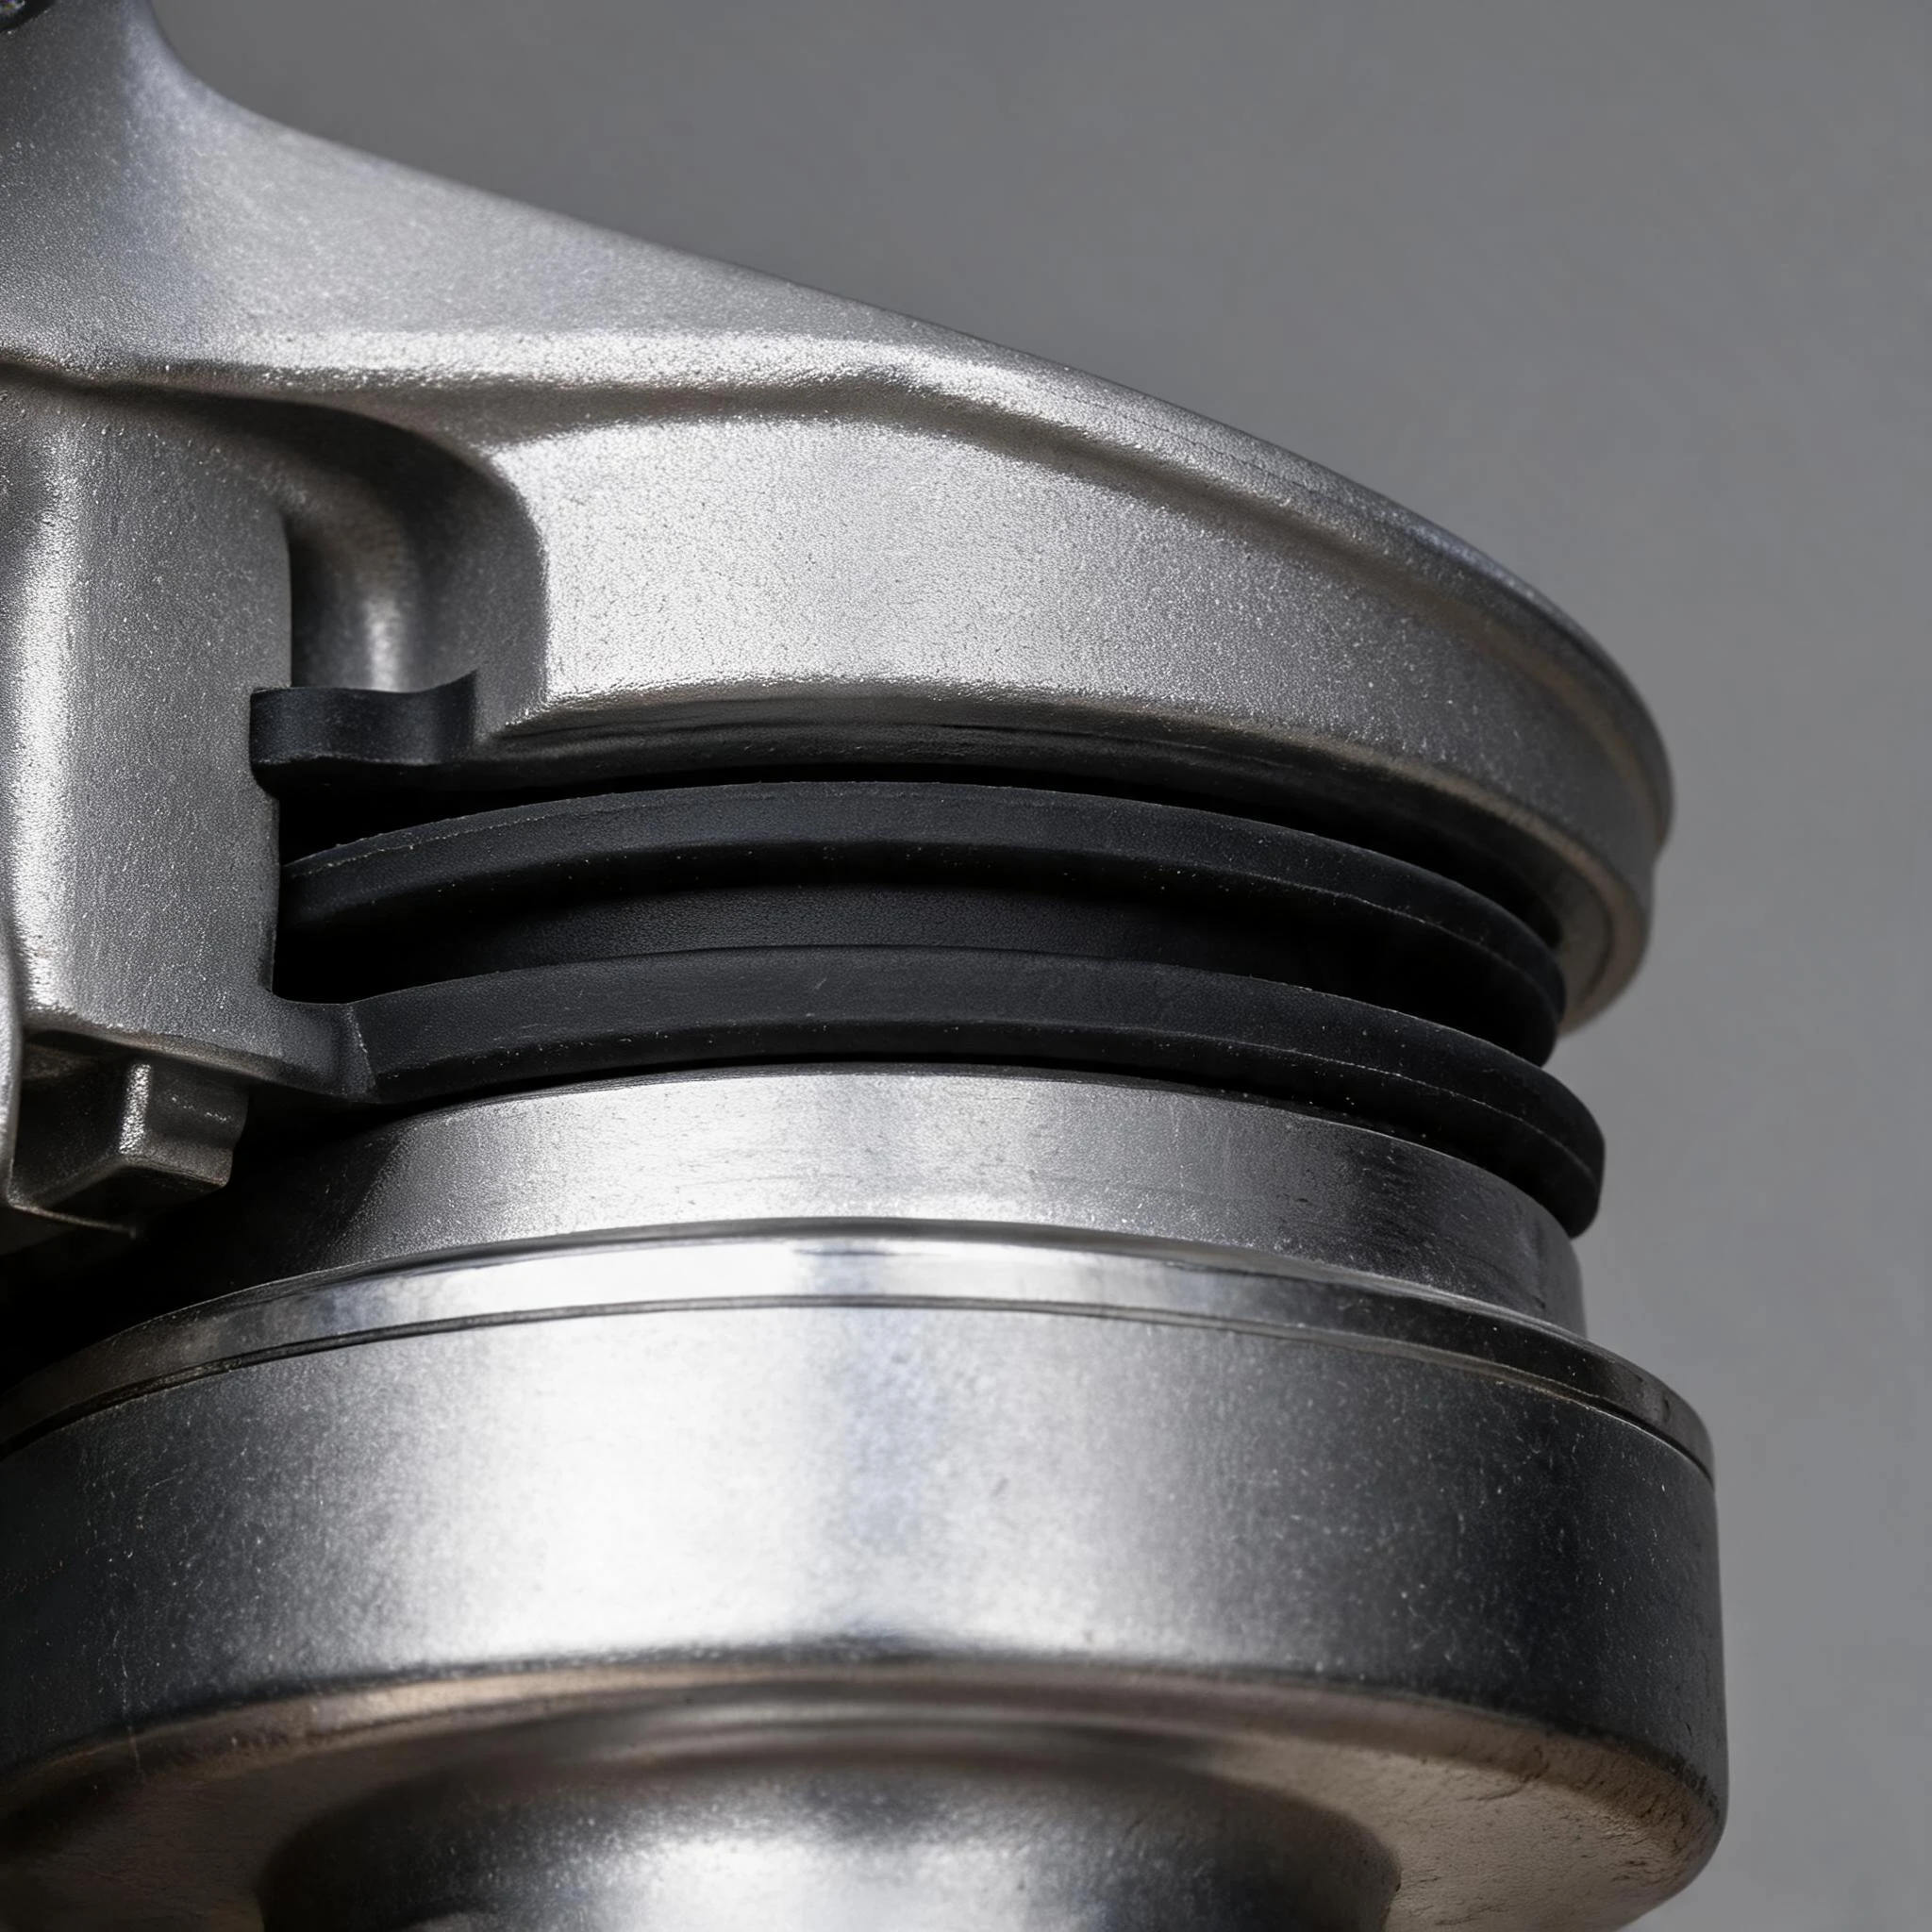
- 压缩率:静态密封常见 20%–30%。太小封不住,太大加速永久变形,垫圈很快“压扁不回弹”。
- 沟槽空间(填充率):橡胶受压体积不变,沟槽留的空间不够,材料就被挤到分型面,形成飞边和装配阻力。
- 分型线位置:分型线不能落在密封接触面上,一道几丝的飞边就是渗水通道。
- 装配导向:粉碗边缘、手柄卡爪与垫圈的接触处需要倒角或导向,锐边会在扣合瞬间切伤密封面,这种损伤出厂检验很难发现。
- 一体包胶:把密封圈直接包到塑料或金属件上,可减少装配工序与错装风险,但对界面处理与模具结构要求更高,详见异材粘接与模具成型。
七、失效对照:先找根因,再换材料
| 现象 | 常见根因 | 处理方向 |
|---|---|---|
| 手柄边缘渗水、萃取压力上不去 | 垫圈压缩永久变形、沟槽尺寸偏差、粉碗边缘有磕伤 | 核对沟槽与压缩率,换回弹更好的牌号,检查粉碗与卡爪 |
| 垫圈发黏、膨胀、挂满黑色油垢 | 咖啡油长期附着渗入、清洗不足 | 建立反冲洗与清洗周期;油脂重的场景评估 FKM 或包覆结构 |
| 垫圈变硬、表面龟裂 | 长期高温加清洗剂侵蚀、胶料耐碱不足 | 降低清洗液浓度与浸泡时间,评估 EPDM 或耐碱牌号 |
| 扣手柄发涩、发紧 | 硬度偏高、润滑不足、装配同轴度差 | 调硬度与表面处理,核对冲煮头与手柄的同轴 |
| 边缘出现缺口、撕裂 | 锐边刮擦、抗撕裂强度不足、拆装手法不当 | 加倒角与导向,改圆角与唇根厚度,明确拆装方式 |
| 出品有异味、口感发闷 | 胶料挥发物、二次硫化不足、油垢与霉变 | 改用铂金硫化并充分二次硫化,落实清洗与干燥 |
很多“胶不行”的问题,最后查出来是沟槽、分型线或清洗方式。换材料之前,先把结构与使用习惯核对一遍,成本更低。
八、和 EPDM、氟胶怎么比
| 材料 | 耐温量级 | 耐咖啡油与奶脂 | 耐蒸汽与碱性清洗 | 食品接触适用性 | 相对成本 | 常见位置 |
|---|---|---|---|---|---|---|
| 食品级硅胶 VMQ | 约 -50~200℃ | 一般 | 中 | 成熟,认证齐 | 中 | 冲煮头垫圈、水箱接口、外观软件 |
| EPDM | 约 -40~120℃ | 一般 | 较好(尤其蒸汽) | 可用于食品接触,需牌号支持 | 低 | 蒸汽阀、管路密封、商用机密封 |
| 氟橡胶 FKM | 约 -20~200℃ | 好 | 好 | 需食品级牌号 | 高 | 高油脂位置、长期稳定性要求高的密封 |
| 氟硅胶 FVMQ | 约 -40~200℃ | 较好 | 中上 | 需食品级牌号 | 高 | 既要耐温又要耐油的折中位置 |
表中是量级参考,不同牌号、填料与硫化方式会明显改变结果,最终以供应商数据表与项目验证为准。氟硅胶的适用范围另有专文:氟硅胶科普。
九、给用机器的人:三条最省钱的建议
- 把反冲洗当成日常:每天收工做一次清水反冲,每周按说明用清洗粉做一次深度清洗。垫圈的寿命,很大一部分取决于它有多久没被油泡着。
- 别用高浓度清洗液长时间浸泡:按说明稀释、控制时间,冲煮头垫圈不要整夜泡在清洗液里。
- 发硬、发黏、渗水就换:垫圈是耗材。发现手柄要越扣越紧才能封住,说明接触压力已经不够了,继续用只会让粉碗边缘和卡爪一起磨损。
十、给做机器的人:采购与设计核对清单
- 最高水温、蒸汽温度与峰值持续时间,以及每天的动作次数。
- 接触介质:热水、咖啡油、奶脂、碱性清洗液、除垢酸。
- 沟槽尺寸、压缩率、允许的扣合力度。
- 硬度、颜色与关键尺寸公差,是否需要颜色防错。
- 分型线允许位置、外观标准与修边方式。
- 食品接触与迁移测试要求,需要哪些文件与报告。
- 气味与口感影响:是否要求铂金硫化与二次硫化。
- 装配方式:手工扣合、工装压合还是自动化线体。
- 寿命目标与验证项目:热老化、压缩永久变形、反复拆装。
- 批量区间与模具方案:现有模具、改模还是新开模。
结论
咖啡机密封圈是一个“材料不难、选型容易错”的零件。硅胶胜在温度、回弹与食品接触的成熟口径,短板在油、碱与抗撕裂;真正决定它能不能用满一年的,往往是油脂清洗、清洗剂浓度与沟槽结构这三件事,而不是牌号上的几度耐温。
下一篇换一个行业,继续拆一个具体的硅胶件。如果你手上有咖啡机、饮品设备或食品接触类密封件项目,可以把温度、介质、清洗方式与图纸发给我们,先做一轮结构与材料评估。