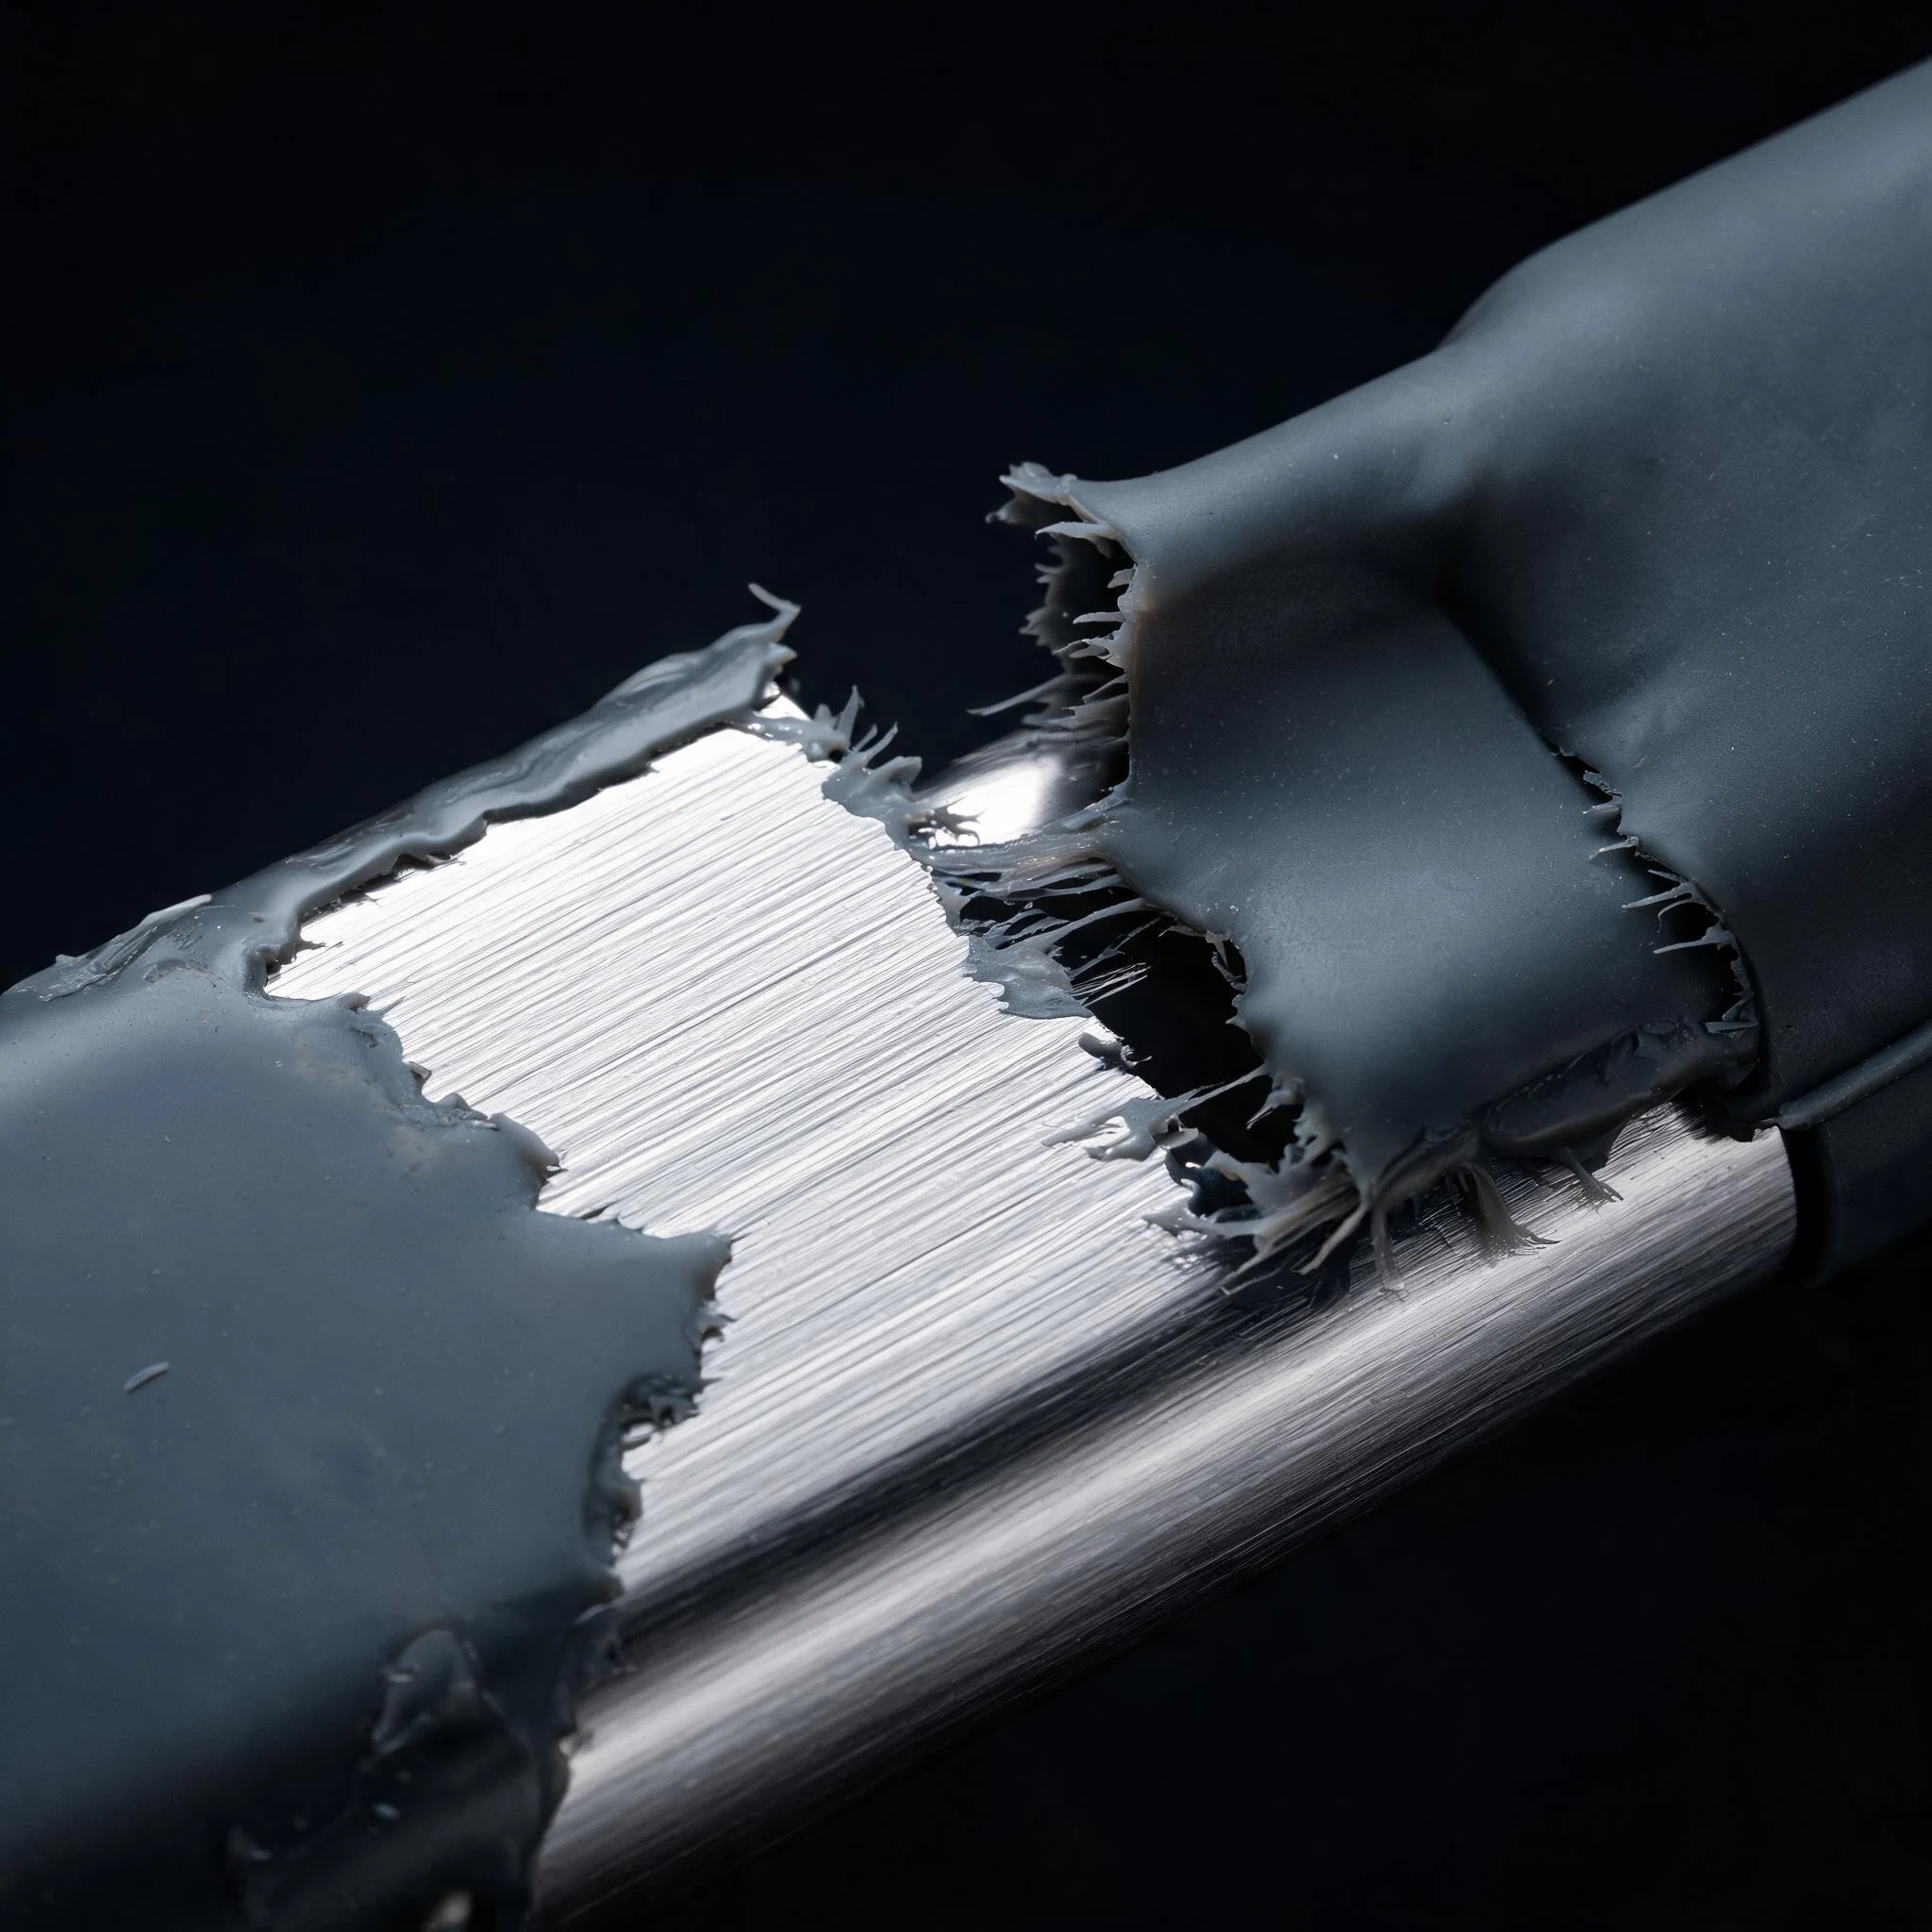
包胶件脱层,多数团队的第一反应是调机:注射压力往上加、硫化时间拉长、模温提高。这三个动作,几乎从不解决问题。
原因不复杂:粘接强度由界面化学决定,注射压力只影响熔体怎么到达界面。一个在化学上已经判定“粘不住”的材料对——未处理的 PP 配普通 LSR——把压力从 60 MPa 加到 120 MPa,剥离强度不会有本质变化,只会把飞边做得更严重。
这篇按“界面 → 基材 → 路线 → 失效 → 验证”的顺序把包胶失效拆开:硅胶为什么天生不粘、三条粘接路径各自的上限、一张能查的基材矩阵、八种失效模式的现象与根因,以及验收时到底该看什么。内容来自项目评估里反复出现的争议,以及公开的供应商技术资料。
一、先摆正判断顺序:脱层八成不是工艺问题
见到脱层就调压力、延硫化、提模温,是行业里最普遍的惯性。更准确的做法是从材料选择、模具、工艺能力三个层面找根本原因。常见的几类缺陷里,真正属于“纯参数问题”的只有少数,其余都指向设计或材料。
所以排查顺序建议是:测表面能 → 查污染 → 查活化时效 → 查底涂一致性 → 查硫化度 → 查材料对有没有被换过 → 最后才动工艺窗口。这个顺序的价值在于:前五步都能在产线上当场做;而调参数是唯一一个“看起来在解决问题、实际在掩盖问题”的动作。
二、硅胶为什么天生不粘:先记住这组表面能
要润湿一个表面,液体的表面能必须低于固体表面能。LSR 的表面能只有 20–24 mN/m,比几乎所有工程塑料都低——这就是它不粘模、不粘尘、好脱模的原因,也是它不粘基材的原因。
| 材料 | 表面能 | 含义 |
|---|---|---|
| LSR(加成型液态硅胶) | 20–24 mN/m | 极低。不粘模、不粘尘、生物相容性好,也不粘基材 |
| PP / PE | 29–31 mN/m | 比硅胶略高,但仍属“不可粘”级别 |
| PEEK / PPSU | 低,且随结晶度上升而下降 | 特种工程塑料的天然缺陷 |
| PC(未处理) | 30–45 mN/m | 极性较高,但主要靠范德华力 |
| PC(等离子后) | 55–60 mN/m | 达到可靠润湿的门槛 |
| 铝合金(清洁、氧化层完整) | 高 | 表面能不是问题,弱边界层才是问题 |
| 不锈钢(未处理) | 高 | 同上,钝化层惰性 |
未处理的 PC 勉强能被硅胶润湿,但形成的只是范德华力结合——实测剥离强度通常不到 2 N/mm,而医疗、汽车类项目常把门槛写在 3.5 N/mm。这 1.5 N/mm 的缺口,就是整个包胶工艺存在的理由。
三、三条把“不粘”变成“粘”的路径
| 路径 | 实质 | 强度上限 | 代价 |
|---|---|---|---|
| 化学键合(底涂/自粘 LSR) | 硅烷偶联剂一端接基材官能团,一端参与铂催化加成,形成分子桥 | 高(3–8 N/mm,优质体系更高) | 工序多、有 VOC、底涂均匀性难控 |
| 物理活化(等离子/电晕/激光) | 引入羟基、羧基等极性基团,把表面能推到 55–60 mN/m | 中高(配合化学键可到内聚破坏) | 有时效,处理后必须尽快包胶 |
| 机械锚固(倒扣/锯齿/激光微织构) | 硅胶充模嵌入微结构,靠几何钩挂承载剪切 | 中(可把综合强度再提 30–50%) | 需在基材上预先加工结构 |
关键认知:这三条不是三选一,而是要组合。机械锚固不能单独替代化学粘接——它能把强度再提三到五成,但如果化学粘接是零,三到五成的零还是零。反过来,只靠化学粘接也不够:硅胶的线膨胀系数约 250–300 ppm/°C,PEEK 约 47 ppm/°C,差五倍以上,热循环会在界面持续积累剪切应力,最后从边缘起裂。这就是“打样合格、可靠性测试后批量剥离”的来源。
四、比数值更要紧的是断口
剥离测试报告上写“5.2 N/mm,合格”,这句话的信息量不够。真正要看的,是断口长什么样。
| 破坏模式 | 现象 | 含义 | 判定 |
|---|---|---|---|
| 界面破坏(Adhesive) | 硅胶整片从基材上干净剥离,基材表面光亮 | 粘接其实已经失效,只靠边缘或局部点撑着 | 不合格,数值再高也不合格 |
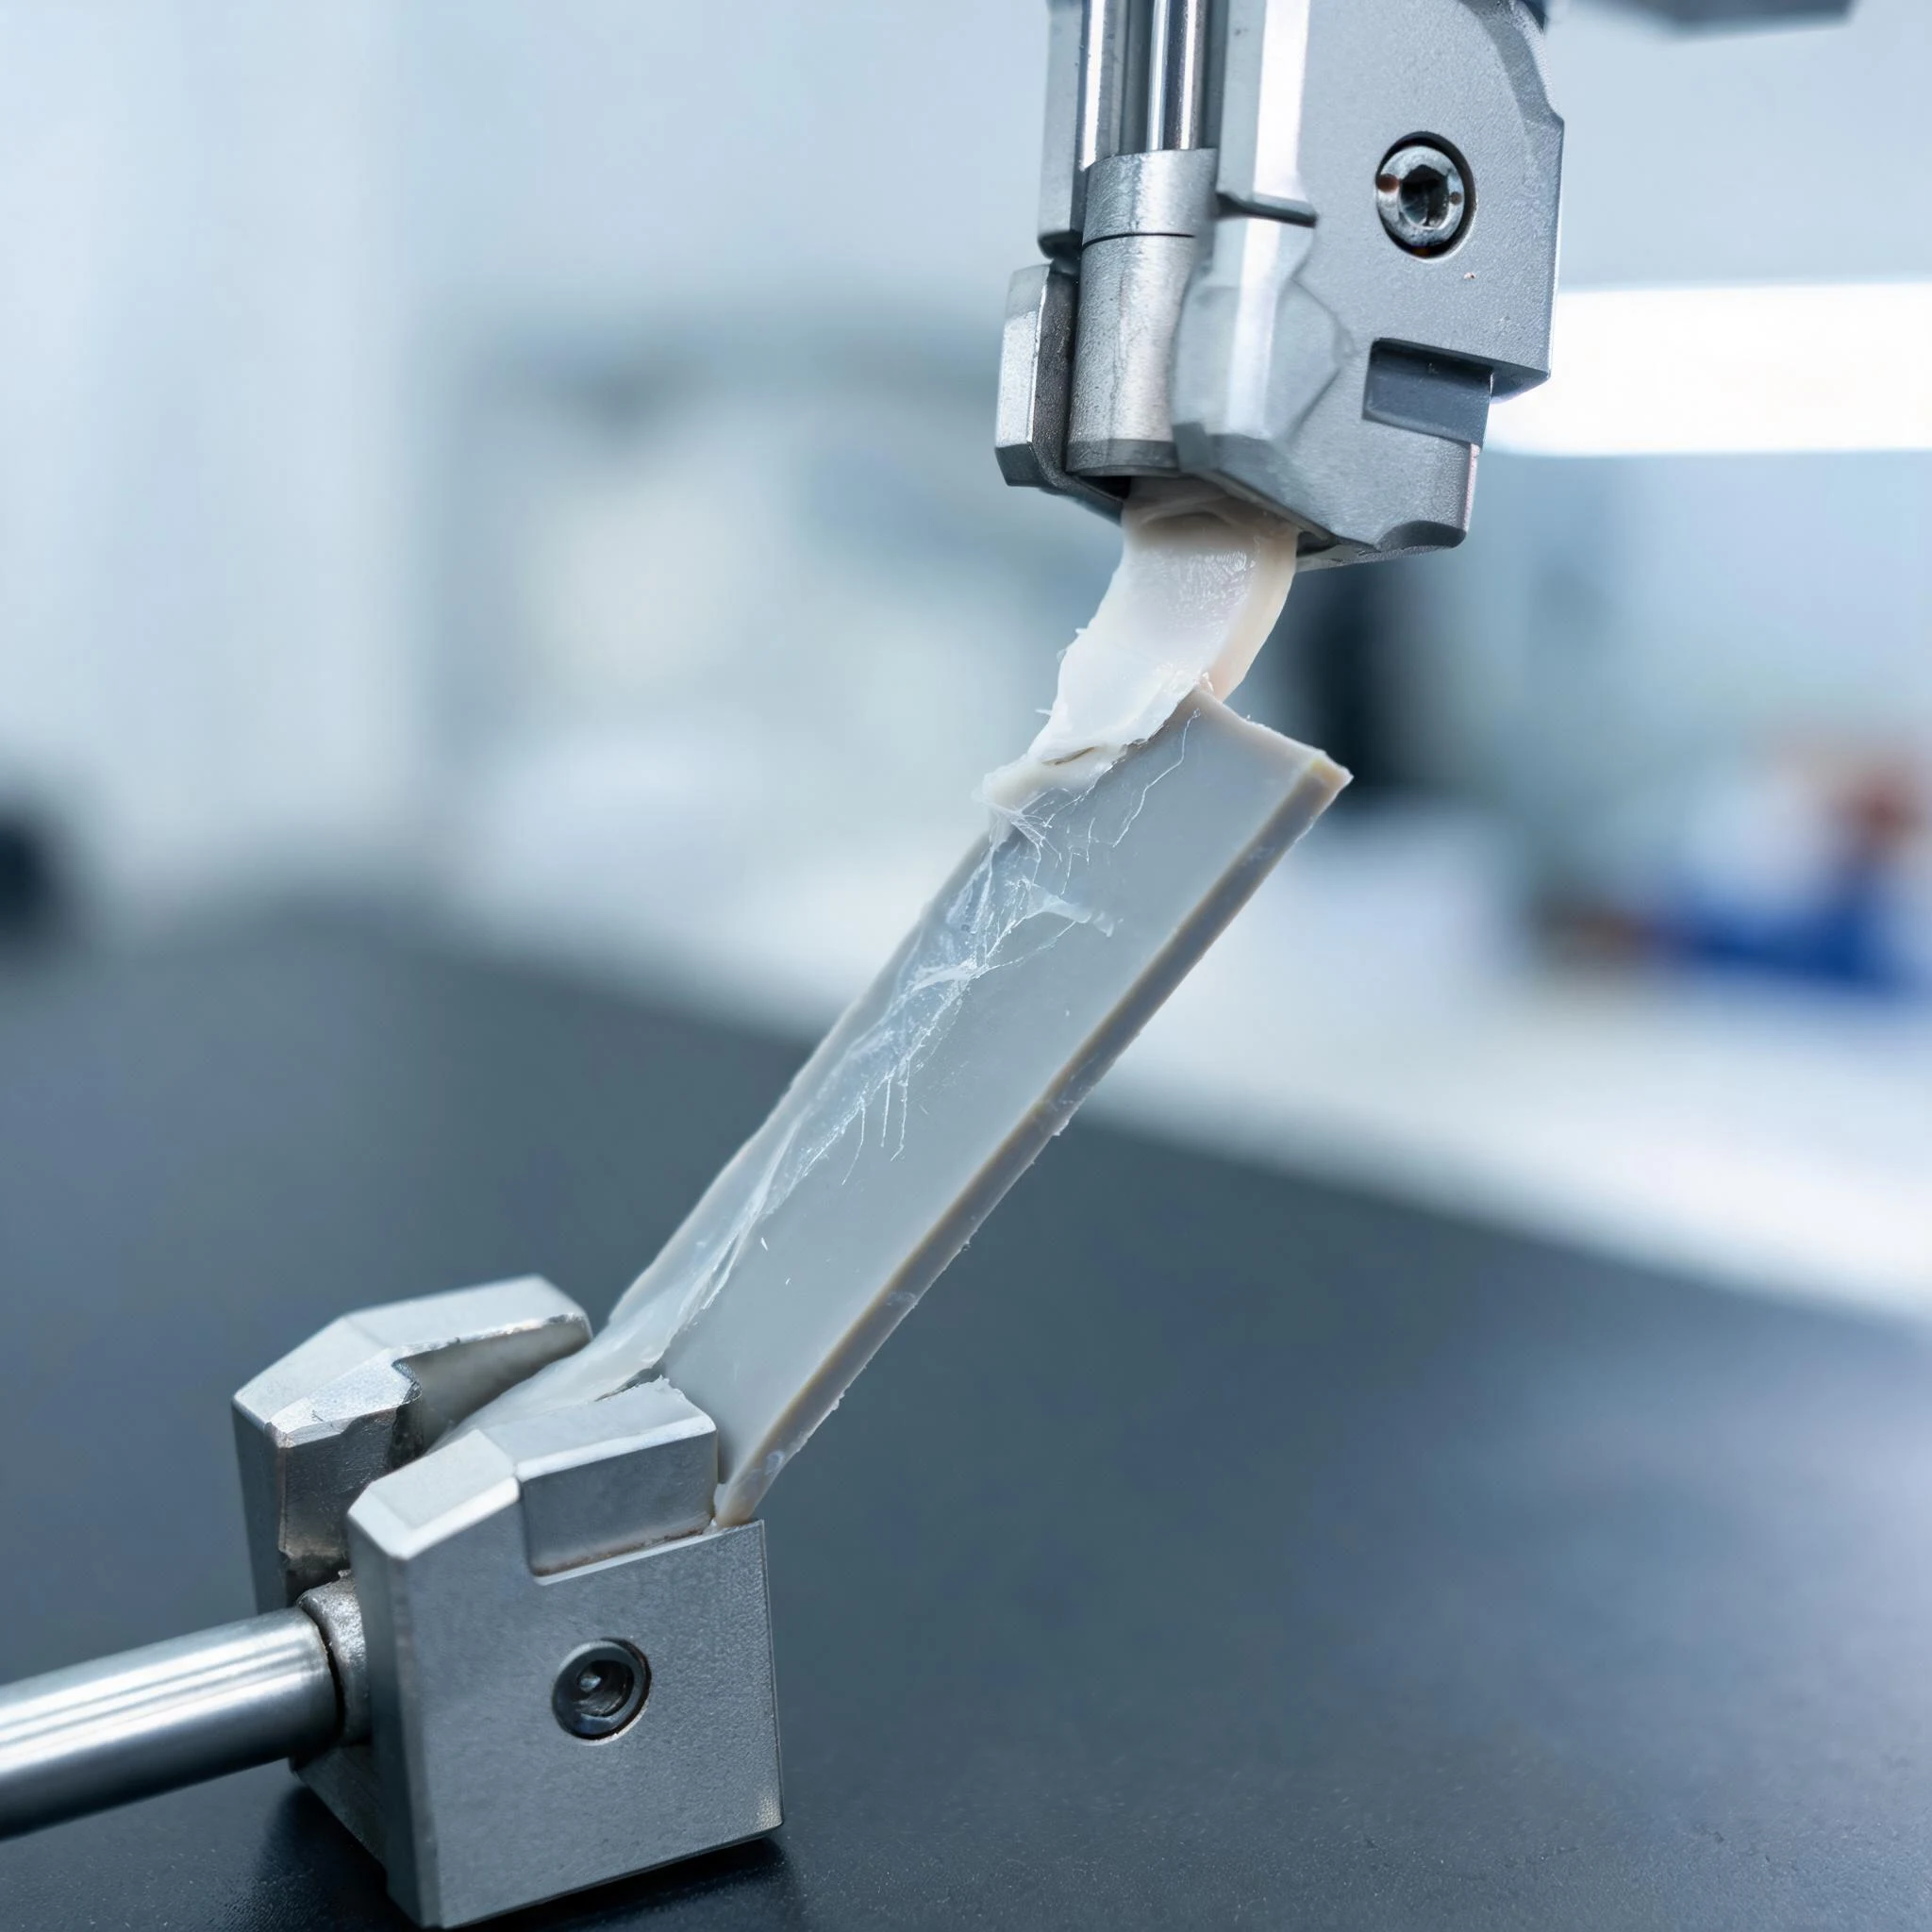
| 内聚破坏(Cohesive) | 硅胶本体撕裂,基材上残留一层硅胶 | 界面强度已超过硅胶本体强度,到了材料极限 | 真正合格 |
| 混合破坏 | 部分残留、部分干净 | 界面接近临界 | 需结合老化后复测判断 |
行业里有些供应商资料会同时给出数字和破坏形式,例如某自粘牌号对 PC 的 90° 剥离 ≥10 N/mm,并注明“破坏形式为硅胶内聚破坏”。这个附注比那个数字重要得多:它说明这个体系已经粘到材料极限,工艺上再优化也不会提升,接下来该关注的是硅胶本体的撕裂强度。
给采购的一句话:要求供应商提供剥离测试报告的断口照片,不只是数值。只看数值的采购,很容易被“数字好看的假粘”骗过去。
五、基材粘接矩阵:塑料、金属与两个“别答应”
5.1 塑料基材
| 基材 | 未处理可粘性 | 推荐路线 | 典型剥离强度 | 关键风险 |
|---|---|---|---|---|
| PC | 差(仅范德华力) | 自粘 LSR/等离子+底涂/机械互锁 | 自粘 1.8–5;高端牌号可到 10(内聚破坏);底涂 5–8 | 残留脱模剂成隔离层;阻燃与玻纤牌号附着力下降;铂中毒 |
| PC/ABS | 中 | 自粘 LSR | 2–4 | ABS 组分热稳定性差,模温上限受限 |
| ABS | 中 | 自粘 LSR | 1.5–3 | 丁二烯相高温易降解 |
| PBT | 中 | 自粘 LSR/底涂 | 2–4 | 结晶度高、冷却收缩大;玻纤牌号表面能下降 |
| PA6 / PA66 | 中高 | 自粘 LSR | ≥2.0(部分体系 3 以上) | 玻纤超过 30% 时表面化学能不足,只能靠机械互锁;吸湿,须干燥到含水率 0.1% 以下 |
| PPSU | 差 | 等离子/激光活化+专用底涂+机械互锁 | 3–5(需验证) | 表面能极低;线膨胀系数差异大 |
| PEEK | 极差 | 激光微织构+等离子+退火 | 医疗抓握 ≥2.0;优化后可达 5.2 | 残余应力导致后置开裂;须退火 |
| PP / PE | 不可粘 | 仅机械互锁/热熔/改基材 | — | 不要在报价阶段承诺 |
| TPU / TPE | 中 | 自粘 LSR 或同系材料 | 2–4 | 增塑剂迁移破坏界面;小分子析出导致铂中毒 |
| POM | 差 | 几乎不可粘,需特殊底涂 | — | 表面结晶度高、易脱模,本质排斥 |
关于 PP/PE 的硬话:市面上确实有“PP 专用底涂”,也有火焰处理方案,但可靠性达不到医疗、汽车级要求,批次稳定性也差。在报价阶段承诺“PP 也能包”,等于给自己埋一颗六个月后引爆的雷。
关于 PA 加玻纤:这是一个很具体的门槛——玻纤含量超过 30% 时,玻纤在表面富集,可用于成键的酰胺基团密度下降,同时表面粗糙度上升带来大量微观困气点。这种件只能靠倒扣与纹理做机械锚固,化学路线基本放弃。
5.2 金属基材:真正的问题不是表面能,是弱边界层
金属表面能很高,理论上应该好粘,实际却常常粘不住。原因在于那层氧化膜、钝化层或油膜本身就是弱边界层——受力时断在氧化层内部,而不是断在硅胶与金属之间。
| 基材 | 表面处理 | 推荐偶联剂 | 典型剥离强度 | 关键控制点 |
|---|---|---|---|---|
| 不锈钢 | 喷砂 Ra 1.6–3.2 μm+酸洗钝化 | KH-550(氨基硅烷) | 专用底涂体系可 >7 N/mm | 处理到表面呈均匀灰白色;钝化层必须破坏 |
| 铝合金 | 喷砂+阳极氧化 5–8 μm | KH-560(环氧硅烷),喷涂后 120°C 烘 10 min | >6 N/mm;自粘 LSR 直接粘 ≥2.5 | 氧化层太薄是弱边界层,太厚会脆裂 |
| 铜/黄铜 | 喷砂+防氧化处理 | KH-560 或专用底涂 | 5–7 N/mm | 极易氧化,处理后必须尽快包胶,暴露几小时即失效 |
| 镁合金 | 化学转化膜/阳极氧化+封闭 | 专用体系 | 需按项目验证 | 包胶层必须完全封闭,不能有针孔 |
| 镀镍磁体 | 镀层完整性检查 | 硅烷底涂 | 需按项目验证 | 镀层针孔成为腐蚀起点;磁体怕高温,模温需协商 |
一线的判断:五金包胶脱层,九成不是胶水问题,是表面处理没做到位。采购方能做的三件事——要表面处理流程说明(喷砂粗糙度、底涂类型、处理后到包胶的时间间隔)、要每批次剥离强度检测报告、要成型参数记录。
底涂膜厚通常控制在 1–3 μm、80°C 烘干。涂太厚反而会形成弱界面层:底涂自身内聚强度不足,受力时在底涂内部断开。所以“多涂一点更保险”是错的。
六、三个数字陷阱
6.1 单位:N/cm 与 N/mm 差 10 倍
行业里同时流通三种表述:N/mm(国际主流)、N/cm(国内常见,1 N/mm=10 N/cm)、MPa(拉伸剪切强度,是另一个物理量,不能直接换算)。实例:某供应商写“剥离强度 ≥8 N/cm”,换算过来是 0.8 N/mm;而医疗、汽车类项目常要求 3.5 N/mm(即 35 N/cm)。看数字“8”比“3.5”大,实际只有要求的 23%。签规格书时必须写明单位与测试标准。
6.2 跨来源的数字不可比
同样叫“PC 包胶剥离强度”,不同来源给出 1.8、3.5、5、10 N/mm,差五倍。不是有人说谎,而是测试角度(90° 还是 180°)、试样几何(标准片还是实际零件)、剥离速度、基材牌号(普通 PC/阻燃 PC/玻纤增强 PC)、硅胶牌号都不同。正确做法:只比较“同一测试标准+同一基材牌号+同一硅胶牌号”下的数字;跨来源引用只能作量级参考,不能作验收依据。
6.3 初始值不等于耐久值
刚下线的剥离强度,和经过 50 次高压灭菌、500 小时 85/85 湿热、100 次 -40~125°C 热冲击之后的数值,可能相差四成以上。包胶的真实寿命由“老化后残余强度”决定,这也是专业买家的询价文件里会明确写“老化后复测”的原因。
七、四条路线怎么选
决策逻辑可以写得很短:
- PP/PE/POM:放弃化学粘接,只做机械互锁,或直接换基材;
- PEEK/PPSU:激光或等离子活化+机械互锁+退火,化学底涂只作辅助;
- 常规工程塑料(PC/PBT/PA/ABS):产量大、要自动化,选自粘 LSR;小批量、已有普通 LSR 库存,选底涂;
- 金属(不锈钢/铝/铜):喷砂+匹配的偶联剂底涂+预热;
- PCBA:真空+助焊剂洗净+低压慢注+选择性底涂。
7.1 自粘 LSR 不是万能的
自粘型 LSR 在配方里引入双官能增粘助剂,硫化时同步在界面形成共价键与机械锚定,优势很明确:免底涂、不粘模、硫化快、适合自动化双色注塑。但它有三个硬限制:
- 不是所有牌号都粘所有基材。“自粘 LSR”是一个大类,某个牌号对 PC 有效,对 PPSU 可能完全无效。必须做材料对验证,不能只看技术数据表就下单。
- 基材一换,粘接可能就没了。换 PC 供应商、换阻燃等级、换玻纤含量,都可能破坏已验证的界面。材料对一旦验证通过,必须冻结——包括基材的具体牌号与供应商,这一条要写进质量协议。
- 它比底涂更怕污染。自粘助剂需要在干净表面才能定向排列,一点脱模剂残留就足以让整批失效,而且表现为“局部发粘”,很容易被误判成工艺问题。
7.2 底涂:强,但一致性是软肋
底涂能拿到更高强度,成熟工艺下 5–8 N/mm 是常见区间,金属配合专用底涂可以更高。它的致命弱点是人为工序太多:清洁、活化、喷涂、干燥、时效控制、上模,每个环节都可能引入变差,而变差的结果是“同一批里八成好、两成脱层”——这种失效最难查,也最容易被产线用“再涂厚一点”掩盖。底涂方案的核心不是选对底涂,而是控制涂覆一致性:膜厚 1–3 μm、喷涂均匀性、烘干温度与时间,以及底涂后到包胶的时间窗。
7.3 等离子与激光:最容易被时效坑
等离子处理能把表面能推到 55–60 mN/m,接触角从 80° 降到 30° 以下,效果非常显著。但有一个必须写进作业指导书的数字:处理后的活化效果会在 30 分钟内开始衰减,超过 30 分钟未包胶,必须重新活化。
原因很物理:等离子引入的极性基团会随时间重新取向、与空气中的污染物结合,或向材料内部迁移,表面能缓慢回落到处理前的水平。所谓“活化窗口失控”,不是参数错,是时间管理失效——处理站与注塑机不在同一车间、中间隔两小时周转、处理后赶上午休、为了效率一次处理一整天的量。结果就是:样品上午处理完立刻打的,当然好;量产是批量处理、隔天使用的,当然挂。
八、八种失效模式
先看速查表,再按需要翻到对应条目。
| # | 失效模式 | 最可能的根因 | 第一优先动作 | 样品过、量产挂 |
|---|---|---|---|---|
| 1 | 界面脱层 | 表面能不足/污染/活化过期 | 测表面能,查处理到上模的时间 | 高发 |
| 2 | 内聚撕裂 | 撕裂强度不足/应力集中 | 换高撕裂牌号,加 R 角 | 否 |
| 3 | 气泡空洞 | 排气不足/卷气/含湿 | 加深排气槽,改多级注射 | 中等 |
| 4 | 飞边 | 分型面精度/排气槽过深 | 查模具间隙,做锋边封胶 | 否 |
| 5 | 缺胶烧焦 | 充填不平衡/末端无排气 | 模流分析,加密排气 | 否 |
| 6 | 铂中毒 | 硫/锡/胺/助焊剂污染 | 专具专用,洗板,换手套 | 最高发 |
| 7 | 基材变形/芯片裂 | 模温超 Tg/压力/流动不平衡 | 降模温,对称模具,低压慢注 | 高发 |
| 8 | 尺寸漂移 | 收缩补偿不足/模温不均 | 分区控温,验证批次收缩 | 中等 |
失效 1:界面脱层
现象:硅胶层与基材分离,断口干净、基材表面光亮;可能脱模时就出现,也可能在客户端用两到六个月后出现。机理:界面没有形成足够的化学键或机械锚固,仅靠范德华力维持,受力后从界面起裂并扩展。
根因按频率排:基材表面能不足(未处理或活化过期)、表面污染(脱模剂、油脂、灰尘、指纹、包装膜残留)、底涂缺失或涂覆不均、基材助剂迁移(PC 中的脱模剂与阻燃剂持续向表面迁移形成隔离层)、硫化不足、活化窗口过期、线膨胀系数失配累积。
预防:前处理标准化(异丙醇超声波除油 5 分钟、80°C 热风烘干 30 分钟、等离子处理 30–60 秒、30 分钟内上模);表面能验收门槛,处理后在线上测接触角或达因值,达到 56 mN/m 才放行;基材含水率控制在 0.1% 以下;机械互锁兜底,倒扣深度不小于 0.5 mm(PEEK 可用 0.6 mm、35° 拔模),纹理面 Ra 1.6–3.2 μm。
失效 2:内聚撕裂——最常被误判成脱层
现象:硅胶本体被撕裂,基材上留下残留的硅胶层,外观和脱层很像,结论却完全相反。为什么单列一条:把它当脱层去调工艺会越调越糟——加压力、加底涂、换牌号,但真实问题是硅胶本体撕裂强度不够,或者结构让局部承受了过大的应力集中。
根因:牌号撕裂强度偏低(尤其 20–30 Shore A 的超软 LSR)、包胶层过薄(不到 0.5 mm)无法分散应力、尖锐内角或突变截面形成应力集中、脱模顶出力过大或顶针位置不当。
预防:换高撕裂强度牌号(往往唯一有效)、包胶层厚度 1.5–2 mm(极限不低于 0.5 mm)、内角加 R 角、顶针布置在刚性区域。判断方法就是做剥离并拍照留档,认断口:基材侧有硅胶残留即内聚破坏。
失效 3:气泡与空洞
现象:产品内部或界面出现孔洞,可能肉眼可见,也可能只在工业 CT 或超声下可见。对密封件与防水件,这是最直接的泄漏源。机理:气体在硅胶充填前没排出,或被熔体包裹后无法上浮。
根因:排气槽深度不足或位置不对、注射速度过快形成湍流卷气、胶料未真空脱泡、基材含湿(PA、PBT 未充分干燥,高温下水汽化)、结构困气(封闭腔体、深腔底部、元件与板之间的间隙)、元件密集的 PCBA 未做真空辅助。
预防:排气槽 0.02–0.03 mm(超过 0.03 mm 会溢胶形成飞边,两个缺陷是一对矛盾);多级注射,起始低速层流 10–20 mm/s、中速填充 30–50 mm/s、末端降速切保压 5–10 mm/s;胶料真空脱泡 3 mbar 以下 30–45 分钟;基材预热 80–100°C 去湿;PCBA 抽真空至 10 mbar 以下。检测:外观、剖面、工业 CT(可检出 0.01 mm 级微孔)加气密或水压测试。
失效 4:飞边
现象:分型面或包胶边界出现硅胶薄片,需要人工修边;严重时影响装配与密封面。机理:LSR 未硫化时粘度极低(接近水),分型面只要有微米级间隙就会钻进去——这是 LSR 与固态硅胶最本质的差别之一:LSR 的飞边控制完全依赖模具精度,不依赖材料。
根因:分型面配合精度不足(间隙超过 0.01 mm)、排气槽过深(超过 0.03 mm)、注射压力过大或锁模力不足、模具磨损、嵌件定位偏移导致局部间隙变大。
预防:分型面配合精度 0.01 mm 以内、平面度 0.005 mm 以内;包胶边界做锋边封胶结构,配合间隙 5–20 μm;用分段保压代替一味加锁模力;建立模具寿命管理与间隙定期检测。验收:飞边厚度不超过 0.05 mm;关键密封面应做到无飞边——修边会破坏密封面,不是“修掉就行”。
失效 5:缺胶与困气烧焦
现象:末端缺胶、局部发黑烧焦,或内部包裹空气,薄壁件与复杂结构高发。机理是两个不同问题:缺胶是熔体在到达末端前因冷却或压力损失而停滞;烧焦是被困气体在高压高温下绝热压缩,温度骤升导致硅胶降解碳化。
根因:多腔模具充填不平衡(各腔流速偏差超过 5%)、浇口位置不合理、末端无排气、注射速度曲线与几何不匹配。预防:设计阶段做模流分析,多腔流速偏差控制在 5% 以内,末端、深腔底部与熔接痕位置加密排气,分段注射并在末端降速。
失效 6:铂催化剂中毒——最隐蔽的一种
现象分两档:轻度是内部已固化,但接触面(尤其贴模面)呈油状发粘;重度是混合后的胶料加热或久置仍是液体,完全没有粘度变化。
机理:加成型 LSR 靠铂络合物催化硅氢加成反应。铂极其娇贵,杂质分子中的孤对电子会与铂形成比乙烯基更稳定的配位键,占据活性中心,链式反应直接中断。
毒物清单:含硫化合物(含硫脱模剂、硫化橡胶、乳胶手套、硫磺皂,危害最强,微量即中毒)、有机锡(缩合型室温硫化硅胶的催化剂残留、共用器具)、含氮化合物(胺类环氧固化剂、某些清洗剂、氨基硅烷过量)、含磷化合物(阻燃剂、稳定剂)、重金属、助焊剂残留(PCBA 未洗净,界面不固化与粘接失效双重打击)、多元醇与溶剂、人体汗液与护肤品。
为什么隐蔽:它不表现为“粘不住”,而是“局部发粘”或“这批怪怪的”,产线很容易归因为胶料过期或模温不稳,反复调机换料却找不到真因。更麻烦的是,同一车间只要有一台设备做过缩合型硅胶,残留的锡就足以让新批次加成型 LSR 整批报废。
预防是管理制度而不是工艺参数:专具专用,容器、刮刀、注胶设备严禁与缩合型混用(这一条比其他所有措施加起来都重要);戴丁腈手套,严禁乳胶手套裸手接触;模具禁用含硫含锡脱模剂;PCBA 即使使用免清洗助焊剂也要洗板;未知基材或新批次材料先做小片固化试验;A/B 配比精度靠计量泵定期校准与静态混合器按期更换——配比偏差会产出“局部过硬、局部发粘”的大理石纹胶料。
一个扩展知识:硅氢基与乙烯基的摩尔比通常控制在 1.2–2.0。偏低会导致固化不完全发粘,偏高则残留硅氢过多,在潮湿环境中可能产生氢气气泡。所以“多加点交联剂更保险”也是错的。
失效 7:基材变形与芯片开裂
现象:基材翘曲、嵌件偏移、焊点开裂。这是 PCBA 包胶里最严重的失效,因为不可维修。机理是三条独立路径:热——模温超过基材玻璃化转变温度,基材变软,在注射压力下变形;力——注射压力推动嵌件位移,或在电路板上产生弯曲;流——模具上下两侧厚度不一致,熔体流动不平衡产生压力差,把电路板顶弯。板子弯曲会带动引线框架弯曲,进而对芯片施加应力,在焊点或硅片内部产生裂纹——这种裂纹可能出厂测试完全测不出,到客户端才爆。
根因:模温超过基材玻璃化转变温度、上下模厚度不对称、嵌件定位精度不足、浇口正对敏感元件或金属边缘、注射压力过高。预防:模温必须低于基材玻璃化转变温度,并实测模腔表面温度而不是只看模温机设定值;PCBA 上下模尽量对称并做模流验证;高精密定位,嵌件预热至接近模温;浇口避开元件与金属边缘;大元件先点胶固定;低压慢注。检测:包胶后必须全功能复测,配合 X-ray 查焊点,必要时切片。
失效 8:尺寸漂移与翘曲
LSR 从 150°C 模温冷却到室温,线性收缩约 2–3%,不同批次之间还能差 0.3%。根因:模具设计未做收缩补偿、模温分布不均、保压不足、脱模过早、批次收缩率波动未跟踪。预防:设计阶段做收缩补偿(补偿值需按批次验证,不是一劳永逸)、分区控温且温差控制在 ±1°C、按壁厚调整保压压力与时间、延长模内冷却或脱模后用夹具定型、换料批先打样验证。精度参考:LSR 注塑常规公差 ±0.08–0.13 mm;关键特征可做到 ±0.02–0.03 mm,需要微型往复螺杆与闭环计量。
一个共同点值得单独说:八种里第 1、6、7 项的失效机制都涉及“时间”或“环境”,而不是“设定值”。这类问题的特点是——打样阶段的条件是理想的(当天处理、当天打、洁净环境),量产条件是真实的(隔天、有尘、交接班)。所以样品合格从来不能证明量产可行,只能证明这个材料对在理论上能粘。
九、两个案例复盘
以下案例来自公开的供应商技术资料,用于说明失效逻辑;具体参数请以自身验证为准。
案例 A:PEEK 内窥镜手柄,35 次灭菌后脱层
PEEK 手柄加 1.2 mm 软胶包覆(机理与 LSR 相同)。初步验证已经通过,但 134°C 高压蒸汽灭菌 35 次后出现 0.45 mm 脱层,工业 CT 显示内部有 0.3 mm 空洞,直接卡住灭菌验证。
根因两条同时存在:一是浇口设计错误,0.5 mm 针点浇口的剪切速率超过 75000 s⁻¹,产生喷射与卷气,形成持续的内部空洞;二是界面没有机械锚固,PEEK 表面能极低,只靠化学粘接,热循环下界面剪切应力不断累积。
处理:把 0.5 mm 针点改为 0.8 mm 扇形侧浇口,剪切速率降四成半;周边增设 0.02 mm 排气槽消除卷气;PEEK 基材做 0.6 mm 深倒扣、35° 拔模,让机械互锁承载剪切;模温改为动态控制,PEEK 表面 145±1.5°C,实现微米级表面重熔,反而取消了等离子前处理。
结果:首批 500 件经工业 CT 验证全部无空洞;粘接强度 5.2 N/mm;通过 150 次 134°C 蒸汽灭菌与 50 kGy gamma 老化,零缺陷;取消等离子工序后单件成本还降了 0.35 美元。
三点教学价值:第一,“灭菌后脱层”的根因可能在浇口,不在粘接,因为空洞本身就是水分通道;第二,机械锚固在特定条件下可以替代表面处理;第三,DFM 介入的时机决定成本,同样的问题开模前发现成本是零,开模后发现是量级差异。
案例 B:胰岛素泵储液器,泄漏率 8%
医疗级硅胶密封件包覆 PEEK 基材,产线验证阶段泄漏测试失败率 8%。根因两条:浇口位置导致流动不均,在粘接界面形成弱区;基材表面等离子处理不一致——有处理站,但没有过程监控,批次波动一直没被发现。
处理:重新设计浇口位置;建立带实时过程监控的自动化等离子处理站;优化模温曲线。结果:泄漏失败率从 8% 降到 0.5% 以下,通过 200 次连续高压灭菌零脱层(要求是 50 次),并顺利取得 510(k)。
教学价值一句话:“有等离子设备”和“等离子处理有效”是两件事。没有过程监控的表面处理,等于没有表面处理,因为你无法知道它什么时候失效。
十、验收:怎么证明真的粘住了
| 测试 | 标准 | 目的 | 合格参考 |
|---|---|---|---|
| 90°/180° 剥离 | ASTM D1876/D429 | 界面强度 | ≥3.5 N/mm 且断口为内聚破坏 |
| 拉伸剪切 | ASTM D1002 | 平面粘接的剪切承载 | 按应用定义 |
| 冷热循环 | -40°C 至 85/125/150°C | 线膨胀失配导致的界面疲劳 | 界面无开裂,强度保持率 >70% |
| 高温高湿 | 85°C/85%RH × 500–1000 h | 水解老化 | 无脱层 |
| 水煮 | 100°C × 30 min | 快速筛选弱界面 | 无起翘、无分层 |
| 高压蒸汽灭菌 | 134°C × 50–200 次 | 医疗专项 | 零脱层,强度保持率 >70% |
| 化学浸泡 | 酒精、碘伏、冷却液等 | 实际介质兼容性 | 无溶胀、无脱层 |
| 工业 CT | — | 内部空洞 | 无 0.01 mm 级以上缺陷 |
三条必须写进询价文件的要求:
- 要断口照片,不只要数值。数值可以“测得很漂亮”而实际是界面破坏。
- 要老化后数据,不只要初始值。初始强度是入场券,老化后残余强度才是寿命。
- 写明单位与测试标准。N/mm 还是 N/cm,90° 还是 180°,标准试样还是实件——这一条能挡掉大部分扯皮。
最后一个反直觉的提醒:不要用“提高注射压力”作为解决粘接问题的手段。压力改善的是充填,不是化学键。粘接不足时,正确的动作顺序是:测表面能、查污染、查活化时效、查底涂一致性、查硫化度、查材料对是否冻结,最后才动工艺窗口。
十一、给采购与工程的十个问题
这十个问题可以直接拿去评供应商。能逐条答上来的,和答不上来的,是两个层级。
- 剥离强度测试用的是什么标准、什么角度、什么单位?能提供断口照片吗?
- 等离子或底涂处理后到包胶的时间窗是多少?怎么监控?
- 怎么验证基材来料的表面能?有没有线上检测?
- 自粘 LSR 的材料对(基材牌号加硅胶牌号)是否已冻结?换料怎么管?
- 模具分型面配合精度是多少?锋边封胶间隙是多少?
- 加成型硅胶的器具是否与缩合型完全隔离?脱模剂是什么体系?
- PCBA 包胶的真空度能到多少?助焊剂残留怎么处理?
- 失效分析时怎么区分界面破坏与内聚破坏?
- 能提供老化后(热循环、灭菌、高温高湿)的复测数据吗?
- 上一个项目里,量产阶段最常见的前三个缺陷是什么?怎么解决的?
第十题最有效——愿意具体回答这个问题的供应商,通常是真的在产线上解决问题的人。
结论
包胶失效看起来像工艺问题,大多数其实是选型与界面设计问题。把它当成一场界面工程来做:先确认材料对能不能粘,再决定用什么路径把粘接做出来,最后用断口与老化数据证明它真的粘住了。调机放在最后一步,而不是第一步。
站内延伸:基材与底涂的对照见材料与底涂对照,粘接路线的整体说明见异材粘接,验证项目见研发检测,成型与模具口径见模具成型。手上有具体的基材与工况,也可以直接提交图纸,我们先给一轮可行性与风险判断。