设备外壳防水密封圈
小型电子与智能家居设备外壳的密封件:截面形状、压缩量与沟槽尺寸一起定,支持整周密封、局部密封与嵌件复合,兼顾装配效率与长期回弹。
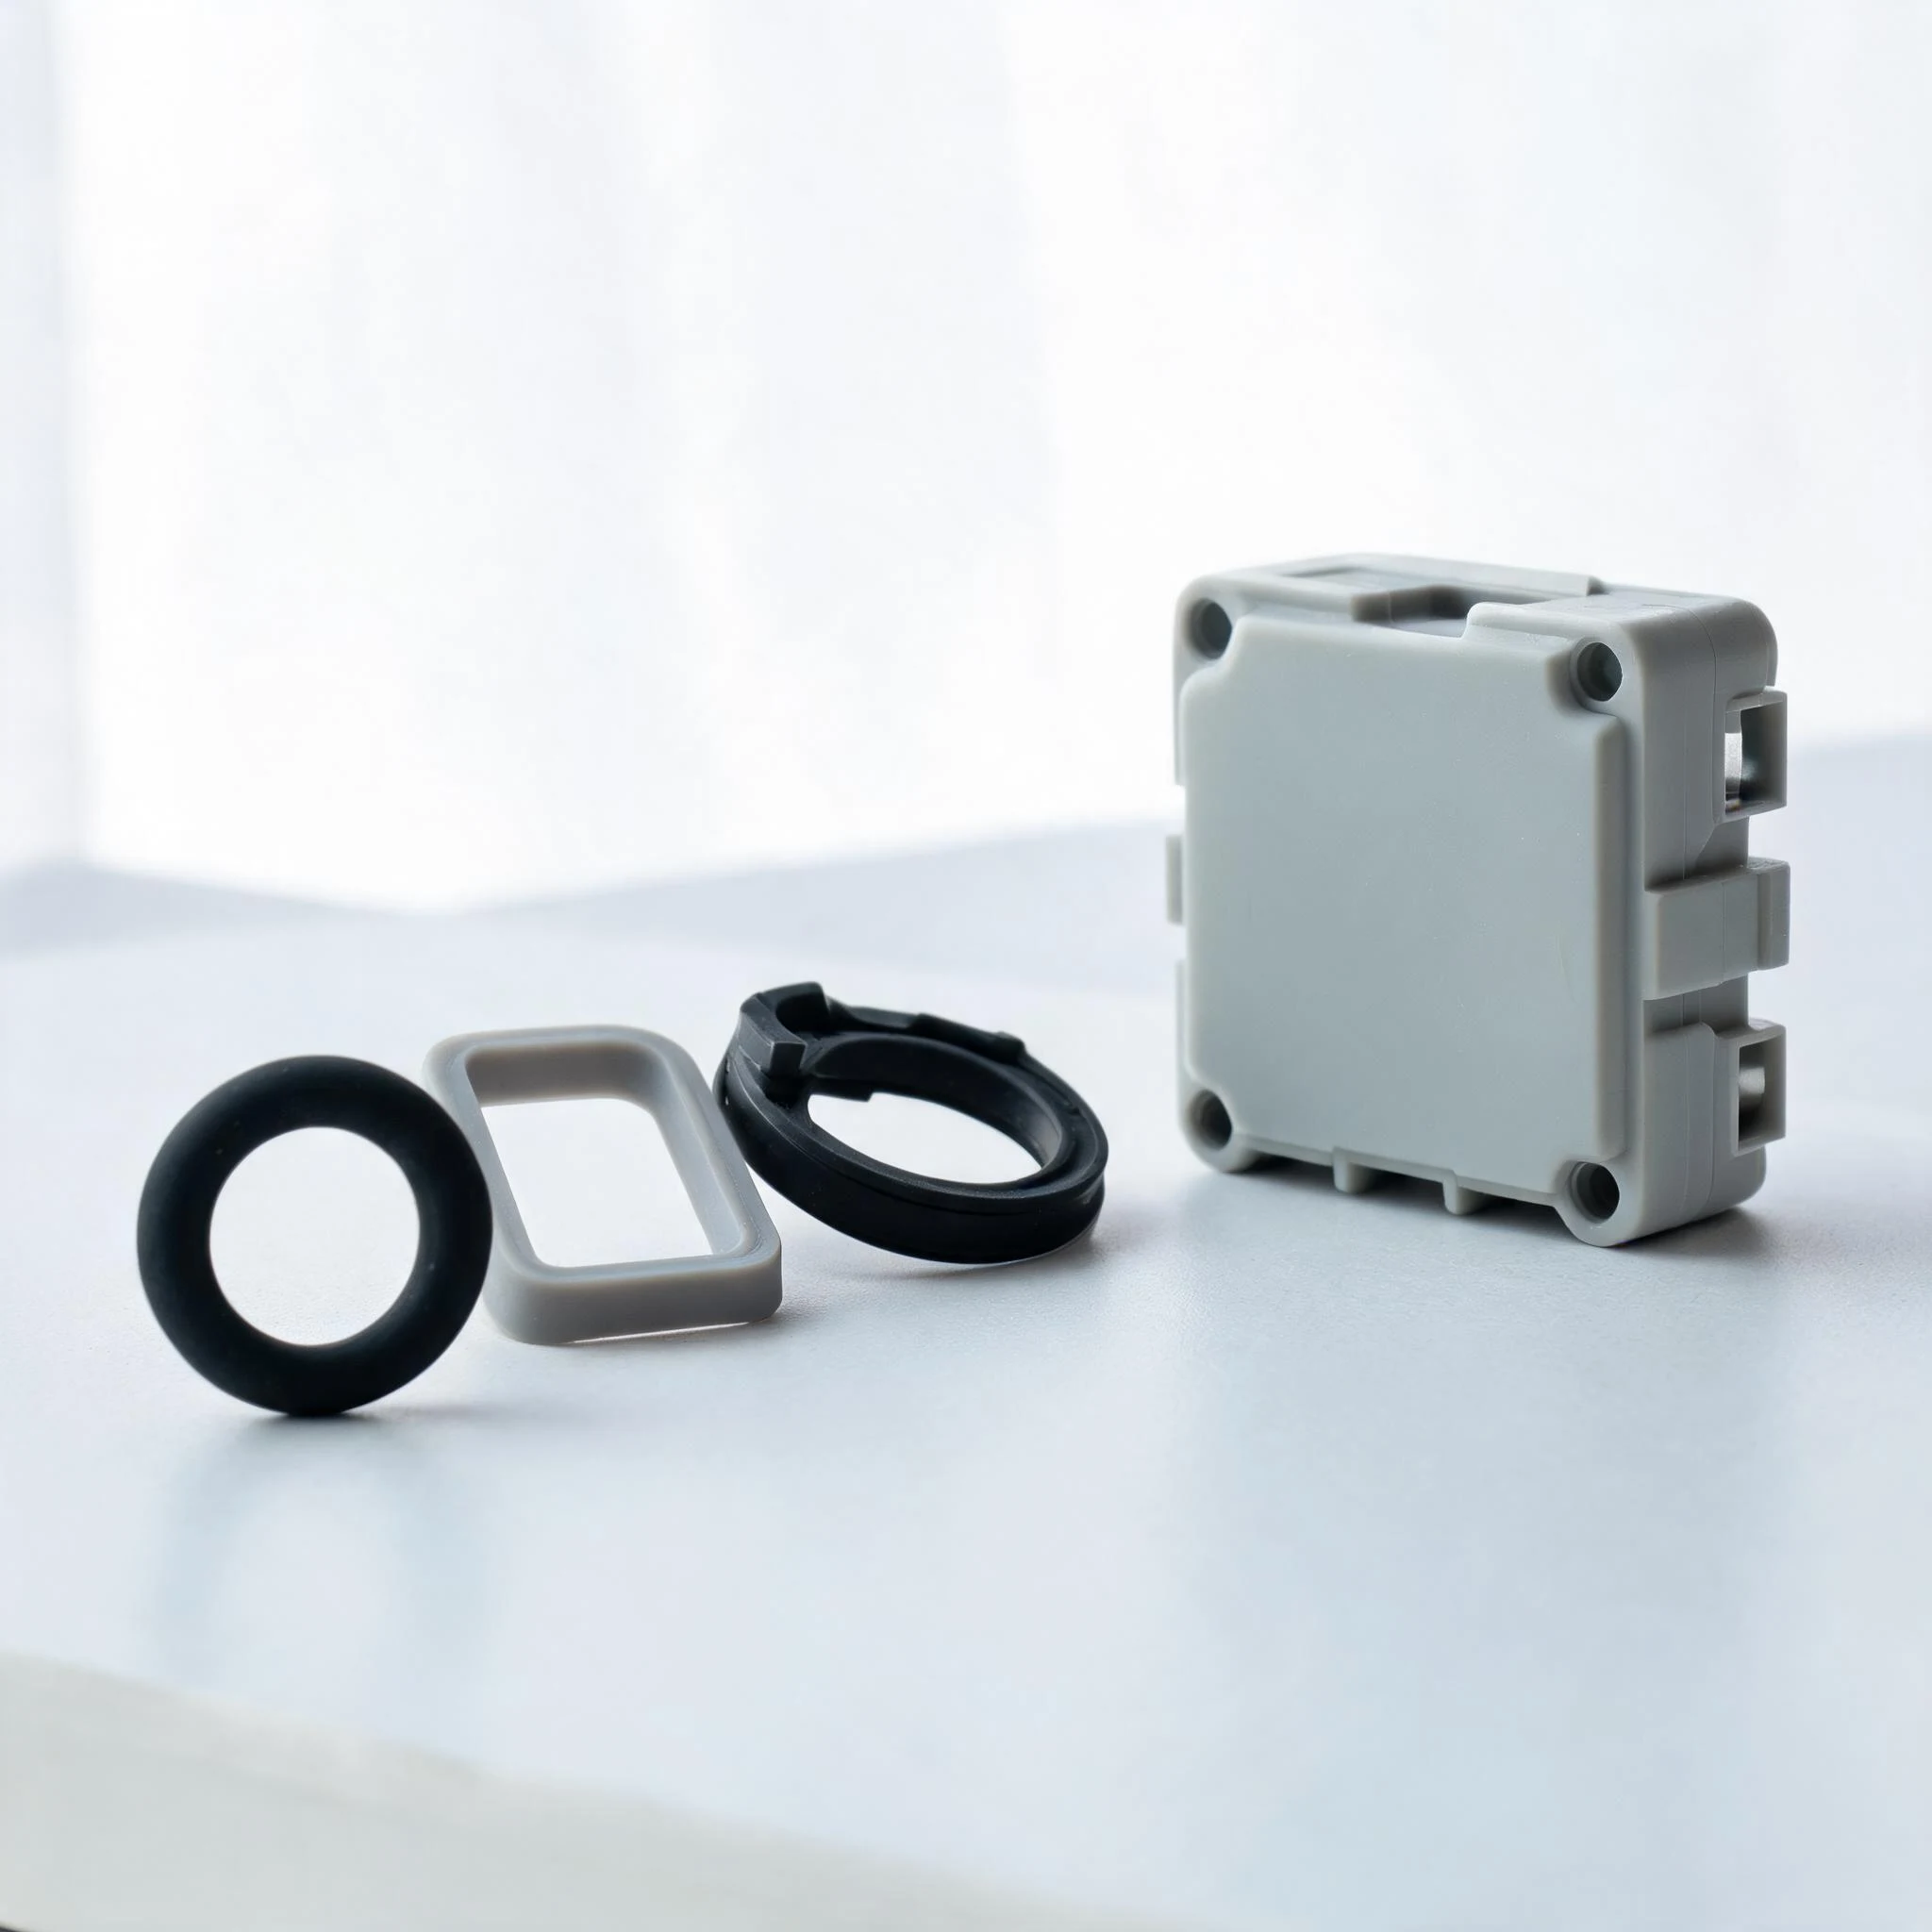
产品说明
外壳防水做不好,问题通常不在胶本身,而在三件事没有一起算:沟槽尺寸、密封圈截面与压缩量。压缩不足,装配后仍有缝隙;压缩过量,短期不漏,长期受压后回弹衰减,同样会渗水。我们按外壳的实际沟槽、螺钉压紧方式与使用环境来定截面与硬度,而不是先挑一只通用 O 圈去凑。
结构上有两条常见路线:整周密封(沿外壳沟槽走一圈,适合上盖、后盖、电池仓等配合面)与局部密封(在接口、开孔或按键周边做异形垫或定位密封框,其余部位靠结构挡水)。两条路线对模具与装配的要求不同,评估阶段会按量产数量与装配方式给出建议。
需要与外壳一体化的部位,可以做嵌件复合:先与塑胶或金属件定位,再一体成型,减少装配工序并避免小件在产线上丢失。对自动化装配的机型,我们会在结构上预留定位与防呆方向,减少装反与漏装。
结构与材料要点
- 截面与压缩量:按沟槽形状与装配方式选截面,压缩量留足回弹余量。
- 硬度分档:按装配力与密封面材质选硬度,软硬不同会改变装配方式与手感。
- 沟槽配合:槽宽、槽深与填充率要一起确认,避免装配后被挤入间隙。
- 关键尺寸与飞边:截面尺寸与飞边位置在图纸阶段约定,并固定检验基准。
- 介质与温度:按接触介质与长期工作温度选材料,户外与高温场景另做确认。
- 装配防呆:定位凸点、方向特征或嵌件复合,减少装反与漏装风险。
产品详情
可选配置与工艺口径
下表为本类产品的常见可选范围。具体尺寸、公差与验收标准按项目图纸确认,颜色与手感以打样实物封样为准。
| 项目 | 可选范围 | 确认方式 |
|---|---|---|
| 适配部位 | 上盖与后盖、电池仓、接口周边、按键与开孔部位,可整周或局部密封 | 按外壳三维结构或实物样机开模 |
| 截面形式 | 圆截面 O 圈、矩形与 D 形截面、带唇口异形截面、异形密封垫 | 按沟槽形状与装配方向选型 |
| 硬度 | 邵氏 A 30~60 区间常用,按装配力与密封面材质分档 | 打样阶段以装配与手感确认 |
| 颜色 | 实色为主,可按色稿或潘通色配色 | 色板与实物样件封样 |
| 结构形式 | 整周密封圈、异形密封垫、带定位凸点结构、与塑胶或金属件嵌件复合 | 按装配顺序与自动化程度确认 |
| 成型方式 | 液态硅胶注塑(薄壁小截面)或固态模压 | 评估阶段给出建议路线 |
| 清洁与包装 | 按项目要求确定清洁度、去飞边方式与包装形态(散装、托盘、连排) | 按装配方式与产线要求约定 |
三种常见做法
按装配方式选结构
以下三种做法在消费电子与家居设备里最常见,选择依据是外壳结构、装配方式与数量规模。
- 整周沟槽密封圈:适合上盖、后盖、电池仓等整圈配合面,装配简单、维护方便,重点在沟槽一致性与装配时不翻转。
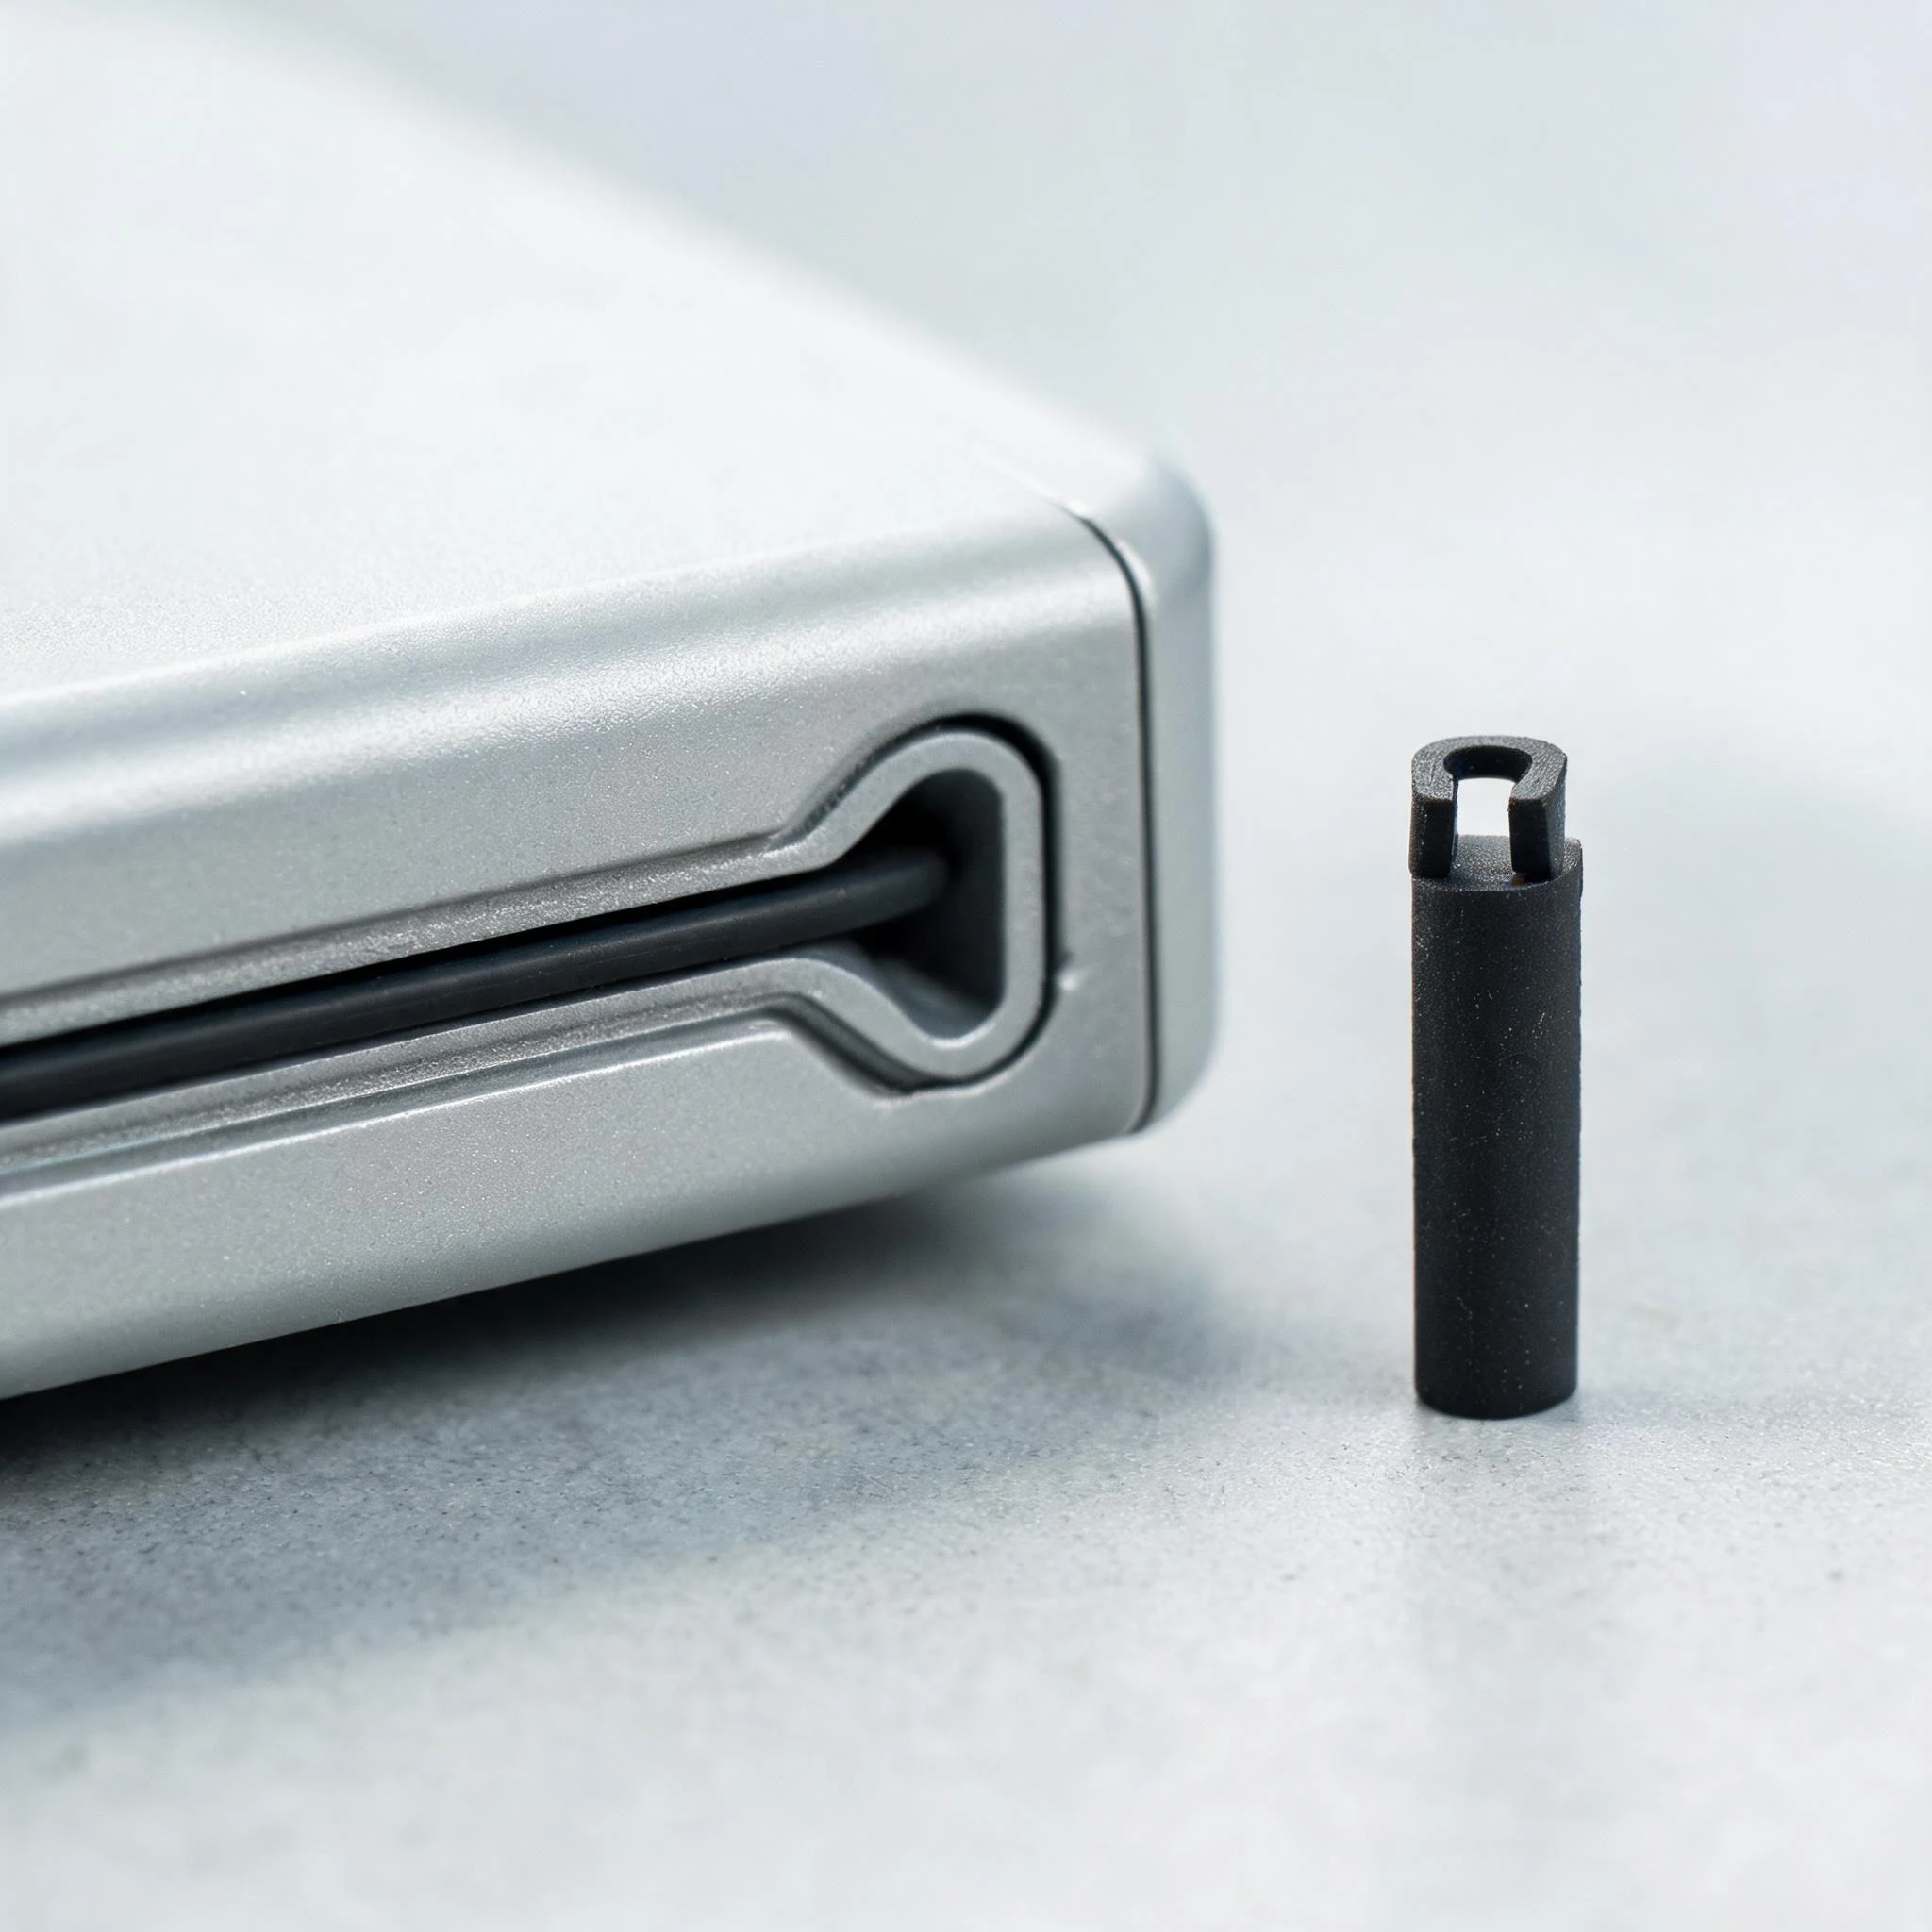
- 异形截面密封垫:适合局部密封或空间受限的开孔、接口部位,靠截面形状与定位特征贴合,对模具精度要求更高。
- 嵌件复合密封件:与塑胶或金属件一体成型,减少装配工序并避免小件漏装,适合自动化产线与大批量机型。
不同做法的尺寸一致性影响因素可对照包胶件尺寸一致性的常见影响因素。
开模前确认
评估时要对清的四件事
以下内容确认后,模具结构与工艺方案才能定稿;尺寸与公差按项目图纸执行。
- 外壳沟槽三维结构(槽宽、槽深、圆角)、装配压紧方式与材质
- 防护等级与验证方式(整机气密、水密或按内部检验口径执行)
- 装配方式与数量规模(手工还是自动化,是否需要防呆与连排包装)
- 接触介质、工作温度与清洁度要求
相关能力与页面:
常见问题
设备外壳密封件相关疑问
密封圈的压缩量该怎么定?
压缩量要和外壳沟槽尺寸、装配方式与硬度一起定:压缩不足会渗水,压缩过量则长期受压后回弹下降。评估时先把沟槽宽深、螺钉压紧方式与外壳材质确认清楚,再据此选择截面与硬度,并用样件做装配与防水验证,而不是先定一条通用压缩率照搬。
装配时密封圈会被挤出或咬伤吗?
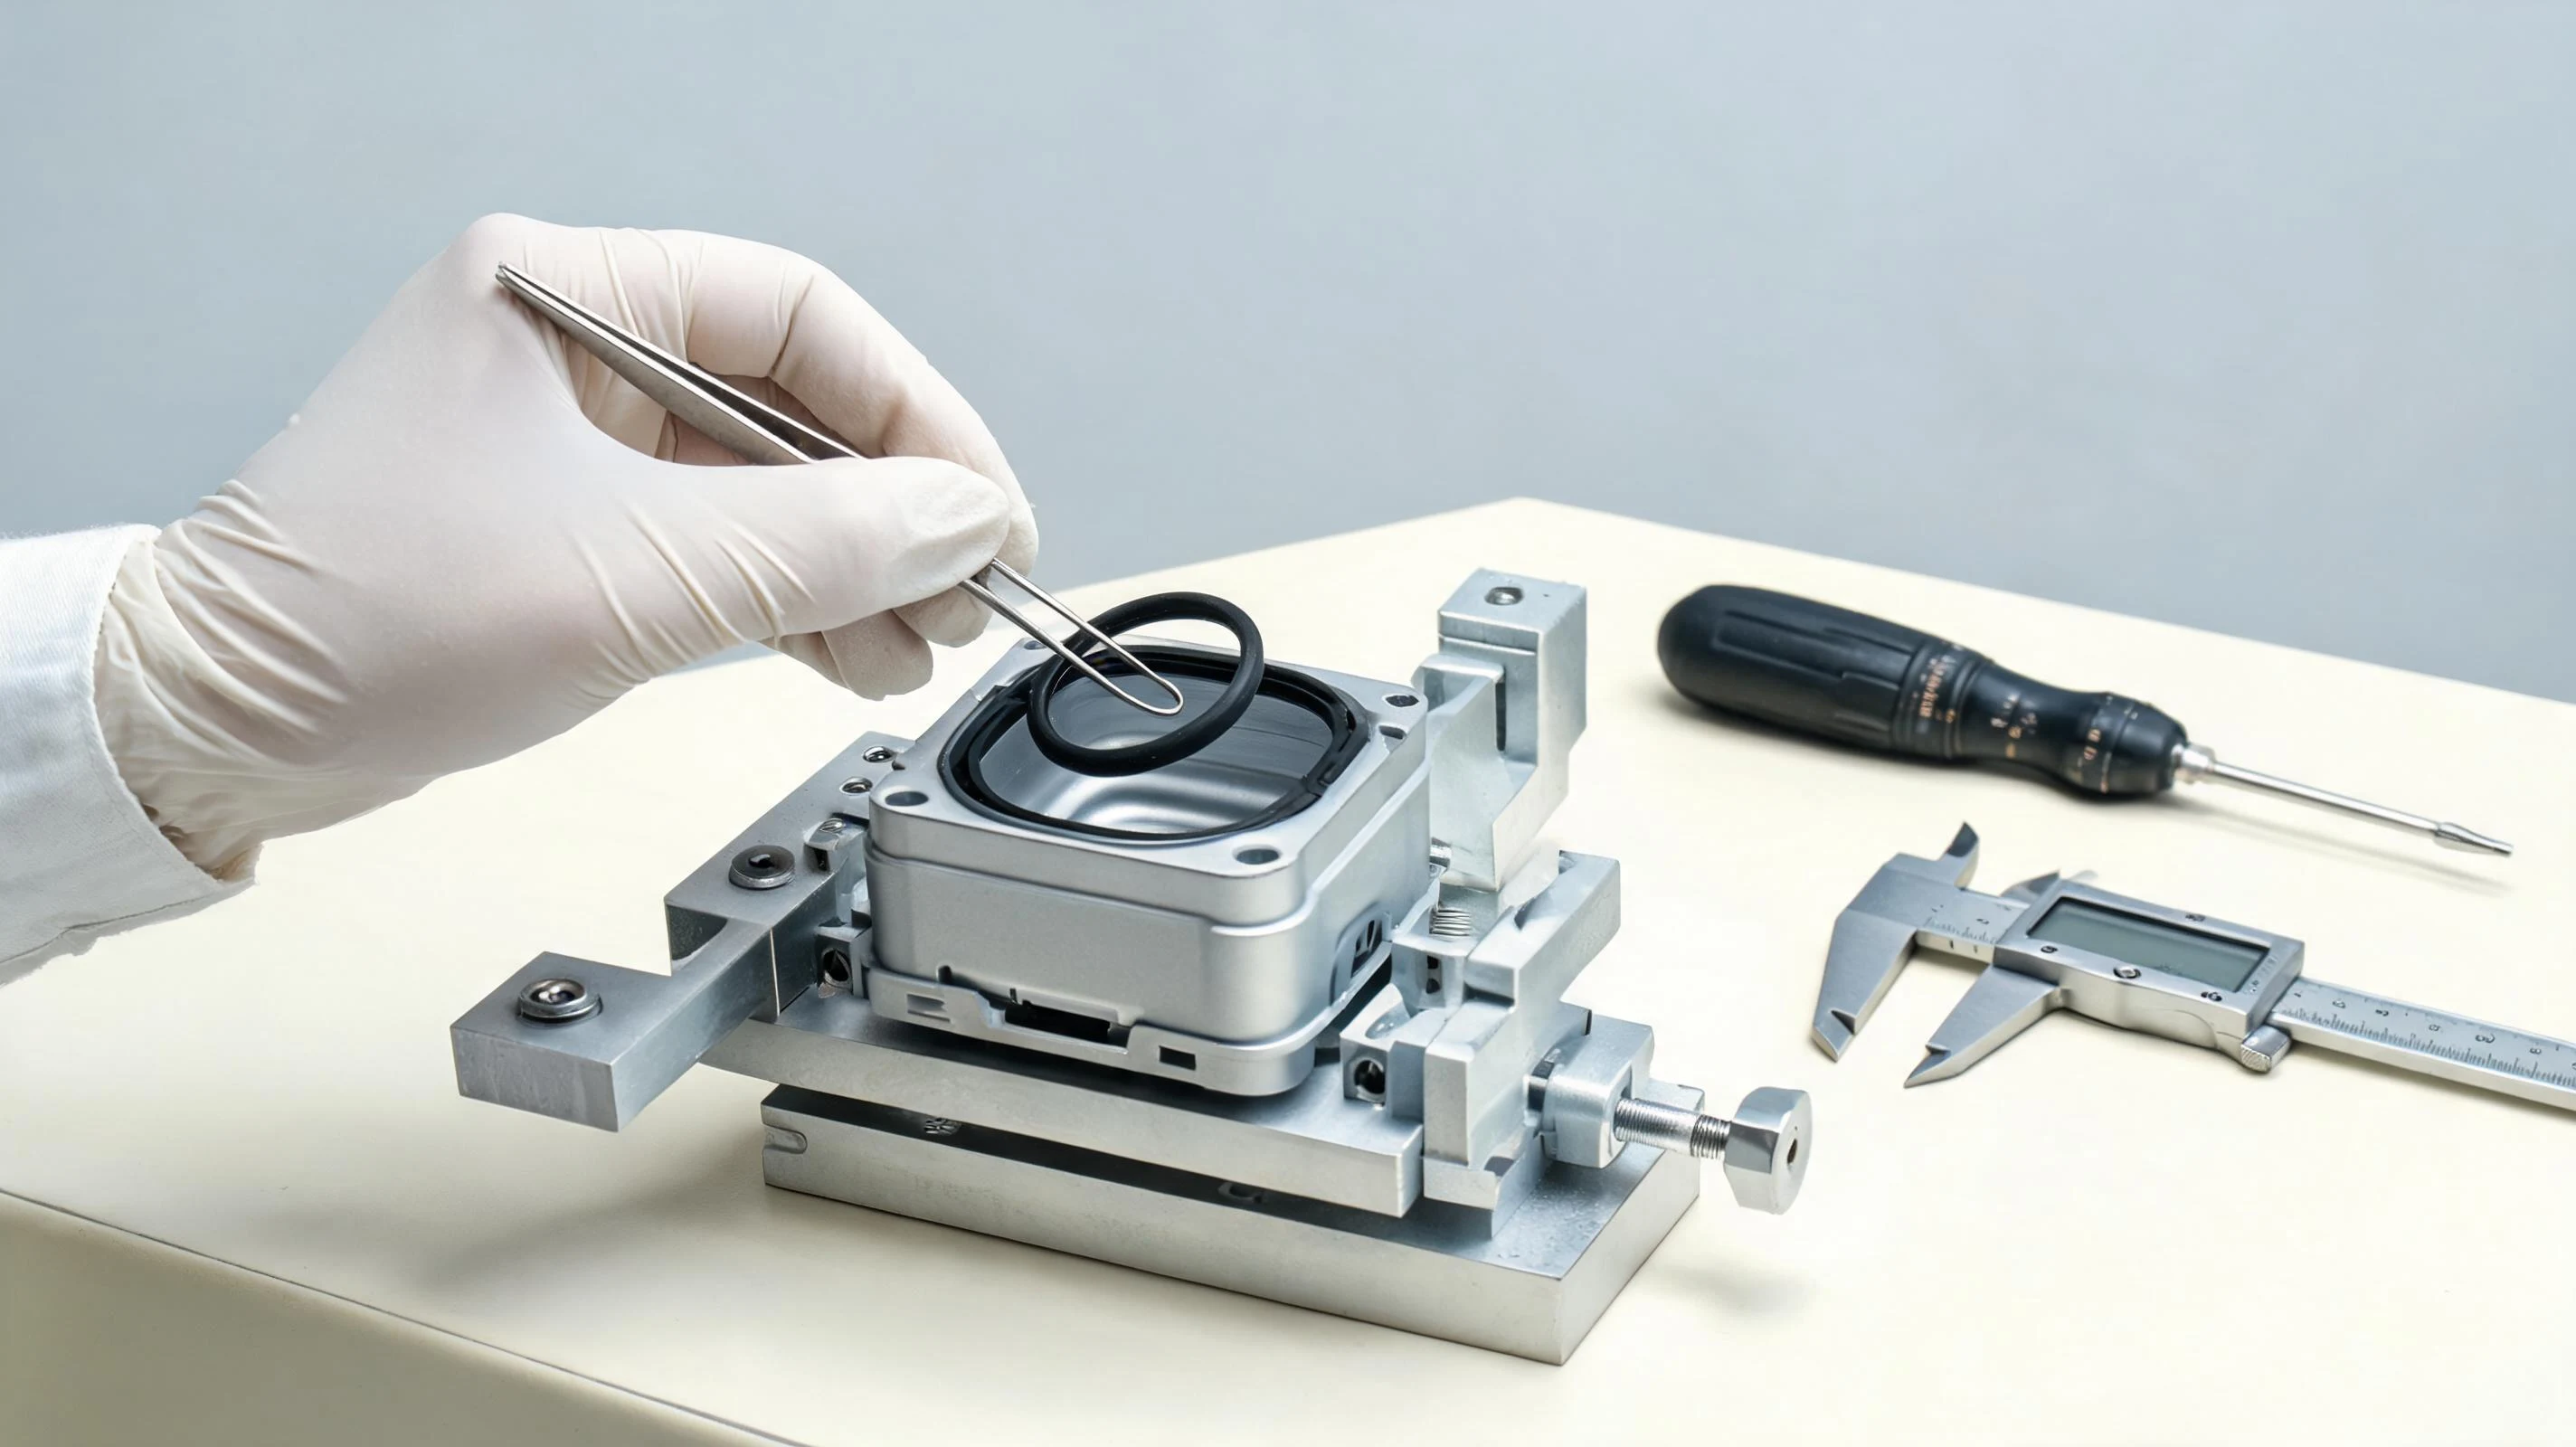
薄壁小截面件在装配时容易被刮伤或挤入间隙。常见做法是沟槽入口做倒角、减少锐边、按装配方向设计截面唇口,必要时增加定位凸点或使用装配治具。这些结构在开模前确认,比事后加硬度更有效。
批量生产时尺寸波动会不会导致渗漏?
会,所以关键尺寸与飞边位置要在图纸阶段约定并固定检验基准。同一批里的截面尺寸、硬度与飞边大小都会影响密封效果,量产阶段需要稳定的工艺窗口与抽检规则;对防护等级有要求的项目,建议按装配后的整机状态做气密或水密验证。
把外壳沟槽结构与防护要求发给我们评估
提供外壳三维结构或样机、沟槽尺寸、装配方式与数量区间,我们先给出截面建议、材料方向与打样安排。