設備外殼防水密封圈
小型電子與智慧家居設備外殼的密封件:截面形狀、壓縮量與溝槽尺寸一起定,支援整週密封、局部密封與嵌件複合,兼顧裝配效率與長期回彈。
產品說明
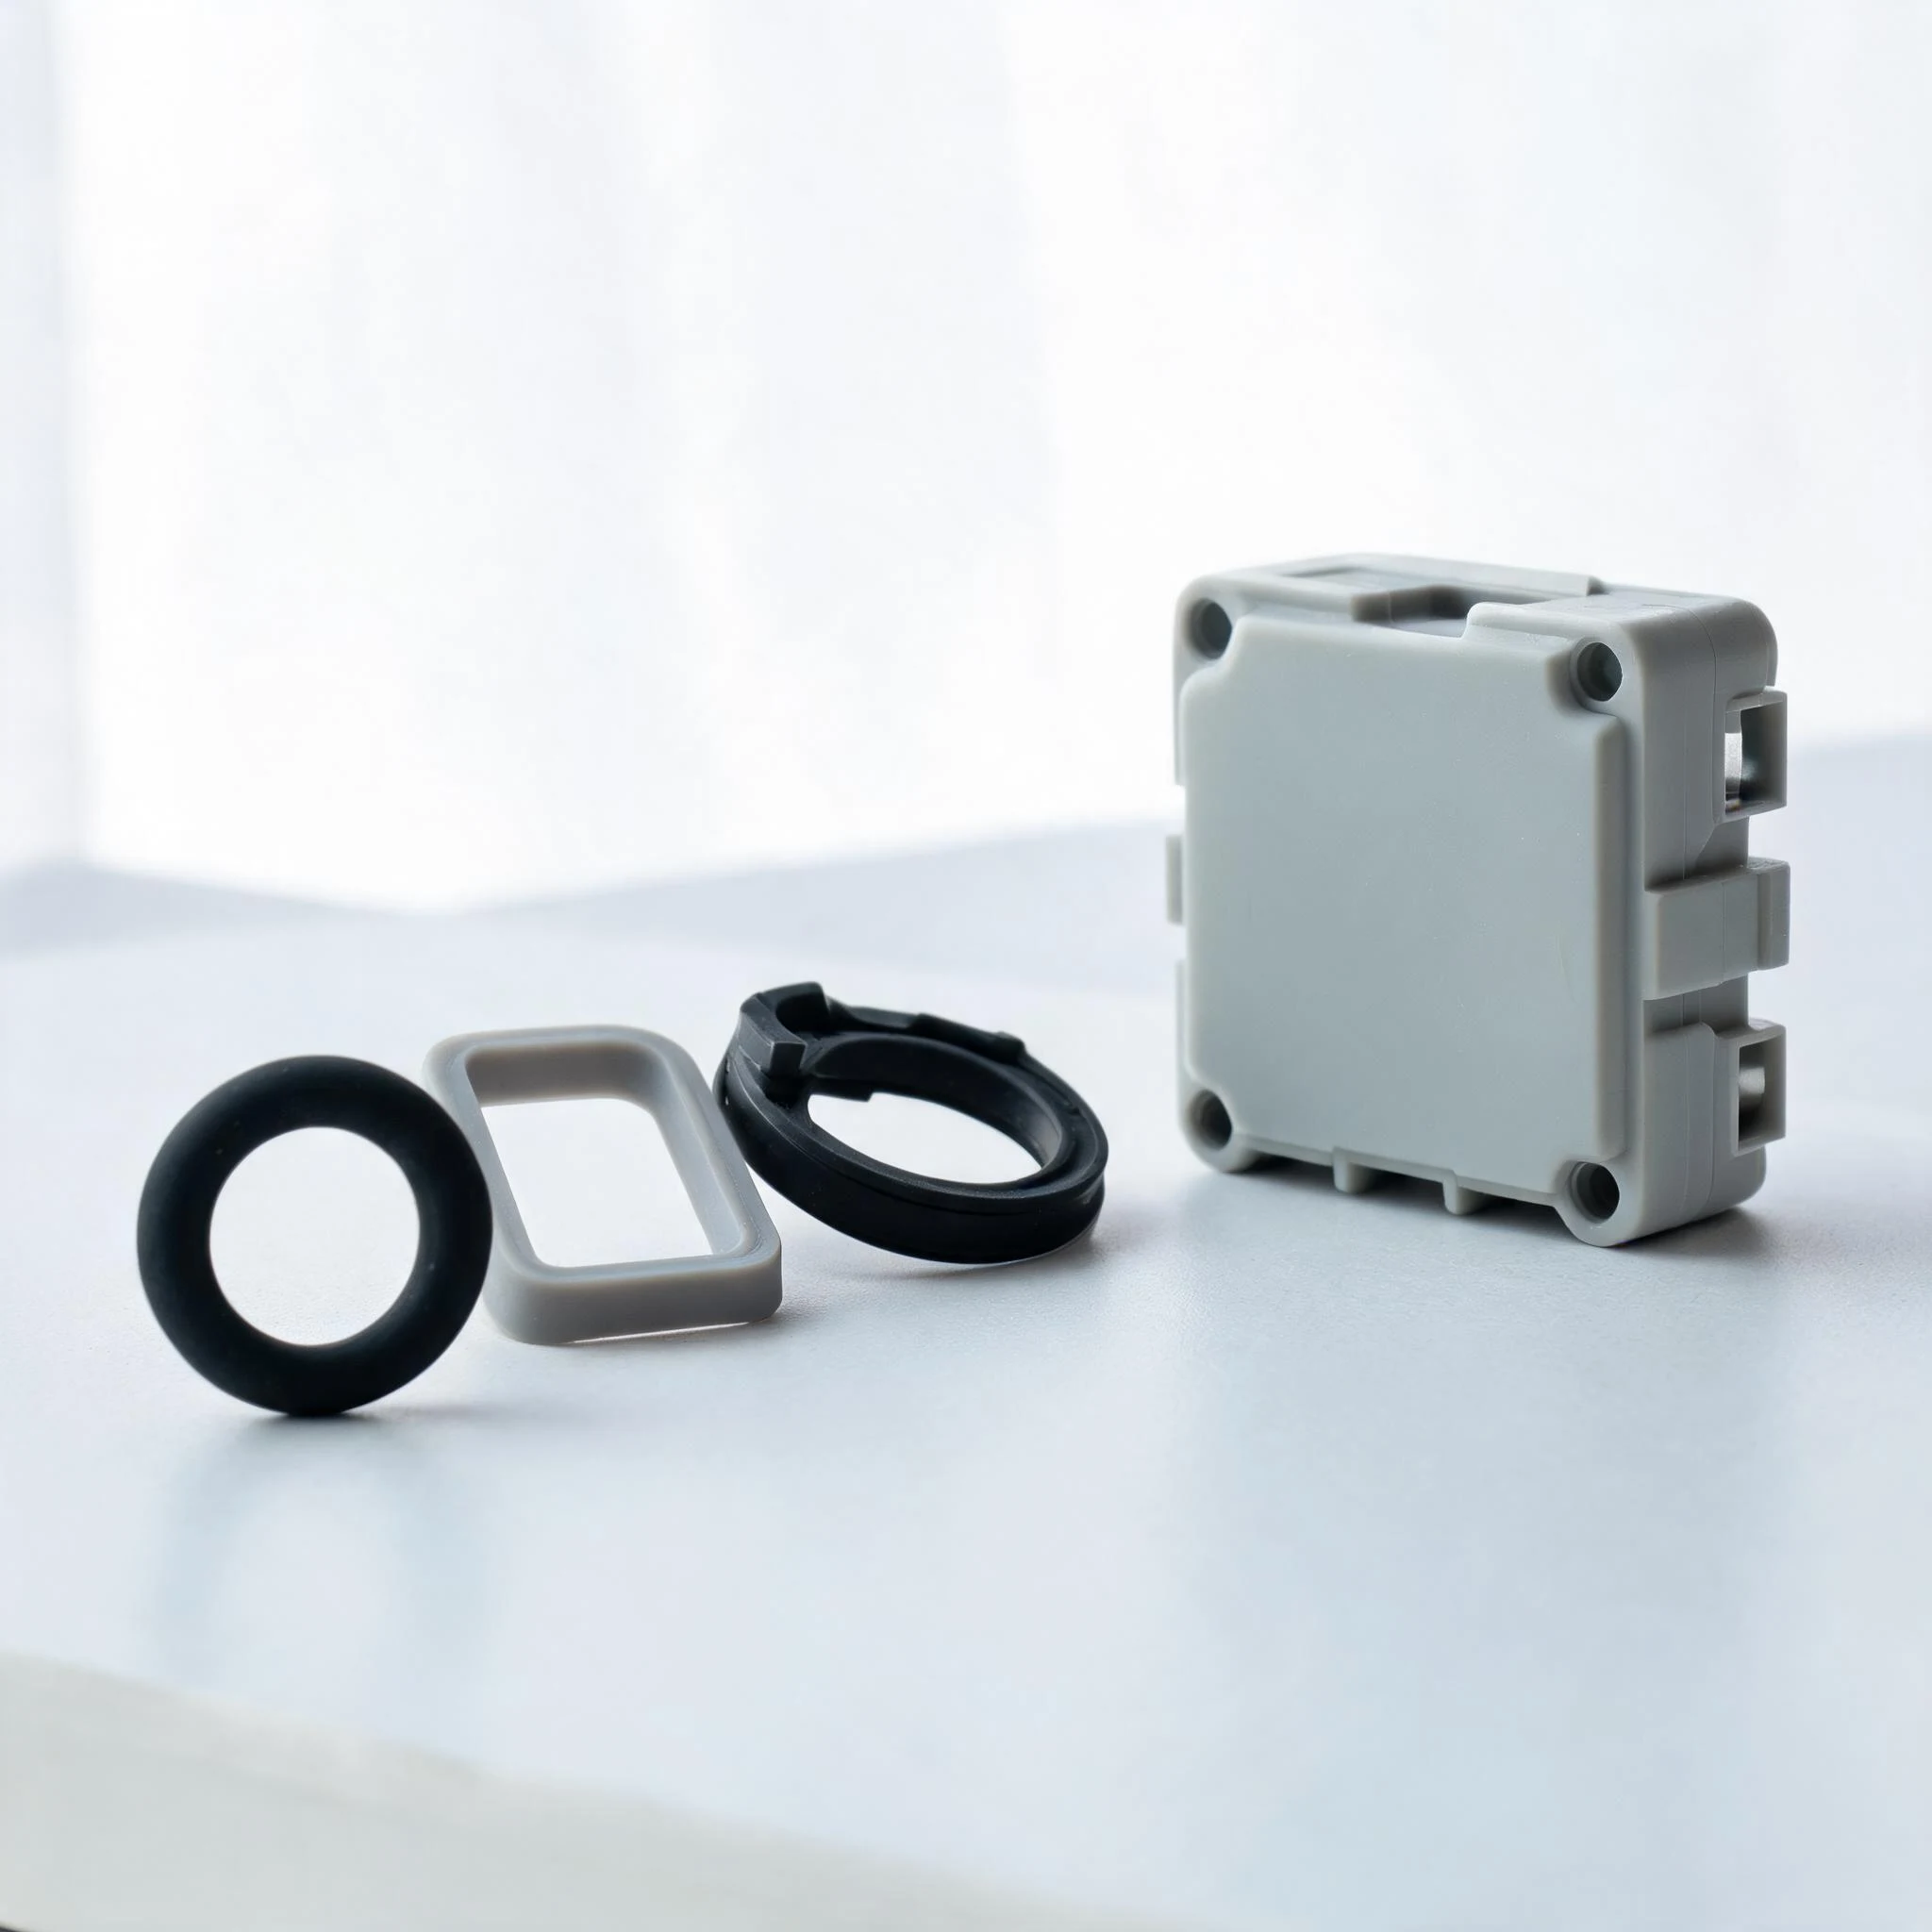
外殼防水做不好,問題通常不在膠本身,而在三件事沒有一起算:溝槽尺寸、密封圈截面與壓縮量。壓縮不足,裝配後仍有縫隙;壓縮過量,短期不漏,長期受壓後回彈衰減,同樣會滲水。我們按外殼的實際溝槽、螺絲壓緊方式與使用環境來定截面與硬度,而不是先挑一只通用 O 圈去湊。
結構上有兩條常見路線:整週密封(沿外殼溝槽走一圈,適合上蓋、後蓋、電池倉等配合面)與局部密封(在介面、開孔或按鍵周邊做異形墊或定位密封框,其餘部位靠結構擋水)。兩條路線對模具與裝配的要求不同,評估階段會按量產數量與裝配方式給出建議。
需要與外殼一體化的部位,可以做嵌件複合:先與塑膠或金屬件定位,再一體成型,減少裝配工序並避免小件在產線上遺失。對自動化裝配的機型,我們會在結構上預留定位與防呆方向,減少裝反與漏裝。
結構與材料要點
- 截面與壓縮量:按溝槽形狀與裝配方式選截面,壓縮量留足回彈餘量。
- 硬度分檔:按裝配力與密封面材質選硬度,軟硬不同會改變裝配方式與手感。
- 溝槽配合:槽寬、槽深與填充率要一起確認,避免裝配後被擠入間隙。
- 關鍵尺寸與飛邊:截面尺寸與飛邊位置在圖紙階段約定,並固定檢驗基準。
- 介質與溫度:按接觸介質與長期工作溫度選材料,戶外與高溫場景另做確認。
- 裝配防呆:定位凸點、方向特徵或嵌件複合,減少裝反與漏裝風險。
產品詳情
可選配置與工藝口徑
下表為本類產品的常見可選範圍。具體尺寸、公差與驗收標準按項目圖紙確認,顏色與手感以打樣實物封樣為準。
| 項目 | 可選範圍 | 確認方式 |
|---|---|---|
| 適配部位 | 上蓋與後蓋、電池倉、介面周邊、按鍵與開孔部位,可整週或局部密封 | 按外殼三維結構或實物樣機開模 |
| 截面形式 | 圓截面 O 圈、矩形與 D 形截面、帶唇口異形截面、異形密封墊 | 按溝槽形狀與裝配方向選型 |
| 硬度 | 邵氏 A 30~60 區間常用,按裝配力與密封面材質分檔 | 打樣階段以裝配與手感確認 |
| 顏色 | 實色為主,可按色稿或潘通色配色 | 色板與實物樣件封樣 |
| 結構形式 | 整週密封圈、異形密封墊、帶定位凸點結構、與塑膠或金屬件嵌件複合 | 按裝配順序與自動化程度確認 |
| 成型方式 | 液態矽膠注塑(薄壁小截面)或固態模壓 | 評估階段給出建議路線 |
| 清潔與包裝 | 按項目要求確定清潔度、去飛邊方式與包裝形態(散裝、托盤、連排) | 按裝配方式與產線要求約定 |
三種常見做法
按裝配方式選結構
以下三種做法在消費電子與家居設備裡最常見,選擇依據是外殼結構、裝配方式與數量規模。
- 整週溝槽密封圈:適合上蓋、後蓋、電池倉等整圈配合面,裝配簡單、維護方便,重點在溝槽一致性與裝配時不翻轉。
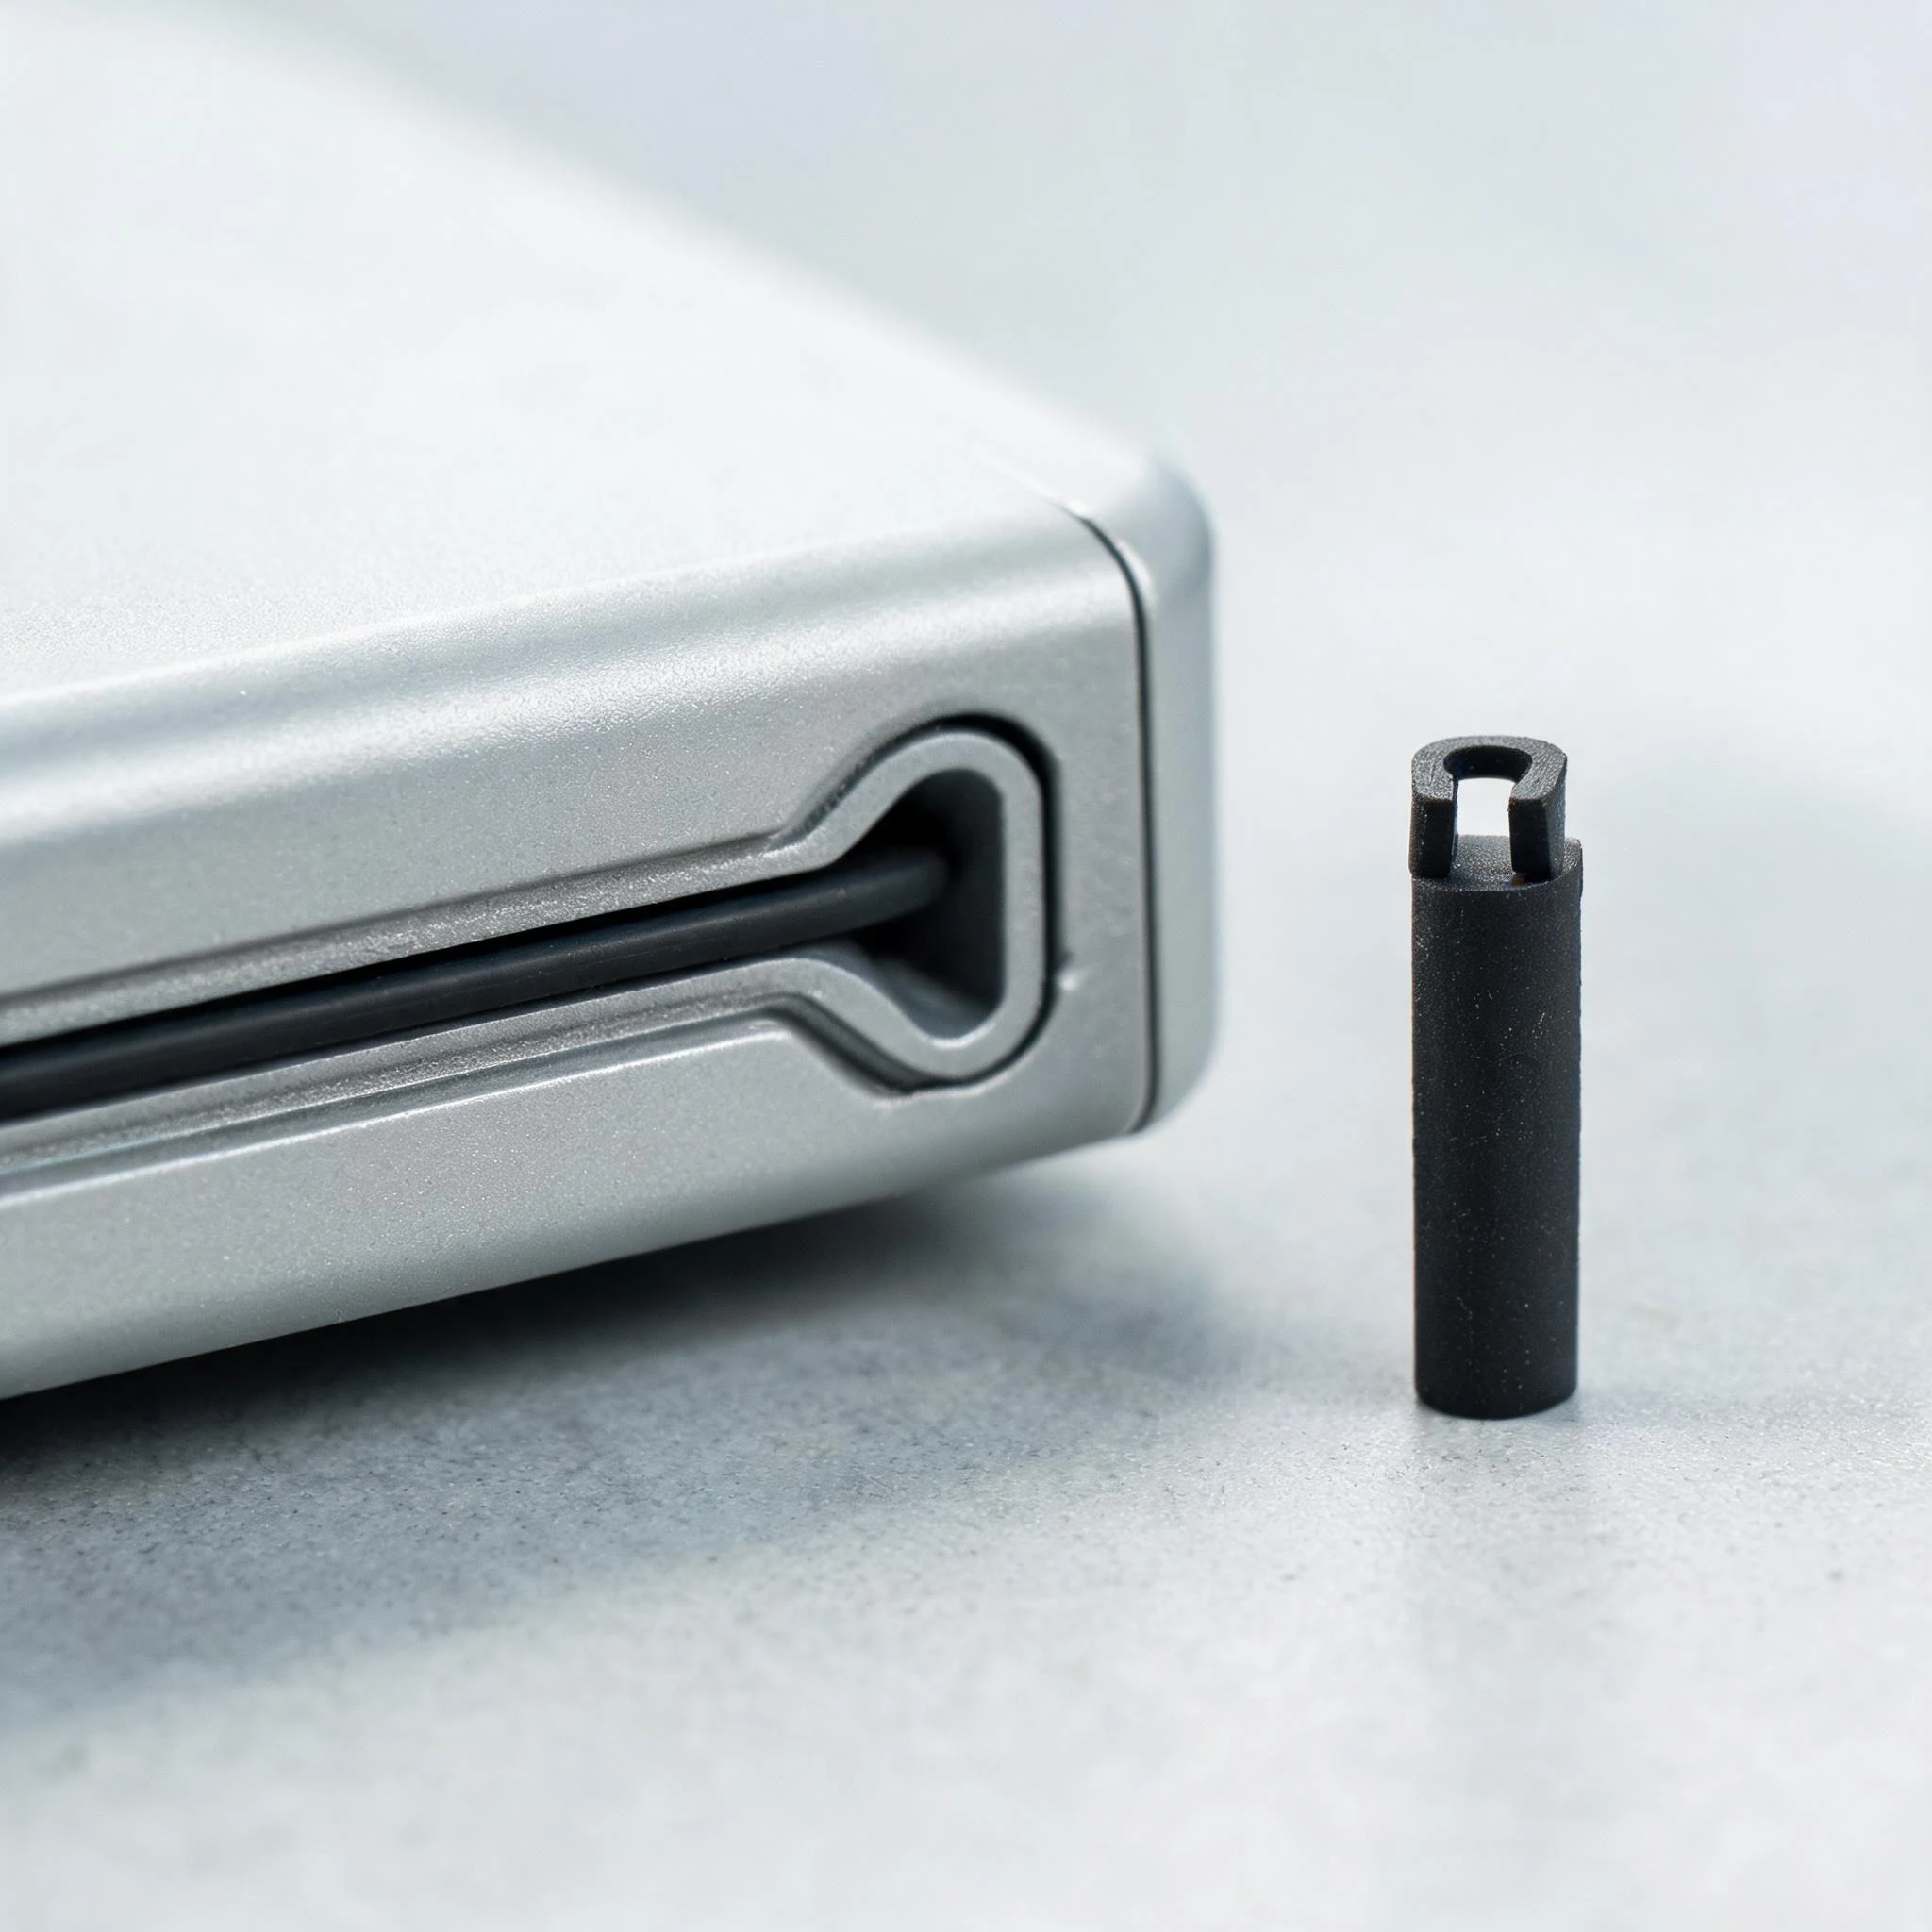
- 異形截面密封墊:適合局部密封或空間受限的開孔、介面部位,靠截面形狀與定位特徵貼合,對模具精度要求更高。
- 嵌件複合密封件:與塑膠或金屬件一體成型,減少裝配工序並避免小件漏裝,適合自動化產線與大批量機型。
不同做法的尺寸一致性影響因素可對照包膠件尺寸一致性的常見影響因素。
開模前確認
評估時要對清的四件事
以下內容確認後,模具結構與工藝方案才能定稿;尺寸與公差按項目圖紙執行。
- 外殼溝槽三維結構(槽寬、槽深、圓角)、裝配壓緊方式與材質
- 防護等級與驗證方式(整機氣密、水密或按內部檢驗口徑執行)
- 裝配方式與數量規模(手工還是自動化,是否需要防呆與連排包裝)
- 接觸介質、工作溫度與清潔度要求
相關能力與頁面:
常見問題
設備外殼密封件相關疑問
密封圈的壓縮量該怎麼定?
壓縮量要和外殼溝槽尺寸、裝配方式與硬度一起定:壓縮不足會滲水,壓縮過量則長期受壓後回彈下降。評估時先把溝槽寬深、螺絲壓緊方式與外殼材質確認清楚,再據此選擇截面與硬度,並用樣件做裝配與防水驗證,而不是先定一條通用壓縮率照搬。
裝配時密封圈會被擠出或咬傷嗎?
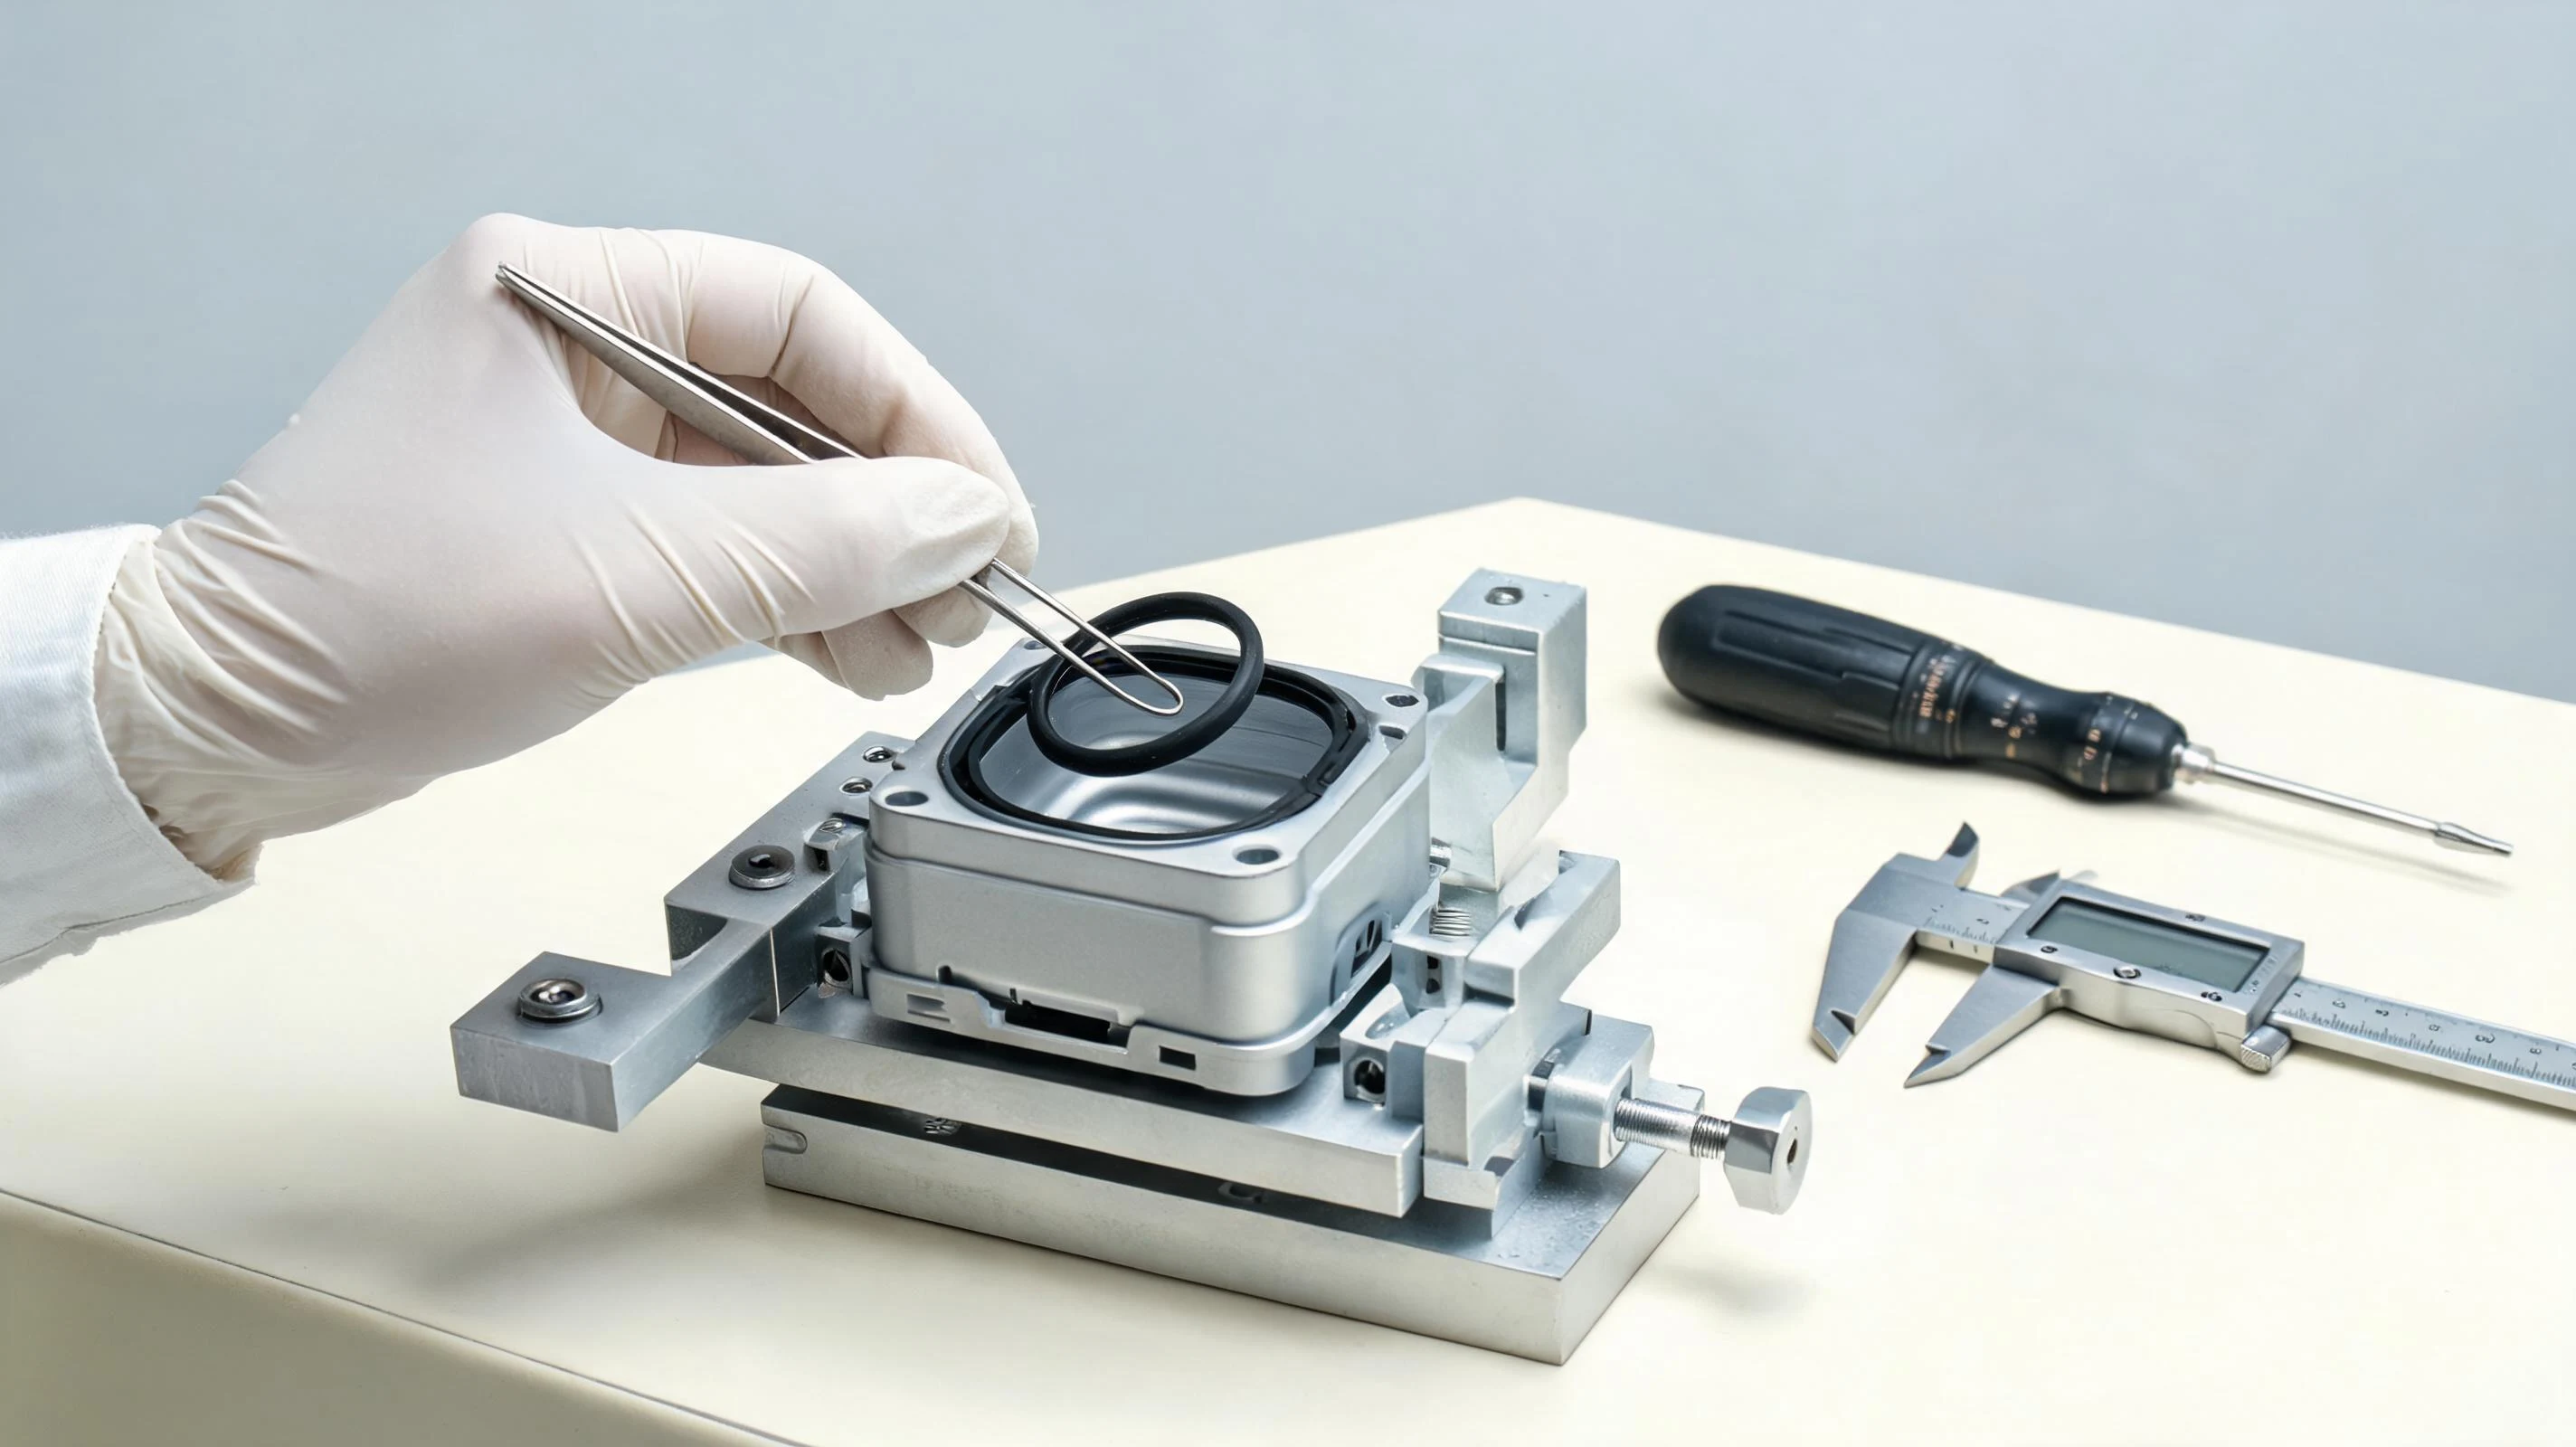
薄壁小截面件在裝配時容易被刮傷或擠入間隙。常見做法是溝槽入口做倒角、減少銳邊、按裝配方向設計截面唇口,必要時增加定位凸點或使用裝配治具。這些結構在開模前確認,比事後加硬度更有效。
批量生產時尺寸波動會不會導致滲漏?
會,所以關鍵尺寸與飛邊位置要在圖紙階段約定並固定檢驗基準。同一批裡的截面尺寸、硬度與飛邊大小都會影響密封效果,量產階段需要穩定的工藝窗口與抽檢規則;對防護等級有要求的項目,建議按裝配後的整機狀態做氣密或水密驗證。
把外殼溝槽結構與防護要求發給我們評估
提供外殼三維結構或樣機、溝槽尺寸、裝配方式與數量區間,我們先給出截面建議、材料方向與打樣安排。