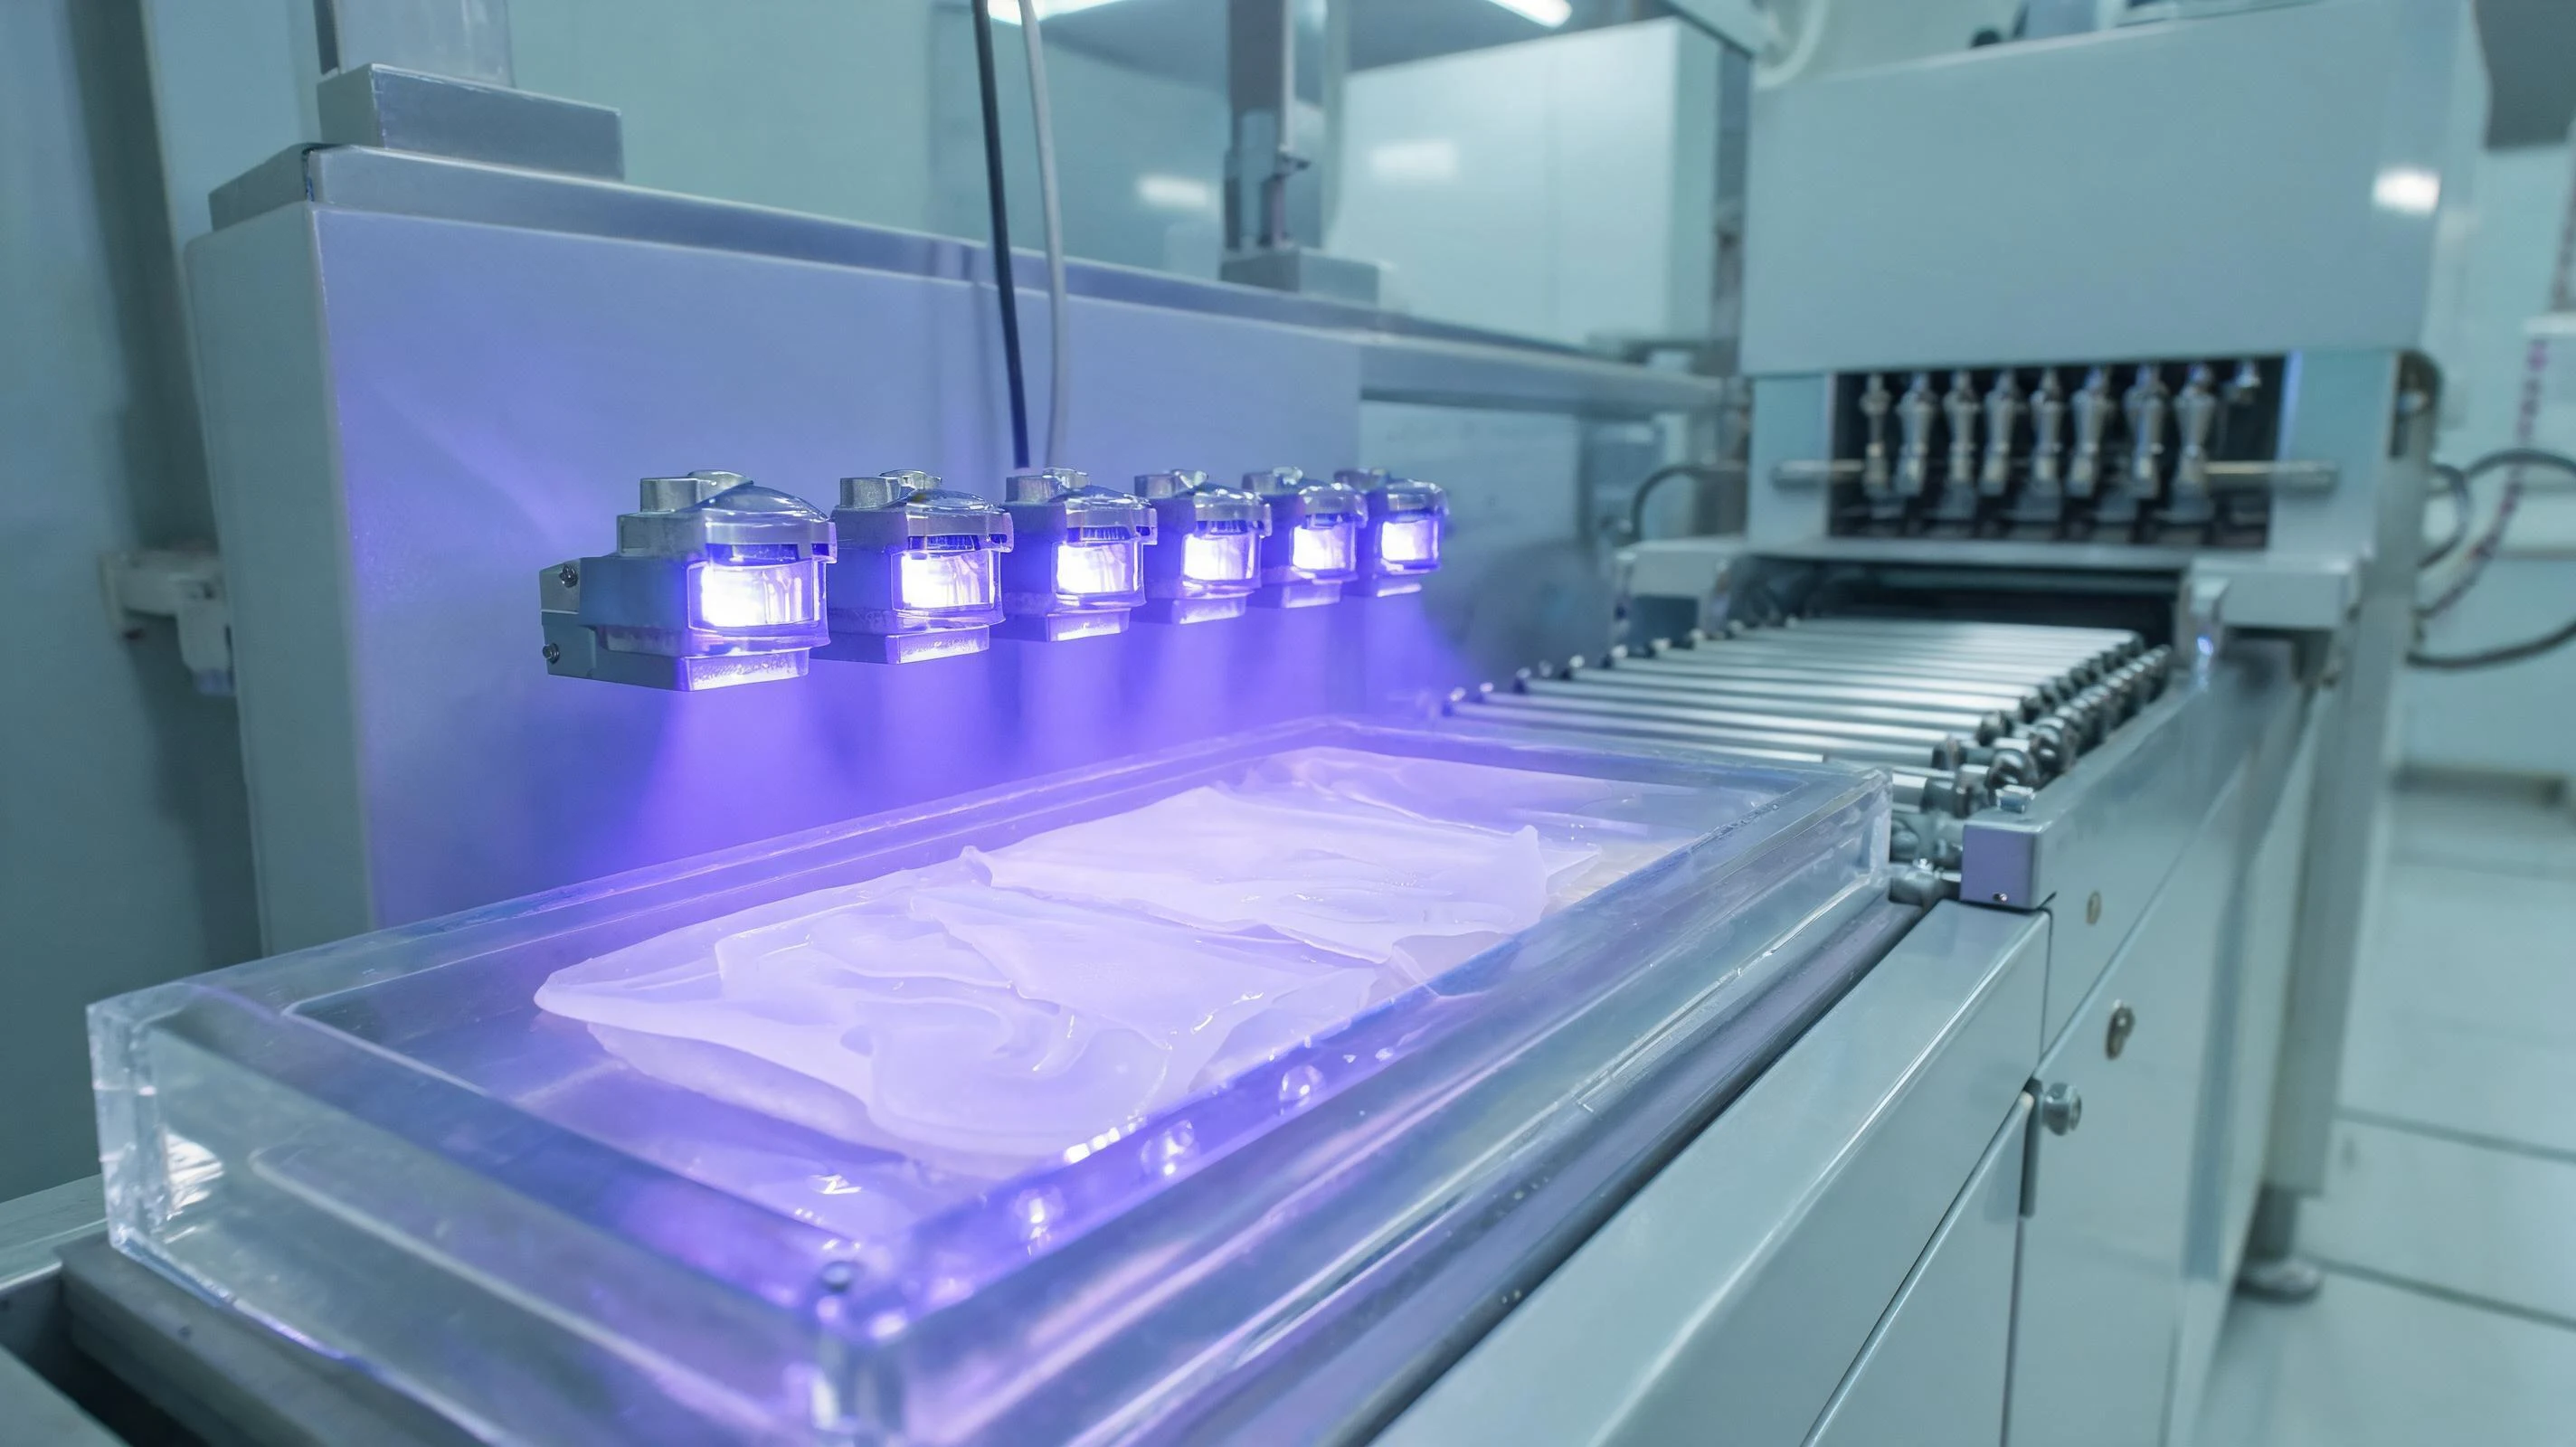
液态硅胶的节拍,长期被热固化锁着:模具要加热,厚件要多等,热敏基材又经不起模具温度。光固化液态硅胶把"等热"换成"等光"——紫外灯照下去,几秒到几十秒就能定型,基材几乎不升温。
但它没有取代热固化,原因不在宣传册上。光固化液态硅胶在产线上的位置是补位:解决"热敏基材 + 薄壁"这一类具体问题,而不是把整条热固化线换掉。这篇讲清它的原理、四个硬边界、模具要改什么,以及固化度该怎么验。
一、它是什么:把催化剂换成光引发剂
常规液态硅胶靠铂催化剂加热交联,温度与时间是两个主变量。光固化液态硅胶在配方里加入光引发剂,用 365 nm 或 395 nm 的紫外光照射,引发剂分解产生自由基,几秒内启动交联。固化速度由光强、曝光时间与引发剂含量决定,不靠模温,所以可以在室温甚至更低温度下成型。
这也解释了两件事:它不需要长时间加热模具,能耗与热应力都低;但它对"光能不能到"异常敏感——化学反应被光控制,光照不到的地方就不会固化。
二、它诱人的地方
- 热敏基材:PC、ABS、电池与已贴装元件的 PCBA,经不起热固化模具的温度,光固化可以在低温下完成包胶。
- 薄壁与微结构:薄层固化快,细纹、微流道这类结构不容易在等热的过程中塌陷。
- 节拍与能耗:省掉模具升温与长硫化,单件时间从分钟级压到秒级,能耗也随之下降。
- 无热应力:冷却收缩小,薄件翘曲与内应力问题少一些。
三、四个硬边界
光固化液态硅胶的项目失败,多数不是材料不好,而是结构没给光留路。
- 阴影区:深槽、双层结构、嵌件下方与侧壁背面,光到不了就不会固化。做结构评审时先画一遍"光路",比先选牌号有用。
- 颜色与填料:黑色、阻燃、高填充的胶会吸收或散射紫外,光进不去,基本走不通;需要遮光外观的件,通常还是热固化。
- 厚度:紫外穿透有限,经验上薄壁(约 2 mm 以内)最顺;厚件要么光热双固化,要么回到热固化。别拿"表面硬了"当作整体熟了。
- 氧阻聚:表面接触空气时自由基被氧消耗,表层发黏。常见解法是氮气保护、覆膜或二次光照,产线上要为此留一个工位。
四、模具与产线要改什么
光固化液态硅胶不是换一桶胶那么简单。模具要能让光进去:石英窗、透明模腔或开放式光照工位,都是常见做法;模具材料与表面处理也要考虑紫外老化。产线侧要排布 UV-LED 灯头、做光强监测(灯珠会衰减)、加冷却与遮光,并处理臭氧与紫外辐射的防护。
还有一条常被忽略:光固化不等于自粘。硅胶与金属、塑胶的界面,仍然要做清洁、底涂或机械锁定;界面处理的时间窗,和热固化路线是同一套逻辑,详见等离子活化的时间窗。
五、固化度怎么验
光固化液态硅胶的固化度,只测表面硬度是最常见的误判。可操作的组合是:萃取或溶胀测未反应物、沿厚度方向做硬度梯度、必要时用 DSC 看残余反应热;再叠加表面发黏、粘接强度、黄变与老化。批次之间还要留光强与曝光时间的记录,否则出问题时无法判断是材料、灯衰减还是结构遮挡。
六、哪些产品适合,哪些不适合
| 产品类型 | 是否适合光固化 | 原因 |
|---|---|---|
| 薄壁透光件(约 2 mm 以内) | 适合 | 光能穿透,节拍短 |
| 光学件、导光件 | 适合,需做黄变验证 | 透光、热应力低 |
| 热敏塑胶或电子件包胶 | 有条件适合 | 基材怕热,但结构要留光路 |
| 黑色、阻燃、高填充件 | 不适合 | 填料吸收或散射紫外 |
| 厚件(经验上超过 5 mm) | 不宜单独使用 | 穿透不足,需光热双固化 |
| 带嵌件遮挡的结构 | 先改结构再谈 | 阴影区固化不到 |
| 大面积薄涂 | 适合 | 薄层快固化,能耗低 |
结论
光固化液态硅胶是"补位"技术:先用它解决热敏基材与薄壁件的具体问题,再评估要不要扩大范围。判断顺序建议是——先看结构能不能让光照到,再看颜色与厚度是否允许,最后才谈节拍与成本。顺序反了,样品做得出来,量产却会卡在阴影区与批次稳定性上。
站内延伸:模具与流道结构见模具成型,材料牌号与耐温见材料特性库,固化与老化验证见研发检测;薄壁成型的边界见薄到 0.2 mm,LSR 与固态胶的取舍见LSR 与 HCR 怎么选。