模内纹理外观件
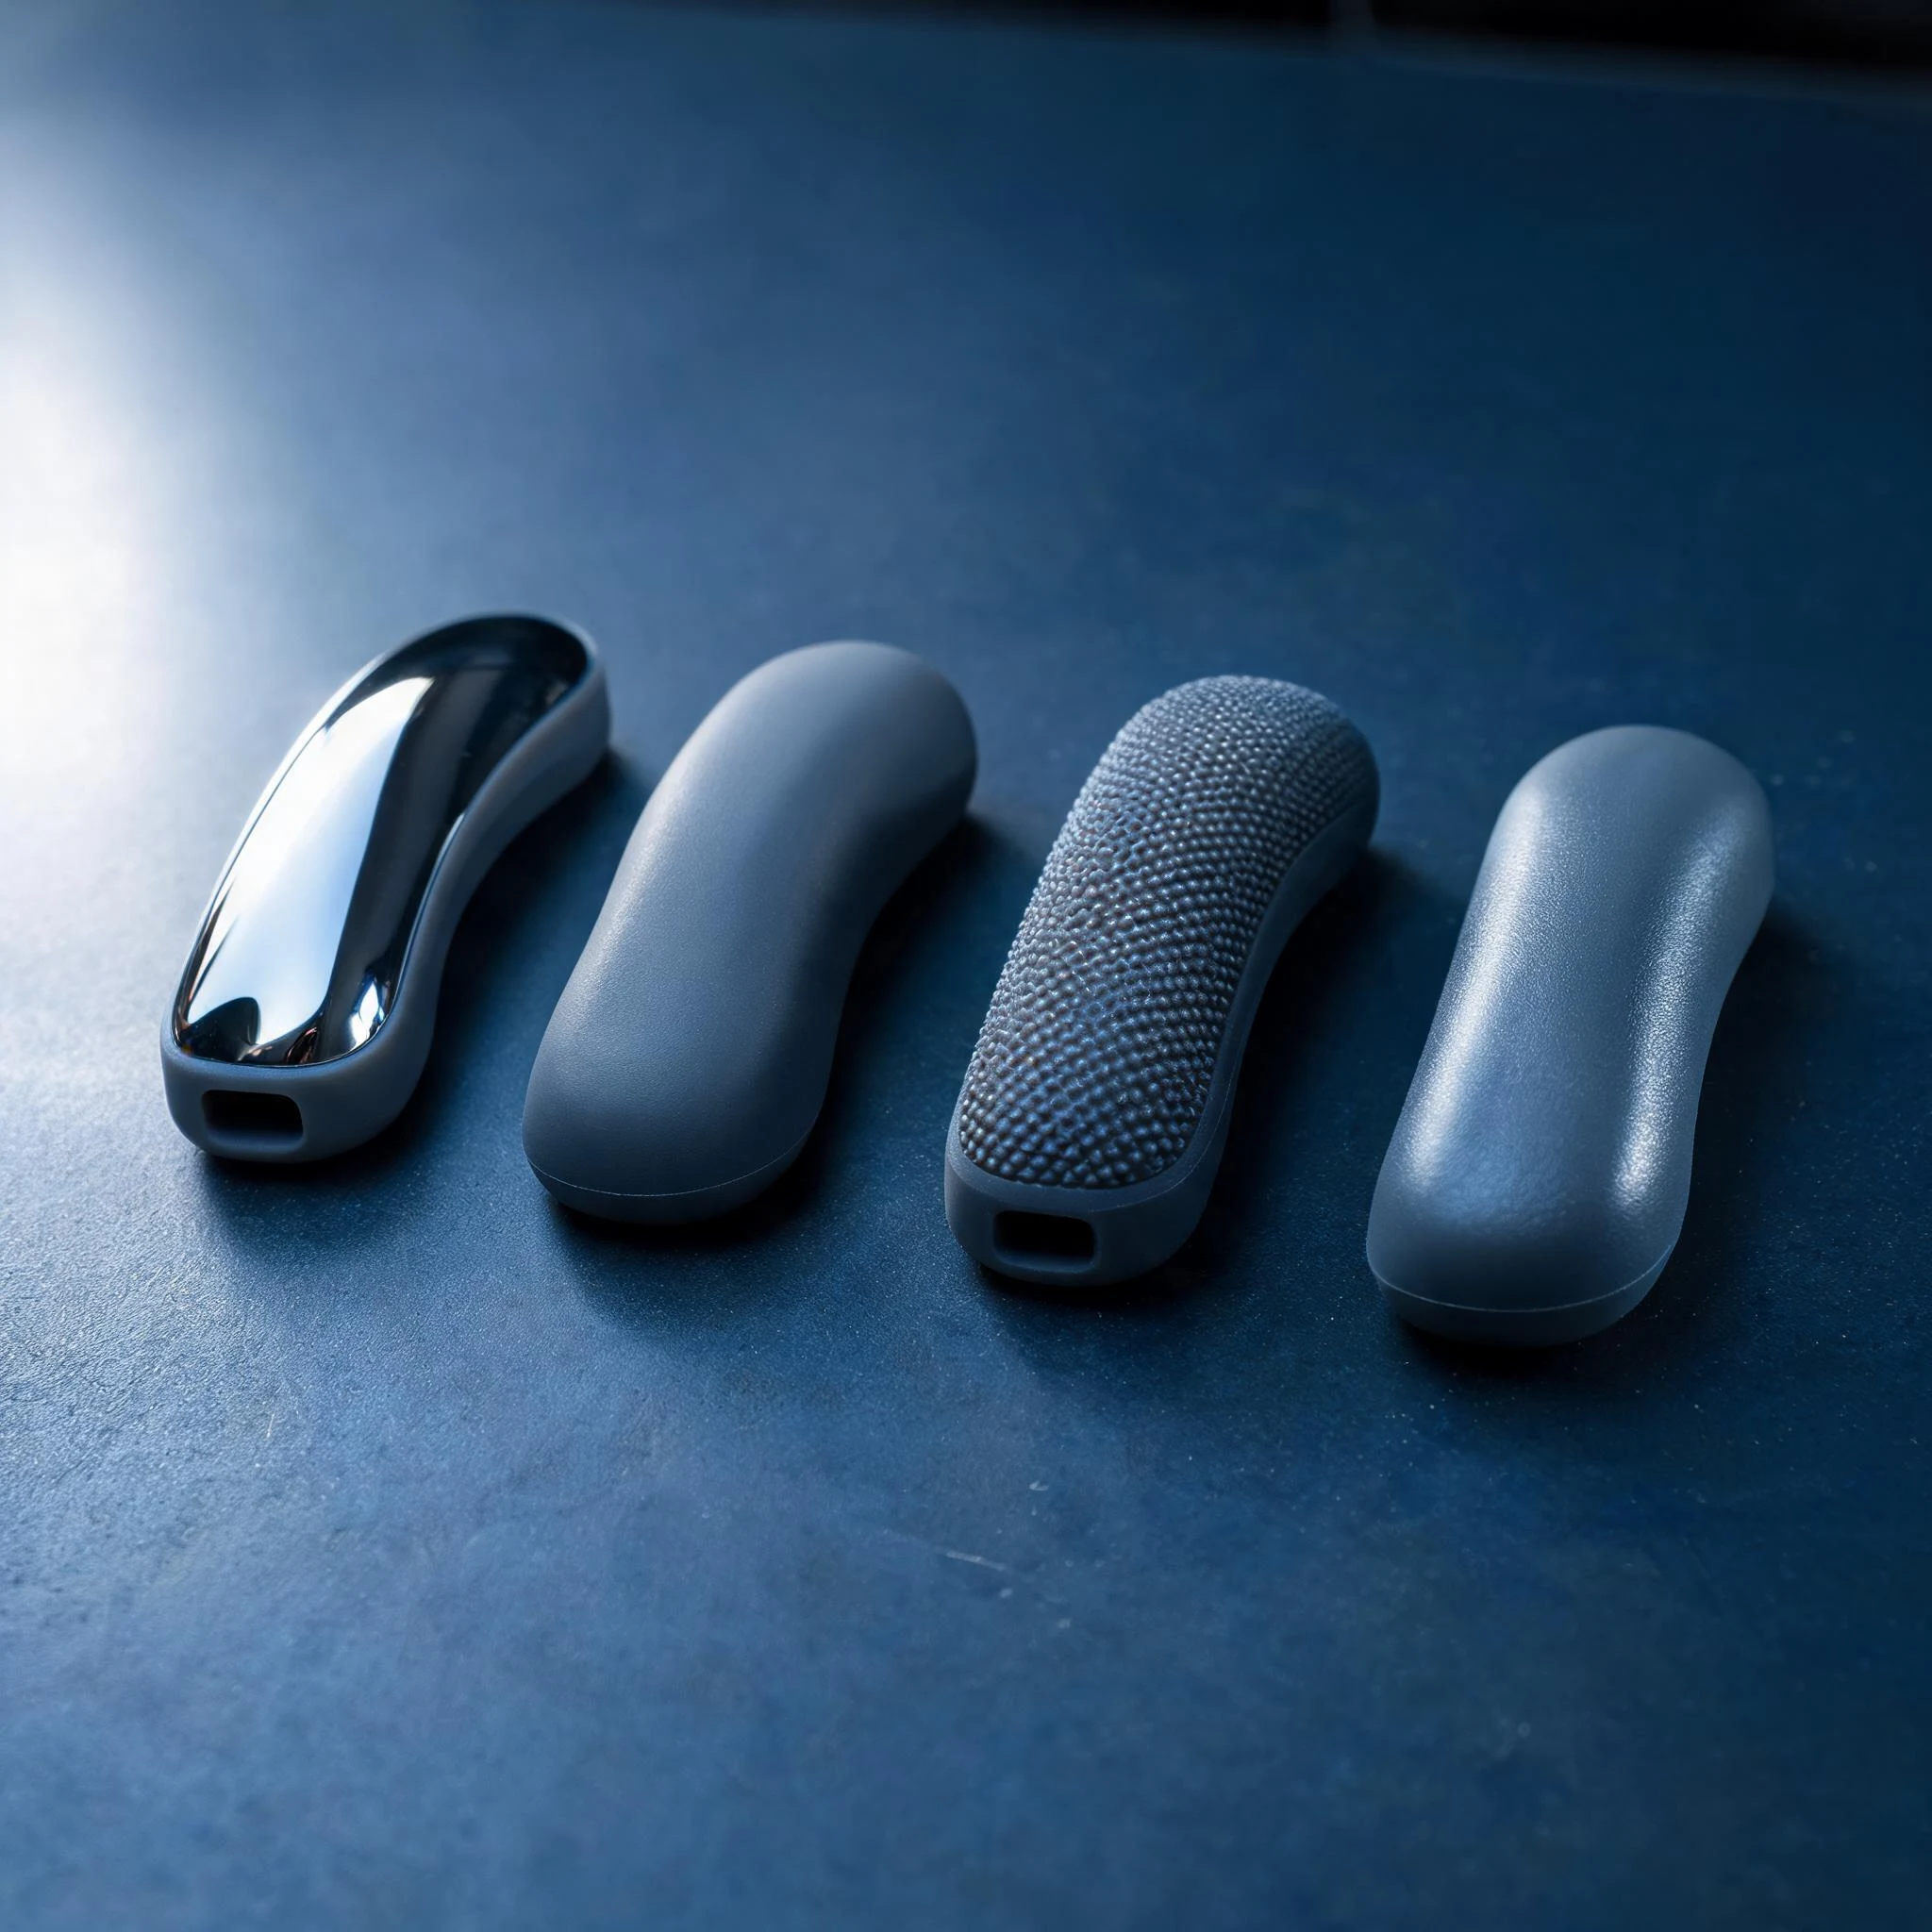
品牌设备用的外观件:质感由模具蚀纹、抛光与结构纹理做出来,与件同寿命、不掉色;色差、光泽度与批量一致性按品牌口径管控。
产品说明
外观件的价值不在造型多特别,而在用半年以后还像新的一样。喷涂、转印这类后加工质感,一旦被汗液、酒精或摩擦力磨掉,露出的是底材而不是"旧一点的表面",整机观感立刻掉档。模内纹理的逻辑正好相反:纹理由模具直接转印到硅胶本体,磨损只会让光泽变化,不会出现掉色与起皮。
做法上分三条路线:模具蚀纹(火花纹、化学蚀纹或镭雕纹),用于细砂、颗粒与仿皮纹;抛光与镜面,用于高光与通透质感的件;结构纹理,把防滑纹与功能特征直接做进结构里,摩擦性能不依赖表面处理。三条路线可以组合在同一只件上——比如握持区做颗粒、外观面做细砂、边框做高光过渡。
外观件通常还要承载标识:品牌 Logo、型号与装饰线。这些可以走丝印、镭雕或填色,与模内纹理叠加使用时,要先确认工艺顺序与色差口径,避免标识压掉纹理、或纹理影响印刷附着力,见表面处理。
结构与材料要点
- 纹理与脱模:纹理越深、脱模角越要留足,否则容易出现拉伤与亮斑。
- 分型与浇口:分型线位置、浇口痕迹要避开外观主视面,开模前与整机一起定。
- 色差与封样:色号、允许色差与光泽度基准一起约定,浅色与高光件尤其敏感。
- 耐磨与耐汗:易摩擦部位用颗粒或结构纹理替代镜面,并把耐磨项目纳入验证。
- 清洁与指纹:高光面易显指纹,按实际清洁方式(擦拭、酒精)确认表面表现。
- 批量一致性:纹理深度与光泽的模具一致性,直接决定批量外观是否统一。
产品详情
可选配置与工艺口径
下表为本类产品的常见可选范围。具体尺寸、公差与验收标准按项目图纸确认,颜色与手感以打样实物封样为准。
| 项目 | 可选范围 | 确认方式 |
|---|---|---|
| 适配部位 | 设备外壳外观面、装饰圈与装饰片、握持区包覆件、按键与侧键外观件 | 按整机结构与外观分区确认 |
| 外观做法 | 模具蚀纹(细砂、颗粒、仿皮纹)、抛光与镜面、结构纹理、同件组合分区 | 外观样板与纹理样封样 |
| 色数与配色 | 单色、双色一体成型、多色组合 | 按色板与实物样件确认 |
| 光泽度 | 哑光到高光分档,可按主视面与侧视面分别设定 | 打样阶段以光泽度基准件比对 |
| 硬度 | 邵氏 A 40~70 区间常用,按握持手感与装配要求分档 | 以手感与装配测试确认 |
| 标识工艺 | 丝印、镭雕、填色、模内镶嵌色片 | 按外观标准与耐磨要求确认 |
| 成型方式 | 固态模压、液态硅胶注塑(薄壁与高光件)、双色一体成型 | 评估阶段给出建议路线 |
| 清洁与包装 | 按项目要求确定清洁度、去飞边方式与包装形态(防刮隔层、托盘、连排) | 按外观等级与装配工序约定 |
三种常见做法
按使用场景选外观路线
以下三种做法在品牌设备外观件里最常见,区别在耐摩擦能力与观感定位上。
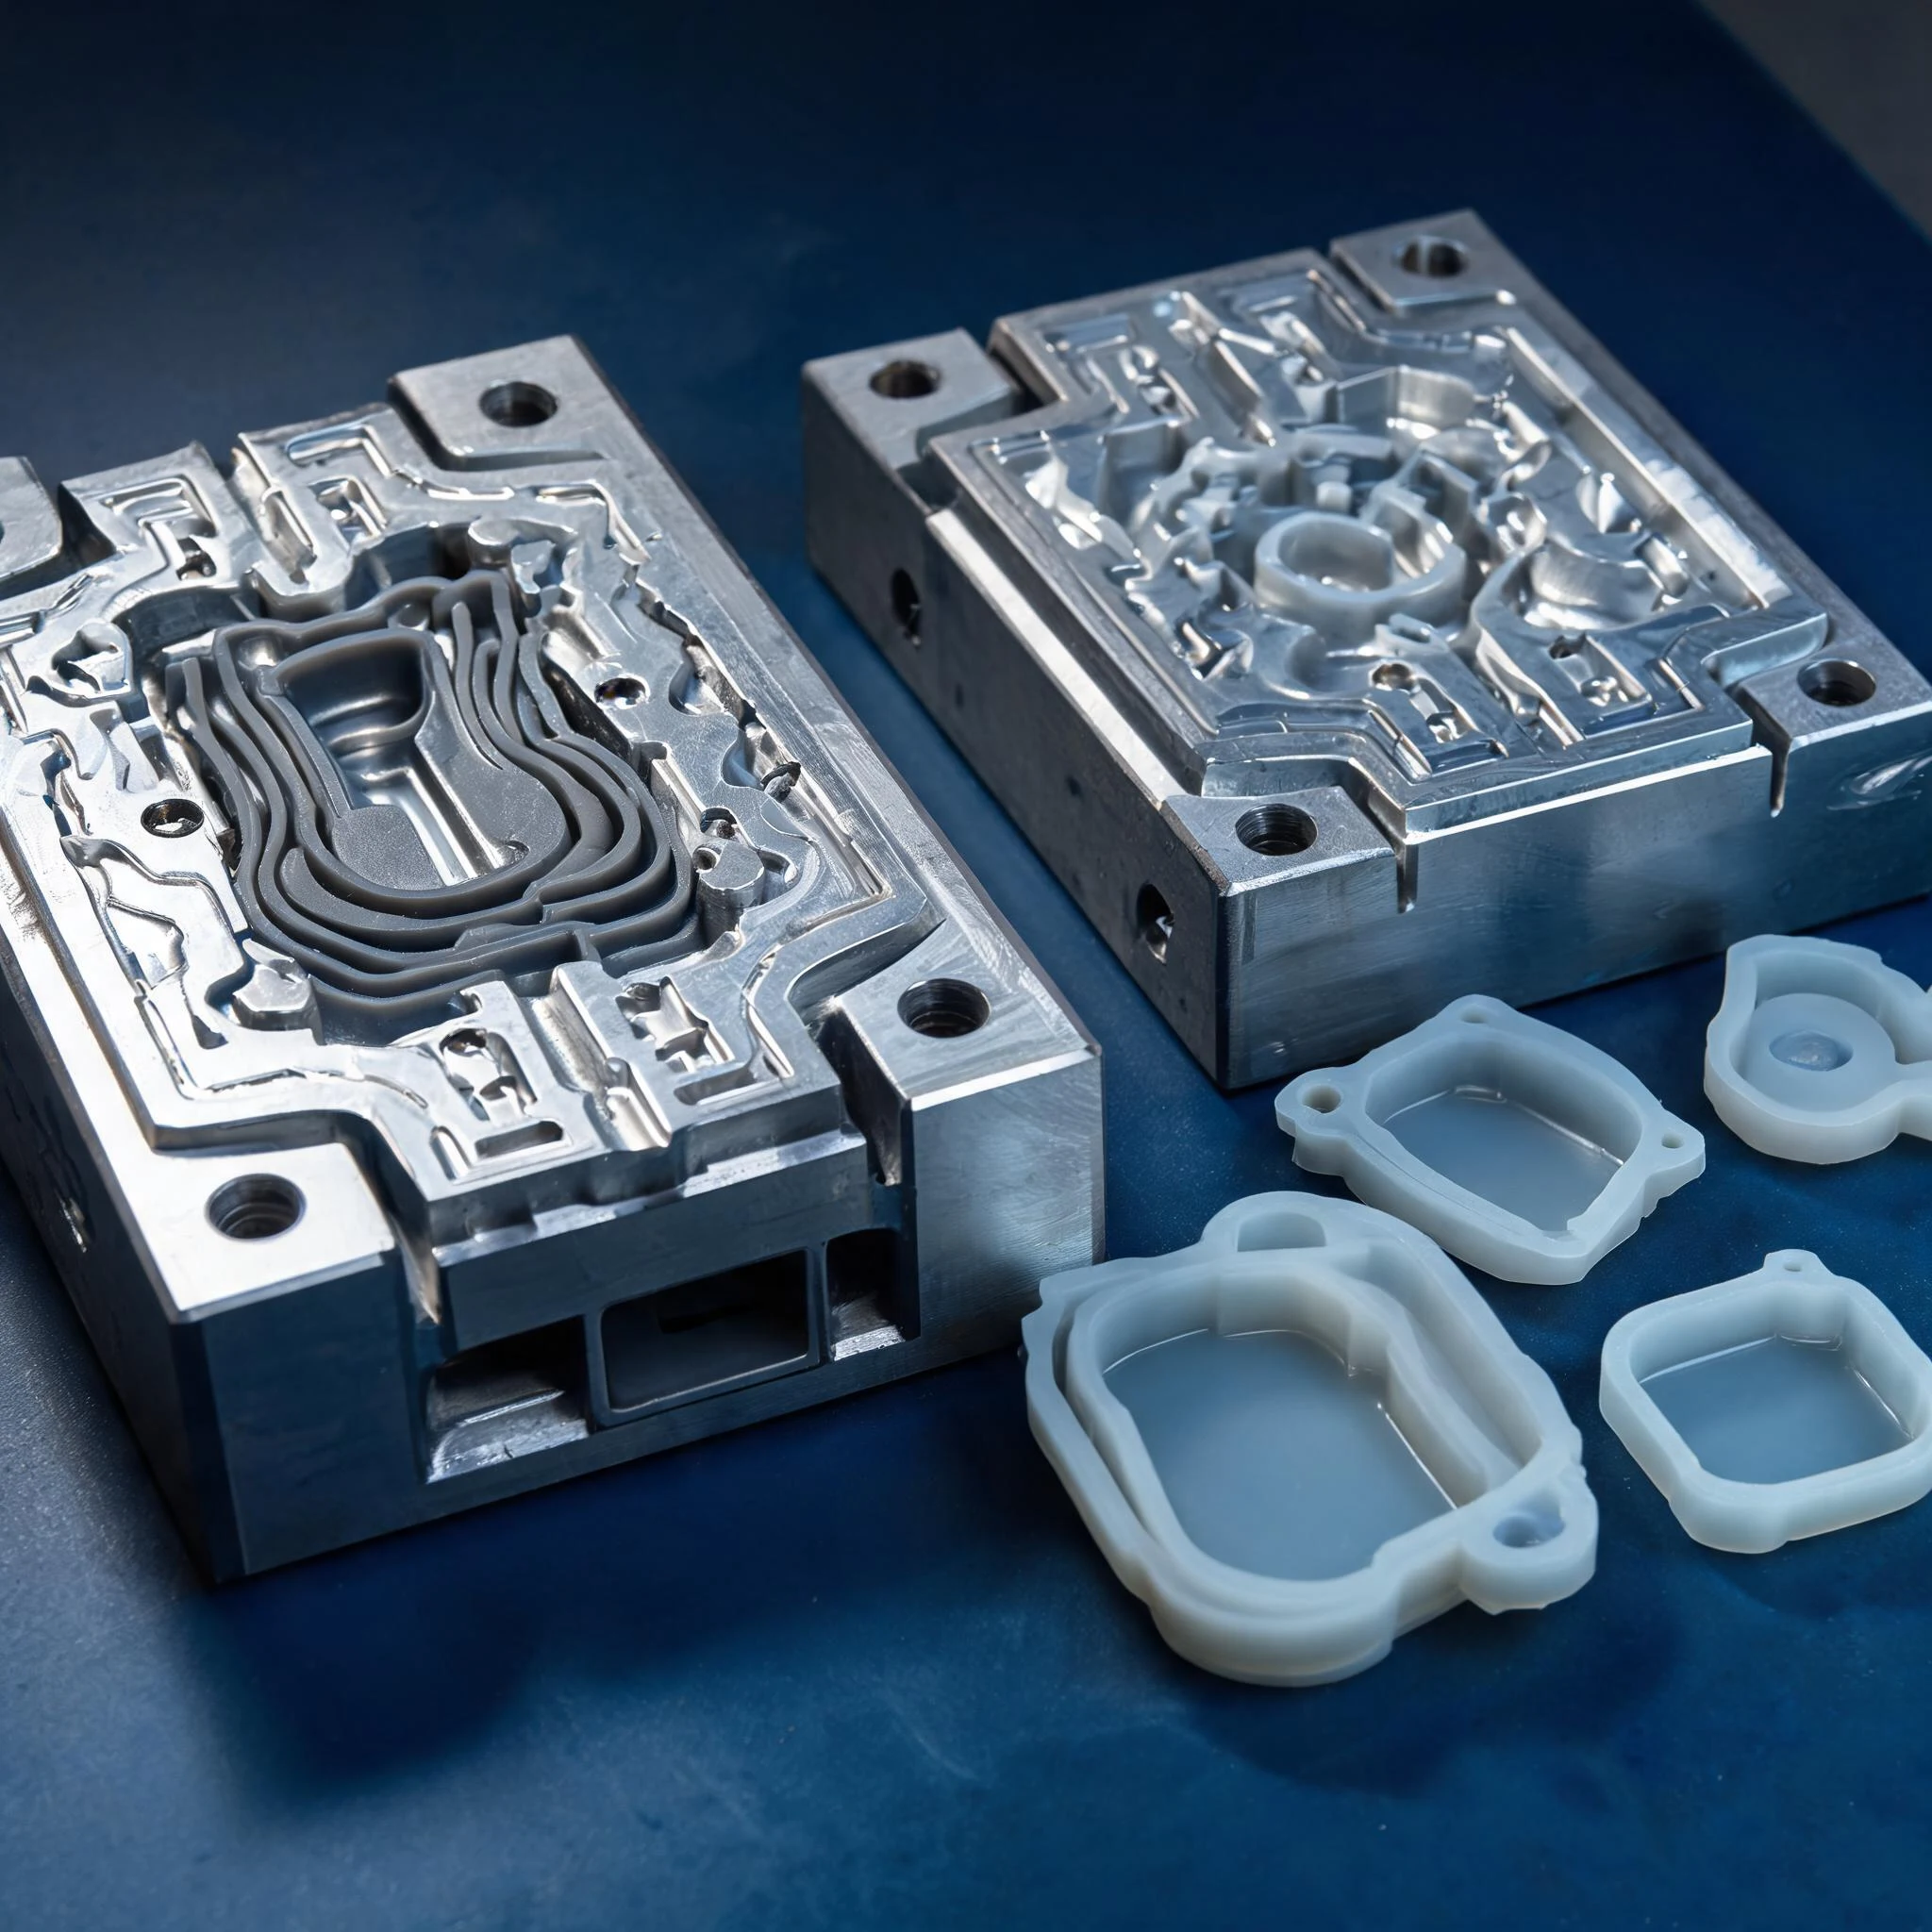
- 模具蚀纹质感件:细砂与颗粒纹理,触感柔和、耐摩擦,适合握持区与大面积外观面;对脱模角与模具一致性要求高。
- 高光镜面件:通透、显质感,适合边框与装饰件;缺点是易显指纹与划痕,建议放在非高频接触面。
- 结构与双色组合件:把防滑纹做进结构、把配色做进双色成型,一次成型同时解决手感与外观,适合按键、装饰圈与握把件,双色工艺可参考硅胶表带双色一体成型。
常见问题
模内纹理外观件相关疑问
模内纹理会不会像涂层一样掉色脱落?
模内纹理是模具表面转印到硅胶件本体上的,纹理与基材是一体的,所以不存在涂层脱落的问题;日常使用中可能发生的是光泽变化与局部压亮,长期摩擦部位会更明显。要控制这一点,应在设计阶段把易摩擦区域改用颗粒或结构纹理,并把耐磨与耐汗液的项目纳入验证,而不是等上市后再补救。
不同批次的色差怎么控制?
做法是把外观拆成可判定的几项:色号基准、允许色差范围、光泽度基准与纹理样板,并在打样阶段制作并封存外观样板。量产阶段按封样比对并固定留样,同时把原料批次、色母配比与硫化条件纳入管控;浅色与高光件的色差最容易显形,验收口径要写得更细。
模具蚀纹做出来后还能改吗?
纹理可以调整,但要区分方向:把已有纹理做细或做浅,通常可以在原模具上处理;要把纹理做粗或改变风格,往往需要重新蚀纹甚至更换模仁,尤其是已经抛光到镜面的部位。所以纹理样板与外观标准建议在开模前确定,避免后续反复改模带来的成本与交期损失。
把外观标准与整机结构发给我们评估
提供色号与色差要求、光泽度与纹理样板、配合公差与数量区间,我们先给出模具方案、成型路线与打样安排。