模內紋理外觀件
品牌設備用的外觀件:質感由模具蝕紋、拋光與結構紋理做出來,與件同壽命、不掉色;色差、光澤度與批次一致性按品牌口徑管控。
產品說明
外觀件的價值不在造型多特別,而在用半年以後還像新的一樣。噴塗、轉印這類後加工質感,一旦被汗液、酒精或摩擦力磨掉,露出的是底材而不是「舊一點的表面」,整機觀感立刻掉檔。模內紋理的邏輯正好相反:紋理由模具直接轉印到矽膠本體,磨損只會讓光澤變化,不會出現掉色與起皮。
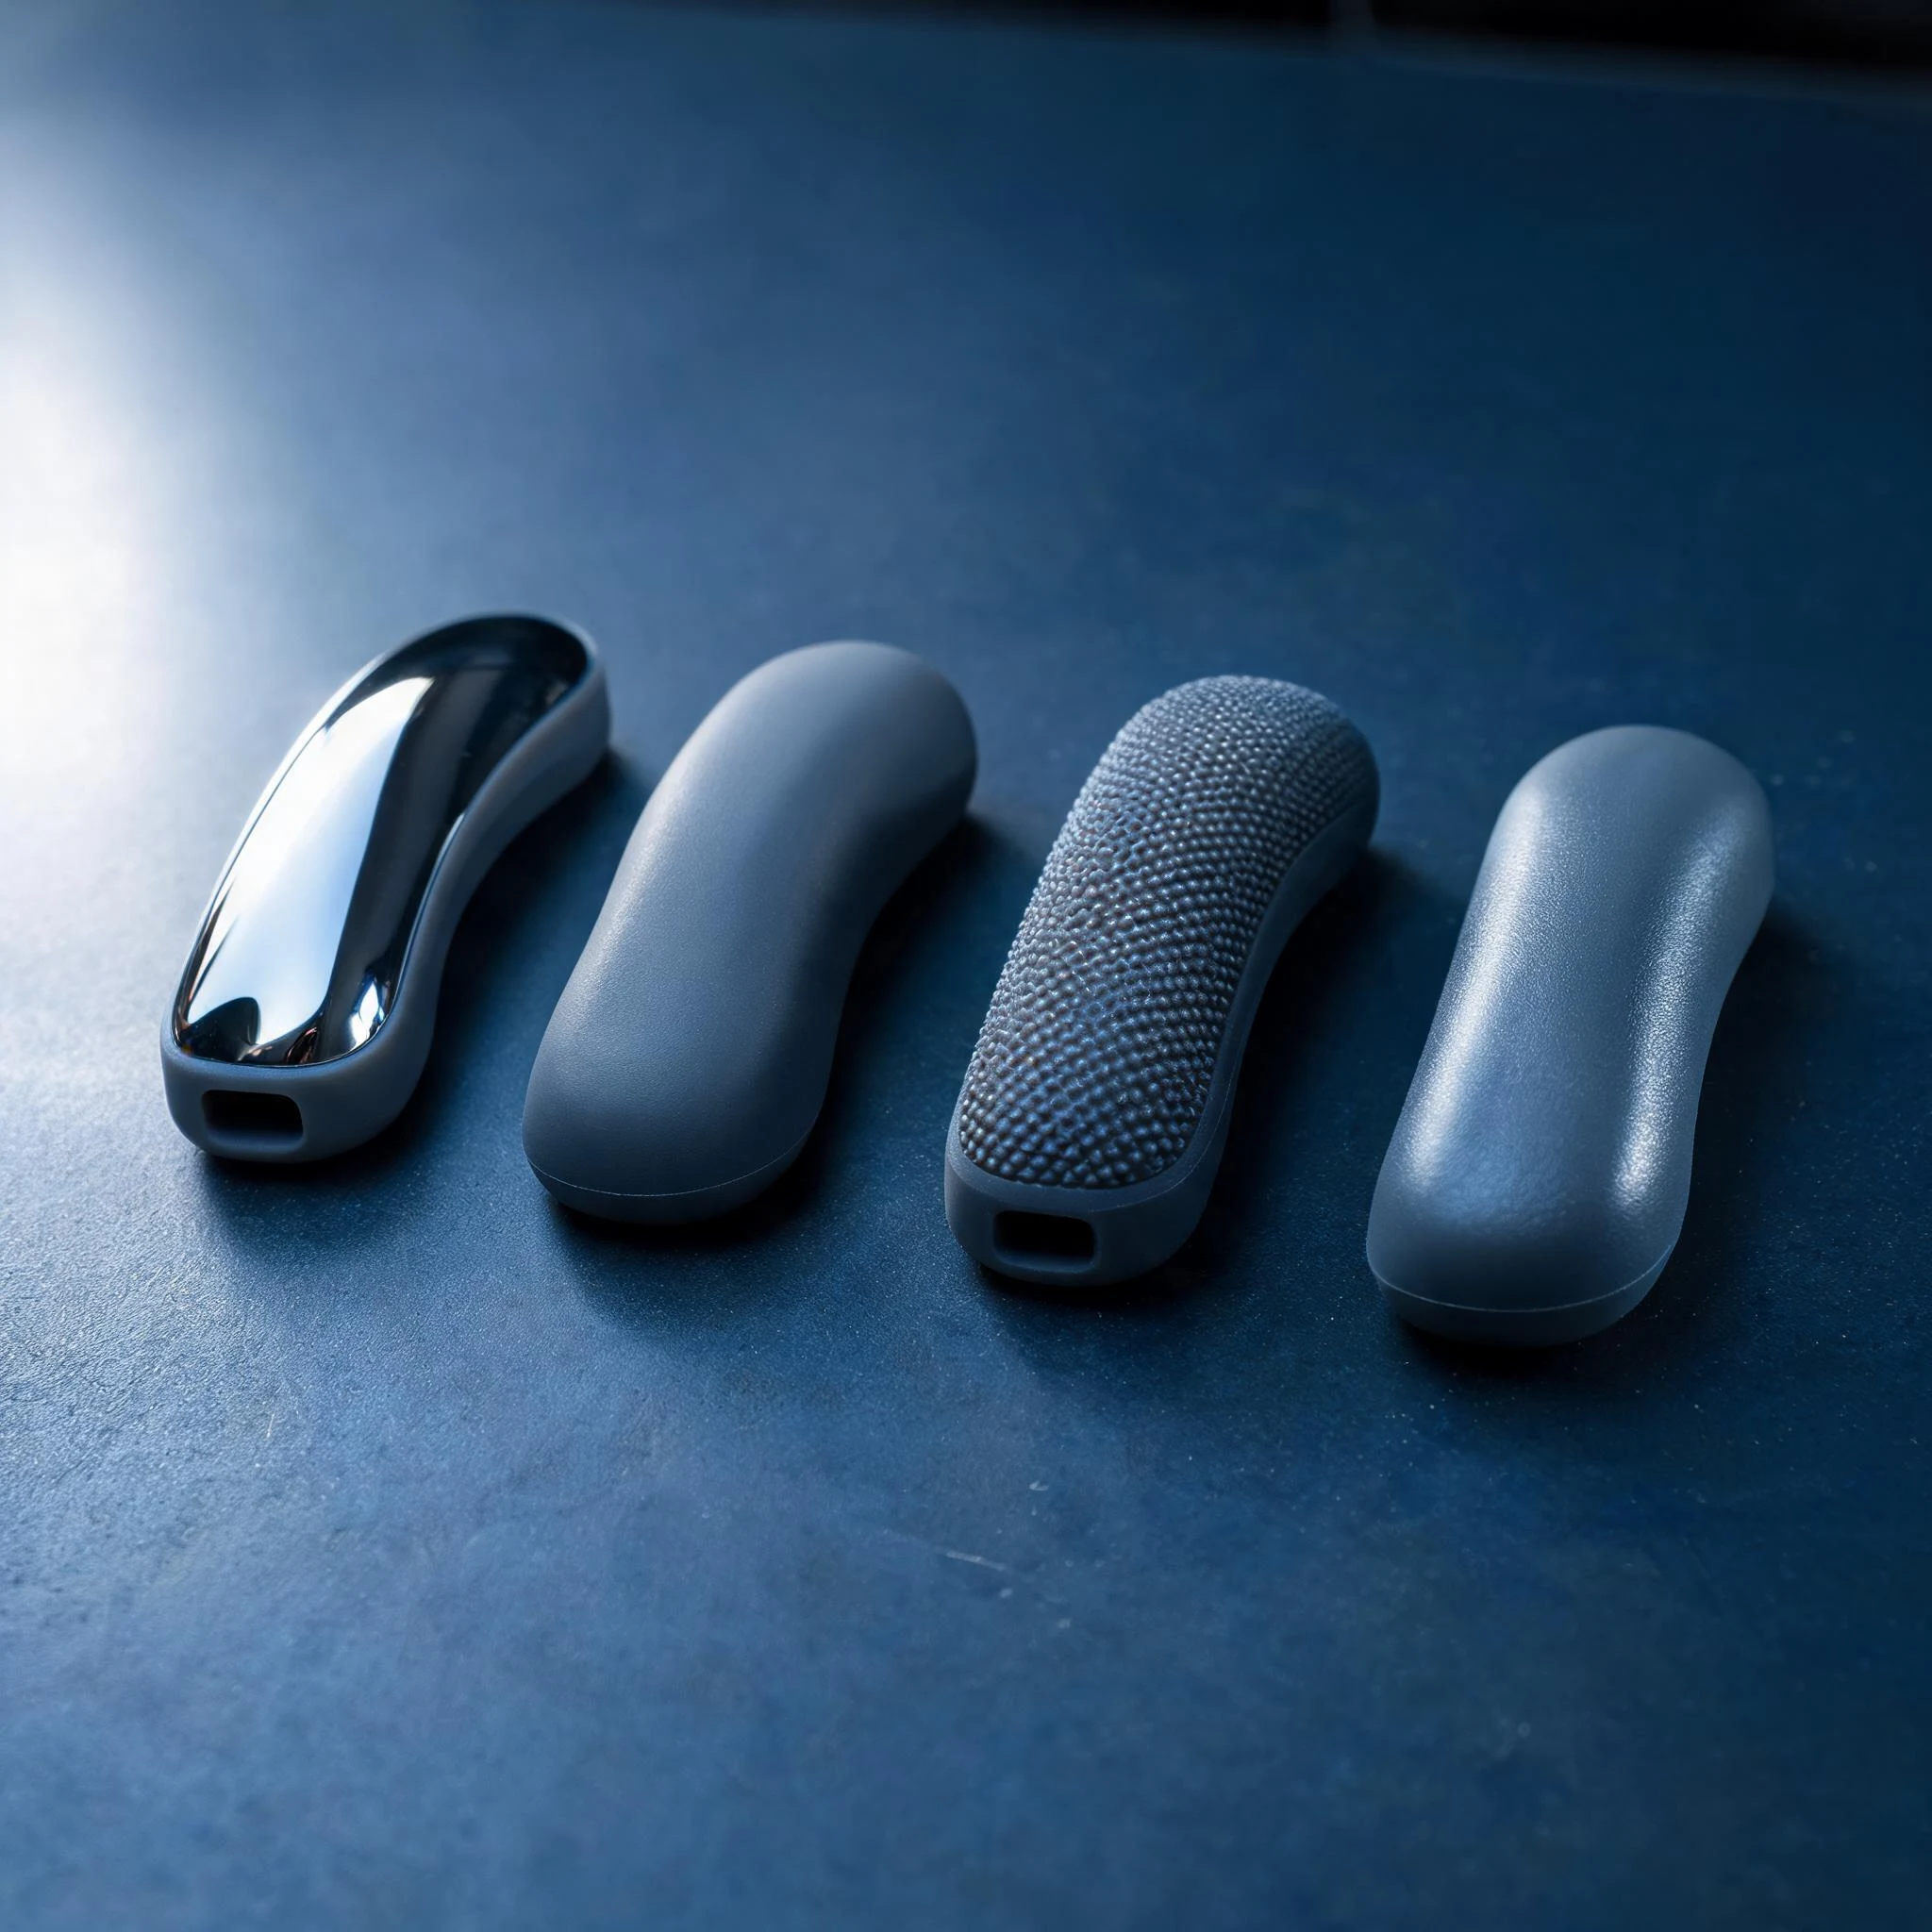
做法上分三條路線:模具蝕紋(火花紋、化學蝕紋或雷雕紋),用於細砂、顆粒與仿皮紋;拋光與鏡面,用於高光與通透質感的件;結構紋理,把防滑紋與功能特徵直接做進結構裡,摩擦性能不依賴表面處理。三條路線可以組合在同一隻件上——比如握持區做顆粒、外觀面做細砂、邊框做高光過渡。
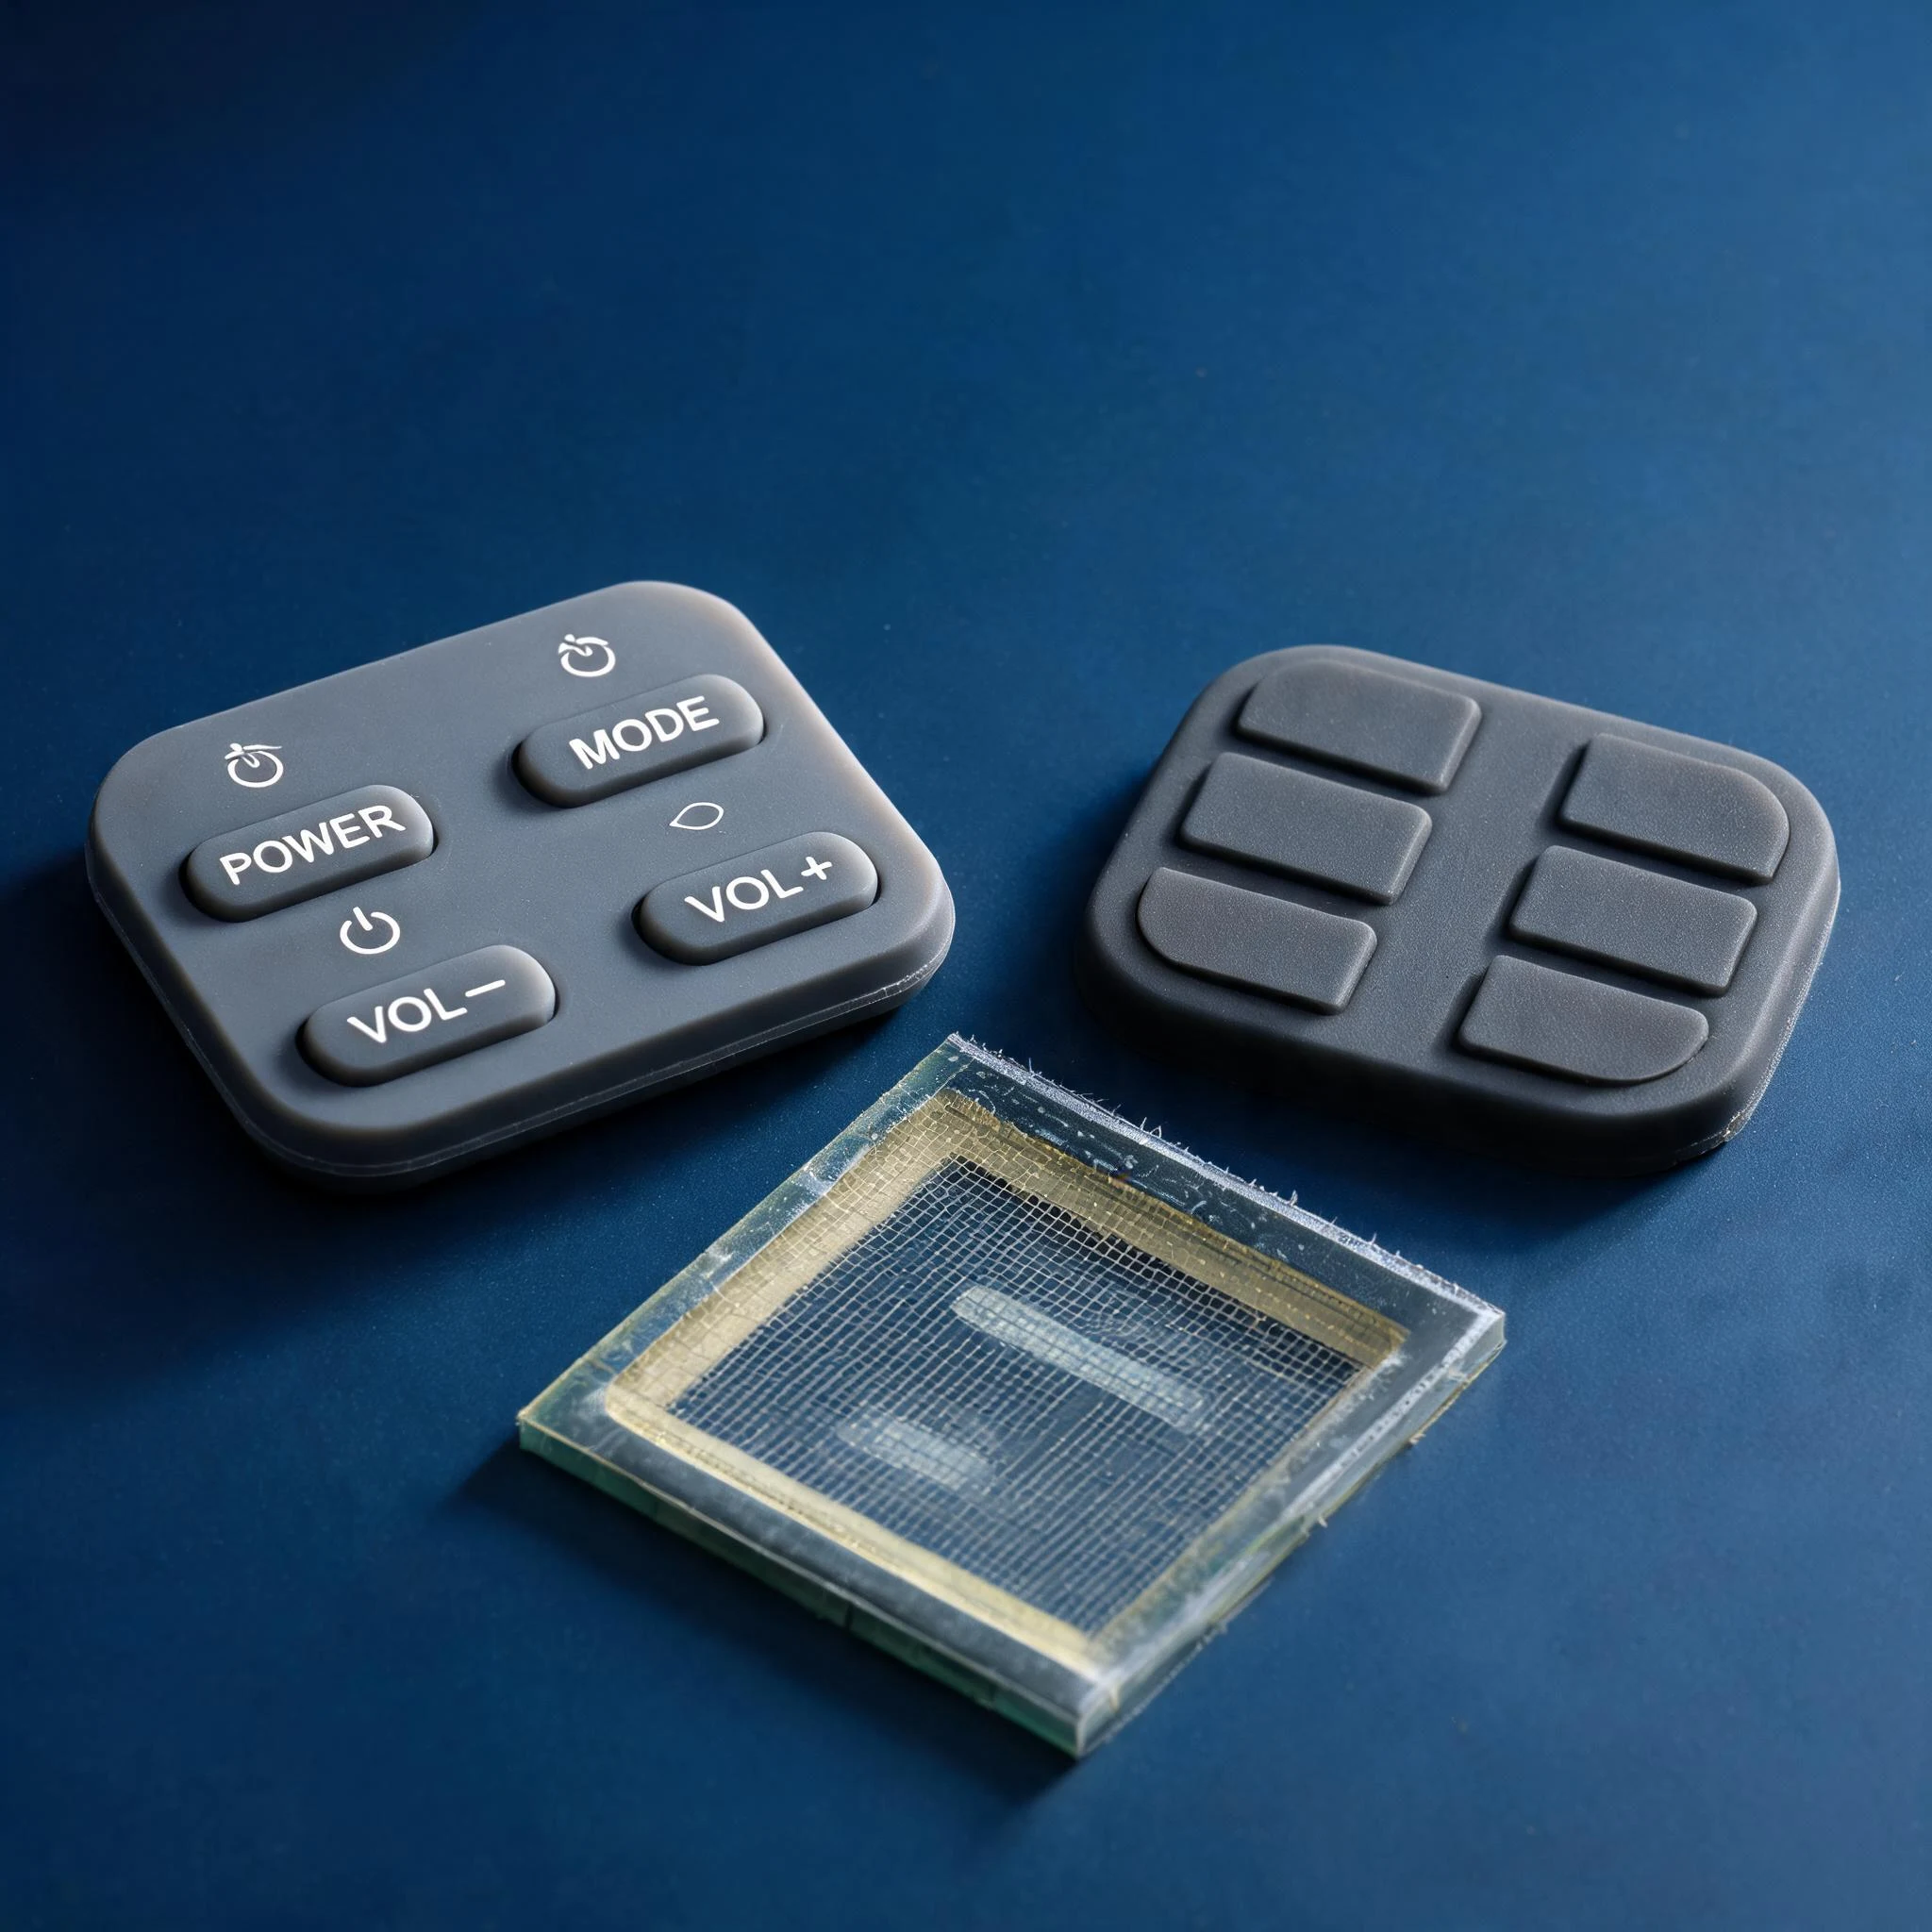
外觀件通常還要承載標識:品牌 Logo、型號與裝飾線。這些可以走絲印、雷雕或填色,與模內紋理疊加使用時,要先確認工藝順序與色差口徑,避免標識壓掉紋理、或紋理影響印刷附著力,見表面處理。
結構與材料要點
- 紋理與脫模:紋理越深、脫模角越要留足,否則容易出現拉傷與亮斑。
- 分型與澆口:分型線位置、澆口痕跡要避開外觀主視面,開模前與整機一起定。
- 色差與封樣:色號、允許色差與光澤度基準一起約定,淺色與高光件尤其敏感。
- 耐磨與耐汗:易摩擦部位用顆粒或結構紋理替代鏡面,並把耐磨項目納入驗證。
- 清潔與指紋:高光面易顯指紋,按實際清潔方式(擦拭、酒精)確認表面表現。
- 批次一致性:紋理深度與光澤的模具一致性,直接決定批量外觀是否統一。
產品詳情
可選配置與工藝口徑
下表為本類產品的常見可選範圍。具體尺寸、公差與驗收標準按項目圖紙確認,顏色與手感以打樣實物封樣為準。
| 項目 | 可選範圍 | 確認方式 |
|---|---|---|
| 適配部位 | 設備外殼外觀面、裝飾圈與裝飾片、握持區包覆件、按鍵與側鍵外觀件 | 按整機結構與外觀分區確認 |
| 外觀做法 | 模具蝕紋(細砂、顆粒、仿皮紋)、拋光與鏡面、結構紋理、同件組合分區 | 外觀樣板與紋理樣封樣 |
| 色數與配色 | 單色、雙色一體成型、多色組合 | 按色板與實物樣件確認 |
| 光澤度 | 啞光到高光分檔,可按主視面與側視面分別設定 | 打樣階段以光澤度基準件比對 |
| 硬度 | 邵氏 A 40~70 區間常用,按握持手感與裝配要求分檔 | 以手感與裝配測試確認 |
| 標識工藝 | 絲印、雷雕、填色、模內鑲嵌色片 | 按外觀標準與耐磨要求確認 |
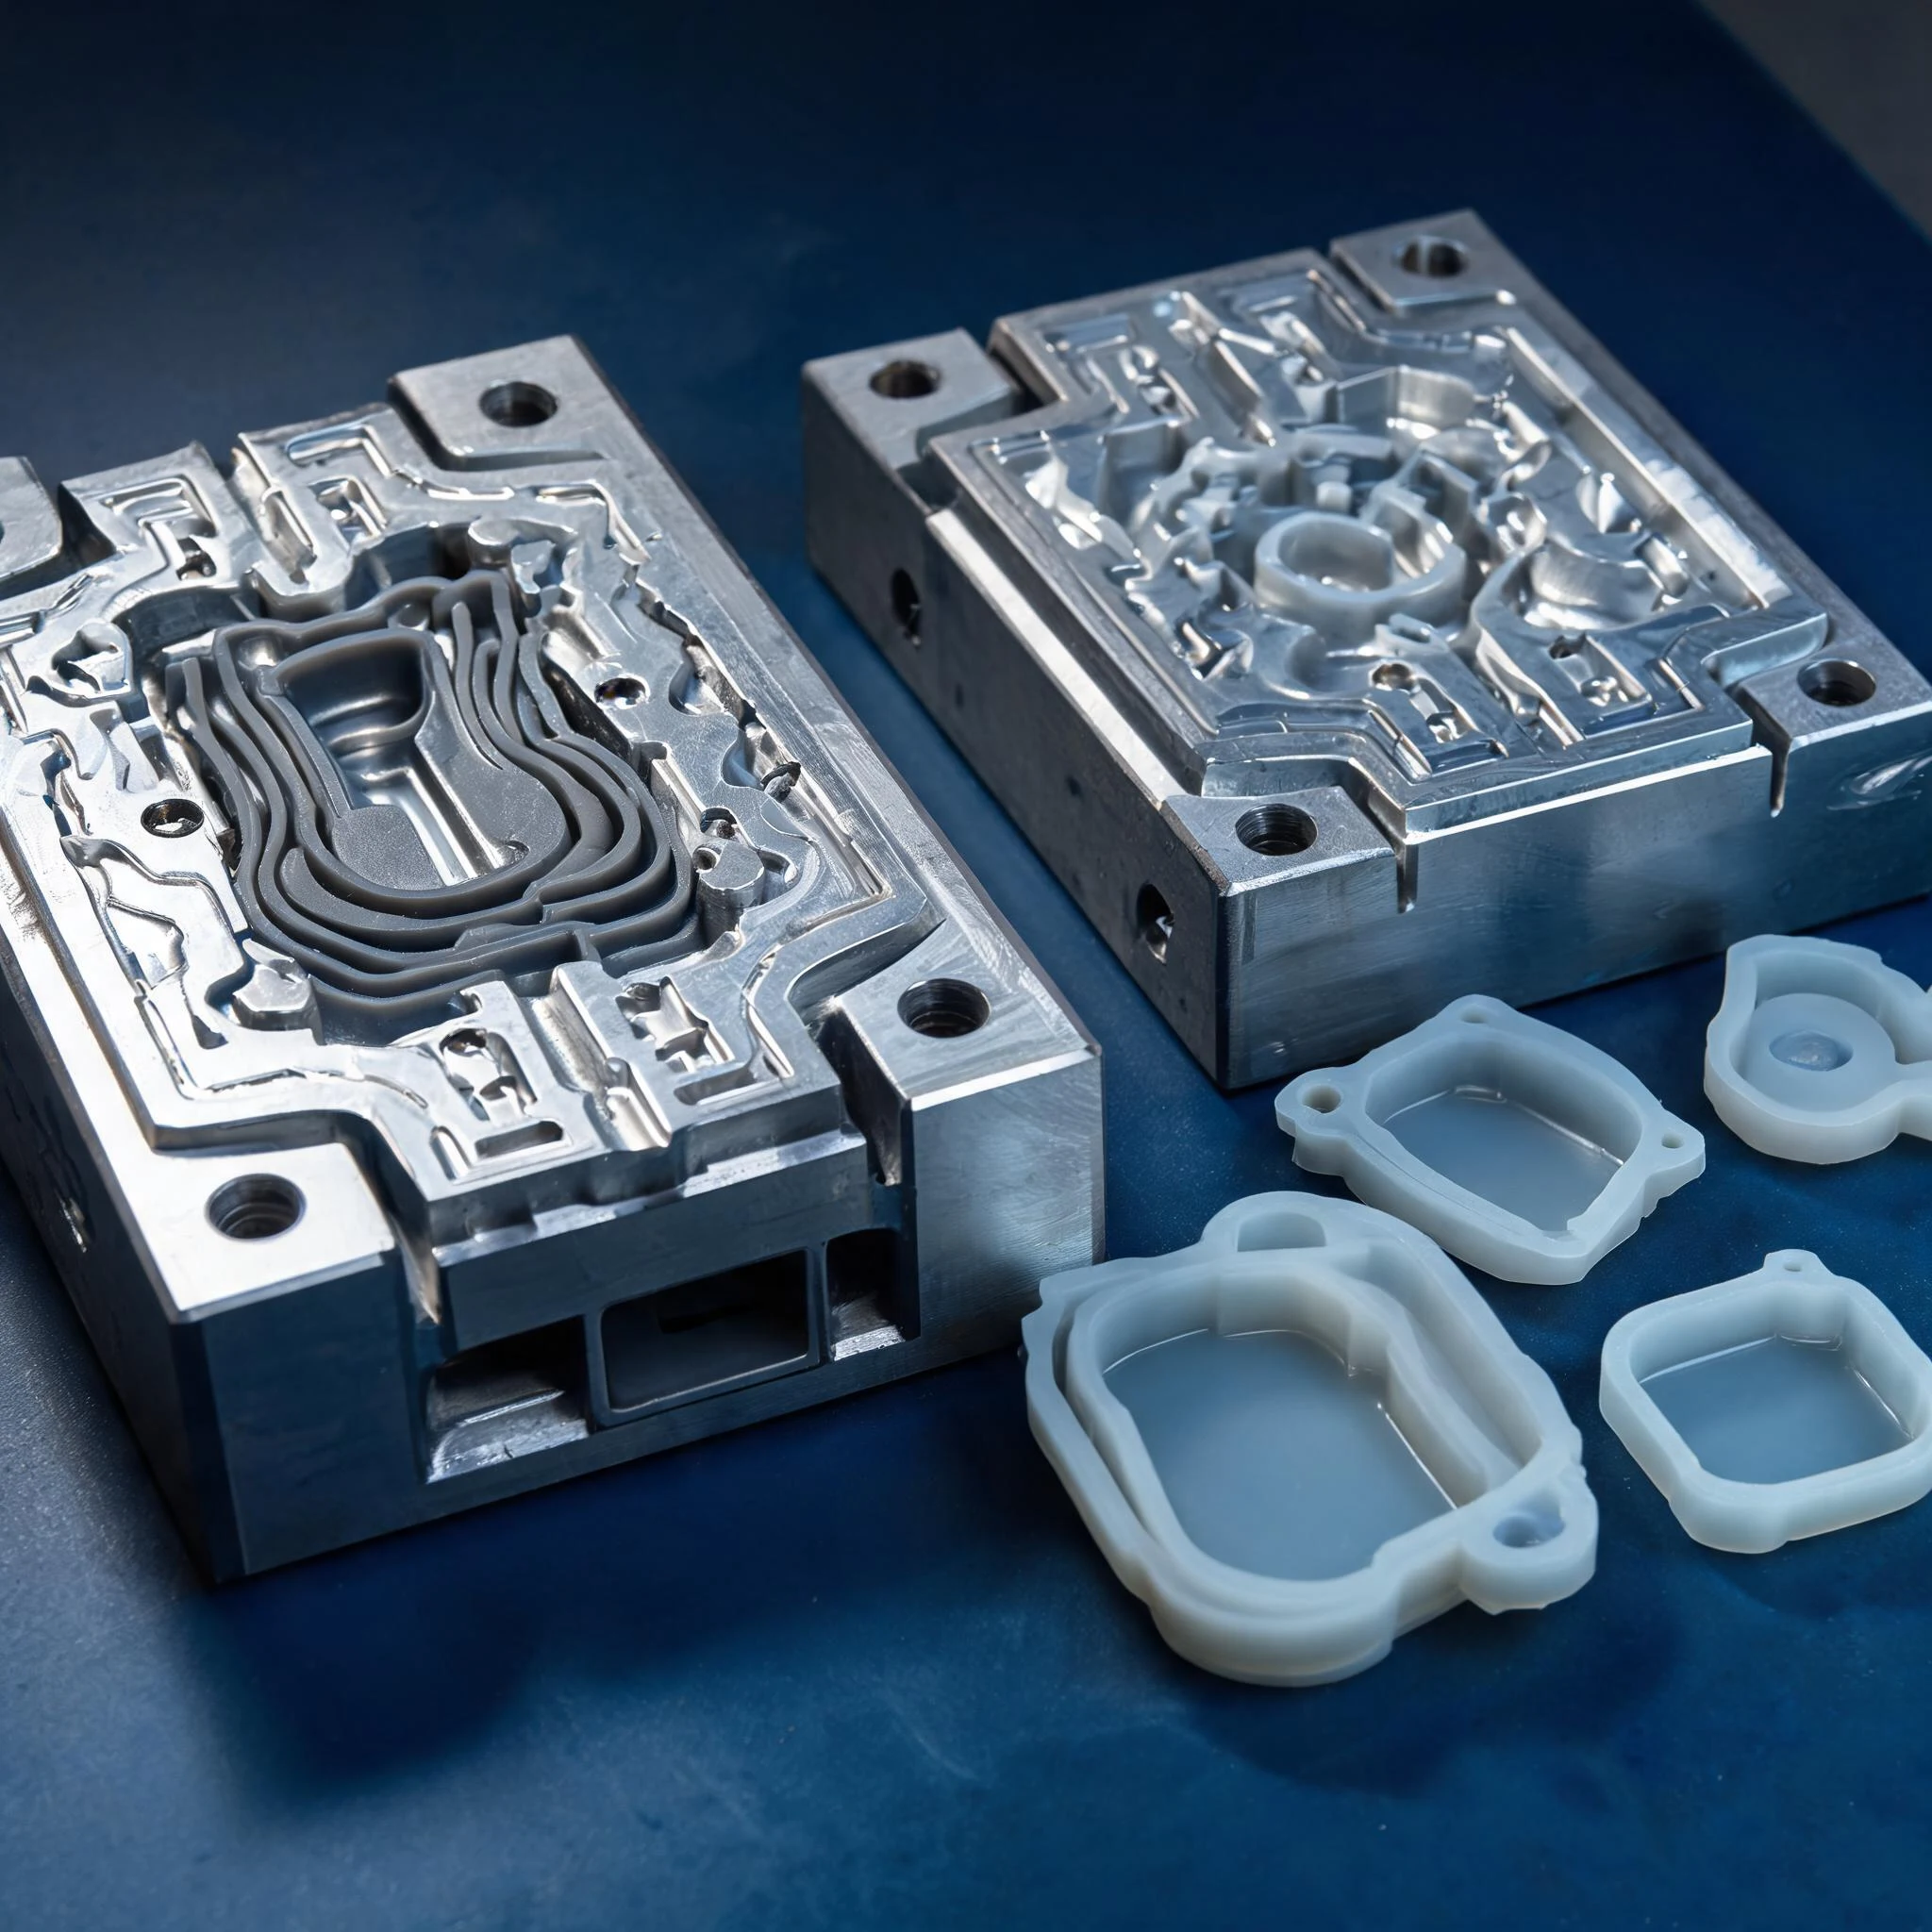
| 成型方式 | 固態模壓、液態矽膠注塑(薄壁與高光件)、雙色一體成型 | 評估階段給出建議路線 |
| 清潔與包裝 | 按項目要求確定清潔度、去飛邊方式與包裝形態(防刮隔層、托盤、連排) | 按外觀等級與裝配工序約定 |
三種常見做法
按使用場景選外觀路線
以下三種做法在品牌設備外觀件裡最常見,區別在耐摩擦能力與觀感定位上。
- 模具蝕紋質感件:細砂與顆粒紋理,觸感柔和、耐摩擦,適合握持區與大面積外觀面;對脫模角與模具一致性要求高。
- 高光鏡面件:通透、顯質感,適合邊框與裝飾件;缺點是易顯指紋與刮痕,建議放在非高頻接觸面。
- 結構與雙色組合件:把防滑紋做進結構、把配色做進雙色成型,一次成型同時解決手感與外觀,適合按鍵、裝飾圈與握把件,雙色工藝可參考矽膠錶帶雙色一體成型。
常見問題
模內紋理外觀件相關疑問
模內紋理會不會像塗層一樣掉色脫落?
模內紋理是模具表面轉印到矽膠件本體上的,紋理與基材是一體的,所以不存在塗層脫落的問題;日常使用中可能發生的是光澤變化與局部壓亮,長期摩擦部位會更明顯。要控制這一點,應在設計階段把易摩擦區域改用顆粒或結構紋理,並把耐磨與耐汗液的項目納入驗證,而不是等上市後再補救。
不同批次的色差怎麼控制?
做法是把外觀拆成可判定的幾項:色號基準、允許色差範圍、光澤度基準與紋理樣板,並在打樣階段製作並封存外觀樣板。量產階段按封樣比對並固定留樣,同時把原料批次、色母配比與硫化條件納入管控;淺色與高光件的色差最容易顯形,驗收口徑要寫得更細。
模具蝕紋做出來後還能改嗎?
紋理可以調整,但要區分方向:把已有紋理做細或做淺,通常可以在原模具上處理;要把紋理做粗或改變風格,往往需要重新蝕紋甚至更換模仁,尤其是已經拋光到鏡面的部位。所以紋理樣板與外觀標準建議在開模前確定,避免後續反覆改模帶來的成本與交期損失。
把外觀標準與整機結構發給我們評估
提供色號與色差要求、光澤度與紋理樣板、配合公差與數量區間,我們先給出模具方案、成型路線與打樣安排。