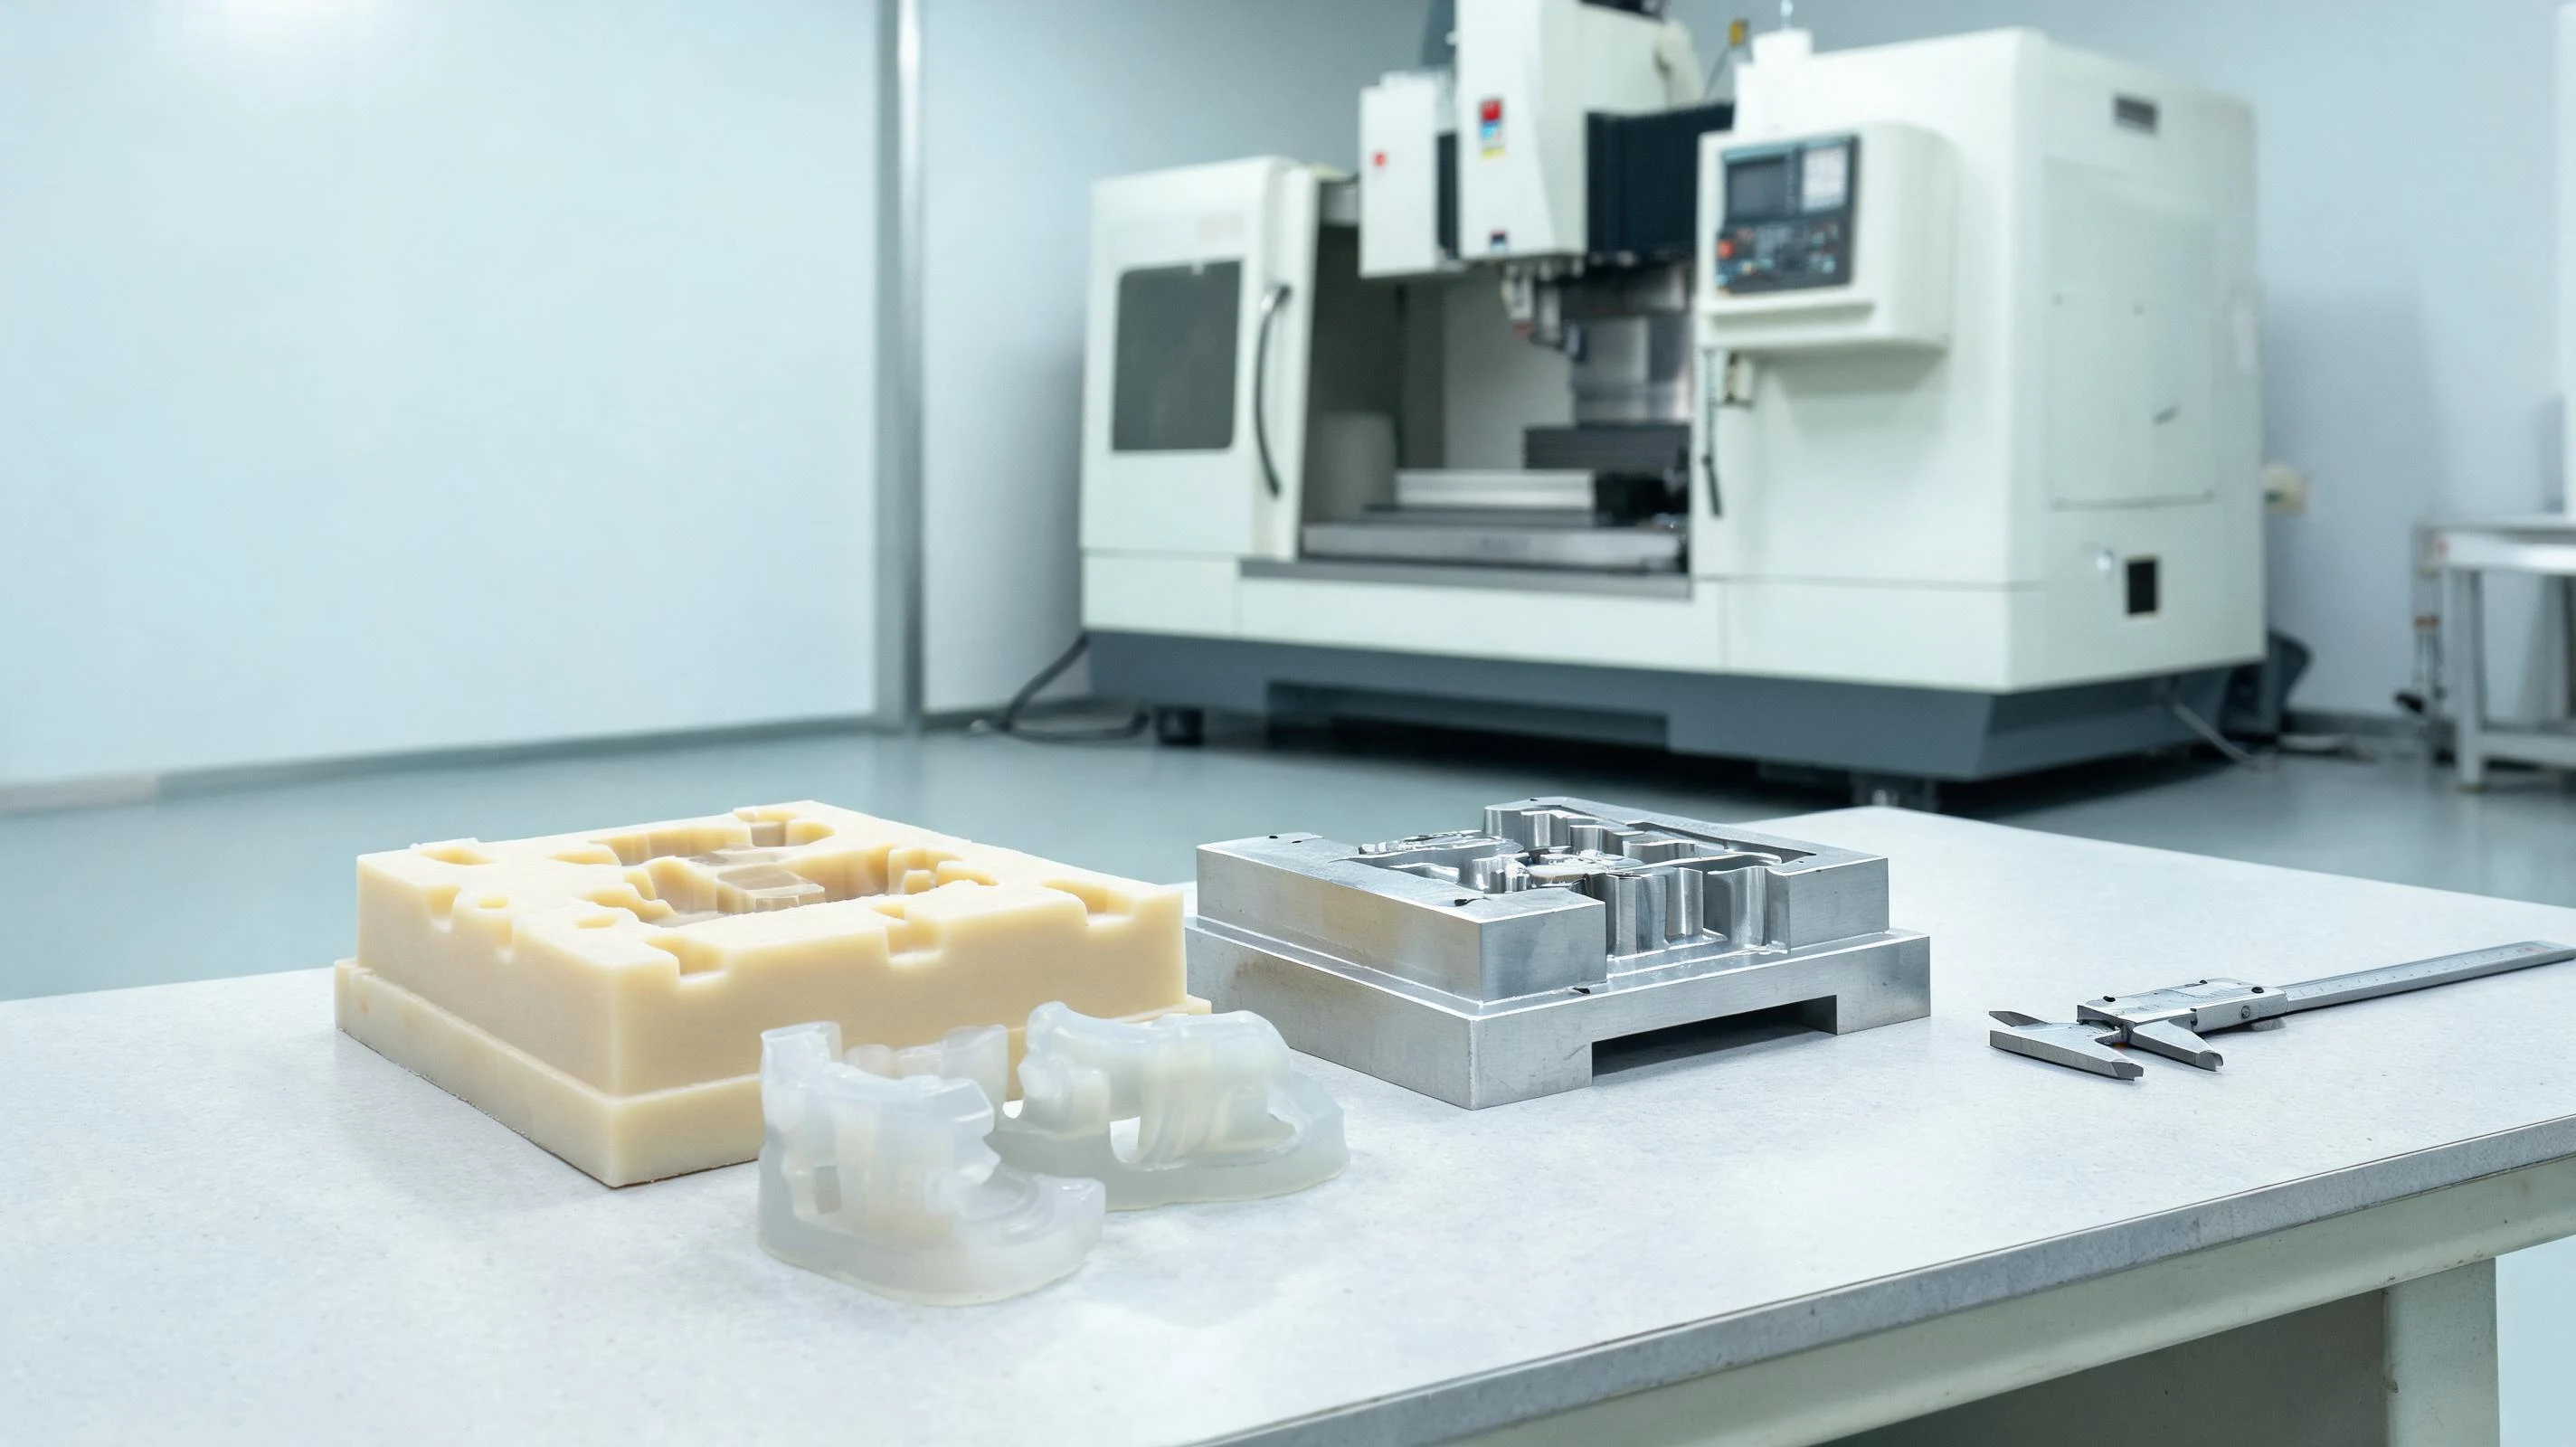
過去做矽膠件,開一套鋼模是繞不過去的門檻:模具投入與交期把「先做一批試試」這條路擋在門外,很多產品只能拿著渲染圖做決定。這兩年的變化集中在需求側與供給側同時發生——一邊是小批量、多品種、快迭代的專案明顯變多(預售試銷、結構驗證、機型衍生),另一邊是 3D 列印、CNC 快速加工與小批量成型設備越來越普及。於是模具這件事被拆成了兩段:先用快速模驗證,再決定是否開量產鋼模。
這篇文章把三條路線擺在一起講:樹脂軟模、鋁製快速模、鋼製量產模,各自能做什麼、邊界在哪、什麼情況下不該用。屬於行業觀察,不涉及具體報價。
一、為什麼「快速模」這兩年才被普遍接受
- 迭代週期變短:硬體產品的結構經常在小批量階段還要改,一次開鋼模改一次就是一次大成本,先把結構驗實才有意義。
- 小批量試銷成為常規做法:預售與小批量渠道讓「先驗證市場再投模具」變成可行路徑,起訂量不再是唯一決策依據。
- 快速製造能力普及:樹脂列印、金屬列印與 CNC 快速加工把「幾十件到幾百件」這一段的成本與交期壓了下來,模具不再是一次性的大投入。
- 驗證需要實物:裝配間隙、手感、包膠結合面這些項目,圖紙和渲染圖都驗不出,必須拿到樣件試裝。
二、三條路線的實際差別
下表是方向性對比,用於判斷該從哪條路線起步;具體精度、壽命與適用數量按專案的結構與材料確認。
| 對比項 | 樹脂軟模(3D 列印) | 鋁製快速模(CNC) | 鋼製量產模 |
|---|---|---|---|
| 適合的階段 | 結構驗證、裝配試裝、少量送樣 | 小批量交貨、試銷與備份產能 | 穩定量產與長期供貨 |
| 精度與一致性 | 可以驗證結構與裝配,尺寸精度與表面相對弱 | 接近量產水準,優於軟模 | 最高,批間波動最小 |
| 模具壽命 | 短,本質是驗證工具 | 中等 | 長 |
| 材料與成型方式 | 受模具耐溫限制,適合中低溫成型與部分液態矽膠 | 覆蓋常規固態與液態成型 | 覆蓋最廣,含高溫與特種體系 |
| 投入與交期 | 最快、最低 | 居中 | 最長、最高 |
| 典型用途 | 結構驗證樣件、裝配試裝件 | 小批量訂單、試銷批次、治具與夾具 | 量產訂單 |
三、這套方式適合做什麼產品
- 結構還沒凍結的產品:外觀件、包膠嵌件、雙色件,先驗證裝配與手感,再定版本。
- 小批量試銷與預售批次:先用快速模供貨驗證渠道回饋,市場成立後再開量產模。
- 機型衍生的訂製件:同一結構換尺寸或刻字,每個規格量都不大,攤不到鋼模上。
- 治具與夾具:定位治具、檢測夾具這類工裝數量少、形狀複雜,快速模與快速加工很合適。
- 送樣與展會樣件:客戶評審、展會展示需要實物,交期比單價更重要時優先求快。
四、它的邊界:四種情況別用快速模
- 長期穩定供貨的量產訂單:快速模壽命有限,批間波動要靠鋼模收斂,硬撐會帶來批量品質風險。
- 高溫成型或特種材料體系:模具耐溫與耐壓會先成為瓶頸,材料窗口對不上就沒法做。
- 精密尺寸與高外觀要求的件:軟模的表面與尺寸能力不足,透明件與精密件更容易在驗收環節卡住,鋁模也要按結構評估。
- 結構與數量都已明確的中大批量:這時直接開鋼模更經濟,模具投入能靠批量攤薄。
五、從哪條路線起步:五項判斷
- 數量區間與節奏:一次性交貨,還是要持續補貨;後者要按量產模具規劃。
- 結構是否凍結:還要改的結構不要開鋼模,先驗證更省。
- 材料與成型方式:固態模壓與液態射出對模具的要求不同,材料定不下來就沒法定模具。
- 尺寸與外觀的驗收標準:標準越高,快速模的可用空間越小。
- 是否要轉量產:快速模與量產模的分型、進膠與定位結構要能銜接,避免「兩次開模、兩次驗」,見模具與成型。
六、兩段式開發:把「驗證」和「量產」分開對帳
把這個方式用好的關鍵,不在於模具做得多快,而在於第一段就把批產會碰到的項目一起驗:
- 第一段(快速模):驗證結構、裝配、手感與工藝窗口,輸出確定的參數與結構修正清單;包膠件還要一起驗界面與嵌件定位。
- 第二段(量產模):把第一段的結論固化進模具設計,減少改模次數與試產批次。
- 容易漏掉的項目:尺寸與外觀的判定口徑、排氣與缺膠位置、脫模與取件方式,以及材料的批次差異——這些如果第一段不驗,轉產時會重新出現一次。
我們的專案流程按這個順序推進,各階段要做的事見服務體系;驗證項目與設備見研發檢測;包膠件的界面處理見異材黏接。
結論
「快速模」不是便宜的鋼模,而是把驗證與量產分開的工具:用它把結構驗實、把參數跑出來,再讓鋼模承擔穩定供貨。判斷起點只有一句話——結構是否凍結、數量是否需要長期持續;這兩個問題的答案不同,路線就不同。
如果你手上的產品還在結構階段,或者要先做一批試銷,可以把結構、材料與數量區間發給我們,先判斷該走哪條模具路線。行業側的另一個變化見功能矽膠的三個新產品方向。