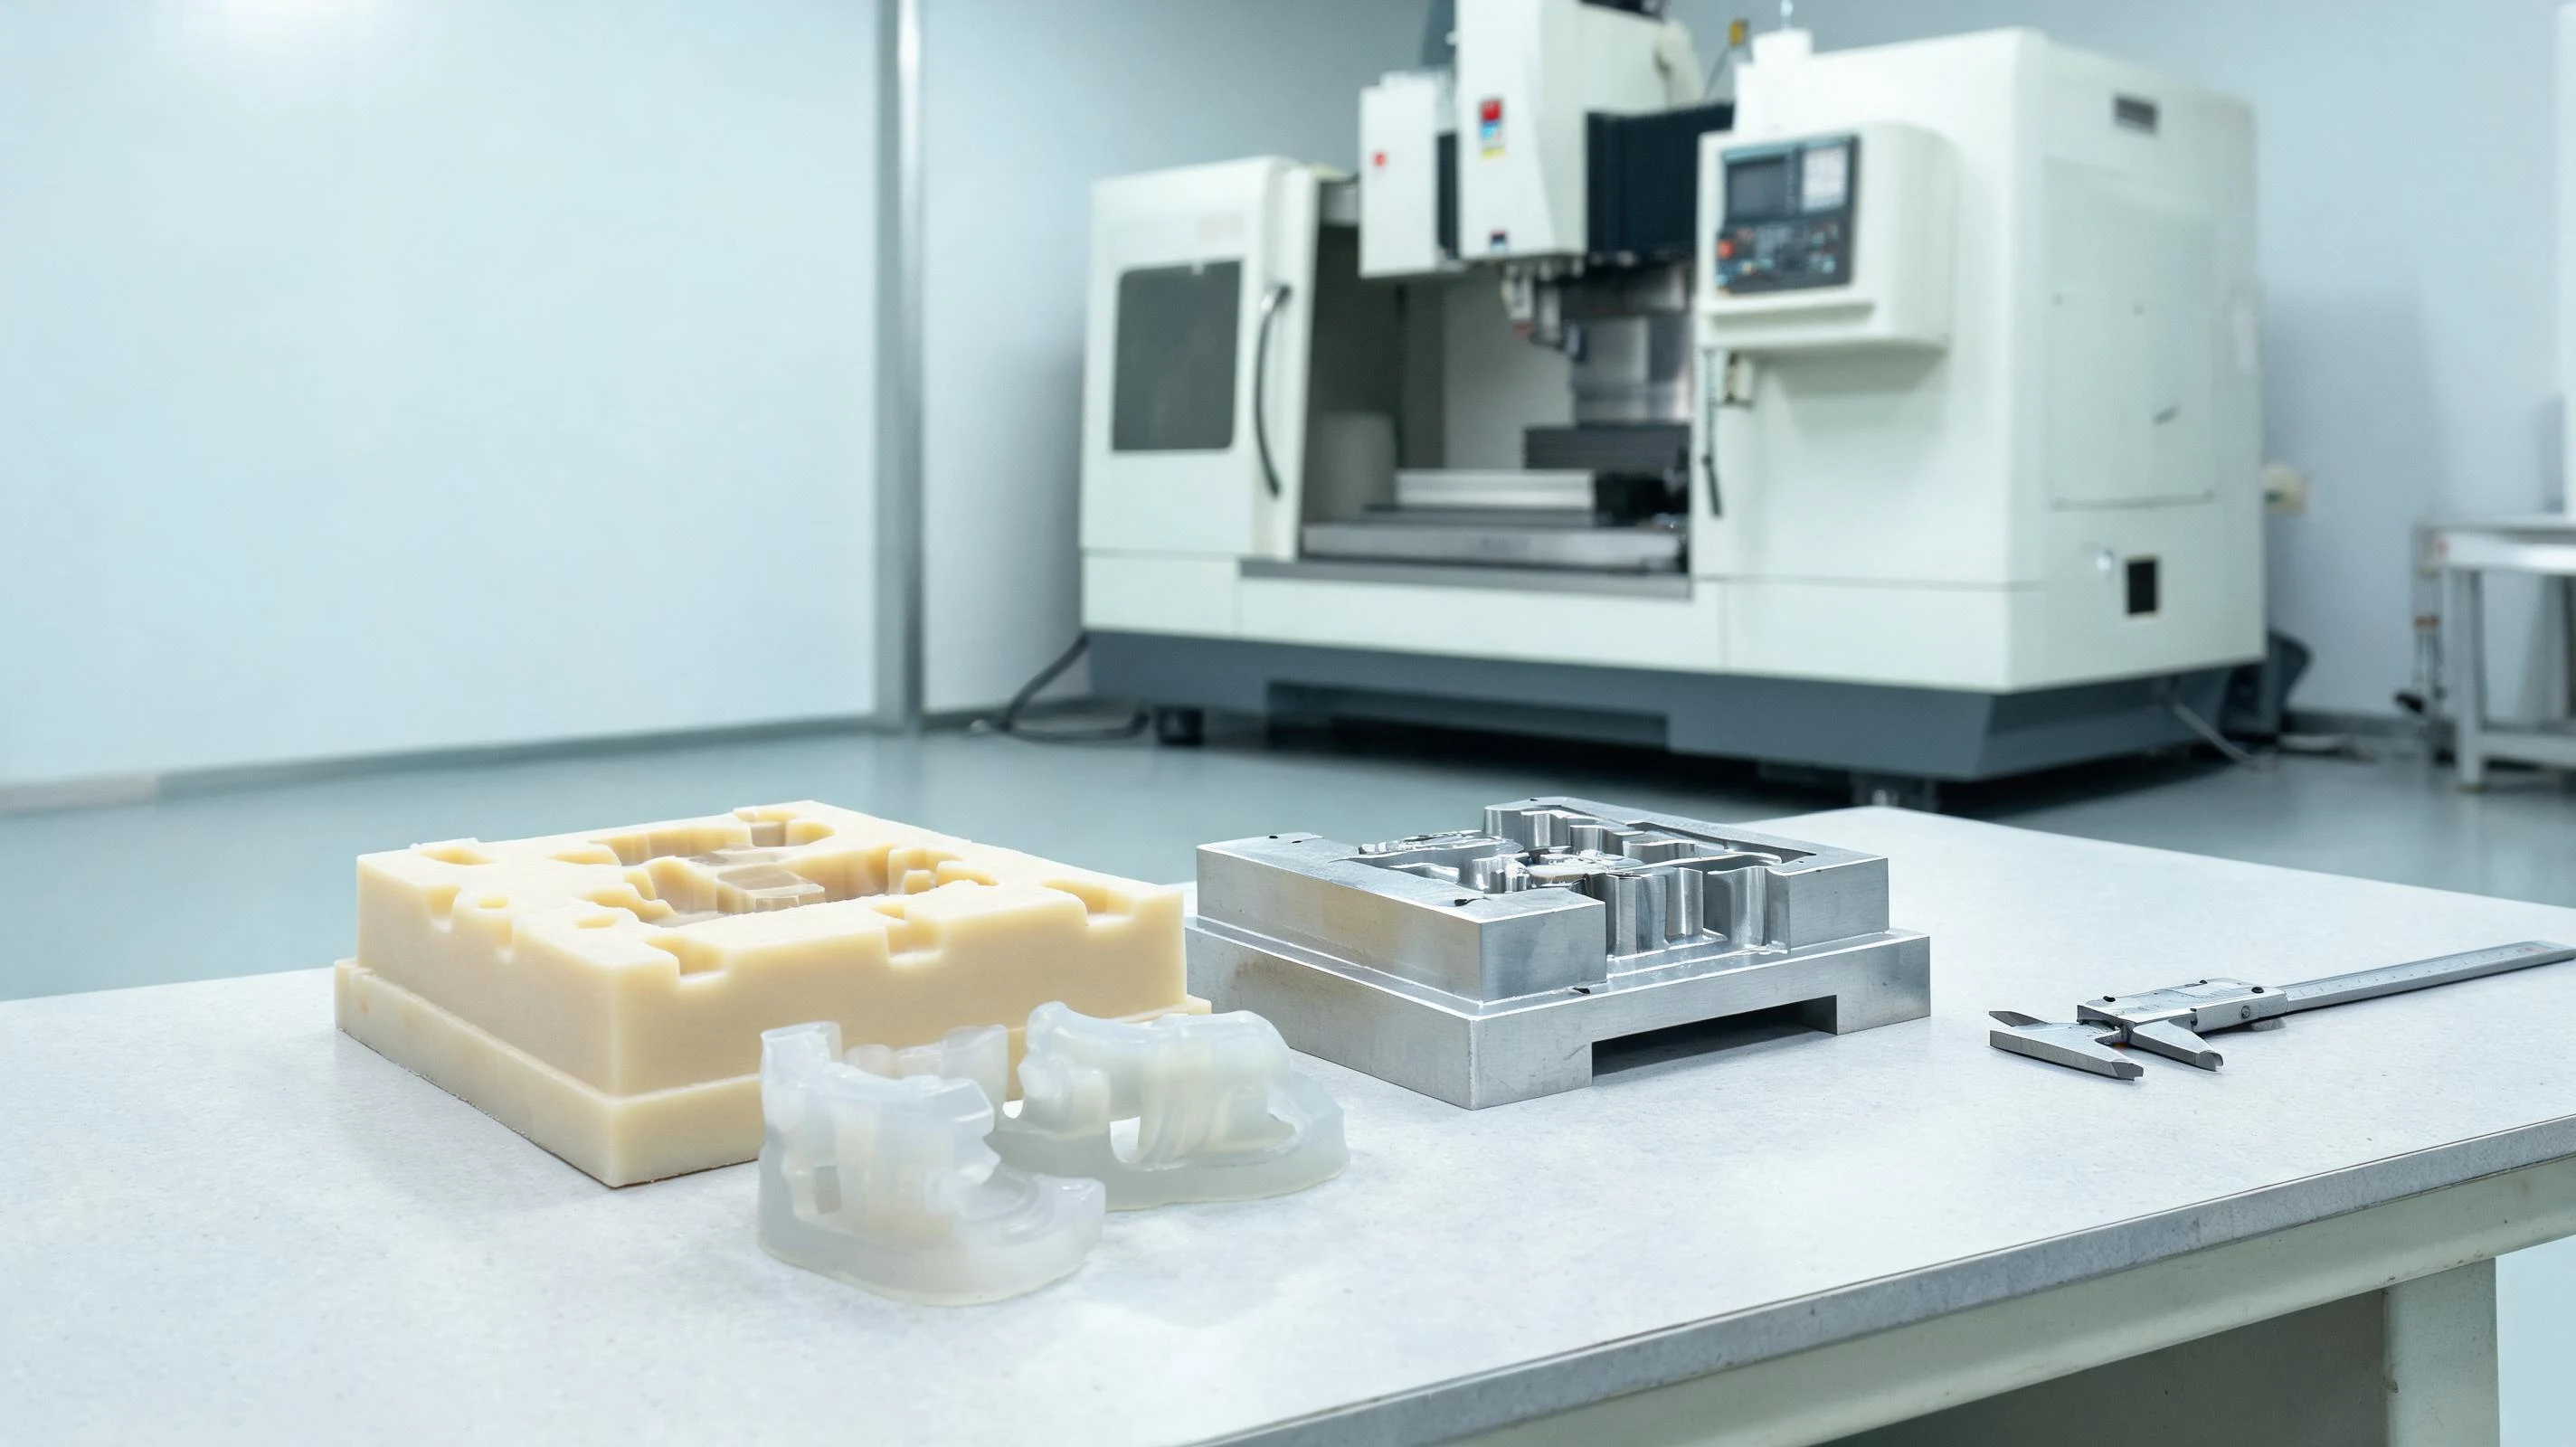
过去做硅胶件,开一套钢模是绕不过去的门槛:模具投入与交期把"先做一批试试"这条路挡在门外,很多产品只能拿着渲染图做决定。这两年的变化集中在需求侧和供给侧同时发生——一边是小批量、多品种、快迭代的项目明显变多(预售试销、结构验证、机型衍生),另一边是 3D 打印、CNC 快速加工与小批量成型设备越来越普及。于是模具这件事被拆成了两段:先用快速模验证,再决定是否开量产钢模。
这篇文章把三条路线摆在一起讲:树脂软模、铝制快速模、钢制量产模,各自能做什么、边界在哪、什么情况下不该用。属于行业观察,不涉及具体报价。
一、为什么"快速模"这两年才被普遍接受
- 迭代周期变短:硬件产品的结构经常在小批量阶段还要改,一次开钢模改一次就是一次大成本,先把结构验实才有意义。
- 小批量试销成为常规做法:预售与小批量渠道让"先验证市场再投模具"变成可行路径,起订量不再是唯一决策依据。
- 快速制造能力普及:树脂打印、金属打印与 CNC 快速加工把"几十件到几百件"这一段的成本与交期压了下来,模具不再是一次性的大投入。
- 验证需要实物:装配间隙、手感、包胶结合面这些项目,图纸和渲染图都验不出,必须拿到样件试装。
二、三条路线的实际差别
下表是方向性对比,用于判断该从哪条路线起步;具体精度、寿命与适用数量按项目的结构与材料确认。
| 对比项 | 树脂软模(3D 打印) | 铝制快速模(CNC) | 钢制量产模 |
|---|---|---|---|
| 适合的阶段 | 结构验证、装配试装、少量送样 | 小批量交付、试销与备份产能 | 稳定量产与长期供货 |
| 精度与一致性 | 可以验证结构与装配,尺寸精度与表面相对弱 | 接近量产水平,优于软模 | 最高,批间波动最小 |
| 模具寿命 | 短,本质是验证工具 | 中等 | 长 |
| 材料与成型方式 | 受模具耐温限制,适合中低温成型与部分液态硅胶 | 覆盖常规固态与液态成型 | 覆盖最广,含高温与特种体系 |
| 投入与交期 | 最快、最低 | 居中 | 最长、最高 |
| 典型用途 | 结构验证样件、装配试装件 | 小批量订单、试销批次、治具与夹具 | 量产订单 |
三、这套方式适合做什么产品
- 结构还没冻结的产品:外观件、包胶嵌件、双色件,先验证装配与手感,再定版本。
- 小批量试销与预售批次:先用快速模供货验证渠道反馈,市场成立后再开量产模。
- 机型衍生的定制件:同一结构换尺寸或刻字,每个规格量都不大,摊不到钢模上。
- 治具与夹具:定位治具、检测夹具这类工装数量少、形状复杂,快速模与快速加工很合适。
- 送样与展会样件:客户评审、展会展示需要实物,交期比单价更重要时优先快。
四、它的边界:四种情况别用快速模
- 长期稳定供货的量产订单:快速模寿命有限,批间波动要靠钢模收敛,硬撑会带来批量品质风险。
- 高温成型或特种材料体系:模具耐温与耐压会先成为瓶颈,材料窗口对不上就没法做。
- 精密尺寸与高外观要求的件:软模的表面与尺寸能力不足,透明件与精密件更容易在验收环节卡住,铝模也要按结构评估。
- 结构与数量都已明确的中大批量:这时直接开钢模更经济,模具投入能靠批量摊薄。
五、从哪条路线起步:五项判断
- 数量区间与节奏:一次性交付,还是要持续补货;后者要按量产模具规划。
- 结构是否冻结:还要改的结构不要开钢模,先验证更省。
- 材料与成型方式:固态模压与液态注射对模具的要求不同,材料定不下来就没法定模具。
- 尺寸与外观的验收标准:标准越高,快速模的可用空间越小。
- 是否要转量产:快速模与量产模的分型、进胶与定位结构要能衔接,避免"两次开模、两次验",见模具与成型。
六、两段式开发:把"验证"和"量产"分开对账
把这个方式用好的关键,不在于模具做得多快,而在于第一段就把批产会碰到的项目一起验:
- 第一段(快速模):验证结构、装配、手感与工艺窗口,输出确定的参数与结构修正清单;包胶件还要一起验界面与嵌件定位。
- 第二段(量产模):把第一段的结论固化进模具设计,减少改模次数与试产批次。
- 容易漏掉的项目:尺寸与外观的判定口径、排气与缺胶位置、脱模与取件方式、以及材料的批次差异——这些如果第一段不验,转产时会重新出现一次。
我们的项目流程按这个顺序推进,各阶段要做的事见服务体系;验证项目与设备见研发检测;包胶件的界面处理见异材粘接。
结论
"快速模"不是便宜的钢模,而是把验证与量产分开的工具:用它把结构验实、把参数跑出来,再让钢模承担稳定供货。判断起点只有一句话——结构是否冻结、数量是否需要长期持续;这两个问题的答案不同,路线就不同。
如果你手上的产品还在结构阶段,或者要先做一批试销,可以把结构、材料与数量区间发给我们,先判断该走哪条模具路线。行业侧的另一个变化见功能硅胶的三个新产品方向。