"每天一种硅胶材料"已经写过气相胶、沉淀胶、氟硅胶、发泡胶,也写过硬度与硫化体系。这一篇讲一个常被当成"加点助剂"的方向:阻燃硅胶。
很多项目的阻燃要求是这么来的:结构件旁边是电池、高压或发热元件,整机认证要求"弹性体达到 UL94 V0"。于是采购拿着这条要求找材料,供应商回一句"我们有 V0 的胶",看起来就结束了。真正做样品才发现问题:同样标 V0,1.5 mm 样片和 3 mm 样片不是一个结果;打样通过了,量产换了个颜色又不过;材料片过了,装到整机上还是烧。
所以这篇不讨论"能不能做到 V0",而讨论这份 V0 是在什么条件下成立的。
一、先说清楚:硅胶为什么也要阻燃
硅胶主链是 Si—O 结构,燃烧后主要留下二氧化硅类的灰烬,通常不会像部分塑料那样大量熔滴——这让它天生比很多有机材料"温和"一些。但不滴落不等于不燃:遇明火它仍会持续燃烧,火焰可能沿表面蔓延,把热量继续传给旁边的部件。
阻燃硅胶要做的事,是让材料离开火源后尽快自熄,同时抑制滴落与热释放。常见的三条技术思路是:提高极限氧指数、促进成炭、抑制熔滴。落到配方上,就是选用不同的阻燃体系与协效剂,再和硅胶基材、硫化体系一起调。
二、三条阻燃路线:各有各的代价
下表把常见三条路线的做法、优点与代价放在一起。没有绝对优劣,只有"项目约束下的最合适"。
| 路线 | 怎么实现 | 优点 | 代价与风险 |
|---|---|---|---|
| 无卤添加型 | 氢氧化铝、氢氧化镁等高填充,配合铂化合物协效,吸热分解、释放水汽稀释并促进成炭 | 无卤、低烟,法规适应面广;配方成熟度高 | 填充量高,硬度上升、拉伸与撕裂下降、黏度变大,薄壁与长流程件更难做 |
| 磷氮系 | 磷酸酯、聚磷酸铵、三聚氰胺盐等,主要走凝聚相成炭 | 添加量相对低,对力学影响小一些;无卤方向 | 含磷、含硫物质可能毒化铂金催化剂,导致硫化不足、表面发粘;吸潮与析出要验证 |
| 卤系 | 溴系阻燃剂配三氧化二锑,气相与凝聚相协同 | 效率高、对力学影响小,容易做到高等级 | 烟密度与腐蚀性气体风险;RoHS、REACH 与客户禁用清单常直接排除,出口与车规项目慎用 |
三条路线之外还有一个前置问题:阻燃体系要和硫化体系一起选。铂金加成硫化对含磷、含硫、含胺、含锡类物质很敏感,配方里多了这类成分,可能出现硫化不透、表面发粘、压缩永久变形变差;换成过氧化物硫化能容忍更多填料,但气味与副产物又要另外管。这条逻辑在硫化体系科普里讲过,阻燃项目里尤其容易踩。
三、V0 到底怎么判:四个口径
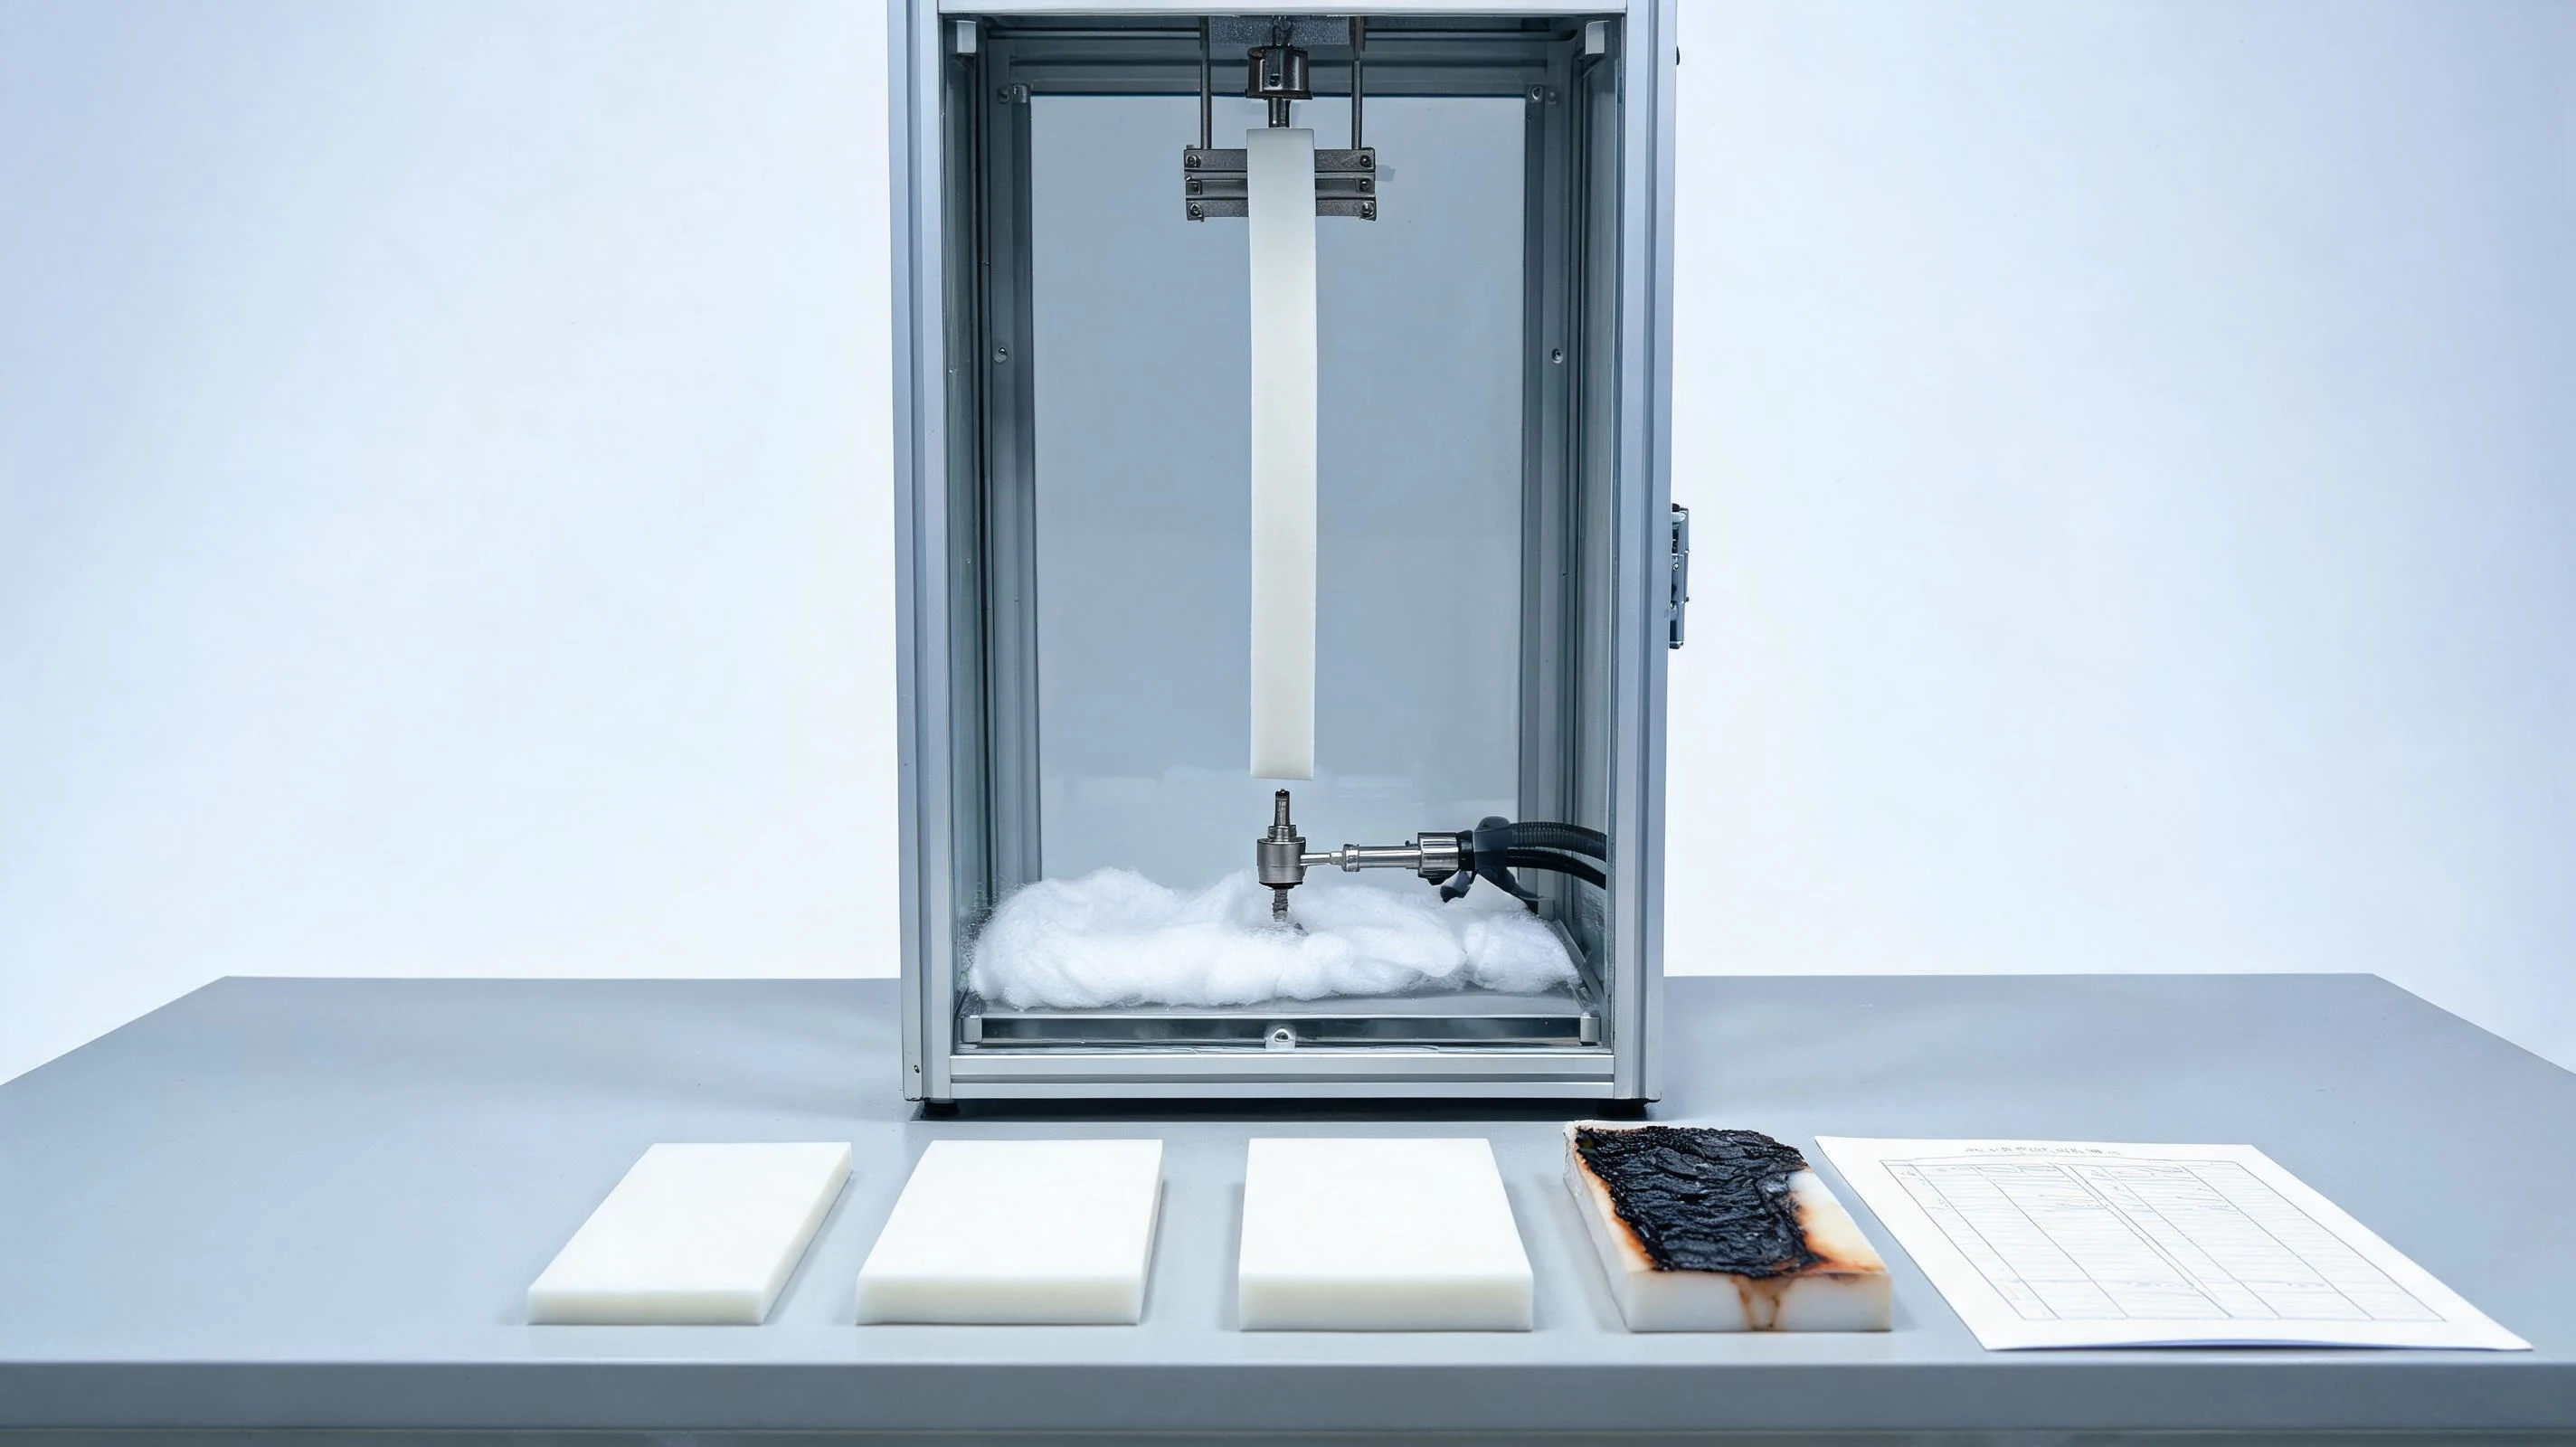
UL94 的垂直燃烧试验,做法是把试样垂直夹持,用规定火焰两次施焰(每次 10 秒),观察余焰与余燃时间、是否滴落引燃下方的脱脂棉、是否烧到夹具,据此分为 V0、V1、V2。V0 最严。听起来标准很明确,但落到项目上,必须先对齐四个口径:
- 标准与等级:是 UL94 V0,还是 GB/T、IEC 的对应方法?不同标准的试样尺寸与判定细节不完全一样,报告不能混用。
- 厚度:同一配方,1.5 mm 与 3 mm 往往要分别报结果。薄件散热快、材料少,通常更难达到 V0;只写"V0"而不写厚度的报告,参考价值有限。
- 试样状态:新样、热老化后、油或冷却液浸泡后,结果可能不同。车规与新能源项目常要求老化后复测。
- 材料还是整机:材料的 V0 不等于整机的 V0。装配缝隙、邻近材料、线束走向、腔体是否封闭,都会改变实际燃烧行为。
四、加了阻燃剂,别的东西会变
阻燃不是"只加一个功能",它几乎一定会牵动其他指标。报价前把这几项一起过一遍,比事后返工便宜得多。
- 硬度与手感:高填充会把硬度顶上去,原本 50 度的件可能变成 60 度以上,密封压缩量与按键手感都要重算。
- 拉伸与撕裂:填料占位会削弱补强网络,薄边、挂孔、卡扣这类应力集中部位最先出问题。
- 流动与成型:黏度上升,薄壁与长流程更难打满;排气位置、硫化时间与模具方案要跟着调整,见模具与成型。
- 电性能:高填充可能拉低体积电阻率与介电强度,绝缘件要复核;表面析出物还可能影响漏电起痕表现。
- 气味与雾化:阻燃剂与硫化副产物都可能带味,车内、婴童与贴肤项目要把气味指标一起写进验证,见低气味与低挥发。
五、厚度与结构:两个最容易被忽略的变量
阻燃结果不是材料的固有属性,它跟"多少材料、什么形状、装在什么环境里"绑在一起。同一条配方,换厚度、换颜色、换装配方式,结论都可能变。
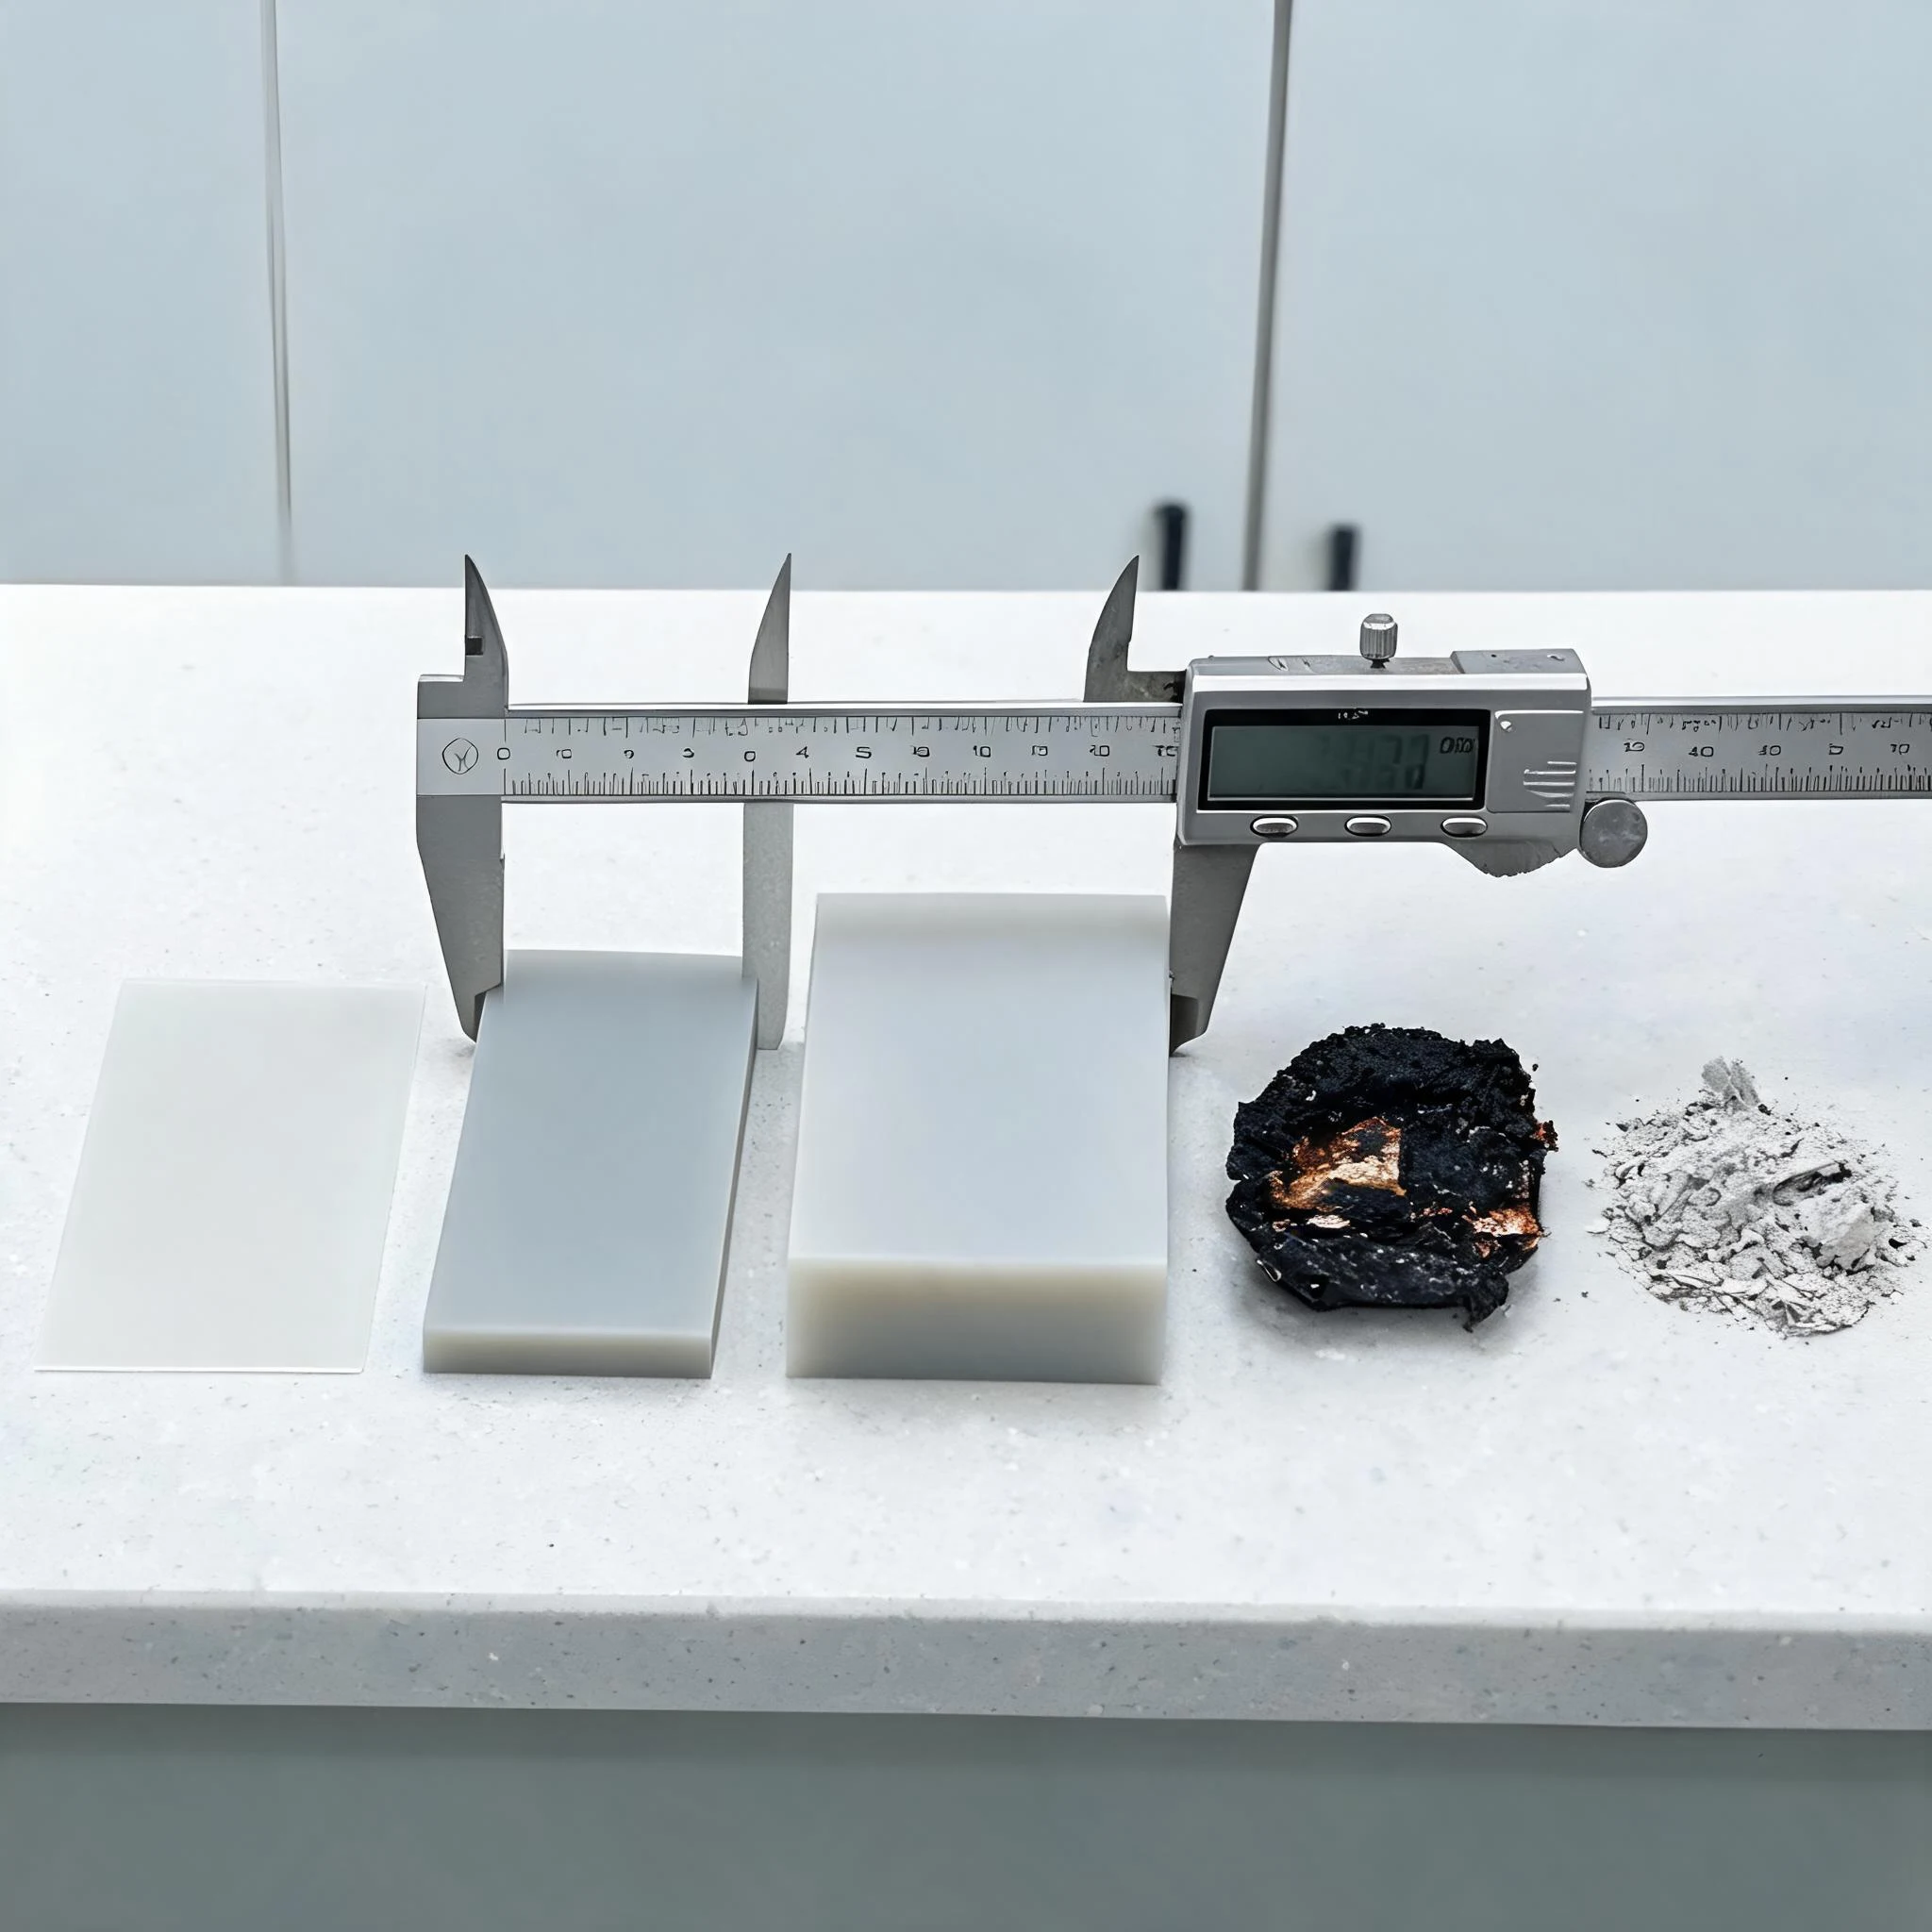
- 薄壁更难:壁越薄,可用于吸热与成炭的材料越少,升温更快,自熄更难;薄壁件往往要在配方与结构上同时让步。
- 结构会改结果:开放空间能自熄的件,装进封闭腔体后热量散不出去,表现可能变差;装配缝隙与邻近材料也会参与燃烧。
- 颜色与批次:深色与浅色、不同色母与阻燃剂的搭配,都会影响结果;换颜色建议重新验证,而不是沿用旧报告。
六、五个常见误区
- "有 V0 报告就能用":不看厚度、不看试样状态,报告和你的件可能根本不是一回事。
- "材料 V0 等于整机 V0":整机认证看的是整机结构下的表现,材料只是其中一环。
- "阻燃剂随便加":忽略与铂金催化剂的相容性,轻则发粘,重则整批硫化不足。
- "要无卤却给了卤系方案":法规与客户禁用清单是硬门槛,方案阶段就要排除。
- "只测燃烧":力学、电性能、气味没一起看,燃烧过了,装配与售后还会退回来。
七、选型时和供应商对清的六件事
- 标准与等级:具体到 UL94 V0 还是其他标准,以及是否需要第三方报告。
- 厚度与试样状态:按你的实际壁厚报结果;是否需要老化后复测。
- 颜色与批次:换色是否重测,批次间如何留样与追溯。
- 硫化体系与基材:铂金还是过氧化物,阻燃体系是否与催化剂相容。
- 老化条件:热老化、油或冷却液浸泡的温度与时长,按实际工况约定。
- 文件:RoHS、REACH、卤素要求与检测报告,随货提供还是项目备案。
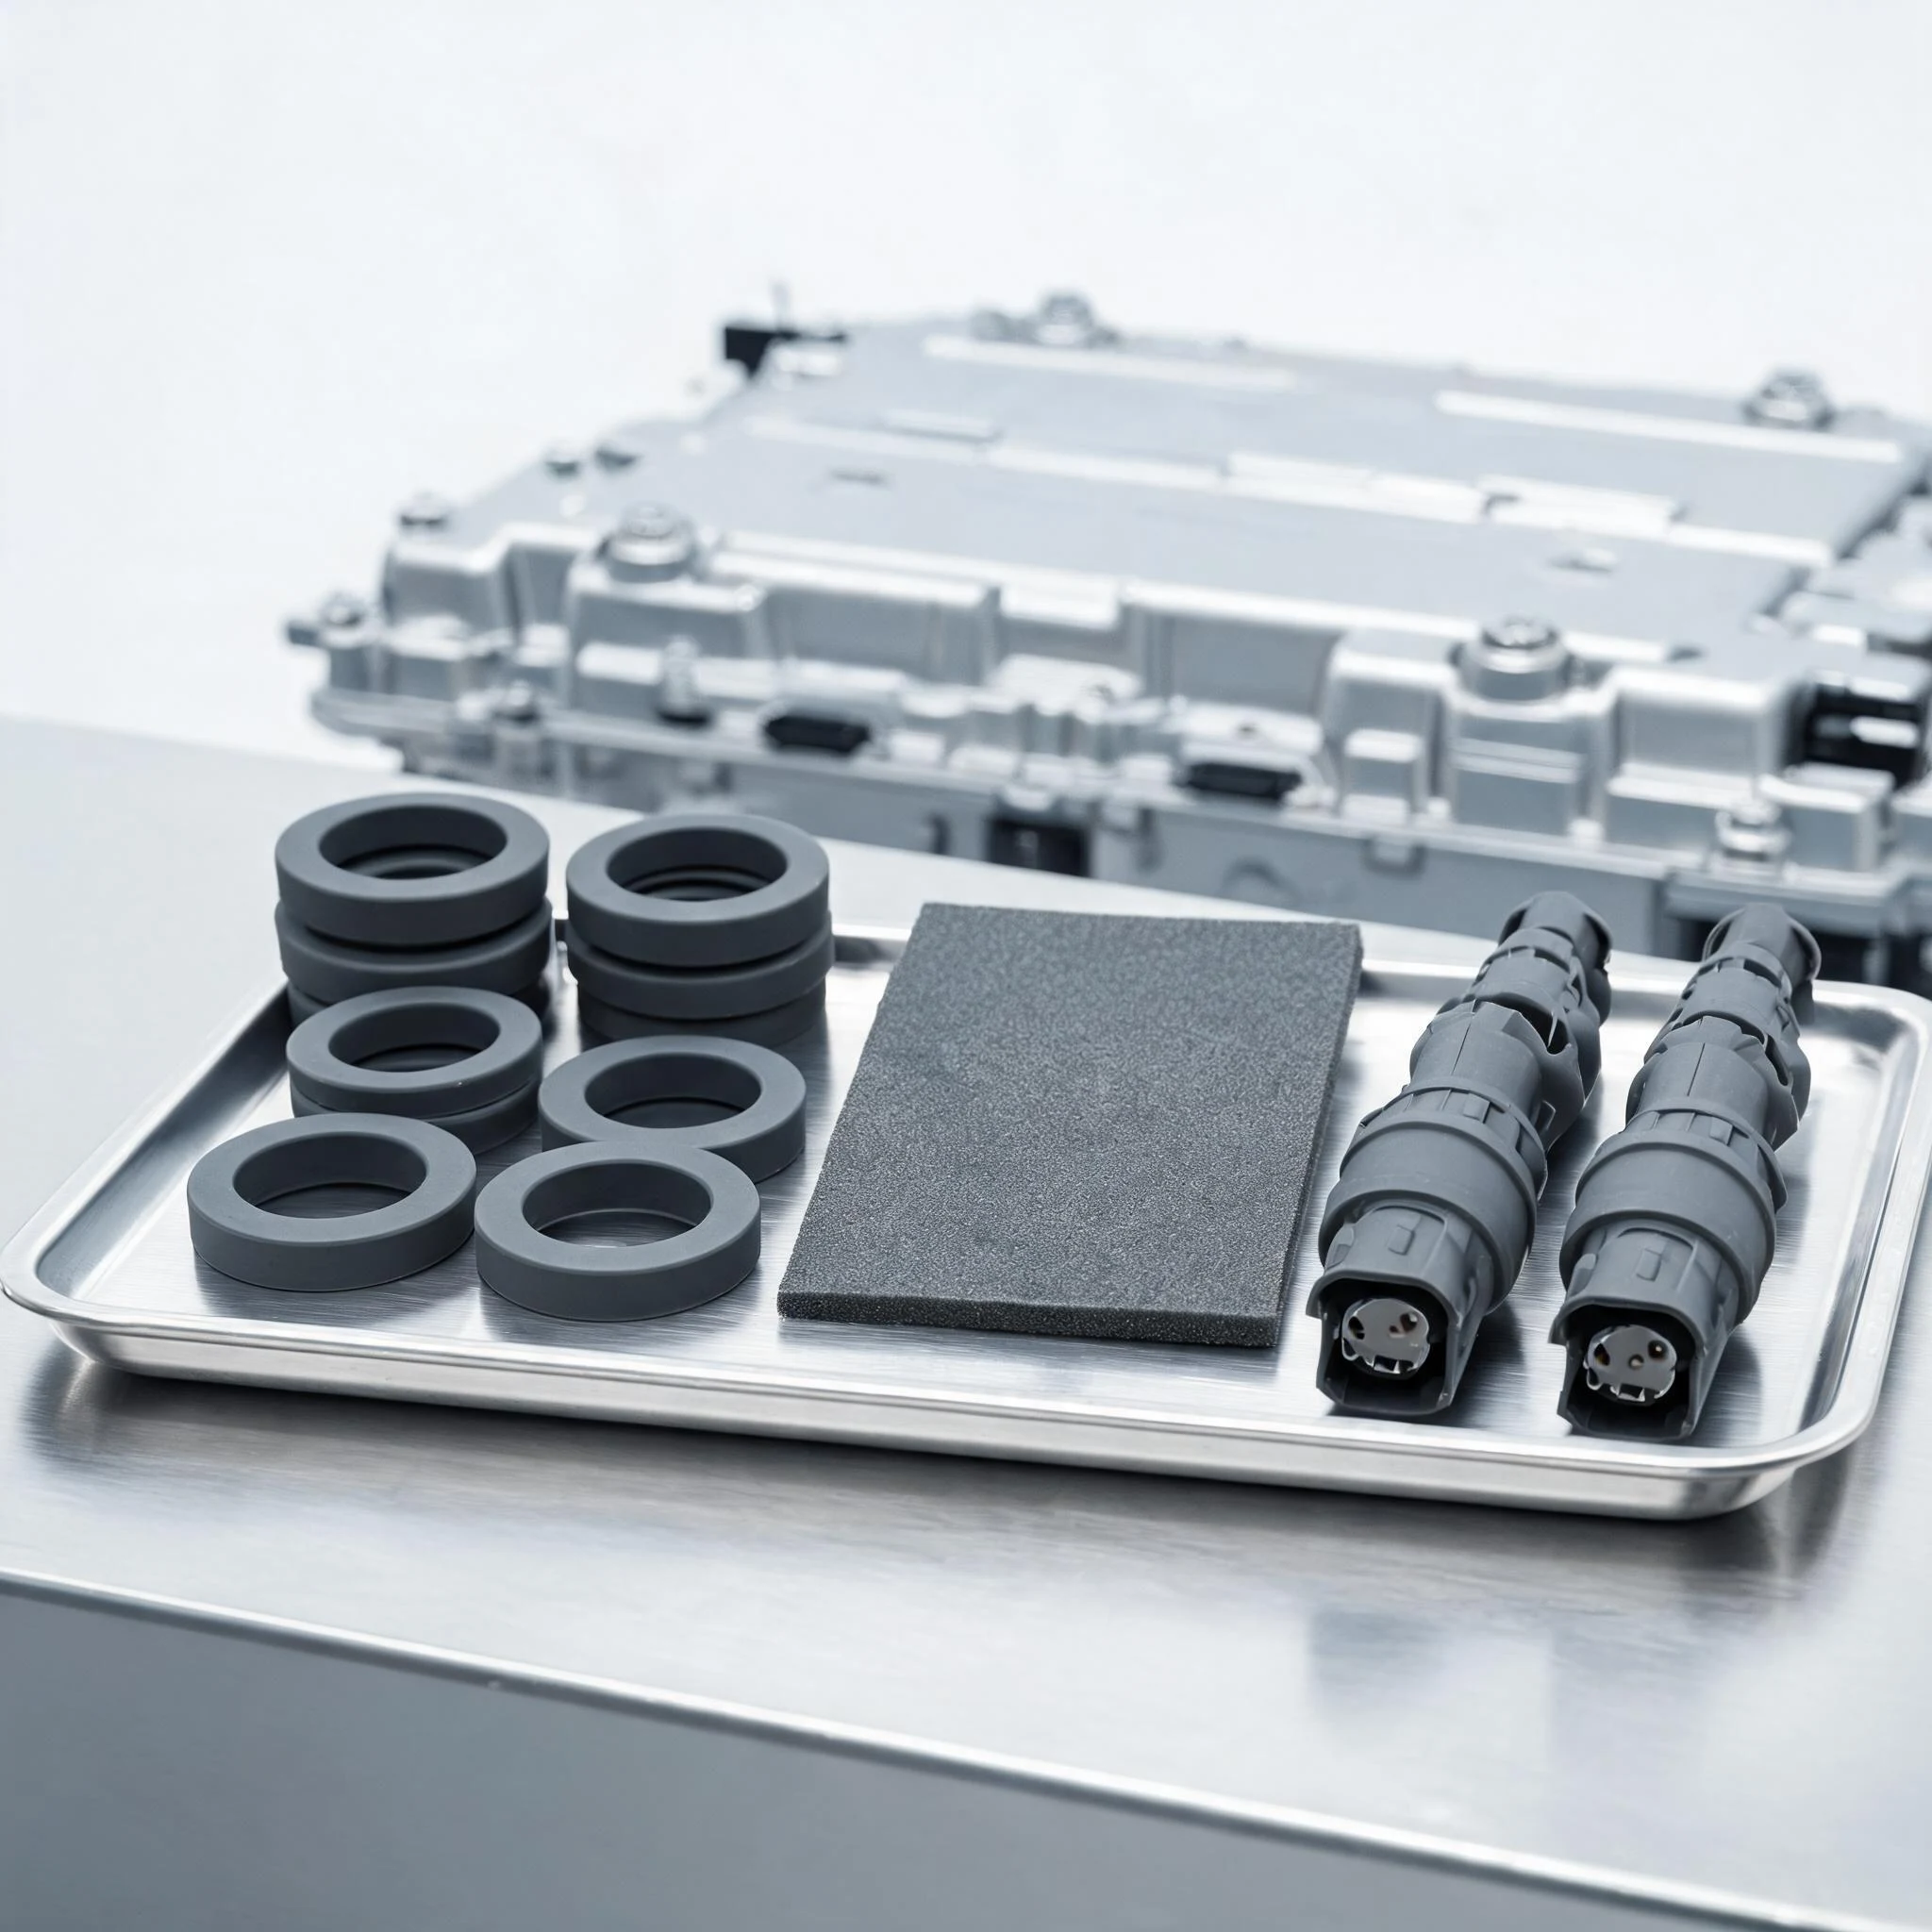
我们这边的做法是把验证拆成可执行的顺序:先按工况选基材与阻燃路线,再做硫化曲线与流变确认工艺窗口,接着测力学与阻燃样片,然后按约定的老化条件复测,最后补电性能与气味。每一步都有对应项目与记录,见研发检测。产品端的承接范围见阻燃防护件与材料选型。
结论
阻燃硅胶的门槛,不在"有没有 V0 的胶",而在这份 V0 是不是你的厚度、你的颜色、你的老化状态、你的整机结构下的 V0。把口径写清楚,项目能少一轮返工;只拿一张报告当通行证,返工往往发生在量产之后。
"每天一种硅胶材料"还会继续写下去,下一篇讲色母与配色:为什么同一种白,两批货能差出一个色阶。若你手上正有一个阻燃件要评估,把壁厚、使用环境、老化条件与目标等级发给我们,先把口径对齐再打样。相关背景可对照800V 高压平台的绝缘件门槛与功能硅胶的三个方向。