「每天一種矽膠材料」已經寫過氣相膠、沉澱膠、氟矽膠、發泡膠,也寫過硬度與硫化體系。這一篇講一個常被當成「加點助劑」的方向:阻燃矽膠。
很多專案的阻燃要求是這麼來的:結構件旁邊是電池、高壓或發熱元件,整機認證要求「彈性體達到 UL94 V0」。於是採購拿著這條要求找材料,供應商回一句「我們有 V0 的膠」,看起來就結束了。真正做樣品才發現問題:同樣標 V0,1.5 mm 樣片和 3 mm 樣片不是一個結果;打樣通過了,量產換了個顏色又不過;材料片過了,裝到整機上還是燒。
所以這篇不討論「能不能做到 V0」,而討論這份 V0 是在什麼條件下成立的。
一、先說清楚:矽膠為什麼也要阻燃
矽膠主鏈是 Si—O 結構,燃燒後主要留下二氧化矽類的灰燼,通常不會像部分塑膠那樣大量熔滴——這讓它天生比很多有機材料「溫和」一些。但不滴落不等於不燃:遇明火它仍會持續燃燒,火焰可能沿表面蔓延,把熱量繼續傳給旁邊的部件。
阻燃矽膠要做的事,是讓材料離開火源後盡快自熄,同時抑制滴落與熱釋放。常見的三條技術思路是:提高極限氧指數、促進成炭、抑制熔滴。落到配方上,就是選用不同的阻燃體系與協效劑,再和矽膠基材、硫化體系一起調。
二、三條阻燃路線:各有各的代價
下表把常見三條路線的做法、優點與代價放在一起。沒有絕對優劣,只有「專案約束下的最合適」。
| 路線 | 怎麼實現 | 優點 | 代價與風險 |
|---|---|---|---|
| 無鹵添加型 | 氫氧化鋁、氫氧化鎂等高填充,配合鉑化合物協效,吸熱分解、釋放水汽稀釋並促進成炭 | 無鹵、低煙,法規適應面廣;配方成熟度高 | 填充量高,硬度上升、拉伸與撕裂下降、黏度變大,薄壁與長流程件更難做 |
| 磷氮系 | 磷酸酯、聚磷酸銨、三聚氰胺鹽等,主要走凝聚相成炭 | 添加量相對低,對力學影響小一些;無鹵方向 | 含磷、含硫物質可能毒化鉑金催化劑,導致硫化不足、表面發黏;吸潮與析出要驗證 |
| 鹵系 | 溴系阻燃劑配三氧化二銻,氣相與凝聚相協同 | 效率高、對力學影響小,容易做到高等級 | 煙密度與腐蝕性氣體風險;RoHS、REACH 與客戶禁用清單常直接排除,出口與車規專案慎用 |
三條路線之外還有一個前置問題:阻燃體系要和硫化體系一起選。鉑金加成硫化對含磷、含硫、含胺、含錫類物質很敏感,配方裡多了這類成分,可能出現硫化不透、表面發黏、壓縮永久變形變差;換成過氧化物硫化能容忍更多填料,但氣味與副產物又要另外管。這條邏輯在硫化體系科普裡講過,阻燃專案裡尤其容易踩。
三、V0 到底怎麼判:四個口徑
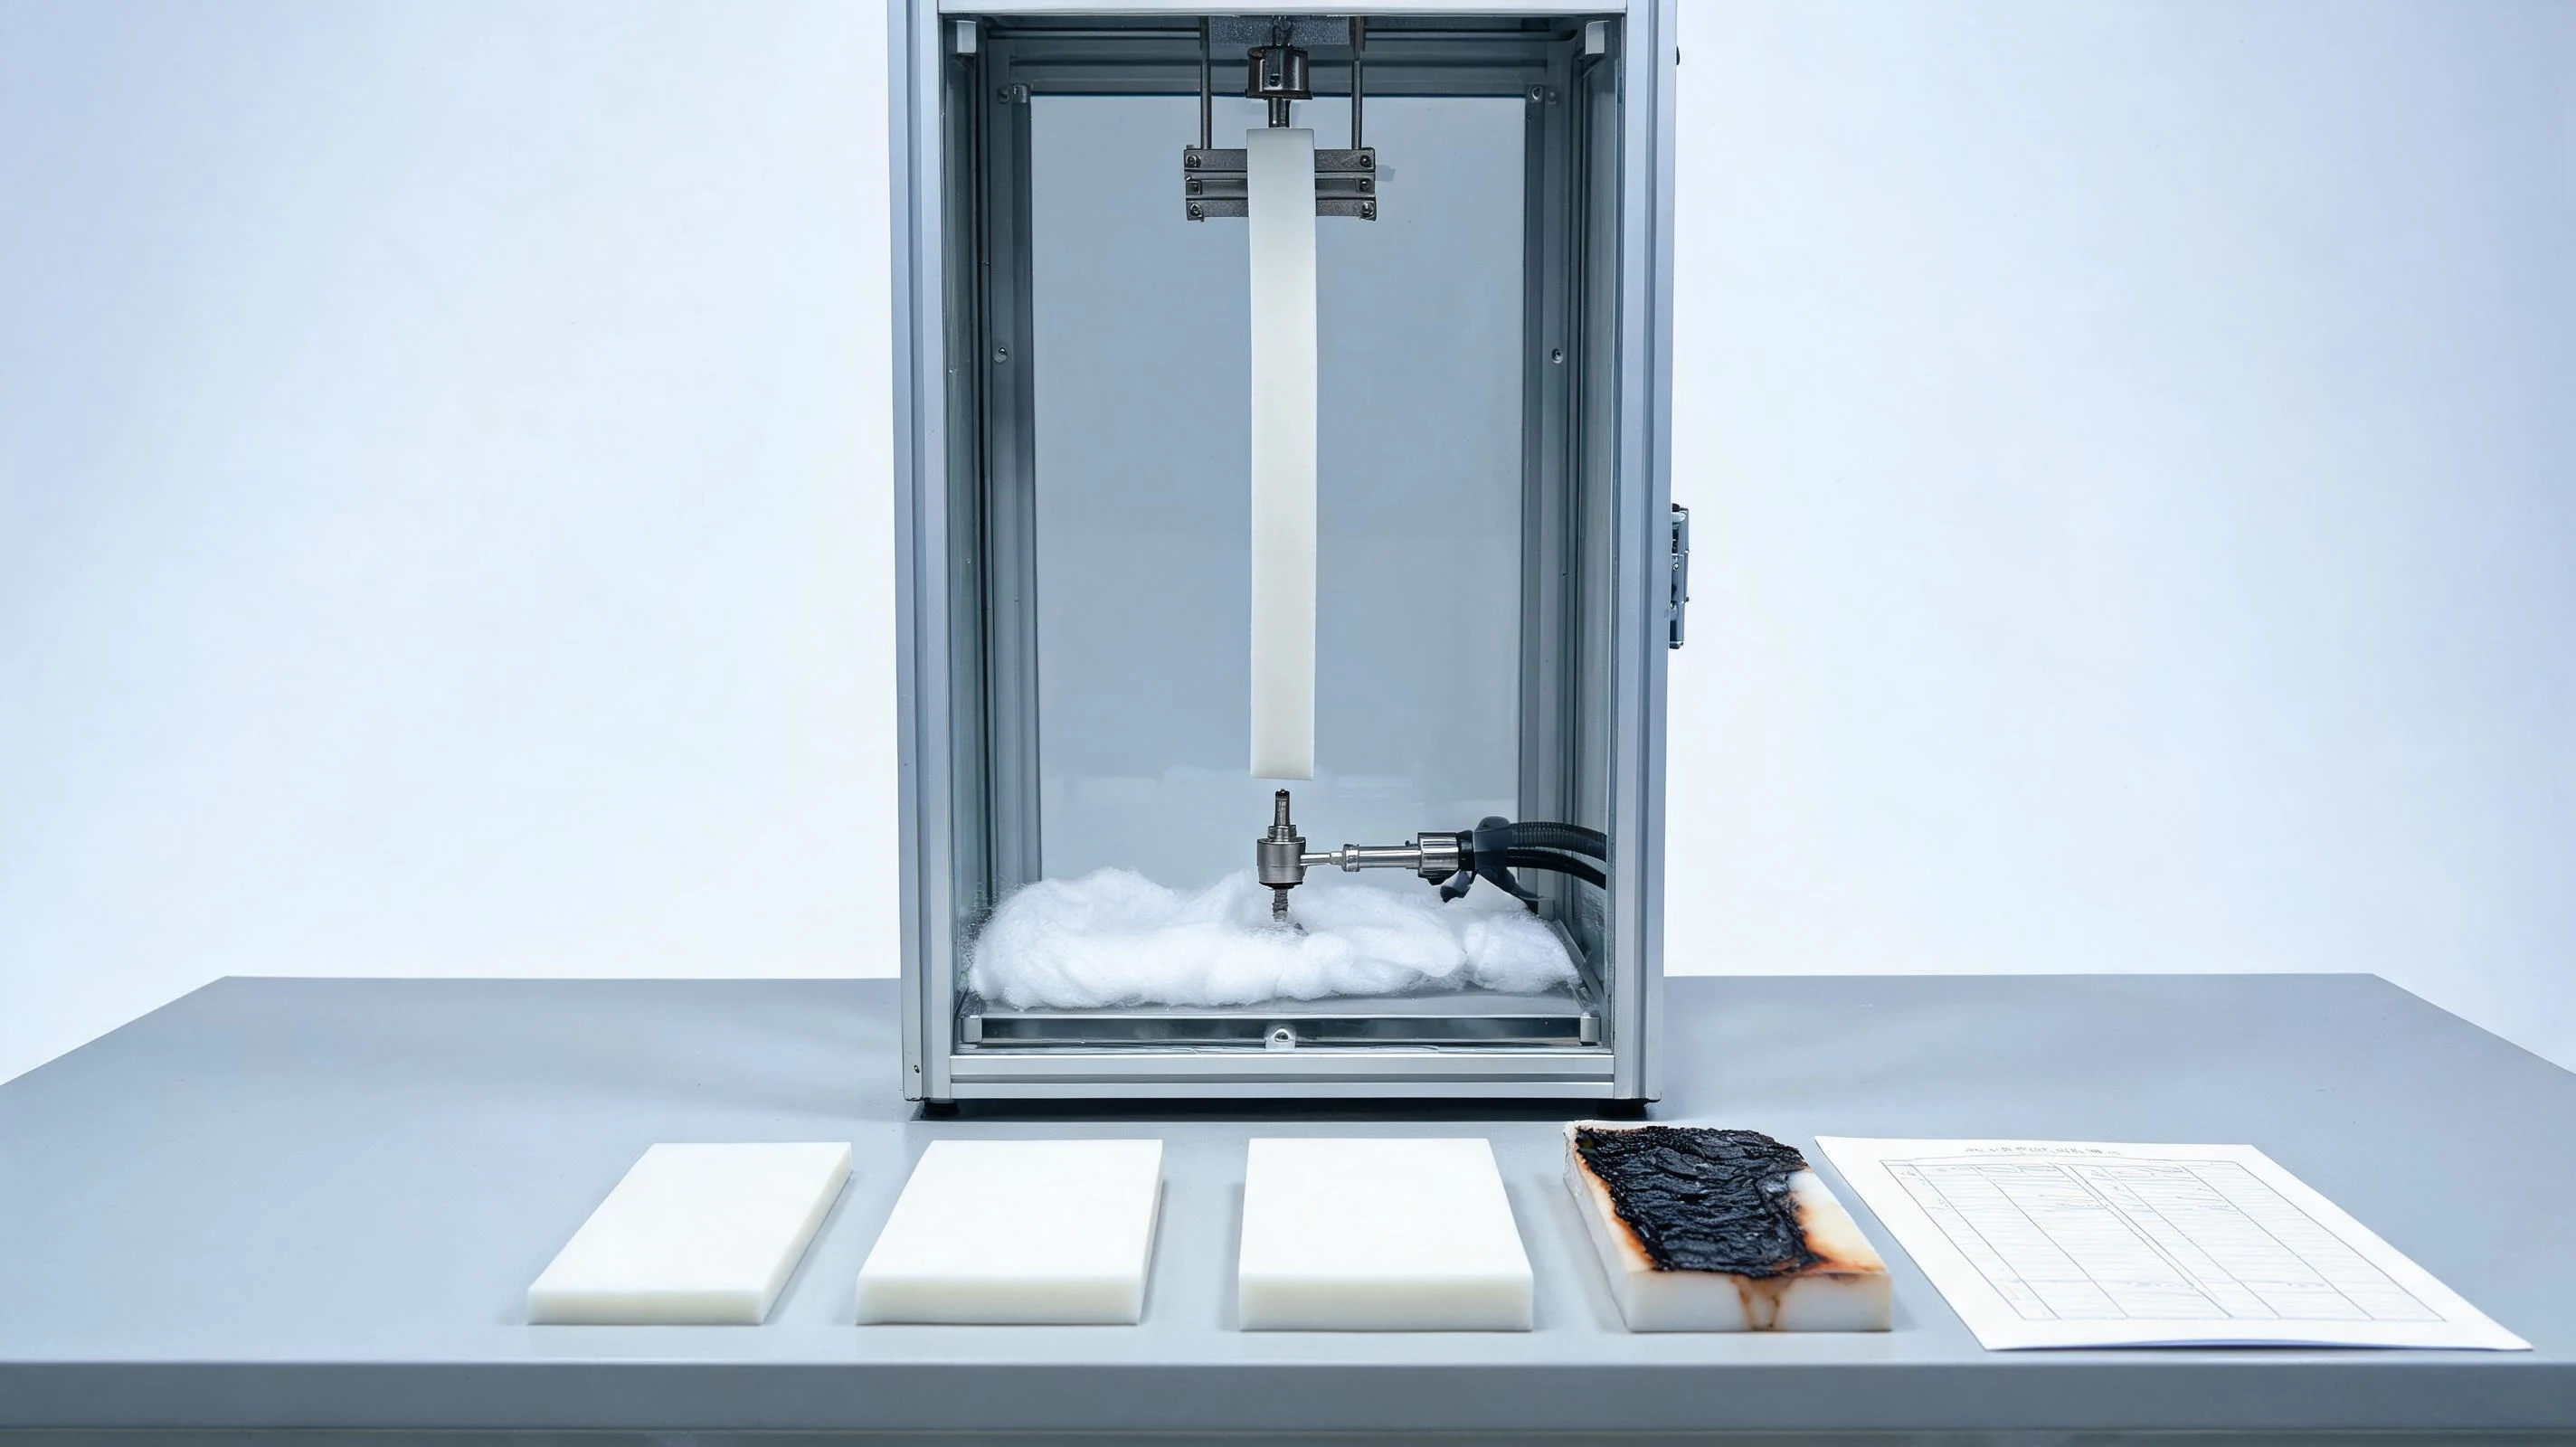
UL94 的垂直燃燒試驗,做法是把試樣垂直夾持,用規定火焰兩次施焰(每次 10 秒),觀察餘焰與餘燃時間、是否滴落引燃下方的脫脂棉、是否燒到夾具,據此分為 V0、V1、V2。V0 最嚴。聽起來標準很明確,但落到專案上,必須先對齊四個口徑:
- 標準與等級:是 UL94 V0,還是 GB/T、IEC 的對應方法?不同標準的試樣尺寸與判定細節不完全一樣,報告不能混用。
- 厚度:同一配方,1.5 mm 與 3 mm 往往要分別報結果。薄件散熱快、材料少,通常更難達到 V0;只寫「V0」而不寫厚度的報告,參考價值有限。
- 試樣狀態:新樣、熱老化後、油或冷卻液浸泡後,結果可能不同。車規與新能源專案常要求老化後複測。
- 材料還是整機:材料的 V0 不等於整機的 V0。裝配縫隙、鄰近材料、線束走向、腔體是否封閉,都會改變實際燃燒行為。
四、加了阻燃劑,別的東西會變
阻燃不是「只加一個功能」,它幾乎一定會牽動其他指標。報價前把這幾項一起過一遍,比事後返工便宜得多。
- 硬度與手感:高填充會把硬度頂上去,原本 50 度的件可能變成 60 度以上,密封壓縮量與按鍵手感都要重算。
- 拉伸與撕裂:填料佔位會削弱補強網絡,薄邊、掛孔、卡扣這類應力集中部位最先出問題。
- 流動與成型:黏度上升,薄壁與長流程更難打滿;排氣位置、硫化時間與模具方案要跟著調整,見模具與成型。
- 電性能:高填充可能拉低體積電阻率與介電強度,絕緣件要複核;表面析出物還可能影響漏電起痕表現。
- 氣味與霧化:阻燃劑與硫化副產物都可能帶味,車內、嬰童與貼膚專案要把氣味指標一起寫進驗證,見低氣味與低揮發。
五、厚度與結構:兩個最容易被忽略的變數
阻燃結果不是材料的固有屬性,它跟「多少材料、什麼形狀、裝在什麼環境裡」綁在一起。同一條配方,換厚度、換顏色、換裝配方式,結論都可能變。
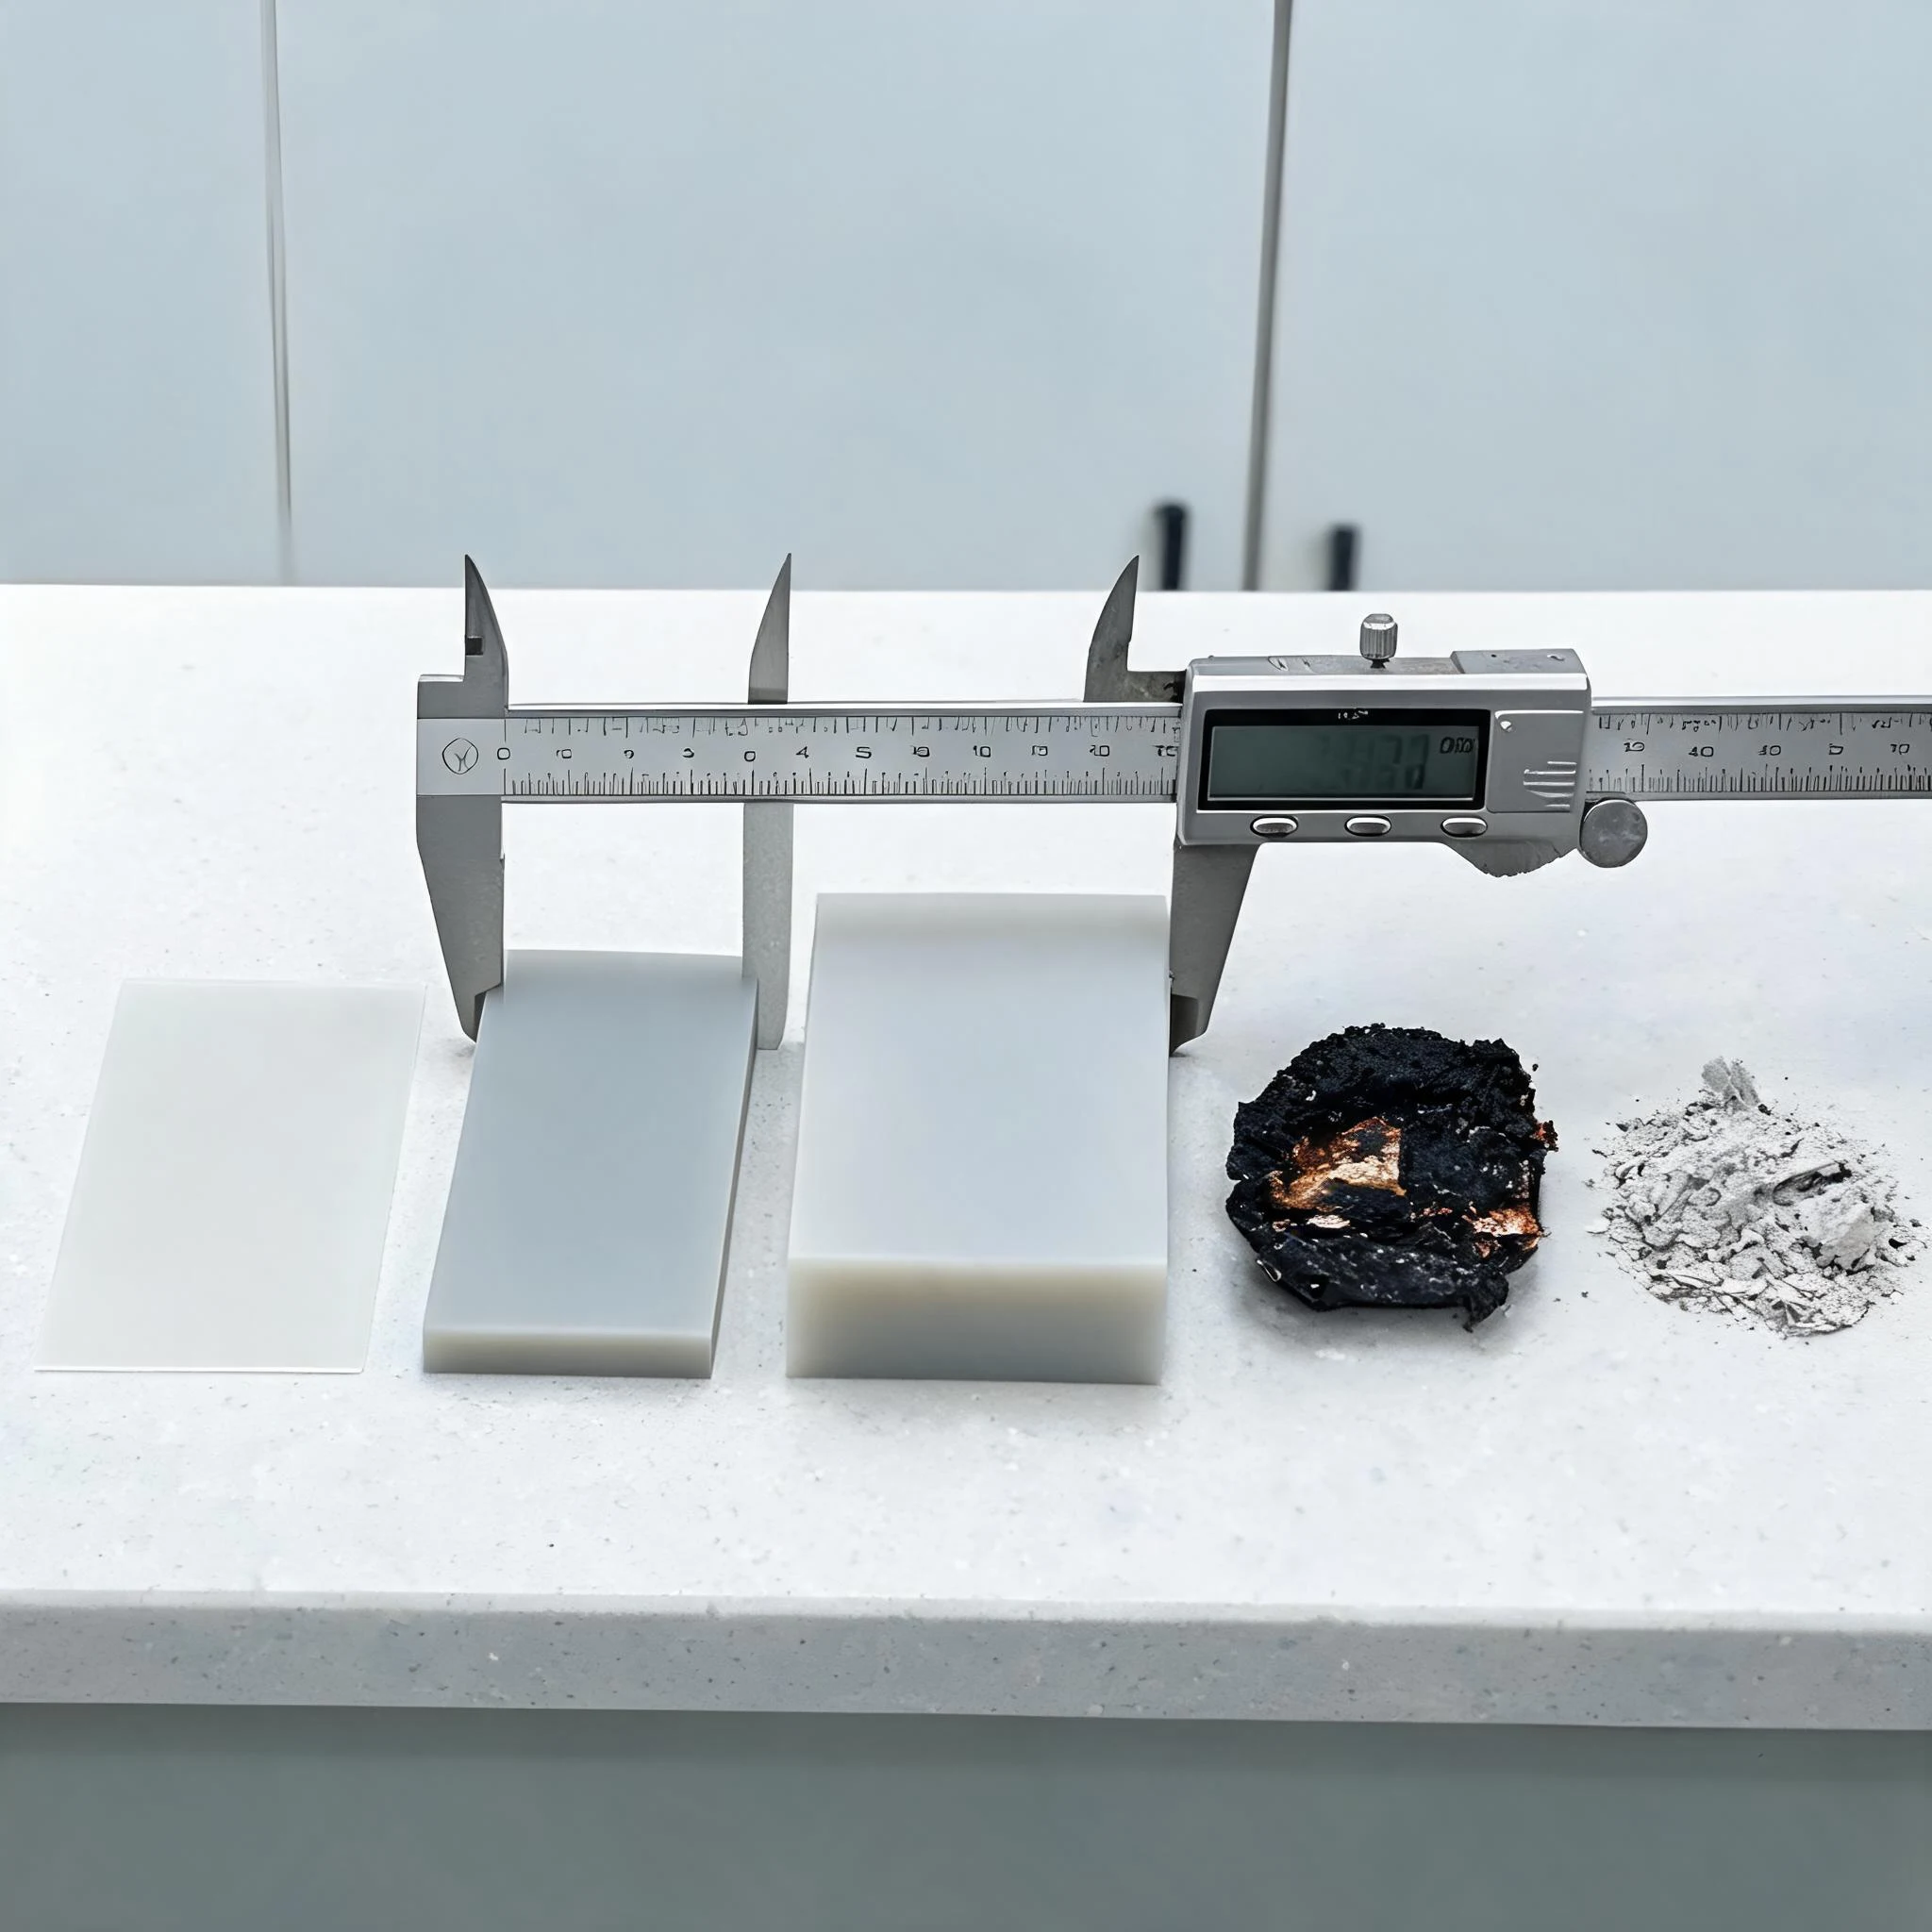
- 薄壁更難:壁越薄,可用於吸熱與成炭的材料越少,升溫更快,自熄更難;薄壁件往往要在配方與結構上同時讓步。
- 結構會改結果:開放空間能自熄的件,裝進封閉腔體後熱量散不出去,表現可能變差;裝配縫隙與鄰近材料也會參與燃燒。
- 顏色與批次:深色與淺色、不同色母與阻燃劑的搭配,都會影響結果;換顏色建議重新驗證,而不是沿用舊報告。
六、五個常見誤區
- 「有 V0 報告就能用」:不看厚度、不看試樣狀態,報告和你的件可能根本不是一回事。
- 「材料 V0 等於整機 V0」:整機認證看的是整機結構下的表現,材料只是其中一環。
- 「阻燃劑隨便加」:忽略與鉑金催化劑的相容性,輕則發黏,重則整批硫化不足。
- 「要無鹵卻給了鹵系方案」:法規與客戶禁用清單是硬門檻,方案階段就要排除。
- 「只測燃燒」:力學、電性能、氣味沒一起看,燃燒過了,裝配與售後還會退回。
七、選型時和供應商對清的六件事
- 標準與等級:具體到 UL94 V0 還是其他標準,以及是否需要第三方報告。
- 厚度與試樣狀態:按你的實際壁厚報結果;是否需要老化後複測。
- 顏色與批次:換色是否重測,批次間如何留樣與追溯。
- 硫化體系與基材:鉑金還是過氧化物,阻燃體系是否與催化劑相容。
- 老化條件:熱老化、油或冷卻液浸泡的溫度與時長,按實際工況約定。
- 文件:RoHS、REACH、鹵素要求與檢測報告,隨貨提供還是專案備案。
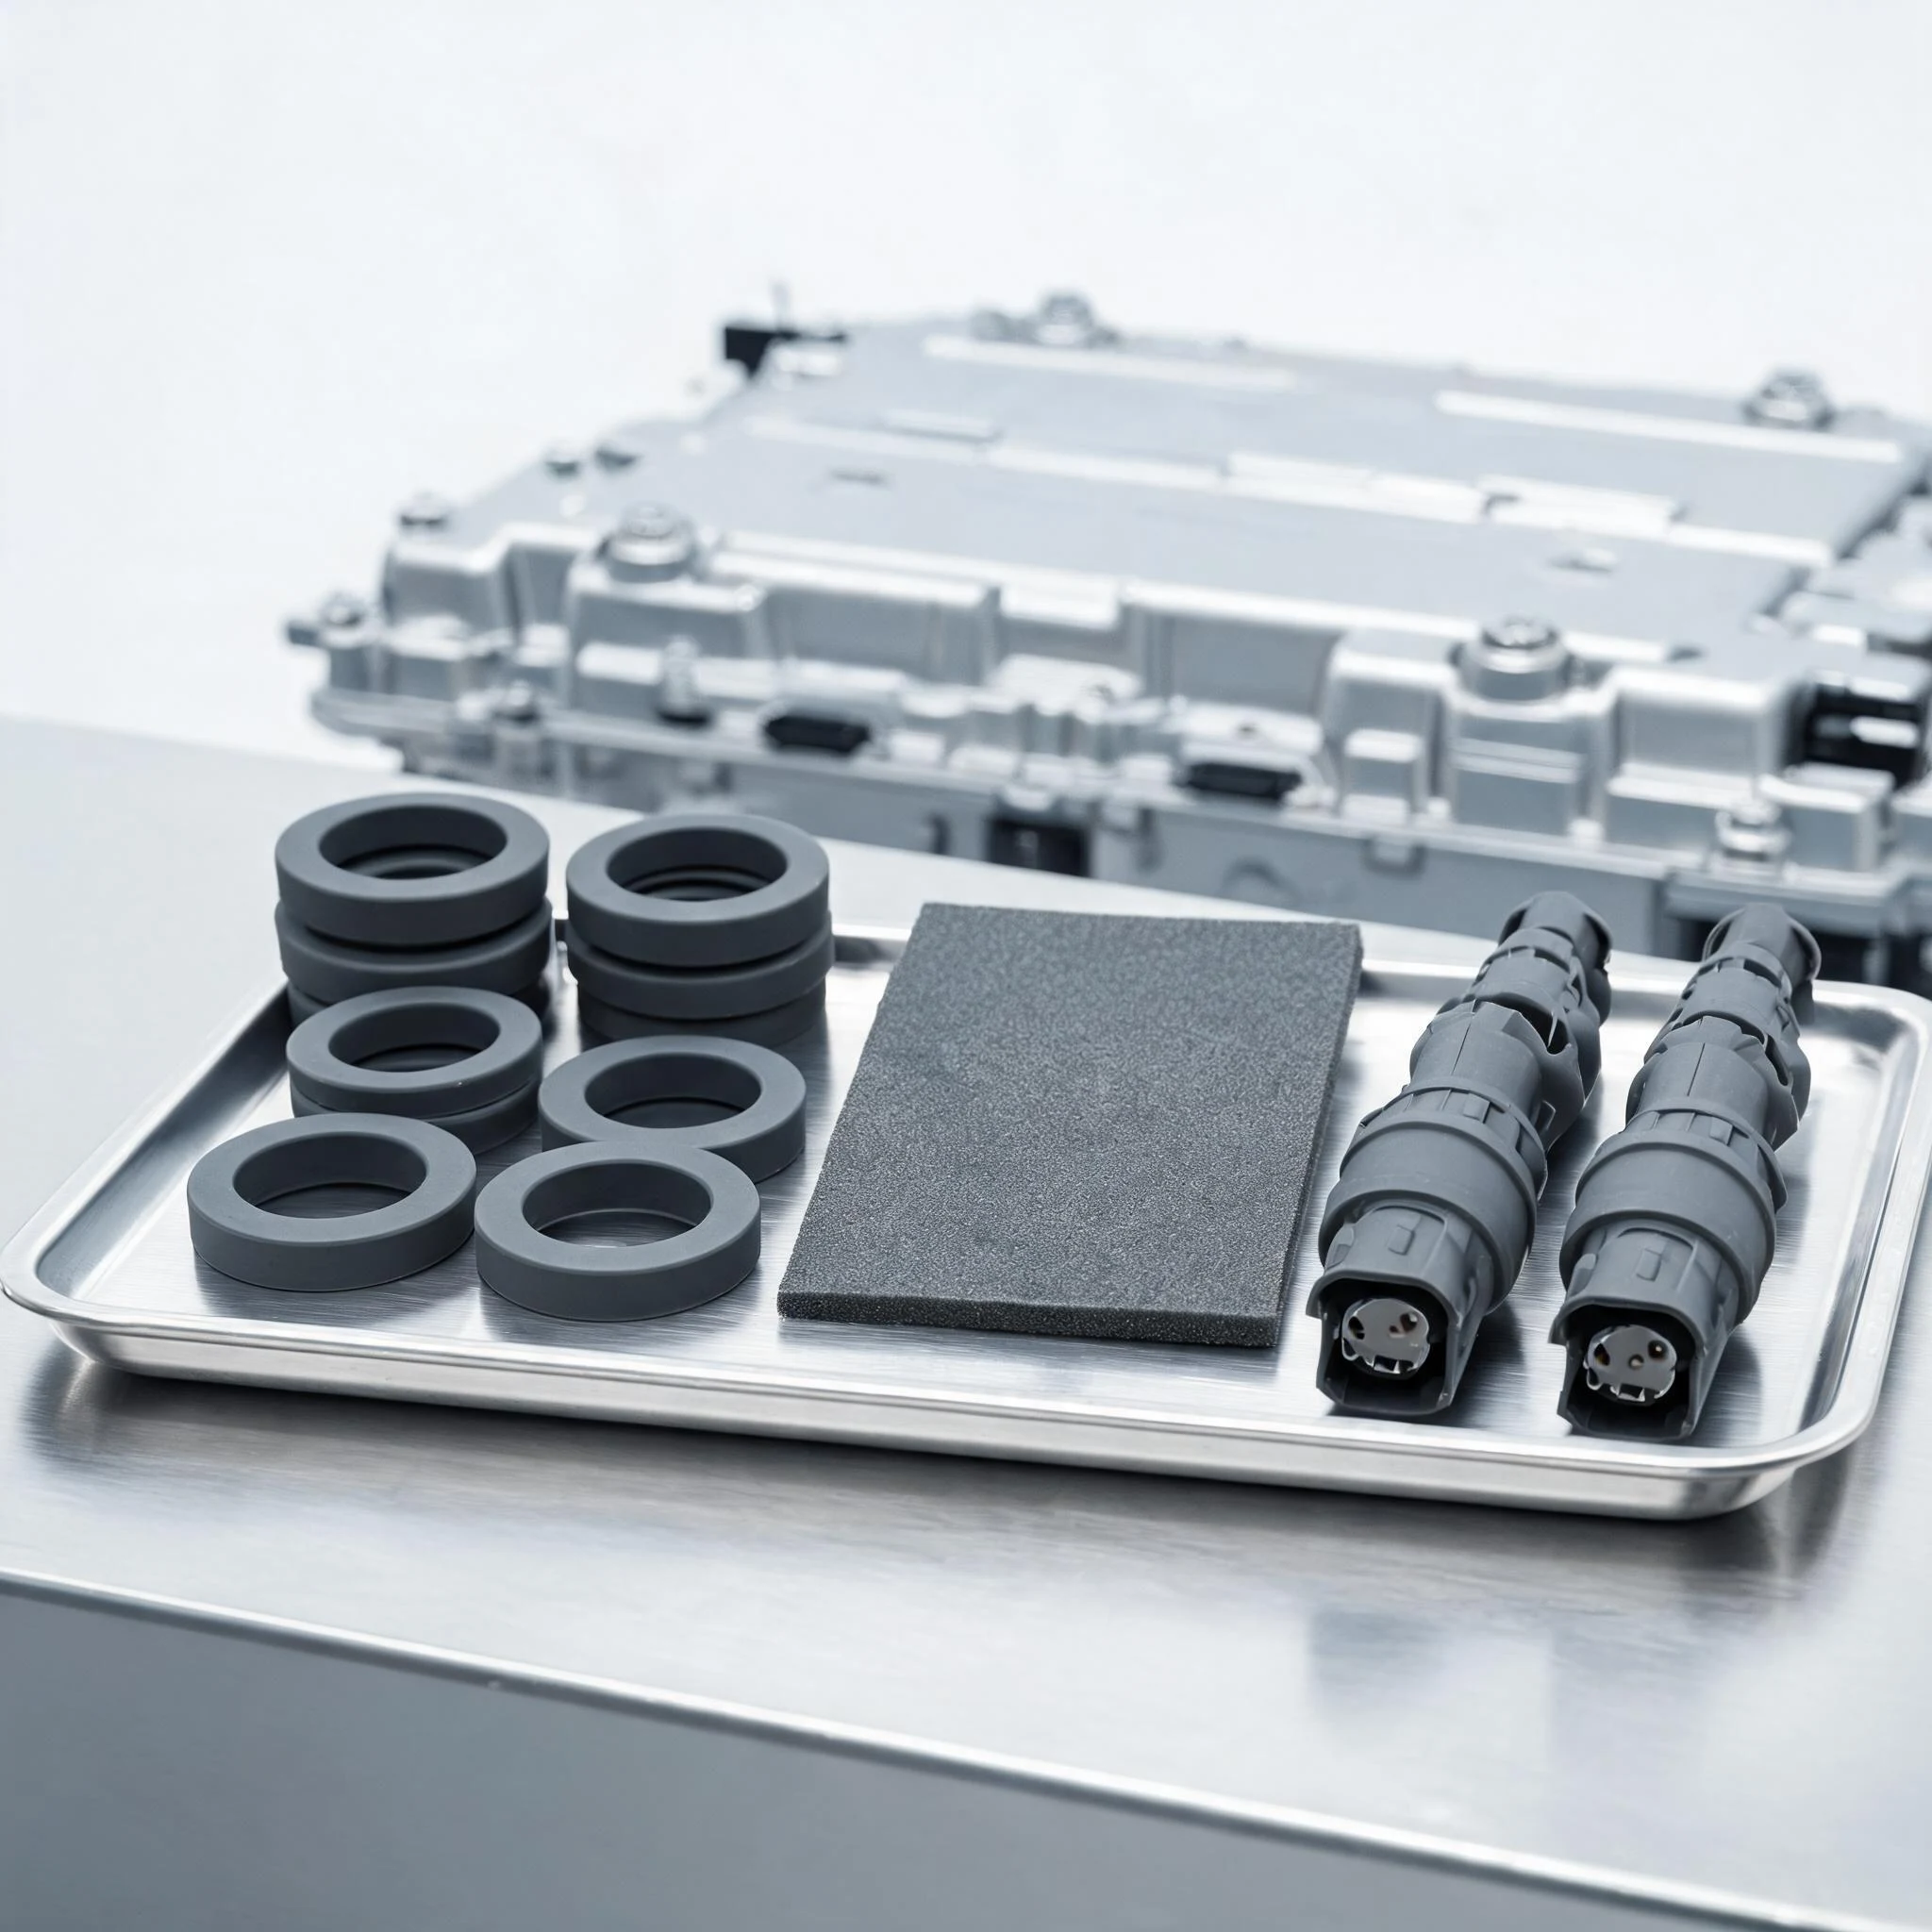
我們這邊的做法是把驗證拆成可執行的順序:先按工況選基材與阻燃路線,再做硫化曲線與流變確認工藝窗口,接著測力學與阻燃樣片,然後按約定的老化條件複測,最後補電性能與氣味。每一步都有對應項目與記錄,見研發檢測。產品端的承接範圍見阻燃防護件與材料選型。
結論
阻燃矽膠的門檻,不在「有沒有 V0 的膠」,而在這份 V0 是不是你的厚度、你的顏色、你的老化狀態、你的整機結構下的 V0。把口徑寫清楚,專案能少一輪返工;只拿一張報告當通行證,返工往往發生在量產之後。
「每天一種矽膠材料」還會繼續寫下去,下一篇講色母與配色:為什麼同一種白,兩批貨能差出一個色階。若你手上正有一個阻燃件要評估,把壁厚、使用環境、老化條件與目標等級發給我們,先把口徑對齊再打樣。相關背景可對照800V 高壓平台的絕緣件門檻與功能矽膠的三個方向。