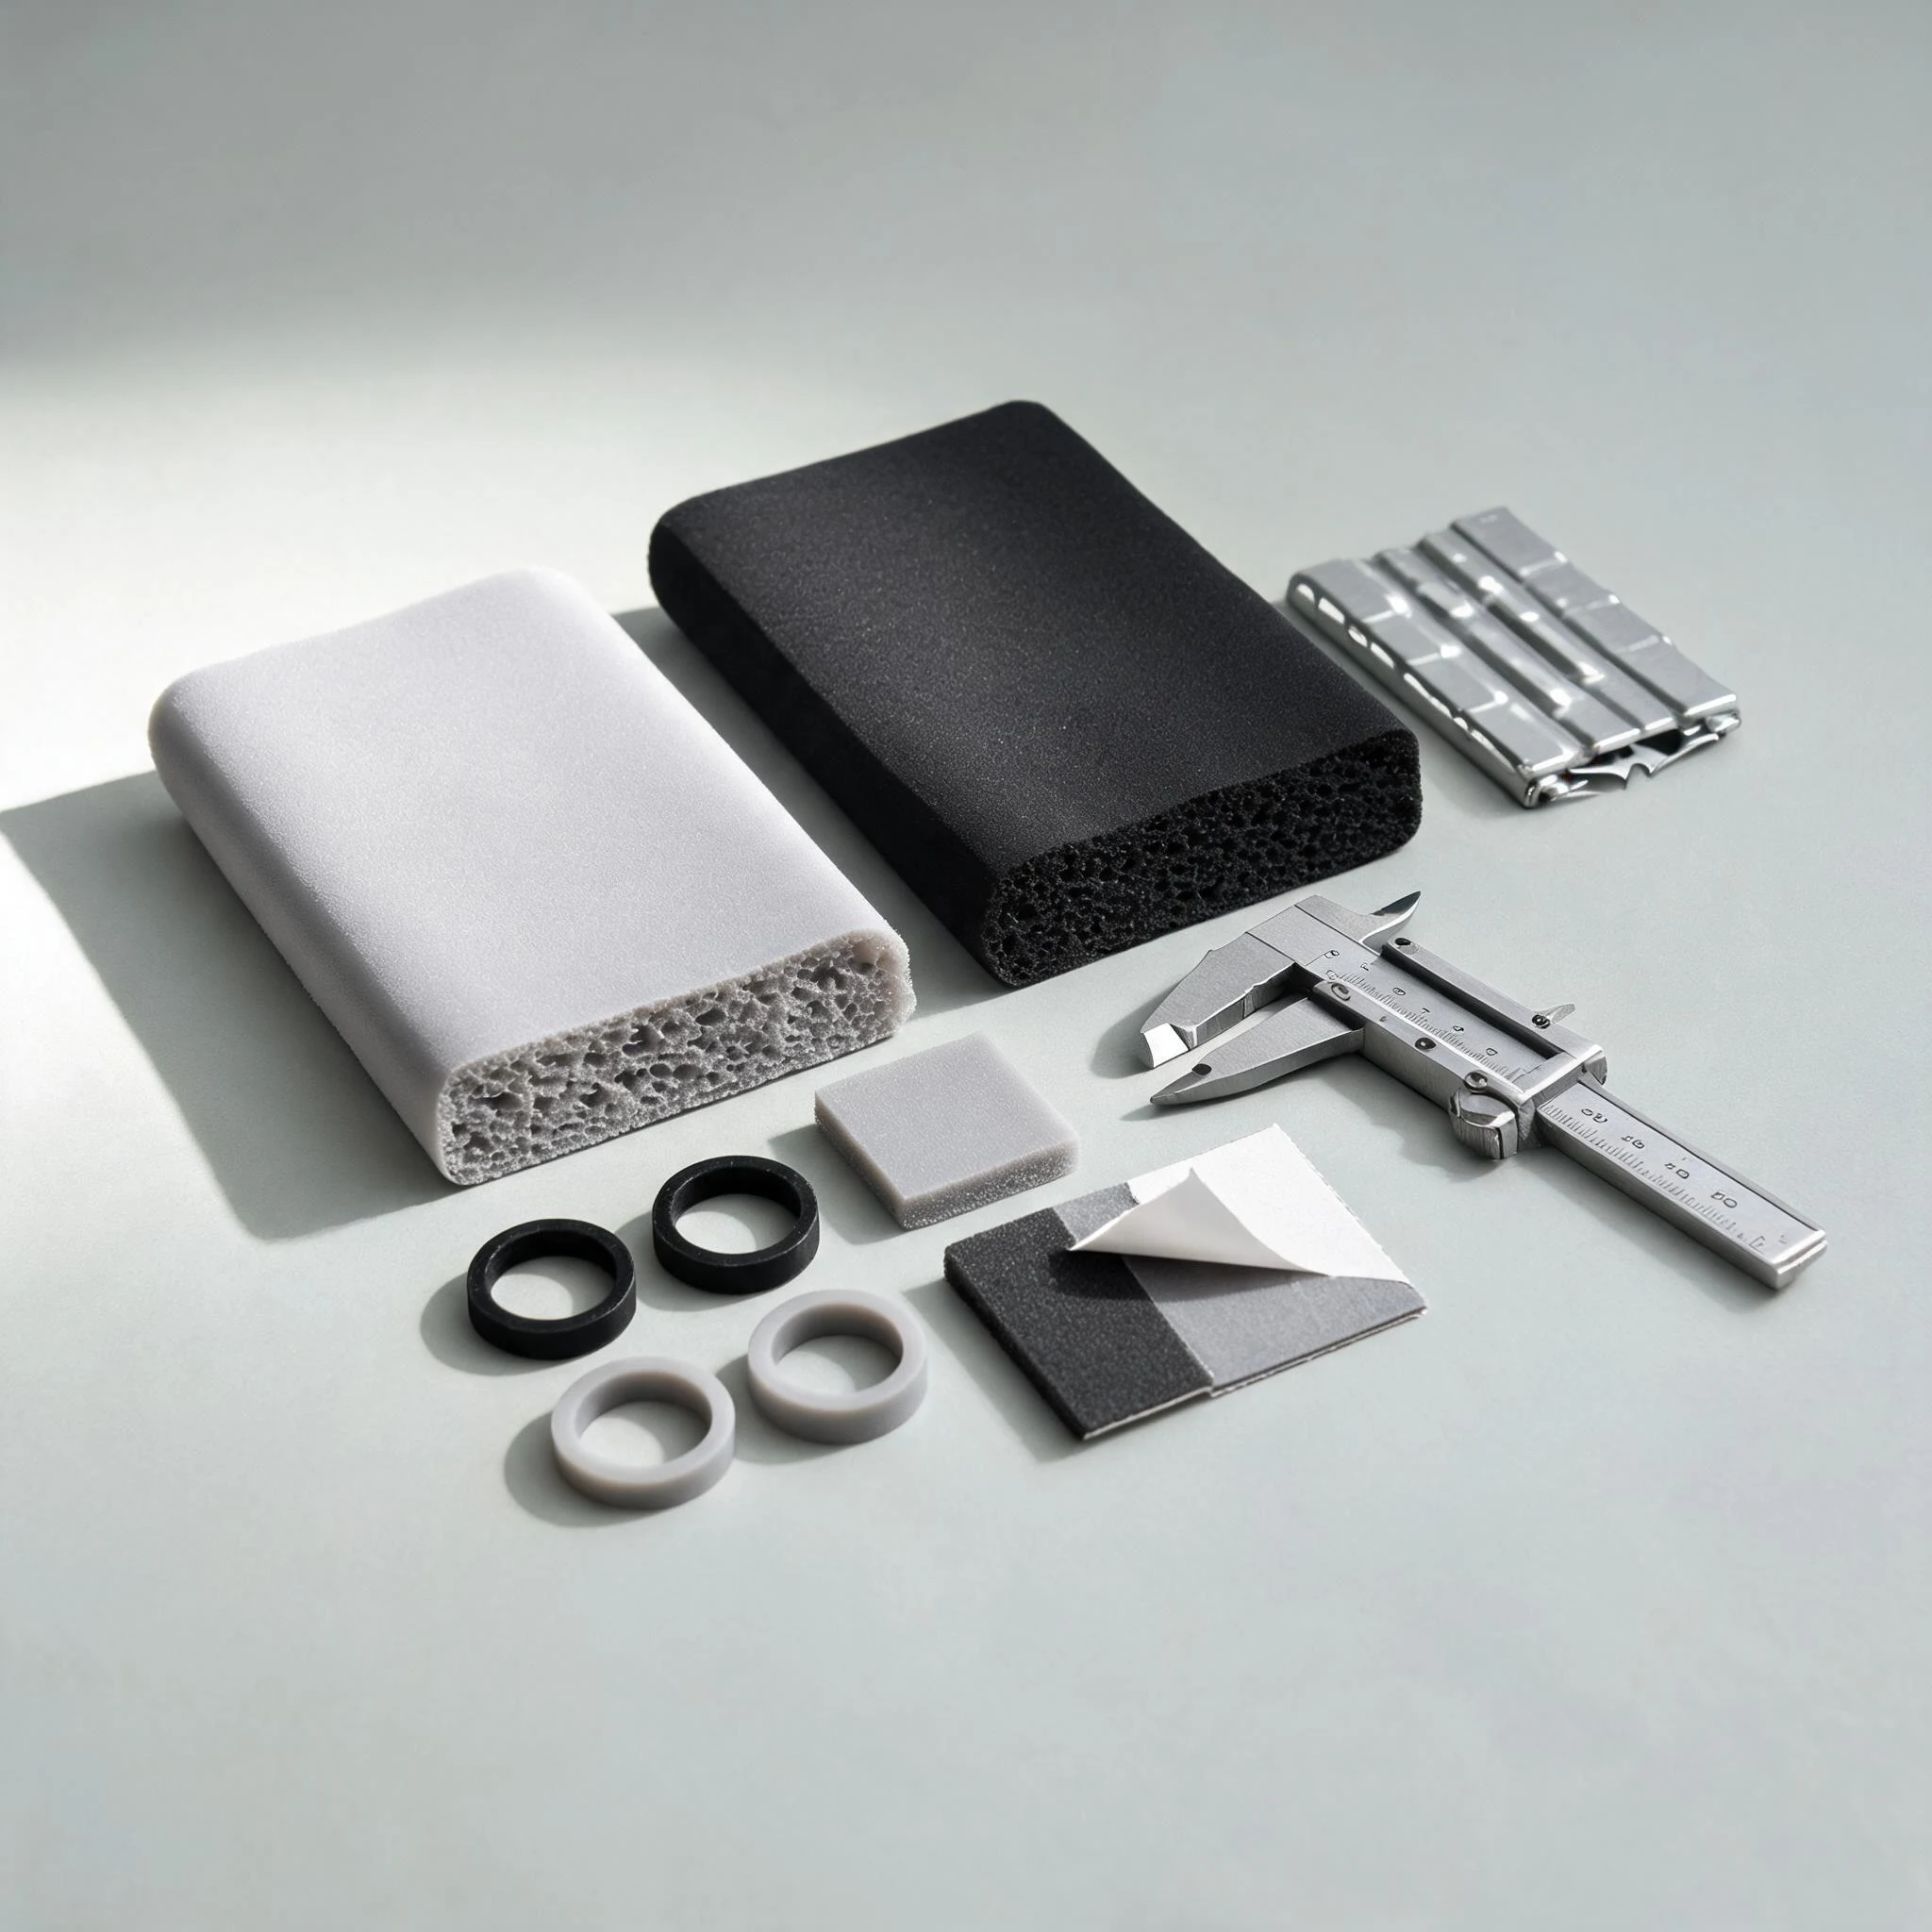
材料系列的前四篇讲的都是实心硅胶:气相胶、沉淀胶、氟硅胶,以及食品接触用与医疗用硅胶。这一篇换一种形态——发泡硅胶,也就是常说的硅胶泡棉。
它在项目里的出现频率正在变高,原因很直接:比实心硅胶轻得多、软得多,装配力小。但“更软”只是表面现象,真正决定一个泡棉件能不能用的是三个数字——密度、压缩力、压缩永久变形。这三件事对不上,再软的泡棉也解决不了问题。
一、发泡硅胶是什么:在硅胶里留出气孔
发泡硅胶是在硅胶基体里引入大量气孔的弹性体。实心硅胶的密度大致在 1.1–1.2 g/cm³ 量级,做成泡棉后可以降到 0.3 g/cm³ 附近甚至更低,具体看配方与工艺。常见的有两条实现路线,差别不小:
- 发泡剂发泡:在胶料里加发泡剂,硫化升温时分解出气体成孔。成本相对低、可以做异形件与结皮表面,但孔的大小与分布受温度、时间与模具排气影响,同一批之间会有波动。
- 中空微球填充:预先在中空微球(玻璃或树脂)混入胶料,靠微球本身把密度降下来。孔结构均匀、密度与厚度更稳定、压缩曲线更可预测,代价是单价更高,且密度不会做到极低。
孔结构还有闭孔与开孔之分:闭孔的气泡各自独立,水与灰尘进不去;开孔的气孔互相连通,气体可以穿过。同一片材料也可以做成一面有致密表皮、内部发泡的结构。这个区别不是细节,它直接决定用途能不能成立,下一节展开。
和 PU 泡棉、EVA、普通海绵相比,硅胶泡棉的价值在于耐温与耐老化的稳定性(视配方而定,长期使用温度可以覆盖很宽的范围)、压缩永久变形更小、不含增塑剂迁移的顾虑,因此适合长期受压又要求回弹、或环境温度波动大的场合。
二、密度、压缩力与回弹:三个数字一起看
采购沟通里最常听到的一句是“要最软的那种”。但发泡材料的“软”不是一个独立指标:密度降下来,压缩同样厚度所需的力变小,撕裂强度、支撑性与回弹也会一起变化。真正要定的是三件事:
- 密度:决定重量与整体的软硬基础,越低越软越轻,但强度与耐撕裂越差。
- 压缩力:在规定的压缩率下(例如压到厚度的 25% 或 50%)需要多大的力。密封与装配力看它,不看硬度牌号。
- 压缩永久变形:按固定压缩率、温度与时间压一段时间,再看厚度能恢复多少。这是长期受压件最关键的失效指标——很多“装上去挺好、几个月后漏了”的问题都出在这里。
| 档位 | 密度量级 | 表现 | 适合的件 | 注意点 |
|---|---|---|---|---|
| 低密度(高发泡) | 约 0.25–0.45 g/cm³ | 很软、很轻,很低的力就能压缩 | 贴合填充、防滑衬垫、隔音与减振垫层 | 撕裂强度与支撑性弱,不要当受力结构件;长期压缩易失去厚度 |
| 中密度 | 约 0.45–0.7 g/cm³ | 软但有支撑,回弹可控 | 机柜与户外设备挡边密封、缓冲垫、脚垫 | 压缩量与背胶要一起定,装配后别压死 |
| 高密度(微发泡) | 约 0.7 g/cm³ 以上 | 接近实心的支撑感,尺寸更稳 | 薄型精密缓冲、需要重复定位的垫片 | 密度上去了重量与成本也上去,要与实心件重新比一次 |
实际选型时,先问用途属于“吸收冲击”“挡住介质”还是“贴合手感”,再回来看密度档位,顺序反过来通常要返工。材料体系上的对照可以看材料特性库。
三、闭孔还是开孔:先看要不要“透气”
- 需要挡水、挡尘、隔热或提供浮力:选闭孔。密封件、户外设备挡边、清洗频繁的部位都属于这一类。
- 需要排气、泄压或吸音:选开孔。封闭腔体里做密封时若用了闭孔材料,腔体内外压差会让件鼓包或被顶开;发声与气流通道上的阻尼件也要靠开孔结构起作用。
- 需要耐磨、易清洁或印字:选带结皮表皮的泡棉,表皮致密,擦拭与外观表现更好;反过来,需要大面积服帖的地方用整片发泡更合适。
- 常见错误:拿开孔泡棉去做防水密封——水会顺着连通的气孔一路渗过去;或者拿闭孔泡棉堵住需要呼吸的腔体。闭孔率与孔结构要在图纸阶段就写清楚,不能只写“硅胶泡棉”。
四、三类典型用途,各自的判断口径
1)缓冲与减震
典型件是电池模组与电芯之间的间隔垫、线路板与壳体的支撑垫、设备脚垫与包装内衬,站内相关分类见设备密封减震件。它的作用是把点冲击摊成面压力,并抑制共振。判断口径是吸能曲线(同样冲击下传递多少力)、厚度公差与压缩永久变形;设计时要给硬质限位或止挡,避免泡棉被压到极限后失去回弹。
2)密封与防护
机柜、灯具、户外设备与安防外壳的挡边密封是硅胶泡棉最典型的位置。它相比实心密封圈的优势是在很低的压缩力下就能贴合不平整的配合面,对壳体公差要求更宽容、装配力更小;要求阻燃的场合还能选用对应等级的材料。判断口径是压缩力、闭孔率、长期压缩后的厚度保持与背胶可靠性,选材思路可参考材料选型。
3)贴合与手感
穿戴内衬、手柄软垫、防撞包边这类件看重的是触感、重量与回弹,而不是密封性能,站内对应分类见防尘胶套与减震垫。这里要确认的是气味与挥发物水平、皮肤接触时的适用口径、颜色与批次一致性,以及与织物、塑胶件的复合方式。
五、加工与装配要确认的六件事
- 成型方式:异形件、需要局部结皮的用模压发泡;片材与卷料用连续发泡或挤出后切片;垫片类最简单的方式是片材冲切成型,不开模具、改尺寸只改刀模,具体口径见模具成型。
- 公差口径:发泡件的厚度与外形波动天生比实心件大。配合结构要按“给足压缩余量”来设计——常见做法是让泡棉在设计装配状态下留出两成到三成的压缩量,而不是照实心件那样去签紧公差。
- 背胶与复合:硅胶表面能低,普通双面胶粘不牢。要粘就选硅酮类胶或先做表面处理,剥离力与老化后的保持率一起验证,相关方法见异材粘接。
- 长期受压与蠕变:确定压缩率时要连环境温度、持续时长一起算,必要时加机械限位把压缩量卡在材料能恢复的范围内。
- 助剂与合规:阻燃等级、气味与挥发物、是否需要皮肤接触口径,都要在选材阶段确认,避免量产前才发现材料不对。
- 验证口径:压缩永久变形、湿热与温度循环、耐介质、背胶剥离这些项目的做法与判定方式要提前说清,可参考研发检测。
六、四个常见误区
- 把发泡理解成“免费变软”:密度降下来,强度、撕裂与回弹一起降。受力件该用实心或高密度微发泡,而不是一味追求低密度。
- 拿实心件的公差要求泡棉件:尺寸波动放大之后,追公差等于增加筛选与报废成本;正确的做法是改配合结构、让泡棉有余量可压。
- 用普通双面胶粘硅胶泡棉:几个月后脱落,多数不是胶带质量差,而是界面没做处理。
- 只看初始厚度,不看压缩永久变形:装配当天贴得很紧,经历高温或长期受压后缝隙重新出现,问题会出现在客户端而不是产线。
结论
一句话概括:发泡硅胶不是“更软的硅胶”,而是一类需要重新算密度、压缩力与回弹的材料形态。判断顺序是先把用途分成缓冲、密封还是贴合,再定闭孔或开孔与密度档位,最后才谈厚度、公差与背胶。
“每天一种硅胶材料”系列的前四篇见食品级与医疗级硅胶科普:分级依据与常见误用、氟硅胶科普:耐油、耐溶剂与低温该不该上、沉淀胶科普:便宜在哪,什么时候够用与气相胶科普:透明高强度硅胶为什么选它;应用侧的同类判断见人形机器人与协作机器人:硅胶件的六类新用途。下一篇回到手感与装配,讲硬度怎么定:从 30 度到 70 度,密封与手感差在哪里。整体材料方向见材料选型,成型与工艺能力见工艺总览。