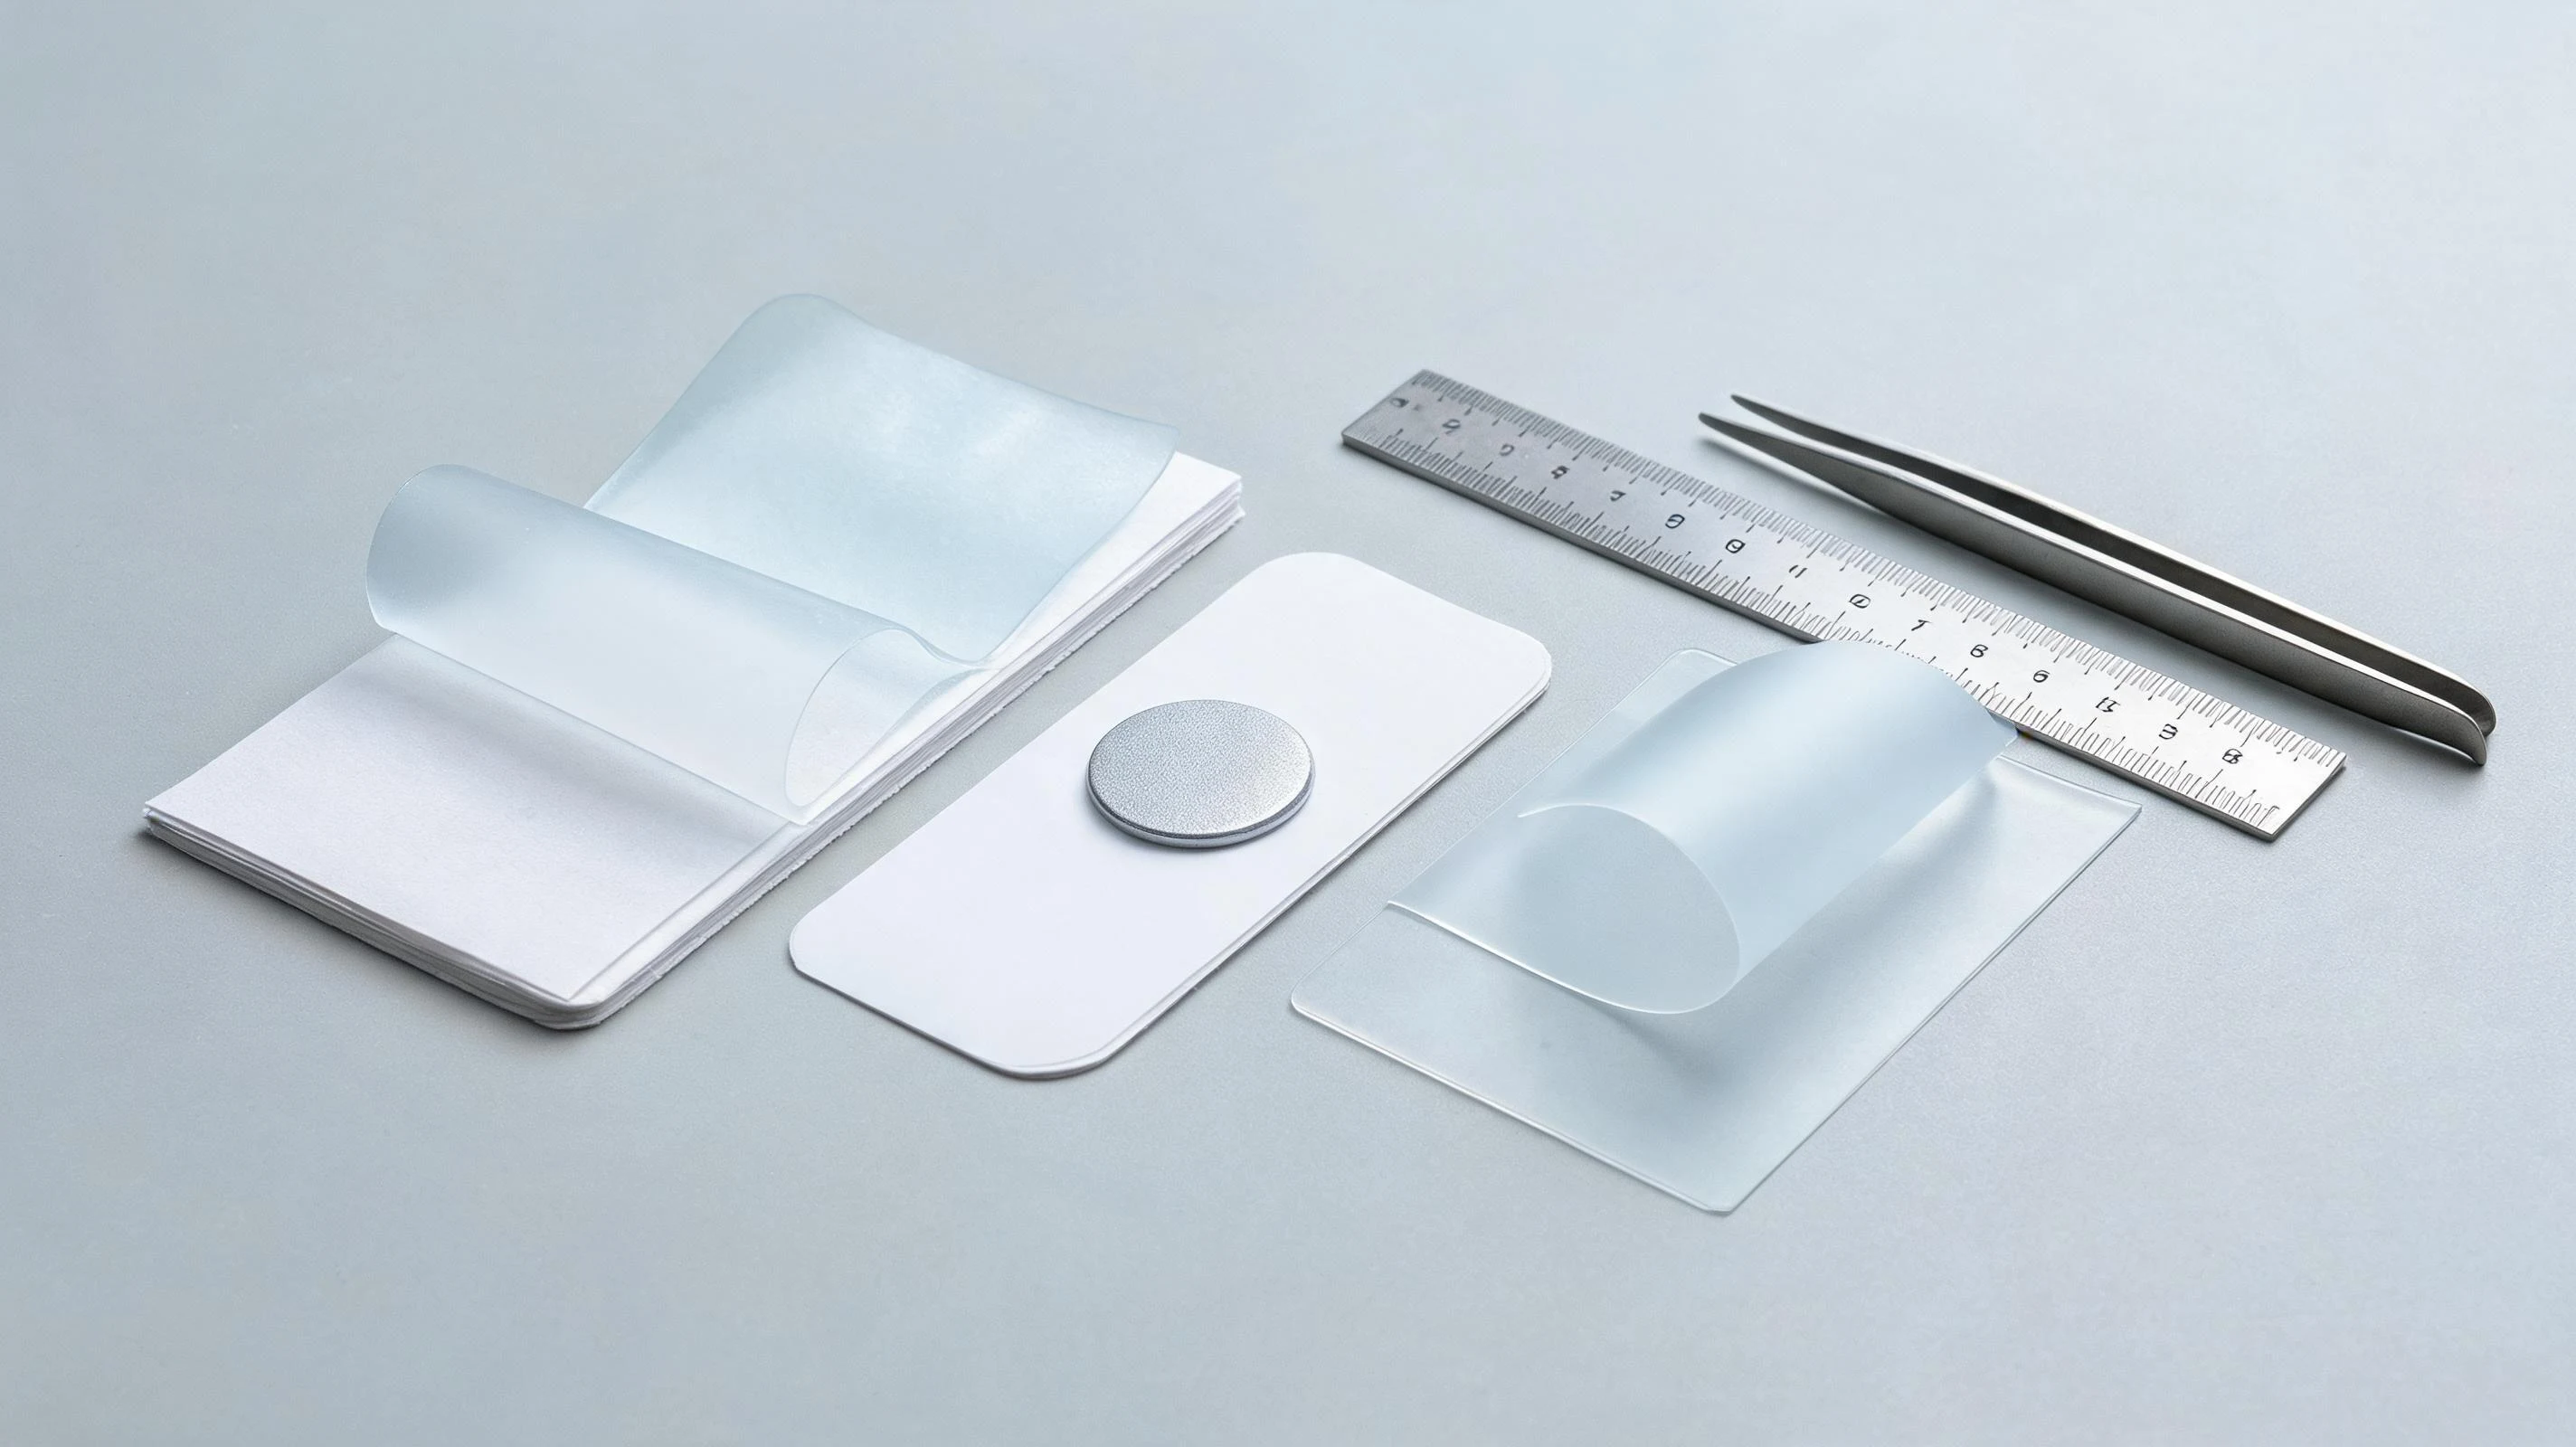
医疗硅胶贴片是硅胶制品里看起来最简单的一类:一片薄膜、一层背胶、一张离型纸。真正到客户手上的投诉却几乎都不在出厂检验里——贴六小时后边缘翘起、撕下来红一片、灭菌后变硬发黄、贴在曲面上一贴就皱。
这些问题的根源不在「硅胶好坏」,而在四件事:贴肤层选错了材料、厚度与贴合面不匹配、硫化体系带来析出、贴附时长没有当成设计参数。这一页按医疗硅胶贴片的这四条展开,最后给一份合规口径与失效清单。
一、医疗硅胶贴片是四层结构,不是一片胶
把医疗硅胶贴片当「一片硅胶」报价,最后一定会在某一层上返工。四层各自解决的问题不同,出问题时的表现也不一样。
| 层 | 作用 | 做不好会怎样 |
|---|---|---|
| 贴肤层(硅凝胶) | 提供可重复粘贴的柔软接触面 | 太黏撕下疼、留残胶;太软持粘不足,一动就掉 |
| 基材层(硅胶膜/片) | 承载、尺寸稳定、模切成型 | 厚度公差散,贴曲面打皱;回弹不足则边缘翘 |
| 功能层 | 导电、传感、遮光或载体 | 与硅胶界面结合差,弯折后分层 |
| 离型膜 | 保护贴肤面、定位与模切 | 离型力不合适,揭膜带胶或卷曲 |
二、医疗硅胶贴片的贴肤层:先定贴附时长再定材料
同一个项目里最常见的分歧,是研发按硬度选材、采购按价格选材,而真正决定成败的是贴多久、撕几次。顺序应该是:贴附时长 → 是否重复粘贴 → 剥离力区间 → 硬度与厚度。
| 材料 | 常见形态 | 适合的工况 |
|---|---|---|
| 硅凝胶(soft skin adhesive) | 邵氏 00 段,剥离力可做到很低 | 连续贴肤数小时至数天、需要反复粘贴、撕下不能疼 |
| 液态硅胶(LSR) | 邵氏 A 10–40,可做薄壁与细节 | 薄载体、需要成型特征(凹槽、导气、定位筋) |
| 固态硅胶(HCR) | 邵氏 A 20–60,片材模压 | 需要更高撕裂强度、模切成片、结构件与贴片一体 |
硅凝胶的关键指标不是硬度,而是剥离力与持粘的平衡:剥离力低到撕下不疼,持粘又要撑过佩戴动作。这两项必须做成对测试,只报一个数值没有意义。
三、0.2–0.5 mm:医疗硅胶贴片的成型与复合边界
医疗硅胶贴片的薄,与「超薄结构件」的薄不是一回事:贴片要的是整片厚度均匀、表面无针孔、模切后边缘不发白。
- 厚度公差:0.3 mm 的片材,±0.03 mm 与 ±0.1 mm 是两种价格,也是两种贴合表现;公差要按贴合面曲率给,不按习惯给。
- 针孔与杂质:贴肤层一个针孔就是一条渗液通道,脱泡与过滤比压机吨位重要。
- 复合张力:硅凝胶与基材复合时张力不一致,卷材放置两天就会起皱,模切后表现为边缘卷曲。
- 模切:刀刃钝、压力大会在边缘留下压塌的白边,贴上去就是一圈翘边起点。
薄壁成型的通用边界(充填阻力、排气与撕裂)见薄到 0.2 mm:硅胶超薄壁与微结构成型的边界。
四、医疗硅胶贴片的低致敏隐藏变量:硫化与污染
医疗贴片几乎都要求低致敏,但「低致敏」不是一种材料,而是一整套过程控制。铂金加成硫化不产生过氧化物分解产物,是目前贴肤件的默认路线;代价是铂催化剂对硫、锡、胺与助焊剂残留极其敏感。
现场表现很具体:同一批料,大部分贴片正常,某一片区域发粘、按压后留下指纹,贴肤几小时后出现红印。这类问题常被当成「胶没干」,实际是污染占据了铂的活性中心——手套、脱模剂、清洗剂、周转盘都可能是来源。
判断顺序是先看分布,再看工具,最后才动参数:发粘如果集中在某个位置或某个班次,就不是温度与配比的问题。详细排查清单见铂催化剂中毒:打样合格、量产发粘的那一类。
五、医疗硅胶贴片的合规与文件
医疗硅胶贴片的合规要求与接触部位、接触时长直接相关。同一个配方,贴在完整皮肤上数小时,与贴在创面上数天,需要的资料完全不同。
| 项目 | 常见依据 | 要确认的事 |
|---|---|---|
| 生物相容性 | ISO 10993 系列(细胞毒性、致敏、刺激为常见起点) | 接触部位与时长决定要做哪几项,别按「全套」报价 |
| 材料合规 | RoHS、REACH,邻苯与亚硝胺等关注项按目标市场确认 | 目标市场与客户清单口径要先拿到 |
| 灭菌耐受 | 环氧乙烷、辐照、蒸汽 | 先定灭菌方式再定牌号,否则灭菌后变硬无法返修 |
| 性能与外观 | 厚度、剥离力、持粘、外观限度样品 | 限度样品要签样,文字描述不足以验收 |
材料的耐温、透湿与析出数据见材料特性库,检测项目与送检口径见研发检测。FDA 与 LFGB 属于食品接触口径,医疗贴片通常不用它作为主证明,但客户若同时用于喂养或入口类产品,会一并要求。
六、医疗硅胶贴片的五个现场失效
边缘翘起
贴肤层太软或基材回弹不足,贴曲面时储能不够。优先改厚度与边缘渐薄结构,而不是加粘。
撕下疼、留残胶
贴肤层选成了普通压敏胶或硅凝胶交联不足。贴肤件应该按剥离力验收,不是按「摸着粘不粘」。
灭菌后变硬、发黄
牌号耐灭菌方式不够,或后处理不充分。换成耐受对应灭菌方式的牌号,并补做灭菌前后力学对比。
贴合曲面打皱
片材张力与厚度公差问题;模切方向与贴合方向不一致也会皱。
局部发粘、按压留指纹
多为铂催化剂污染,按分布判断来源,不要先调温度与配比。
结论
医疗硅胶贴片的门槛不在「能不能做出来」,而在能不能把贴附时长、剥离力、厚度公差与灭菌方式这四项一起定下来。定不下来时,最先返工的往往是贴肤层与边缘结构,而不是硅胶本身。