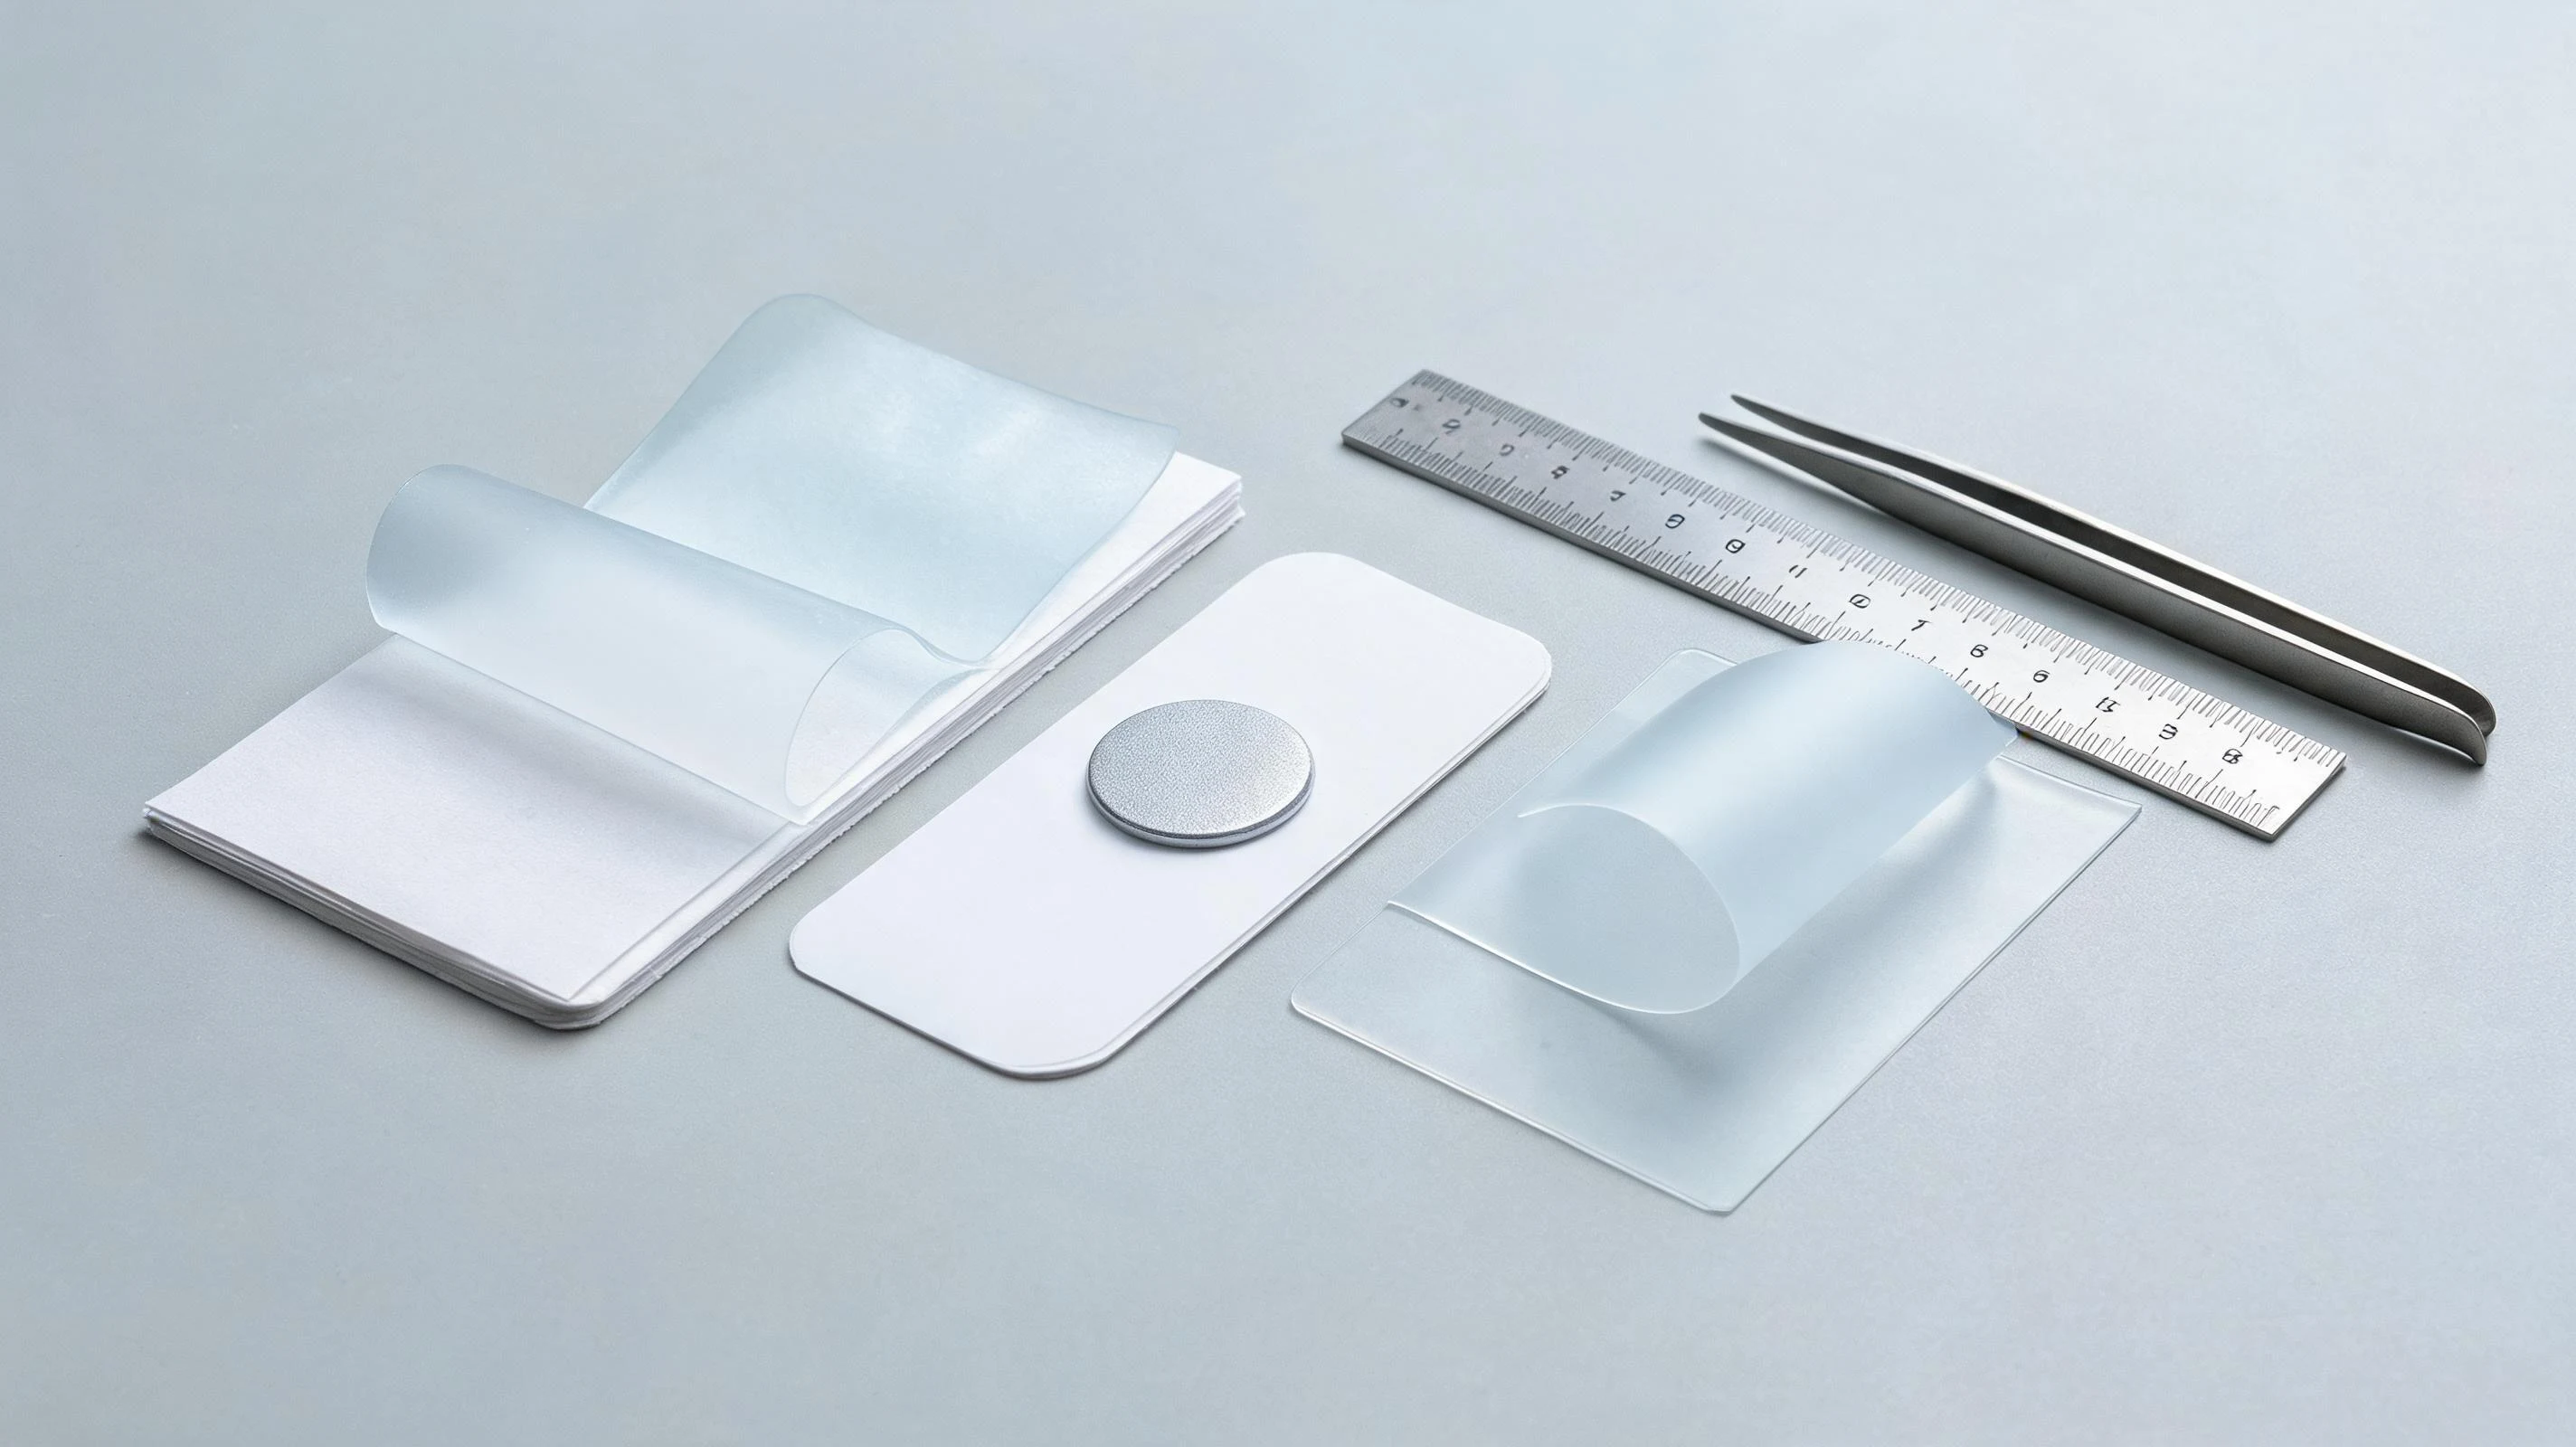
貼片是矽膠製品裡看起來最簡單的一類:一片薄膜、一層背膠、一張離型紙。真正到客戶手上的客訴卻幾乎都不在出廠檢驗裡——貼六小時後邊緣翹起、撕下來紅一片、滅菌後變硬發黃、貼在曲面上一起皺。
這些問題的根源不在「矽膠好壞」,而在四件事:貼膚層選錯材料、厚度與貼合面不匹配、硫化體系帶來析出、貼附時長沒有當成設計參數。這一頁按這四條展開,最後給一份合規口徑與失效清單。
一、貼片是四層結構,不是一片膠
把貼片當「一片矽膠」報價,最後一定在某層上返工。四層各自解決的問題不同,出問題時的表徵也不一樣。
| 層 | 作用 | 做不好會怎樣 |
|---|---|---|
| 貼膚層(矽凝膠) | 提供可重複黏貼的柔軟接觸面 | 太黏撕下會痛、留殘膠;太軟持黏不足,一動就掉 |
| 基材層(矽膠膜/片) | 承載、尺寸穩定、模切成型 | 厚度公差散,貼曲面起皺;回彈不足則邊緣翹 |
| 功能層 | 導電、感測、遮光或載體 | 與矽膠界面結合差,彎折後分層 |
| 離型膜 | 保護貼膚面、定位與模切 | 離型力不合適,揭膜帶膠或捲曲 |
二、貼膚層先定貼附時長,再定材料
同一個專案最常見的分歧,是研發按硬度選材、採購按價格選材,而真正決定成敗的是貼多久、撕幾次。順序應該是:貼附時長 → 是否重複黏貼 → 剝離力區間 → 硬度與厚度。
| 材料 | 常見形態 | 適合的工況 |
|---|---|---|
| 矽凝膠(soft skin adhesive) | 邵氏 00 段,剝離力可做得極低 | 連續貼膚數小時至數天、需反覆黏貼、撕下不能痛 |
| 液態矽膠(LSR) | 邵氏 A 10–40,可做薄壁與細節 | 薄載體、需要成型特徵(凹槽、導氣、定位肋) |
| 固態矽膠(HCR) | 邵氏 A 20–60,片材模壓 | 需要更高撕裂強度、模切成片、結構件與貼片一體 |
矽凝膠的關鍵指標不是硬度,而是剝離力與持黏的平衡:剝離力低到撕下不痛,持黏又要撐過配戴動作。這兩項必須成對測試,只報一個數值沒有意義。
三、0.2–0.5 mm:成型與複合的邊界
貼片的薄,與「超薄結構件」的薄不是一回事:貼片要的是整片厚度均勻、表面無針孔、模切後邊緣不發白。
- 厚度公差:0.3 mm 的片材,±0.03 mm 與 ±0.1 mm 是兩種價格,也是兩種貼合表現;公差要按貼合面曲率給,不按習慣給。
- 針孔與雜質:貼膚層一個針孔就是一條滲液通道,脫泡與過濾比壓機噸位重要。
- 複合張力:矽凝膠與基材複合時張力不一致,捲材放置兩天就會起皺,模切後表現為邊緣捲曲。
- 模切:刀刃鈍、壓力大會在前緣留下壓塌的白邊,貼上去就是一圈翹邊起點。
薄壁成型的通用邊界(充填阻力、排氣與撕裂)見薄到 0.2 mm:矽膠超薄壁與微結構成型的邊界。
四、低致敏的隱藏變數:硫化體系與污染
醫療貼片幾乎都要求低致敏,但「低致敏」不是一種材料,而是一整套過程控制。鉑金加成硫化不產生過氧化物分解產物,是目前貼膚件的預設路線;代價是鉑催化劑對硫、錫、胺與助焊劑殘留極其敏感。
現場表現很具體:同一批料,大部分貼片正常,某一片區域發黏、按壓後留下指紋,貼膚幾小時後出現紅印。這類問題常被當成「膠沒乾」,實際是污染佔據了鉑的活性中心——手套、脫模劑、清洗劑、週轉盤都可能是來源。
判斷順序是先看分佈,再看工具,最後才動參數:發黏如果集中在某個位置或某個班次,就不是溫度與配比的問題。詳細排查清單見鉑催化劑中毒:打樣合格、量產發黏的那一類。
五、合規與文件:先問清要交什麼
貼膚件的合規要求與接觸部位、接觸時長直接相關。同一個配方,貼在完整皮膚上數小時,與貼在創面上數天,需要的資料完全不同。
| 項目 | 常見依據 | 要確認的事 |
|---|---|---|
| 生物相容性 | ISO 10993 系列(細胞毒性、致敏、刺激為常見起點) | 接觸部位與時長決定要做哪幾項,別按「全套」報價 |
| 材料合規 | RoHS、REACH,鄰苯與亞硝胺等關注項按目標市場確認 | 目標市場與客戶清單口徑要先拿到 |
| 滅菌耐受 | 環氧乙烷、輻照、蒸氣 | 先定滅菌方式再定牌號,否則滅菌後變硬無法返修 |
| 性能與外觀 | 厚度、剝離力、持黏、外觀限度樣品 | 限度樣品要簽樣,文字描述不足以驗收 |
材料的耐溫、透濕與析出資料見材料特性庫,檢測項目與送檢口徑見研發檢測。FDA 與 LFGB 屬食品接觸口徑,醫療貼片通常不以其作為主證明,但客戶若同時用於餵養或入口類產品,會一併要求。
六、五個現場失效,先按現象分類
邊緣翹起
貼膚層太軟或基材回彈不足,貼曲面時儲能不夠。優先改厚度與邊緣漸薄結構,而不是加黏。
撕下會痛、留殘膠
貼膚層選成了普通感壓膠或矽凝膠交聯不足。貼膚件應該按剝離力驗收,不是按「摸起來黏不黏」。
滅菌後變硬、發黃
牌號耐滅菌方式不夠,或後處理不充分。換成耐受對應滅菌方式的牌號,並補做滅菌前後力學對比。
貼合曲面起皺
片材張力與厚度公差問題;模切方向與貼合方向不一致也會皺。
局部發黏、按壓留指紋
多為鉑催化劑污染,按分佈判斷來源,不要先調溫度與配比。
結論
醫療貼片的門檻不在「能不能做出來」,而在能不能把貼附時長、剝離力、厚度公差與滅菌方式這四項一起定下來。定不下來時,最先返工的往往是貼膚層與邊緣結構,而不是矽膠本身。