这个系列已经拆过车灯、咖啡机和牙刷,工况分别是热和油、油和碱、水和泡沫。这一次换到工地上最常见的家伙——锂电电钻,工况变成另一种:粉尘、振动、齿轮脂,以及随时可能从一米二高度摔下去。
电动工具是个很实在的行业。用户不看参数表,只看三件事:能不能连续打孔、摔了还能不能转、用两年会不会从夹头后面往外甩油。而这三件事,几乎都由几处不起眼的软胶件决定。
这篇讲一个被低估的判断:电动工具里的密封件,多数不是“老化坏”的,是“磨坏”的。如果按“换更耐高温、更耐油的胶”这条路走,常常花了钱还不好;真正的解法在结构——先把粉尘挡在外面。
一、拆开看:一把电钻里的五处软胶
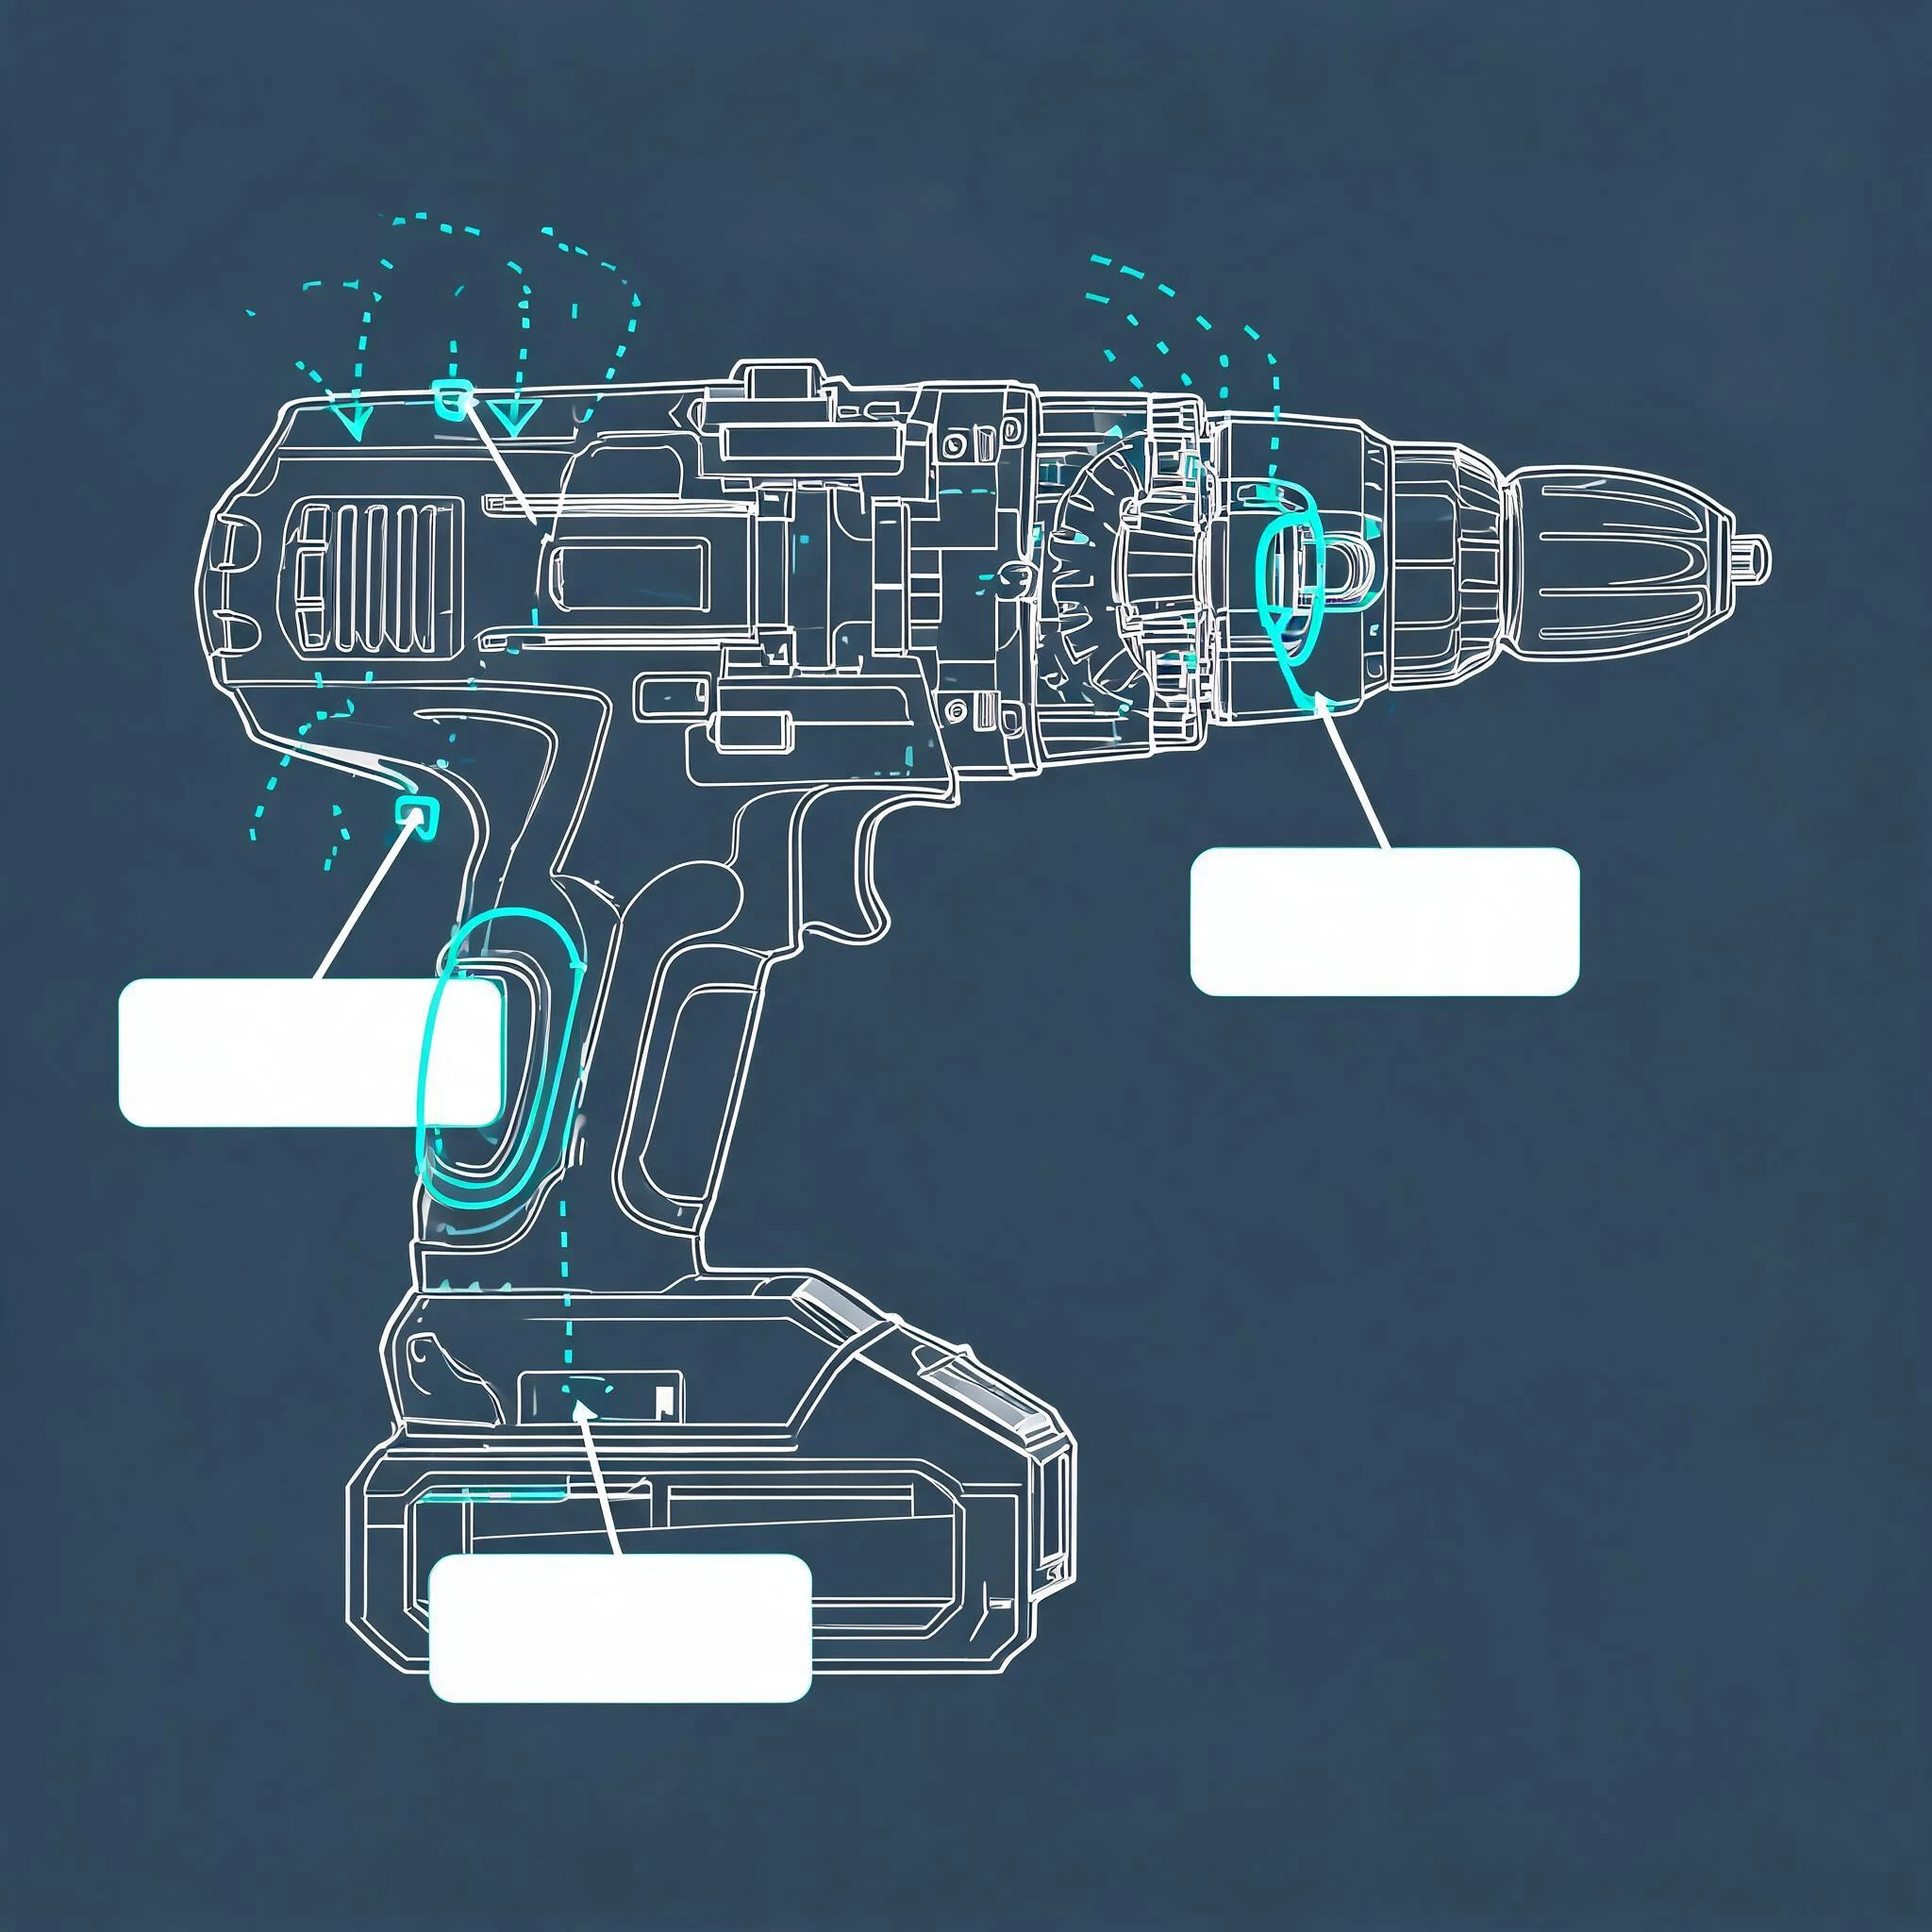
- 扳机防尘罩:开关扳机与壳体之间那一圈软胶膜,随扳机行程反复折叠。它同时干两件事——挡粉尘,以及给手指一个回弹手感。这一处往往是整机最先破的软胶件。
- 齿轮箱输出轴唇形密封:夹头后方,输出轴穿出齿轮箱的位置。里面是润滑脂,外面是粉尘,两样东西都往中间挤。
- 电池插接口密封:电池包与机身插座之间的一圈密封条或 O 形圈,加上触点针穿壳处的包胶。这是插拔最频繁的位置,也是粉尘最容易堆的位置。
- 电机减振垫:电机与壳体之间的软垫,本职是减振和抗跌落,但它的贴合面往往同时充当一道挡尘屏障——设计时如果只按“减振”考虑,缝隙就是进灰通道。
- 手柄包胶:大面积软胶层,多数是 TPE/TPU 二次注塑在 PA(尼龙)或 PC/ABS 壳体上,一般不是硅胶,原因见第五节。
还有几处很容易被漏掉的小孔:无刷电机的霍尔线穿壳处、LED 照明窗、换挡拨钮、以及部分机型的锂电池电量指示窗。单独看都不起眼,合起来就是一台机器进灰的主要入口。
二、这里的头号杀手不是温度,是粉尘
硅胶在电动工具里的工作温度并不高:齿轮箱连续重载时 60–80℃,电机附近局部更高一些,但都比咖啡机锅炉、车灯灯腔温和得多。真正的敌人是另一类东西。
- 粉尘是磨料,不是“脏东西”:混凝土、砌块、瓷砖、石膏板、砂浆,被钻头打碎之后是硬度很高的矿物颗粒,石英的莫氏硬度约 7,远高于任何橡胶。它们不是“落在胶上”,而是被压在胶与轴之间反复摩擦。
- 粒径小到能钻进缝隙:几个微米到几十微米的颗粒,正好能进入唇口与轴之间的间隙。整机防尘等级测试用的是滑石粉,粒径大致在几十微米量级,而现场粉尘的硬度比滑石粉高得多。
- 粉尘加润滑脂等于研磨膏:一旦有少量粉尘越过第一道防线,它会和齿轮脂混在一起,变成一层像牙膏一样的东西,贴着轴颈反复研磨。这时候密封圈不是被“腐蚀”掉,而是被一点点磨薄、磨出沟。
除此之外还有四类工况同时存在:长时间高频振动(手持工具的振动量级远超一般家电)、从脚手架或工作台跌落、冬天户外零下十几度仍需保持柔软、夏天放在车厢里暴晒到六七十度。这些因素叠起来,才是电动工具的真实使用条件。
三、为什么“磨”比“老化”更致命
先把话说清楚:硅胶的老化性能在橡胶里是优等生。耐温窗口宽(常规牌号长期 -50~200℃ 量级)、耐臭氧、耐紫外、耐水解都不错,这也是它在户外设备上能站住的原因。它的短板在另一头——抗撕裂与耐磨耗在橡胶里只算中等偏下,典型抗撕裂强度在 8–30 kN/m 这个量级,明显低于 NBR 和聚氨酯。
于是就有了三个失效机理,全都指向“磨”:
- 唇口被磨薄:唇形密封靠的是唇口那一条线贴住轴面的接触压力。唇口磨掉几十微米,接触带变宽、比压下降,先是渗脂,接着是进灰,最后整圈失效。
- 微动磨损:振动让胶件与金属件之间发生幅度极小、频率极高的相对滑移。这种滑移会把胶面磨成粉,粉末又被油脂粘住,等于自己给自己造了一份研磨膏。手机、连接器行业怕这个,电动工具同样怕。
- 粉尘犁沟:颗粒被压在唇口下随轴旋转,在轴面上犁出一道环形沟。沟一旦形成,换新密封圈也封不住,因为轴已经不平了。
这三条的共同点是:材料再耐温、再耐油,也挡不住磨。所以碰到渗脂进灰,先别急着换牌号,先看粉尘是怎么进来的、轴面是什么状态、唇口有没有被装配翻边。
四、三处最容易被磨坏的位置
1. 扳机防尘罩的折叠根部
这一圈软胶膜每天被折叠几百次,折叠根部的应力最集中。三个常见问题:行程余量给得不够(按到底时膜被拉直,根部承受剪切)、壁厚不均(模具分型面附近偏薄)、粉尘楔进褶皱(粉尘落在折痕里,每次折叠都在磨同一条线)。
这一处用 TPU/TPE 往往比硅胶更合适:耐折、抗撕裂、与壳体包胶结合好、成本低。硅胶的优势在低温柔性与长期压缩回弹,而防尘罩要的其实是耐折。
2. 输出轴唇形密封
这是全机最难的一处,因为它同时在挡两种东西:里面的脂不能出去,外面的粉不能进来。四个要点:
- 双唇结构:主唇朝内挡脂,外侧再加一道防尘唇挡粉,两唇之间留一点脂腔。只有单唇的结构,粉尘会直接落在主唇的密封面上。
- 唇口方向:主唇要让内部压力帮它贴紧轴面,装反了压力反而把它掀开。
- 轴面状态:太粗糙会磨唇口,太光滑又存不住油膜;加工纹路的方向也要一致,螺旋纹会把脂顺着轴“泵”出去。
- 同轴度与偏心:轴与孔的偏心会让唇口单边受压,几个月就磨出偏磨痕。输出轴这一处还叠加齿轮的径向力,结构刚性不足时偏心会更大。
3. 电池插接口
插拔几千次,密封条的压缩量会永久衰减;而插接口通常朝下或朝侧,正是粉尘堆积的位置。可行的做法:接口朝下并加一圈刮尘唇(插拔时先把粉刮开)、密封条改成带凸筋的异形条而不是平垫、触点针穿壳处用包胶一体成型代替单靠 O 形圈。
五、硅胶在这个行业的真实分工
电动工具里的软胶件不少,但没有一处是“随便用硅胶就行”。行业里的分工大致是这样:
- 硅胶的强项被用在密封面与减振垫上:压缩永久变形小(长期压着还能回弹)、低温柔性好(零下十几度仍是软的,TPE 在这个温度会明显变硬)、气味低、配色方便做防错。
- 硅胶的短板要提前绕开:一是耐磨与抗撕裂偏弱,靠结构把粉尘挡在外面;二是对矿物油与锂基脂会溶胀,长期浸泡后体积变大、强度下降。齿轮箱里的脂如果用矿物基锂基脂,普通硅胶就不适合直接长期泡在里面。
- 耐脂的部位换材料:氟硅胶(FVMQ)兼顾耐油与低温柔性,是输出轴这类“又要耐脂又要冬天软”的位置常见的选择;耐油要求更高、温度也高的位置可以用氟橡胶(FKM);纯耐油、成本敏感的可以用 NBR,但低温与耐臭氧就退让了。
- 防尘罩与包胶把手优先 TPU/TPE:耐折、抗撕裂、与 PA/PC 壳体结合好,这正是硅胶的弱项。
材料牌号之间的取舍,我们在材料选型与材料特性库里有更细的对照;氟硅胶的具体适用范围见氟硅胶科普。
| 材料 | 在工具里的常见角色 | 强项 | 短板 |
|---|---|---|---|
| 硅胶 VMQ | 减振垫、静态密封垫、灯窗密封、部分防尘罩 | 耐温宽、压缩永久变形小、低温柔性好、气味低、可配色 | 耐磨与抗撕裂偏弱、对矿物脂溶胀、与 PA/PC 包胶需底涂 |
| 氟硅胶 FVMQ | 输出轴唇形密封、脂腔附近密封 | 耐矿物油与脂、保留低温柔性 | 价格高、抗撕裂不如 NBR、配色受限 |
| NBR 丁腈 | 齿轮箱内的油封、轴封 | 耐矿物油好、耐磨、成本低 | 耐臭氧与耐候差、低温变硬、不适合长期户外暴露 |
| 氟橡胶 FKM | 高温且接触油脂的位置 | 耐油耐化学最强、耐温高 | 低温弹性差、单价高、压缩永久变形不如硅胶 |
| TPU | 扳机防尘罩、护套、耐磨护角 | 耐折、抗撕裂、耐磨、成型快 | 耐温上限低、长期压缩回弹差、低温变硬 |
| TPE 包胶 | 手柄包胶、防滑纹 | 与 PA/PC 结合好、手感可调、成本低 | 耐磨与耐油一般、长期受压会塌陷 |
表里是量级参考,具体牌号、填料与硫化体系会明显改变结果,最终以供应商数据表与自家验证为准。
六、结构:把粉尘挡在外面比换材料更有效
- 双唇与脂腔:主唇挡脂、副唇挡尘,两唇之间留脂。单唇结构在粉尘工况里寿命明显更短。
- 迷宫与甩尘台阶:让粉尘没有一条直线通道直接到达唇口。加一道台阶或小挡圈,成本几乎为零,效果往往好过换材料。
- 压缩率与沟槽填充率:静态密封常见压缩 15%–30%;沟槽空间不够,材料受挤压会挤到分型面和装配面上,装配阻力变大,还可能把唇口顶变形。
- 装配导向与倒角:唇口被硬推过轴端螺纹或键槽时会翻边,翻边的密封圈等于已经失效。要加导向倒角,装配前涂装配脂(注意:装配脂别用会让硅胶溶胀的矿物脂)。
- 让减振垫兼做挡尘墙:把减振垫的外缘做成唇形贴住壳体,一处零件干两件事,比单独再加一个密封圈更省空间。
- 小孔集中处理:霍尔线、灯窗、拨钮这些位置尽量合并到同一个包胶件上,减少穿壳孔数量。
七、失效对照:先找根因,再谈换料
| 现象 | 常见根因 | 处理方向 |
|---|---|---|
| 夹头后方渗脂、轴端糊成油泥 | 唇口磨损、轴面螺旋纹、同轴度偏差导致偏磨 | 改双唇加脂腔、规定轴面粗糙度与纹路方向、提高齿轮箱刚性 |
| 齿轮箱进灰、脂变黑变稠 | 防尘唇缺失或翻边、装配时将唇口推坏 | 加防尘唇、加导向倒角、装配工序增加唇口目检 |
| 扳机变硬、回弹慢、根部开裂 | 折叠余量不足、壁厚不均、粉尘楔入折痕 | 增加波纹数与行程余量、改 TPU、折痕外侧加挡尘檐 |
| 电池插不进、接触不良 | 插接口积尘、密封条压缩量衰减、触点穿壳密封磨穿 | 接口朝下加刮尘唇、改带凸筋的异形条、触点改包胶一体 |
| 机壳内积灰、电机异响 | 减振垫缝隙成通道、小孔未封 | 减振垫外缘做唇形贴合、合并穿壳孔 |
| 手柄包胶起翘、脱开 | TPE 与 PA/PC 界面失效、模温与包胶配对不当 | 核对材料配对与模温、增加机械锁扣与界面台阶 |
| 低温下密封发硬、漏灰 | 材料玻璃化温度偏高、配方填充过多 | 选低温柔性牌号、按最低使用温度做压缩与回弹验证 |
表里第 3、4、5 行的问题,换材料基本无效——它们都是结构或装配问题。这一点和前几篇的结论一致:橡胶件的失效,大半在它周围那几毫米的结构里。飞边的去毛刺、包胶界面这些相邻工序,我们在去毛刺那篇与异材粘接里写过。
八、怎么测才算测过
- 粉尘测试:按整机防尘等级做滑石粉箱测试,这是入场券,不是终点——滑石粉比现场粉尘软得多。
- 粉尘加振动复合:最有价值的一条。单做粉测常能过,加上振动台跑几十小时,唇口磨痕和进灰量立刻显形。
- 跌落:多角度、1–1.5 米、跌完再做一次粉尘或气密检查。低温放置后跌,更接近冬天工地。
- 低温:最低使用温度放置 4 小时后按压、压缩回弹,看是否变硬到失去密封能力。
- 介质浸泡:用客户实际使用的齿轮脂,70℃ × 72 小时,记录体积变化、硬度变化与拉伸强度保持率,别只按标准油做。
- 寿命:扳机按压数万次、输出轴旋转与偏摆、电池插拔数千次,测完再看密封是否还成立。
如果条件允许,最有用的一项不是实验室测试,而是拿真机在现场打半小时孔,然后拆开看灰进到哪一层。这一步能省掉很多争论。
九、给做产品的人:核对清单
- 整机防尘防水目标是什么等级?是否要求粉尘加振动复合后仍达标?
- 三处关键软胶分别由谁承担挡粉、谁承担挡脂,有没有一处同时干两件事却只按一种工况设计?
- 输出轴密封是单唇还是双唇?唇口朝向、轴面粗糙度与纹路方向是否写进图纸?
- 齿轮箱用的是什么脂?矿物基还是合成?硅胶件会不会长期接触它?
- 减振垫的贴合面是否兼做挡尘?缝隙是不是一条直通壳体的通道?
- 扳机防尘罩的折叠余量、壁厚、材料(硅胶还是 TPU)是否按按压行程核算过?
- 电池接口的密封条是平垫还是带凸筋的异形条?插拔寿命后压缩量还剩多少?
- 装配工序有没有导向倒角与唇口目检?装配脂的成分是否与胶料相容?
- 验证计划里有没有粉尘加振动、低温跌落、实际脂浸泡这三组项目?
- 如果这台机器要卖到冬季市场,最低使用温度下的密封能力由谁来验证?
结论
电动工具里,硅胶干的活很具体:在又振、又脏、又要摔的环境里,保持一圈可靠的接触压力。它耐温、回弹好,但耐磨与抗撕裂不是它的强项,对矿物脂还会溶胀——所以行业里的做法是把耐脂的部位交给氟硅胶或 NBR,把防尘罩交给 TPU,把密封面与减振垫留给硅胶。
而“用两年就渗脂进灰”这件事,多数不是材料选错,是粉尘从一开始就有路可走。下次遇到,先看唇口有没有第二道防线、装配时有没有被推坏、轴上有没有那道环形沟。
下一篇继续换一个行业拆一个零件。如果你手上有电动工具、园林工具、清洁电器这类“粉尘+振动”工况的软胶件,或者正在被渗脂、进灰、防尘等级卡住,可以把结构、使用环境与测试要求发给我们,先做一轮密封结构评估。