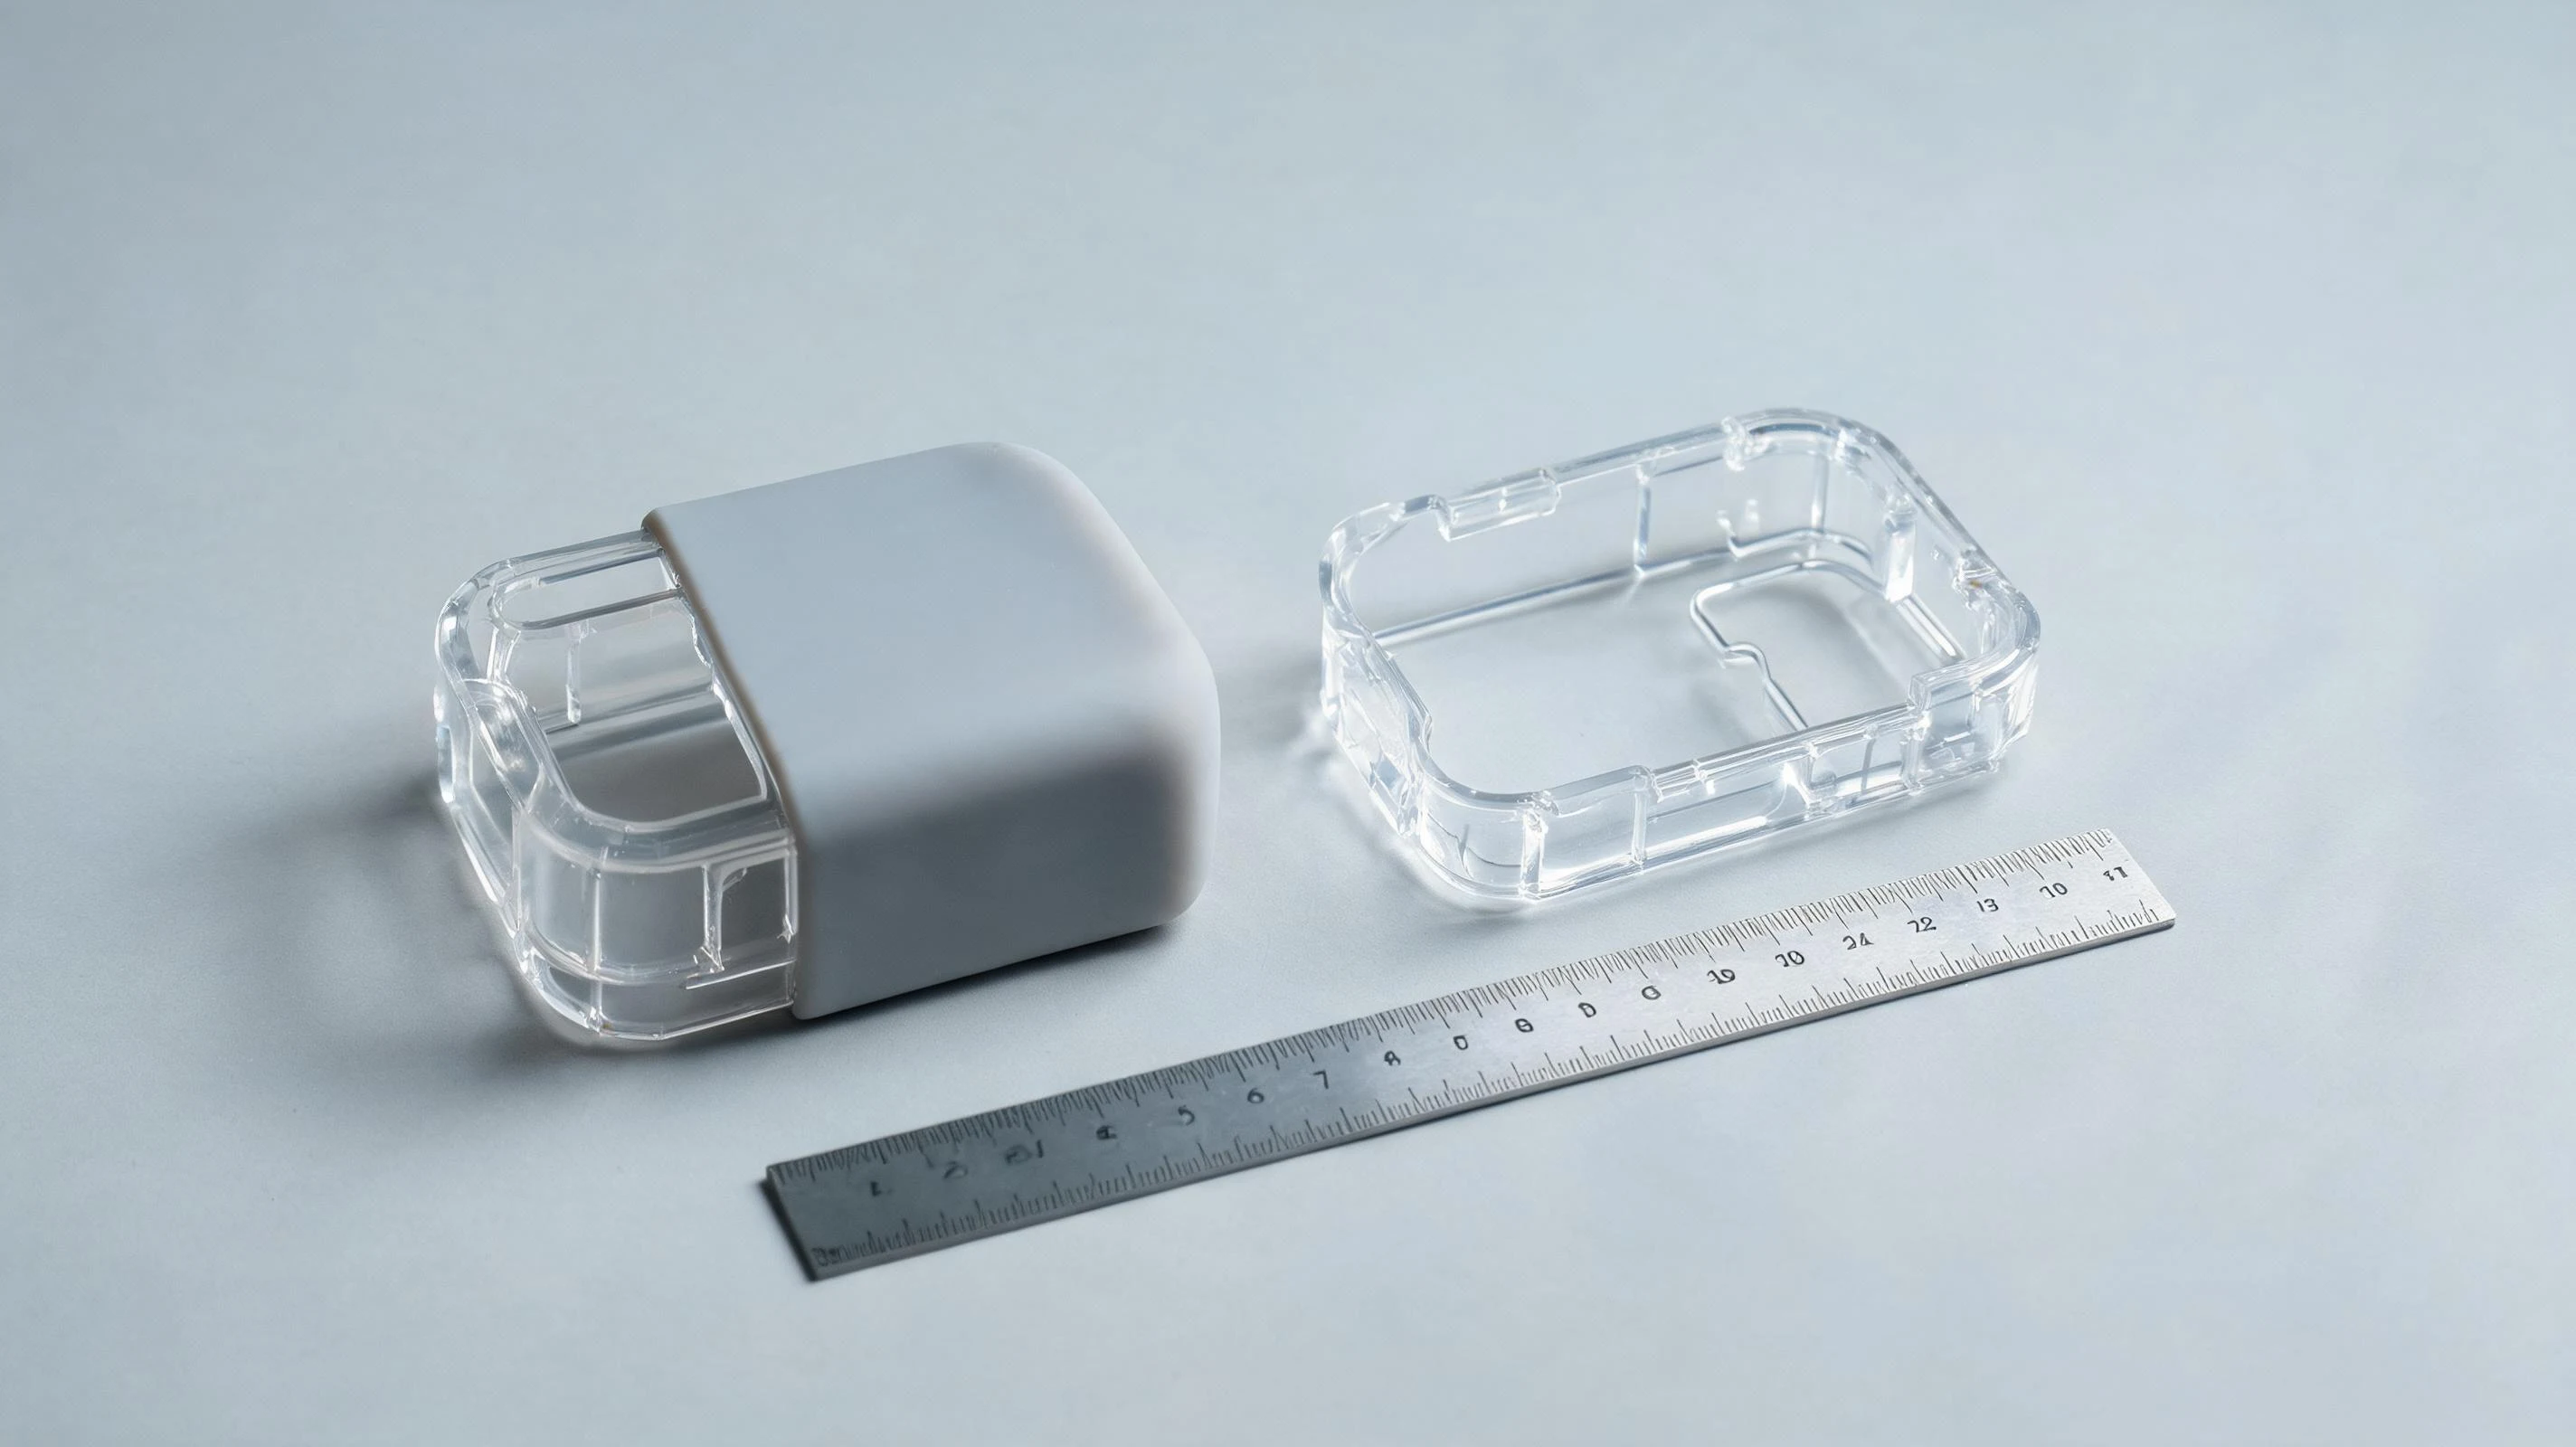
矽膠黏 PC 的專案,八成返工不是因為粘不住,而是因為粘住了但不好看:分界線歪了 0.2 mm、邊緣溢出一圈膠皮、玻璃或 PC 基板被壓出偏心。客戶驗收時先看外觀,再摸手感,強度反而排在第三。
所以矽膠黏 PC 的難點是「強度、公差、外觀」三件事同時成立。這篇按這三條拆開講,重點在模具與工藝,而不是材料。
一、PC 為什麼能直接熱硫化黏接
PC 是非結晶工程塑膠,耐溫在百攝氏度以上,能承受矽膠硫化溫度而不軟化變形——這是它比 ABS、PP 更適合直接模內包膠的根本原因。表面經過等離子活化後,PC 表面的活性點增加,配合 PC 專用底塗,矽膠在硫化時能與基材形成穩定界面。
但這只解決「粘得住」。矽膠黏 PC 想做到量產穩定,還要解決 PC 件的收縮、模具的排氣與合模力的分配。
二、預處理:活化窗口比底塗更關鍵
| 步驟 | 要點 | 常見漏項 |
|---|---|---|
| 除油除塵 | PC 件射出後常有脫模劑殘留,進廠先清洗再活化 | 直接上等離子,把脫模劑一起打進表面 |
| 等離子活化 | 活化後表面能會隨時間衰減,要在窗口內完成塗底塗與上模 | 活化後堆料過夜,第二天黏接強度掉一半 |
| PC 專用底塗 | 薄而勻,只塗需要黏接的區域,避免溢到外觀面 | 用金屬底塗替代,界面強度與外觀都不穩 |
時間窗的管理辦法寫在等離子活化的 30 分鐘窗口裡;矽膠黏 PC 的現場問題,一半出在這個窗口沒被當回事。
三、公差的來源:三層誤差疊加
包膠後的總厚度公差,等於 PC 件本身的公差、矽膠層的成型公差、以及合模定位誤差三者疊加。矽膠黏 PC 想做到 ±0.03 mm 量級,靠的不是單點精度,而是把這三層分別管住。
- PC 件:與射出供應商對齊關鍵尺寸與收縮率,必要時按包膠後的裝配面反推 PC 件公差。
- 矽膠層:膠料硬度與壁厚決定壓縮量,薄壁區的充填阻力最大,容易缺膠或局部偏厚。
- 定位:PC 件的定位柱、定位面在模具裡必須有硬限位,不能只靠操作員放平。
四、溢膠與分界線:模具比工藝更能解決問題
溢膠的本質是「矽膠跑到了不該去的縫隙」。矽膠粘度低、流動性好,只要合模面有超過幾十微米的間隙,它就會滲進去。矽膠黏 PC 的溢膠,靠調低注射壓力只能緩解,真正的解法在模具。
| 問題 | 成因 | 處理方向 |
|---|---|---|
| 分界線毛邊 | 合模面平面度不夠,或 PC 件在該處有拔模斜度差異 | 合模面做封膠臺階,必要時加局部鑲件 |
| 邊緣溢膠 | PC 件尺寸上限時把間隙頂開 | 按 PC 件公差上限設計間隙,或改為浮動壓緊 |
| 偏心 | 定位全靠人工擺放 | 加定位銷與仿形支撐,讓零件「只能放對」 |
| 外觀面壓痕 | 合模力集中在裝飾面 | 把受力點移到非外觀區,裝飾面用低硬度鑲件 |
五、驗證:強度、外觀、耐候三條線
矽膠黏 PC 的驗收通常三條線並行:剝離與撕裂形態(是否本體撕裂)、外觀限度樣品(分界線、溢膠、壓痕)、以及冷熱循環後的界面穩定性。案例裡測溫儀外殼做的就是 -20℃~85℃ 循環,循環後黏接完好、密封穩定。
外觀項一定要簽限度樣品。分界線這類缺陷,寫「無溢膠」四個字,最後一定扯皮。
六、矽膠黏 PC 的判斷清單
- PC 件是否有脫模劑殘留,進廠是否清洗?
- 活化到上模的時間是否被記錄,還是靠「今天應該來得及」?
- 關鍵尺寸的公差是三方(PC 件、矽膠、定位)分開給,還是一句「總公差 ±0.05」?
- 分界線的判定有沒有限度樣品?
- 底塗是否只塗黏接區,外觀面有沒有被污染?
結論
矽膠黏 PC 的穩定量產,靠的是活化管理、三層公差分解、模具封膠結構三件事。材料只是入場券:PC 選對牌號、底塗選對體系之後,剩下的都是工程問題。
站內延伸:鋼化膜 PC 基板的全包邊結構見矽膠包鋼化玻璃;底塗與基材的對應關係見材料與底塗對照;對應產品見鋼化膜防碎包邊與高端外觀裝飾件。