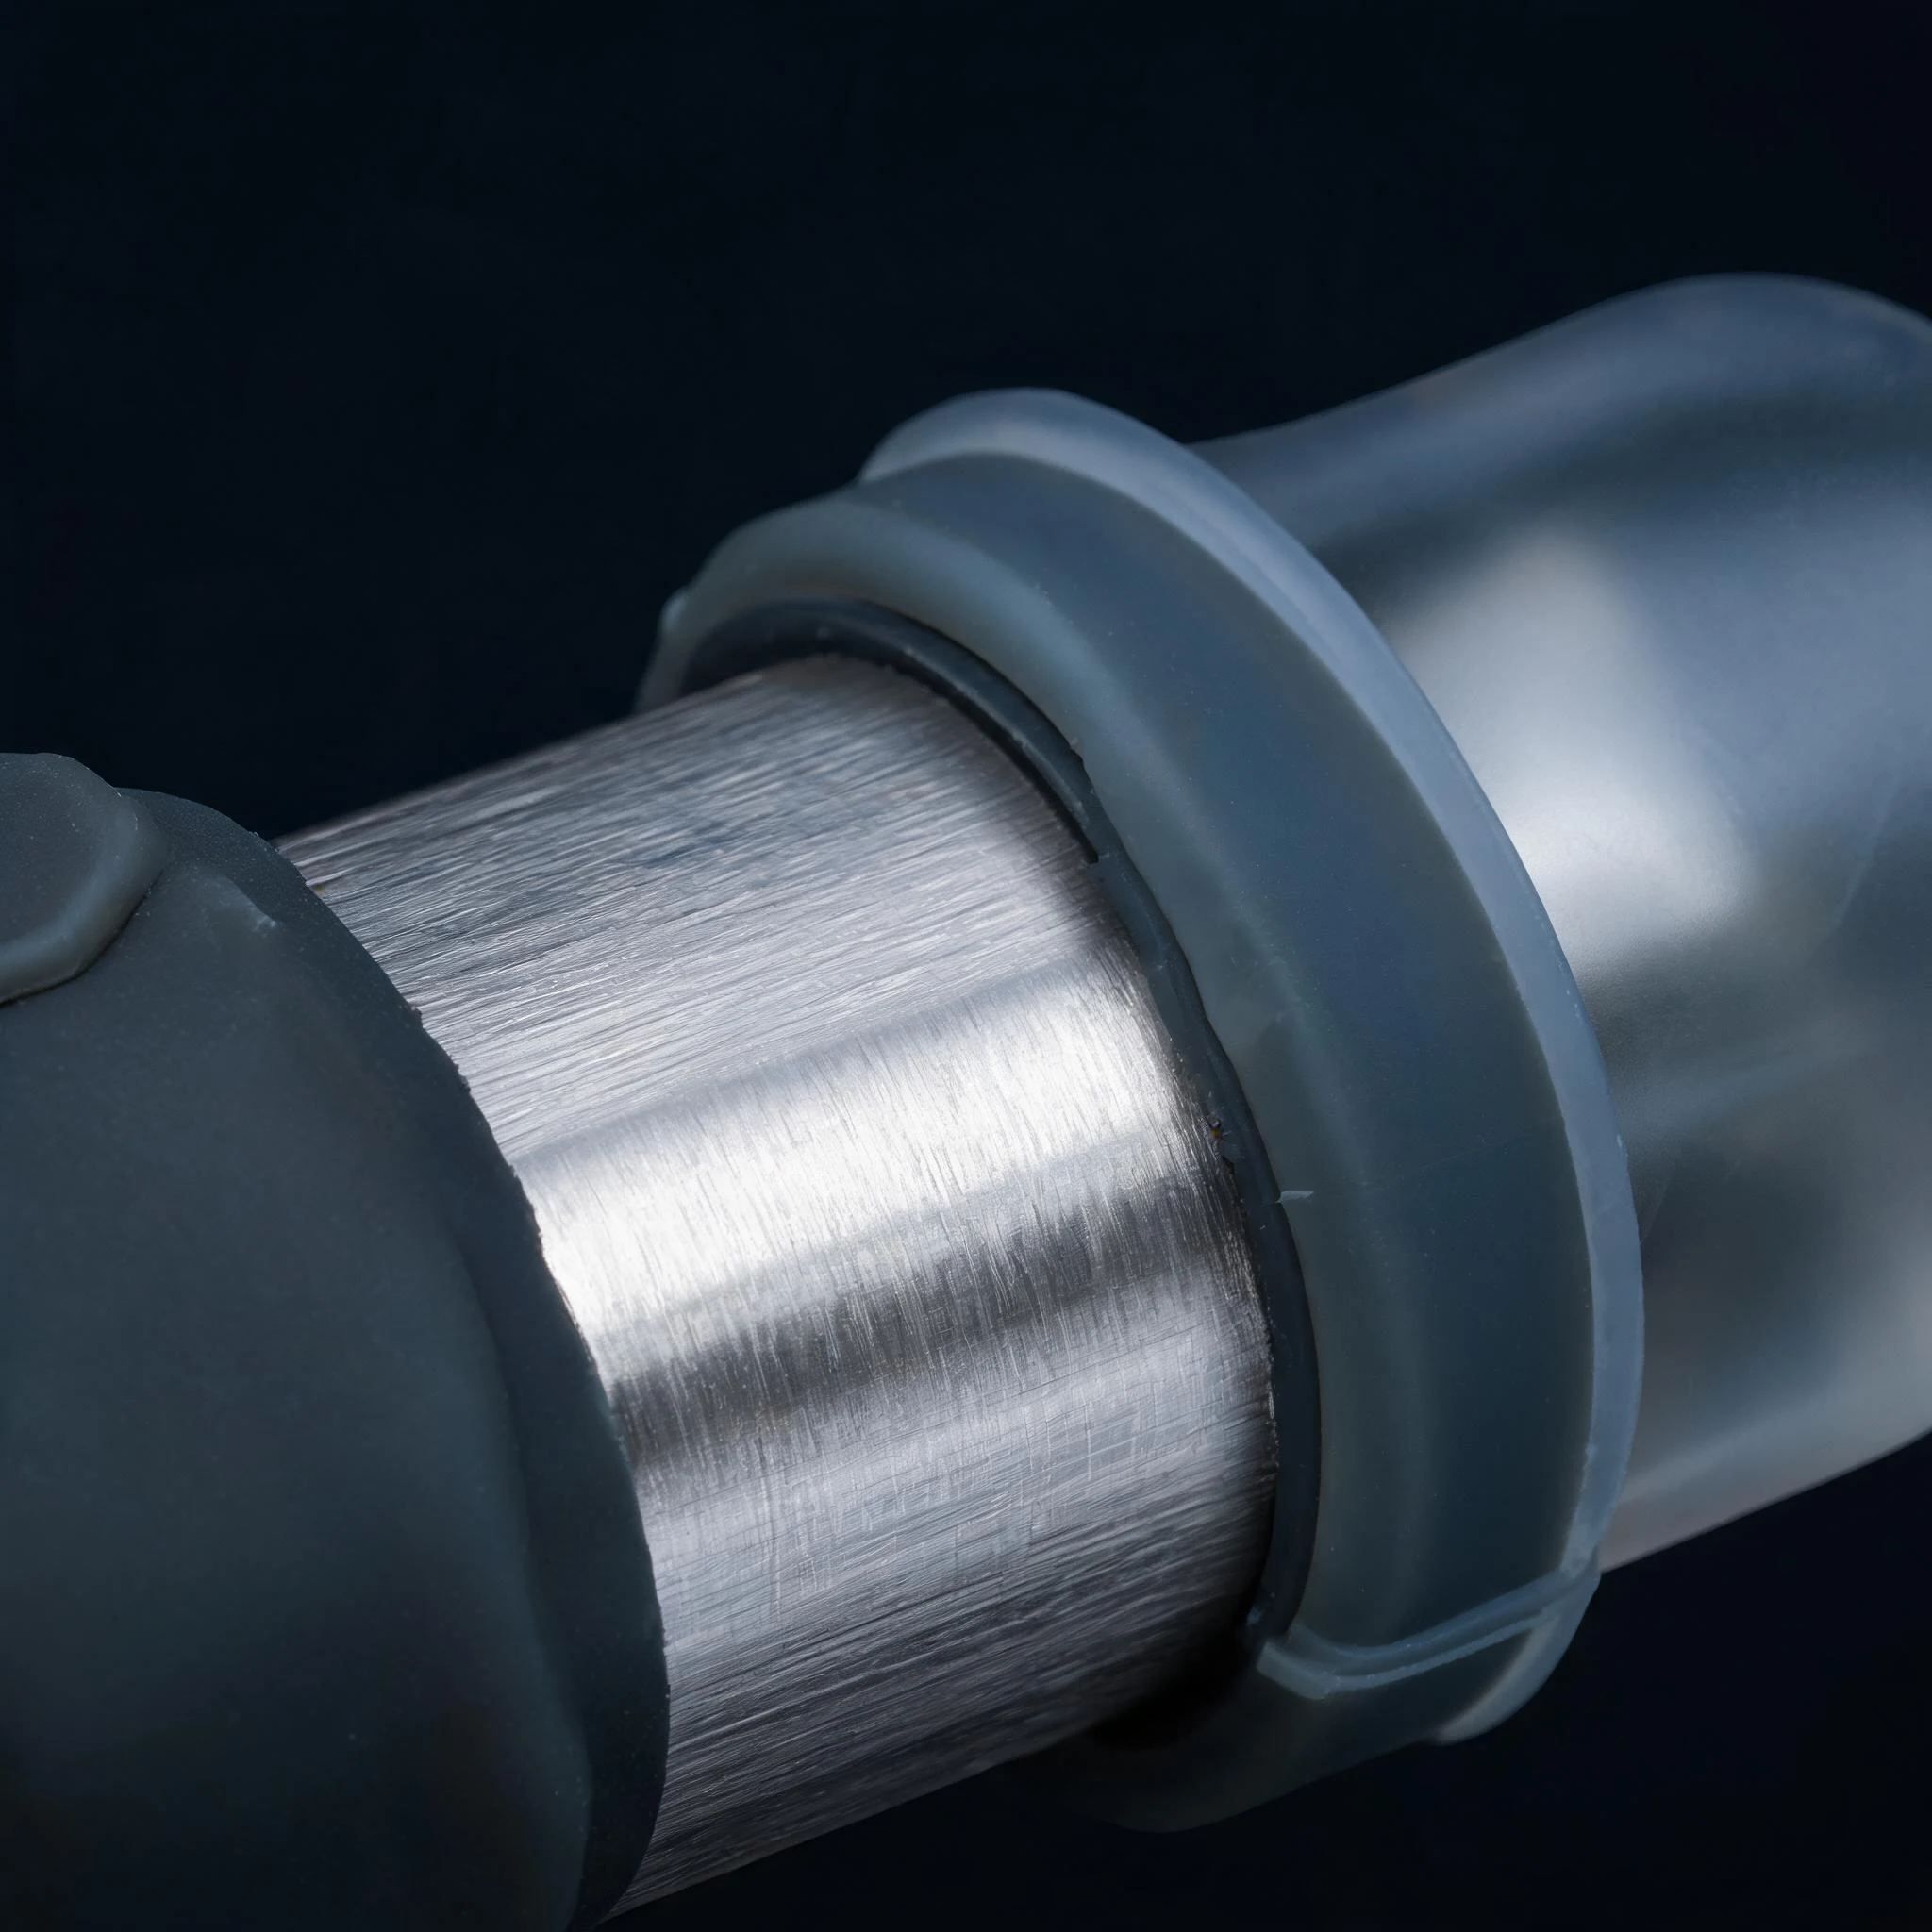
五金嵌件包膠的結構設計,決定了這個零件是用兩年還是兩個月。同一個零件,膠層厚度改一毫米、結合面挪一個方向,成型難度和可靠性就可能完全不同。以下是我們評估嵌件包膠件時最先看的內容。
嵌件靠什麼固定在模具裡
嵌件在模具中的定位是包膠的第一道關卡。液態矽膠注射時壓力會推動嵌件,固態矽膠模壓時合模力同樣會擠壓嵌件,如果定位不可靠,輕則包覆不均,重則嵌件偏位、膠層穿透。
常見的固定方式有:靠嵌件本身的結構面與模具貼合定位、利用凸臺或圓柱面做支撐、在模具上設計定位銷配合嵌件上的孔位。設計階段需要明確嵌件上哪些面可以被模具壓住——這些面在成型後通常不會被矽膠覆蓋。
包覆量與膠層厚度
矽膠包到哪裡、包多少,需要同時滿足三個條件:裝配不幹涉、包覆不脫落、成型不缺膠。
- 膠層過薄:流動性受限,容易缺膠,包覆強度不足,局部還可能出現流痕;
- 膠層過厚:收縮量與尺寸波動更難控制,外觀也更容易出現縮水痕跡;
- 包覆邊界:需要與裝配面、螺紋孔、焊接位等部位保持明確距離,避免成型後影響裝配或後續加工。
結合界面決定結合力
包膠分層幾乎都發生在結合界面附近。除了清潔與除油這類基礎要求,結構上還可以做幾件事來提升結合可靠性:在嵌件上佈置環形溝槽形成機械咬合、利用滾花或翻邊增加接觸面積與拉脫阻力、把結合面設計成有轉角或臺階的形狀,避免整段平直界面。
結合界面還應當避開零件承受最大剝離力的位置。如果無法避開,需要在評估階段明確受力方向,再用結構或材料的方式補償。
幾何上容易被忽略的幾點
- 過渡處避免尖銳內角,矽膠不易填滿,也容易在使用中撕裂;
- 儘量給嵌件留出明確且易於測量的定位基準,方便打樣與批量階段核對尺寸;
- 分型面位置要在設計階段一併考慮,它決定了飛邊出現在哪裡、是否影響外觀或裝配;
- 嵌件與矽膠的熱膨脹差異會影響高溫環境下的密封效果,需要在使用條件中說明。
幾個常見的設計誤區
- 把公差直接壓到成型無法穩定實現的程度,忽略材料本身的一致性範圍;
- 只給成品三維模型,沒有說明零件如何裝配、哪裡需要密封;
- 在沒有定位面的情況下要求整體包膠,模具結構被迫複雜化;
- 忽略脫模方向,導致局部結構無法脫模或需要額外滑塊,抬高模具成本。
結論
嵌件包膠的設計重點,是把“怎麼固定、包到哪裡、飛邊在哪”三件事在圖紙階段說清楚。越早確認這些內容,模具與打樣的反覆就越少。評估時不妨把裝配關係與受力方向一併提供,判斷會更準確。