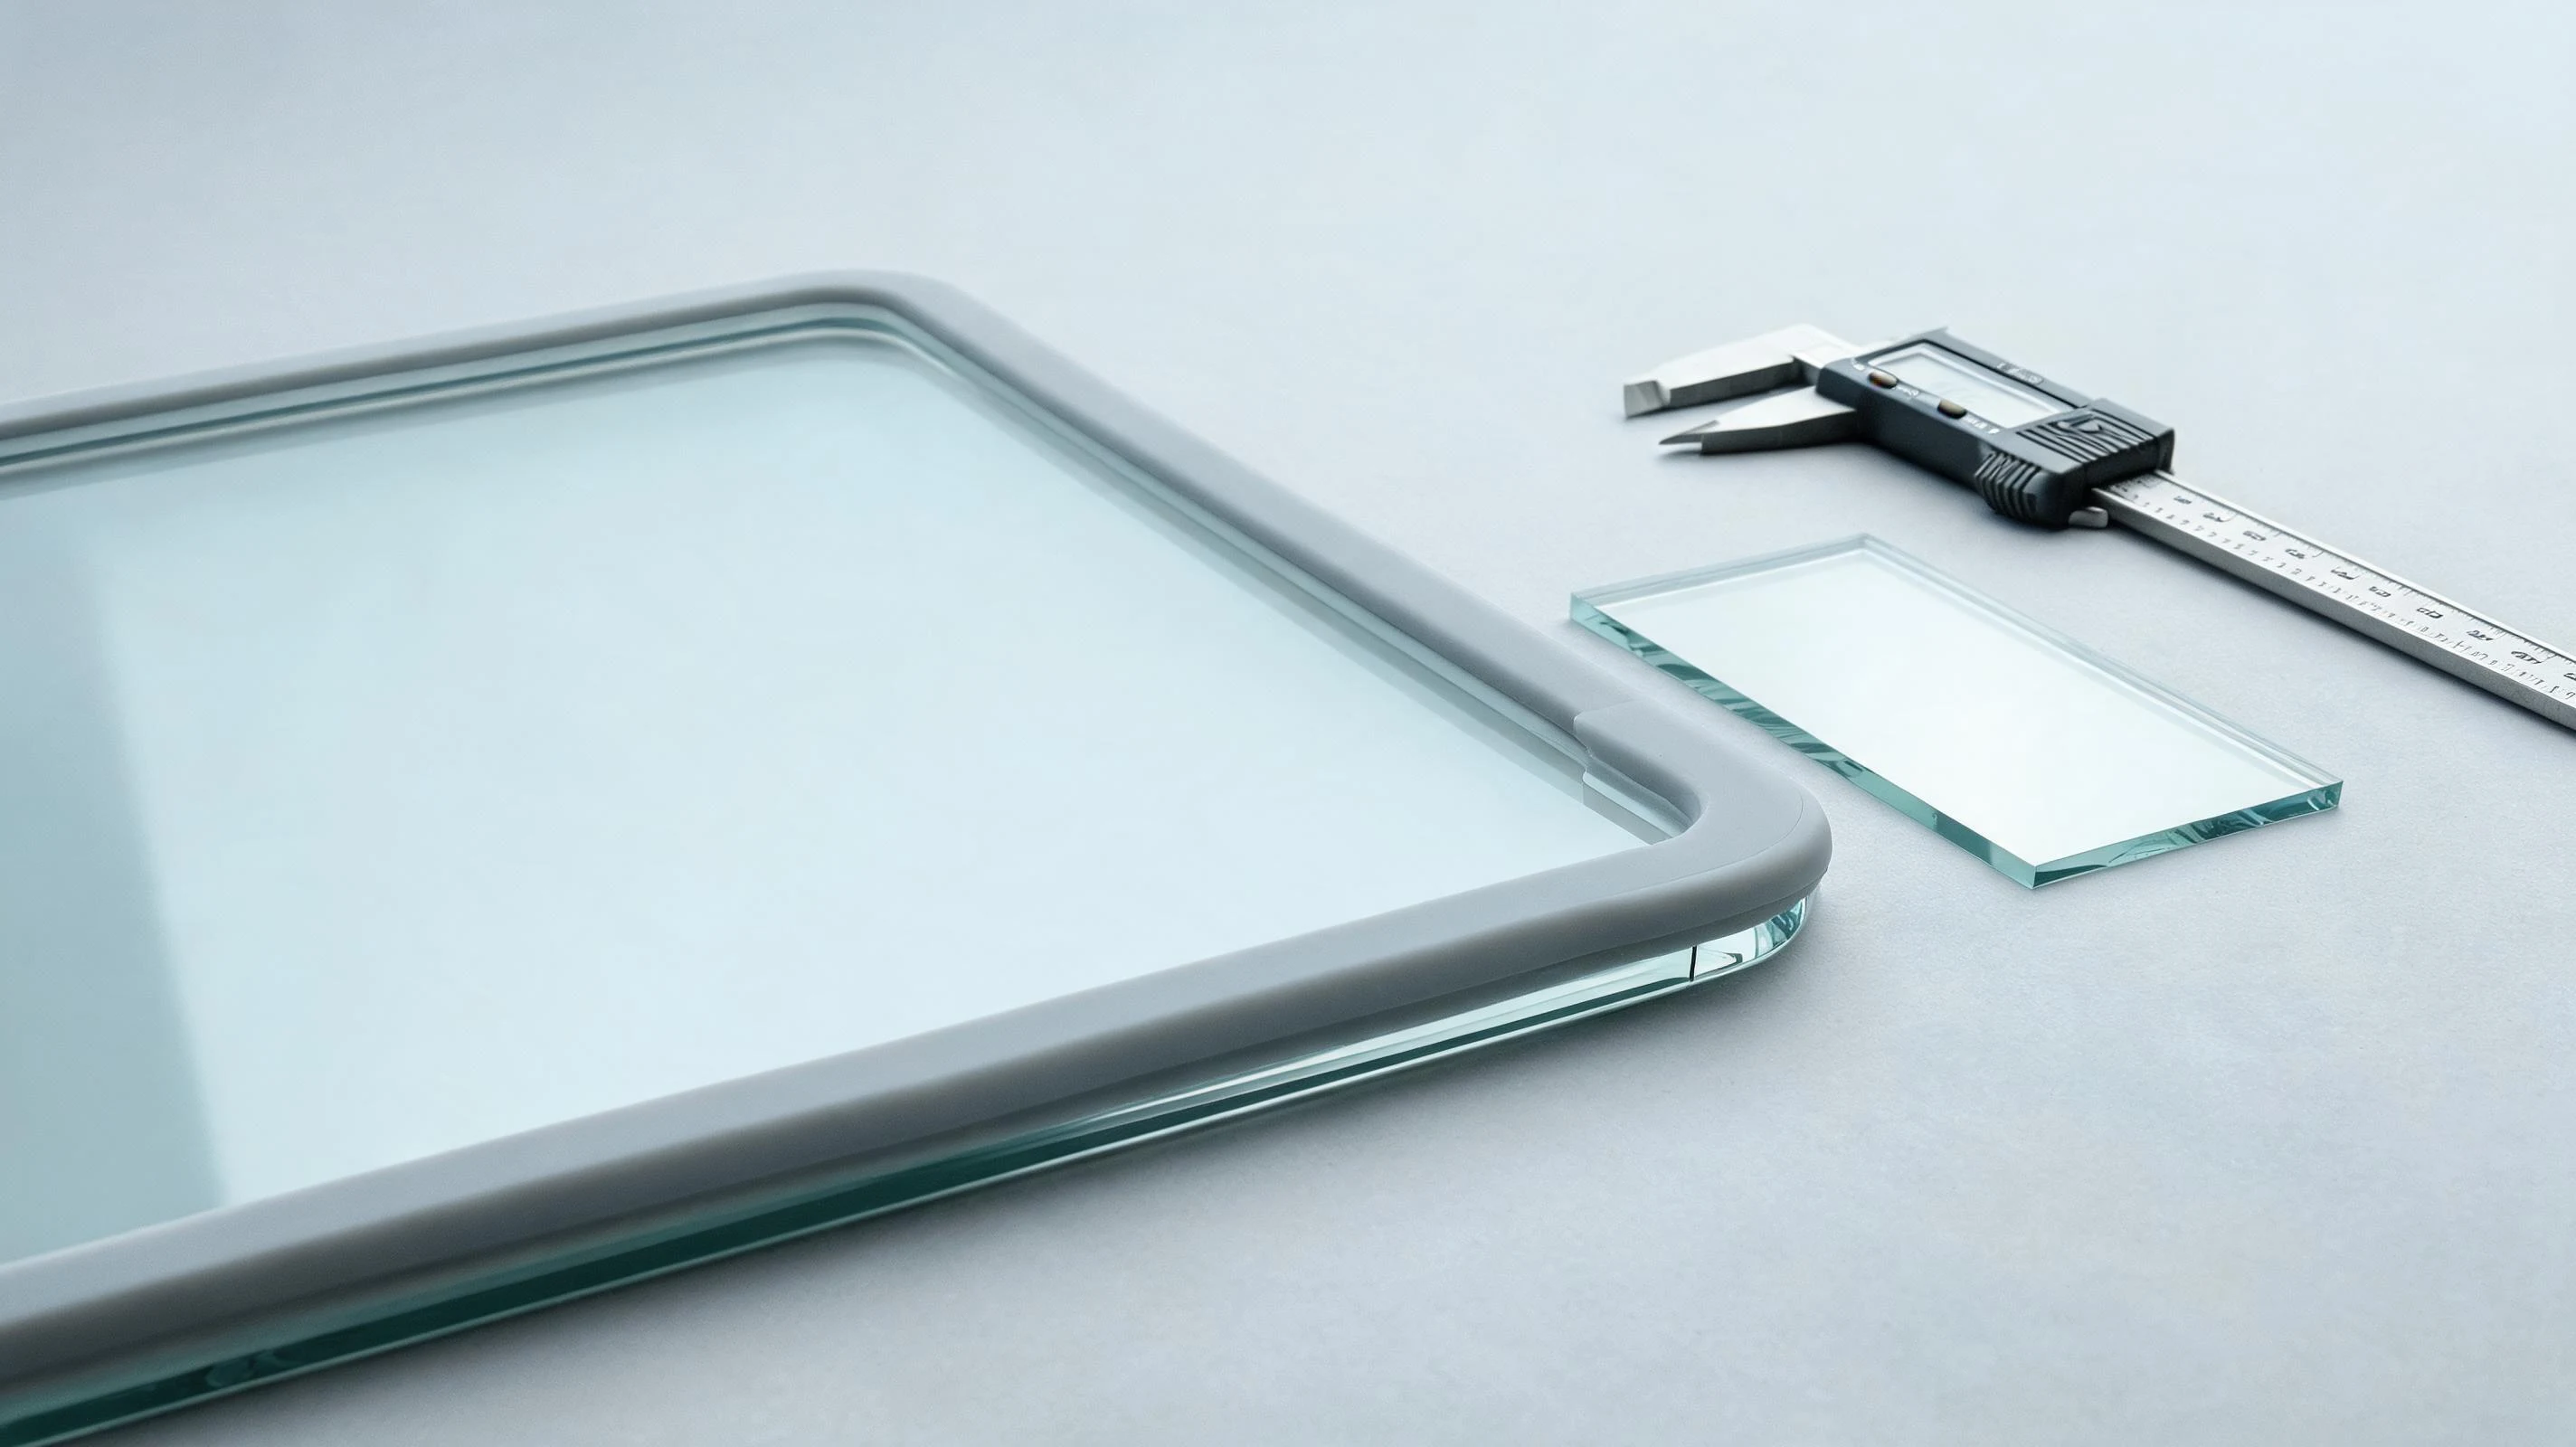
矽膠包鋼化玻璃的難點,不在粘不住,而在玻璃不是精密件。同一批高鋁鋼化玻璃,厚度公差常在 ±0.03 mm 上下浮動,邊長與直角也有偏差。用了固定合模結構的模具,結果就是:薄的那片溢膠,厚的那片缺膠,中間那片刻偏。
玻璃包邊同時要滿足三個目標:邊緣鍵合牢固(撬拆不起邊)、外觀一圈均勻(無溢膠、無壓痕)、跌落時能吸收衝擊(防崩邊)。矽膠包鋼化玻璃做得成不成,取決於模具能不能容差。
一、玻璃為什麼難包:光滑 + 公差
鋼化玻璃表面致密、光滑、化學惰性,矽膠在它上面既沒有機械咬合點,也沒有現成的反應位點。這一點與不鏽鋼類似,但不鏽鋼可以噴砂,玻璃不能——噴砂會破壞表面與強度。
所以矽膠包鋼化玻璃只能靠等離子活化 + 矽烷類底塗建立化學橋接,同時靠模具把玻璃「托住」,讓矽膠在邊緣形成均勻的包覆唇。
二、預處理:只做兩件事,但要到位
| 步驟 | 做法 | 為什麼不能省 |
|---|---|---|
| 潔淨 | 酒精或專用清洗劑去除指紋、油污與切割殘渣,之後無塵布擦乾 | 指紋裡的油脂會讓底塗局部不附著,形成隱性不粘區 |
| 等離子活化 | 只處理要包邊的區域,活化後儘快進入塗底塗與上模 | 玻璃表面能低,活化是唯一能顯著提升潤濕的手段 |
玻璃包邊不需要噴砂,這一點和金屬包膠的處理路線完全不同。把金屬的工藝照搬到玻璃上,通常得到的是崩邊與刮傷。
三、浮動模:把玻璃的公差吃掉
矽膠包鋼化玻璃的核心工藝是自適應浮動模具:玻璃放進去後由彈性支撐托住,合模時壓力沿邊緣均勻分配,玻璃自己「找位置」,而不是被硬壓到某一個基準面上。
- 浮動支撐:吸收厚度公差,讓包邊唇的厚度保持一致。
- 仿形定位:用玻璃的邊與角做定位,避免以表面為基準導致的偏心。
- 封膠臺階:在玻璃邊緣外側做臺階,矽膠越過臺階即被截斷,控制溢膠邊界。
- 低硬度接觸面:與玻璃接觸的鑲件用低硬度材料,防止壓痕與微裂紋。
四、結構:包邊唇與防拆
包邊唇的厚度決定抗跌落表現,也決定裝配時會不會被刮掉。矽膠包鋼化玻璃常見的結構是:玻璃正面留極窄的覆蓋(0.4–0.8 mm 量級)、側面包滿、背面回勾,形成一個「咬住」玻璃的截面。
需要防拆的場景,回勾處可以做定位凸點或卡扣,讓包邊在撬拆時先變形而不是先脫膠。這類結構要和客戶一起定,因為它同時影響拆機維修的難易。
五、驗證:撬拆、跌落、冷熱循環
| 專案 | 怎麼測 | 看什麼 |
|---|---|---|
| 撬拆 | 按裝配方式模擬拆裝,重複數次 | 包邊是否起邊、玻璃是否崩邊 |
| 跌落 | 按整機重量與高度做角落與邊緣跌落 | 崩邊概率與包邊位移 |
| 冷熱循環 | 玻璃與矽膠熱膨脹差異大,按使用環境做循環 | 界面是否出現白化或微裂 |
| 外觀 | 簽限度樣品,按圈檢視 | 溢膠、氣孔、分界不齊 |
六、矽膠包鋼化玻璃的判斷清單
- 玻璃的厚度公差是多少?按上限還是下限設計模具間隙?
- 包邊唇的寬度與厚度是否與抗跌落目標匹配?
- 要不要防拆結構?它會影響拆機維修。
- 外觀限度樣品是否已簽?分界線的判定標準是什麼?
- 玻璃供應商是否穩定?換供應商等於換公差分佈。
結論
矽膠包鋼化玻璃的成敗,八成在模具:浮動支撐吃掉玻璃公差,仿形定位管住偏心,封膠臺階管住溢膠。工藝端要做的只有兩件事——把表面處理到位,把底塗塗對區域。