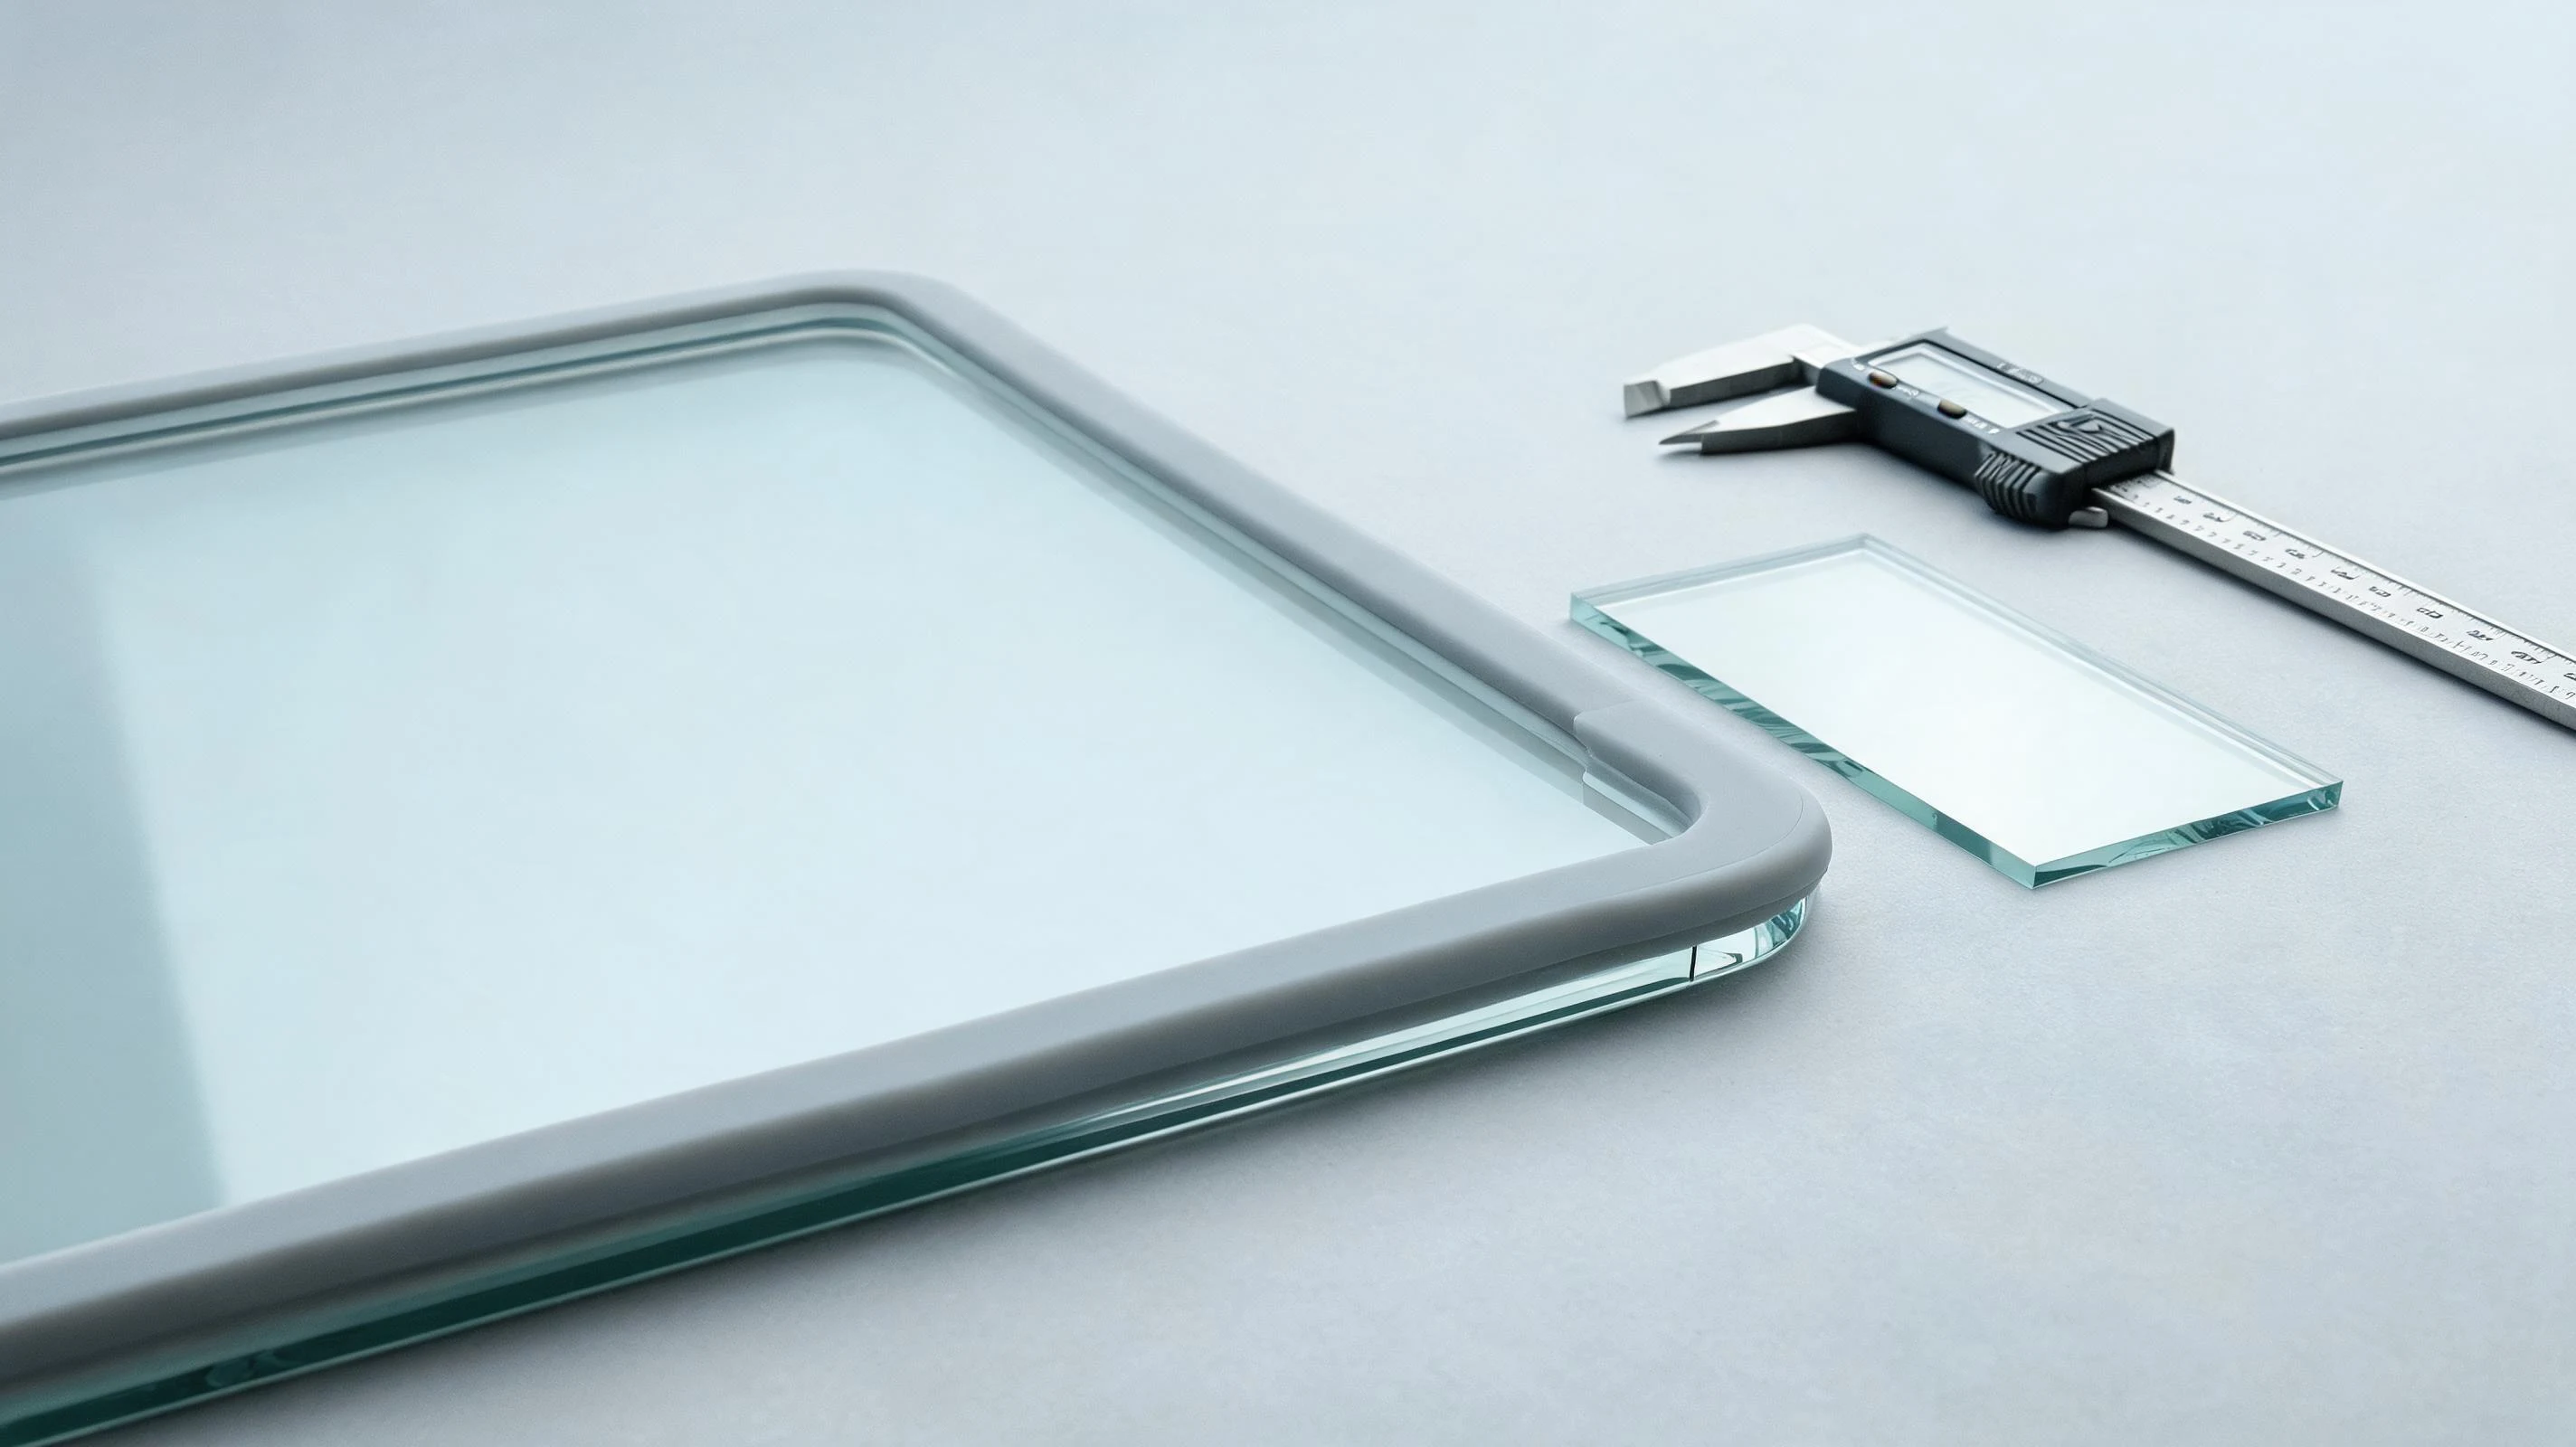
硅胶包钢化玻璃的难点,不在粘不住,而在玻璃不是精密件。同一批高铝钢化玻璃,厚度公差常在 ±0.03 mm 上下浮动,边长与直角也有偏差。用了固定合模结构的模具,结果就是:薄的那片溢胶,厚的那片缺胶,中间那片刻偏。
玻璃包边同时要满足三个目标:边缘键合牢固(撬拆不起边)、外观一圈均匀(无溢胶、无压痕)、跌落时能吸收冲击(防崩边)。硅胶包钢化玻璃做得成不成,取决于模具能不能容差。
一、玻璃为什么难包:光滑 + 公差
钢化玻璃表面致密、光滑、化学惰性,硅胶在它上面既没有机械咬合点,也没有现成的反应位点。这一点与不锈钢类似,但不锈钢可以喷砂,玻璃不能——喷砂会破坏表面与强度。
所以硅胶包钢化玻璃只能靠等离子活化 + 硅烷类底涂建立化学桥接,同时靠模具把玻璃「托住」,让硅胶在边缘形成均匀的包覆唇。
二、预处理:只做两件事,但要到位
| 步骤 | 做法 | 为什么不能省 |
|---|---|---|
| 洁净 | 酒精或专用清洗剂去除指纹、油污与切割残渣,之后无尘布擦干 | 指纹里的油脂会让底涂局部不附着,形成隐性不粘区 |
| 等离子活化 | 只处理要包边的区域,活化后尽快进入涂底涂与上模 | 玻璃表面能低,活化是唯一能显著提升润湿的手段 |
玻璃包边不需要喷砂,这一点和金属包胶的处理路线完全不同。把金属的工艺照搬到玻璃上,通常得到的是崩边与划伤。
三、浮动模:把玻璃的公差吃掉
硅胶包钢化玻璃的核心工艺是自适应浮动模具:玻璃放进去后由弹性支撑托住,合模时压力沿边缘均匀分配,玻璃自己「找位置」,而不是被硬压到某一个基准面上。
- 浮动支撑:吸收厚度公差,让包边唇的厚度保持一致。
- 仿形定位:用玻璃的边与角做定位,避免以表面为基准导致的偏心。
- 封胶台阶:在玻璃边缘外侧做台阶,硅胶越过台阶即被截断,控制溢胶边界。
- 低硬度接触面:与玻璃接触的镶件用低硬度材料,防止压痕与微裂纹。
四、结构:包边唇与防拆
包边唇的厚度决定抗跌落表现,也决定装配时会不会被刮掉。硅胶包钢化玻璃常见的结构是:玻璃正面留极窄的覆盖(0.4–0.8 mm 量级)、侧面包满、背面回勾,形成一个「咬住」玻璃的截面。
需要防拆的场景,回勾处可以做定位凸点或卡扣,让包边在撬拆时先变形而不是先脱胶。这类结构要和客户一起定,因为它同时影响拆机维修的难易。
五、验证:撬拆、跌落、冷热循环
| 项目 | 怎么测 | 看什么 |
|---|---|---|
| 撬拆 | 按装配方式模拟拆装,重复数次 | 包边是否起边、玻璃是否崩边 |
| 跌落 | 按整机重量与高度做角落与边缘跌落 | 崩边概率与包边位移 |
| 冷热循环 | 玻璃与硅胶热膨胀差异大,按使用环境做循环 | 界面是否出现白化或微裂 |
| 外观 | 签限度样品,按圈检视 | 溢胶、气孔、分界不齐 |
六、硅胶包钢化玻璃的判断清单
- 玻璃的厚度公差是多少?按上限还是下限设计模具间隙?
- 包边唇的宽度与厚度是否与抗跌落目标匹配?
- 要不要防拆结构?它会影响拆机维修。
- 外观限度样品是否已签?分界线的判定标准是什么?
- 玻璃供应商是否稳定?换供应商等于换公差分布。
结论
硅胶包钢化玻璃的成败,八成在模具:浮动支撑吃掉玻璃公差,仿形定位管住偏心,封胶台阶管住溢胶。工艺端要做的只有两件事——把表面处理到位,把底涂涂对区域。