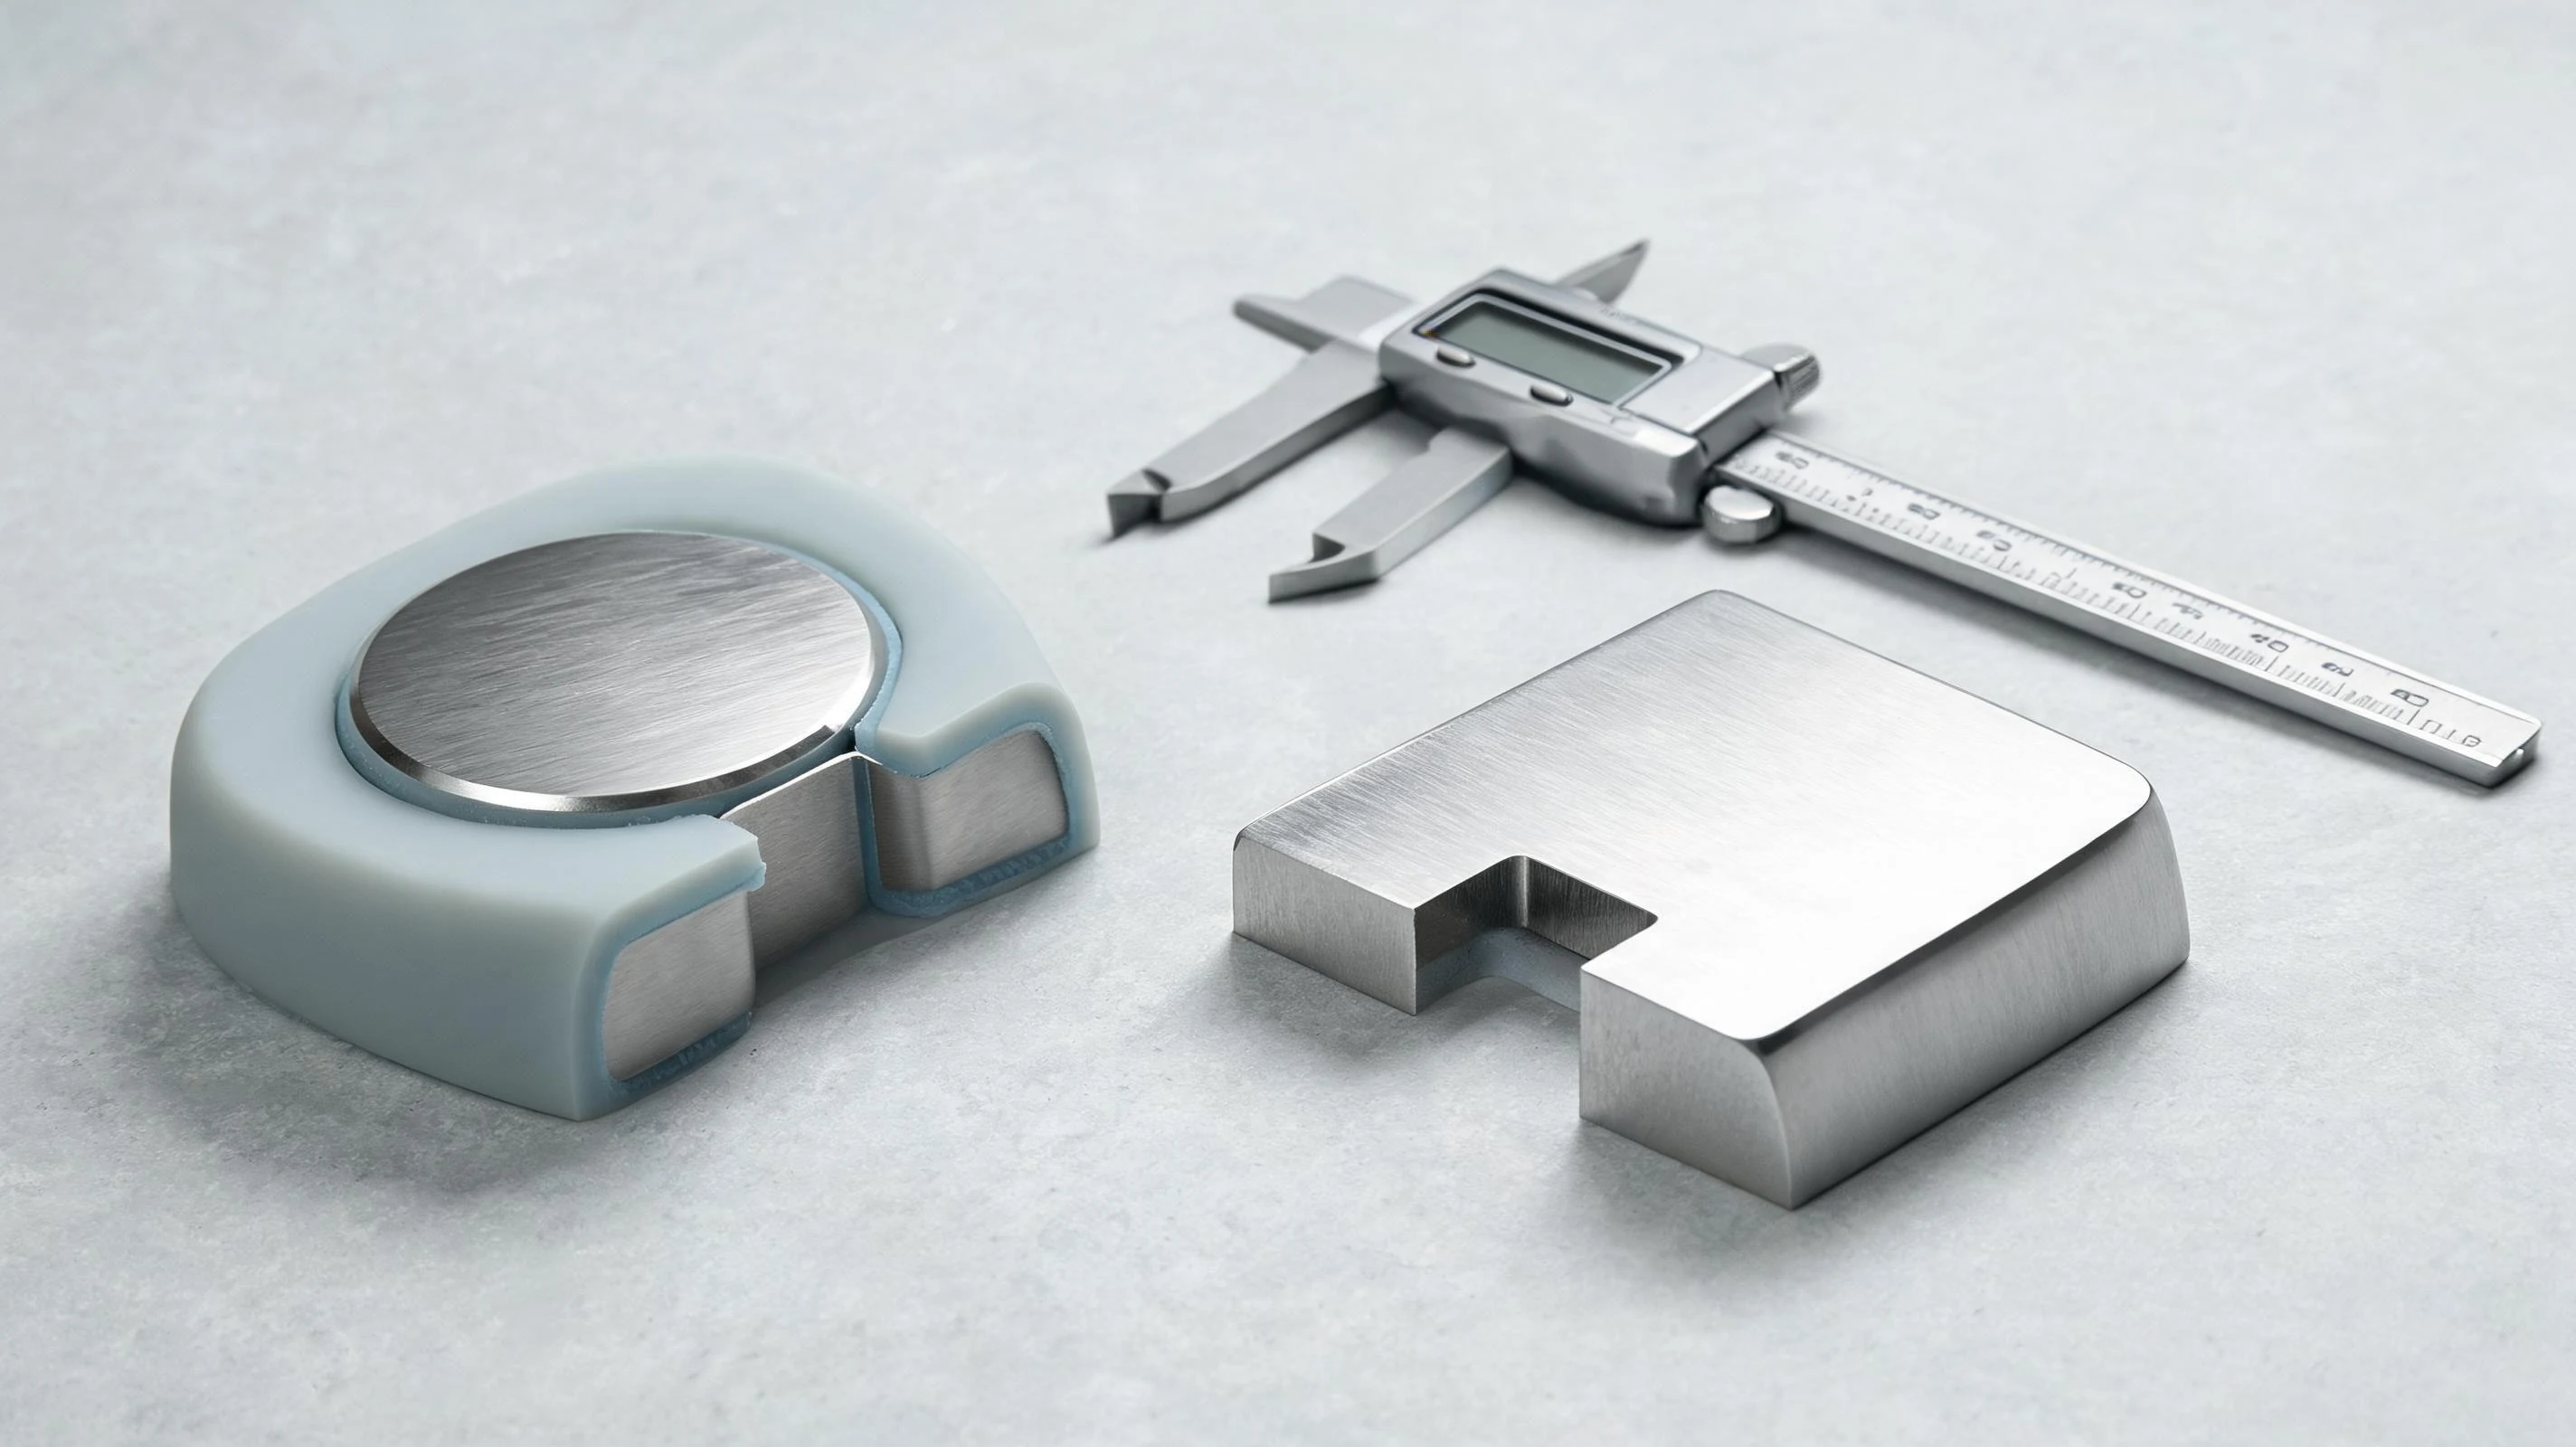
硅胶粘 316 不锈钢这件事,第一次打样通常都能过:手抠不掉、看着也平。真正的分水岭在三个月后——汗液泡过、弯折几千次、清洗剂反复擦拭之后,界面从边缘开始起丝,再用力一扯就整片脱落。
原因几乎都不是「底涂买错了」,而是三段流程里各漏了一步。这篇按「为什么难粘 → 预处理 → 底涂与成型 → 失效形态 → 验证」讲完,最后给一份询价前的判断清单。
一、不锈钢为什么不好粘:表面太「干净」
316L 是奥氏体不锈钢,表面在空气里会自然形成一层致密的氧化铬钝化膜。这层膜让不锈钢耐腐蚀,也让它成为一个低表面能、化学惰性的界面——硅胶分子很难在上面找到可以反应的位点。
再加上机加工残留的切削油、抛光蜡、指纹与粉尘,硅胶粘 316 不锈钢的失败往往从「表面看起来挺干净」开始。目视干净不等于界面干净,这是金属包胶最常见的误判。
二、预处理:三步,缺一不可
金属包胶的预处理不是「洗一下」,而是把界面从惰性改成可反应的状态。下面的顺序在项目里基本固定,改动只发生在参数上。
| 步骤 | 做法 | 漏做会怎样 |
|---|---|---|
| 除油 | 超声波清洗配合中性或弱碱性清洗剂,之后纯水漂洗并烘干 | 油膜残留,底涂挂在油上,界面强度直接减半 |
| 喷砂 | 按表面积与结构选择目数与压力,形成均匀粗糙度,增加机械咬合与润湿面积 | 只靠化学键合,抗剥离下降,弯折时先起边 |
| 等离子活化 | 喷砂后、涂底涂前做一次,提升表面能并清除残碳 | 表面能回落,底涂铺展不均,出现局部不粘 |
硅烷底涂要在活化之后、状态还在的时候涂,涂完按供应商曲线恒温烘烤。厂里最常见的错误是喷完砂的嵌件在周转箱里放了一夜,第二天才去涂底涂——那时表面已经重新吸附了空气中的污染物。
三、底涂与成型:包胶强度一半来自模具
底涂负责化学桥接,模具负责让硅胶在硫化时紧贴界面。两者缺一,硅胶粘 316 不锈钢的强度都做不上去。
| 环节 | 要点 | 常见问题 |
|---|---|---|
| 底涂选择 | 金属用硅烷类底涂,按不锈钢与镀层分别确认;不要与其他基材共用一支 | 用通用底涂覆盖所有金属,铜件与铝件上表现差异很大 |
| 膜厚控制 | 薄而匀,涂太厚反而形成弱边界层,剥离时先断在底涂内部 | 手工涂刷厚薄不一,同一模腔里强度分散 |
| 嵌件定位 | 模内定位与浮动配合,避免合模时嵌件偏移把胶层挤薄 | 偏位导致一侧胶层过薄,弯折首先在那侧开裂 |
| 硫化温度 | 按胶料与底涂的匹配曲线走,温度不够会欠硫,过高会破坏底涂 | 为赶周期提高温度,界面强度不升反降 |
四、界面失效的四种形态
- 整片脱落、金属面干净。界面没建立起键合,多为底涂与活化环节的问题,而不是胶料。
- 硅胶本体撕裂、金属面留胶。这是想要的失效形态:说明界面强于本体,设计与工艺都到位。
- 边缘起丝、中间完好。多为裁切毛刺、脱模拉伤或边缘胶层过薄,属结构问题。
- 泡水后鼓包。界面存在微渗通道,水汽进入后膨胀;要查喷砂均匀性与底涂覆盖是否到边。
五、验证项目:别只做一次手抠
硅胶粘 316 不锈钢的验收,建议三项一起做:剥离形态、弯折疲劳、介质浸泡。只在打样时手抠一次,等于没验。
| 项目 | 条件怎么定 | 看什么 |
|---|---|---|
| 剥离强度 | 按实际宽度取样,记录峰值与均值 | 是否达到「本体撕裂」而非界面剥离 |
| 弯折疲劳 | 按使用半径与次数模拟佩戴或握持 | 界面起边出现的循环数 |
| 汗液/介质浸泡 | 贴肤件用人造汗液,工业件按实际介质与温度 | 浸泡后剥离强度保持率 |
| 高低温循环 | 按使用环境,例如 -20℃~85℃ | 热胀差异导致的边缘开裂 |
| 盐雾或清洗剂 | 户外件做盐雾,医疗件按消毒流程 | 金属侧腐蚀与界面渗入 |
六、硅胶粘 316 不锈钢:询价前先答五题
- 牌号与表面状态:316L、304 还是带镀层?抛光面与喷砂面对底涂要求不同。
- 介质与温度:汗液、清洗剂、油脂还是纯水?连续工作温度多少?
- 受力方式:主要受剥离、剪切还是弯折?这决定要不要喷砂与结构做机械咬合。
- 嵌件结构:有没有倒扣、孔位与定位面?能不能在模具里压住?
- 验收口径:按剥离强度、按次数,还是按「手撕不脱」?口径不同,工艺路线不同。
结论
硅胶粘 316 不锈钢不是靠一支神级底涂解决的,而是除油、喷砂、活化、底涂、定位、硫化这六步都不漏。想快速判断供应商水平,不要问「你们用什么底涂」,问「喷砂后多久必须涂底涂、怎么记录」。
站内延伸:基材矩阵与九个量产案例见按基材看方案;等离子活化的时间窗见30 分钟的窗口;界面失效率最高的八种形态见包胶脱层分析;对应产品见心率监测穿戴件与设备密封减震件。