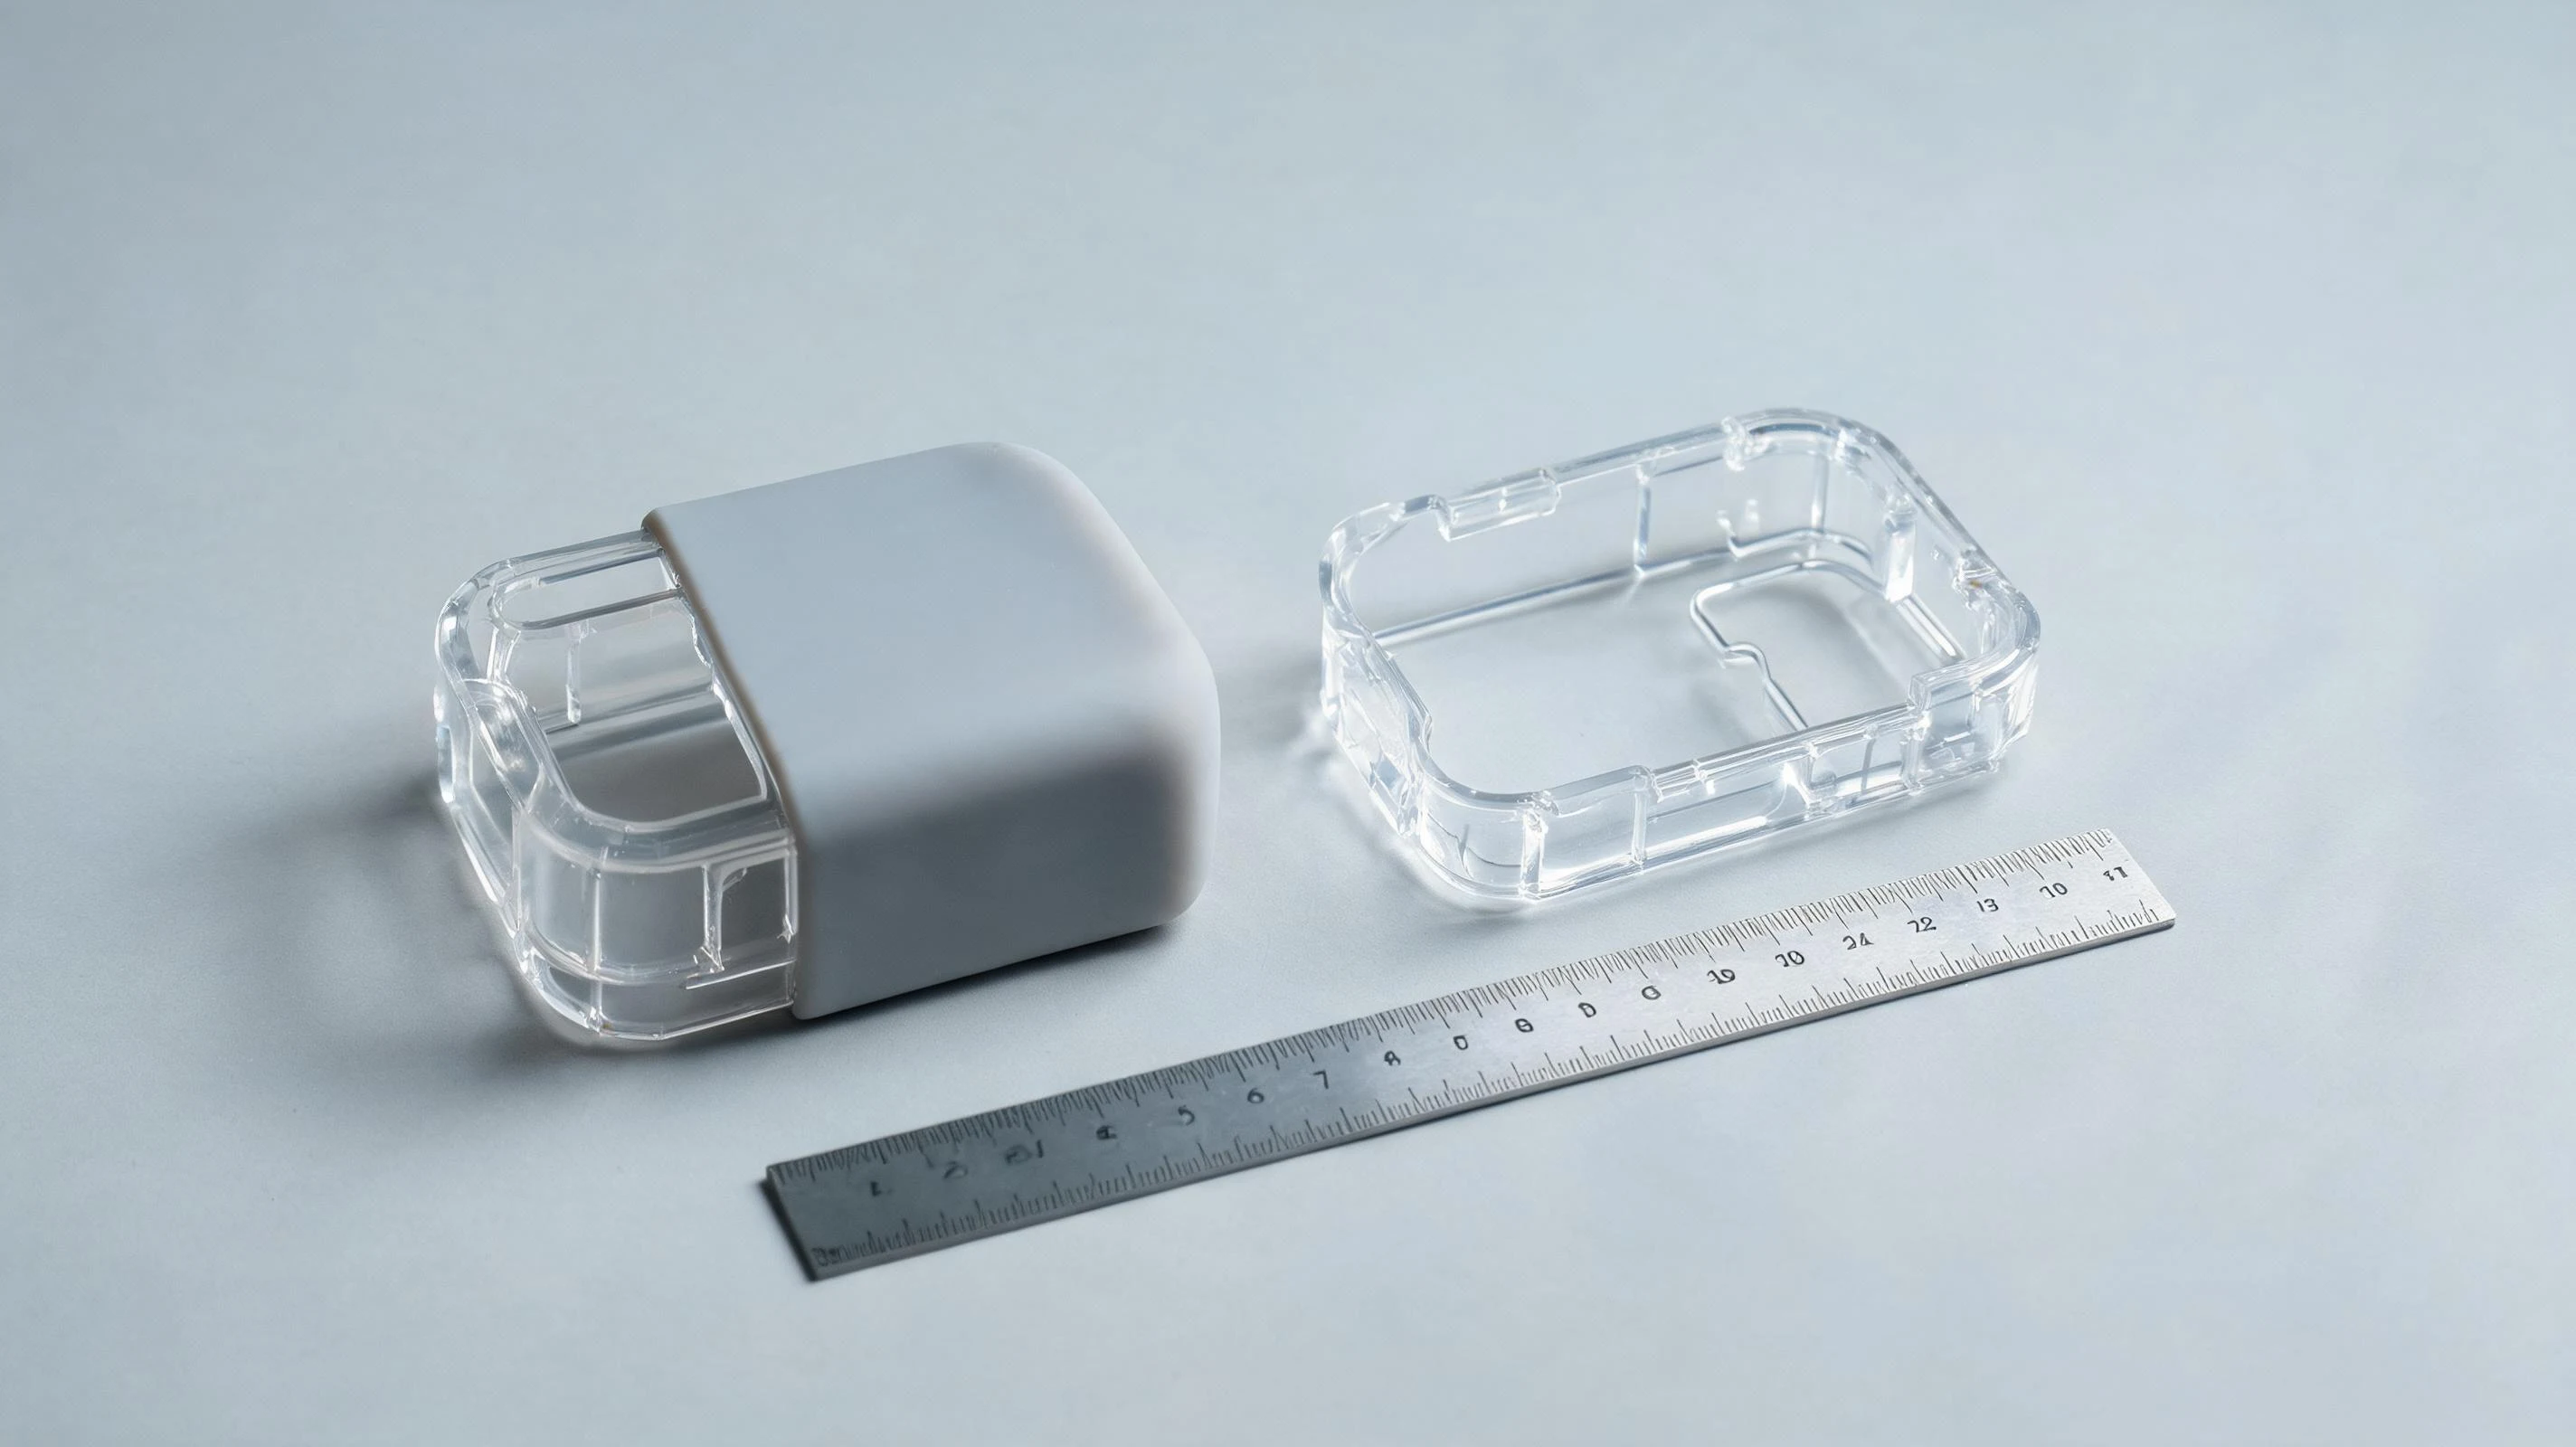
硅胶粘 PC 的项目,八成返工不是因为粘不住,而是因为粘住了但不好看:分界线歪了 0.2 mm、边缘溢出一圈胶皮、玻璃或 PC 基板被压出偏心。客户验收时先看外观,再摸手感,强度反而排在第三。
所以硅胶粘 PC 的难点是「强度、公差、外观」三件事同时成立。这篇按这三条拆开讲,重点在模具与工艺,而不是材料。
一、PC 为什么能直接热硫化粘接
PC 是非结晶工程塑料,耐温在百摄氏度以上,能承受硅胶硫化温度而不软化变形——这是它比 ABS、PP 更适合直接模内包胶的根本原因。表面经过等离子活化后,PC 表面的活性点增加,配合 PC 专用底涂,硅胶在硫化时能与基材形成稳定界面。
但这只解决「粘得住」。硅胶粘 PC 想做到量产稳定,还要解决 PC 件的收缩、模具的排气与合模力的分配。
二、预处理:活化窗口比底涂更关键
| 步骤 | 要点 | 常见漏项 |
|---|---|---|
| 除油除尘 | PC 件注塑后常有脱模剂残留,进厂先清洗再活化 | 直接上等离子,把脱模剂一起打进表面 |
| 等离子活化 | 活化后表面能会随时间衰减,要在窗口内完成涂底涂与上模 | 活化后堆料过夜,第二天粘接强度掉一半 |
| PC 专用底涂 | 薄而匀,只涂需要粘接的区域,避免溢到外观面 | 用金属底涂替代,界面强度与外观都不稳 |
时间窗的管理办法写在等离子活化的 30 分钟窗口里;硅胶粘 PC 的现场问题,一半出在这个窗口没被当回事。
三、公差的来源:三层误差叠加
包胶后的总厚度公差,等于 PC 件本身的公差、硅胶层的成型公差、以及合模定位误差三者叠加。硅胶粘 PC 想做到 ±0.03 mm 量级,靠的不是单点精度,而是把这三层分别管住。
- PC 件:与注塑供应商对齐关键尺寸与收缩率,必要时按包胶后的装配面反推 PC 件公差。
- 硅胶层:胶料硬度与壁厚决定压缩量,薄壁区的充填阻力最大,容易缺胶或局部偏厚。
- 定位:PC 件的定位柱、定位面在模具里必须有硬限位,不能只靠操作员放平。
四、溢胶与分界线:模具比工艺更能解决问题
溢胶的本质是「硅胶跑到了不该去的缝隙」。硅胶粘度低、流动性好,只要合模面有超过几十微米的间隙,它就会渗进去。硅胶粘 PC 的溢胶,靠调低注射压力只能缓解,真正的解法在模具。
| 问题 | 成因 | 处理方向 |
|---|---|---|
| 分界线毛边 | 合模面平面度不够,或 PC 件在该处有拔模斜度差异 | 合模面做封胶台阶,必要时加局部镶件 |
| 边缘溢胶 | PC 件尺寸上限时把间隙顶开 | 按 PC 件公差上限设计间隙,或改为浮动压紧 |
| 偏心 | 定位全靠人工摆放 | 加定位销与仿形支撑,让零件「只能放对」 |
| 外观面压痕 | 合模力集中在装饰面 | 把受力点移到非外观区,装饰面用低硬度镶件 |
五、验证:强度、外观、耐候三条线
硅胶粘 PC 的验收通常三条线并行:剥离与撕裂形态(是否本体撕裂)、外观限度样品(分界线、溢胶、压痕)、以及冷热循环后的界面稳定性。案例里测温仪外壳做的就是 -20℃~85℃ 循环,循环后粘接完好、密封稳定。
外观项一定要签限度样品。分界线这类缺陷,写「无溢胶」四个字,最后一定扯皮。
六、硅胶粘 PC 的判断清单
- PC 件是否有脱模剂残留,进厂是否清洗?
- 活化到上模的时间是否被记录,还是靠「今天应该来得及」?
- 关键尺寸的公差是三方(PC 件、硅胶、定位)分开给,还是一句「总公差 ±0.05」?
- 分界线的判定有没有限度样品?
- 底涂是否只涂粘接区,外观面有没有被污染?
结论
硅胶粘 PC 的稳定量产,靠的是活化管理、三层公差分解、模具封胶结构三件事。材料只是入场券:PC 选对牌号、底涂选对体系之后,剩下的都是工程问题。
站内延伸:钢化膜 PC 基板的全包边结构见硅胶包钢化玻璃;底涂与基材的对应关系见材料与底涂对照;对应产品见钢化膜防碎包边与高端外观装饰件。