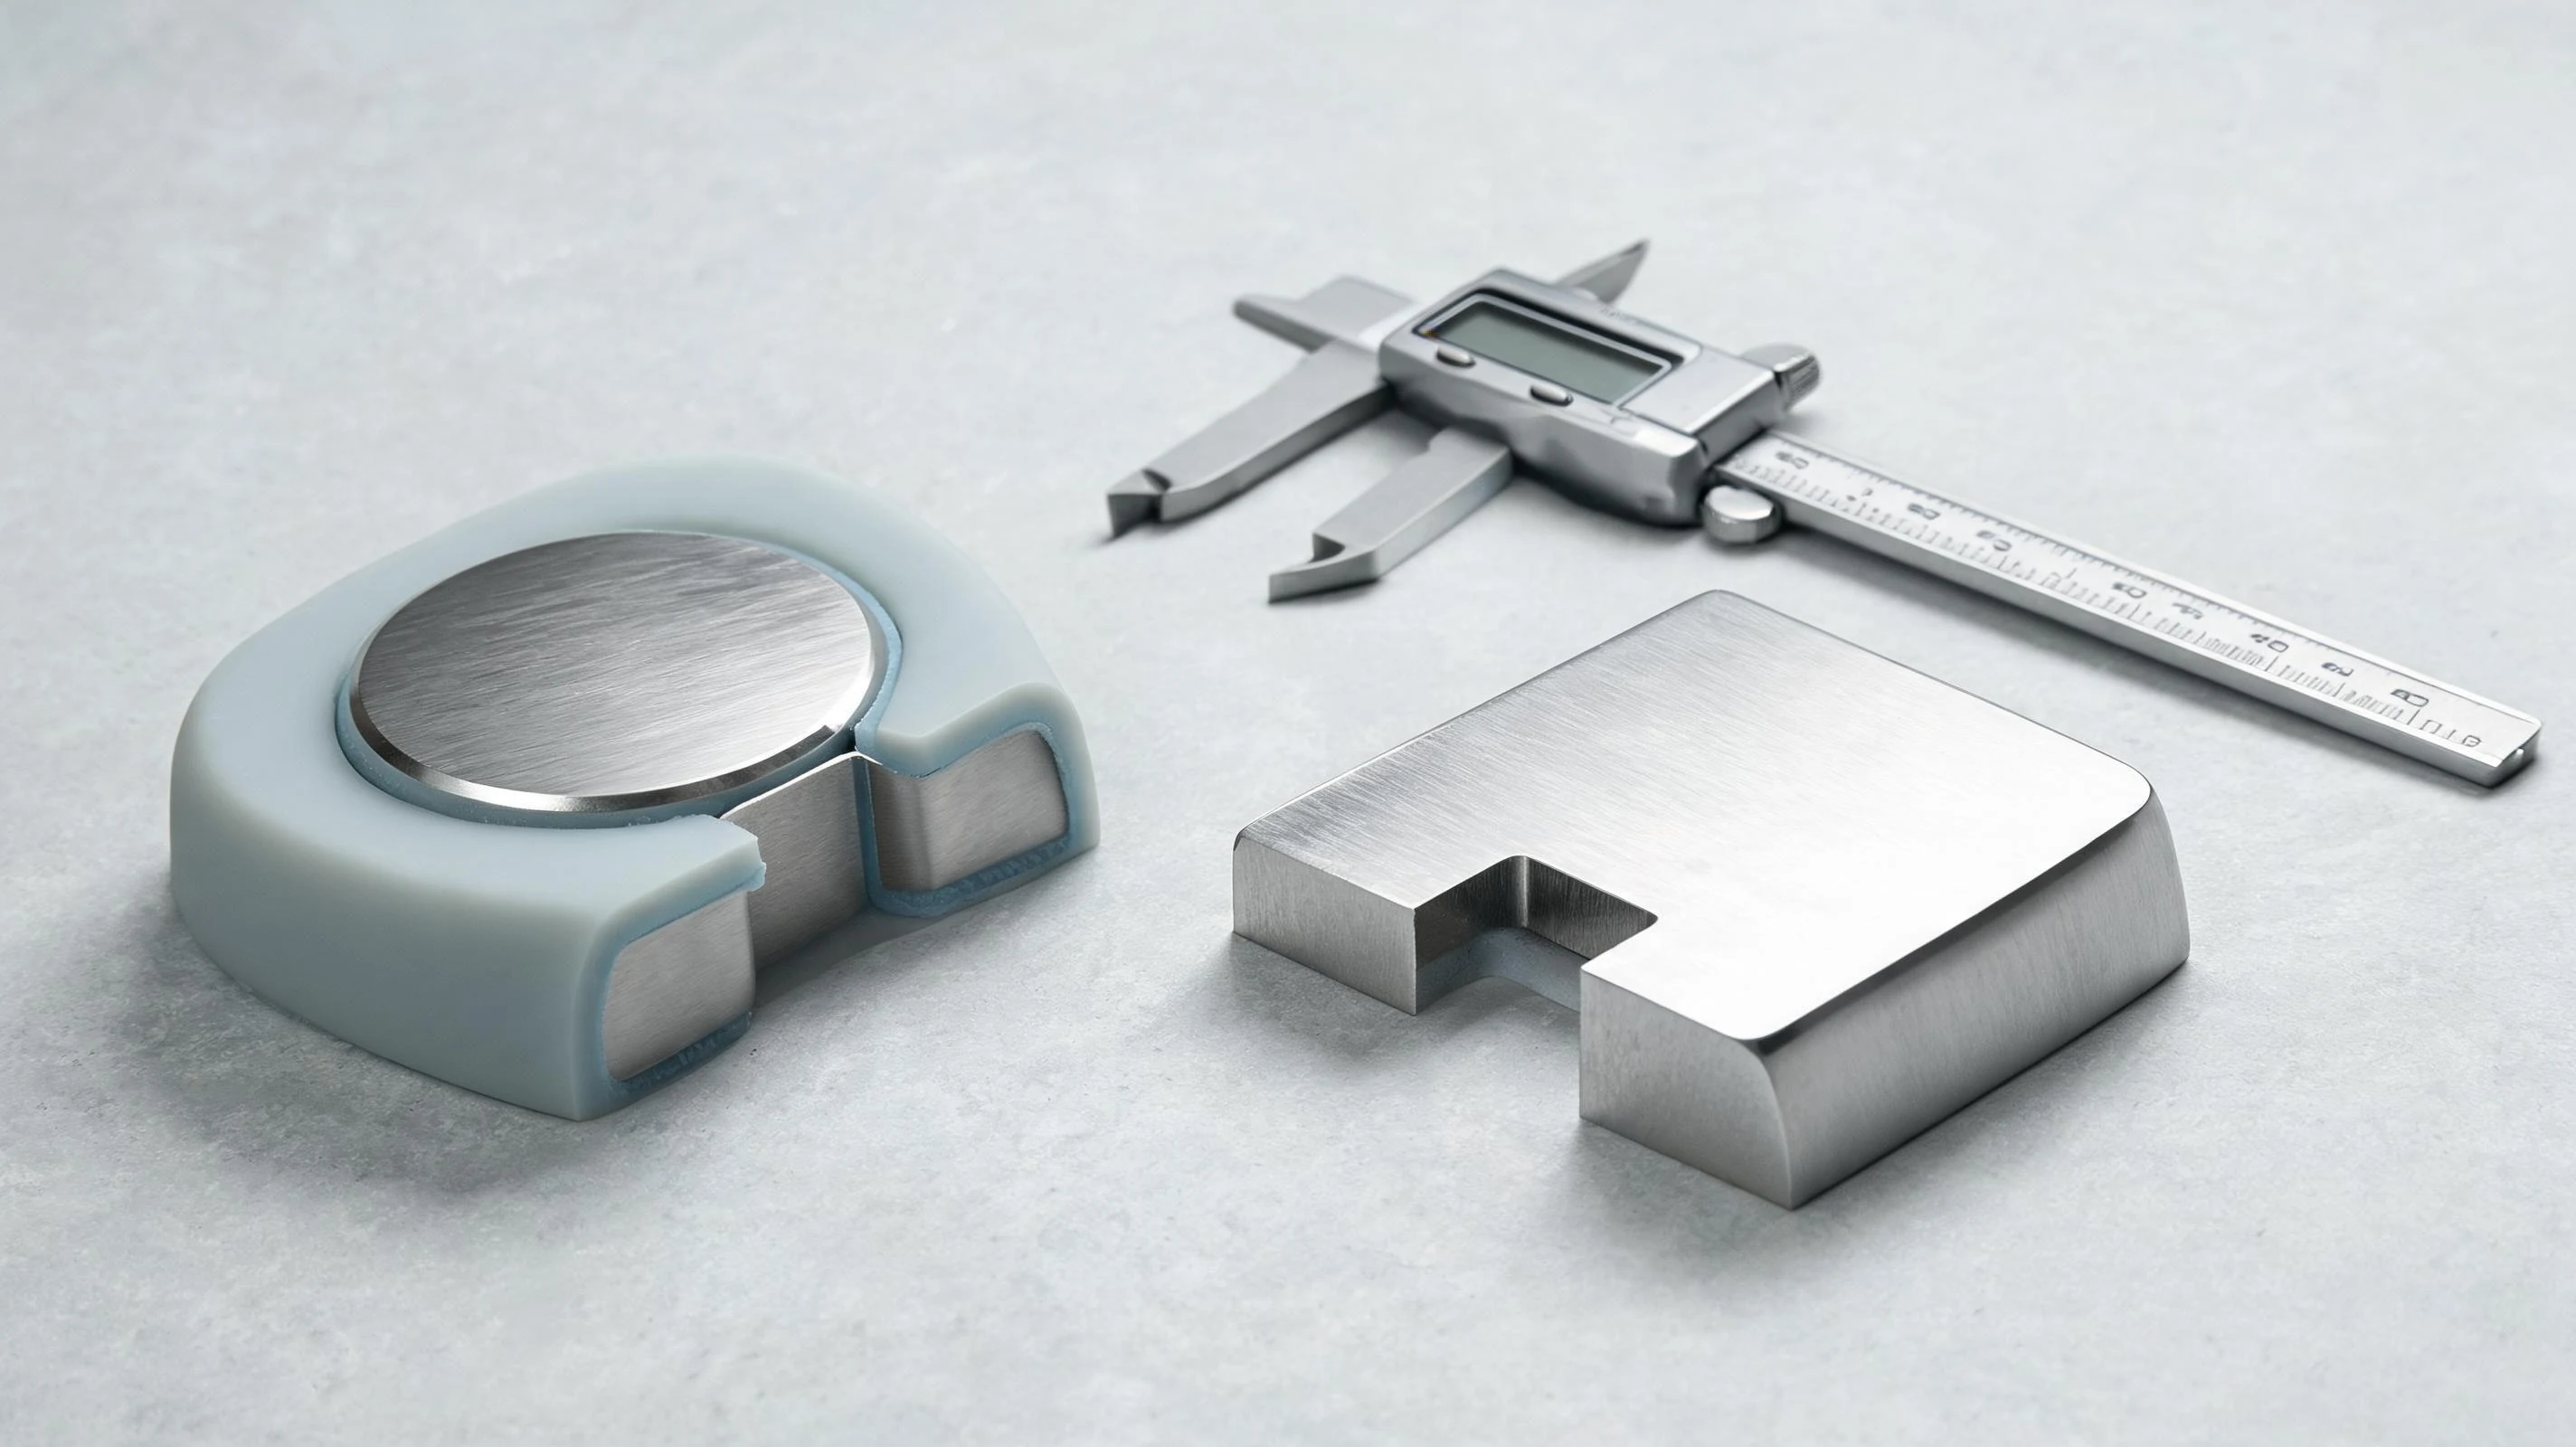
矽膠黏 316 不鏽鋼這件事,第一次打樣通常都能過:手摳不掉、看著也平。真正的分水嶺在三個月後——汗液泡過、彎折幾千次、清洗劑反覆擦拭之後,界面從邊緣開始起絲,再用力一扯就整片脫落。
原因幾乎都不是「底塗買錯了」,而是三段流程裡各漏了一步。這篇按「為什麼難粘 → 預處理 → 底塗與成型 → 失效形態 → 驗證」講完,最後給一份詢價前的判斷清單。
一、不鏽鋼為什麼不好粘:表面太「乾淨」
316L 是奧氏體不鏽鋼,表面在空氣裡會自然形成一層致密的氧化鉻鈍化膜。這層膜讓不鏽鋼耐腐蝕,也讓它成為一個低表面能、化學惰性的界面——矽膠分子很難在上面找到可以反應的位點。
再加上機加工殘留的切削油、拋光蠟、指紋與粉塵,矽膠黏 316 不鏽鋼的失敗往往從「表面看起來挺乾淨」開始。目視乾淨不等於界面乾淨,這是金屬包膠最常見的誤判。
二、預處理:三步,缺一不可
金屬包膠的預處理不是「洗一下」,而是把界面從惰性改成可反應的狀態。下面的順序在專案裡基本固定,改動只發生在參數上。
| 步驟 | 做法 | 漏做會怎樣 |
|---|---|---|
| 除油 | 超聲波清洗配合中性或弱鹼性清洗劑,之後純水漂洗並烘乾 | 油膜殘留,底塗掛在油上,界面強度直接減半 |
| 噴砂 | 按表面積與結構選擇目數與壓力,形成均勻粗糙度,增加機械咬合與潤濕面積 | 只靠化學鍵合,抗剝離下降,彎折時先起邊 |
| 等離子活化 | 噴砂後、塗底塗前做一次,提升表面能並清除殘碳 | 表面能回落,底塗鋪展不均,出現局部不粘 |
矽烷底塗要在活化之後、狀態還在的時候塗,塗完按供應商曲線恆溫烘烤。廠裡最常見的錯誤是噴完砂的嵌件在周轉箱裡放了一夜,第二天才去塗底塗——那時表面已經重新吸附了空氣中的污染物。
三、底塗與成型:包膠強度一半來自模具
底塗負責化學橋接,模具負責讓矽膠在硫化時緊貼界面。兩者缺一,矽膠黏 316 不鏽鋼的強度都做不上去。
| 環節 | 要點 | 常見問題 |
|---|---|---|
| 底塗選擇 | 金屬用矽烷類底塗,按不鏽鋼與鍍層分別確認;不要與其他基材共用一支 | 用通用底塗覆蓋所有金屬,銅件與鋁件上表現差異很大 |
| 膜厚控制 | 薄而勻,塗太厚反而形成弱邊界層,剝離時先斷在底塗內部 | 手工塗刷厚薄不一,同一模腔裡強度分散 |
| 嵌件定位 | 模內定位與浮動配合,避免合模時嵌件偏移把膠層擠薄 | 偏位導致一側膠層過薄,彎折首先在那側開裂 |
| 硫化溫度 | 按膠料與底塗的匹配曲線走,溫度不夠會欠硫,過高會破壞底塗 | 為趕週期提高溫度,界面強度不升反降 |
四、界面失效的四種形態
- 整片脫落、金屬面乾淨。界面沒建立起鍵合,多為底塗與活化環節的問題,而不是膠料。
- 矽膠本體撕裂、金屬面留膠。這是想要的失效形態:說明界面強於本體,設計與工藝都到位。
- 邊緣起絲、中間完好。多為裁切毛刺、脫模拉傷或邊緣膠層過薄,屬結構問題。
- 泡水後鼓包。界面存在微滲通道,水汽進入後膨脹;要查噴砂均勻性與底塗覆蓋是否到邊。
五、驗證專案:別只做一次手摳
矽膠黏 316 不鏽鋼的驗收,建議三項一起做:剝離形態、彎折疲勞、介質浸泡。只在打樣時手摳一次,等於沒驗。
| 專案 | 條件怎麼定 | 看什麼 |
|---|---|---|
| 剝離強度 | 按實際寬度取樣,記錄峰值與均值 | 是否達到「本體撕裂」而非界面剝離 |
| 彎折疲勞 | 按使用半徑與次數模擬佩戴或握持 | 界面起邊出現的循環數 |
| 汗液/介質浸泡 | 貼膚件用人造汗液,工業件按實際介質與溫度 | 浸泡後剝離強度保持率 |
| 高低溫循環 | 按使用環境,例如 -20℃~85℃ | 熱脹差異導致的邊緣開裂 |
| 鹽霧或清洗劑 | 戶外件做鹽霧,醫療件按消毒流程 | 金屬側腐蝕與界面滲入 |
六、矽膠黏 316 不鏽鋼:詢價前先答五題
- 牌號與表面狀態:316L、304 還是帶鍍層?拋光面與噴砂面對底塗要求不同。
- 介質與溫度:汗液、清洗劑、油脂還是純水?連續工作溫度多少?
- 受力方式:主要受剝離、剪切還是彎折?這決定要不要噴砂與結構做機械咬合。
- 嵌件結構:有沒有倒扣、孔位與定位面?能不能在模具裡壓住?
- 驗收口徑:按剝離強度、按次數,還是按「手撕不脫」?口徑不同,工藝路線不同。
結論
矽膠黏 316 不鏽鋼不是靠一支神級底塗解決的,而是除油、噴砂、活化、底塗、定位、硫化這六步都不漏。想快速判斷供應商水平,不要問「你們用什麼底塗」,問「噴砂後多久必須塗底塗、怎麼記錄」。
站內延伸:基材矩陣與九個量產案例見按基材看方案;等離子活化的時間窗見30 分鐘的窗口;界面失效率最高的八種形態見包膠脫層分析;對應產品見心率監測穿戴件與設備密封減震件。